TIG zavarivanje, ili zavarivanje inertnim gasom od volframa, poznato je po svojoj preciznosti i sposobnosti za proizvodnju čistih, visokokvalitetnih zavara na različitim metalima, uključujući nerđajući čelik, aluminijum i titanijum. Međutim, među zavarivačima, posebno početnicima, često se postavlja jedno pitanje: Možete li TIG zavariti bez plina? U ovom sveobuhvatnom vodiču ćemo istražiti ulogu zaštitnog plina u TIG zavarivanju, da li je moguće TIG zavariti bez njega, alternativne metode i najbolje prakse za postizanje profesionalnih rezultata. Ovaj članak je optimiziran za SEO, pružajući vrijedne uvide za zavarivače, hobiste i profesionalce koji žele produbiti svoje razumijevanje TIG zavarivanja.
Šta je TIG zavarivanje?
TIG zavarivanje, također poznato kao plinsko zavarivanje volframovim lukom ( GTAW ), je proces zavarivanja koji koristi nepotrošnu volfram elektrodu za proizvodnju šava. Električni luk se formira između elektrode i obratka, stvarajući intenzivnu toplinu za topljenje metala. Šipka za punjenje se često koristi za dodavanje materijala u zavareni bazen, stvarajući jak spoj. Definirajuća karakteristika TIG zavarivanja je upotreba inertnog zaštitnog plina, obično argona ili helijuma, da zaštiti područje zavara od atmosferske kontaminacije.
Zašto je Zaštitni plin važan u TIG zavarivanju?
Zaštitni gas igra ključnu ulogu u TIG zavarivanje iz nekoliko razloga:
Štiti bazen za zavarivanje : Inertni plin štiti rastopljenu zavarenu bazenu od kisika, dušika i drugih atmosferskih plinova koji mogu uzrokovati defekte kao što su poroznost, oksidacija ili slabi zavari.
Stabilizira luk : Plin osigurava stabilan luk, što poboljšava kontrolu i preciznost tokom zavarivanja.
Sprečava oštećenje elektrode : Plin štiti volframovu elektrodu od oksidacije, produžavajući joj vijek trajanja.
Uobičajeni zaštitni plinovi uključuju:
Argon : Najpopularniji izbor zbog svoje svestranosti i pristupačnosti.
Helijum : Koristi se za deblje materijale ili kada je potrebno dublje prodiranje.
Argon-helijum mješavina : Kombinira prednosti oba plina za specifične primjene.
S obzirom na kritičnu ulogu zaštitnog plina, da li je moguće TIG zavariti bez njega? Zaronimo dublje.
Možete li TIG zavariti bez plina?
Kratak odgovor je ne, tradicionalno TIG zavarivanje se ne može efikasno izvesti bez zaštitnog gasa. Nedostatak zaštitnog plina izložio bi zavareni bazen atmosferskim plinovima, što bi dovelo do lošeg kvaliteta zavara, kontaminacije i potencijalnog oštećenja volframove elektrode. Međutim, postoje nijanse i alternativni pristupi koje treba razmotriti.
Zašto TIG Zavarivanje bez plina je izazov
Kada TIG varite bez zaštitnog plina:
Dolazi do oksidacije : Kiseonik u vazduhu reaguje sa rastopljenim metalom, uzrokujući oksidaciju i slabe zavarene spojeve.
Oblici poroznosti : Azot i drugi gasovi mogu da se zarobe u zavarenom bazenu, stvarajući porozne, lomljive šavove.
Volframova elektroda Degradira : Bez zaštitnog plina, volframova elektroda je izložena zraku, što dovodi do brzog habanja ili kontaminacije.
Nestabilnost luka : nedostatak gasa destabilizuje luk, što otežava održavanje kontrole i proizvodnju čistih zavara.
Ovi problemi čine zavarivanje bez plina TIG nepraktičnim za profesionalne ili visokokvalitetne primjene. Međutim, postoje scenariji i alternativne metode u kojima zavarivači mogu istražiti zavarivanje ili adaptacije bez plina.
Alternative tradicionalnom TIG zavarivanju bez plina
Iako TIG zavarivanje bez plina nije standardna praksa, postoje alternativne metode ili tehnike zavarivanja koje se mogu razmotriti ako zaštitni plin nije dostupan ili nepraktičan. U nastavku istražujemo ove opcije:
1. Flux-Core TIG Zavarivanje
Neki zavarivači eksperimentišu sa šipkama za punjenje obloženim fluksom kako bi oponašali ulogu zaštitnog plina. Ove šipke oslobađaju fluks koji stvara zaštitnu barijeru oko zavarenog bazena, smanjujući izloženost atmosferskim plinovima. Međutim, ova metoda nije tačno TIG zavarivanje i ima ograničenja:
Niža preciznost : Flux unosi šljaku, koja zahtijeva čišćenje i može utjecati na estetiku zavara.
Ograničene primjene : Ovaj pristup je manje efikasan za tanke materijale ili metale poput aluminija.
Nije industrijski standard : Flux-core TIG se rijetko koristi u profesionalnim okruženjima zbog nedosljednih rezultata.
2. Zavarivanje štapom (SMAW) kao alternativa
Ako zaštitni gas nije dostupan, elektrolučno zavarivanje (SMAW) može biti održiva alternativa. Zavarivanje štapićem koristi elektrodu obloženu fluksom koja osigurava vlastitu zaštitu, eliminirajući potrebu za vanjskim plinom. Dok je zavarivanje štapom manje precizno od TIG , praktična je opcija za rad na otvorenom ili na terenu gdje su plinske boce glomazne.
Prednosti zavarivanja štapovima :
Protiv :
3. MIG Zavarivanje sa punjenom žicom
MIG zavarivanje sa punjenom žicom (FCAW) je još jedna alternativa bez plina. Žica sa punjenom jezgrom stvara sopstveni zaštitni gas kada se zagreva, štiteći bazen za zavarivanje. Dok je ova metoda brža od TIG zavarivanje , nedostaje mu preciznost i čista završna obrada kao TIG .
Kada odabrati MIG sa žicom sa punjenom žilom :
4. Scratch-Start TIG Bez plina (nije preporučljivo)
Neki zavarivači pokušavaju zavarivanje sa zavarivanjem TIG bez plina u hitnim situacijama. To uključuje udaranje volframove elektrode o radni predmet kako bi se pokrenuo luk, ali bez zaštitnog plina rezultati su obično loši. Ova metoda se ne preporučuje za bilo šta osim privremenih popravki zbog visokog rizika od kontaminacije i slabih zavara.
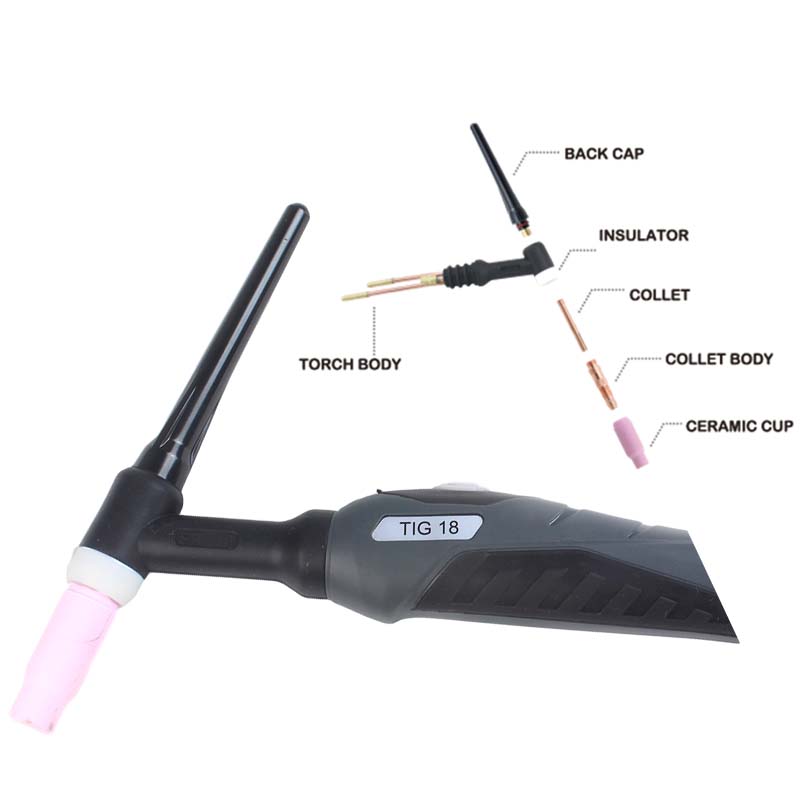
Možete li modificirati TIG aparat za zavarivanje za zavarivanje bez plina?
Modifikacija TIG zavarivača da radi bez plina nije praktična niti preporučljiva. TIG zavarivači su dizajnirani da rade sa zaštitnim gasom, a zaobilaženje ove funkcije zahtijevalo bi značajne izmjene na opremi. Umjesto modifikacije TIG zavarivača, razmislite o ulaganju u višeprocesni zavarivač koji podržava TIG , MIG i zavarivanje štapom. Ove mašine nude fleksibilnost i mogu se prebaciti na bezgasne načine rada (npr., punjeni MIG ili stick) kada je to potrebno.
Najbolje prakse za TIG zavarivanje na plin
Budući da TIG zavarivanje bez plina nije održiva opcija za kvalitetne zavare, evo nekoliko najboljih praksi kako biste osigurali optimalne rezultate pri korištenju zaštitnog plina:
1. Odaberite pravi Zaštitni plin
Argon : Idealan za većinu metala, uključujući čelik, nerđajući čelik i aluminijum.
Helijum : Koristi se za deblje materijale ili kada je potrebno dublje prodiranje.
Argon-helijum mješavina : Pogodno za specijalizirane primjene, kao što je zavarivanje debelog aluminija.
2. Optimizirajte brzinu protoka plina
Postavite brzinu protoka plina na 15-20 kubnih stopa na sat (CFH) za većinu primjena.
Podesite na osnovu debljine materijala i okruženja zavarivanja (npr. malo povećajte protok u vetrovitim uslovima).
Koristite plinsko sočivo da poboljšate pokrivenost plinom i smanjite turbulenciju.
3. Održavajte odgovarajuću opremu
Provjerite ima li curenja plina u crijevima i priključcima kako biste osigurali dosljedan protok.
Redovno čistite volframovu elektrodu kako biste spriječili kontaminaciju.
Koristite ispravan tip volframa (npr. torirani, cerirani ili lantanirani) za svoj materijal.
4. Zavarite u kontrolisanom okruženju
Izbjegavajte zavarivanje u vjetrovitim ili vanjskim uvjetima osim ako nemate odgovarajuću zaštitu (npr. vjetrobran).
Uvjerite se da je radni komad čist i bez hrđe, ulja ili krhotina kako biste spriječili kontaminaciju.
5. Vježbajte odgovarajuću tehniku
Održavajte kratku dužinu luka za bolju kontrolu i pokrivenost gasom.
Koristite dosljednu brzinu kretanja kako biste izbjegli pregrijavanje ili podgrijavanje bazena za varenje.
Vježbajte glatko dovođenje šipke za punjenje kako biste postigli ravnomjerne zavare.
Uobičajene TIG greške u zavarivanju koje treba izbjegavati
Čak i sa zaštitnim gasom, TIG zavarivanje može biti izazovno. Evo nekoliko uobičajenih grešaka i kako ih izbjeći:
Pogrešan protok gasa : premalo gasa dovodi do neadekvatne zaštite, dok previše troši gas i izaziva turbulenciju. Koristite mjerač protoka da postavite ispravnu brzinu.
Prljavi radni komad : Uvijek očistite metal žičanom četkom ili rastvaračem prije zavarivanja.
Pogrešan Volframova elektroda : Odaberite odgovarajuću vrstu i veličinu elektrode za vaš materijal i struju (AC ili DC).
Loša kontrola luka : Vježbajte održavanje mirne ruke i dosljednu dužinu luka.
Neadekvatna ventilacija : Osigurajte odgovarajuću ventilaciju kako biste izbjegli udisanje štetnih isparenja iz zaštitnog plina ili rastopljenog metala.
Česta pitanja o TIG zavarivanju bez plina
1. Mogu li koristiti TIG aparat za zavarivanje kao štapni zavarivač da izbjegnem korištenje plina?
Da, neki višeprocesni zavarivači podržavaju i TIG i štapno zavarivanje. Ako plin nije dostupan, možete se prebaciti na način zavarivanja štapom, koji ne zahtijeva vanjski plin.
2. Da li je zavarivanje punjenom jezgrom TIG dobra alternativa?
Zavarivanje punjenom jezgrom TIG nije široko korišteno i daje lošije rezultate u poređenju sa tradicionalnim TIG sa zaštitnim plinom. Za primjene bez plina bolje je koristiti zavarivanje štapom ili punjenom jezgrom MIG .
3. Šta se dešava ako TIG zavarim bez gasa?
Bez zaštitnog plina, zavareni bazen će biti izložen atmosferskim plinovima, što dovodi do oksidacije, poroznosti i slabih zavarenih spojeva. Volframova elektroda također može postati kontaminirana ili oštećena.
4. Mogu li TIG zavarivati na otvorenom bez plina?
TIG zavarivanje na otvorenom bez plina se ne preporučuje zbog lošeg kvaliteta zavara. Ako morate da zavarite na otvorenom, razmislite o zavarivanju štapom ili zavarivanju punjenom jezgrom MIG .
5. Kako da odaberem pravi zaštitni plin za TIG zavarivanje?
Argon je najsvestraniji i najšire korišteni zaštitni plin. Koristite helijum za deblje materijale ili kada je potrebno dublje prodiranje. Konsultujte se sa uputstvom za zavarivača ili sa stručnjakom za zavarivanje za konkretne preporuke.
Zaključak
TIG zavarivanje bez plina nije praktičan niti preporučen pristup za postizanje visokokvalitetnih zavara. Zaštitni plin je neophodan za zaštitu zavarenog bazena, stabilizaciju luka i osiguravanje dugovječnosti volframove elektrode. Dok se alternative kao što je zavarivanje štapićem ili zavarivanje punjenom jezgrom MIG mogu koristiti u scenarijima bez plina, ne odgovaraju preciznosti i čistoći TIG zavarivanja. Za najbolje rezultate investirajte u pouzdanog TIG zavarivača, koristite odgovarajući zaštitni plin i slijedite najbolje prakse kako biste savladali ovu svestranu tehniku zavarivanja.
Bilo da ste početnik ili iskusan zavarivač, razumijevanje uloge zaštitnog plina u TIG zavarivanju je ključno za uspjeh. Ako želite poboljšati svoje TIG vještine zavarivanja, razmislite o vježbanju s različitim materijalima, eksperimentiranju sa brzinama protoka plina i ulaganju u kvalitetnu opremu. Za više savjeta, tutorijala i preporuka za zavarivanje o zavarivanju, pratite naš blog!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







