60A Non-HF Arka pandu Obor Plasma untuk Memotong Logam Profesional
INWELT PT60 ialah obor pemotong plasma pegang tangan sejukan udara yang direka untuk fabrikasi profesional, pembaikan, penyelenggaraan dan aplikasi pemotongan logam am.
Dinilai pada 60A dengan kitaran tugas 60% , PT60 menggunakan sistem permulaan arka pandu bukan HF dan beroperasi dengan Udara/N₂ sebagai gas proses.
Pemasangan obor standard menggunakan kabel 6 m , manakala beberapa konfigurasi sambungan belakang tersedia, termasuk susunan 1/4G bersepadu, 1/4G berasingan dan penyesuai pusat dengan pilihan kawalan 2 atau 4 wayar.
INWELT PT60 direka bentuk sebagai sebahagian daripada sistem pemotongan plasma lengkap. Oleh itu, keserasian obor harus disahkan mengikut sumber kuasa, kaedah permulaan, penyambung, pendawaian pencetus dan keperluan gas sebelum membuat pesanan.
INWELT juga membekalkan padanan elektrod, hujung pemotongan, peresap, perisai, kepala obor, pemegang, pemasangan kabel dan komponen gantian lain untuk OEM dan bekalan selepas pasaran.
INWELT PT60
| Spesifikasi Spesifikasi Teknikal |
INWELT PT60 |
| Jenis Produk |
Pegang tangan Obor pemotong plasma |
| Model |
PT60 |
| Jenama |
INWELT |
| Nilai Semasa |
60 A |
| Kitaran Tugas |
60% |
| Gas Penyejukan / Proses |
Udara / N₂ |
| Arka Bermula |
Non-HF |
| Arka pandu |
ya |
| Aliran Gas |
120–130 L/min |
| Disyorkan Pasca Aliran |
lebih kurang 55 saat |
| Panjang Kabel Standard |
6 m |
| Pilihan Penyambung |
1/4G Bersepadu / 1/4G Berasingan / Penyesuai pusat |
| Pilihan Kawalan |
2-wayar / 4-wayar |
| Jenis Obor |
Manual / pegang tangan |
| OEM / ODM |
Tersedia |
| Label Peribadi |
Tersedia |
Tekanan udara hendaklah ditetapkan mengikut pemotong plasma dan disahkan INWELT spesifikasi sistem. Jangan gunakan nilai tekanan pengeluar lain secara automatik pada obor ini.
Cara Sistem PT60 Non-HF Arka pandu Berfungsi
PT60 berfungsi bersama-sama dengan sumber kuasa pemotongan plasma, gas proses dan sambungan kerja untuk menghasilkan arka plasma pekat.
Non-HF Bermula Arka
PT60 menggunakan sistem permulaan bukan frekuensi tinggi.
Tidak seperti obor permulaan HF , PT60 tidak bergantung pada litar pencucuhan frekuensi tinggi untuk memulakan jujukan pemotongan.
Perbezaan ini penting kerana obor plasma HF dan bukan HF tidak boleh ditukar ganti secara automatik.
Pemotong plasma mesti direka bentuk untuk sistem permulaan gaya PT60 yang serasi.
Arka pandu Bermula
Arka pandu membenarkan sistem plasma membentuk arka sebelum arka pemotongan utama dipindahkan ke bahan kerja.
Ini boleh berguna apabila memotong:
Logam dicat
Permukaan berkarat
Logam diperluas
Bahan berlubang
Bahan kerja tidak rata
Tingkah laku arka pandu sebenar bergantung pada sumber kuasa plasma dan konfigurasi obor.
Pembentukan Jet Plasma
Udara atau nitrogen mengalir melalui kepala obor dan memotong bahan habis.
Arka elektrik mengionkan gas, membentuk aliran plasma suhu tinggi.
Hujung pemotongan menyempitkan jet plasma ini supaya haba pekat mencairkan bahan kerja manakala aliran gas mengeluarkan logam cair dari kerf.
Mengapa Memilih Obor Plasma Non-HF PT60 ?
Sistem plasma Non-HF biasanya dipilih di mana pembeli mahukan arka pandu yang boleh dipercayai bermula tanpa menggunakan litar pencucuhan frekuensi tinggi.
Mengurangkan Gangguan Frekuensi Tinggi
Oleh kerana PT60 tidak bergantung pada penyalaan HF , ia boleh menjadi lebih baik dalam persekitaran yang mengandungi peralatan elektronik sensitif.
Ciri ini amat relevan apabila peralatan pemotong plasma beroperasi berhampiran:
Keserasian dengan peralatan CNC masih bergantung pada pemotong plasma dan sistem kawalan yang lengkap.
Kapasiti Ternilai 60A
INWELT PT60 dinilai pada 60A.
Ini menjadikannya sesuai untuk pemotongan plasma manual output sederhana di mana sumber kuasa dan keperluan pemotongan kekal dalam julat operasi obor yang disahkan.
Reka Bentuk Sejuk Udara
Obor tidak memerlukan unit penyejukan air yang berasingan.
Udara/N₂ digunakan sebagai gas proses mengikut konfigurasi sistem, mengurangkan kerumitan persediaan pemotongan keseluruhan.
6 m Pemasangan kabel
Kabel obor standard 6 m menyediakan capaian praktikal untuk:
PT60 Penyambung dan Konfigurasi Kabel
INWELT membekalkan beberapa konfigurasi obor lengkap PT60 untuk antara muka pemotong plasma yang berbeza.
| INWELT |
Konfigurasi Kod |
| IJWU03052 |
PT60 / 6 m / 1/4G / Bersepadu / 2 wayar |
| IJWU03052-00 |
PT60 / 6 m / 1/4G / Bersepadu / 2 wayar / Konfigurasi pukulan belakang |
| IJWU03053 |
PT60 / 6 m / 1/4G / Berasingan / 2 wayar |
| IJWU03053-00 |
PT60 / 6 m / 1/4G / Berasingan / 2 wayar / Konfigurasi pukulan belakang |
| IJWU03054 |
PT60 / 6 m / Penyesuai pusat / 2 wayar |
| IJWU03054-00 |
PT60 / 6 m / Penyesuai pusat / 2 wayar / Konfigurasi pukulan belakang |
| IJWU030441 |
PT60 / 6 m / Penyesuai pusat / 4 wayar |
| IJWU030441-00 |
PT60 / 6 m / Penyesuai pusat / 4 wayar / Konfigurasi pukulan belakang |
Pendawaian penyambung dan kawalan hendaklah dipilih mengikut pemotong plasma sasaran dan bukannya penampilan obor sahaja.
Cara Semak PT60 Keserasian Pemotong Plasma
Salah satu soalan pembeli yang paling penting ialah:
Adakah PT60 ini akan berfungsi dengan pemotong plasma saya?
Penarafan mesin 60A sahaja tidak mencukupi untuk mengesahkan keserasian.
Semak Sistem Permulaan Arka
Mesin mesti menggunakan sistem permulaan yang serasi PT60 konfigurasi bukan HF HF.
Jika pemotong plasma sedia ada menggunakan pencucuhan HF , keluarga obor lain mungkin diperlukan.
Semak Arus Keluaran
INWELT PT60 dinilai pada 60A.
Jangan kendalikan obor secara rutin melebihi penilaian yang disahkan ini.
Periksa Penyambung Utama
Kenal pasti sama ada mesin menggunakan:
Periksa Pendawaian Pencetus dan Kawalan
INWELT membekalkan konfigurasi 2-wayar dan 4-wayar PT60.
Pendawaian yang betul mesti sepadan dengan sumber kuasa plasma.
Hantar Foto Penyambung Sedia Ada
Untuk pesanan gantian, sediakan:
Ini lebih dipercayai daripada mengandaikan setiap mesin gaya CUT60 menggunakan obor yang sama.
PT60 Bahan Habis dan Alat Ganti
Keadaan boleh guna secara langsung menjejaskan kestabilan arka plasma, kualiti pemotongan dan kos operasi.
INWELT PT60 menggunakan petua yang boleh diganti, elektrod, komponen pengedaran gas dan bahagian perlindungan bahagian hadapan.
Petua Memotong mengikut Julat Semasa
INWELT membekalkan beberapa konfigurasi tip PT60 .
| INWELT |
Petua Kod |
Julat Semasa Saiz |
| IJWV0672-06 |
Ø0.6 mm |
10–20 A |
| IJWV0672-08 |
Ø0.8 mm |
20–30 A |
| IJWV0672-09 |
Ø0.9 mm |
30–40 A |
| IJWV1671-10 |
Ø1.0 mm |
40–50 A |
| IJWV1679-11 |
Ø1.1 mm Petua Rata |
50–60 A |
Pilih hujung pemotongan mengikut arus operasi dan konfigurasi obor.
Menggunakan hujung di luar julat arus yang dimaksudkan boleh mengurangkan kualiti potongan dan meningkatkan kehausan.
Petua Standard dan Lanjutan
Format petua yang berbeza tersedia untuk keperluan akses yang berbeza.
Petua standard sesuai untuk pemotongan tujuan umum.
Petua lanjutan boleh meningkatkan akses kepada:
Bahan guna habis lanjutan masih harus dikendalikan dalam julat semasa yang ditentukan.
Konfigurasi Pemotong Kenalan
Sesetengah PT60 bahan habis guna direka bentuk untuk konfigurasi pemotongan gaya sentuhan atau seret.
Jangan anggap setiap muncung PT60 boleh diletakkan terus pada bahan kerja.
Gabungan muncung, pengatur jarak dan perisai yang betul harus digunakan.
PT60 Elektrod, Peresap dan Bahagian Bahagian Hadapan
Elektrod Piawai
INWELT Kod: IJWC0671
Rujukan: PR0110
Elektrod memindahkan tenaga elektrik di dalam obor.
Gantikannya apabila lubang haus menjadi berlebihan atau apabila prestasi arka mula merosot.
Elektrod Pukulan Belakang
INWELT Kod: IJWC1059
Rujukan: 52582
Elektrod ini bertujuan untuk konfigurasi pukulan belakang yang sepadan.
Jangan campurkan bahagian standard dan back-strike tanpa mengesahkan keserasian.
Elektrod Lanjutan
INWELT Kod:
Rujukan IJWC1050: 52583
Elektrod lanjutan tersedia untuk tetapan boleh guna lanjutan yang serasi.
Peresap gas
INWELT Kod: IJWG1612
Rujukan: 60028
Peresap membantu mengawal pengedaran gas proses di dalam obor.
Kerosakan atau pencemaran boleh menjejaskan aliran plasma-gas dan kestabilan arka.
Muncung Luar / Komponen Penahan
Konfigurasi standard INWELT termasuk:
IJWT1672-05 – muncung luar 6 lubang, konfigurasi gentian kaca kelabu
Periksa komponen penahan dan penebat dengan kerap dan gantikan bahagian yang rosak sebelum beroperasi.
PT60 Kepala obor , Pemegang dan Komponen Kabel
INWELT juga membekalkan komponen gantian utama untuk PT60 program penyelenggaraan dan selepas pasaran.
Contohnya termasuk: Kod
| Komponen |
INWELT |
| Tangan Kepala obor |
IJWA0087 |
| O-Ring |
IJGU0710 |
| Pemegang Plasma Manual |
IJHW0049-01 |
| Bahagian Perlindungan Pencetus |
IJIK0733 |
| Pencetus |
IJIR0081 |
| Sendi Plasma |
IJIK0809 |
Bagi pengedar dan syarikat perkhidmatan, mendapatkan kedua-dua obor lengkap dan bahagian servis daripada satu pembekal boleh memudahkan inventori dan sokongan selepas jualan.
Keperluan Udara dan Gas untuk PT60
Data teknikal INWELT PT60 menentukan:
Gunakan Udara Mampat Bersih dan Kering
Udara yang tercemar dengan lembapan, minyak atau zarah boleh mengurangkan prestasi pemotongan dan memendekkan hayat penggunaan.
Sistem rawatan udara yang sesuai harus membantu menghilangkan:
Pemeluwapan
Minyak pemampat
air
Pencemaran zarah
Jangan Teka Tekanan Operasi
Sistem PT60 yang berbeza dalam pasaran menerbitkan keperluan aliran udara dan tekanan yang berbeza.
Tetapkan tekanan mengikut pengilang pemotong plasma dan konfigurasi obor INWELT yang disahkan dan bukannya menyalin spesifikasi pembekal lain.
Benarkan Kitaran Pasca Aliran Selesai
Pasca aliran membantu mengeluarkan sisa haba dari kepala obor dan bahan habis pakai.
Jangan ganggu urutan pasca aliran biasa mesin secara tidak perlu.
Apakah Logam yang Boleh Dipotong Obor Plasma PT60 ?
Pemotongan plasma sesuai untuk bahan pengalir elektrik.
Dengan sumber kuasa pemotongan plasma yang serasi dan parameter operasi yang betul, PT60 boleh digunakan pada bahan seperti:
Obor tidak secara bebas menentukan ketebalan maksimum yang boleh dipotong.
Seberapa Tebal Obor Plasma 60A PT60 Boleh Dipotong?
PT60 dinilai pada 60A , tetapi tiada angka ketebalan pemotongan universal yang digunakan untuk setiap sistem PT60 .
Kapasiti pemotongan sebenar bergantung kepada:
Atas sebab ini, gunakan spesifikasi pemotongan bersih dan pemotongan pemutusan sumber kuasa plasma sebagai rujukan utama.
Penarafan obor 60A menerangkan kapasiti elektrik obor, bukan hasil ketebalan bahan yang dijamin.
Jika INWELT menerbitkan data ketebalan pemotongan, ia sepatutnya termasuk bahan, arus, kelajuan pemotongan, keadaan gas dan sama ada hasilnya mewakili pemotongan bersih atau pemotongan pemutusan.
PT60 Non-HF Obor lwn. HF Obor Plasma
Sistem permulaan yang betul harus sepadan dengan pemotong plasma.
| Ciri |
PT60 Non-HF Sistem |
HF Obor Plasma |
| Pencucuhan Frekuensi Tinggi |
Tidak |
ya |
| Arka pandu |
Tersedia |
Bergantung pada sistem |
| EMI dari HF Bermula |
Dikurangkan |
Lebih tinggi semasa HF bermula |
| CNC /Persekitaran Elektronik |
Selalunya berfaedah |
Memerlukan reka bentuk sistem yang betul |
| Keserasian Mesin |
Non-HF sumber kuasa diperlukan |
HF -mesin yang serasi diperlukan |
| Boleh ditukar ganti |
Tidak |
Tidak |
Kedua-dua sistem tidak secara universal 'lebih baik.'
Pilihan yang betul bergantung pada reka bentuk elektrik pemotong plasma dan aplikasi yang dimaksudkan.
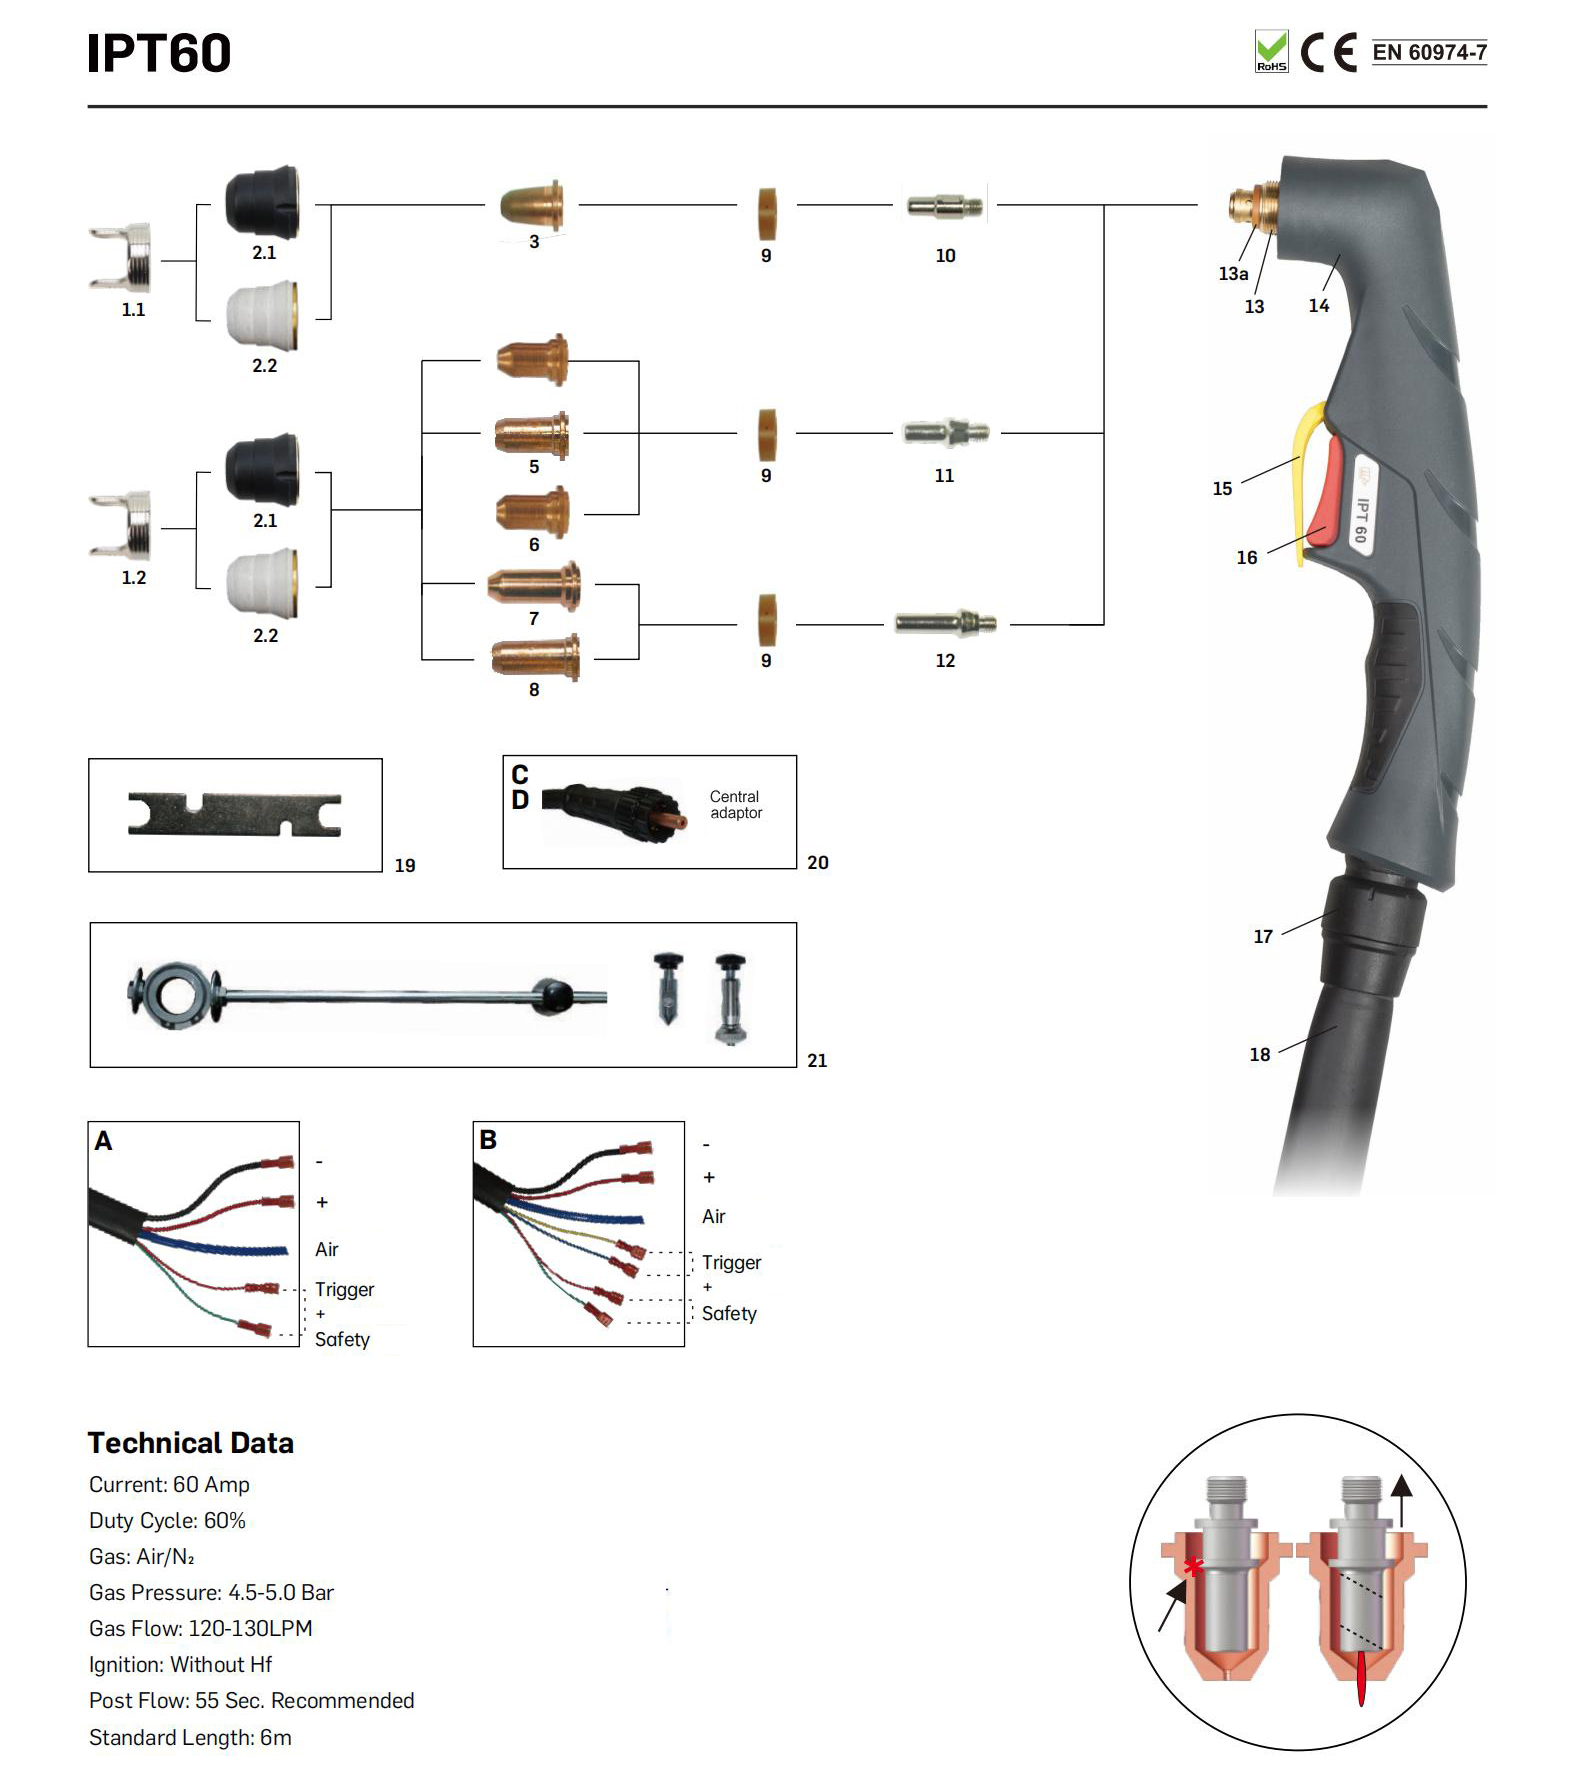
Butiran Alat Ganti:
| Obor Lengkap |
Kod |
Penerangan |
| A |
IJWU03052 |
Obor plasma I PT60 /6M 1/4G/bersepadu/2 wries |
| A |
IJWU03052-00 |
Plasma obor I PT60 /6M 1/4G/bersepadu/2 rengat/memukul belakang |
| B |
IJWU03053 |
Obor plasma I PT60 /6M 1/4G/berasingan/2 wries |
| B |
IJWU03053-00 |
Plasma obor I PT60 /6M 1/4G/berasingan/2 rengat/punggung memukul |
| C |
IJWU03054 |
Obor plasma I PT60 /6M/penyesuai pusat/2 serpihan |
| C |
IJWU03054-00 |
Plasma obor I PT60 /6M/penyesuai tengah/2 rengat/pandangan belakang |
| D |
IJWU030441 |
Obor plasma I PT60 /6M/penyesuai pusat/4 serpihan |
| D |
IJWU030441-00 |
Plasma obor I PT60 /6M/penyesuai tengah/4 rengat/punggung memukul |
(带' ●'为标准配置 / Dengan ' ●' ialah konfigurasi standard)
| Kod Jawatan |
Ruj. |
Penerangan |
| 1 |
|
Pengatur jarak dua mata |
| 1.1 |
IJTN0009-01 |
|
Pengatur jarak dua mata/I PT60 |
| 1.2 |
IJTN0009 |
60432 |
Pengatur jarak dua mata/I PT60 /menolak belakang |
| 2 ● |
|
muncung luar |
| 2.1 |
IJWT0672-03 |
60389 |
Muncung luar 6lubang I PT60 /bakelit |
| 2.2 ● |
IJWT1672-05 |
|
Di luar muncung 6lubang I PT60 /Kelabu Gentian kaca |
| 3 |
|
Petua |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
Petua Φ0.6mm/10-20A I PT60 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
Petua Φ0.8mm/20-30A I PT60 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
Petua Φ0.9mm/30-40A I PT60 |
| 4 |
|
Petua |
| 4.1 |
IJWV1671-06 |
51318.06 |
Petua Φ0.6mm/10-20A I PT60 /pukul belakang |
| 4.2 |
IJWV1671-08 |
51318.08 |
Petua Φ0.8mm/20-30A I PT60 /pukul belakang |
| 4.3 |
IJWV1671-09 |
51318.09 |
Petua Φ0.9mm/30-40A I PT60 /pukul belakang |
| 4.4 |
IJWV1671-10 |
|
Petua Φ1.0mm/40-50A I PT60 /pukul belakang |
| 5 |
IJWV1678-09 |
51312P.09 |
Petua Φ0.9mm/30-40A I PT60 /Pemotongan kenalan/pemukul belakang |
| 6 |
|
Petua |
| 6.1 |
IJWV1679-10 |
51313P.10 |
Hujung rata Φ1.0mm/40-50A I PT60 /menarik belakang |
| 6.2 |
IJWV1679-11 |
51313P.11 |
Hujung rata Φ1.1mm/50-60A I PT60 /menarik belakang |
| 7 ● |
|
Petua |
| 7.1 |
IJWV1610-06 |
51318L.06 |
Hujung dilanjutkan Φ0.6mm/10-20A I PT60 /mencolok belakang |
| 7.2 |
IJWV1610-08 |
51318L.08 |
Hujung dilanjutkan Φ0.8mm/20-30A I PT60 /mencolok belakang |
| 8 |
|
|
| 8.1 |
IJWV1614-09 |
|
51314.09 |
Petua lanjutan Φ0.9mm/30-40A I PT60 /Pemotongan kenalan/penarik belakang |
| 8.2 |
IJWV1614-10 |
|
|
Petua lanjutan Φ1.0mm/40-50A I PT60 /Pemotongan kenalan/pemukul belakang |
| 9 |
IJWG1612 |
|
60028 |
Penyebar I PT20 CI PT60 |
| 10 |
IJWC0671 |
PR0110 |
|
Plasma Elektrod I PT20 CI PT60 |
| 11 |
IJWC1059 |
|
52582 |
Plasma Elektrod I PT20 CI PT60 /backing striking |
| 12 |
IJWC1050 |
|
52583 |
Elektrod lanjutan I PT20 CI PT60 /backing striking |
| 13 |
IJWA0087 |
|
|
Kepala obor tangan IPX-45/60 |
| 13a |
IJGU0710 |
|
51620.60 |
'O'cincin Φ15XΦ18 I PT60 SIL MERAH |
| 14 |
IJHW0049-01 |
|
|
Manual pemegang plasma/I PT20 -60/PX kepala obor |
| 15 |
IJIK0733 |
|
|
Bahagian perlindungan/Plasma/Kuning |
| 16 |
IJIR0081 |
|
07301.20 |
Pencetus merah |
| 17 IJIK0809 Plasma Joint/I PT20 -60 |
| 18 Pemasangan kabel |
| 18.1 IJWO011 06071-22 Pemasangan kabel/I PT60 /6M/2 wayar/penyesuai tengah |
| 18.2 IJWO011 06074-22 Pemasangan kabel/I PT60 /6M/2 wayar/disepadu |
| 18.3 IJWO011 06077-22 Pemasangan kabel/I PT60 /6M/4 wayar/penyesuai tengah |
| 18.4 IJWO011 06072-22 Pemasangan kabel/I PT60 /6M/2 wayar/Kepala obor PX/berasingan |
| 19 Spanar IJDH6017 untuk Plasma |
| 20 IJAY0089 Penyesuai tengah obor sisi Plasma 5 pin |
| 21 |
IJTN0718 |
Lampiran pemotongan bulatan |
| 21.1 IJTN0684 Pendiri penggelek I PT20 C-60 / dengan sepana |
Katalog kami:
 INWELT KATALOG OBOR PLASMA.pdf
Aplikasi Biasa untuk PT60 Obor pemotong plasma
PT60 sesuai untuk aplikasi pemotongan manual profesional dalam kapasiti terkadarnya.
Kegunaan biasa termasuk:
Pemilihan obor hendaklah berdasarkan terutamanya pada keserasian mesin dan keperluan semasa dan bukannya nama aplikasi sahaja.
Cara Menyediakan PT60 Obor pemotong plasma
Putuskan sambungan kuasa elektrik sebelum menggantikan atau menservis obor.
1. Sahkan Keserasian Mesin
Semak:
Keluaran semasa
Non-HF sistem permulaan
Penyambung obor
Kawalan pendawaian
Bekalan gas
2. Pasang Bahan Habis Yang Betul
Sahkan bahawa:
Elektrod sepadan dengan konfigurasi obor
Petua pemotongan sepadan dengan arus
Peresap dipasang dengan betul
Komponen penahan tidak rosak
3. Sambungkan Perhimpunan Obor
Pasang konfigurasi 1/4G atau penyesuai pusat yang betul mengikut antara muka mesin.
Jangan sekali-kali memaksa penyambung yang tidak serasi.
4. Semak Operasi Pencetus
Sahkan bahawa konfigurasi 2-wayar atau 4-wayar yang betul sedang digunakan.
5. Semak Bekalan Gas
Sahkan aliran Udara/N₂ yang bersih dan kering mengikut keperluan mesin dan obor.
6. Lakukan Potongan Ujian
Semak:
Hentikan operasi jika obor berkelakuan tidak normal.
PT60 Penyelenggaraan dan Penyelesaian Masalah
Permulaan Arka yang Lemah
Semak:
Bahan Habis Pakai Terlalu Cepat
Penyebab yang mungkin termasuk:
Arus pemotongan yang salah
Saiz muncung salah
Udara tercemar
Arka yang berlebihan bermula
Ketinggian obor yang salah
Elektrod haus
Bahan habis pakai tidak sepadan
Habuk Berlebihan
Semak:
Kelajuan pemotongan
semasa
Keadaan tip
Ketebalan bahan
Ketinggian obor
Bekalan udara
Kedua-dua perjalanan yang terlalu perlahan dan terlalu laju boleh menjejaskan pembentukan kotoran.
Potongan Bersudut
Muncung yang dibesarkan atau haus tidak simetri boleh memesongkan jet plasma.
Periksa hujung dan gantikannya jika orifis rosak.
Obor Terlalu Panas
Penyebab yang mungkin termasuk:
Beroperasi melebihi 60A
Kitaran tugas yang berlebihan
Selepas aliran tidak mencukupi
Aliran gas terhad
Sambungan elektrik longgar
Kabel rosak
Bahan habis pakai
Biarkan obor sejuk dan kenal pasti punca sebelum meneruskan.
OEM PT60 Pembuatan Obor Plasma oleh INWELT
INWELT membekalkan obor pemotong plasma dan bahan habis guna kepada pelanggan B2B profesional di seluruh dunia.
Pelanggan biasa termasuk:
Pengeluar pemotong plasma
Jenama peralatan mengimpal dan memotong
Pengimport
Pengedar
Pemborong
Syarikat pembekal industri
Pembekal pembaikan
Jenama boleh guna selepas pasaran
OEM dan Pilihan Label Peribadi
Penyesuaian boleh dinilai untuk:
Untuk projek OEM , sediakan spesifikasi pemotong plasma, keperluan sambungan, pasaran sasaran dan jumlah pesanan yang dijangkakan.
Mengapakah Sumber PT60 Obor dan Bahan Habis daripada INWELT ?
INWELT membekalkan pemasangan obor plasma lengkap bersama dengan komponen gantian yang sepadan.
Untuk pembeli B2B, ini boleh memudahkan:
Julat PT60 termasuk berbilang konfigurasi obor 6 m lengkap serta petua pemotongan khusus semasa, elektrod, penyebar, perisai, kepala obor, pemegang dan komponen kabel.
Maklumat alat ganti pihak pertama ini amat berguna untuk pengedar yang perlu menyokong pelanggan selepas jualan obor awal.
Soalan Lazim Mengenai PT60 Obor pemotong plasma
Apakah amperage INWELT PT60 ?
INWELT PT60 dinilai pada 60A dengan kitaran tugas 60%.
Adakah PT60 menggunakan pencucuhan HF ?
Tidak.
INWELT PT60 menggunakan sistem permulaan bukan HF.
Pemotong plasma mesti menggunakan seni bina permulaan arka yang serasi.
Adakah PT60 mempunyai arka perintis?
ya.
Platform PT60 direka untuk operasi arka pandu dengan sumber kuasa pemotongan plasma yang serasi.
Bolehkah saya menggunakan obor PT60 pada mana-mana pemotong plasma 60A?
Tidak.
Pemotong plasma juga mesti sepadan dengan sistem permulaan, penyambung, pendawaian pencetus dan keperluan gas PT60 .
Penarafan amperage yang sama tidak menjamin keserasian.
Apakah panjang kabel yang standard?
INWELT PT60 menggunakan pemasangan kabel standard 6 m.
Apakah pilihan penyambung yang tersedia?
INWELT membekalkan konfigurasi termasuk:
1/4G bersepadu
1/4G berasingan
Penyesuai pusat
Kawalan 2 wayar
Kawalan 4 wayar
Apakah gas yang digunakan oleh PT60 ?
Spesifikasi INWELT menyenaraikan Air/N₂.
Apakah aliran gas yang diperlukan oleh PT60 ?
Spesifikasi INWELT semasa menyenaraikan kira-kira 120–130 L/min.
Apakah masa pasca aliran yang disyorkan?
INWELT menentukan kira-kira 55 saat pasca aliran yang disyorkan.
Muncung yang manakah harus digunakan pada 60A?
Julat bahagian INWELT semasa termasuk hujung pemotong rata Ø1.1 mm untuk operasi 50–60A.
Sentiasa sahkan konfigurasi obor dan nombor bahagian yang tepat sebelum membuat pesanan.
Bolehkah PT60 memotong keluli tahan karat?
ya.
Sistem plasma yang serasi boleh memotong keluli tahan karat konduktif elektrik apabila parameter arus, gas dan pemotongan yang betul digunakan.
Bolehkah PT60 memotong aluminium?
ya.
Aluminium adalah konduktif elektrik dan boleh dipotong plasma dengan sistem pemotongan plasma yang sesuai.
Berapa tebalkah PT60 boleh dipotong?
Tidak ada ketebalan sejagat yang ditentukan oleh obor sahaja.
Rujuk kepada penilaian pemotongan plasma lengkap pemotongan bersih dan pemutusan.
Adakah INWELT membekalkan PT60 bahan guna habis secara berasingan?
ya.
Elektrod, petua pemotongan, penyebar, muncung luar, kepala obor, pemegang dan komponen gantian yang berkaitan tersedia mengikut konfigurasi.
Adakah INWELT mengeluarkan OEM PT60 obor?
ya.
OEM/ODM dan pilihan label peribadi tersedia untuk pengilang, pengedar, pengimport dan pemborong peralatan yang berkelayakan.
Minta Sebut Harga untuk INWELT PT60 Obor pemotong plasma
Mencari obor arka pandu bukan HF 60A, pemasangan PT60 gantian, bahan guna habis atau pembekal obor plasma OEM ?
INWELT membekalkan pemasangan obor PT60 lengkap bersama-sama dengan hujung pemotongan yang sepadan, elektrod, penyebar, perisai dan komponen gantian.
Untuk pengesahan keserasian yang lebih pantas, berikan:
Jenama pemotong plasma
Model mesin
Arus keluaran maksimum
Kaedah permulaan
Model obor sedia ada
Foto penyambung utama
Foto penyambung pencetus/kawal
Keperluan 2-wayar atau 4-wayar
Bahan habis pakai yang diperlukan
Anggaran kuantiti
INWELT atau penjenamaan label peribadi
Hubungi INWELT untuk pengesahan keserasian, sampel, konfigurasi OEM dan sebut harga borong.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių








