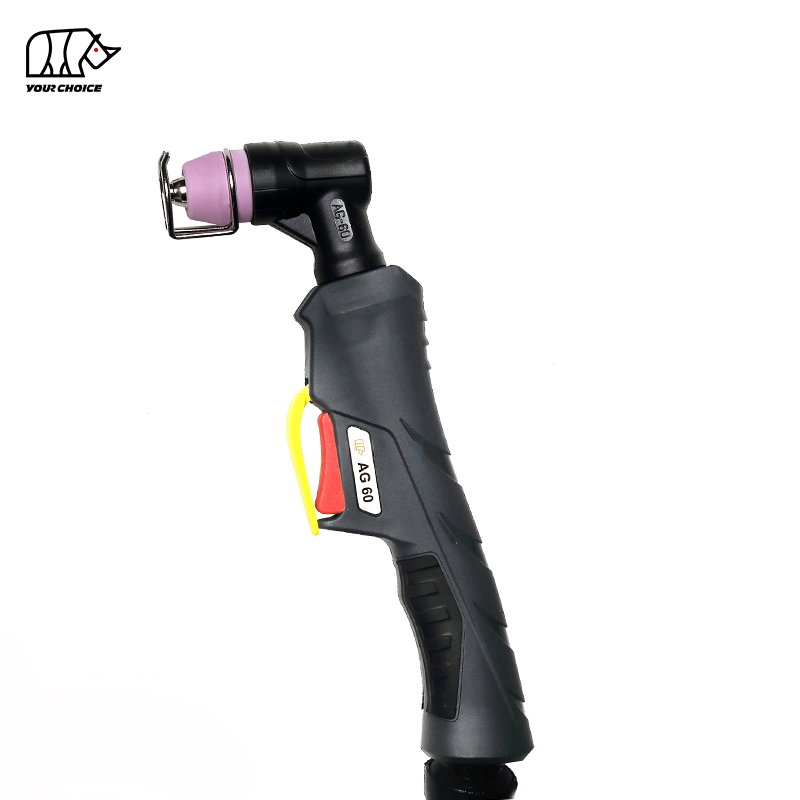
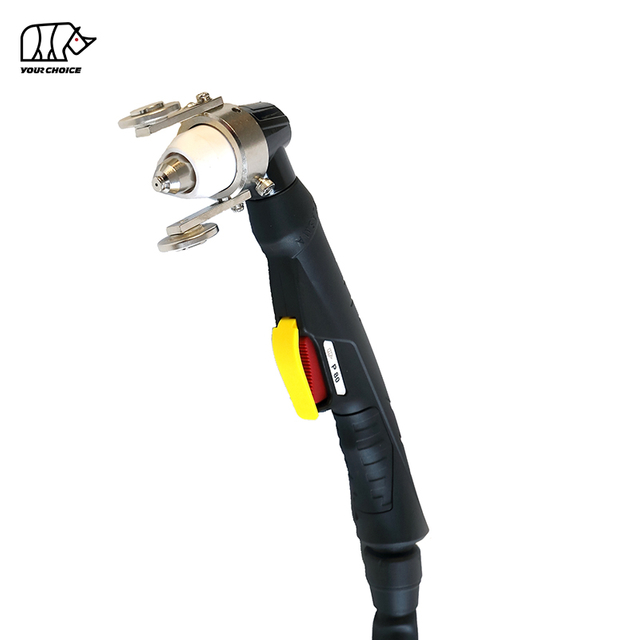
60A HF Air Plasma Cutting Torch para sa Propesyonal na Pagputol ng Metal
Ang INWELT AG60 ay isang air-cooled handheld plasma cutting torch na idinisenyo para sa propesyonal na metal fabrication, repair, maintenance at workshop cutting applications.
Ang configuration ng INWELT ay na-rate sa 60A na may 60% duty cycle at gumagamit ng high-frequency (HF) ignition para sa pagsisimula ng arc.
Kasama sa karaniwang configuration nito ang 5 m cable assembly at M16×1.5 rear connection , na nagbibigay ng praktikal na kapalit at OEM solution para sa compatible na plasma cutting equipment.
Gumagamit ang tanglaw ng naka-compress na hangin bilang proseso ng gas at tinukoy para sa operating pressure na humigit-kumulang 3.5–4.0 bar , na may nakalistang daloy ng gas na humigit-kumulang 163 L/min.
Nagbibigay din ang INWELT ng kaukulang mga electrodes, cutting tip, shield, torch head, handle, trigger component at cable assemblies, na nagpapahintulot sa mga distributor at mga manufacturer ng kagamitan na kunin ang parehong kumpletong mga sulo at mga kapalit na bahagi mula sa isang supplier.
INWELT AG60 Mga Teknikal na Detalye
| Detalye |
INWELT AG60 |
| Uri ng Produkto |
Handheld Plasma Cutting Torch |
| Modelo |
AG60 |
| Tatak |
INWELT |
| Kumpletuhin ang Torch Code |
IWU6641 |
| Na-rate na Kasalukuyan |
60 A |
| Ikot ng tungkulin |
60% |
| Paraan ng Paglamig |
Pinalamig ng hangin |
| Proseso ng Gas |
Compressed Air |
| Inirerekomendang Gas Pressure |
3.5–4.0 bar |
| Daloy ng Gas |
Tinatayang 163 L/min |
| Pagsisimula ng Arc |
High-Frequency (HF) |
| Inirerekomendang Post-Flow |
Tinatayang 40 segundo |
| Karaniwang Haba ng Cable |
5 m |
| Konduktor ng Cable |
6 mm² pagsasaayos |
| Karaniwang Koneksyon |
M16×1.5 |
| Uri ng Sulo |
Manual / Handheld |
| Consumable Family |
AG60 / SG55-type na mga bahagi |
| OEM / ODM |
Available |
| Pribadong Label |
Available |
Bago mag-order, kumpirmahin ang kasalukuyang output ng plasma cutter, sistema ng pagsisimula, koneksyon sa likuran at interface ng kontrol ng sulo.
Paano Gumagana ang AG60 HF Plasma Cutting Torch
Gumagana ang isang plasma cutting torch kasama ang plasma power source, compressed-air system at work connection para makabuo ng concentrated plasma jet.
High-Frequency Arc Ignition
Ang INWELT AG60 ay gumagamit ng HF ignition.
Sa panahon ng arc initiation, ang katugmang plasma power source ay gumagamit ng high-frequency electrical energy bilang bahagi ng pagsisimula ng proseso.
Ito ay nagbibigay-daan sa plasma arc na maitatag ayon sa idinisenyong panimulang pagkakasunud-sunod ng makina.
Dahil ang mga plasma cutting machine ay gumagamit ng iba't ibang teknolohiya ng pag-aapoy, ang isang HF torch ay hindi dapat awtomatikong ituring bilang mapagpapalit sa isang blowback o iba pang hindi HF na sulo.
Binubuo ng Compressed Air ang Plasma Jet
Ang compressed air ay naglalakbay sa ulo ng sulo at pagputol ng mga consumable.
Ang elektrikal na enerhiya ay nag-ionize ng gas at bumubuo ng isang mataas na temperatura na plasma arc.
Pinipigilan ng cutting nozzle ang stream ng plasma na ito sa isang concentrated jet na tumutunaw sa electrically conductive material habang ang high-velocity na gas ay nag-aalis ng tinunaw na metal mula sa hiwa.
Nakakatulong ang Post-Flow na Palamigin ang Sulo
Inirerekomenda ng detalye ng INWELT ang humigit-kumulang 40 segundo ng post-flow.
Pagkatapos huminto ang cutting arc, ang patuloy na airflow ay makakatulong sa pag-alis ng init mula sa torch head at consumable.
Huwag abalahin ang idinisenyong post-flow cycle ng makina maliban kung inutusan ng tagagawa ng plasma cutter.
Mga Pangunahing Tampok ng INWELT AG60
60A Rated Cutting Current
Ang AG60 ay idinisenyo sa paligid ng 60A rate na kasalukuyang.
Nagbibigay ito ng praktikal na kapasidad para sa karaniwang pagawaan, pagkukumpuni at paggawa ng mga aplikasyon sa pagputol ng plasma.
Ang rating ng sulo ay dapat palaging itugma sa pinagmumulan ng kapangyarihan ng plasma sa halip na ipagpalagay na magkatugma ang anumang makina na nakikitang katulad.
60% Duty Cycle
Ang INWELT AG60 ay tinukoy sa isang 60% duty cycle.
Kinakatawan ng duty cycle ang dami ng pagpapatakbong pinahihintulutan sa loob ng isang tinukoy na panahon ng pagsubok sa ilalim ng mga na-rate na kondisyon bago kinakailangan ang sapat na paglamig.
Ang aktwal na pagganap ng thermal ay maaari ding maimpluwensyahan ng ambient temperature, air supply, consumable condition at cutting technique.
Konstruksyon na Pinalamig ng Hangin
Ang AG60 ay hindi nangangailangan ng isang hiwalay na yunit ng paglamig ng tubig.
Nakikilahok ang naka-compress na hangin sa proseso ng plasma habang tumutulong din na pamahalaan ang init sa pagpupulong ng sulo.
Pinapasimple nito ang cutting system at ginagawang praktikal ang torch para sa mga portable at workshop na plasma cutter.
5 m Torch Cable
Ang karaniwang INWELT AG60 ay may kasamang 5 m cable assembly.
Nagbibigay ito ng kapaki-pakinabang na abot sa trabaho para sa:
Mga talahanayan ng paggawa
Pag-aayos ng sasakyan
Pagpapanatili ng makinarya
Mga istrukturang bakal
Pagputol ng workshop
Pangkalahatang paggawa ng metal
M16×1.5 na Koneksyon
Ang karaniwang kumpletong tanglaw na nakalista sa pahina ng INWELT ay gumagamit ng M16×1.5 na koneksyon.
Gayunpaman, ang sukat ng thread lamang ay hindi sapat upang kumpirmahin ang pagiging tugma ng makina.
Dapat ding suriin ang control connection at arc-starting design.
AG60 Plasma Cutter Compatibility: Ano ang Titingnan Bago Umorder
Ang isa sa pinakamahalagang tanong ng mga mamimili ay:
Magkakasya ba ang isang AG60 torch sa aking plasma cutter?
Ang sagot ay depende sa ilang mga kadahilanan.
Suriin ang Kasalukuyang Output ng Machine
Ang INWELT AG60 ay na-rate sa 60A.
Ang plasma cutter ay dapat gumana sa loob ng napatunayang kasalukuyang kapasidad ng tanglaw.
Huwag ipagpalagay na awtomatikong ginagarantiyahan ng pangalan ng modelong CUT50, CUT60 o CUT70 ang pagiging tugma dahil iba-iba ang mga convention sa pagpapangalan ng machine sa pagitan ng mga tagagawa.
Kumpirmahin ang Pagsisimula ng HF
Ang plasma cutter ay dapat gumamit ng arc-starting system na tugma sa HF configuration ng INWELT AG60.
Ang isang non-HF na makina ay maaaring mangailangan ng ibang pamilya ng sulo.
I-verify ang M16×1.5 Connection
Suriin ang umiiral na mga sukat ng konektor ng sulo bago palitan.
Ang INWELT standard configuration ay gumagamit ng:
M16×1.5
ngunit ang kumpletong electrical at pneumatic interface ay dapat ding tumugma.
Suriin ang Torch-Control Connector
Ang trigger/control plug ay dapat kumpirmahin nang hiwalay mula sa main torch fitting.
Depende sa makina, ang mga kontrol na koneksyon ay maaaring mag-iba sa:
Bilang ng mga pin
diameter ng plug
Mga kable
Trigger circuit
Pag-aayos ng pilot-arc
Magpadala ng Machine Model o Connector Photo
Para sa mga kapalit na aplikasyon, magbigay ng INWELT ng:
Tatak ng pamutol ng plasma
Modelo ng makina
Pinakamataas na kasalukuyang pagputol
Umiiral na modelo ng sulo
Larawan ng konektor sa likuran
Larawan ng control-plug
Ito ay mas maaasahan kaysa sa pagpili ng isang kapalit lamang sa pamamagitan ng mga salitang 'CUT60' o 'AG60.'
AG60 / SG55 Mga Consumable at Kapalit na Bahagi
Ang kasalukuyang listahan ng mga bahagi ng INWELT AG60 ay may kasamang ilang bahagi na kinilala rin bilang mga bahagi ng SG55 / AG60 .
Ito ay kapaki-pakinabang sa komersyo dahil ang AG60 at SG55-style na kapalit na mga consumable ay malawak na kinikilala sa aftermarket.
Gayunpaman, dapat pa ring i-verify ng mga mamimili ang mga indibidwal na dimensyon at numero ng bahagi bago paghaluin ang mga bahagi mula sa iba't ibang mga tagagawa.
AG60 Electrode
INWELT Code: IJWC0097
Ang elektrod ay naglilipat ng elektrikal na enerhiya sa loob ng sulo at ito ay isang normal na bahagi ng pagsusuot.
Habang nagsusuot ang elektrod, unti-unting lumalalim ang gitnang hukay.
Palitan ang mga sobrang pagod na electrodes bago magsimulang maapektuhan ang arc stability o makapinsala sa iba pang mga consumable.
AG60 / SG55 Extended Cutting Tip
INWELT Code: IJWV091-10
Ang cutting tip o nozzle ay sumikip at nagdidirekta sa plasma jet.
Ang isang pinahabang tip ay maaaring magbigay ng karagdagang access sa ilang mga sulok, mga recessed na lugar o mga lokasyon ng pagkumpuni.
Ang kondisyon ng nozzle ay may direktang epekto sa:
Lapad ng Kerf
Direksyon ng arko
kalidad ng gilid
Pagputol ng katatagan
Pagbuo ng dumi
Palitan ang isang nozzle kung ang orifice ay lumaki, nasira o nasira.
AG60 / SG55 Sa labas ng Nozzle
Ang INWELT ay naglilista ng mga configuration sa labas ng nozzle kabilang ang:
IJWT0087-01 – Sa labas ng Nozzle SG55/AG60
at
IJWT0087 – Ceramic Outside Nozzle SG55
Ang mga front-end na bahagi na ito ay tumutulong sa tamang posisyon at pagprotekta sa mga panloob na consumable.
Huwag patakbuhin ang sulo na may basag o nasira na mga bahagi ng insulating.
Spacer Spring
INWELT Code: IJTN0073
Ang spacer spring ay makakatulong sa operator na mapanatili ang isang mas kontroladong relasyon sa pagitan ng torch tip at workpiece sa angkop na mga configuration ng pagputol.
AG60 / SG55 Torch Head
INWELT Code: IJWA0045
Ang ulo ng tanglaw ay naglalaman ng mga pangunahing conductive, gas-flow at consumable na mga interface.
Kung ang mga sinulid, pagkakabukod o panloob na mga bahagi ay nasira, palitan ang ulo ng sulo sa halip na magpatuloy sa operasyon ng hindi ligtas na pagpupulong.
Kumpleto ang INWELT AG60 Replacement Parts
Kasama sa kasalukuyang sistema ng INWELT AG60 ang mga kapalit na bahagi tulad ng:
| Component |
INWELT Code |
| Kumpletuhin ang AG60 Torch / 5 m / M16×1.5 |
IWU6641 |
| Spacer Spring |
IJTN0073 |
| Sa labas ng Nozzle SG55/AG60 |
IJWT0087-01 |
| Ceramic Outside Nozzle SG55 |
IJWT0087 |
| Pinahabang Tip SG55/AG60 |
IJWV091-10 |
| Electrode SG55/AG60 |
IJWC0097 |
| Torch Head SG55/AG60 |
IJWA0045 |
| Trigger |
IJIK0735 |
| Plasma Handle SG55 |
IJHW0797 |
| Cable Assembly AG60 / 6 mm² / 5 m / M16×1.5 |
IJWO00706066-00 |
| Dalawang-Hole Connector |
IJIR0768 |
| Proteksyon Nut |
IJIK0030 |
Para sa mga distributor at aftermarket na mga supplier, ang mga kumpletong torch-and-consumable na pakete ay maaaring gawing simple ang pagbili at mga pamalit na bahagi ng imbentaryo.
Anong mga Metal ang Maaaring Putulin ng AG60 Plasma Torch?
Ang pagputol ng plasma ay idinisenyo para sa mga electrically conductive na materyales.
Kapag nakakonekta sa isang angkop na pamutol ng plasma at pinapatakbo nang may tamang mga parameter, maaaring gamitin ang isang AG60 system para sa mga materyales tulad ng:
Ang tanglaw lamang ay hindi matukoy kung ang isang tiyak na kapal ay matagumpay na maputol.
Ang mga katangian ng materyal, output ng makina at mga parameter ng pagputol ay lahat ay nakakaapekto sa pagganap.
Anong Cutting Thickness ang Magagawa ng 60A AG60 Torch?
Ang isang karaniwang query sa paghahanap ay:
Gaano kakapal ang maaaring maputol ng isang AG60 plasma torch?
Walang iisang halaga ng kapal na nalalapat sa bawat 60A AG60 na pag-install.
Ang praktikal na kakayahan sa pagputol ay nakasalalay sa:
Output ng pamutol ng plasma
Uri ng materyal
Lakas ng input
Consumable na configuration
Presyon at daloy ng hangin
Kalidad ng hangin
Distansya ng tanglaw sa trabaho
Bilis ng paglalakbay
Ninanais na kalidad ng gilid
Para sa kadahilanang ito, ang mga detalye ng clean-cut at severance-cut ng tagagawa ng plasma cutter ay dapat na pangunahing sanggunian para sa kapal ng pagputol.
Ang isang 60A na rating ng sulo ay naglalarawan sa kapasidad ng kuryente ng tanglaw; hindi nito ginagarantiyahan ang isang partikular na kapal ng materyal.
Kung ang INWELT ay mag-publish ng nasubok na data ng kapal sa hinaharap, ang pinakamalakas na teknikal na format ay kinabibilangan ng:
Lumilikha ito ng mas kapaki-pakinabang na sanggunian sa engineering kaysa sa pangkalahatang pahayag na '10–15 mm'.
Inirerekomendang Air Supply para sa AG60
Ang matatag na compressed-air na paghahatid ay mahalaga sa pagganap ng pagputol ng plasma.
Ang kasalukuyang mga listahan ng detalye ng INWELT AG60:
Prosesong gas: Hangin
Presyon sa pagtatrabaho: 3.5–4.0 bar
Daloy ng gas: humigit-kumulang 163 L/min
Inirerekomendang post-flow: humigit-kumulang 40 segundo
Gumamit ng Malinis, Dry Compressed Air
Ang naka-compress na hangin na kontaminado ng moisture, compressor oil o mga particle ay maaaring mabawasan ang kalidad ng hiwa at paikliin ang natupok na buhay.
Dapat alisin ng isang angkop na sistema ng paggamot sa hangin:
Pagkondensasyon
Tubig na likido
Kontaminasyon ng langis
Mga particle
Suriin ang Presyon sa ilalim ng Daloy
Ang presyon na sinusukat habang walang hangin na dumadaloy ay maaaring mag-iba sa aktwal na operating pressure.
Ang mga paghihigpit mula sa mga filter, regulator, hose at fitting ay maaaring maging sanhi ng pagbaba ng presyon habang pinuputol.
Palaging sundin ang sariling pamamaraan ng pagtatakda ng presyon ng plasma cutter.
Mga Karaniwang Aplikasyon para sa AG60 Plasma Cutting Torch
Ang AG60 ay idinisenyo para sa mga propesyonal na manual cutting application sa loob ng rate na kapasidad nito.
Kasama sa mga karaniwang gamit ang:
Pangkalahatang paggawa ng metal
Sheet-metal na gawain
Pag-aayos ng sasakyan
Paggawa ng tambutso
Pag-aayos ng mga kagamitan sa agrikultura
Pagpapanatili ng makinarya
Pagkumpuni ng lugar ng konstruksyon
Mga istrukturang bakal
Paggawa ng HVAC
Metal na likhang sining
Pagpapanatili ng workshop
Pang-industriya na pag-aayos
Ang tamang tanglaw ay dapat piliin ayon sa pinagmumulan ng kapangyarihan ng plasma at mga kinakailangan sa pagputol kaysa sa pangalan ng aplikasyon lamang.
AG60 kumpara sa Lower- and Higher-Current Plasma Torches
Ang pagpili ng tamang sukat ng sulo ay nakakatulong na balansehin ang portability, consumable cost at cutting capacity.
Isaalang-alang ang Lower-Current Torch Kapag:
Ang pamutol ng plasma ay may mas mababang maximum na output
Ang manipis na sheet ay ang pangunahing workload
Ang isang mas maliit na tanglaw ay kinakailangan
Portability ang pangunahing priyoridad
Piliin ang AG60 Kailan:
Ang makina ay idinisenyo para sa isang katugmang 60A-class HF torch
Ang M16×1.5 na koneksyon ay tumutugma sa kinakailangang interface
Kinakailangan ang manu-manong pagputol
Mas gusto ang mga consumable na AG60/SG55
Ang isang 5 m cable ay nagbibigay ng sapat na hanay ng trabaho
Isaalang-alang ang Mas Mataas na Kasalukuyang Tanglaw Kapag:
Ang pagputol ng output ay lumampas sa AG60 rating
Regular na pinoproseso ang mas makapal na plato
Kinakailangan ang mas mahabang tuluy-tuloy na mga cycle ng pagputol
Ang makina ay idinisenyo para sa isang mas malaking platform ng tanglaw
Huwag dagdagan ang output ng plasma cutter na lampas sa rating ng torch sa pagtatangkang pagbutihin ang kapasidad ng pagputol.
Paano Mag-set Up ng AG60 Plasma Cutting Torch
Bago mag-install o magpalit ng plasma torch, idiskonekta ang plasma cutter mula sa electrical supply nito.
1. Kumpirmahin ang Machine Compatibility
I-verify:
2. Siyasatin ang mga Torch Consumable
Tiyaking:
Tamang naka-install ang electrode
Ang cutting tip ay hindi nasira
Ang labas ng nozzle ay ligtas
Ang mga bahagi ng insulating ay buo
3. Ikonekta ang Torch
I-install ang M16×1.5 na koneksyon ayon sa pamamaraan ng tagagawa ng power-source.
Huwag pilitin ang mga hindi tugmang thread o connector.
4. Ikonekta ang Control Plug
Kumpirmahin na ang trigger/control na koneksyon ay tumutugma sa mga kable ng makina.
5. Suriin ang Compressed Air
I-verify ang malinis, tuyo na hangin at naaangkop na operating pressure bago subukang putulin.
6. Magsagawa ng Test Cut
Subukan ang tanglaw sa angkop na materyal na scrap.
Kumpirmahin:
Maaasahang pagsisimula ng arko
Tamang pagpapatakbo ng trigger
Matatag na daloy ng hangin
Matatag na plasma arc
Walang abnormal na pag-init
Walang gas leakage
Huminto kaagad kung ang sulo ay kumikilos nang abnormal.
AG60 Pagpapanatili at Pag-troubleshoot
Ang regular na inspeksyon ng sulo ay maaaring mapabuti ang pagkakapare-pareho ng pagputol at maubos na buhay.
Mahina Arc Starting
Suriin:
Masyadong Mabilis ang Pagsuot ng Nozzle
Ang mga posibleng dahilan ay kinabibilangan ng:
Sobrang Dross
Suriin:
Bilis ng paglalakbay
Kasalukuyang setting
Presyon ng hangin
kapal ng materyal
Taas ng tanglaw
Consumable wear
Ang dumi ay hindi palaging sanhi ng sulo; parehong labis at hindi sapat na bilis ng pagputol ay maaaring makaapekto sa resulta.
Nagiging Anggulo ang Cut
Ang isang walang simetrya na pagod na nozzle ay maaaring magpalihis sa plasma jet.
Suriin at palitan ang nozzle kung nasira o lumaki ang butas.
Masyadong Nagiinit ang Sulo
Ang mga posibleng dahilan ay kinabibilangan ng:
Lumalampas sa 60A
Sobrang arc-on time
Pinaghihigpitang daloy ng hangin
Sirang cable
Maluwag na koneksyon sa kuryente
Nakasuot ng mga consumable
Hayaang lumamig ang system at tukuyin ang dahilan bago magpatuloy.
Mga Detalye ng Spare Parts:
| Posisyon |
Code |
Ref. |
Paglalarawan |
| 1 |
IJTN0073 |
|
Spacer spring para sa ag60 |
| 2 |
|
|
Sa labas ng nozzle |
| 2.1 |
IJWT0087-01 |
|
Sa labas ng nozzle sg-55/ag60 |
| 2.2 |
IJWT0087 |
|
Sa labas ng nozzle/ceramic/sg55 |
| 3 |
IJWV091-10 |
|
Extend tip sg-55/ag60 |
| 4 |
IJWC0097 |
|
Electrode sg-55/ag60 |
| 5 |
IJWA0045 |
|
Plasma torch head sg-55/ag60 |
| 6 |
IJIK0735 |
|
Trigger |
| 7 |
IJHW0797 |
|
Plasma handle sg-55 |
| 8 |
IJIK0871 |
|
Maliit na joint tig 9-17-20 |
| 9 |
IJIK0879 |
|
Malaking suporta sa tagsibol para sa tig 18-26 |
| 10 |
IJWO00706066-00 |
|
Pagpupulong ng cable/ag60/6mmq/5m M16*1,5 |
| 11 |
IJIR0768 |
|
Connector 2 butas |
| 12 |
IJIK0030 |
|
Proteksyon nut ch19 |
Ang aming Catalog:
 INWELT PLASMA TORCH CATALOG.pdf
AG60 Plasma Torch Manufacturer para sa OEM at Wholesale Supply
Ang INWELT ay nagbibigay ng plasma cutting torches at consumable sa mga propesyonal na customer ng B2B sa buong mundo.
Kasama sa mga karaniwang customer ang:
Mga tagagawa ng pamutol ng plasma
Mga tatak ng welding at cutting equipment
Mga importer
Mga distributor
Mga mamamakyaw
Mga kumpanya ng pang-industriya na supply
Nag-aayos ng mga supplier
Mga tatak na nauubos sa aftermarket
Para sa mga customer ng B2B, ang AG60 ay maaaring ibigay bilang isang kumpletong tanglaw kasama ng mga nauugnay na kapalit na bahagi at mga consumable.
OEM at Pribadong-Label na Opsyon
Maaaring masuri ang pagpapasadya para sa:
Pagba-brand ng customer
Mga label ng produkto
Pangasiwaan ang pagmamarka
Pagpupulong ng cable
Configuration ng connector
Control plug
Mga consumable kit
Pribadong-label na packaging
Mga manwal ng pagtuturo
Bultuhang packaging
Mga kinakailangan sa karton at barcode
Para sa pagpapaunlad ng OEM, ibigay ang detalye ng plasma cutter, interface ng makina at tinantyang dami ng pagbili.
Bakit ang Source AG60 Torches at Consumables mula sa INWELT?
Ang INWELT ay dalubhasa sa welding at cutting torch manufacturing sa mga kategorya ng produkto ng MIG/MAG, TIG at plasma.
Para sa mga propesyonal na mamimili, ang pagkuha ng kumpletong plasma torches at kaukulang kapalit na bahagi mula sa isang supplier ay maaaring gawing simple:
Kasama sa page ng AG60 ang aktwal na mga numero ng bahagi ng INWELT para sa kumpletong torch, electrode, nozzle, torch head, handle, trigger, cable assembly at mga bahagi ng connector.
Nagbibigay ito sa mga distributor at kumpanya ng serbisyo ng isang mas malinaw na batayan para sa pangmatagalang pagpaplano ng kapalit na bahagi.
Mga Madalas Itanong Tungkol sa AG60 Plasma Cutting Torch
Anong amperage ang INWELT AG60?
Ang INWELT AG60 ay na-rate sa 60A na may 60% duty cycle.
Ang pinagmumulan ng kapangyarihan ng plasma ay dapat na pinapatakbo sa loob ng napatunayang kapasidad ng tanglaw.
Ang AG60 ba ay gumagamit ng HF ignition?
Oo.
Ang INWELT AG60 sa pahinang ito ay gumagamit ng high-frequency (HF) arc ignition.
Ang pamutol ng plasma ay dapat gumamit ng isang katugmang sistema ng pagsisimula.
Ang AG60 ba ay pareho sa SG55?
Ang AG60 at SG55 na pagpapangalan ay madalas na nauugnay sa isang katulad na consumable na pamilya sa mga replacement-parts market, at ilang bahagi ng INWELT ang natukoy para sa paggamit ng SG55/AG60 .
Gayunpaman, ang kumpletong torch compatibility ay dapat pa ring kumpirmahin sa pamamagitan ng mga sukat, numero ng bahagi, connector at interface ng makina kaysa sa pangalan ng modelo lamang.
Maaari ba akong gumamit ng AG60 sa anumang CUT60 plasma cutter?
Hindi.
Ang pangalan ng modelong CUT60 lamang ay hindi ginagarantiyahan ang pagiging tugma.
Ang plasma cutter ay dapat ding may katugmang HF-start system, M16×1.5 o naaangkop na rear connection, trigger/control interface at mga kinakailangan sa pagpapatakbo.
Maaari ko bang gamitin ang AG60 sa isang CUT50 o CUT70 na makina?
Pagkatapos lamang makumpirma ang teknikal na compatibility.
Ang mga pangalan ng modelo tulad ng CUT50 at CUT70 ay hindi sumusunod sa isang pangkalahatang pamantayan sa bawat tagagawa.
Suriin ang aktwal na kasalukuyang output, teknolohiya ng ignition, connector at control wiring bago i-install.
Anong koneksyon ang ginagamit ng INWELT AG60?
Ang standard complete torch na nakalista ng INWELT ay gumagamit ng M16×1.5 na koneksyon na may 5 m cable assembly.
Dapat ding hiwalay na i-verify ang pagiging tugma ng control-plug.
Anong air pressure ang kailangan ng AG60?
Ang kasalukuyang detalye ng INWELT ay naglilista ng humigit-kumulang 3.5–4.0 bar na may humigit-kumulang 163 L/min na daloy ng hangin.
Palaging sundin ang mga kinakailangan sa pag-setup ng kumpletong sistema ng plasma.
Anong mga consumable ang ginagamit ng AG60?
Ang mga karaniwang maaaring palitan na bahagi ay kinabibilangan ng:
Electrode
Pagputol ng tip/nozzle
Sa labas ng nozzle
Spacer
Ulo ng tanglaw
Ang INWELT ay naglilista ng ilang bahagi bilang SG55/AG60-compatible sa loob ng sarili nitong sistema ng produkto.
Maaari bang putulin ng AG60 ang hindi kinakalawang na asero?
Oo.
Ang isang katugmang sistema ng pagputol ng plasma ay maaaring magputol ng electrically conductive na hindi kinakalawang na asero kapag ginamit ang naaangkop na kasalukuyang, suplay ng hangin, mga consumable at bilis ng paglalakbay.
Maaari bang maghiwa ng aluminyo ang isang AG60?
Oo.
Ang aluminyo ay electrically conductive at maaaring plasma cut na may angkop na plasma power source at operating parameters.
Gaano kakapal ang maaaring hiwa ng 60A AG60?
Walang pangkalahatang halaga ng kapal na tinutukoy ng tanglaw lamang.
Sumangguni sa clean-cut at severance rating ng pinagmumulan ng plasma power dahil ang output ng makina, materyal, airflow, consumable at bilis ng pagputol ay lahat ay nakakaapekto sa praktikal na kapasidad.
Anong haba ng cable ang pamantayan?
Ang karaniwang INWELT AG60 assembly ay gumagamit ng 5 m cable.
Ang INWELT ba ay nagsusuplay ng AG60 na mga consumable nang hiwalay?
Oo.
Kasama sa kasalukuyang sistema ng produkto ang magkahiwalay na mga electrodes, nozzle, outside nozzle, torch head, handle, trigger component, cable assemblies at mga bahagi ng koneksyon.
Gumagawa ba ang INWELT ng OEM AG60 plasma torches?
Oo.
Available ang OEM/ODM at pribadong-label na mga opsyon para sa mga kuwalipikadong welding at cutting equipment manufacturer, distributor, importer at wholesaler.
Humiling ng Quote para sa INWELT AG60 Plasma Cutting Torch
Naghahanap ng 60A HF plasma torch, AG60 replacement assembly, SG55/AG60 consumable o OEM plasma torch supplier?
Ang INWELT ay nagbibigay ng kumpletong AG60 torch assemblies kasama ang mga kapalit na electrodes, cutting tips, shields, torch head, handle at cable component.
Para sa mas mabilis na teknikal na kumpirmasyon, ibigay ang:
Tatak ng pamutol ng plasma
Modelo ng makina
Pinakamataas na kasalukuyang output
Pamamaraan ng pagsisimula
Umiiral na modelo ng sulo
Larawan ng pangunahing konektor
Larawan ng trigger/control connector
Kinakailangang haba ng cable
Mga kinakailangan sa pagkonsumo
Tinatayang dami ng order
INWELT o private-label branding
Makipag-ugnayan sa INWELT para sa kumpirmasyon ng compatibility, mga sample, OEM configuration at wholesale quotation.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių