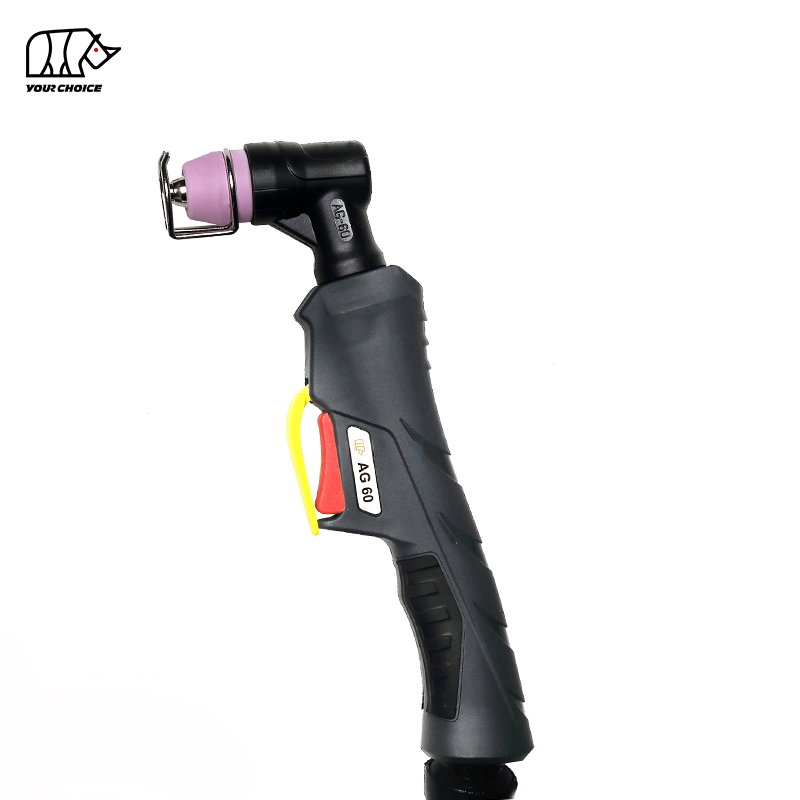
60A HF ลม หัวตัดพลาสมา สำหรับการตัดโลหะระดับมืออาชีพ
INWELT AG60 คือไฟฉายตัดพลาสมาแบบมือถือระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการผลิตโลหะ การซ่อมแซม การบำรุงรักษา และการตัดในโรงงานโดยมืออาชีพ
การกำหนดค่า INWELT ได้รับการจัดอันดับที่ 60A โดยมีรอบการทำงาน 60% และใช้การจุดระเบิดด้วยความถี่สูง ( HF ) เพื่อสตาร์ทอาร์ค
การกำหนดค่ามาตรฐานประกอบด้วย ชุดสายเคเบิลยาว 5 ม. และการเชื่อมต่อด้านหลัง M16×1.5 ซึ่งเป็นอุปกรณ์ทดแทนที่ใช้งานได้จริงและโซลูชัน OEM สำหรับอุปกรณ์ตัดพลาสมาที่ใช้ร่วมกันได้
คบเพลิงใช้อากาศอัดเป็นก๊าซในกระบวนการ และกำหนดไว้สำหรับแรงดันใช้งานประมาณ 3.5–4.0 บาร์ โดยมีอัตราการไหลของก๊าซตามรายการประมาณ 163 ลิตร/นาที.
INWELT ยังจัดหาอิเล็กโทรด ปลายตัด โล่ หัวคบเพลิง ด้ามจับ ส่วนประกอบทริกเกอร์ และชุดสายเคเบิลที่เกี่ยวข้อง ช่วยให้ผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์สามารถจัดหาทั้งคบเพลิงและชิ้นส่วนทดแทนที่สมบูรณ์จากซัพพลายเออร์รายเดียว
INWELT AG60 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT AG60 |
| ประเภทสินค้า |
มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
AG60 |
| ยี่ห้อ |
INWELT |
| กรอกรหัสคบเพลิง |
IWU6641 |
| จัดอันดับปัจจุบัน |
60 อ |
| รอบหน้าที่ |
60% |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยอากาศ |
| แปรรูปแก๊ส |
อากาศอัด |
| แรงดันแก๊สที่แนะนำ |
3.5–4.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 163 ลิตร/นาที |
| อาร์คเริ่มต้น |
ความถี่สูง ( HF ) |
| แนะนำหลังการไหล |
ประมาณ 40 วินาที |
| ความยาวสายเคเบิลมาตรฐาน |
5 ม |
| ตัวนำสายเคเบิล |
6 มม² การกำหนดค่า |
| การเชื่อมต่อมาตรฐาน |
M16×1.5 |
| ประเภทคบเพลิง |
คู่มือ / มือถือ |
| ครอบครัวบริโภค |
AG60 / ส่วนประกอบประเภท SG55 |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันกระแสเอาต์พุต ระบบสตาร์ท การเชื่อมต่อด้านหลัง และอินเทอร์เฟซควบคุมคบเพลิงของเครื่องตัดพลาสม่า
วิธีการทำงานของ AG60 HF หัวตัดพลาสมา
ไฟฉายตัดพลาสม่าทำงานร่วมกับแหล่งพลังงานพลาสม่า ระบบอัดอากาศ และจุดเชื่อมต่อการทำงานเพื่อสร้างเจ็ทพลาสม่าเข้มข้น
การจุดระเบิดด้วยอาร์คความถี่สูง
INWELT AG60 ใช้ การจุดระเบิด HF.
ในระหว่างการเริ่มต้นอาร์ก แหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้จะใช้พลังงานไฟฟ้าความถี่สูงเป็นส่วนหนึ่งของกระบวนการเริ่มต้น
ซึ่งช่วยให้สามารถสร้างพลาสมาอาร์กได้ตามลำดับการเริ่มต้นที่ออกแบบโดยเครื่องจักร
เนื่องจากเครื่องตัดพลาสม่าใช้เทคโนโลยีการจุดระเบิดที่แตกต่างกัน คบเพลิง HF ไม่ควรถือเป็นการเปลี่ยนโดยอัตโนมัติกับคบเพลิงแบบย้อนกลับหรือที่ไม่ใช่ HF
อากาศอัดก่อตัวเป็นพลาสมาเจ็ท
อากาศอัดเคลื่อนที่ผ่านหัวคบเพลิงและวัสดุสิ้นเปลืองในการตัด
พลังงานไฟฟ้าทำให้ก๊าซแตกตัวเป็นไอออนและก่อตัวเป็นพลาสมาอาร์กที่มีอุณหภูมิสูง
หัวตัดจะบีบกระแสพลาสมานี้ให้กลายเป็นไอพ่นเข้มข้นที่จะหลอมวัสดุที่เป็นสื่อกระแสไฟฟ้า ในขณะที่ก๊าซความเร็วสูงจะขจัดโลหะหลอมเหลวออกจากการตัด
Post-Flow ช่วยให้คบเพลิงเย็นลง
ข้อกำหนด INWELT แนะนำให้ใช้เวลาประมาณ 40 วินาทีหลังโฟลว์.
หลังจากที่ส่วนโค้งตัดหยุดลง การไหลเวียนของอากาศอย่างต่อเนื่องสามารถช่วยขจัดความร้อนออกจากหัวไฟฉายและวัสดุสิ้นเปลืองได้
อย่าขัดจังหวะวงจรหลังการไหลของเครื่องที่ออกแบบไว้ เว้นแต่จะได้รับคำแนะนำจากผู้ผลิตเครื่องตัดพลาสม่า
คุณสมบัติที่สำคัญของ INWELT AG60
กระแสไฟตัดพิกัด 60A
AG60 ได้รับการออกแบบให้มี กระแสไฟพิกัด 60A.
ซึ่งให้ความสามารถในทางปฏิบัติสำหรับการใช้งานทั่วไปในโรงงาน การซ่อมแซม และการผลิตเครื่องตัดพลาสม่า
ระดับคบเพลิงควรจับคู่กับแหล่งพลังงานพลาสมาเสมอ แทนที่จะคิดว่าเครื่องจักรใดๆ ที่มีลักษณะคล้ายกันสามารถเข้ากันได้
รอบการทำงาน 60%
INWELT AG60 ถูกระบุที่ รอบการทำงาน 60%.
รอบการทำงานแสดงถึงปริมาณการทำงานที่อนุญาตภายในระยะเวลาการทดสอบที่กำหนดภายใต้สภาวะที่กำหนดก่อนที่จะต้องมีการระบายความร้อนอย่างเพียงพอ
ประสิทธิภาพการระบายความร้อนที่แท้จริงยังอาจได้รับอิทธิพลจากอุณหภูมิโดยรอบ การจ่ายอากาศ สภาพวัสดุสิ้นเปลือง และเทคนิคการตัด
โครงสร้างระบายความร้อนด้วยอากาศ
AG60 ไม่จำเป็นต้องมียูนิตระบายความร้อนด้วยน้ำแยกต่างหาก
อากาศอัดมีส่วนร่วมในกระบวนการพลาสมา ในขณะเดียวกันก็ช่วยจัดการความร้อนในชุดคบเพลิงด้วย
สิ่งนี้ทำให้ระบบการตัดง่ายขึ้นและทำให้ไฟฉายใช้งานได้จริงสำหรับเครื่องตัดพลาสมาแบบพกพาและในโรงงาน
สายคบเพลิง 5 ม
มาตรฐาน INWELT AG60 มี ชุดสายเคเบิลยาว 5 ม.
สิ่งนี้ให้การเข้าถึงการทำงานที่เป็นประโยชน์สำหรับ:
การเชื่อมต่อ M16 × 1.5
คบเพลิงมาตรฐานที่สมบูรณ์ที่แสดงอยู่ในหน้า INWELT ใช้ การเชื่อมต่อ M16×1.5.
อย่างไรก็ตาม ขนาดเกลียวเพียงอย่างเดียวไม่เพียงพอที่จะยืนยันความเข้ากันได้ของเครื่อง
จะต้องตรวจสอบการเชื่อมต่อการควบคุมและการออกแบบการสตาร์ทอาร์คด้วย
AG60 ความเข้ากันได้ของเครื่องตัดพลาสม่า: สิ่งที่ควรตรวจสอบก่อนสั่งซื้อ
หนึ่งในคำถามที่สำคัญที่สุดที่ผู้ซื้อถามคือ:
ไฟฉาย AG60 จะพอดีกับเครื่องตัดพลาสม่าของฉันหรือไม่
คำตอบขึ้นอยู่กับหลายปัจจัย
ตรวจสอบกระแสไฟขาออกของเครื่อง
INWELT AG60 ได้รับการจัดอันดับที่ 60A.
เครื่องตัดพลาสม่าควรทำงานภายในความจุกระแสไฟที่ตรวจสอบแล้วของไฟฉาย
อย่าคิดว่าชื่อรุ่น CUT50, CUT60 หรือ CUT70 จะรับประกันความเข้ากันได้โดยอัตโนมัติ เนื่องจากรูปแบบการตั้งชื่อเครื่องจะแตกต่างกันไปตามผู้ผลิต
ยืนยัน HF กำลังเริ่มต้น
เครื่องตัดพลาสม่าต้องใช้ระบบสตาร์ทอาร์คที่เข้ากันได้กับการกำหนดค่า INWELT AG60 ของ HF
เครื่องที่ไม่ใช่ HF อาจต้องใช้ตระกูลคบเพลิงที่แตกต่างกัน
ตรวจสอบการเชื่อมต่อ M16×1.5
ตรวจสอบขนาดขั้วต่อไฟฉายที่มีอยู่ก่อนเปลี่ยน
การกำหนดค่ามาตรฐาน INWELT ใช้:
M16×1.5
แต่อินเทอร์เฟซทางไฟฟ้าและนิวแมติกที่สมบูรณ์จะต้องตรงกันด้วย
ตรวจสอบขั้วต่อควบคุมคบเพลิง
ควรยืนยันปลั๊กทริกเกอร์/ควบคุมแยกต่างหากจากข้อต่อไฟฉายหลัก
การเชื่อมต่อการควบคุมอาจแตกต่างกันไปขึ้นอยู่กับเครื่อง:
จำนวนพิน
เส้นผ่านศูนย์กลางปลั๊ก
สายไฟ
วงจรทริกเกอร์
การจัดเรียงไพล็อตอาร์ค
ส่งรุ่นเครื่องจักรหรือภาพถ่ายตัวเชื่อมต่อ
สำหรับการสมัครทดแทน โปรดระบุ INWELT ด้วย:
ยี่ห้อเครื่องตัดพลาสม่า
รุ่นเครื่อง
กระแสไฟตัดสูงสุด
รูปแบบคบเพลิงที่มีอยู่
ภาพถ่ายขั้วต่อด้านหลัง
ภาพถ่ายปลั๊กควบคุม
วิธีนี้มีความน่าเชื่อถือมากกว่าการเลือกแทนที่ด้วยคำว่า 'CUT60' หรือ ' AG60 .' เท่านั้น
AG60 / วัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ SG55
รายการชิ้นส่วน INWELT AG60 ปัจจุบันมีส่วนประกอบหลายอย่างที่ระบุว่าเป็น SG55 / AG60 ชิ้นส่วน
สิ่งนี้มีประโยชน์ในเชิงพาณิชย์เนื่องจากวัสดุสิ้นเปลืองทดแทนรูปแบบ AG60 และ SG55 ได้รับการยอมรับอย่างกว้างขวางในตลาดหลังการขาย
อย่างไรก็ตาม ผู้ซื้อควรตรวจสอบขนาดและหมายเลขชิ้นส่วนแต่ละรายการก่อนที่จะผสมส่วนประกอบจากผู้ผลิตหลายราย
AG60 อิเล็กโทรด
INWELT รหัส: IJWC0097
อิเล็กโทรดจะถ่ายเทพลังงานไฟฟ้าภายในคบเพลิงและเป็นส่วนประกอบที่สึกหรอตามปกติ
เมื่ออิเล็กโทรดสึกหรอ หลุมตรงกลางจะค่อยๆ ลึกลง
เปลี่ยนอิเล็กโทรดที่สึกหรอมากเกินไปก่อนที่จะเริ่มส่งผลต่อความเสถียรของส่วนโค้งหรือสร้างความเสียหายให้กับวัสดุสิ้นเปลืองอื่นๆ
AG60 / SG55 ปลายตัดแบบขยาย
INWELT รหัส: IJWV091-10
ปลายตัดหรือหัวฉีดจะหดตัวและสั่งการเจ็ทพลาสม่า
ส่วนปลายแบบขยายช่วยให้เข้าถึงมุม พื้นที่ปิดภาคเรียน หรือสถานที่ซ่อมแซมเพิ่มเติมได้
สภาพของหัวฉีดมีผลโดยตรงต่อ:
ความกว้างเคอร์ฟ
ทิศทางส่วนโค้ง
คุณภาพขอบ
ความมั่นคงในการตัด
การก่อตัวของขี้เถ้า
เปลี่ยนหัวฉีดหากปากขยายใหญ่ขึ้น บิดเบี้ยว หรือเสียหาย
AG60 / SG55 หัวฉีดด้านนอก
INWELT แสดงรายการการกำหนดค่าหัวฉีดภายนอก ได้แก่ :
IJWT0087-01 – หัวฉีดด้านนอก SG55/ AG60
และ
IJWT0087 – หัวฉีดด้านนอกเซรามิก SG55
ส่วนประกอบส่วนหน้าเหล่านี้ช่วยจัดตำแหน่งและปกป้องวัสดุสิ้นเปลืองภายในได้อย่างถูกต้อง
ห้ามใช้งานไฟฉายโดยมีส่วนประกอบฉนวนแตกหรือเสียหาย
สเปเซอร์สปริง
INWELT รหัส: IJTN0073
สปริงตัวเว้นระยะสามารถช่วยให้ผู้ปฏิบัติงานรักษาความสัมพันธ์ที่ควบคุมได้มากขึ้นระหว่างปลายคบเพลิงและชิ้นงานในรูปแบบการตัดที่เหมาะสม
AG60 / SG55 หัวทอร์ช
INWELT รหัส: IJWA0045
หัวคบเพลิงประกอบด้วยส่วนต่อประสานที่เป็นสื่อกระแสไฟฟ้า การไหลของก๊าซ และวัสดุสิ้นเปลือง
หากเกลียว ฉนวน หรือส่วนประกอบภายในเสียหาย ให้เปลี่ยนหัวคบเพลิง แทนที่จะใช้งานต่อโดยใช้ชุดประกอบที่ไม่ปลอดภัย
ทำอะไหล่ทดแทนให้ครบ INWELT AG60
ระบบ INWELT AG60 ปัจจุบันมีส่วนประกอบทดแทน เช่น: รหัส
| ส่วนประกอบ |
INWELT |
| ครบ AG60 คบเพลิง / 5 ม. / M16×1.5 |
IWU6641 |
| สเปเซอร์สปริง |
IJTN0073 |
| หัวฉีดด้านนอก SG55/ AG60 |
IJWT0087-01 |
| หัวฉีดด้านนอกเซรามิก SG55 |
IJWT0087 |
| ปลายขยาย SG55/ AG60 |
IJWV091-10 |
| อิเล็กโทรด SG55/ AG60 |
IJWC0097 |
| หัวทอร์ช SG55/ AG60 |
IJWA0045 |
| สิ่งกระตุ้น |
อิจิค0735 |
| ด้ามจับพลาสม่า SG55 |
IJHW0797 |
| ชุดสายเคเบิล AG60 / 6 มม.² / 5 ม. / M16×1.5 |
IJWO00706066-00 |
| ขั้วต่อสองรู |
IJIR0768 |
| น็อตป้องกัน |
IJIK0030 |
สำหรับผู้จัดจำหน่ายและซัพพลายเออร์หลังการขาย แพ็คเกจคบเพลิงและวัสดุสิ้นเปลืองที่สมบูรณ์ช่วยลดความยุ่งยากในการจัดซื้อและสินค้าคงคลังชิ้นส่วนทดแทน
คบเพลิงพลาสม่า AG60 สามารถตัดโลหะชนิดใดได้บ้าง
การตัดพลาสม่าได้รับการออกแบบสำหรับวัสดุนำไฟฟ้า
เมื่อเชื่อมต่อกับเครื่องตัดพลาสมาที่เหมาะสมและใช้งานด้วยพารามิเตอร์ที่ถูกต้อง ระบบ AG60 สามารถใช้กับวัสดุต่างๆ เช่น:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
โลหะนำไฟฟ้าอื่นๆ
คบเพลิงเพียงอย่างเดียวไม่สามารถกำหนดได้ว่าสามารถตัดความหนาเฉพาะได้สำเร็จหรือไม่
คุณสมบัติของวัสดุ กำลังของเครื่องจักร และพารามิเตอร์การตัด ล้วนส่งผลต่อประสิทธิภาพการทำงาน
ด้ามจับคบเพลิง 60A AG60 มีความหนาในการตัดเท่าใด
คำค้นหาทั่วไปคือ:
คบเพลิงพลาสม่า AG60 สามารถตัดได้หนาแค่ไหน
ไม่มีค่าความหนาเดียวที่ใช้กับทุกการติดตั้ง 60A AG60
ความสามารถในการตัดในทางปฏิบัติขึ้นอยู่กับ:
เอาต์พุตของเครื่องตัดพลาสม่า
ประเภทวัสดุ
กำลังไฟฟ้าเข้า
การกำหนดค่าวัสดุสิ้นเปลือง
ความกดอากาศและการไหล
คุณภาพอากาศ
ระยะห่างจากคบเพลิงถึงที่ทำงาน
ความเร็วในการเดินทาง
คุณภาพขอบที่ต้องการ
ด้วยเหตุนี้ ข้อกำหนดการตัดแบบคลีนและการตัดแยกของผู้ผลิตเครื่องตัดพลาสม่า จึงควรเป็นข้อมูลอ้างอิงหลักสำหรับความหนาของการตัด
ระดับคบเพลิง 60A อธิบายความจุไฟฟ้าของคบเพลิง มันไม่ได้รับประกันความหนาของวัสดุโดยเฉพาะ
หาก INWELT เผยแพร่ข้อมูลความหนาที่ทดสอบแล้วในอนาคต รูปแบบทางเทคนิคที่แข็งแกร่งที่สุดจะรวมถึง:
ซึ่งสร้างการอ้างอิงทางวิศวกรรมที่มีประโยชน์มากกว่าคำสั่งสากล '10–15 มม.'
อุปกรณ์จ่ายอากาศที่แนะนำสำหรับ AG60
การส่งอากาศอัดที่เสถียรถือเป็นสิ่งสำคัญต่อประสิทธิภาพการตัดพลาสมา
รายการข้อกำหนดปัจจุบันของ INWELT AG60 :
แปรรูปแก๊ส: อากาศ
แรงดันใช้งาน: 3.5–4.0 บาร์
อัตราการไหลของแก๊ส: ประมาณ 163 ลิตร/นาที
หลังการไหลที่แนะนำ: ประมาณ 40 วินาที
ใช้อากาศอัดที่สะอาดและแห้ง
อากาศอัดที่ปนเปื้อนความชื้น น้ำมันคอมเพรสเซอร์ หรืออนุภาคต่างๆ อาจทำให้คุณภาพการตัดลดลงและทำให้อายุการใช้งานของวัสดุสิ้นเปลืองสั้นลง
ระบบบำบัดอากาศที่เหมาะสมควรกำจัด:
การควบแน่น
น้ำของเหลว
การปนเปื้อนของน้ำมัน
อนุภาค
ตรวจสอบแรงดันภายใต้การไหล
แรงดันที่วัดได้ในขณะที่ไม่มีอากาศไหลอาจแตกต่างจากแรงดันใช้งานจริง
ข้อจำกัดจากตัวกรอง ตัวควบคุม ท่อและข้อต่ออาจทำให้แรงดันตกขณะตัด
ปฏิบัติตามขั้นตอนการตั้งค่าแรงดันของเครื่องตัดพลาสม่าเสมอ
แอปพลิเคชันทั่วไปสำหรับ AG60 หัวตัดพลาสมา
AG60 ได้รับการออกแบบมาเพื่อการใช้งานตัดด้วยมือระดับมืออาชีพภายในพิกัดความสามารถที่กำหนด
การใช้งานทั่วไปได้แก่:
ควรเลือกคบเพลิงที่ถูกต้องตามแหล่งพลังงานพลาสมาและข้อกำหนดในการตัด แทนที่จะเลือกตามชื่อการใช้งานเพียงอย่างเดียว
AG60 เทียบกับคบเพลิงพลาสม่ากระแสต่ำกว่าและสูงกว่า
การเลือกขนาดคบเพลิงที่ถูกต้องจะช่วยสร้างสมดุลระหว่างการพกพา ต้นทุนวัสดุสิ้นเปลือง และความสามารถในการตัด
พิจารณาคบเพลิงกระแสไฟต่ำกว่าเมื่อ:
เครื่องตัดพลาสม่ามีเอาต์พุตสูงสุดต่ำกว่า
แผ่นบางเป็นภาระงานหลัก
ต้องใช้คบเพลิงอันเล็กกว่า
การพกพาเป็นสิ่งสำคัญอันดับแรก
เลือก AG60 เมื่อ:
เครื่องนี้ออกแบบมาสำหรับไฟฉายระดับ 60A HF ที่ใช้ร่วมกันได้
การเชื่อมต่อ M16×1.5 ตรงกับอินเทอร์เฟซที่ต้องการ
จำเป็นต้องมีการตัดแบบแมนนวล
แนะนำให้ใช้วัสดุสิ้นเปลือง AG60 /SG55
สายเคเบิลยาว 5 ม. ให้ระยะการทำงานที่เพียงพอ
พิจารณาคบเพลิงที่มีกระแสไฟสูงกว่าเมื่อ:
กำลังการตัดเกินระดับ AG60
แผ่นหนาได้รับการประมวลผลอย่างสม่ำเสมอ
จำเป็นต้องใช้รอบการตัดต่อเนื่องยาวนานขึ้น
เครื่องได้รับการออกแบบให้มีแท่นคบเพลิงขนาดใหญ่ขึ้น
อย่าเพิ่มเอาท์พุตของเครื่องตัดพลาสมาเกินกว่าระดับคบเพลิงเพื่อพยายามปรับปรุงความสามารถในการตัด
วิธีการตั้งค่า AG60 หัวตัดพลาสมา
ก่อนที่จะติดตั้งหรือเปลี่ยนไฟฉายพลาสม่า ให้ถอดเครื่องตัดพลาสม่าออกจากแหล่งจ่ายไฟ
1. ยืนยันความเข้ากันได้ของเครื่อง
ตรวจสอบ:
2. ตรวจสอบวัสดุสิ้นเปลืองของคบเพลิง
ตรวจสอบให้แน่ใจว่า:
3. เชื่อมต่อคบเพลิง
ติดตั้งการเชื่อมต่อ M16×1.5 ตามขั้นตอนของผู้ผลิตแหล่งพลังงาน
อย่าบังคับเธรดหรือตัวเชื่อมต่อที่เข้ากันไม่ได้
4. เชื่อมต่อปลั๊กควบคุม
ยืนยันว่าการเชื่อมต่อทริกเกอร์/การควบคุมตรงกับการเดินสายไฟของเครื่อง
5. ตรวจสอบอากาศอัด
ตรวจสอบอากาศที่สะอาด แห้ง และแรงดันใช้งานที่เหมาะสมก่อนที่จะพยายามตัด
6. ทำการทดสอบการตัด
ทดสอบคบเพลิงกับเศษวัสดุที่เหมาะสม
ยืนยัน:
การสตาร์ทส่วนโค้งที่เชื่อถือได้
การทำงานของทริกเกอร์ที่ถูกต้อง
การไหลเวียนของอากาศที่มั่นคง
อาร์คพลาสม่าที่เสถียร
ไม่มีความร้อนผิดปกติ
ไม่มีการรั่วไหลของก๊าซ
หยุดทันทีหากคบเพลิงทำงานผิดปกติ
AG60 การบำรุงรักษาและการแก้ไขปัญหา
การตรวจสอบคบเพลิงเป็นประจำสามารถปรับปรุงความสม่ำเสมอในการตัดและอายุการใช้งานของวัสดุสิ้นเปลืองได้
การเริ่มต้นอาร์คแย่
ตรวจสอบ:
การสึกหรอของอิเล็กโทรด
สภาพหัวฉีด
HF -ระบบเริ่มต้น
การเชื่อมต่อคบเพลิง
ที่หนีบงาน
การจ่ายอากาศอัด
หัวฉีดสวมเร็วเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
กระแสไฟตัดมากเกินไป
อากาศที่ปนเปื้อน
อิเล็กโทรดที่สึกหรอ
ความสูงของคบเพลิงไม่ถูกต้อง
การสตาร์ทส่วนโค้งที่ไม่เหมาะสมซ้ำแล้วซ้ำอีก
ชุดวัสดุสิ้นเปลืองไม่ถูกต้อง
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ขี้เถ้าไม่ได้เกิดจากคบเพลิงเสมอไป ความเร็วตัดที่มากเกินไปและไม่เพียงพออาจส่งผลต่อผลลัพธ์ได้
การตัดกลายเป็นมุม
หัวฉีดที่สึกหรอไม่สมมาตรสามารถเบี่ยงเบนเจ็ทพลาสม่าได้
ตรวจสอบและเปลี่ยนหัวฉีดหากช่องเปิดชำรุดหรือขยายใหญ่ขึ้น
คบเพลิงร้อนเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
ปล่อยให้ระบบเย็นลงและระบุสาเหตุก่อนดำเนินการต่อ
รายละเอียดอะไหล่:
| ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
IJTN0073 |
|
สเปเซอร์สปริงสำหรับ ag60 |
| 2 |
|
|
หัวฉีดด้านนอก |
| 2.1 |
IJWT0087-01 |
|
หัวฉีดด้านนอก sg-55/ag60 |
| 2.2 |
IJWT0087 |
|
หัวฉีดด้านนอก/เซรามิก/sg55 |
| 3 |
IJWV091-10 |
|
ปลายต่อขยาย sg-55/ag60 |
| 4 |
IJWC0097 |
|
อิเล็กโทรด sg-55/ag60 |
| 5 |
IJWA0045 |
|
หัวไฟฉายพลาสม่า sg-55/ag60 |
| 6 |
อิจิค0735 |
|
สิ่งกระตุ้น |
| 7 |
IJHW0797 |
|
ด้ามจับพลาสม่า sg-55 |
| 8 |
อิจิค0871 |
|
ข้อต่อเล็ก tig 9-17-20 |
| 9 |
อิจิค0879 |
|
รองรับสปริงใหญ่สำหรับ tig 18-26 |
| 10 |
IJWO00706066-00 |
|
ชุดสายเคเบิล/ag60/6mmq/5ม. M16*1,5 |
| 11 |
IJIR0768 |
|
คอนเนคเตอร์ 2 รู |
| 12 |
IJIK0030 |
|
น็อตป้องกัน ch19 |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
AG60 ผู้ผลิตคบเพลิงพลาสม่าสำหรับ OEM และสินค้าขายส่ง
INWELT จัดหาไฟฉายตัดพลาสม่าและวัสดุสิ้นเปลืองให้กับลูกค้า B2B มืออาชีพทั่วโลก
ลูกค้าทั่วไปได้แก่:
สำหรับลูกค้า B2B สามารถจัดหา AG60 เป็นไฟฉายที่สมบูรณ์พร้อมกับชิ้นส่วนทดแทนและวัสดุสิ้นเปลืองที่เกี่ยวข้อง
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งสามารถประเมินได้สำหรับ:
สำหรับการพัฒนา OEM ให้ระบุข้อกำหนดเครื่องตัดพลาสมา ระบบเชื่อมต่อเครื่องจักร และปริมาณการจัดซื้อโดยประมาณ
ทำไมต้องหาคบเพลิงและวัสดุสิ้นเปลือง AG60 จาก INWELT ?
INWELT เชี่ยวชาญในการผลิตหัวเชื่อมและตัดในหมวดหมู่ผลิตภัณฑ์ MIG /MAG, TIG และพลาสมา
สำหรับผู้ซื้อมืออาชีพ การจัดหาคบเพลิงพลาสม่าที่สมบูรณ์และส่วนประกอบทดแทนที่เกี่ยวข้องจากซัพพลายเออร์รายเดียวสามารถช่วยลดความซับซ้อน:
การจัดการความเข้ากันได้
การจัดซื้อจัดจ้าง
สต๊อกอะไหล่
การติดฉลากส่วนตัว
อุปทานหลังการขาย
การพัฒนากลุ่มผลิตภัณฑ์
หน้า AG60 มีหมายเลขชิ้นส่วน INWELT จริงสำหรับไฟฉาย อิเล็กโทรด หัวฉีด หัวไฟฉาย ที่จับ ไกปืน ชุดสายเคเบิล และส่วนประกอบตัวเชื่อมต่อ
สิ่งนี้ทำให้ผู้จัดจำหน่ายและบริษัทผู้ให้บริการมีพื้นฐานที่ชัดเจนยิ่งขึ้นในการวางแผนชิ้นส่วนทดแทนในระยะยาว
คำถามที่พบบ่อยเกี่ยวกับ AG60 หัวตัดพลาสมา
INWELT AG60 คือเท่าใด
INWELT AG60 ได้รับการจัดอันดับที่ 60A โดยมีรอบการทำงาน 60%.
แหล่งพลังงานพลาสม่าควรทำงานภายในความจุที่ตรวจสอบแล้วของไฟฉาย
AG60 ใช้การจุดระเบิด HF หรือไม่
ใช่.
INWELT AG60 ในหน้านี้ใช้ การจุดระเบิดด้วยอาร์คความถี่สูง ( HF ).
เครื่องตัดพลาสม่าต้องใช้ระบบสตาร์ทที่เข้ากันได้
AG60 เหมือนกับ SG55 หรือไม่
การตั้งชื่อ AG60 และ SG55 มักเกี่ยวข้องกับตระกูลวัสดุสิ้นเปลืองที่คล้ายกันในตลาดชิ้นส่วนทดแทน และมีการระบุส่วนประกอบ INWELT หลายรายการสำหรับ SG55/ AG60 การใช้งาน
อย่างไรก็ตาม ความเข้ากันได้ของไฟฉายโดยสมบูรณ์ควรได้รับการยืนยันจากขนาด หมายเลขชิ้นส่วน ขั้วต่อ และอินเทอร์เฟซของเครื่องจักร แทนที่จะระบุชื่อรุ่นเพียงอย่างเดียว
ฉันสามารถใช้ AG60 กับเครื่องตัดพลาสม่า CUT60 ได้หรือไม่
เลขที่
ชื่อรุ่น CUT60 เพียงอย่างเดียวไม่รับประกันความเข้ากันได้
เครื่องตัดพลาสม่าจะต้องมีระบบสตาร์ท HF , M16×1.5 หรือการเชื่อมต่อด้านหลังที่เหมาะสม อินเทอร์เฟซทริกเกอร์/การควบคุม และข้อกำหนดในการใช้งาน
ฉันสามารถใช้ AG60 บนเครื่อง CUT50 หรือ CUT70 ได้หรือไม่
หลังจากยืนยันความเข้ากันได้ทางเทคนิคแล้วเท่านั้น
ชื่อรุ่น เช่น CUT50 และ CUT70 ไม่เป็นไปตามมาตรฐานสากลเดียวสำหรับผู้ผลิตทุกราย
ตรวจสอบกระแสเอาต์พุตจริง เทคโนโลยีการจุดระเบิด ขั้วต่อ และสายไฟควบคุมก่อนการติดตั้ง
INWELT AG60 ใช้การเชื่อมต่อแบบใด
คบเพลิงมาตรฐานครบชุดที่ระบุโดย INWELT ใช้ การเชื่อมต่อ M16×1.5 พร้อมชุดสายเคเบิลยาว 5 ม.
ความเข้ากันได้ของปลั๊กควบคุมควรได้รับการตรวจสอบแยกต่างหาก
AG60 ต้องการความกดอากาศเท่าใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 3.5–4.0 บาร์ โดยมีปริมาณลมประมาณ 163 ลิตร/นาที.
ปฏิบัติตามข้อกำหนดการตั้งค่าของระบบพลาสมาที่สมบูรณ์เสมอ
AG60 ใช้วัสดุสิ้นเปลืองอะไรบ้าง?
ส่วนประกอบที่เปลี่ยนได้โดยทั่วไป ได้แก่:
อิเล็กโทรด
ปลายตัด/หัวฉีด
หัวฉีดด้านนอก
สเปเซอร์
หัวคบเพลิง
INWELT แสดงรายการหลายส่วนเป็น SG55/ AG60 - เข้ากันได้ภายในระบบผลิตภัณฑ์ของตัวเอง
AG60 สามารถตัดเหล็กสเตนเลสได้หรือไม่
ใช่.
ระบบตัดพลาสม่าที่เข้ากันได้สามารถตัดเหล็กสเตนเลสนำไฟฟ้าได้เมื่อใช้กระแสไฟฟ้า การจ่ายอากาศ วัสดุสิ้นเปลือง และความเร็วในการเคลื่อนที่ที่เหมาะสม
AG60 สามารถตัดอะลูมิเนียมได้หรือไม่
ใช่.
อะลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสมาได้ด้วยแหล่งพลังงานพลาสมาและพารามิเตอร์การทำงานที่เหมาะสม
60A AG60 สามารถตัดได้หนาแค่ไหน?
ไม่มีค่าความหนาสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
โปรดดูพิกัดการตัดแบบสะอาดและการชดเชยของแหล่งพลังงานพลาสมา เนื่องจากกำลังขับของเครื่องจักร วัสดุ การไหลเวียนของอากาศ วัสดุสิ้นเปลือง และความเร็วในการตัด ล้วนส่งผลต่อความสามารถในการใช้งานได้จริง
ความยาวสายมาตรฐานเท่าไร?
ชุดประกอบ INWELT AG60 มาตรฐานใช้ สายเคเบิลยาว 5 ม.
INWELT จัดหาวัสดุสิ้นเปลือง AG60 แยกต่างหากหรือไม่
ใช่.
ระบบผลิตภัณฑ์ปัจจุบันประกอบด้วยอิเล็กโทรด หัวฉีด หัวฉีดภายนอก หัวคบเพลิง ด้ามจับ ส่วนประกอบทริกเกอร์ ชุดสายเคเบิล และชิ้นส่วนเชื่อมต่อแยกกัน
INWELT ผลิตคบเพลิงพลาสม่า OEM AG60 หรือไม่
ใช่.
OEM/ODM และตัวเลือกฉลากส่วนตัวมีไว้สำหรับผู้ผลิต ผู้จัดจำหน่าย ผู้นำเข้า และผู้ค้าส่งอุปกรณ์การเชื่อมและตัดที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับ INWELT AG60 หัวตัดพลาสมา
กำลังมองหาไฟฉายพลาสม่าขนาด 60A HF , ชุดเปลี่ยนทดแทน AG60 , วัสดุสิ้นเปลือง SG55/ AG60 หรือซัพพลายเออร์ไฟฉายพลาสม่า OEM อยู่ใช่ไหม?
INWELT จัดหาชุดประกอบไฟฉายครบชุด AG60 พร้อมด้วยอิเล็กโทรดสำหรับเปลี่ยน ปลายตัด แผ่นป้องกัน หัวไฟฉาย ด้ามจับ และส่วนประกอบสายเคเบิล
เพื่อการยืนยันทางเทคนิคที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ยี่ห้อเครื่องตัดพลาสม่า
รุ่นเครื่อง
กระแสไฟขาออกสูงสุด
วิธีการเริ่มต้น
รูปแบบคบเพลิงที่มีอยู่
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายตัวเชื่อมต่อทริกเกอร์ / ควบคุม
ความยาวสายเคเบิลที่ต้องการ
ข้อกำหนดด้านการบริโภค
ปริมาณการสั่งซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
ติดต่อ INWELT เพื่อยืนยันความเข้ากันได้ ตัวอย่าง การกำหนดค่า OEM และใบเสนอราคาขายส่ง
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių