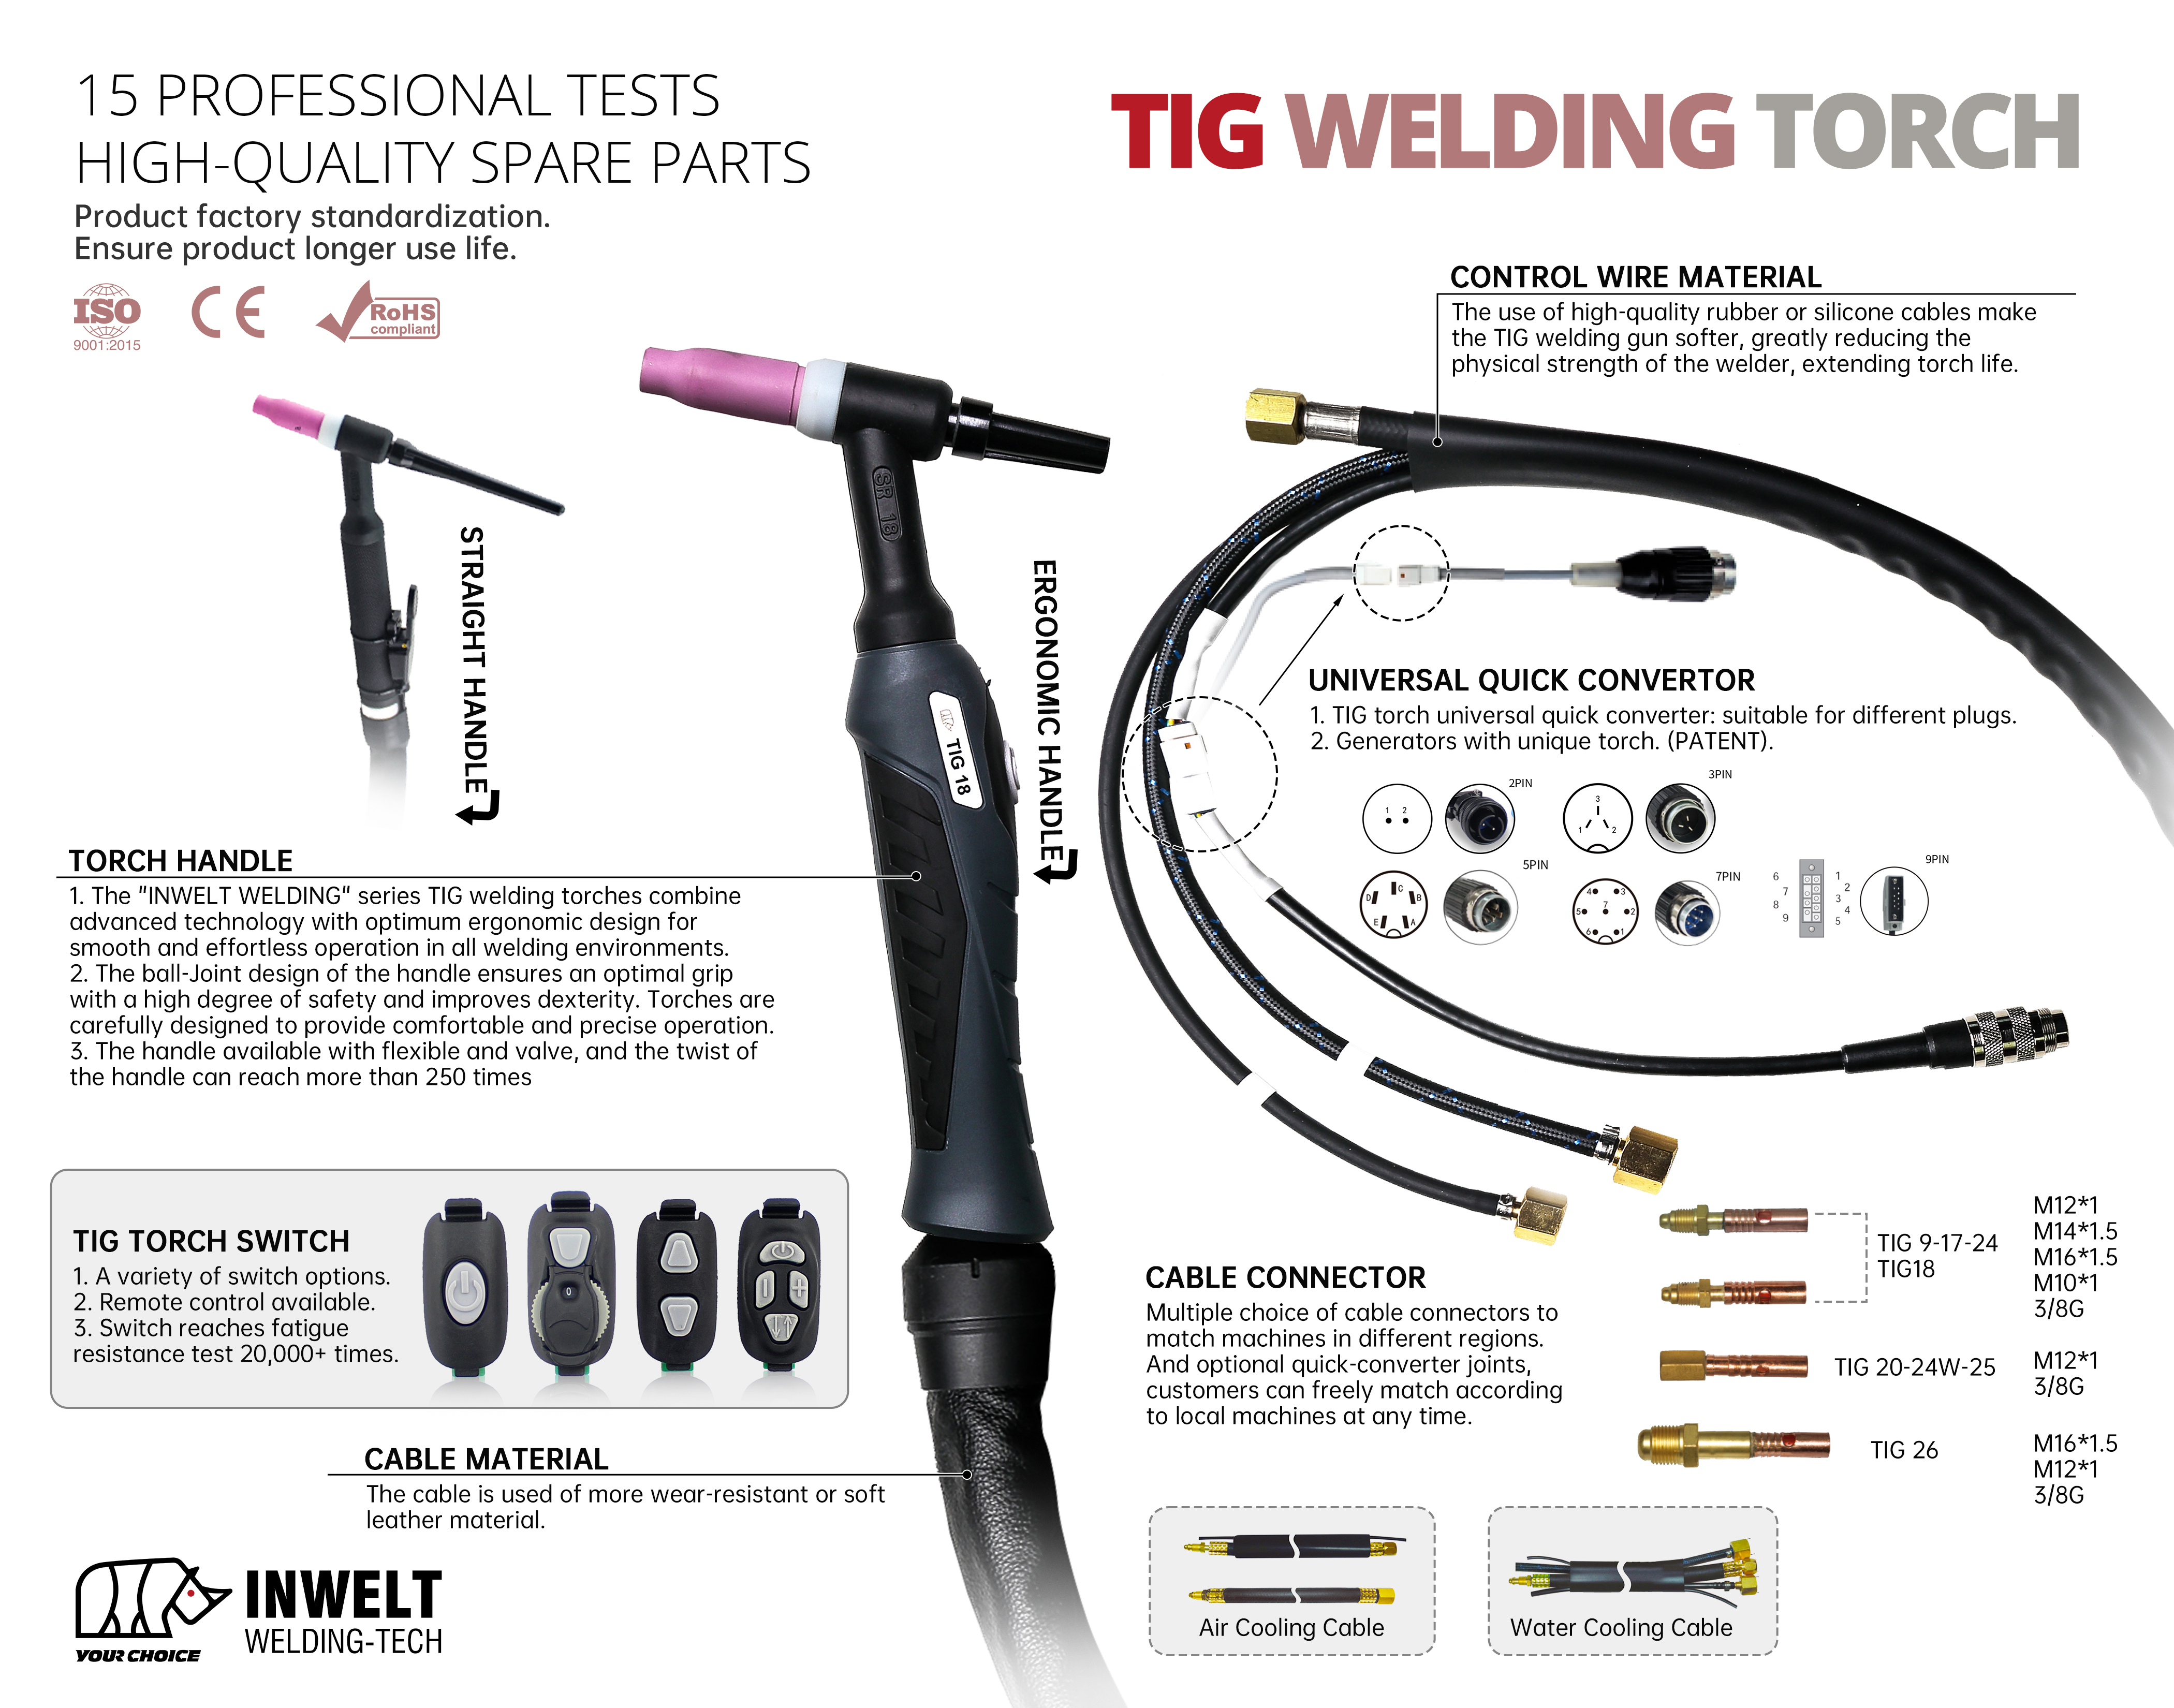
TIG Welding Torches para sa Precision at Industrial GTAW Welding
Kasama sa hanay ng INWELT TIG Welding Torch ang mga sulo ng GTAW na pinalamig ng gas at pinalamig ng tubig na idinisenyo para sa katumpakan na paggawa, welding ng produksyon, pagpapanatili at mga pang-industriyang aplikasyon.
Kasama sa kasalukuyang saklaw ang:
WP9 – compact gas-cooled TIG torch
WP17 – general-purpose gas-cooled TIG torch
WP18 – high-current water-cooled TIG torch
WP26 – mas mataas na kasalukuyang gas-cooled na TIG torch
Ang mga torch platform na ito ay sumasaklaw sa iba't ibang kasalukuyang saklaw, mga duty cycle, mga laki ng tungsten-electrode, mga paraan ng paglamig at mga kapaligiran sa pagtatrabaho.
Ang tamang TIG torch ay dapat piliin ayon sa:
Kasalukuyang hinang ng AC o DC
Duty cycle
Paraan ng paglamig
Tungsten-electrode diameter
Sukat ng ulo ng tanglaw
Pinagsamang pag-access
Haba ng cable
Mga kinakailangan sa kontrol ng tanglaw
Koneksyon ng kuryente/gas
Aplikasyon ng welding
INWELT TIG Torch Model Comparison
| Model |
Cooling |
DC |
Rating AC Rating |
Duty Cycle |
Tungsten Range |
Cable Haba |
| WP9 |
Pinalamig ng Gas |
110A |
95A |
35% |
Ø0.5–1.6 mm |
4 / 8 m |
| WP17 |
Pinalamig ng Gas |
140A |
125A |
35% |
Ø0.5–2.4 mm |
4 / 8 m |
| WP18 |
Pinalamig ng Tubig |
320A |
240A |
100% |
Ø0.5–4.0 mm |
4 / 8 m |
| WP26 |
Pinalamig ng Gas |
180A |
150A |
35% |
Ø0.5–4.0 mm |
4 / 8 m |
Ito ang mga kasalukuyang detalye ng produkto ng INWELT.
Katulad na pinangalanang WP-style TIG torches mula sa ibang mga tagagawa ay maaaring gumamit ng iba't ibang kasalukuyang rating o duty cycle.
Palaging gamitin ang na-verify na detalye ng INWELT kapag pumipili ng INWELT torch.
WP9 110A Gas-Cooled TIG Welding Torch
Ang INWELT WP9 ay ang pinaka-compact na sulo sa kasalukuyang hanay ng WP Series.
Kasama sa kasalukuyang mga detalye ng INWELT ang:
110A DC
95A AC
35% duty cycle
Ø0.5–1.6 mm tungsten electrodes
Konstruksyon na pinalamig ng gas
4 m / 8 m cable assemblies
Matibay at flexible-head configuration
Maramihang mga pagpipilian sa torch-switch
Available ang mga configuration ng koneksyon sa M12×1
Ang compact WP9 torch head ay ginagawang partikular na kapaki-pakinabang kung saan ang tumpak na pagmamanipula ng torch at pag-access sa mga pinaghihigpitang joints ay mas mahalaga kaysa sa mataas na kapasidad ng amperage.
Kasama sa mga karaniwang application ang:
WP17 140A Gas-Cooled TIG Welding Torch
Ang WP17 ay nagbibigay ng mas kasalukuyang kapasidad kaysa sa WP9 habang nananatiling sapat na compact para sa pangkalahatang katha at pagkumpuni.
Kasama sa kasalukuyang mga detalye ng INWELT ang:
140A DC
125A AC
35% duty cycle
Ø0.5–2.4 mm tungsten electrodes
Konstruksyon na pinalamig ng gas
Mga opsyon sa cable na 4 m / 8 m
Maramihang mga configuration ng control-switch
Matigas at flexible-head na mga opsyon depende sa configuration
Ang WP17 ay isang praktikal na pangkalahatang layunin na TIG torch para sa mga welder na nangangailangan ng mas kasalukuyang kaysa sa isang WP9 ngunit hindi nangangailangan ng mas malaking WP26 o isang water-cooled system.
Kasama sa mga karaniwang application ang:
Pangkalahatang paggawa ng metal
Hindi kinakalawang na asero hinang
Paggawa ng tubo at tubo
Pag-aayos ng sasakyan
Pagpapanatili ng makinarya
Paggawa ng HVAC
Sheet-metal welding
Pagkukumpuni ng workshop at field
WP26 180A Gas-Cooled TIG Welding Torch
Ang INWELT WP26 ay ang pinakamataas na kasalukuyang gas-cooled na modelo sa kasalukuyang kategorya.
Kasama sa mga kasalukuyang pagtutukoy ang:
180A DC
150A AC
35% duty cycle
Ø0.5–4.0 mm tungsten electrodes
Konstruksyon na pinalamig ng gas
4 m / 8 m cable assemblies
Matibay at may kakayahang umangkop na mga bersyon ng ulo
Mga opsyon sa kontrol ng single-, multi-button at potentiometer
Maramihang mga format ng koneksyon ng kuryente/gas
Maaaring kabilang sa mga kasalukuyang configuration ng connector ang:
Ang WP26 ay angkop kung saan kinakailangan ang mas mataas na welding current ngunit hindi praktikal ang panlabas na water cooler.
Kasama sa mga karaniwang application ang:
Paggawa ng makinarya
Katha ng istruktura
Pang-industriya na pag-aayos
Mga kagamitan sa pagtatayo
Kagamitang pang-agrikultura
Pagpapanatili ng field
Pangkalahatang mas mataas na kasalukuyang GTAW welding
WP18 320A Water-Cooled TIG Welding Torch
Ang INWELT WP18 ay idinisenyo para sa tuluy-tuloy na high-current GTAW welding kung saan ang isang air-cooled na sulo ay makakaipon ng sobrang init.
Kasama sa mga kasalukuyang pagtutukoy ang:
320A DC
240A AC
100% duty cycle
Ø0.5–4.0 mm tungsten electrodes
Konstruksyon na pinalamig ng tubig
4 m / 8 m cable assemblies
Matibay at nababaluktot na mga pagpipilian sa ulo
Maramihang mga configuration ng torch-control
Ang isang katugmang TIG water cooler ay kinakailangan.
Ang circulating coolant ay nag-aalis ng init mula sa torch head at cable assembly, na ginagawang ang WP18 ay partikular na angkop para sa mas mahabang arc-on na oras at high-current welding.
Kasama sa mga karaniwang application ang:
WP9 vs. WP17 vs. WP26: Aling Gas-Cooled TIG Torch ang Dapat Mong Piliin?
Ang mga pangunahing pagkakaiba ay laki ng sulo, kasalukuyang kapasidad at hanay ng tungsten.
| Tampok ang |
WP9 |
WP17 |
WP26 |
| Paglamig |
Gas |
Gas |
Gas |
| Rating ng DC |
110A |
140A |
180A |
| Rating ng AC |
95A |
125A |
150A |
| Ikot ng tungkulin |
35% |
35% |
35% |
| Saklaw ng Tungsten |
0.5–1.6 mm |
0.5–2.4 mm |
0.5–4.0 mm |
| Laki ng Sulo |
Compact |
Katamtaman |
Mas malaki |
| Pangunahing Posisyon |
Precision/access |
Pangkalahatang layunin |
Mas mataas na kasalukuyang trabaho |
Piliin ang WP9 kapag ang compact size at access ang pinakamataas na priyoridad.
Piliin ang WP17 kapag kailangan mo ng isang balanseng pangkalahatang layunin na TIG torch.
Piliin ang WP26 kapag kinakailangan ang mas mataas na kapasidad ng amperage nang hindi nagdaragdag ng water-cooling system.
WP18 vs. WP26: Water-Cooled o Gas-Cooled?
Parehong sinusuportahan ng WP18 at WP26 ang mas malalaking sukat ng tungsten-electrode, ngunit nagsisilbi ang mga ito ng iba't ibang mga kondisyon sa pagpapatakbo.
Piliin ang WP26 Kailan
Kailangan mo ng:
Gas-cooled na pagiging simple
Mas mataas na intermittent welding current
Walang panlabas na water cooler
Mas mahusay na portable
Paggamit ng field o pagpapanatili
Piliin ang WP18 Kailan
Kailangan mo ng:
Mas mataas na tuloy-tuloy na kasalukuyang
Mas mahabang welding cycle
Mas mahusay na pag-alis ng init
100% na kakayahan sa duty-cycle
Isang mas maliit na high-current water-cooled torch head
Ang pangwakas na pagpipilian ay dapat na batay sa kasalukuyang hinang at arc-on na oras sa halip na amperage lamang.
Mga Sulo ng TIG na Pinalamig ng Gas kumpara sa Pinalamig ng Tubig
Ang paraan ng paglamig ay isa sa pinakamahalagang salik sa pagpili ng TIG torch.
TIG Torch na Pinalamig ng Gas
Ang isang gas-cooled na TIG torch ay nag-aalis ng init sa pamamagitan ng torch structure, cable at nakapalibot na kapaligiran.
Kabilang sa mga bentahe ang:
Simpleng setup
Walang kinakailangang water cooler
Mas kaunting mga hose at koneksyon
Mas mahusay na portable
Mas mababang pagiging kumplikado ng system
Kasama sa kasalukuyang mga modelong pinalamig ng gas ng INWELT ang:
TIG Torch na pinalamig ng tubig
Ang isang water-cooled na tanglaw ay nagpapalipat-lipat ng coolant sa pamamagitan ng torch at cable assembly.
Kabilang sa mga bentahe ang:
Mas mataas na tuluy-tuloy-kasalukuyang kapasidad
Mas mahusay na pag-alis ng init
Mas kumportableng operasyon sa panahon ng mahabang welds
Compact high-current na disenyo ng torch-head
Kasalukuyang INWELT water-cooled na modelo:
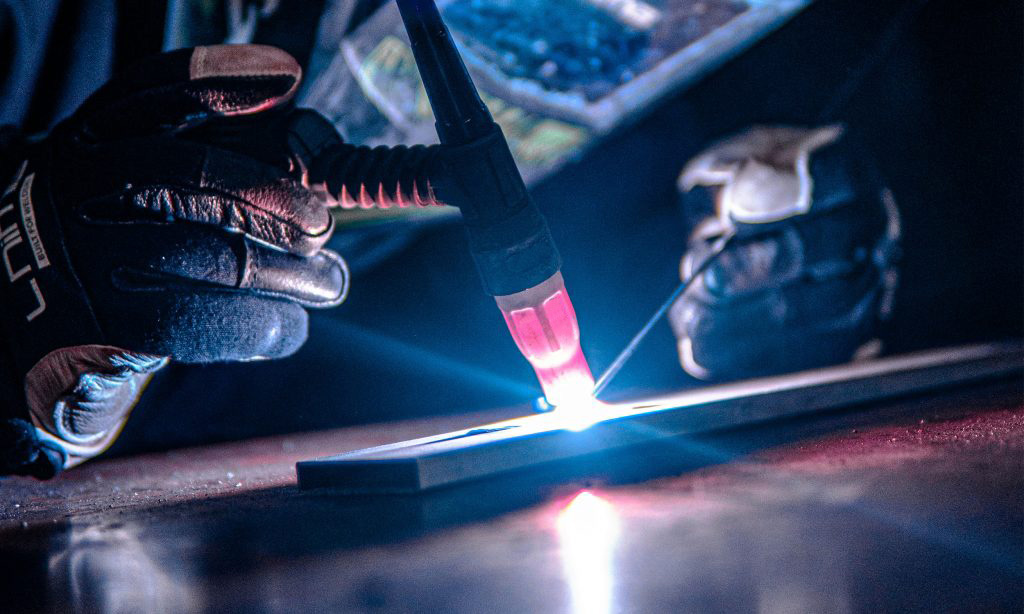
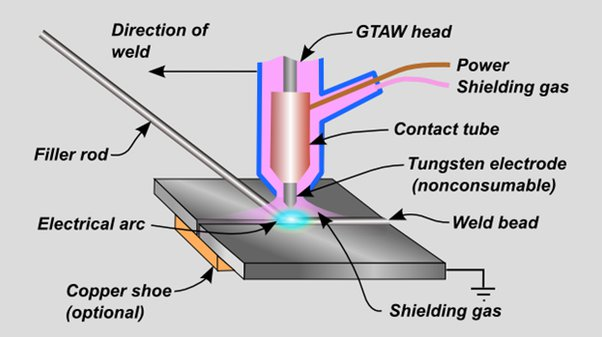
Paano Pumili ng Tamang TIG Welding Torch
Ang isang TIG torch ay hindi dapat piliin sa pamamagitan ng numero ng modelo lamang.
Isaalang-alang ang mga sumusunod na parameter.
Welding Current
Pumili ng torch na na-rate para sa aktwal na AC o DC welding current.
Huwag lumampas sa na-verify na rating ng sulo.
Ikot ng tungkulin
Inilalarawan ng duty cycle kung gaano katagal maaaring gumana ang tanglaw sa nakasaad na kasalukuyang sa loob ng tinukoy na panahon ng pagsubok.
Halimbawa:
Ang isang mas mataas na numero ng amperage na walang duty cycle ay hindi kumpletong teknikal na impormasyon.
AC o DC Welding
Maaaring magkaiba ang mga rating ng TIG torch sa pagitan ng AC at DC.
Palaging gamitin ang tamang halaga para sa proseso ng hinang.
Diameter ng Tungsten
Pumili ng torch at front-end consumable na sumusuporta sa kinakailangang diameter ng tungsten-electrode.
Sistema ng Paglamig
Pumili ng gas cooling para sa portability at mas simpleng pag-install.
Pumili ng water cooling para sa mas mataas na tuluy-tuloy na thermal load.
Pinagsamang Pag-access
Ang mas maliliit na torch head tulad ng WP9 ay maaaring magbigay ng mas mahusay na access sa masikip na mga kasukasuan.
Ang mga malalaking sulo ay nagbibigay ng mas malaking kasalukuyang kapasidad ngunit maaaring mabawasan ang pag-access sa mga nakakulong na espasyo.
TIG Torch DC vs. AC Current Ratings
Ang kasalukuyang kategorya ng INWELT ay tumutukoy sa magkahiwalay na mga rating ng DC at AC.
Mahalaga ito dahil ang TIG torch thermal loading ay maaaring magkaiba sa pagitan ng AC at DC na operasyon.
Ang mga kasalukuyang rating ay:
| Modelo |
DC |
AC |
| WP9 |
110A |
95A |
| WP17 |
140A |
125A |
| WP26 |
180A |
150A |
| WP18 |
320A |
240A |
Palaging ihambing ang tamang rating sa aktwal na proseso ng hinang.
Ipinaliwanag ang TIG Torch Duty Cycle
Dapat palaging ipakita ang cycle ng tungkulin kasama ang kasalukuyang rating.
Halimbawa:
180A DC sa 35% duty cycle
ay hindi nangangahulugang:
180A tuloy-tuloy
Gayundin:
320A DC sa 100% duty cycle
kumakatawan sa ibang thermal operating condition.
Ang aktwal na temperatura ng sulo ay maaari ding maapektuhan ng:
TIG Tungsten Electrode Size Selection
Sinusuportahan ng iba't ibang modelo ng WP ang iba't ibang hanay ng tungsten-electrode.
Ang mga kasalukuyang saklaw ng INWELT ay:
WP9
Ø0.5–1.6 mm
WP17
Ø0.5–2.4 mm
WP18
Ø0.5–4.0 mm
WP26
Ø0.5–4.0 mm
Ang laki ng tungsten ay dapat piliin ayon sa:
Kasalukuyang hinang
AC o DC na operasyon
Uri ng tungsten
Batayang materyal
Pamamaraan ng hinang
Ang mga bahagi ng collet, collet body at gas-lens ay dapat tumugma sa napiling diameter ng tungsten.
TIG Torch Rigid Head vs. Flexible Head
Ang iba't ibang TIG application ay nangangailangan ng iba't ibang torch-head geometries.
Matigas na Ulo
Ang isang matibay na ulo ng sulo ay nagbibigay ng isang nakapirming anggulo ng elektrod.
Kabilang sa mga bentahe ang:
Flexible na Ulo
Ang isang nababaluktot na ulo ng sulo ay maaaring iakma upang mapabuti ang pag-access sa paligid ng mahirap na mga kasukasuan.
Maaari itong maging kapaki-pakinabang para sa:
Ang mga nababaluktot na ulo ay dapat lamang baluktot sa loob ng mga limitasyon sa disenyo ng partikular na tanglaw.
Ang paulit-ulit na sobrang baluktot ay maaaring makapinsala sa ulo ng sulo.
TIG Torch Control Options
Depende sa pagsasaayos, ang INWELT TIG torches ay maaaring ibigay sa iba't ibang sistema ng kontrol ng operator.
Maaaring kasama sa mga available na configuration ang:
Ang eksaktong mga function ng kontrol ay nakasalalay sa pinagmumulan ng kapangyarihan ng hinang.
Bago mag-order, kumpirmahin:
Modelo ng makina ng TIG
Pang-trigger/control connector
Bilang ng mga control pin
Kinakailangan ng remote na amperage-control
Lumipat ng configuration
Ang isang torch-control plug na pisikal na akma ay hindi awtomatikong ginagarantiyahan ang electrical compatibility.
Mga Opsyon sa Koneksyon ng TIG Torch
Gumagamit ang mga welding machine ng TIG ng iba't ibang power, gas at control interface.
Kasama sa kasalukuyang mga configuration ng produkto ng INWELT ang ilang format ng connector.
Kasama sa mga halimbawa ang:
Bago mag-order ng kapalit na TIG torch, magbigay ng:
Tagagawa ng welding machine
Modelo ng makina
Kasalukuyang modelo ng sulo
Larawan ng power/gas connector
Kontrolin ang larawan ng konektor
Kinakailangang haba ng cable
Ito ay mas maaasahan kaysa sa pagpili ng isang tanglaw sa pamamagitan lamang ng numero ng modelo ng WP.
TIG Torch Cable Haba
Ang kasalukuyang INWELT WP Series na mga sulo ay magagamit sa:
4 m cable assemblies
8 m cable assemblies
Ang haba ng cable ay dapat piliin ayon sa:
Ang mas mahahabang cable assemblies ay nagbibigay ng karagdagang abot ng trabaho ngunit maaaring tumaas ang bigat at paglaban sa paghawak.
TIG Torch Consumables and Replacement Parts
Ang INWELT ay nagsu-supply ng mga pamalit na piyesa at mga consumable para sa WP Series TIG torches.
Depende sa modelo, ang mga bahagi ay maaaring kabilang ang:
Ang mga consumable ay dapat palaging itugma sa partikular na pamilya ng sulo.
Mga Collet at Collet Body
Ang collet grips at posisyon ang tungsten electrode.
Ang collet body ay sumusuporta sa collet at nagdidirekta ng shielding gas patungo sa weld area.
Piliin ang parehong mga bahagi ayon sa:
Ang paggamit ng maling laki ng collet ay maaaring magresulta sa:
TIG Gas Lens kumpara sa Standard Collet Body
Gumagamit ang gas lens ng diffuser o screen system para ituwid at ipamahagi ang shielding-gas flow.
Ang mga potensyal na pakinabang ay maaaring kabilang ang:
Higit pang unipormeng saklaw ng gas
Mas malaking tungsten stick-out sa angkop na mga aplikasyon
Pinahusay na access sa ilang mga joints
Gayunpaman, ang pagpili ng gas-lens ay dapat depende sa:
Huwag ipagpalagay na ang pinakamalaking gas lens o pinakamataas na setting ng daloy ng gas ay palaging mas mahusay.
TIG Ceramic Cups at Nozzles
Ang mga ceramic cup ay nagdidirekta ng shielding gas sa paligid ng tungsten electrode at weld pool.
Ang pagpili ng tasa ay depende sa:
Ang isang nasira o kontaminadong ceramic cup ay dapat palitan.
Siyasatin para sa:
Mga bitak
Spatter
mekanikal na pinsala
Pagkasira ng thread
Hindi magandang upuan
TIG Back Caps
Ang takip sa likod ay humahawak sa tungsten assembly sa posisyon at tinatakpan ang likuran ng ulo ng sulo.
Maaaring maging kapaki-pakinabang ang iba't ibang haba para sa iba't ibang mga kinakailangan sa pag-access.
Maaaring kabilang sa mga karaniwang format ang:
Ang mas maiikling takip sa likod ay kadalasang kapaki-pakinabang kung saan limitado ang rear clearance.
WP17, WP18 at WP26 Consumable Relationship
Ang WP17, WP18 at WP26 ay kabilang sa isang kaugnay na mas malaking pamilya ng TIG torch at maaaring magbahagi ng mga napiling front-end na mga format ng bahagi depende sa partikular na configuration.
Gayunpaman, hindi dapat ipagpalagay ang kumpletong pagpapalitan.
Palaging kumpirmahin:
Collet
Katawan ng collet
Gas lens
tasa
takip sa likod
Ulo ng tanglaw
Insulator
sa pamamagitan ng numero ng bahagi bago mag-order.
Gumagamit ang WP9 ng mas maliit na platform ng tanglaw at dapat tratuhin nang hiwalay kapag pumipili ng mga consumable.
Anong mga Materyales ang Maaaring Hinangin ng TIG Welding Torches?
Maaaring gamitin ang TIG/GTAW sa maraming metal kapag napili nang tama ang welding machine, shielding gas, tungsten at filler metal.
Kasama sa mga karaniwang materyales ang:
hindi kinakalawang na asero
Carbon steel
Banayad na bakal
aluminyo
Magnesium
Titanium
Mga haluang metal ng nikel
Mga haluang metal na tanso
Ang TIG torch mismo ay hindi tumutukoy kung ang isang materyal ay maaaring matagumpay na hinangin.
Aling TIG Torch ang Angkop para sa Aluminum Welding?
Ang aluminyo TIG welding ay karaniwang gumagamit ng AC-capable TIG equipment.
Ang pagpili ng tanglaw ay dapat na nakabatay sa kinakailangang AC current at duty cycle.
Para sa mas mababang kasalukuyang gawaing aluminyo, maaaring sapat na ang isang sulo na pinalamig ng gas.
Para sa pinalawig na mas mataas na kasalukuyang aluminum welding, ang isang water-cooled na WP18 ay maaaring magbigay ng mas mahusay na pamamahala ng init.
Palaging gamitin ang AC rating sa halip na ang DC rating kapag sinusuri ang kapasidad ng tanglaw para sa AC aluminum welding.
Aling TIG Torch ang Angkop para sa Stainless Steel?
Ang hindi kinakalawang na asero na TIG welding ay karaniwang ginagawa gamit ang DCEN.
Depende sa kapal ng materyal at kasalukuyang hinang:
Ang WP9 ay maaaring umangkop sa precision o thin-section work
Ang WP17 ay maaaring umangkop sa pangkalahatang katha
Ang WP26 ay maaaring umangkop sa mas mataas na kasalukuyang trabaho
Ang WP18 ay maaaring umangkop sa patuloy na mataas na kasalukuyang produksyon
Ang huling pagpili ay dapat na nakabatay sa kasalukuyan at duty cycle.
Karaniwang TIG Welding Application
Maaaring suportahan ng INWELT WP Series ang mga propesyonal na aplikasyon kabilang ang:
Hindi kinakalawang na asero na katha
Paggawa ng aluminyo
Pipe at tube welding
Mga pressure vessel
Kagamitan sa pagproseso ng pagkain
Mga kagamitan sa parmasyutiko
Paggawa ng sasakyan
Motorsport
Katha na nauugnay sa aerospace
Mga palitan ng init
Makinarya
Pagpapanatili at pagkumpuni
Precision metalwork
Ang aktwal na pagpili ng sulo ay dapat palaging nakabatay sa mga parameter ng welding kaysa sa pangalan ng industriya lamang.
Pagpapanatili ng TIG Torch
Nakakatulong ang regular na inspeksyon na mapanatili ang matatag na pagganap ng kuryente at gas.
Suriin ang Tungsten
Suriin para sa:
Kontaminasyon
Labis na pagguho
Maling paghahanda
Pinsala
Siyasatin ang Collet
Palitan ang pagod o sira na mga collet na hindi na humawak ng tungsten nang ligtas.
Siyasatin ang Collet Body o Gas Lens
Suriin ang mga daanan ng gas para sa:
Kontaminasyon
Pinsala
Pagbara
Suriin ang Ceramic Cup
Palitan ang mga basag o kontaminadong tasa.
Siyasatin ang Torch Head
Suriin para sa:
pinsala sa init
Paglabas ng gas
Maluwag na mga bahagi
mekanikal na pinsala
Siyasatin ang Cable Assembly
Suriin para sa:
Mga hiwa
Abrasyon
pinsala sa init
Maluwag na mga kabit
Sirang control wiring
Water-Cooled TIG Torch Maintenance
Ang mga sistemang pinalamig ng tubig ay nangangailangan ng karagdagang inspeksyon.
Suriin:
Huwag magpatakbo ng water-cooled torch nang walang sapat na sirkulasyon ng coolant.
Ang pinaghihigpitang daloy ay maaaring magdulot ng mabilis na pag-init ng sulo.
Gumamit ng coolant na inaprubahan para sa welding cooler at operating environment.
Mga Karaniwang Problema sa TIG Torch
Torch Overheating
Suriin:
Hindi matatag na Arc
Suriin:
Mahinang Gas Coverage
Suriin:
Kontaminasyon ng Tungsten
Suriin:
Dapat isaalang-alang ng pag-troubleshoot ang kumpletong sistema ng GTAW sa halip na ang tanglaw lamang.
OEM TIG Welding Torch Manufacturing ng INWELT
Ang INWELT ay nagsu-supply ng TIG welding torches at mga kapalit na bahagi sa mga propesyonal na customer ng B2B kabilang ang:
Mga tagagawa ng TIG welding machine
Mga tatak ng kagamitan sa hinang
Mga importer
Mga distributor
Mga mamamakyaw
Mga supplier ng industriya
Mga kumpanya sa pag-aayos
Mga tatak na nauubos sa aftermarket
Ang mga pagsasaayos ng OEM at ODM ay maaaring mabuo ayon sa target na welding machine at mga kinakailangan sa merkado.
OEM at Pribadong-Label na Opsyon
Maaaring kabilang sa pagpapasadya ang:
Pagba-brand ng customer
Pangasiwaan ang pagmamarka
Kulay ng hawakan
Haba ng cable
Matigas o nababaluktot na ulo ng sulo
Torch-control switch
Kontrol ng potensyomiter
Konektor ng kuryente/gas
Control plug
Leather na takip ng cable
Mga consumable kit
Pribadong-label na packaging
Mga manwal ng gumagamit
Mga kinakailangan sa barcode at karton
Para sa mga proyekto ng OEM, ibigay ang modelo ng welding-machine, kasalukuyang saklaw ng AC/DC, mga kinakailangan sa connector, mga function ng kontrol at tinantyang dami ng pagbili.
Bakit Pinagmulan ang TIG Welding Torches mula sa INWELT?
Pinagsasama ng kasalukuyang hanay ng INWELT TIG ang compact gas-cooled, general-purpose, higher-current air-cooled at high-current water-cooled torch platform sa loob ng isang supply program.
Kasama sa kasalukuyang kategorya ang:
WP9
WP17
WP18
WP26
110A–320A DC kasalukuyang mga klase
Gas-cooled at water-cooled na configuration
35% at 100% na mga opsyon sa duty-cycle
Ø0.5–4.0 mm kabuuang saklaw ng tungsten
Mga opsyon sa cable na 4 m / 8 m
Matigas at nababaluktot na mga ulo ng sulo
Maramihang mga opsyon sa pagkontrol ng sulo
Maramihang mga konektor ng makina
TIG consumable at kapalit na bahagi
OEM/pribadong-label na supply
Para sa mga brand at distributor ng welding equipment, ang pagkuha ng kumpletong TIG torches at pagtutugma ng mga consumable mula sa isang manufacturer ay maaaring gawing simple ang pagbili at aftermarket na suporta.
Mga Madalas Itanong Tungkol sa TIG Welding Torches
Anong mga modelo ng TIG torch ang kasalukuyang inaalok ng INWELT?
Kasama sa kasalukuyang pangunahing hanay ng WP Series ang:
Aling INWELT TIG torches ang pinalamig ng gas?
Kasama sa mga kasalukuyang modelong pinalamig ng gas ang:
Aling INWELT TIG torch ang pinalamig ng tubig?
Ang WP18 ay ang kasalukuyang water-cooled na modelo sa kategoryang ito.
Ano ang kasalukuyang rating ng WP9?
Kasalukuyang detalye ng INWELT:
110A DC
95A AC
35% duty cycle
Ano ang kasalukuyang rating ng WP17?
Kasalukuyang detalye ng INWELT:
140A DC
125A AC
35% duty cycle
Ano ang kasalukuyang rating ng WP26?
Kasalukuyang detalye ng INWELT:
180A DC
150A AC
35% duty cycle
Ano ang kasalukuyang rating ng WP18?
Kasalukuyang detalye ng INWELT:
320A DC
240A AC
100% duty cycle
Aling TIG torch ang pinakamainam para sa precision welding?
Ang WP9 ay ang pinaka-compact na sulo sa kasalukuyang saklaw ng INWELT WP at angkop ito sa katumpakan at pinaghihigpitang pag-access sa trabaho sa loob ng kasalukuyang rating nito.
Aling TIG torch ang pinakamainam para sa pangkalahatang katha?
Nagbibigay ang WP17 ng balanseng kumbinasyon ng laki at kasalukuyang kapasidad para sa maraming pangkalahatang aplikasyon ng TIG.
Aling TIG torch na pinalamig ng gas ang may pinakamataas na kasalukuyang kapasidad?
Ang kasalukuyang WP26 ay may pinakamataas na kasalukuyang rating sa mga modelong WP9, WP17 at WP26 na pinalamig ng gas ng INWELT.
Aling TIG torch ang angkop para sa tuluy-tuloy na high-current welding?
Ang WP18 ay ang kasalukuyang water-cooled na modelo at na-rate para sa 320A DC / 240A AC sa 100% duty cycle.
Anong mga sukat ng tungsten ang sinusuportahan?
Ang mga kasalukuyang saklaw ay:
WP9: Ø0.5–1.6 mm
WP17: Ø0.5–2.4 mm
WP18: Ø0.5–4.0 mm
WP26: Ø0.5–4.0 mm
Anong mga haba ng cable ang magagamit?
Kasama sa mga kasalukuyang karaniwang cable assemblies ang:
Maaari bang magwelding ng aluminyo ang mga sulo ng INWELT TIG?
Oo, kapag nakakonekta sa isang naaangkop na AC TIG power source at ginamit sa angkop na tungsten, shielding gas, filler metal at welding parameters.
Maaari bang magwelding ng hindi kinakalawang na asero ang mga sulo ng INWELT TIG?
Oo.
Ang hindi kinakalawang na asero na GTAW ay karaniwang ginagawa gamit ang DCEN at isang naaangkop na shielding gas at filler-metal system.
Ang lahat ba ng WP-style TIG torch rating ay magkapareho sa pagitan ng mga tagagawa?
Hindi.
Ang kaparehong pinangalanang mga sulo ng TIG ay maaaring gumamit ng iba't ibang kasalukuyang mga rating at mga kondisyon ng pagsubok sa duty-cycle.
Palaging gamitin ang teknikal na detalyeng nai-publish para sa aktwal na tanglaw na binibili.
Nag-aalok ba ang INWELT ng OEM TIG torches?
Oo.
OEM/ODM, pribadong labeling, cable customization, switch configuration, connector customization at consumable-kit na mga opsyon ay available para sa mga kwalipikadong customer ng B2B.
Humiling ng Quote para sa INWELT TIG Welding Torches
Para sa mas mabilis na pagpili ng modelo at kumpirmasyon sa pagiging tugma, ibigay ang:
TIG welding-machine tagagawa at modelo
Proseso ng hinang ng AC o DC
Kinakailangan ang kasalukuyang hinang
Kinakailangang duty cycle
diameter ng tungsten
Umiiral na modelo ng sulo
Larawan ng power/gas connector
Larawan ng control-plug
Kinakailangang haba ng cable
Rigid o flexible-head na kinakailangan
Mga kinakailangang kontrol ng sulo
Mga kinakailangang consumable
Tinantyang dami ng pagbili
INWELT o private-label branding
Ang INWELT ay maaaring magrekomenda ng naaangkop na WP9, WP17, WP18 o WP26 TIG torch configuration para sa iyong welding system.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







