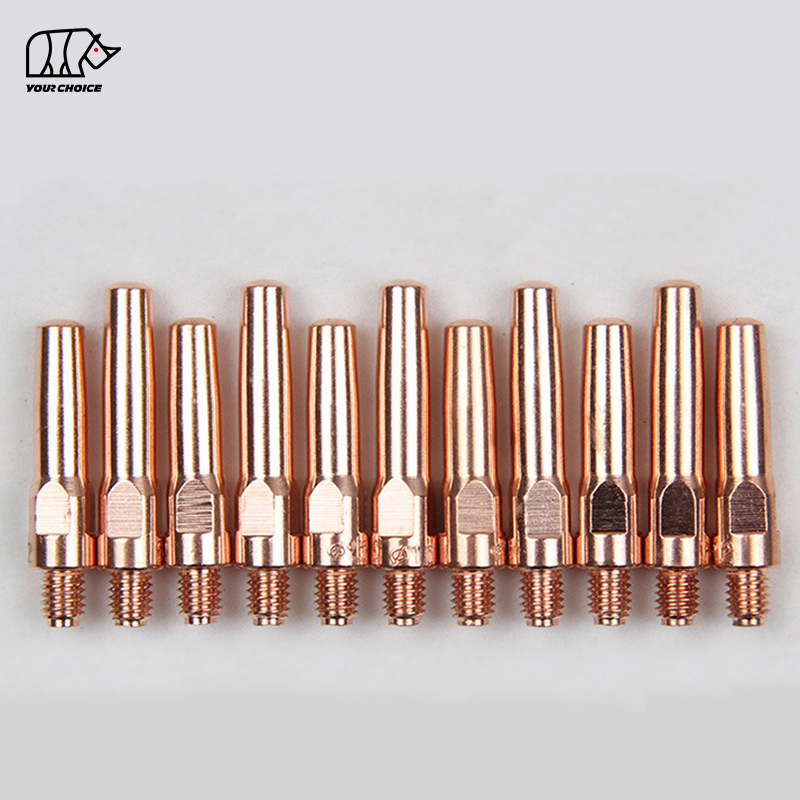
INWELT Pana MIG Zváracie kontaktné špičky — Presný spotrebný materiál zo zliatiny medi pre horáky P180, P350 a P500
Zvárací kontaktný hrot MIG je posledným elektrickým spojom v zostave horáka predtým, ako prúd dosiahne zvárací drôt, a je to posledný fyzický komponent, ktorého sa drôt dotkne pred vstupom do oblúka. Každý zvar, každý začiatok oblúka a každý výrobný cyklus závisí od toho, či kontaktný hrot vykonáva svoju prácu s opakovateľnou presnosťou. Napriek intenzívnemu teplu oblúka a konštantnému treniu pri podávaní drôtu patria kontaktné hroty medzi najrýchlejšie spotrebované komponenty pri akejkoľvek operácii zvárania MIG . INWELT vyrába kontaktné hroty MIG v štýle Pana zo zliatin E-Cu (elektrolytická meď) a CuCrZr (meď-chróm-zirkónium), ktoré pokrývajú celý rozsah priemerov drôtov a platforiem horákov od ľahkej výroby na P180 až po ťažké konštrukčné práce na P500. Každá špička je opracovaná podľa náročných rozmerových noriem a poskytuje elektrickú vodivosť, odvod tepla a konzistenciu podávania drôtu, na ktorú sa profesionálni zvárači, výrobné dielne a manažéri priemyselného obstarávania spoliehajú pri čistých a vysokokvalitných zvaroch pri rýchlosti výroby.
MIG Kontaktná špička — kde sa stretáva elektrina so zváracím drôtom
Pochopenie dvojitej úlohy kontaktného hrotu v zváracom obvode MIG je nevyhnutné pre rozpoznanie, prečo na stave hrotu tak záleží a prečo kvalitná výroba predstavuje merateľný rozdiel v každodennej produkcii.
Elektrický prenosový bod
Kontaktný hrot je komponent, ktorý prenáša zvárací prúd z MIG pištoľ na zvárací drôt, keď ním drôt prechádza počas zvárania. Toto je posledný elektrický spoj v zostave horáka pred vytvorením oblúka. Akýkoľvek odpor, korózia alebo rozmerová nepravidelnosť v tomto bode sa priamo premieta do nestability oblúka, nadmerného rozstreku a nekonzistentného podávania drôtu. Presne opracovaný kontaktný hrot s hladkým, okrúhlym otvorom zaisťuje, že drôt si počas svojej dráhy udržiava konzistentný elektrický kontakt, čo vedie k stabilným charakteristikám oblúka a rovnomerným profilom zvarových hút.
Navádzanie a zarovnávanie drôtov
Okrem elektrického prenosu vedie kontaktný hrot zvárací drôt po jeho posledných niekoľkých milimetroch dráhy predtým, ako vstúpi do oblúka. Otvor musí byť dokonale sústredný s difúzorom a dýzou, pretože akákoľvek odchýlka mení trajektóriu drôtu a mení vzdialenosť kontakt-špička-obrobok – premenná, ktorú zvárači závisia od zostávajúceho konštantného prechodu po prechode. Kontaktné hroty MIG pre zváracie horáky Pana MIG sú vyrobené tak, aby vyhovovali zváracím drôtom zvyčajne od 0,6 mm do 1,6 mm, s metrickými veľkosťami, ako sú 0,8 mm, 1,0 mm, 1,2 mm a 1,6 mm.
Dilema komponentov opotrebovania
Kontaktné hroty sú dizajnovo spotrebné, ale ich životnosť sa výrazne líši v závislosti od výberu materiálu. Hroty vyrobené zo zliatin s lepšími vysokoteplotnými vlastnosťami odolávajú mäknutiu, deformácii a zväčšovaniu otvoru oveľa dlhšie ako štandardné medené hroty, najmä počas zvárania vysokým prúdom alebo predĺžených časov zapálenia oblúka. Výber správnej špičky pre danú aplikáciu – prispôsobenie materiálu tepelným požiadavkám práce – je jedným z najefektívnejších rozhodnutí, ktoré môže zváračský dozor urobiť. Lacnejšia špička, ktorá sa musí vymieňať trikrát častejšie, stojí viac len pri prestojoch ako prémiová špička, ktorá vydrží celú zmenu.
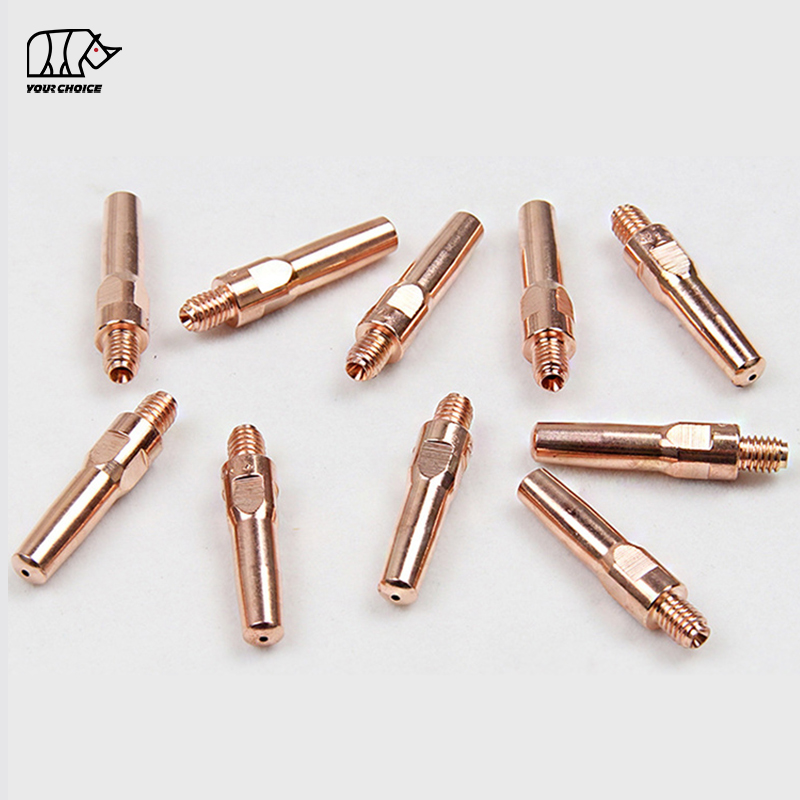
Výber materiálu — E-Cu elektrolytická meď vs. CuCrZr zliatina medi, chrómu a zirkónu
Jedným z najvplyvnejších rozhodnutí pri obstarávaní spotrebného materiálu MIG je výber medzi štandardnou elektrolytickou meďou a pokročilou zliatinou medi, chrómu a zirkónu pre kontaktné hroty. INWELT vyrába kontaktné hroty Pana z oboch materiálov, pretože každý má svoje miesto v rôznych zváracích aplikáciách, rozsahoch prúdu a výrobných prostrediach.
E-Cu (elektrolytická meď) – osvedčená spoľahlivosť pre aplikácie so štandardným zaťažením
E-Cu (elektrolytická meď) je najhospodárnejší a najrozšírenejší materiál pre kontaktné hroty. S tvrdosťou podľa Vickersa približne 110–115 HV a bodom mäknutia od 250 °C poskytuje E-Cu dobrú elektrickú vodivosť a primeranú mechanickú odolnosť pre ľahké až stredne náročné aplikácie zvárania. E-Cu hroty fungujú dobre na platforme horáka P180 a na horákoch P350, ktoré bežia v miernych pracovných cykloch, kde tepelné zaťaženie netlačí materiál za jeho bod mäknutia. Pre bežné výrobné dielne, automobilové opravy a dielenské prostredie, kde prúdy zostávajú v rámci štandardného rozsahu, predstavujú E-Cu hroty praktickú a nákladovo efektívnu voľbu.
CuCrZr (meď-chróm-zirkónium) – navrhnutá dokonalosť pre prácu pri vysokých teplotách a vysokých prevádzkových cykloch
CuCrZr (meď-chróm-zirkónium) je vysoko výkonná zliatina medi špeciálne vyvinutá pre zváracie materiály vystavené trvalo vysokým teplotám. Kontaktné hroty CuCrZr prinášajú vynikajúce výkonnostné výhody v porovnaní so štandardnými E-Cu hrotmi. Elektrická vodivosť zliatiny CuCrZr je lepšia, takže prenos oblúka naráža na menší odpor a kontaktný hrot sa opotrebováva pomalšie. Dôležité je, že si CuCrZr zachováva svoju tvrdosť pri zvýšených teplotách – až 500 °C a v niektorých zloženiach až 700 °C – ponúka výrazne lepšiu odolnosť proti opotrebeniu ako štandardné medené hroty pri zvýšených teplotách vznikajúcich počas zvárania s vysokým prúdom a vysokým zaťažením. Špičky CuCrZr boli prijaté v celom odvetví s cieľom zvýšiť tvrdosť a pomôcť predĺžiť životnosť špičky a ich výkonnostná výhoda je najvýraznejšia v podmienkach, kde sa predlžuje čas zapnutia oblúka: robotické aplikácie, automatizované zváracie bunky, výroba konštrukčnej ocele, výroba ťažkých zariadení a akékoľvek výrobné prostredie s horákom P500 pri 500 ampéroch s vysokými pracovnými cyklami.
Výber správneho materiálu
Neexistuje univerzálna správna odpoveď – každý materiál slúži svojmu účelu. Kontaktné hroty E-Cu poskytujú spoľahlivý výkon za ekonomickú cenu pre štandardnú prácu. Kontaktné hroty CuCrZr poskytujú vynikajúcu tepelnú odolnosť a predĺženú životnosť pre náročné aplikácie. Kľúčom je prispôsobenie materiálu hrotu konkrétnej zváracej operácii: E-Cu pre horáky P180 a ľahkú prácu P350, CuCrZr pre náročné aplikácie P350, platforma P500 a akýkoľvek automatizovaný alebo robotický zvárací systém, kde konzistentná životnosť hrotu priamo ovplyvňuje prevádzkovú dobu bunky a výrobnú kapacitu.
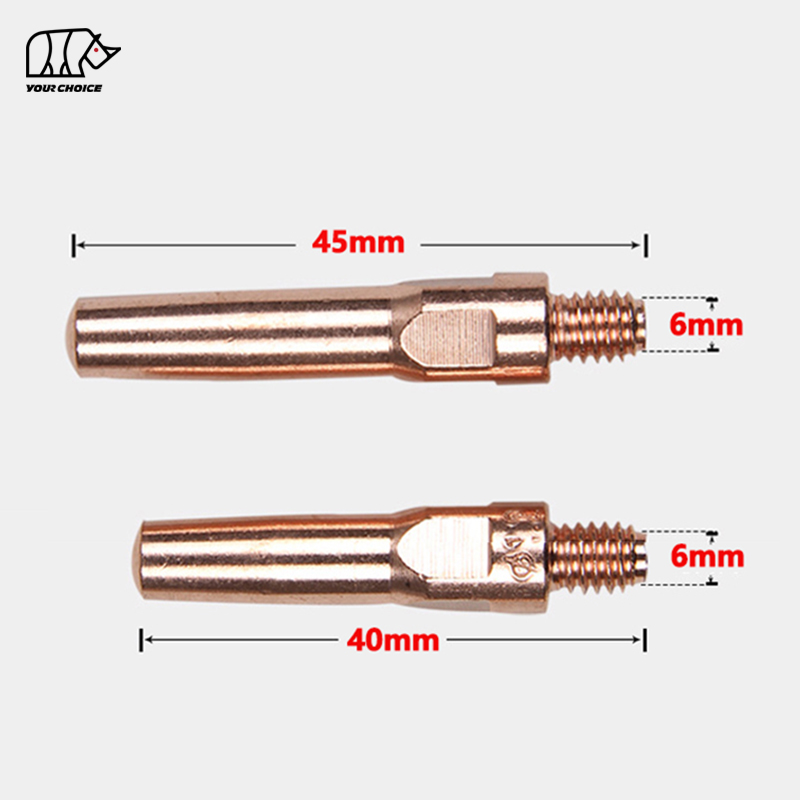
Kompatibilita série Pana Torch a referenčné rozmery
Kontaktné hroty INWELT Pana MIG sú vyrábané podľa štandardných priemyselných rozmerov pre priamu kompatibilitu s platformami horákov P180, P350 a P500. Nasledujúce tabuľky poskytujú kľúčové rozmerové referencie pre každú sériu horákov.
P180 Kontaktná špička Rozmery
Hroty série P180 sú navrhnuté pre ľahkú až stredne ťažkú výrobu s priemerom drôtu od 0,8 mm do 1,2 mm, vhodné pre závitový difúzor M6 spoločný pre platformu horáka P180. Priemer dier sa zvyšuje úmerne s veľkosťou drôtu, aby sa zabezpečil hladký priechod drôtu a konzistentný elektrický kontakt bez viazania alebo nadmernej vôle.
P350 Kontaktná špička Rozmery
Špičky série P350 sú ťažným koňom strednej až ťažkej výroby, kompatibilné s horákom P350 s výkonom 340 ampérov pri 60 % pracovnom cykle. K dispozícii v E-Cu pre štandardnú prácu a CuCrZr pre predĺženú životnosť pri trvalom tepelnom zaťažení, tieto hroty pokrývajú veľkosti drôtov od 0,8 mm do 1,6 mm.
P500 Kontaktná špička Rozmery
Hroty série P500 sú vyrobené pre ťažké priemyselné aplikácie pri 500 ampéroch a 60 % pracovnom cykle. Zliatina CuCrZr sa pre túto platformu dôrazne odporúča z dôvodu intenzívnych tepelných požiadaviek na trvalé zváranie pri vysokej intenzite prúdu. K dispozícii sú drôty s priemerom do 1,6 mm, ktoré podporujú prenos rozprašovaním s vysokým nánosom a procesy zvárania s tavivom.
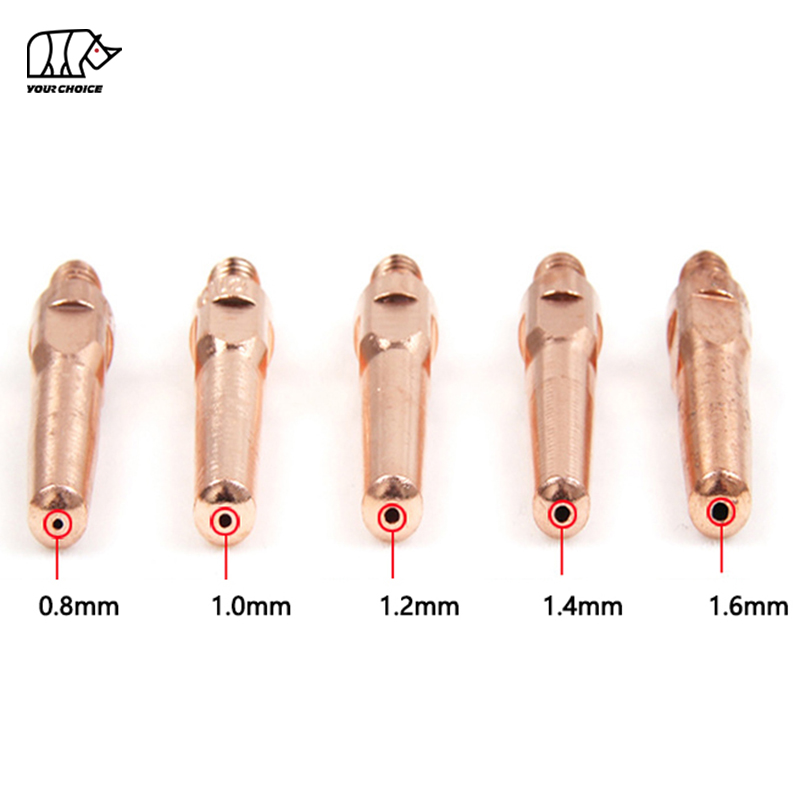
Sprievodca výberom veľkosti drôtu
Výber správneho priemeru otvoru kontaktného hrotu pre priemer zváracieho drôtu nie je len odporúčaním – je nevyhnutný pre stabilitu oblúka, konzistenciu podávania drôtu a elimináciu elektrického oblúka medzi drôtom a otvorom hrotu.
Vzťah Bore-to-Wire
Otvor kontaktnej špičky musí byť presne prispôsobený priemeru použitého drôtu. Poddimenzovaný otvor spôsobuje viazanie drôtu, nepravidelný posuv a nadmerné trenie, ktoré urýchľuje opotrebovanie hrotu. Príliš veľký otvor umožňuje drôtu blúdiť, čo má za následok prerušovaný elektrický kontakt, mikrooblúkovanie vo vnútri otvoru hrotu a nekonzistentnú charakteristiku oblúka. INWELT Kontaktné hroty Pana sú opracované s toleranciami otvorov špecificky kalibrovanými pre každý priemer drôtu, čo zaisťuje, že drôt si zachováva nepretržitý, stabilný elektrický kontakt pri plynulom podávaní bez viazania.
Rýchla referenčná kompatibilita veľkosti drôtu
INWELT Kontaktné hroty Pana sú dostupné pre nasledujúce priemery drôtov, pričom každá veľkosť je jasne označená pre okamžitú identifikáciu:
Prispôsobenie priemeru drôtu kontaktnému hrotu označenému pre rovnaký priemer je nedotknuteľným pravidlom zvárania MIG – použitie hrotu označeného pre 1,2 mm drôt s 1,0 mm drôtom alebo naopak spôsobí okamžité problémy s kvalitou oblúka, ktoré nemožno napraviť úpravou žiadneho iného parametra zvárania.
Inštalácia, údržba a výmena
Životnosť kontaktných hrotov nie je určená len kvalitou materiálu, ale aj správnymi montážnymi postupmi a včasnou výmenou skôr, ako opotrebované hroty spôsobia chyby zvaru.
Správny postup inštalácie
Zaskrutkujte kontaktný hrot bezpečne do plynového difúzora rukou alebo pomocou vhodného kliešťového nástroja MIG . Špička musí byť dostatočne utiahnutá, aby sa zabezpečil pevný elektrický kontakt s plynovým difúzorom – uvoľnená špička vytvára odporové zahrievanie, ktoré urýchľuje opotrebovanie a zhoršuje stabilitu oblúka. Prílišné utiahnutie však môže odstrániť závity M6 alebo zdeformovať telo hrotu, čo ohrozí sústrednosť otvoru. Cieľom je pevný, bezpečný záber bez nadmerného krútiaceho momentu. Počas bežného čistenia trysky a výmeny cievky drôtu vždy skontrolujte tesnosť hrotu.
Rozpoznanie Kontaktná špička Wear
Kontaktné hroty by sa mali vymeniť, keď sa objaví ktorýkoľvek z nasledujúcich indikátorov: otvor sa viditeľne zväčší alebo oválny v porovnaní s novým hrotom rovnakej špecifikácie; podávanie drôtu sa stáva nekonzistentným alebo drôt počas podávania prerušovane visí; Začiatky oblúka sa stávajú nepravidelnými, pričom oblúk putuje alebo prská tam, kde predtým bežal hladko; na čelnej strane je prítomné poškodenie spálením; alebo telo hrotu vykazuje zmenu farby, čo naznačuje, že teplota mäknutia materiálu bola prekročená. Opotrebený hrot nie je neškodnou nepríjemnosťou – je priamym zdrojom nestability oblúka, nadmerného rozstreku, pórovitosti a prípadných defektov zvaru, ktoré si vyžadujú prepracovanie.
Stratégia preventívnej výmeny
V prípade kritických zvarov pri konštrukčných prácach alebo prácach s normovou kvalitou je plánovaná preventívna výmena hrotu lacným ochranným opatrením, ktoré eliminuje opotrebenie kontaktného hrotu ako premennú pri kontrole kvality zvaru. Vo výrobných prostrediach udržiavanie rezervných kontaktných hrotov organizovaných podľa veľkosti drôtu a typu materiálu zaisťuje, že poškodený alebo opotrebovaný hrot môže byť vymenený v priebehu niekoľkých sekúnd, namiesto toho, aby zvárač pokračoval v práci s poškodeným spotrebným materiálom. Skúsení supervízori vedia, že náklady na náhradný hrot sa merajú v centoch, zatiaľ čo náklady na prepracovanie neúspešného zvaru sa merajú v hodinách práce.
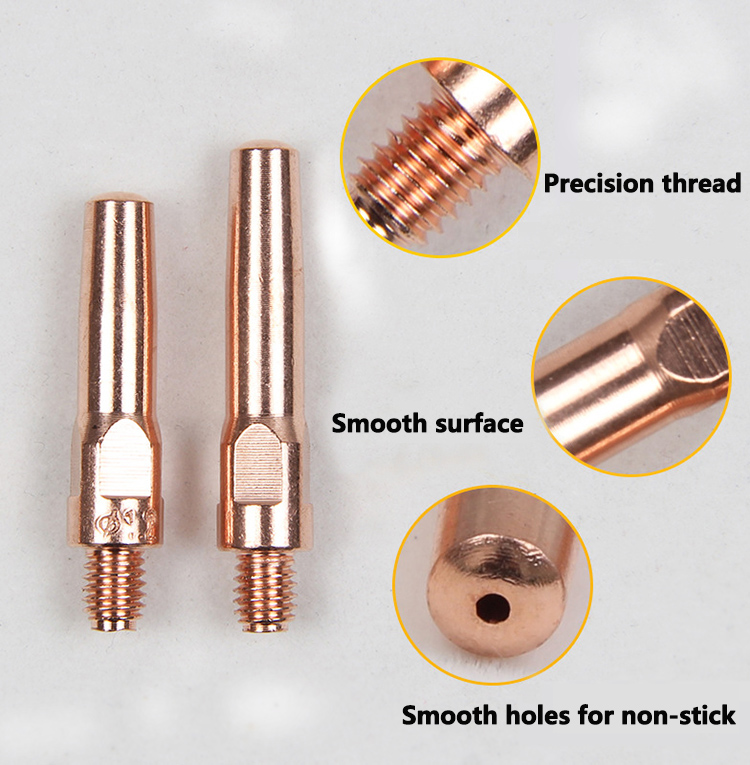
Aplikácie v reálnom svete v rôznych odvetviach
Kontaktné tipy spoločnosti INWELT Pana MIG sa denne využívajú v náročných priemyselných prostrediach, kde kvalita zvaru a prevádzková doba výroby priamo súvisia so spoľahlivosťou spotrebného materiálu.
Výroba konštrukčnej ocele: Horáky P350 a P500 s kontaktnými hrotmi CuCrZr podporujú kontinuálne zváranie mostných trámov, stĺpov a ťažkých konštrukčných zostáv s vysokým nánosom, kde sa stabilita oblúka musí udržiavať hodinu po hodine a konzistencia vyčnievania elektród je rozhodujúca pre splnenie požiadaviek konštrukčného predpisu.
Výroba ťažkých zariadení a strojov: Vysokovýkonné zváranie výložníkov rýpadiel, žeriavových konštrukcií, rámov banských zariadení a poľnohospodárskych strojov kladie trvalé tepelné požiadavky na kontaktné hroty. Hroty zo zliatiny CuCrZr na platforme P500 poskytujú predĺženú životnosť, ktorú tieto aplikácie vyžadujú.
Stavba lodí a námorné opravy: Horáky P500 vybavené kontaktnými hrotmi INWELT CuCrZr zvládajú zváranie plátov trupu a inštaláciu výstuh v prostrediach lodeníc, kde sa musí zachovať konzistencia podávania drôtu a stabilita oblúka voči náročným podmienkam prostredia a predĺženým zváracím cyklom.
Automobilová a ľahká výroba: Horáky P180 s kontaktnými hrotmi E-Cu poskytujú presné ovládanie oblúka a konzistenciu podávania drôtu potrebnú na zváranie plechov, výrobu výfukových systémov a opravy, kde je prioritou čistý vzhľad zvaru.
Automatizované a robotické zváracie bunky: Rozmerová konzistencia a predĺžená životnosť kontaktných hrotov CuCrZr sú obzvlášť cenné v robotických aplikáciách MIG , kde zmeny hrotov predstavujú prestoje, ktoré prerušujú výrobu. Znížená frekvencia výmeny priamo prispieva k vyššej celkovej účinnosti zariadenia (OEE).
Prečo Source Pana MIG Kontaktné špičky od INWELT Welding Technology Co., Ltd.
Overená výrobná odbornosť
INWELT je priamym výrobcom spotrebný materiál na zváranie , ktorý riadi každú fázu výrobného procesu od výberu surovej zliatiny medi cez presné obrábanie CNC až po konečnú kontrolu rozmerov, balenie a označovanie. Táto vertikálna integrácia zabezpečuje konzistenciu medzi jednotlivými dávkami, ktorú obchodní sprostredkovatelia nemôžu poskytnúť. Ako popredný výrobca s viac ako 15-ročnými skúsenosťami poskytuje INWELT prémiový zvárací spotrebný materiál navrhnutý tak, aby vyhovoval potrebám profesionálov v rôznych odvetviach.
Certifikované systémy kvality
Všetky kontaktné hroty INWELT Pana MIG sú vyrábané v rámci systému riadenia kvality s certifikáciou ISO 9001 so zhodou CE a RoHS ako štandard. Každá výrobná dávka sa pred uvoľnením podrobuje overeniu priemeru otvoru, testovaniu závitu a kontrole kvality povrchu. Konzistentná rozmerová presnosť je udržiavaná prostredníctvom zdokumentovaných procesných kontrol a štatistického vzorkovania v rámci každej výrobnej série.
Obchodné podmienky priamo
z výroby Nákupom priamo od výrobcu získajú výrobné dielne a distribútori zvárania konkurenčné ceny priamo z výroby na vzorové aj objemové objednávky. K dispozícii sú úplné možnosti prispôsobenia OEM a ODM vrátane balenia privátnych značiek, vlastného laserového značenia a neštandardných špecifikácií otvoru pre špecializované priemery drôtov alebo konfigurácie horákov.
Bezplatné vyhodnotenie vzorky
Hodnotenie kvality kontaktného hrotu vyžaduje praktické testovanie: záber závitu, presnosť vŕtania, konzistencia podávania drôtu, stabilita oblúka a tepelná odolnosť v skutočných podmienkach zvárania. Vzorky produktov sú k dispozícii na vyhodnotenie pred odovzdaním hromadných objednávok, takže INWELT kontaktný tip Pana môžete otestovať vo svojej vlastnej dielni spolu s existujúcim inventárom spotrebného materiálu.
Globálne skúsenosti s dodávkami
So zákazníckou základňou vo viac ako 30 krajinách si INWELT vybudovala reputáciu vďaka konzistentnej kvalite produktov, pohotovým technickým konzultáciám a spoľahlivým dodacím termínom v nezávislých výrobných závodoch, ťažkých priemyselných výrobcoch a podobne.
Často kladené otázky
Otázka: Akú funkciu má zvárací kontaktný hrot MIG ?
Odpoveď: Kontaktná špička prenáša zvárací prúd z pištole MIG na zvárací drôt, keď ním drôt počas zvárania prechádza. Je to posledný elektrický spoj v zostave horáka pred vytvorením oblúka. Špička tiež vedie zvárací drôt po jeho konečnej dráhe pred vstupom do oblúka, pričom otvor zachováva presné zarovnanie, aby sa zabezpečilo konzistentné umiestnenie drôtu a stabilné charakteristiky oblúka počas každého prechodu.
Otázka: Mám si vybrať E-Cu alebo CuCrZr kontaktné tipy pre moju horák Pana MIG ?
Odpoveď: Výber závisí od vašej zváracej intenzity, pracovného cyklu a výrobného prostredia. Hroty E-Cu (elektrolytická meď) poskytujú spoľahlivú elektrickú vodivosť a primeranú odolnosť pre horáky P180 a ľahké až stredne náročné aplikácie P350, kde tepelné zaťaženie nepresahuje bod mäknutia materiálu približne 250 °C. Špičky CuCrZr (meď-chróm-zirkónium) si zachovávajú svoju tvrdosť pri zvýšených teplotách až do 500 °C a viac, čím ponúkajú výrazne predĺženú životnosť pri vysokonapäťových, vysokovýkonných, robotických a automatizovaných zváracích aplikáciách – najmä na platforme P500.
Otázka: Ako zistím, akú veľkosť kontaktného hrotu vybrať?
Odpoveď: Veľkosť otvoru kontaktného hrotu musíte presne prispôsobiť priemeru zváracieho drôtu. INWELT Hroty Pana podporujú priemer drôtu od 0,6 mm do 1,6 mm, so štandardnými metrickými veľkosťami vrátane 0,8 mm, 1,0 mm, 1,2 mm, 1,4 mm a 1,6 mm pracujúce v rozsahu prúdu 180 A–500 A. Vhodný priemer otvoru zaisťuje stabilný elektrický kontakt pri podávaní drôtu. Nikdy nepoužívajte kontaktnú špičku označenú pre iný priemer drôtu – nezhodný otvor spôsobí zaseknutie alebo slabý elektrický kontakt a žiadne nastavenie iných parametrov zvárania nemôže napraviť výslednú nestabilitu oblúka.
Otázka: S ktorými modelmi horákov Pana sú kompatibilné kontaktné hroty INWELT ?
Odpoveď: Kontaktné hroty v štýle INWELT Pana sa vyrábajú podľa štandardných priemyselných rozmerov a sú kompatibilné s platformami horákov P180 (200A), P350 (340A) a P500 (500A) vzduchom chladenými MIG . Tieto horáky patria medzi najrozšírenejšie MIG systémy zbraní vo výrobe, výrobe a ťažkých priemyselných prevádzkach na celom svete. Špecifikácia závitu M6 je štandardná na všetkých troch platformách so špecifickými dĺžkami špičiek (28 mm pre P180, 40 mm pre P350, 45 mm pre P500) prispôsobené každej sérii horákov.
Otázka: Ako často by sa mali MIG kontaktné tipy vymieňať?
Odpoveď: Kontaktné hroty sú opotrebiteľné komponenty určené na pravidelnú výmenu. Pri každom čistení trysky a výmene cievky drôtu skontrolujte hrot. Okamžite vymeňte, ak je vývrt viditeľne opotrebovaný alebo oválny, posuv drôtu je nekonzistentný, oblúk začne vykazovať známky nestability alebo čelo hrotu vykazuje poškodenie spätným prepálením. Pre prácu s kritickou kvalitou kódu preventívna výmena na základe plánovaných oblúkových hodín eliminuje opotrebenie kontaktného hrotu ako premennú v kontrole kvality zvaru.
Otázka: Môže opotrebovaný kontaktný hrot spôsobiť nestabilitu oblúka alebo chyby zvaru?
Odpoveď: Áno – opotrebovaný kontaktný hrot je jednou z najbežnejších a ľahko diagnostikovaných základných príčin nestability oblúka pri zváraní MIG . Zväčšený alebo oválny otvor umožňuje drôtu stratiť konzistentný elektrický kontakt, čo spôsobuje mikrooblúkovanie vo vnútri hrotu, nepravidelný posuv drôtu a nadmerné rozstrekovanie. Výsledná nestabilita oblúka vytvára nekonzistentné profily zvarových hút, prerušovanú pórovitosť a zvýšené požiadavky na čistenie po zváraní. Pri odstraňovaní nevysvetliteľných výkyvov oblúka by mala byť kontrola a výmena kontaktnej špičky jedným z prvých diagnostických krokov.
Otázka: Aký je správny spôsob inštalácie kontaktného tipu MIG ?
Odpoveď: Vložte kontaktný hrot do plynového difúzora a pevne ho utiahnite rukou alebo pomocou vhodných klieští MIG aby ste zabezpečili pevný elektrický kontakt medzi základňou hrotu a telom difúzora. Hrot musí byť dostatočne tesný, aby sa zabránilo odporovému zahrievaniu na spoji, ale nadmerný krútiaci moment môže odstrániť závity M6 alebo zdeformovať telo hrotu a ohroziť sústrednosť otvoru. Pri bežnej údržbe horáka a po akejkoľvek výmene špičky vždy skontrolujte tesnosť. Správne nainštalovaný hrot je základom konzistentného výkonu oblúka.
Otázka: Sú kontaktné hroty INWELT Pana kompatibilné s originálnymi baterkami Panasonic ?
A: Áno. Kontaktné hroty v štýle INWELT Pana sú vyrábané podľa štandardných priemyselných rozmerov a sú kompatibilné s originálnymi systémami horákov Panasonic P180, P350 a P500 MIG , ako aj s ekvivalentmi pre trh s náhradnými dielmi od hlavných výrobcov, ktorí dodržiavajú rovnaký rozmerový štandard. Špecifikácia závitu M6 a rozmery dĺžky hrotu sú navrhnuté pre priamu montáž bez prispôsobenia.
Špecifikácie produktu na prvý pohľad
| špecifikácie |
Podrobnosti |
| Názov produktu |
MIG Zváracia kontaktná špička |
| štýl |
Pana ( Panasonic -kompatibilné) |
| Značka |
INWELT |
| Materiálové možnosti |
E-Cu (elektrolytická meď), CuCrZr (meď-chróm-zirkónium) |
| Typ vlákna |
M6 |
| Kompatibilná séria bateriek |
P180 (200A), P350 (340A), P500 (500A) |
| Hodnotenie pracovného cyklu |
60 % DC (všetky platformy) |
| Rozmery hrotu |
M6 x 28 mm (P180), M6 x 40 mm (P350), M6 x 45 mm (P500) |
| Dostupné veľkosti drôtov |
0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,4 mm, 1,6 mm |
| Množstvo v balení |
10 kusov v balení (štandardné balenie) |
| Proces zvárania |
MIG /MAG ( GMAW ), oblúkové zváranie tavivom (FCAW) |
| Certifikácie |
ISO 9001 , CE , RoHS |
| Režim napájania |
K dispozícii je výroba OEM / ODM |
| Dostupnosť vzorky |
K dispozícii sú bezplatné vzorky na vyhodnotenie |
| Výrobca |
Changzhou INWELT Welding Technology Co., Ltd. |
| Krajina pôvodu |
Čína |
| Priemyselné skúsenosti |
15+ rokov, obsluhuje 30+ krajín |
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių