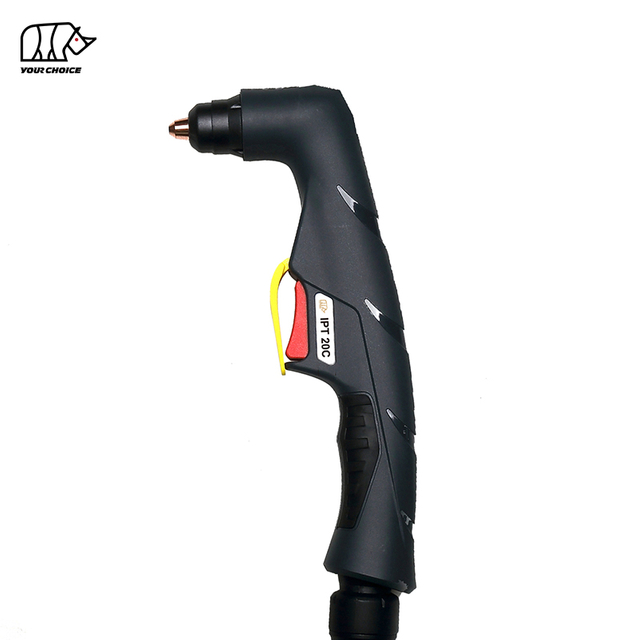
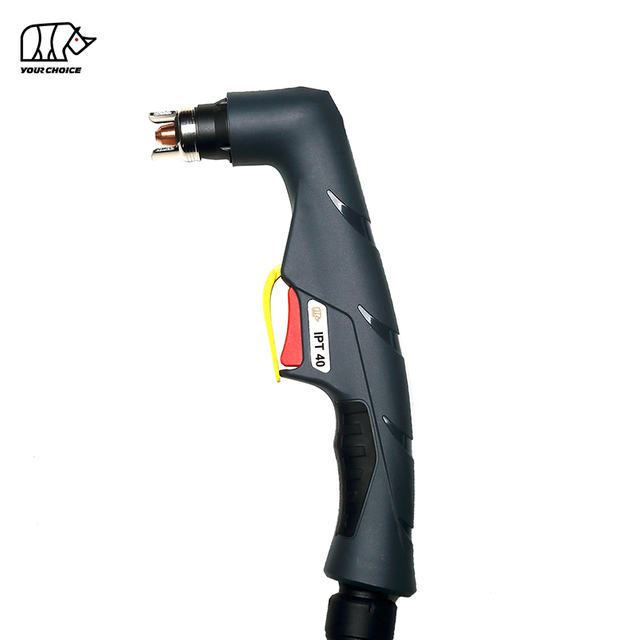
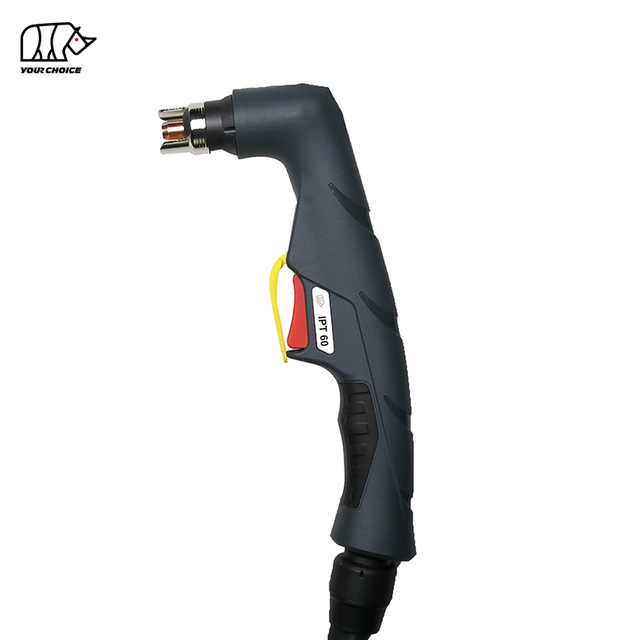
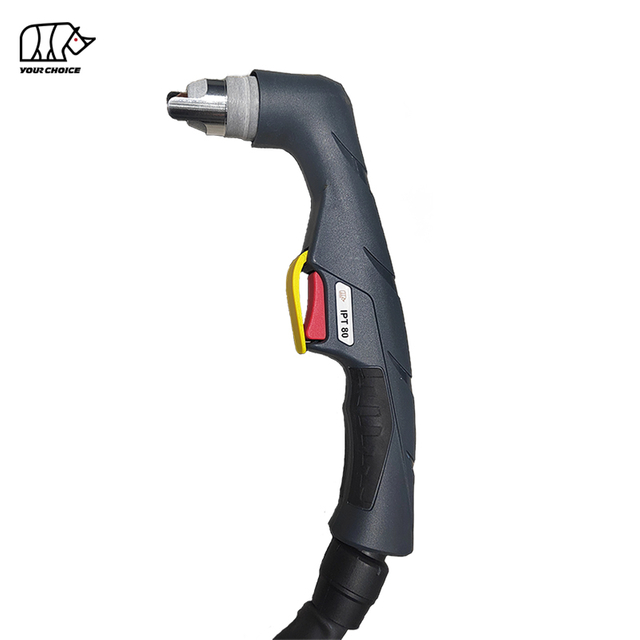
100A Non-HF Manuel plazma kesme torcu Geriye Vurucu Başlangıç ile
INWELT PT 100, profesyonel metal üretimi, onarım, bakım ve endüstriyel kesme uygulamaları için tasarlanmış, hava soğutmalı bir manuel plazma kesme torçudur.
PT 100, %60 görev döngüsüyle 100A olarak derecelendirilmiştir ve yüksek frekanslı olmayan, geri vuruşlu ark başlatma sistemi kullanır.
Mevcut INWELT teknik yapılandırması şunları içerir:
100A anma akımı
%60 görev döngüsü
Non-HF yay başlangıcı
Arkadan vuran sarf malzemesi sistemi
Hava / N₂ proses gazı
Yaklaşık. 4,5–5,0 bar gaz basıncı
Yaklaşık. 200 L/dak gaz akışı
Yaklaşık. 100 saniyelik önerilen akış sonrası
6 m ve 12 m torç kablosu seçenekleri
Manuel/elde çalıştırma
PT 100, 1/4G entegre bağlantılar ve 2 telli veya 4 telli kontrollü merkezi adaptör düzenlemeleri de dahil olmak üzere çeşitli komple torç ve kontrol konfigürasyonlarıyla mevcuttur.
INWELT PT 100 Teknik Özellikler
| Şartname |
INWELT PT 100 |
| Ürün Tipi |
Manuel / Elde Taşınabilir Plazma kesme torcu |
| Modeli |
PT 100 |
| Marka |
INWELT |
| Nominal Akım |
100A |
| Görev Döngüsü |
%60 |
| Soğutma / Proses Gazı |
Hava / N₂ |
| Ark Başlatma |
Non-HF / Arkadan Vuruş |
| Gaz Basıncı |
Yaklaşık. 4,5–5,0 bar |
| Gaz Akışı |
Yaklaşık. 200 L/dak |
| Önerilen Akış Sonrası |
Yaklaşık. 100 saniye |
| Kurşun Uzunluğu |
6m / 12m |
| Operasyon |
Manuel / Elde Taşınabilir |
| Standart Kesim |
Mevcut |
| Kontak Kesimi |
Mevcut |
| Oluk Açma Sarf Malzemeleri |
Mevcut |
| Bağlayıcı Seçenekleri |
1/4G Entegre / Merkezi adaptör |
| Kontrol Seçenekleri |
2-Kablolu / 4-Kablolu |
| OEM / ODM |
Mevcut |
| Özel Etiket |
Mevcut |
Sipariş vermeden önce plazma güç kaynağını, nominal akımı, HF olmayan başlatma sistemini, pilot ark mimarisini, arka konnektörü ve kontrol kablolarını onaylayın.
100A Manuel Plazma Kesim için Neden PT 100'ü Seçmelisiniz?
PT 100 HF olmayan bir torç platformu gerektiren uyumlu, yüksek çıkışlı manuel plazma sistemleri için tasarlanmıştır.
100A Nominal Akım
PT 100, 100A manuel plazma kesme torçu olarak konumlandırılmıştır.
Torç, doğrulanmış akım değeri dahilinde ve doğru akıma özel sarf malzemeleriyle çalıştırılmalıdır.
%60 Görev Döngüsü
Mevcut INWELT spesifikasyonu 100A'da %60 görev döngüsünü listeler.
Gerçek termal yük aşağıdakilerden de etkilenebilir:
Çalışma akımı
Ortam sıcaklığı
Ark açılma süresi
Gaz akışı
Başlangıç sayısı
Sarf malzemesi durumu
Non-HF Başlangıç
PT 100, geleneksel bir yüksek frekanslı ateşleme devresi kullanmaz.
Bu, onu INWELT LT serisi torçlar gibi HF torç ailelerinden ayırır.
Arkadan Vurucu Sarf Malzemesi Sistemi
PT 100, dahili elektrot/nozul hareketinin pilot ark başlatma sırasının bir parçasını oluşturduğu, arkadan vuran bir sarf malzemesi mimarisini kullanır.
Bu nedenle elektrot, uç, difüzör ve torç kafası uyumlu bir sistem olarak ele alınmalıdır.
PT 100 Non-HF Karşıdan Vuruş Sistemi Nasıl Çalışır?
PT 100 aşağıdakilerden oluşan eksiksiz bir plazma kesme sisteminin parçası olarak çalışır:
Ark başlatma sırasında, arkadan vuran sarf malzemesi sistemi pilot ark dizisinin bir parçasını oluşturur.
Plazma arkı iş parçasına aktarıldığında, kesme ucu iyonize gazı konsantre bir plazma jeti halinde daraltır.
Plazma arkı elektriksel olarak iletken malzemeyi eritirken, yüksek hızlı gaz erimiş metali çentikten uzaklaştırır.
PT 100'e karşı HF Plazma kesme torçları
PT 100 HF olmayan bir plazma kesme torçudur.
Her iki ürün de benzer amper değerlerine sahip olduğundan HF bir torçla değiştirilebilirmiş gibi değerlendirilmemelidir.
| Özellik |
PT 100 |
HF Plazma Meşalesi |
| Sistemi Başlatma |
Non-HF / Arkadan Vuruş |
Yüksek Frekans |
| Birincil Mimari |
Mekanik/Pnömatik arka vuruş sistemi |
HF ateşleme devresi |
| Güç Kaynağı Gereksinimi |
HF olmayan uyumlu sistem |
Uyumlu HF sistemi |
| Sarf malzemeleri |
Geriye vuran sarf malzemeleri |
HF -özel sarf malzemeleri |
Başlatma mimarisini her zaman plazma güç kaynağıyla eşleştirin.
PT 100 Tam El Torcu Yapılandırması
Mevcut INWELT PT 100 serisi, birkaç komple el feneri düzeneği içerir.
| INWELT Kod |
Yapılandırması |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Entegre / 2 Kablolu / Arkadan Vurmalı |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Entegre / 2 Kablolu / Arkadan Vurmalı |
| IJWU03074-00 |
PT 100 / 6 m / Merkezi adaptör / 2-Telli / Arkadan Vurmalı |
| IJWU04074-00 |
PT 100 / 12 m / Merkezi adaptör / 2-Kablolu / Arkadan Vurmalı |
| IJWU030641-0 |
PT 100 / 6 m / Merkezi adaptör / 4-Telli / Arkadan Vurmalı |
| IJWU040641-00 |
PT 100 / 12 m / Merkezi adaptör / 4-Telli / Arkadan Vurmalı |
Nihai canlı tabloyu yayınlamadan önce, tüm dahili kodların tam formatını mevcut ERP/BOM sistemine göre doğrulayın.
PT Mevcut Aralığa Göre 100 Kesme Ucu
PT 100 sarf malzemesi platformu, farklı çalışma akımı aralıkları için çeşitli uç boyutları içerir.
40–50A Kesme Ucu
INWELT Kod: IJWV1689-10
Referans: 51246.10
Şartname:
Ø1,0 mm / 40–50A / Arkadan Vurucu
50–60A Kesme Ucu
INWELT Kod: IJWV1689-11
Referans: 51246.11
Şartname:
Ø1,1 mm / 50–60A / Arkadan Vurucu
60–70A Kesme Ucu
INWELT Kod: IJWV1689-12
Referans: 51246.12
Şartname:
Ø1,2 mm / 60–70A / Arkadan Vurucu
80–90A Kesme Ucu
INWELT Kod: IJWV1687-14
Referans: 51248.14
Şartname:
Ø1,4 mm / 80–90A / Arkadan Vurucu
100A-Sınıfı Kesme Ucu
INWELT Kod: IJWV1687-15
Referans: 51248.15
Şartname:
Ø1,5 mm / 100–110A / Arkadan Vurucu
100A torç olarak konumlandırılan bir ürün için bu, en uygun yüksek çıkışlı kesici uç konfigürasyonudur.
Ø1,6 mm 110–120A Ucunu Standart Olarak Kullanmadan Önce Doğrulayın PT 100 Kurulumu
Geçerli INWELT sayfası şunları listeler:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
ve şu anda bu öğeyi standart bir yapılandırma olarak işaretliyor.
Bu gözden geçirilmelidir.
PT 100 resmi olarak 100A olarak derecelendirilmişse, 110–120A sarf malzemesi otomatik olarak varsayılan 100A yapılandırması olarak sunulmamalıdır.
Standart olarak yayınlamadan önce şunları doğrulayın:
Maksimum doğrulanmış torç akımı
Daha yüksek akımda görev döngüsü
Torç kafası sıcaklığı
Kablo derecelendirmesi
Eşleşen difüzör
Eşleşen kalkan
Güç kaynağı test verilerini tamamlayın
120A torç seviyesi doğrulaması yoksa, varsayılan PT 100 nozul yerine Ø1,6 mm ucu ilgili daha yüksek akım ailesi parçası olarak tutun.
PT 100 Temas Kesme İpucu
PT 100 ailesi, teması kesen sarf malzemelerini destekler.
40–50A Kontak Ucu
INWELT Kod: IJWV1685-10
Referans: 51276.10
50–60A Kontak Ucu
INWELT Kod: IJWV1685-11
Referans: 51276.11
60–70A Kontak Ucu
INWELT Kod: IJWV1685-12
Referans: 51276.12
80–90A Kontak Ucu
INWELT Kod: JWV1697-14
Referans: 51278.14
INWELT kodunun JWV1697-14 veya IJWV1697-14 olması gerektiğini doğrulayın. Yayınlamadan önce
100A-Sınıfı İletişim Ucu
INWELT Kod: IJWV1697-15
Referans: 51278.15
Şartname:
Ø1,5 mm / 100–110A / Arkadan Vurucu
Temas kesici bileşenleri yalnızca doğru koruma ve ön uç yapılandırmasıyla kullanın.
PT 100 Standart Kesim vs. Temaslı Kesim
PT 100 farklı ön uç yapılandırmalarını destekler.
Standart Kesim
Standart kesimde, uygun dış ağızlık veya ara parçayla birlikte bir kesme ucu kullanılır.
Bu düzenleme normal stand-off plazma kesimi için uygundur.
Kontak Kesimi
Temaslı kesme, iş parçasına yakın veya iş parçasına karşı çalışacak şekilde tasarlanmış özel temas uçları ve koruma bileşenleri kullanır.
Sarf malzemesi konfigürasyonu özellikle temaslı kesme için tasarlanmadığı sürece, standart açıkta kesme nozülünü doğrudan iş parçası üzerinde sürüklemeyin.
PT 100 Oluk Açma Sarf Malzemesi
PT 100 sarf malzemesi ailesi oluk açma bileşenlerini içerir.
Mevcut oyma ipucu:
INWELT Kod: IJWV1698-22
Referans: 51278G.22
Tanım:
PT 100 Oluk Açma İpucu / Arkadan Vuruş
Mevcut ürün ailesi ayrıca şunları içerir:
IJTN1075 / 60508 – Oluk Açma Kalkanı Kapağı
Plazma oluk açma şu amaçlarla kullanılabilir:
Kaynak kaldırma
Geri oyma
Kusur giderme
Ortak hazırlık
Onarım işi
Oluk açma sarf malzemelerini yalnızca plazma güç kaynağı işlemi desteklediğinde kullanın.
PT 100 Geriye Vuran Elektrot
Mevcut standart elektrot:
INWELT Kod: IJWC1687
Referans: 52556
Tanım:
PT 100 Arkadan Vuran Plazma Elektrodu
Elektrot PT 100 başlatma ve kesme sisteminin temel bir bileşenidir.
Aşırı aşınma aşağıdakilere katkıda bulunmadan önce değiştirin:
Çok aşınmış bir elektrodu taşlamayın veya değiştirmeyin.
PT 100 Gaz difüzörleri
PT 100, mevcut aralığa göre farklı gaz difüzörleri kullanır.
30–70A Difüzör
INWELT Kod: IJWG1673
Referans: 60025
Başvuru:
30–70A
80–100A Difüzör
INWELT Kod: IJWG1672
Referans: 60026
Başvuru:
80–100A ve ilgili oluk açma konfigürasyonu
Doğru difüzörün kullanılması önemlidir çünkü gaz dağıtımı aşağıdakileri etkiler:
Ark kararlılığı
Sarf malzemesi soğutma
Plazma jet şekli
Kesim kalitesi
PT 100 Kalkan ve Dış Nozul Seçenekleri
Mevcut PT 100 ailesi birkaç ön uç koruyucu bileşen içerir.
30–70A Dış Nozul
INWELT Kod: IJWT1689-05
Referans: 60500
80–100A Dış Nozul
INWELT Kod: IJWT1687-05
Referans: 60501
Bu, normal yüksek akımlı PT 100 kesim için en uygun dış nozul konfigürasyonudur.
Nozul Dışında Temaslı Kesme ve Oluk Açma
INWELT Kod: IJWT1685-05
Referans: 60502
40–70A Kontak Kalkanı
INWELT Kod: IJTN0711
Referans: 60504
80–100A Kontak Kalkanı
INWELT Kod: IJTN0655
Referans: 60505
Seçilen kesme işlemine ve akım aralığına uygun korumayı kullanın.
PT 100 Çift Uçlu Ara Parça
Mevcut standart aralayıcı:
INWELT Kod: IJTN0096
Referans: 60444
Tanım:
Çift Uçlu Ara Parça / PT 100
Ara parça, uzaktan kesme sırasında kontrollü bir nozul-çalışma mesafesinin korunmasına yardımcı olur.
Doğru duruş aşağıdakilerin iyileştirilmesine yardımcı olabilir:
Meme koruması
Ark kararlılığı
Kerf tutarlılığı
Sarf malzemesi ömrü
PT 100 Torç başlığı ve Hava Tüpü
Mevcut el feneri kafası:
INWELT Kod: JWA0056-01
Tanım:
PT 100 90° Manuel Plazma Torç başlığı
Mevcut hava tüpü:
INWELT Kod: IJAO0785
Referans: 09700.48
Tanım:
PT 100 Hava / Soğutma Borusu
Bu parçalar manuel PT 100 bileşen olarak açıkça tanımlanmalıdır.
PTM100 makine torçu kafalarını ve gövdelerini ana PT 100 el torçu yedek parça tablosuna karıştırmayın.
PT 100 vs. PTM100 : Manuel Torç vs. CNC Makine Torcu
PT 100 ve PTM100 aynı geniş ürün platformuna aittir ancak ayrı tam ürünler olarak ele alınmalıdır.
| Özellik |
PT 100 |
PTM100 |
| Operasyon |
Manuel / Elde Taşınabilir |
CNC / Mekanize |
| Meşale Geometrisi |
Açılı el feneri |
Düz makine meşalesi |
| Kontrol |
Operatör tetikleyicisi |
CNC / makine kontrollü |
| Montaj |
Elde taşınan |
Sabit meşale tutucusu |
| Meşale Yüksekliği |
Operatör kontrollü |
CNC / THC kontrollü |
| Ana Uygulama |
Manuel kesme |
Otomatik kesme |
Bazı sarf malzemeleri daha geniş bir ürün ailesiyle paylaşılabilir.
Ancak torç kafalarının, kollarının, makine gövdelerinin ve kablo/kontrol konfigürasyonlarının tamamının otomatik olarak değiştirilebilir olduğu düşünülmemelidir.
Ayrı dahili bağlantı çapaları kullanın:
PT 100 Manuel plazma kesme torcu
Ve
PTM100 CNC plazma kesme torcu
PT 100 Plazma Kesici Uyumluluğu Nasıl Kontrol Edilir
Plazma kesicinin değeri 100A olduğu için PT 100'ü yalnızca seçmeyin.
Birkaç teknik faktörün eşleşmesi gerekir.
Non-HF Başlamayı Onaylayın
Plazma güç kaynağı, uyumlu bir HF olmayan /geri vuruşlu torç sistemini desteklemelidir.
Çalışma Akımını Onaylayın
PT 100, öncelikle 100A'lik bir torç olarak konumlandırılmıştır.
Ana Konektörü Onaylayın
Mevcut konfigürasyonlar şunları içerir:
1/4G entegre
Merkezi adaptör
Kontrol Kablolamasını Onaylayın
Mevcut tam torç konfigürasyonları şunları içerir:
2 telli kontrol
4 telli kontrol
Pilot-Arc Mimarisini Onaylayın
Plazma güç kaynağı PT 100 başlangıç düzenlemesini desteklemelidir.
Sipariş Vermeden Önce Makine Bilgilerini Sağlayın
Değiştirme projeleri için şunları sağlayın:
Bu PT 100'ün her CUT100 tipi plazma kesiciye uyduğunu belirtmekten daha güvenilirdir.

Yedek Parça Detayları:
| EL TORCU |
|
Kod |
Ref. |
Tanım |
| A |
IJWU03072-00 |
|
Plazma torçu IPT100 /6M/ 1/4G /entegre/2 telli/arkadan vuruşlu |
| A |
IJWU04072-00 |
|
Plazma torçu IPT100 /12M/ 1/4G /entegre/2 telli/arkadan vuruşlu |
| B |
IJWU03074-00 |
|
Plazma torçu IPT100 /6M/merkezi adaptör/2 kablo/arkadan vurucu |
| B |
IJWU04074-00 |
|
Plazma torçu IPT100 /12M/merkezi adaptör/2 kablo/arkadan vurucu |
| C |
IJWU030641-0 |
|
Plazma torçu IPT100 /6M/merkezi adaptör/4 kablo/arkadan vurucu |
| C |
IJWU040641-00 |
|
Plazma torçu IPT100 /12M/merkezi adaptör/4 kablo/arkadan vurucu |
|
| Konum |
Kod |
Ref. |
Tanım |
| (' ●' ile standart konfigürasyondur) |
|
| 1 |
IJTN0096 |
60444 |
Çift sivri ara parça/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Kalkan kapağı/40-70A/cotact kesme |
| 3 |
IJTN0655 |
60505 |
Kalkan kapağı/80-120A/cotact kesme |
| 4 |
IJTN1075 |
60508 |
Kalkan kapağı/oyma |
| 5 |
IJWT1689-05 |
60500 |
Dış IPT100 /30-70A/Gri cam elyaf |
| 6 ● |
IJWT1687-05 |
60501 |
Dış nozul IPT100 /80-120A/Gri cam elyaf |
| 7 |
IJWT1685-05 |
60502 |
Dış nozul IPT100 /Kontak kesme ve oluk açma |
| 8 |
IJWV1683-09 |
51245.09 |
Uç Φ0,9 mm/kontak kesme/30-70A/arkadan vuruş |
| 9 |
Uç |
| 9.1 |
IJWV1689-10 |
51246.10 |
Uç Φ1.0mm/40-50A/ IPT100 /arkadan vuruş |
| 9.2 |
IJWV1689-11 |
51246.11 |
Uç Φ1,1mm/50-60A/ IPT100 /arkadan vuruş |
| 9.3 |
IJWV1689-12 |
51246.12 |
Uç Φ1,2mm/60-70A/ IPT100 /arkadan vuruş |
| 10 |
Uç |
| 10.1 |
IJWV1687-14 |
51248.14 |
Uç Φ1,4mm/80-90A/ IPT100 /arkadan vuruş |
| 10.2 |
IJWV1687-15 |
51248.15 |
Uç Φ1,5mm/100-110A/ IPT100 /arkadan vuruş |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Uç Φ1,6mm/110-120A/ IPT100 /arkadan vuruş |
| 11 |
Uç |
| 11.1 |
IJWV1685-10 |
51276.10 |
Kontak ucu Φ1,0mm/40-50A/ IPT100 /arkadan vuruş |
| 11.2 |
IJWV1685-11 |
51276.11 |
Kontak ucu Φ1,1mm/50-60A/ IPT100 /arkadan vuruş |
| 11.3 |
IJWV1685-12 |
51276.12 |
Kontak ucu Φ1,2mm/60-70A/ IPT100 /arkadan vuruş |
| 12 |
Uç |
| 12.1 |
JWV1697-14 |
51278.14 |
Kontak ucu Φ1,4mm/80-90A/ IPT100 /arkadan vuruş |
| 12.2 |
IJWV1697-15 |
51278.15 |
Kontak ucu Φ1,5mm/100-110A/ IPT100 /arkadan vurucu |
| 12.3 |
IJWV1697-16 |
51278.16 |
Kontak ucu Φ1,6mm/110-120A / IPT100 /arkadan vurucu |
| 13 |
IJWV1698-22 |
51278G.22 |
Uçla oluk açma IPT100 /120A/gouing/geri vuruş |
| 14 |
IJWG1673 |
60025 |
Difüzör IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Difüzör IPT100 /80-120A ve oluk açma |
| 16 ● |
IJWC1687 |
52556 |
Elektrot plazması IPT100 |
| 17 |
JWA0056-01 |
|
Plazma torç kafası IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Hava tüpü IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O' halkası Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Plazma kolu manuel/I PT80 -100/Kırmızı |
| 19 |
IJIK0733 |
|
Koruma parçası/plazma/sarı |
| 20 |
IJIR0081 |
|
Tetiklemek |
| 21 |
IJIK0804 |
|
Ortak/küçük/yeni tip |
| 22 |
Kablo montajı |
| 22.1 |
IJWO01210074-300 |
Kablo düzeneği/ IPT100 /6M/2 kablo/entegre |
| 22.2 |
IJWO01210134-300 |
Kablo düzeneği/ IPT100 /12M/2 kablo/entegre |
| 22.3 |
IJWO01210071-300 |
Kablo düzeneği/ IPT100 /6M/2 teller/merkez adaptör |
| 22.4 |
IJWO01210131-300 |
Kablo düzeneği/ IPT100 /12M/2 kablolar/merkez adaptör |
| 22.5 |
IJWO01210077-300 |
Kablo düzeneği/ IPT100 /6M/4 kablo/merkez adaptör |
| 22.6 |
IJWO01210137-300 |
Kablo düzeneği/ IPT100 //12M/4 kablo/merkez adaptör |
| 23 IJDH6017 Plazma Anahtarı |
| 24 IJAY0089 Merkezi adaptör torç tarafı plazma 5 pin |
| 25 |
IJTN0716 |
Dairesel kesme eklentisi/ IPT100 |
| 25.1 IJTN0683 Makaralı sehpa IPT100 / anahtarlı |
Kataloğumuz:
 INWELT PLAZMA TORÇ KATALOG.pdf
PT 100 Hangi Malzemeleri Kesebilir?
Uyumlu bir plazma güç kaynağına bağlandığında PT 100, aşağıdakiler de dahil olmak üzere elektriksel olarak iletken malzemeleri kesebilir:
Yumuşak çelik
Karbon çeliği
Paslanmaz çelik
Alüminyum
Bakır
Pirinç
Galvanizli çelik
Gerçek kesme hızı, kenar kalitesi ve pratik kesme kalınlığı, plazma sisteminin tamamına bağlıdır.
PT 100 Plazma Meşalesi Ne Kadar Kalın Kesebilir?
Mevcut sayfada PT 100'ün PT 30–40 mm kesebildiği belirtiliyor 100A'de .
Bu, evrensel, yalnızca torçla kesme garantisi olarak sunulmamalıdır.
Gerçek kesme kapasitesi şunlara bağlıdır:
Plazma güç kaynağı
Giriş gücü
Malzeme
Kesme akımı
Kesme ucu çapı
Gaz basıncı
Gaz akışı
Seyahat hızı
Torç-çalışma mesafesi
Sarf malzemesi durumu
Gerekli kenar kalitesi
Profesyonel plazma spesifikasyonları aşağıdakileri birbirinden ayırmalıdır:
Önerilen Kesme Kapasitesi
Uygun hız ve kenar kalitesi ile verimli şekilde kesilebilen malzeme kalınlığı.
Maksimum Kesme Kapasitesi
Normalde düşük hızda hala kesilebilen daha kalın malzeme.
Kıdem Kapasitesi
Genellikle daha düşük kenar kalitesiyle ayrılabilen maksimum kalınlık.
Belirli PT 100 kalınlık rakamlarını yalnızca bir INWELT tam sistem testi tarafından desteklendiğinde yayınlayın.
Bir INWELT PT 100'lük Kesim Tablosu oluşturun
Birinci taraf PT 100 kesim tablosu, bu sayfaya yapılacak en güçlü SEO ve GEO eklemelerinden biri olacaktır.
Önerilen alanlar şunları içerir:
| Parametre Verileri |
Yayınlanacak |
| Malzeme |
Yumuşak Çelik / Paslanmaz Çelik / Alüminyum |
| Kalınlık |
Test edilen kalınlık |
| Akım |
Gerçek test edilmiş akım |
| İpucu Kodu |
INWELT parça numarası |
| Uç Çapı |
mm |
| Gaz Basıncı |
çubuk |
| Gaz Akışı |
L/dak |
| Seyahat Hızı |
mm/dak |
| Stand-Off |
mm |
| Kesim Sonucu |
Önerilen / Maksimum / Kıdem |
Başka bir üreticinin kesim tablosunu kopyalamak yerine ölçülen INWELT kesme verilerini kullanın.
PT 100 için Önerilen Gaz Kaynağı
Mevcut INWELT spesifikasyonu listeleri:
Proses Gazı: Hava / N₂
Gaz Basıncı: Yaklaşık. 4,5–5,0 bar
Gaz Akışı: Yaklaşık. 200 L/dak
Önerilen Akış Sonrası: Yaklaşık. 100 saniye
Temiz ve Kuru Proses Gazı Kullanın
Nem, kompresör yağı ve partikül kirliliği aşağıdakileri olumsuz etkileyebilir:
Ark kararlılığı
Elektrot ömrü
Kesici uç ömrü
Kesim tutarlılığı
Uygun filtreleme ve nem ayırma kullanın.
Akış Altındaki Basıncı Kontrol Edin
Torç gaz akışı yaparken statik basınç gerçek çalışma basıncından farklı olabilir.
Filtreler, regülatörler, bağlantı parçaları ve uzun besleme hortumları basınç kaybı yaratabilir.
Gaz basıncını plazma kesme sisteminin çalışma prosedürüne göre ayarlayın.
Neden PT 100 Akış Sonrası Önemlidir?
Mevcut INWELT spesifikasyonu yaklaşık 100 saniyelik akış sonrası önermektedir.
Plazma arkı durduktan sonra devam eden gaz akışı, aşağıdakilerden kalan ısının giderilmesine yardımcı olur:
Meşale kafası
Elektrot
Kesme ucu
Ön uç sarf malzemeleri
Mümkün olduğunda normal akış sonrası döngüsünün tamamlanmasına izin verin.
Plazma sistemi üreticisi özel olarak izin vermedikçe, ağır kesimden sonra hava beslemesini hemen kapatmayın.
PT 100 için Tipik Uygulamalar
PT 100, aşağıdakiler de dahil olmak üzere profesyonel manuel plazma kesme uygulamaları için tasarlanmıştır:
Nihai torç seçimi, yalnızca endüstri adına göre değil, plazma güç kaynağına ve teknik uyumluluğa göre yapılmalıdır.
PT 100 Bakım ve Sarf Malzemesi Denetimi
Elektrodu inceleyin
Aşırı aşınma, güvenilir olmayan ark başlangıcına veya nozül hasarına yol açmadan önce elektrodu değiştirin.
Kesme Ucunun İncelenmesi
Şunları kontrol edin:
Difüzörü inceleyin
Doğru 30–70A veya 80–100A difüzörün takıldığından emin olun.
Çatlamış veya ısıdan zarar görmüş bileşenleri değiştirin.
Kalkanı ve Dış Nozulu İnceleyin
Hasar görmüş, çatlamış veya ciddi şekilde yanmış yalıtım parçalarını değiştirin.
Hava Tüpünü İnceleyin
Borunun doğru şekilde takıldığını ve hasarsız olduğunu doğrulayın.
Torç Kablosunu İnceleyin
Şunları kontrol edin:
Yaygın PT 100 Plazma Kesim Sorunu
Zor Ark Başlatma
Kontrol etmek:
Geriye vuran elektrot
Kesme ucu
Gaz basıncı
Pilot ark devresi
İş bağlantısı
Meşale konektörü
Aşırı Cüruf
Kontrol etmek:
Kesme hızı
Akım
Malzeme kalınlığı
Gaz akışı
Meşale duruşu
Sarf malzemesi durumu
Aşırı Eğim
Kontrol etmek:
Kesici uç aşınması
Meşale açısı
Bekleme mesafesi
Gaz dağıtımı
Seyahat hızı
Kısa Sarf Malzemesi Ömrü
Olası nedenler şunları içerir:
Torç Aşırı Isınması
Olası nedenler şunları içerir:
Devam etmeden önce kesmeyi bırakın ve nedenini belirleyin.
PT Distribütörler ve Satış Sonrası Tedarik için 100 Sarf Malzemesi
Profesyonel bir PT 100 satış sonrası programı şunları içerebilir:
Standart kesme ipuçları
Temas kesme ipuçları
Oluk açma ipuçları
Geriye vuran elektrotlar
30–70A difüzörler
80–100A difüzörler
Dış nozullar
Temas kesici kalkanlar
Kalkanları oyma
Çift uçlu ara parçalar
Meşale kafaları
Hava tüpleri
Kablo düzenekleri
Merkezi adaptörler
Bileşenleri onarın
Tam INWELT parça numaraları, distribütörlerin değiştirme uyumluluğunu yönetmelerine ve tekrar satın alma işlemlerini daha doğru bir şekilde yönetmelerine yardımcı olur.
OEM PT 100 Plazma kesme torcu Üretim: INWELT
INWELT aşağıdakiler de dahil olmak üzere profesyonel B2B müşterilerine PT 100 plazma torç ve yedek bileşen tedarik ediyor:
Plazma kesici üreticileri
Kaynak ve kesme ekipmanı markaları
İthalatçılar
Distribütörler
Toptancılar
Endüstriyel tedarikçiler
Onarım şirketleri
Satış sonrası sarf malzemesi markaları
OEM ve ODM konfigürasyonları hedef plazma güç kaynağına ve gerekli arayüze göre değerlendirilebilir.
OEM ve Özel Etiket Seçenekleri
Özelleştirme şunları içerebilir:
OEM projeleri için plazma kesici özelliklerini, HF olmayan başlangıç mimarisini, konektör gereksinimlerini ve tahmini sipariş miktarını sağlayın.
Neden PT 100 Meşale ve Sarf Malzemesini INWELT 'dan Kaynaklamalısınız?
PT 100 platformu, eksiksiz manuel torç düzeneklerini birden fazla kesme işlemini kapsayan ayrıntılı bir sarf malzemesi sistemiyle birleştirir.
Mevcut ürün ailesi şunları içerir:
6 m ve 12 m komple fenerler
2 telli ve 4 telli kontrol seçenekleri
Akıma özel kesme ipuçları
Temas kesme ipuçları
Oluk açma sarf malzemeleri
Geriye vuran elektrot
30–70A ve 80–100A difüzörler
Çoklu kalkanlar ve dış nozullar
PT 100 el feneri kafası
Kablo ve konnektör seçenekleri
Ekipman markaları, distribütörler ve ithalatçılar için, torcun tamamını sarf malzemesi programıyla birlikte tedarik etmek, satın alma ve satış sonrası desteği kolaylaştırabilir.
PT 100 Plazma kesme torcu Hakkında Sıkça Sorulan Sorular
INWELT PT 100'ün amper değeri nedir?
PT 100, öncelikle PT konumlandırılmıştır 100A manuel plazma kesme torçu .
PT 100 görev döngüsü nedir?
Mevcut INWELT spesifikasyonu %60'ı listeliyor.
PT 100, HF ateşlemeyi kullanıyor mu?
HAYIR.
PT 100, HF olmayan geri vuruşlu bir başlangıç sistemi kullanır.
PT 100 el feneri mi yoksa makine feneri mi?
PT 100, manuel/el tipi bir plazma kesme torçudur.
İlgili PTM100 , CNC / makine torcu konfigürasyonudur.
PT 100 hangi gazı kullanıyor?
Mevcut konfigürasyon Hava / N₂'yi desteklemektedir.
PT 100 hangi gaz basıncına ihtiyaç duyar?
Yaklaşık 4,5–5,0 bar.
PT 100 hangi gaz akışını gerektirir?
Mevcut INWELT spesifikasyonu yaklaşık 200 L/dak'yı listeliyor.
Hangi akış sonrası süre önerilir?
Yaklaşık 100 saniye.
Hangi torç kablosu uzunlukları mevcut?
Mevcut komple fener ailesi şunları içerir:
100A civarında hangi kesme ucu kullanılır?
Mevcut INWELT sarf malzemesi ailesi şunları içerir:
IJWV1687-15 / 51248.15 – Ø1,5 mm / 100–110A / Arkadan Vurucu
Bu PT 100 ürün sayfası için en alakalı yüksek çıktılı ipucudur.
PT 100'ün ayrıca 1,6 mm'lik nozulu var mı?
Evet.
Mevcut aile listeleri:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
Bununla birlikte, torcun tamamının 100A'nın üzerinde çalışması doğrulanmadığı sürece, bu yüksek akımlı sarf malzemesi otomatik olarak standart PT 100 kurulumu olarak sunulmamalıdır.
PT 100 hangi elektrodu kullanır?
Mevcut standart elektrot:
IJWC1687 / 52556
Yüksek akımda hangi difüzör kullanılır?
Mevcut 80–100A difüzör:
IJWG1672 / 60026
PT 100 kontak kesme için kullanılabilir mi?
Evet.
Sarf malzemesi ailesi, özel temaslı kesme uçları ve korumaları içerir.
PT 100 oluk açma için kullanılabilir mi?
İlgili ürün ailesi, oluk açma ucunu ve oluk açma korumasını içerir.
Plazma güç kaynağı aynı zamanda oluk açmayı da desteklemelidir.
PT 100 herhangi bir CUT100 plazma kesiciyle kullanılabilir mi?
HAYIR.
HF olmayan /geri vuruşlu mimari, konnektör, pilot ark devresi, kontrol kabloları ve gaz gereksinimleri de aynı olmalıdır.
PT 100 paslanmaz çeliği kesebilir mi?
Evet, uyumlu bir plazma kesme sistemi ve uygun çalışma parametreleriyle kullanıldığında.
PT 100 alüminyumu kesebilir mi?
Evet.
Alüminyum elektriksel olarak iletkendir ve uygun bir plazma sistemi ile plazma kesilebilir.
PT 100 ne kadar kalın kesebilir?
Yalnızca torçla belirlenen evrensel bir kesme kalınlığı yoktur.
Tüm plazma sisteminden test edilmiş önerilen, maksimum ve ayırma verilerini kullanın.
PT 100 ve PTM100 arasındaki fark nedir?
PT 100 manuel/el tipi konfigürasyondur.
PTM100 , CNC / mekanize makine torcu konfigürasyonudur.
INWELT OEM PT 100 plazma meşale sunuyor mu?
Evet.
Nitelikli ekipman üreticileri, distribütörleri ve ithalatçıları için OEM/ODM özel etiketli, kablo, konnektör, kontrol kablosu ve sarf malzemesi kiti konfigürasyonları mevcuttur.
INWELT PT 100 Plazma kesme torcu için Fiyat Teklifi İsteyin
Daha hızlı uyumluluk onayı için şunları sağlayın:
Plazma kesici üreticisi ve modeli
Nominal çıkış akımı
Mevcut meşale modeli
Başlangıç sistemi türü
Ana bağlayıcı fotoğrafı
Pilot ark bağlantısı fotoğrafı
Tetikleyici/kontrol konektörü fotoğrafı
Gerekli kablo uzunluğu
Gerekli kesme akımı
Temaslı kesme veya oluk açma gereksinimi
Sarf malzemesi gereksinimleri
Tahmini satın alma miktarı
INWELT veya özel etiketli markalama
INWELT daha sonra plazma kesme sisteminiz için uygun PT 100 komple torç, konektör ve sarf malzemesi yapılandırmasını doğrulayabilir.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių