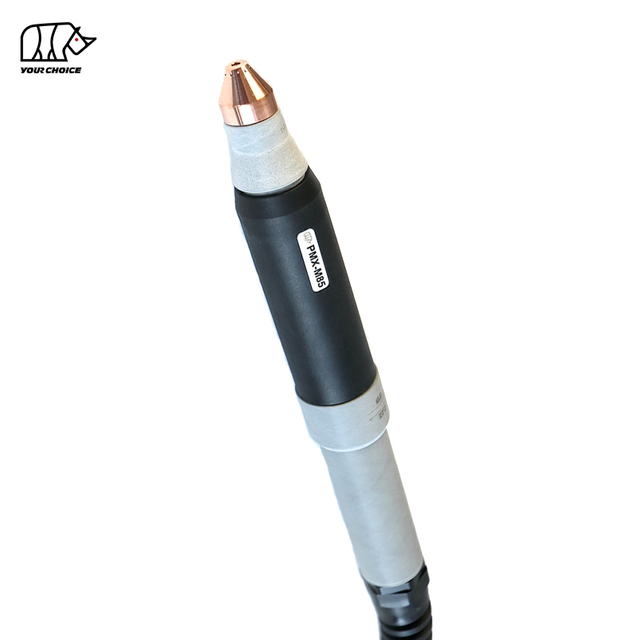
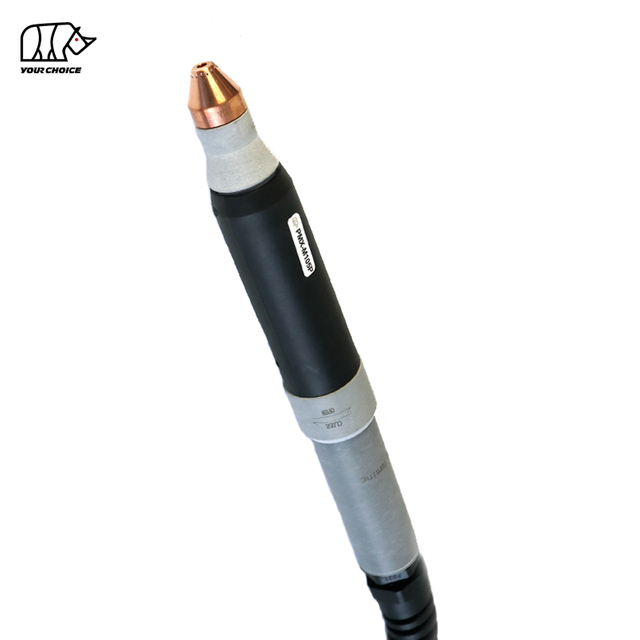
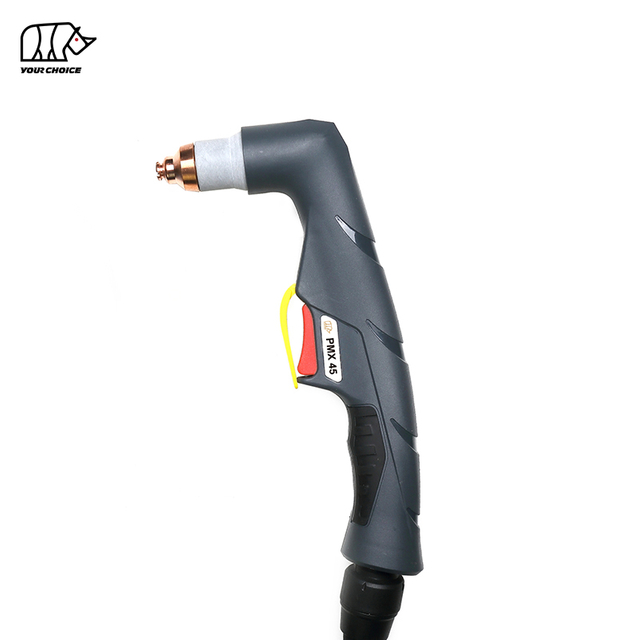
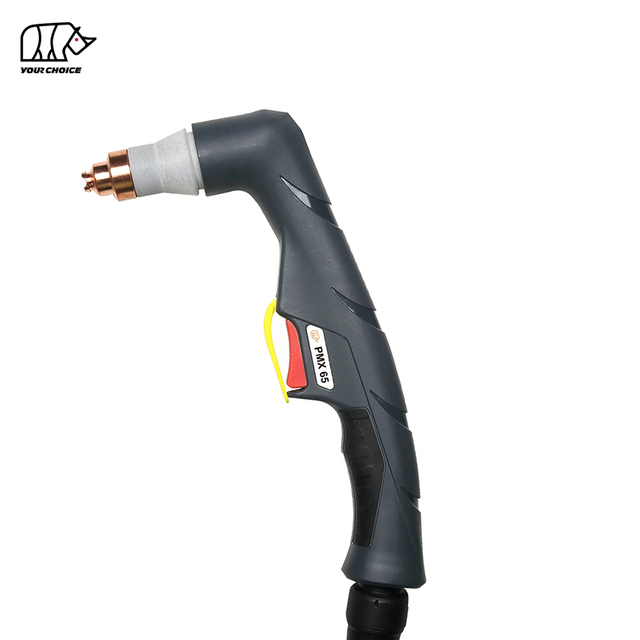
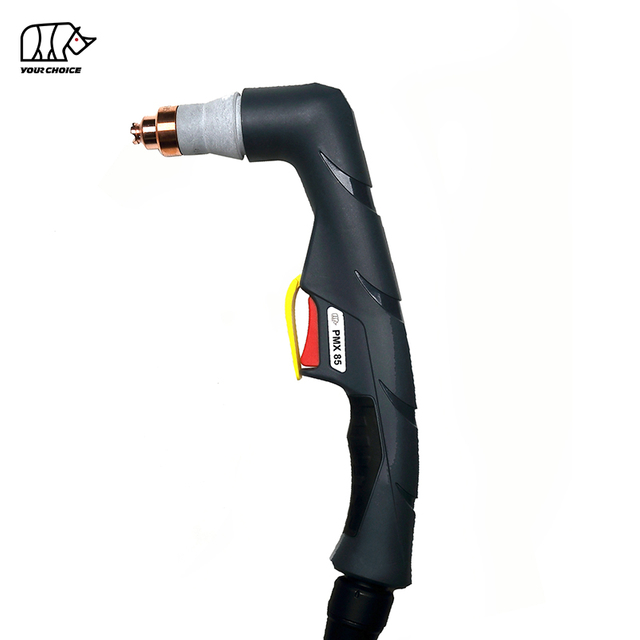
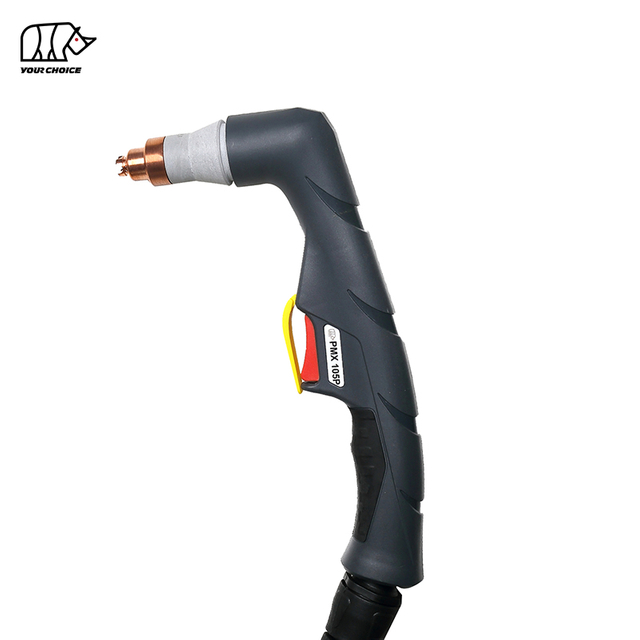
Manuel ve CNC Kesim için PMX Serisi HF Olmayan Plazma Kesim Torçları
INWELT PMX Serisi ailesidir . hava soğutmalı, yüksek frekanslı olmayan plazma kesme torçları , profesyonel manuel kesim ve mekanize CNC uygulamaları için tasarlanmış,
Mevcut ürün yelpazesi iki ana ürün grubunu içermektedir:
Manuel / El Fenerleri
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
CNC / Mekanize Torçlar
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
Seri, proses gazı olarak Hava/N₂ kullanır ve çoklu kesme akımı seviyelerini, sarf malzemesi konfigürasyonlarını, kablo düzeneklerini ve arka bağlantıları destekler.
Manuel ve makine torçları, ilgili sarf malzemelerini paylaşsalar bile ayrı ürün konfigürasyonları olarak ele alınmalıdır.
INWELT PMX Serisi Model Karşılaştırma
| Model |
Çalışma |
Birincil Akım |
Görev Döngüsü |
Başlangıç |
Gazı |
Standart Kurşun |
| PMX45 |
Manuel |
45A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX65 |
Manuel |
65A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX85 |
Manuel |
85A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX105 |
Manuel |
105A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX-M45 |
CNC / Makine |
45A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX-M65 |
CNC / Makine |
65A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX-M85 |
CNC / Makine |
85A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
| PMX-M105 |
CNC / Makine |
105A |
%60 |
HF olmayan |
Hava / N₂ |
6 m |
Yukarıdaki değerler mevcut INWELT PMX serisinin birincil mevcut konumunu temsil eder.
PMX45P veya PMX105P gibi daha yüksek akım çeşitleri, yalnızca teknik özellikleri bağımsız olarak doğrulandığında ayrı ürünler olarak ele alınmalıdır.
Manuel PMX Plazma Kesim Torçları
Elde taşınır PMX serisi imalat, onarım, bakım ve endüstriyel manuel plazma kesimi için tasarlanmıştır.
Mevcut modeller şunları içerir:
Manuel torçlar, operatör kontrollü kesim için tasarlanmış bir tutma yeri, tetik ve ön uç sarf malzemesi sistemi içerir.
Modeli şuna göre seçin:
PMX45 45A Manuel Plazma Kesim Torcu
PMX45, mevcut PMX Serisindeki en düşük akımlı el tipi modeldir.
Mevcut INWELT spesifikasyonları şunları içerir:
45A birincil anma akımı
%60 görev döngüsü
HF olmayan ark başlatma
Hava / N₂ proses gazı
Yaklaşık. 5,0 bar gaz basıncı
Yaklaşık. 160 L/dk gaz akışı
Yaklaşık. 60 saniyelik önerilen akış sonrası
6 m standart torç kablosu
Çoklu arka konnektör seçenekleri
Mevcut bağlantı yapılandırmaları şunları içerebilir:
PMX45, uyumlu bir plazma güç kaynağına bağlandığında genel imalat, onarım ve düşük akımlı metal kesme uygulamaları için uygundur.
PMX65 65A Manuel Plazma Kesim Torcu
PMX65, aynı HF olmayan PMX platform konseptini korurken ek akım kapasitesi sağlar.
Mevcut özellikler şunları içerir:
65A anma akımı
%60 görev döngüsü
HF olmayan başlangıç
Hava / N₂ proses gazı
Yaklaşık. 5,0 bar gaz basıncı
Yaklaşık. 185 L/dk gaz akışı
Yaklaşık. 60 saniyelik önerilen akış sonrası
6 m standart kurşun
PMX65 sarf malzemesi platformu, 45A ve 65A kesme uçları dahil olmak üzere düşük akımlı ve tam çıkışlı kesme yapılandırmalarını destekler.
Bu, torcun her uygulama için tek bir nozul boyutu kullanmak yerine gerçek çalışma akımına göre yapılandırılmasına olanak tanır.
PMX85 85A Manuel Plazma Kesim Torcu
PMX85, yüksek akımlı profesyonel manuel plazma kesimi için tasarlanmıştır.
Mevcut INWELT spesifikasyonları şunları içerir:
85A anma akımı
%60 görev döngüsü
HF olmayan ark başlatma
Hava / N₂ proses gazı
Yaklaşık. 5,0 bar gaz basıncı
Yaklaşık. 230 L/dk gaz akışı
Yaklaşık. 80 saniyelik önerilen akış sonrası
6 m standart kurşun
Mevcut sarf malzemesi ailesi şunları kapsar:
Karşılık gelen tipik meme çapları yaklaşık olarak şöyledir:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Seçilen akım için daima doğrulanmış uç ve koruma kombinasyonunu kullanın.
PMX105 105A Manuel Plazma Kesim Torcu
PMX105, mevcut PMX Serisindeki en yüksek güncel standart el tipi modeldir.
Öncelikle olarak konumlandırılmalıdır . 105A ürünü herhangi bir yüksek akım PMX105P konfigürasyonundan ayrı olarak
Mevcut INWELT spesifikasyonları şunları içerir:
105A birincil anma akımı
%60 görev döngüsü
HF olmayan ark başlatma
Hava / N₂ proses gazı
Yaklaşık. 5,0–5,5 bar gaz basıncı
Yaklaşık. 255 L/dak gaz akışı
Yaklaşık. 120 saniyelik önerilen akış sonrası
6 m standart kurşun
Mevcut ürün ailesi, 105A'ya kadar çeşitli akım aralıkları için kesme sarf malzemelerini içerir.
Mevcut 105A tam çıkışlı kesme konfigürasyonu olarak Ø1,5 mm'lik bir uç kullanılır.
125A ile ilgili sarf malzemelerini otomatik olarak standart PMX105 değeri olarak değerlendirmeyin.
PMX-M CNC ve Mekanize Plazma Kesim Torçları
PMX-M modelleri aşağıdakiler için tasarlanmış özel makine torcu versiyonlarıdır:
CNC plazma tablaları
Otomatik profil kesme
Plaka işleme sistemleri
Mekanize imalat
Üretim kesme hücreleri
Mevcut modeller şunları içerir:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Makine torçları, elle çalıştırma yerine sabit montaja yönelik düz gövdeli bir konfigürasyon kullanır.
PMX-M45 45A CNC Plazma Kesim Torcu
PMX-M45, mevcut PMX-M serisindeki en düşük akımlı mekanize modeldir.
Mevcut özellikler şunları içerir:
45A birincil ürün konumlandırma
%60 görev döngüsü
HF olmayan ark başlatma
Hava / N₂ proses gazı
Yaklaşık. 5,0 bar çalışma basıncı
Yaklaşık. 160 L/dk gaz akışı
Yaklaşık. 60 saniyelik önerilen akış sonrası
6 m standart kurşun
Makine / CNC torç konfigürasyonu
Mevcut komple torç konfigürasyonları şu anda şunları içerir:
Herhangi bir yüksek akım PMX-M45P konfigürasyonu, teknik olarak doğrulanmadıkça ayrı kalmalıdır.
PMX-M65 65A CNC Plazma Kesim Torcu
PMX-M65, 65A sınıfı mekanize plazma kesimi için tasarlanmıştır.
Mevcut INWELT spesifikasyonları şunları içerir:
65A anma akımı
%60 görev döngüsü
HF olmayan başlangıç
Hava / N₂
Yaklaşık. 5,0 bar gaz basıncı
Yaklaşık. 185 L/dk gaz akışı
Yaklaşık. 60 saniyelik önerilen akış sonrası
6 m standart kurşun
Mevcut sarf malzemeleri hem 45A hem de 65A makine kesim konfigürasyonlarını içerir.
Tam çıkışlı 65A PRO uç, mevcut INWELT sisteminde yaklaşık Ø1,1 mm'lik bir nozul deliği kullanır.
PMX-M85 85A CNC Plazma Kesim Torcu
PMX-M85, CNC tablaları ve otomatik plaka işleme için daha yüksek mekanize kesme kapasitesi sağlar.
Mevcut INWELT spesifikasyonları şunları içerir:
85A anma akımı
%60 görev döngüsü
HF olmayan başlangıç
Hava / N₂
Yaklaşık. 5,0 bar gaz basıncı
Yaklaşık. 230 L/dk gaz akışı
Yaklaşık. 80 saniyelik önerilen akış sonrası
6 m standart kurşun
Mevcut makine sarf malzemesi ailesi şunları içerir:
45A – yaklaşık Ø0,9 mm
65A – yaklaşık Ø1,1 mm
85A – yaklaşık Ø1,3 mm
Kesin INWELT ucu, koruma ve tutma bileşeni kombinasyonu her mevcut seviye için onaylanmalıdır.
PMX-M105 105A CNC Plazma Kesim Torcu
PMX-M105, mevcut PMX-M serisindeki en yüksek güncel standart CNC modelidir.
Öncelikle şu şekilde konumlandırılmalıdır:
PMX-M105 = 105A HF Olmayan CNC Plazma Kesim Torcu
Mevcut özellikler şunları içerir:
105A birincil anma akımı
%60 görev döngüsü
HF olmayan başlangıç
Hava / N₂
Yaklaşık. 5,0–5,5 bar gaz basıncı
Yaklaşık. 255 L/dak gaz akışı
Yaklaşık. 120 saniyelik önerilen akış sonrası
6 m standart kurşun
İlgili kesme akımı konfigürasyonları şunları içerir:
Herhangi bir ayrı 125A PMX-M105P ürünü, standart PMX-M105 spesifikasyonuna karıştırılmak yerine kendi ürün varlığına ve teknik sayfasına sahip olmalıdır.
Manuel PMX ve PMX-M CNC Torcu: Fark Nedir?
Temel fark, torcun nasıl çalıştırıldığı ve monte edildiğidir.
| Özellik |
PMX Manuel Torç |
PMX-M Makine Torcu |
| Operasyon |
Elde taşınan |
CNC / Mekanize |
| Meşale Gövdesi |
Operatör kolu |
Düz makine gövdesi |
| Kontrolü Başlat |
Meşale tetiği |
Makine / CNC kontrolü |
| Montaj |
Elde taşınan |
Torç tutucu / Z ekseni |
| Kesme Yüksekliği |
Operatör kontrollü |
Makine kontrollü |
| Tipik Modeller |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
Tüm sistem gereksinimlerini doğrulamadan, özel bir makine torcunun yerine manuel bir torç takmayın.
Doğru PMX Mevcut Sınıfı Nasıl Seçilir?
Doğru akım sınıfı, plazma güç kaynağına ve kesme gereksinimine bağlıdır.
PMX45 / PMX-M45
Birincil akım:
45A
PMX65 / PMX-M65
Birincil akım:
65A
PMX85 / PMX-M85
Birincil akım:
85A
PMX105 / PMX-M105
Birincil akım:
105A
Daha yüksek akımlı bir torç, her kesimde otomatik olarak tam güçte kullanılması gerektiği anlamına gelmez.
Nozul, muhafaza ve diğer sarf malzemeleri seçilen çalışma akımına uygun olmalıdır.
PMX Serisi Akıma Göre Kesme Ucu Seçimi
Mevcut INWELT PMX sarf malzemesi sistemi, akıma özel bir nozul yaklaşımını takip etmektedir.
Tipik tam akım ilişkileri şunları içerir:
| Kesme Akımı |
Tipik Uç Çapı |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
Tam parça numarası torç modeline, manuel/makine konfigürasyonuna ve sarf malzemesi ailesine bağlıdır.
Plazma kesme ucunu yalnızca fiziksel görünüme göre seçmeyin.
Akım-Nozül Eşleşmesi Neden Önemlidir?
Kesme nozülü plazma arkını daraltır.
Meme çapı şunları etkiler:
Plazma jet şekli
Gaz hızı
Kerf genişliği
Mevcut kapasite
Sarf malzemesi sıcaklığı
Düşük akımlı bir nozulun aşırı amperde kullanılması aşağıdakilerle sonuçlanabilir:
Hızlı meme aşınması
Genişletilmiş delik
Kararsız ark
Daha geniş çentik
Kötü kesim kalitesi
Seçilen akım için belirtilen nozülü kullanın.
PMX Serisi Elektrotlar
Elektrot elektrik enerjisini plazma arkına aktarır.
Mevcut PMX ailesi, ilgili torç ve sarf malzemesi platformuna uygun değiştirilebilir elektrotlar kullanır.
Elektrodu aşağıdakiler açısından inceleyin:
Aşırı derecede aşınmış bir elektrot, memenin aşınmasını hızlandırabilir ve ark başlatma güvenilirliğini azaltabilir.
PMX Serisi Girdaplı Halkalar
Girdaplı halka, proses gazının elektrot etrafında dağılımını ve dönüşünü kontrol eder.
Doğru gaz girdabı, plazma arkının stabilize edilmesine ve daraltılmasına yardımcı olur.
Farklı akım sınıfları farklı girdap halkası konfigürasyonları gerektirebilir.
Her PMX45–105 işlemi için bir girdaplı halkanın doğru olduğunu varsaymayın.
Doğrulanmış INWELT sarf malzemesi ilişkisini kullanın.
El Kalkanları ve Makine Kalkanları
Manuel ve mekanize plazma kesimi, farklı ön uç koruma yapılandırmaları gerektirebilir.
El Meşalesi Kalkanları
Tipik el işlemleri şunları içerebilir:
Sürükleyerek kesme
Uzak kesim
Oyuk açma
Makine Meşale Kalkanları
Mekanize süreçler şunları gerektirebilir:
Makine kesme kalkanı
Stand-off yapılandırması
CNC tutma bileşenleri
Sürece özel ön uç
Makine torcuna otomatik olarak el korumasını veya manuel torca makine korumasını takmayın.
Kesme ve Oluk Açma Sarf Malzemeleri
Seçilen PMX konfigürasyonları, doğru sarf malzemeleri takıldığında plazma oluk açmayı destekleyebilir.
Kesme
Kesme sarf malzemeleri, malzeme ayrımı için dar bir plazma jeti oluşturacak şekilde tasarlanmıştır.
Oyuk açma
Oluk açma sarf malzemeleri kontrollü talaş kaldırma için daha geniş bir yay oluşturur.
Tipik oluk açma uygulamaları şunları içerir:
Kaynak kaldırma
Kusur giderme
Geri oyma
Ortak hazırlık
Onarım ve yeniden işleme
Seçilen akım için doğru oluk açma nozulunu ve korumayı kullanın.
HF Olmayan Plazma Ark Başlatma
Mevcut INWELT PMX Serisi etrafında konumlandırılmıştır , yüksek frekanslı olmayan ark başlatma sistemleri .
Bu ayrım yenileme projeleri için önemlidir.
HF olmayan PMX torç otomatik olarak aşağıdakileri değiştirmemelidir:
Değiştirmeden önce şunları onaylayın:
CNC Sistemleri için HF Olmayan Başlatma Neden Önemlidir?
CNC plazma sistemleri aşağıdakiler gibi hassas elektronikleri içerebilir:
HF olmayan plazma başlatma, HF başlatmalı plazma sistemleri tarafından kullanılan geleneksel yüksek frekanslı ateşleme mimarisini ortadan kaldırır.
Ancak HF olmayan çalışma tek başına CNC uyumluluğunu garanti etmez.
Güç kaynağının, torç ve kontrol sisteminin tamamının hâlâ eşleşmesi gerekiyor.
PMX Serisi Proses Gazı Gereksinimleri
Mevcut INWELT PMX torçlarının kullanımı:
Hava / N₂
listelenen proses gazı seçenekleri olarak.
Yaklaşık akım kategorisi değerleri şunlardır:
| Mevcut Sınıf |
Basınçlı |
Gaz Akışı |
| 45A |
~5,0 bar |
~160 L/dk |
| 65A |
~5,0 bar |
~185 L/dak |
| 85A |
~5,0 bar |
~230 L/dk |
| 105A |
~5,0–5,5 bar |
~255 L/dak |
Plazma güç kaynağı gereksinimlerine uygun olarak temiz, kuru proses gazı kullanın.
Kirli veya nem yüklü basınçlı hava, sarf malzemesi ömrünü ve kesme tutarlılığını olumsuz yönde etkileyebilir.
PMX Serisi Tavsiye Edilen Akış Sonrası
Mevcut INWELT konfigürasyonları, torç sınıfına göre önerilen farklı akış sonrası dönemleri listeler.
| Mevcut Sınıf |
Önerilen Akış Sonrası |
| 45A |
~60 saniye |
| 65A |
~60 saniye |
| 85A |
~80 saniye |
| 105A |
~120 sn |
Son akış, kesim sonrasında torç ve sarf malzemelerinden kalan ısının giderilmesine yardımcı olur.
Mümkün olduğunda güç kaynağının normal soğutma döngüsünü tamamlamasına izin verin.
PMX Serisi Kablo ve Konnektör Seçenekleri
PMX serisi, spesifik torca bağlı olarak birden fazla arka bağlantı düzenlemesini destekler.
Mevcut konfigürasyonlar şunları içerebilir:
1/4G entegre
1/4G ayrılmış
Merkezi adaptör
Özel adaptör
2 telli kontrol
4 telli kontrol
Koaksiyel kablo
Uyumluluk hiçbir zaman yalnızca diş boyutuna veya konnektör görünümüne göre belirlenmemelidir.
Tam arayüzü onaylayın.
PMX Plazma Kesici Uyumluluğu Nasıl Kontrol Edilir
Plazma kesici 45A, 65A, 85A veya 105A olarak etiketlendiği için yedek torç seçmeyin.
Aşağıdakileri onaylayın.
Nominal Çıkış Akımı
Güç kaynağı seçilen torç ve sarf malzemelerinin doğrulanmış aralığı dahilinde çalışmalıdır.
Ark Başlatma Sistemi
Makinenin uyumlu, HF olmayan bir mimari kullandığını doğrulayın.
Pilot Ark Devresi
Pilot ark tasarımı plazma sistemleri arasında farklılık gösterebilir.
Arka Konektör
Kontrol etmek:
İplik
Merkezi adaptör
Güç/gaz yolu
Pilot bağlantı
Kontrol Kablolaması
Manuel ve makine konfigürasyonları farklı olabilir:
Tetik telleri
Sinyalleri başlat
CNC arayüzleri
Proses Gazı
Basınç ve akış gereksinimlerini doğrulayın.
PMX CNC Torç Montaj Gereksinimleri
PMX-M makine torçları için fiziksel montaj boyutları kritik öneme sahiptir.
INWELT aşağıdakileri gösteren birinci taraf boyut çizimlerini yayınlamalıdır:
Bu boyutlar gerçek INWELT üretim torçlarından ölçülmelidir.
Başka bir üreticinin makine torcu çizimini kopyalamayın.
PMX Makine Torcu ve Torç Yükseklik Kontrolü
CNC plazma tablaları, kesme yüksekliğini yönetmek için torç yüksekliği kontrol sistemlerini kullanabilir.
Komple plazma sistemine bağlı olarak yükseklik kontrolü şunları içerebilir:
Aşağıdakiler kesin olmadığı sürece ohmik algılama uyumluluğu iddiasında bulunmayın:
Kalkan
Tutma bileşeni
Elektrik bağlantısı
CNC arayüzü
INWELT konfigürasyonu için doğrulandı.
Delme Yüksekliği ve Kesme Yüksekliği
Mekanize plazma kesimi, delme ve kesme sırasında genellikle farklı torç yükseklikleri kullanır.
Delme Yüksekliği
Ark nüfuzu sırasında erimiş malzeme dışarı atılırken torç plakadan uzakta kalır.
Kesme Yüksekliği
Delme işleminden sonra torç programlanan kesme yüksekliğine hareket eder.
Yanlış yükseklik aşağıdakilere katkıda bulunabilir:
Tüm plazma sisteminden doğrulanmış proses verilerini kullanın.
PMX Serisi Plazma Torçları Ne Kadar Kalınlıkta Kesebilir?
Plazma torcu tek başına tek bir evrensel kesme kalınlığını tanımlamaz.
Kesme kapasitesi şunlara bağlıdır:
Plazma güç kaynağı
Akım
Malzeme
Meme
Gaz basıncı
Gaz akışı
Seyahat hızı
Delme yüksekliği
Kesme yüksekliği
Sarf malzemesi durumu
Gerekli kesim kalitesi
Profesyonel veriler aşağıdakileri birbirinden ayırmalıdır:
Önerilen Kesim
Kabul edilebilir hız ve kenar kalitesiyle verimli kesim.
Maksimum Kesim
Daha düşük hızda kesilebilen daha kalın malzeme.
kıdem tazminatı
Genellikle azaltılmış kenar kalitesiyle ayrılabilen maksimum kalınlık.
Tüm PMX torçları için tek bir genel kalınlık rakamı yayınlamayın.
INWELT PMX Kesim Tablolarını Oluşturun
Gelecekteki en güçlü SEO ve GEO iyileştirmelerinden biri doğrulanmış INWELT kesim tabloları olacaktır.
Önerilen alanlar şunları içerir:
| Parametre |
Verileri |
| Meşale |
PMX45 / 65 / 85 / 105 |
| Operasyon |
El / Makine |
| Malzeme |
Yumuşak Çelik / Paslanmaz / Alüminyum |
| Kalınlık |
mm |
| Akım |
A |
| Uç Parça Numarası |
INWELT Kodu |
| Uç Çapı |
mm |
| Basınç |
çubuk |
| Gaz Akışı |
L/dak |
| Seyahat Hızı |
mm/dak |
| Delme Yüksekliği |
mm |
| Kesim Yüksekliği |
mm |
| Delme Gecikmesi |
saniye |
| Kerf Genişliği |
mm |
| Sonuç |
Önerilen / Maksimum / Kıdem |
Rakip kesim tabloları yerine ölçülen INWELT verilerini kullanın.
PMX Serisi Plazma Torçları Hangi Metalleri Kesebilir?
PMX Serisi torçlar, uyumlu bir plazma güç kaynağına bağlandığında aşağıdakiler de dahil olmak üzere elektriksel olarak iletken malzemeleri kesebilir:
Yumuşak çelik
Karbon çeliği
Paslanmaz çelik
Alüminyum
Bakır
Pirinç
Galvanizli çelik
Gerçek kesim performansı plazma sisteminin tamamına bağlıdır.
Manuel PMX Torçları için Tipik Uygulamalar
Elde taşınır PMX fenerleri aşağıdakiler için kullanılabilir:
Genel imalat
Tamirat
Bakım
Yapısal çelik
Tarım ekipmanları
İnşaat ekipmanları
Otomotiv imalatı
Metal atölyeleri
Tarla kesimi
Torcu gerekli akım ve güç kaynağı uyumluluğuna göre seçin.
PMX-M CNC Torçları için Tipik Uygulamalar
PMX-M makine torçları aşağıdakiler için tasarlanmıştır:
CNC plazma tablaları
Otomatik plaka kesme
Profil kesme
Sac metal üretimi
Yapısal imalat
Makine bileşenleri
Üretim kesme hücreleri
Endüstriyel otomasyon
Makine entegrasyonunda her zaman torç boyutları, konnektör, başlatma sistemi ve kontrol arayüzü dikkate alınmalıdır.
Distribütörler için PMX Serisi Sarf Malzemeleri
PMX ailesi özellikle satış sonrası programlar için uygundur çünkü bir ürün ailesi hem komple torçları hem de tekrarlanan yedek parçaları içerir.
Profesyonel bir distribütör yelpazesi şunları içerebilir:
Komple manuel PMX fenerleri
Komple PMX-M makine torçları
45A kesme uçları
65A kesme uçları
85A kesme uçları
105A kesme uçları
Elektrotlar
Girdap halkaları
Kalkanlar
Tutma bileşenleri
Meşale kafaları
Kablo düzenekleri
Merkezi adaptörler
Oluk açma sarf malzemeleri
Kesin parça numarası eşlemesi sipariş hatalarının azaltılmasına yardımcı olur.
Manuel ve Makine Sarf Malzemeleri Açıkça Ayrılmalıdır
Bazı PMX el ve makine konfigürasyonları seçilen dahili sarf malzemelerini paylaşabilir.
Ancak ön uç sistemin tamamı otomatik olarak aynı olarak değerlendirilmemelidir.
Açıkça ayırt edin:
Bu özellikle 45A, 65A, 85A ve 105A ürün sayfalarında önemlidir.
PMX Serisi Bakımı
Elektrodu inceleyin
Aşırı erozyon ark başlangıcını etkilemeden önce elektrotları değiştirin.
Kesme Ucunun İncelenmesi
Şunları kontrol edin:
Genişletilmiş açıklık
Oval delik
Isı hasarı
Yanık hasarı
Girdaplı Halkayı İnceleyin
Çatlak veya hasarlı gaz dağıtım bileşenlerini değiştirin.
Kalkanı İnceleyin
Şunları kontrol edin:
Zarar
Tıkanma
Yanlış kurulum
O-Ringleri inceleyin
Sertleşmiş veya hasar görmüş contaları değiştirin.
Torç Kablosunu İnceleyin
Şunları kontrol edin:
Yaygın PMX Plazma Kesim Sorunları
Zor Ark Başlatma
Kontrol etmek:
Aşırı Cüruf
Kontrol etmek:
Seyahat hızı
Akım
Kesme yüksekliği
Sarf malzemesi durumu
Gaz akışı
Aşırı Eğim
Kontrol etmek:
Meşale açısı
Meme aşınması
Kesme yüksekliği
Makine-torç dikliği
Kısa Sarf Malzemesi Ömrü
Olası nedenler şunları içerir:
Tutarsız CNC Kesim Boyutları
Kontrol etmek:
INWELT'ten OEM PMX Serisi Plazma Meşalesi İmalatı
INWELT, aşağıdakiler de dahil olmak üzere profesyonel B2B müşterilerine PMX Serisi plazma kesme torçları ve sarf malzemeleri tedarik etmektedir:
Plazma güç kaynağı üreticileri
CNC plazma makinesi üreticileri
Kaynak ve kesme ekipmanı markaları
CNC sistem entegratörleri
İthalatçılar
Distribütörler
Toptancılar
Endüstriyel tedarikçiler
Satış sonrası sarf malzemesi markaları
Hedef plazma sistemine göre OEM ve ODM konfigürasyonları geliştirilebilir.
OEM ve Özel Etiket Seçenekleri
Özelleştirme şunları içerebilir:
OEM projeleri için plazma güç kaynağı modelini, çıkış akımını, başlatma sistemini, konnektörü, kontrol arayüzünü ve tahmini satın alma miktarını sağlayın.
Neden INWELT'ten PMX Serisi Plazma Torçlarını Tedarik Etmelisiniz?
INWELT PMX Serisi, dört güncel sınıfı hem el tipi hem de CNC makine torç konfigürasyonlarıyla birleştirir.
Mevcut kategori şunları içerir:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
45A–105A birincil akım sınıfları
HF olmayan başlangıç
Hava / N₂ çalışması
6 m standart torç kablosu
Manuel ve mekanize sarf malzemeleri
Bileşenleri kesme ve oluk açma
Çoklu bağlayıcı seçenekleri
OEM ve özel etiket tedariği
Ekipman üreticileri ve distribütörleri için, torçların ve ilgili sarf malzemelerinin tamamının tek bir üreticiden temin edilmesi, tedarik ve satış sonrası desteği kolaylaştırabilir.
PMX Serisi Plazma Kesim Torçları Hakkında Sıkça Sorulan Sorular
INWELT PMX Serisinde hangi modeller yer alıyor?
Mevcut aralık şunları içerir:
Manuel
CNC / Makine
PMX-M45
PMX-M65
PMX-M85
PMX-M105
PMX Serisi torçlar HF mi yoksa HF değil mi?
Mevcut INWELT PMX Serisi, olarak konumlandırılmıştır HF olmayan plazma torç ailesi .
Hangi güncel derecelendirmeler mevcut?
Mevcut ana sınıflar şunlardır:
PMX ve PMX-M arasındaki fark nedir?
PMX modelleri el tipi/manuel fenerlerdir.
PMX-M modelleri düz gövdeli CNC/mekanize torçlardır.
PMX Serisi hangi gazı kullanıyor?
Mevcut INWELT konfigürasyonları listesi:
Hava / N₂
proses gazı seçenekleri olarak.
Standart torç kablosu uzunluğu nedir?
Mevcut standart konfigürasyonlar yaklaşık olarak şunları kullanır:
6 m
45A için hangi kesme ucu kullanılır?
Tipik bir mevcut PMX konfigürasyonu yaklaşık olarak şunları kullanır:
Ø0,9 mm uç
65A için hangi kesme ucu kullanılır?
Tipik bir mevcut PMX konfigürasyonu yaklaşık olarak şunları kullanır:
Ø1,1 mm uç
85A için hangi kesme ucu kullanılır?
Tipik bir mevcut PMX konfigürasyonu yaklaşık olarak şunları kullanır:
Ø1,3 mm uç
105A için hangi kesme ucu kullanılır?
Tipik bir mevcut PMX konfigürasyonu yaklaşık olarak şunları kullanır:
Ø1,5 mm uç
Kesin parça numaraları torç ve proses konfigürasyonuna bağlıdır.
PMX105 125A'da çalıştırılabilir mi?
Standart PMX105, 105A sınıfı bir torç gibi değerlendirilmelidir.
Daha yüksek akım PMX105P / 125A ile ilgili bileşenler, açıkça doğrulanmadıkça ayrı bir konfigürasyon olarak ele alınmalıdır.
PMX45 65A'da çalıştırılabilir mi?
Standart PMX45 öncelikle 45A ürünü olarak değerlendirilmelidir.
Herhangi bir PMX45P / 65A konfigürasyonu doğrulanmalı ve ayrı olarak ele alınmalıdır.
El ve makine PMX sarf malzemeleri birbiriyle değiştirilebilir mi?
Bazı dahili sarf malzemeleri ilişkili olabilir ancak el siperleri, makine siperleri ve sürece özgü ön uç bileşenleri farklılık gösterebilir.
Her zaman sarf malzemesi yığınının tamamını onaylayın.
PMX torçları aynı amperajdaki herhangi bir plazma kesicide kullanılabilir mi?
HAYIR.
Çalıştırma sistemi, pilot ark devresi, konnektör, kontrol kabloları ve gaz gereksinimleri de aynı olmalıdır.
PMX Serisi torçlar paslanmaz çeliği kesebilir mi?
Evet, uyumlu bir plazma güç kaynağı ve uygun proses ayarlarıyla kullanıldığında.
PMX Serisi torçlar alüminyumu kesebilir mi?
Evet.
Alüminyum elektriksel olarak iletkendir ve uygun bir plazma sistemi ile plazma kesilebilir.
PMX torcu ne kadar kalın kesebilir?
Yalnızca torç için evrensel bir kalınlık yoktur.
Kesme kapasitesi tüm plazma sistemine, malzemeye, çalışma akımına ve proses parametrelerine bağlıdır.
INWELT OEM PMX plazma torçları sağlıyor mu?
Evet.
Nitelikli B2B müşterileri için OEM/ODM, özel etiket, konnektör, kablo, kontrol arayüzü ve sarf malzemesi kiti konfigürasyonları mevcuttur.
INWELT PMX Serisi Plazma Kesim Torçları için Teklif İsteyin
Daha hızlı ürün seçimi ve uyumluluk onayı için şunları sağlayın:
Plazma güç kaynağı üreticisi
Makine modeli
Nominal çıkış akımı
Mevcut meşale modeli
Manuel veya CNC uygulaması
Başlangıç sistemi türü
Ana konnektör fotoğrafı
Kontrol konnektörü fotoğrafı
Gerekli kablo uzunluğu
Kesme veya oluk açma gereksinimi
Gerekli sarf malzemeleri
Tahmini satın alma miktarı
INWELT veya özel etiketli markalama
INWELT daha sonra plazma kesme sisteminiz için uygun PMX veya PMX-M torç, kablo, konnektör ve sarf malzemesi konfigürasyonunu önerebilir.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių