Tuotteiden tukkukauppiaille
Tuotteiden valmistajille ja toimittajille
Tuotteiden jakelijalle
28.5.2026 4772
INWELT Hitsaustuotteiden katalogi.pdf
28.5.2026 4666
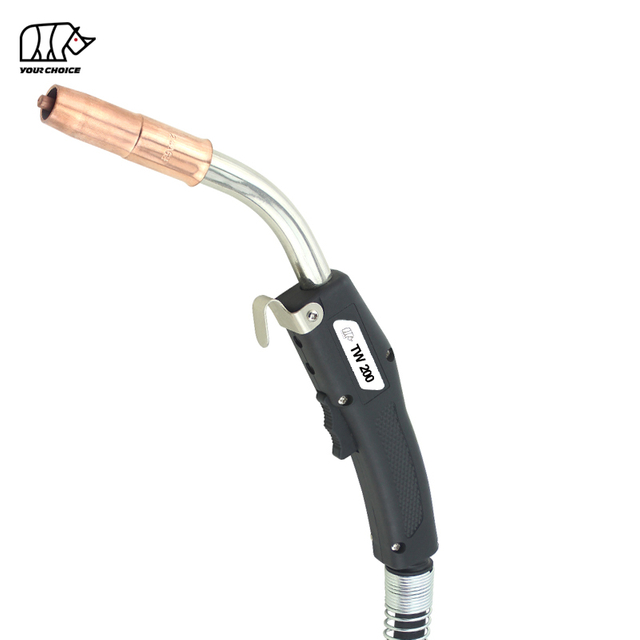
MIG-hitsauspoltin Catalogue.pdf
28.5.2026 4764
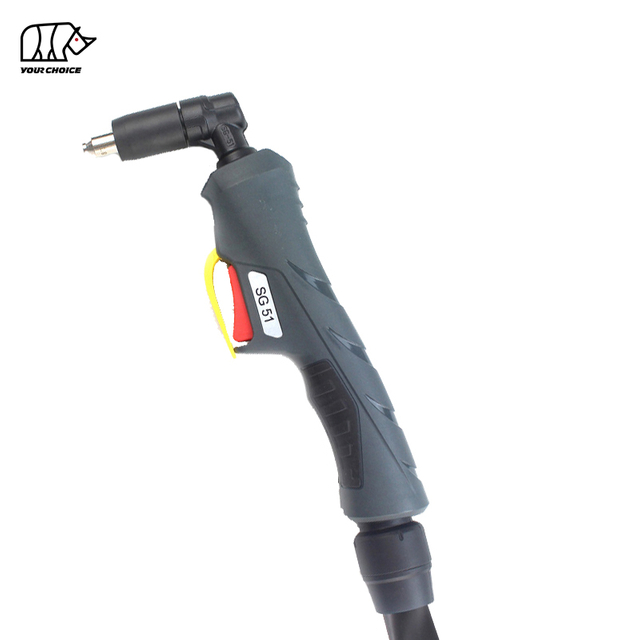
Plasmaleikkauspoltin Catalogue.pdf
28.5.2026 4783
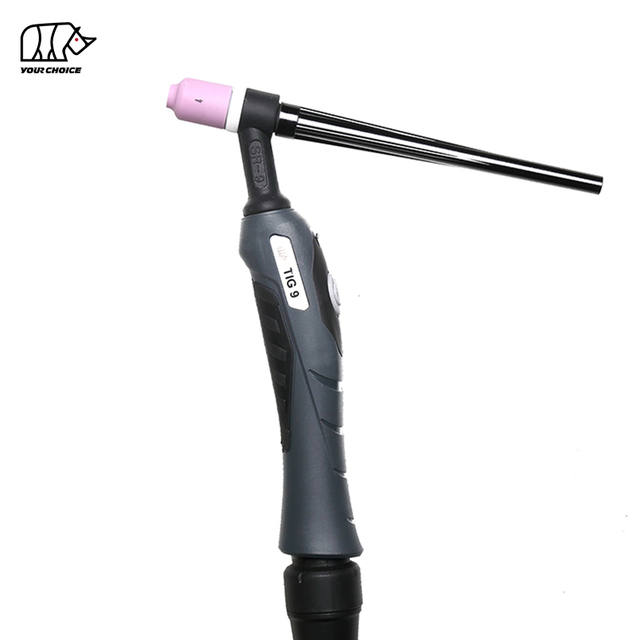
TIG-hitsauspoltin Catalogue.pdf
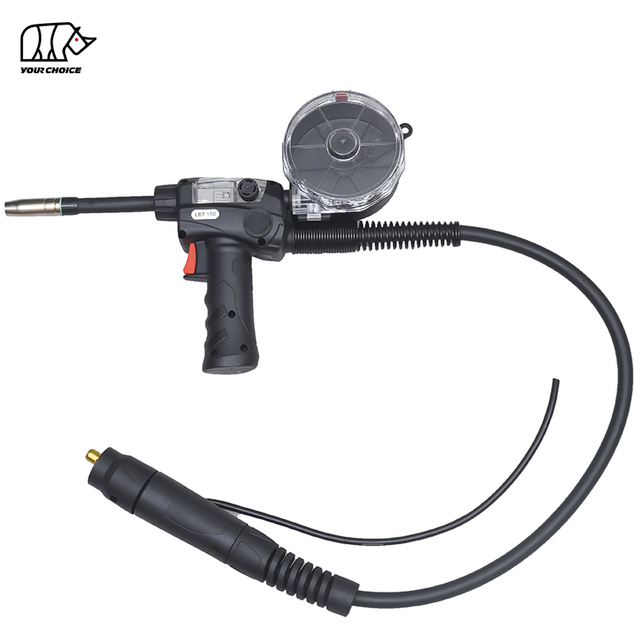
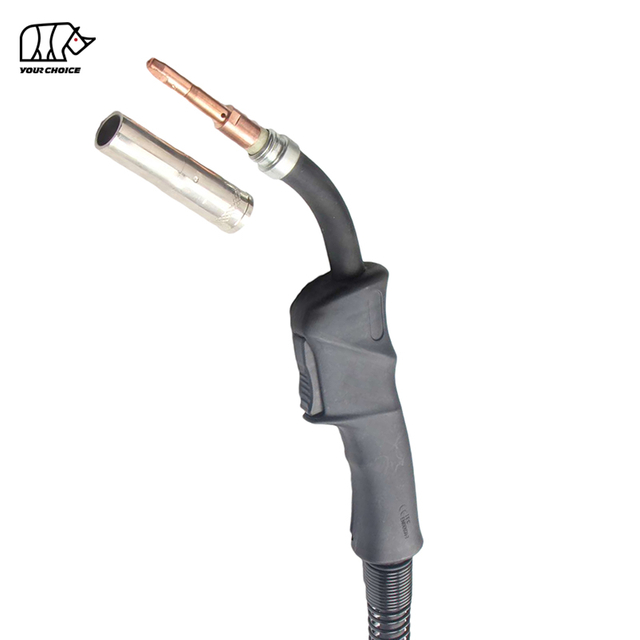
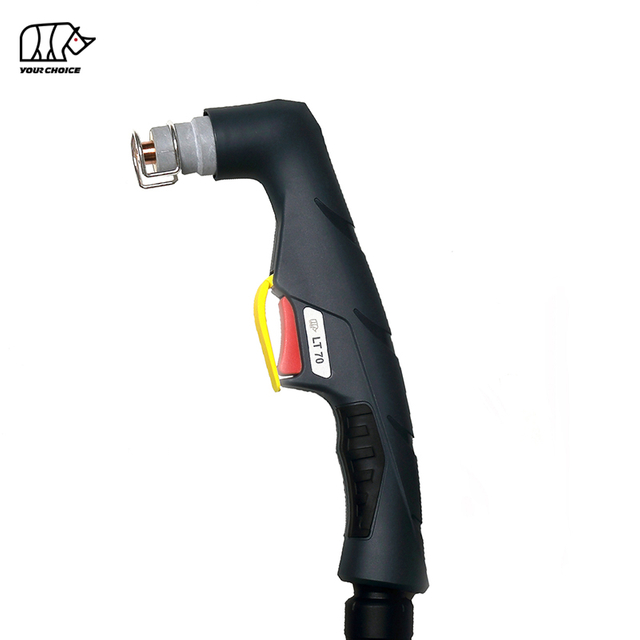
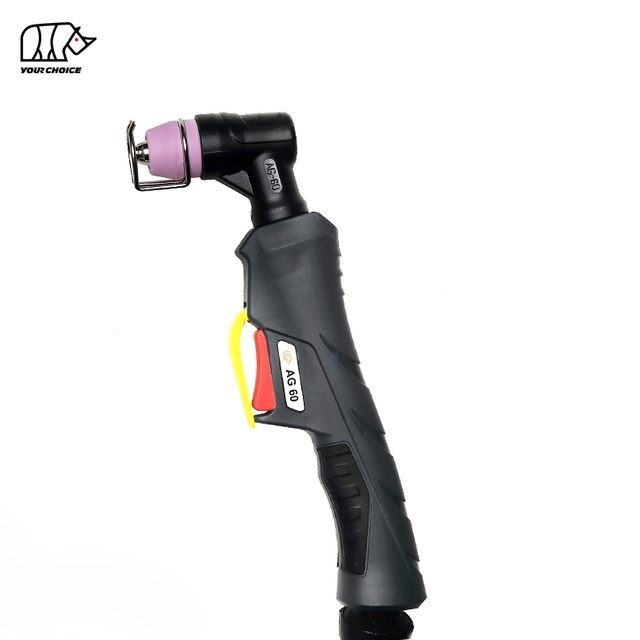
INWELT valmistaa ja vie MIG taskulamppuja (mukaan lukien raskaan käytön ja työntöpistoolit), TIG taskulamppuja, plasmapolttimia ja hitsauspistooleja, robotti- ja laserpolttimia, savunpoistolaitteita ja hitsauspolttimen lisävarusteita. Tuotteet kattavat koko hitsausekosysteemin – MIG/TIG :sta plasmaan, älykkäästä tekoälylaitteesta vihreisiin hitsausjärjestelmiin.
Jokainen tuotantolinjalta lähtevä poltin testataan 100-prosenttisesti, ei näytteitä, viiden avaintestin kautta: Johtavuustesti, Ilmavirtatesti, Oikosulkutesti, Resistanssitesti, Eristystesti. Vesijäähdytteisille polttimille suoritetaan lisäksi veden virtaus- ja ilmatiiviystestaukset.
Kaapelit eivät ole lisävarusteita – ne ovat hitsauspolttimen elinehto. Hitsauksen aikana vastus, lämpötilan nousu ja jännitteen vaihtelu vaikuttavat suoraan hitsin vakauteen ja laatuun. Tästä syystä INWELT vaatii 99,9 % hapettomia kuparikaapeleita, joiden poikkipinta-ala on oikea ja ylittää kansalliset vaatimukset.
Hitsaushöyryt ovat ilmassa leviäviä hiukkasia ja kaasuja, joita syntyy, kun hitsauslämpö sulattaa tai höyrystää metallia, täyteaineita, pinnoitteita, sulatteita ja muita aineita hitsauskaaren ympärillä. Niiden koostumus vaihtelee hitsausprosessin, perusmetallin, kulutusosien, pinnoitteiden ja käyttöolosuhteiden mukaan.
Altistuminen hitsaushöyryille voi aiheuttaa lyhytaikaista ärsytystä ja hengitystieoireita ja voi myötävaikuttaa vakaviin pitkäaikaisiin työterveysriskeihin. Mahdolliset vaikutukset riippuvat hitsausprosessista, materiaaleista, altistuspitoisuudesta, kestosta, ilmanvaihdosta ja yksittäisistä olosuhteista.
Tehokkain tapa estää hitsaussavulle altistuminen on valvoa höyryjä niiden lähteellä. Valmistajat voivat vähentää tarpeetonta hitsausta, käyttää vähäsavuisia prosesseja mahdollisuuksien mukaan, asentaa paikallisen ilmanpoiston, käyttää savunpoistopistooleja tai hitsaussavunpoistolaitteita, ylläpitää hyvää ilmanvaihtoa ja tarjota sopivaa hengityssuojainta, kun tekniset säädöt eivät ole riittäviä.
Hitsaussavun poisto on prosessi, jossa otetaan talteen ja suodatetaan hitsauksen aikana syntyneet epäpuhtaudet ennen kuin ne leviävät kaikkialle työpaikalle. Paikalliset poistojärjestelmät voivat kerätä höyryt hitsauskaaren läheltä, kun taas siirrettävät tai keskitetyt hitsaushöyrynpoistolaitteet poistavat ja suodattavat saastuneen ilman.
Hitsaussavunpoistolaite käyttää tuuletinta tai puhallinta vetämään saastunutta ilmaa poistovarren, letkun, suojuksen tai poistohitsauspistoolin läpi. Saastunut ilma kulkee yhden tai useamman suodattimen läpi, jotka keräävät hiukkaset ennen kuin suodatettu ilma poistetaan järjestelmän suunnittelun ja sovellettavien vaatimusten mukaisesti.
Paras tapa on yleensä kerätä hitsaushöyryt mahdollisimman läheltä lähdettä. Sovelluksesta riippuen tähän voi sisältyä imuhitsauspistooli, paikallinen poistoilmasuutin, imuvarsi, mobiili hitsaussavunpoistolaite tai suunniteltu poistojärjestelmä robottihitsauskennoille.
Hitsaussavunpoistopistooli on hitsauspoltin, joka on suunniteltu keräämään hitsaushöyryjä hitsauskaaren läheltä hitsauksen aikana. Tyyppi on tyypillisesti kytketty sopivaan poisto- ja suodatusjärjestelmään, jolloin höyryt voidaan poistaa läheltä niiden lähteitä sen sijaan, että ne leviäisivät konepajan läpi.