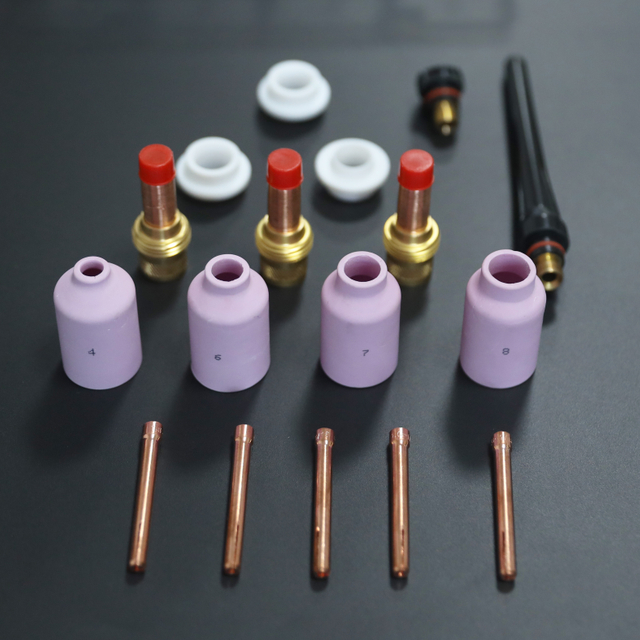
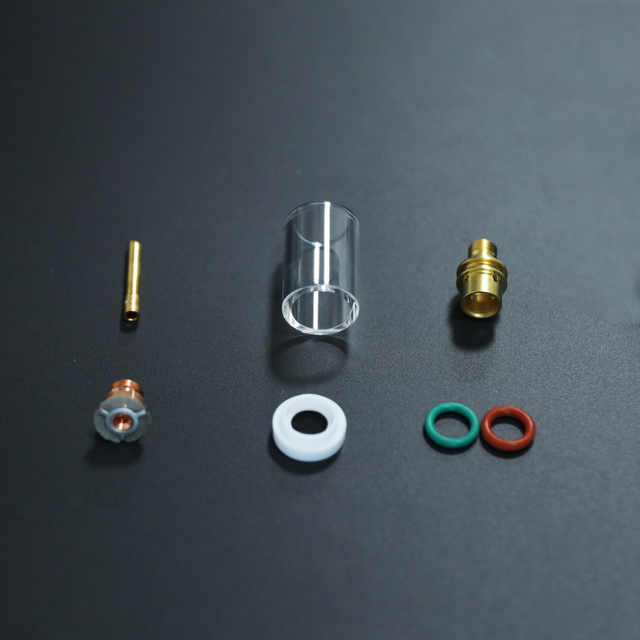
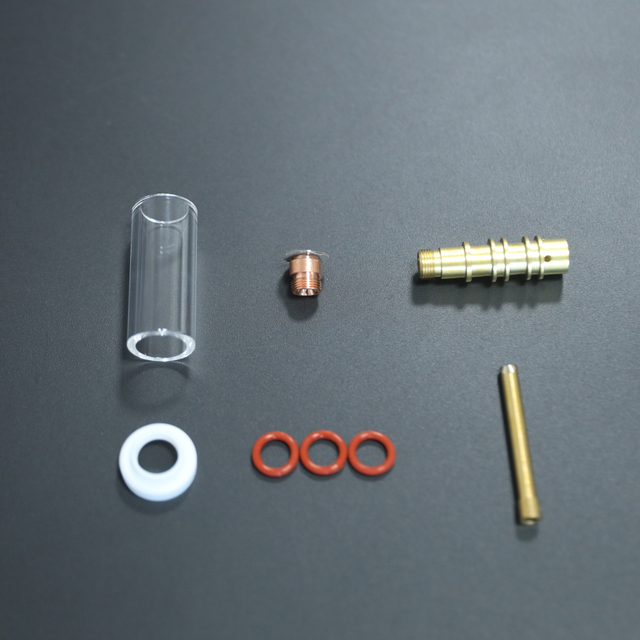
Premium Copper TIG Welding Collet — INWELT Argon Arc Torch Consumables
Maaaring magmukhang simple ang isang TIG collet, ngunit ang kalidad nito ay ang pagkakaiba sa pagitan ng mga oras ng makinis, matatag na welding at walang katapusang pagkabigo sa workshop. Gumagawa ang INWELT ng tansong TIG collet para sa mga propesyonal na welder, fabricator, at maintenance team sa buong mundo. Ang aming mga collet ay nag-clamp ng mga tungsten electrodes nang may tumpak na katumpakan, naglilipat ng kasalukuyang mahusay, at tumutulong na mapanatili ang shielding gas coverage na kinakailangan upang makagawa ng malinis at mataas na kalidad na mga weld sa bawat pass. Gumagana ang collet sa loob ng TIG torch head, nakakapit sa tungsten electrode at naglilipat ng welding current dito. Ginawa mula sa mataas na kalidad na tanso, ang collet ay dapat tumugma sa diameter ng tungsten na ginagamit upang matiyak ang isang matatag na electrical contact at tumpak na pagpoposisyon ng electrode. Kapag ang takip sa likod ay mahigpit, ang collet ay pumipilit sa paligid ng elektrod, na mahalaga para sa pagpapanatili ng katatagan ng arko.
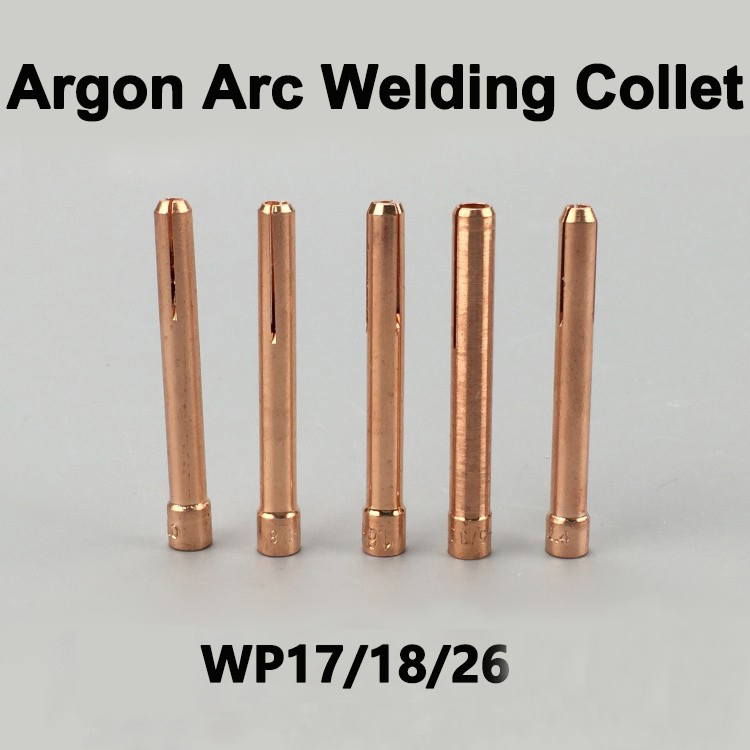
Copper Material at Precision Manufacturing
INWELT TIG collets ay gawa sa solidong tanso, isang materyal na pinili para sa kanyang superyor na electrical conductivity sa demanding welding environment.
Superior Electrical Conductivity
Ang tanso ay ang materyal na pinili para sa TIG collet dahil nagbibigay ito ng pinakamataas na antas ng electrical conductivity na kailangan para sa pare-parehong paglipat ng kasalukuyang mula sa katawan ng sulo patungo sa tungsten electrode. Ang mahinang kondaktibiti ay humahantong sa pag-init ng resistensya sa loob ng tanglaw, na nagpapababa ng mga consumable at nagpapaikli sa kanilang buhay sa pagtatrabaho. Ang INWELT collet ay ginawa mula sa mataas na uri ng tanso upang maalis ang problemang ito.
Precision Machining para sa Consistent Grip
Ang bawat INWELT collet ay sumasailalim sa precision machining upang makamit ang mahigpit na tolerance. Ang isang maayos na machined collet ay nakakapit sa tungsten sa buong contact surface nito, na pumipigil sa pag-uuyog at paggalaw ng electrode habang hinang. Kapag ang collet ay hindi naupo nang maayos, ang tungsten ay hindi mananatili sa lugar, at ang sobrang higpit ng takip sa likod ay maaaring i-twist ang collet sa labas ng hugis hanggang sa ito ay tumigil sa paggana nang buo. Pinipigilan ng INWELT precision manufacturing ang failure mode na ito bago ito magsimula.
ISO 9001 , CE , at RoHS Certified
Lahat ng INWELT TIG collet ay ginawa sa ISO 9001 -certified na pasilidad at sumusunod sa CE at RoHS na mga pamantayan. Ang aming mga collet ay ginawa upang matugunan ang mga internasyonal na detalye at tugma sa mga pangunahing tatak at serye ng sulo.
Malawak na Sukat at Torch Compatibility
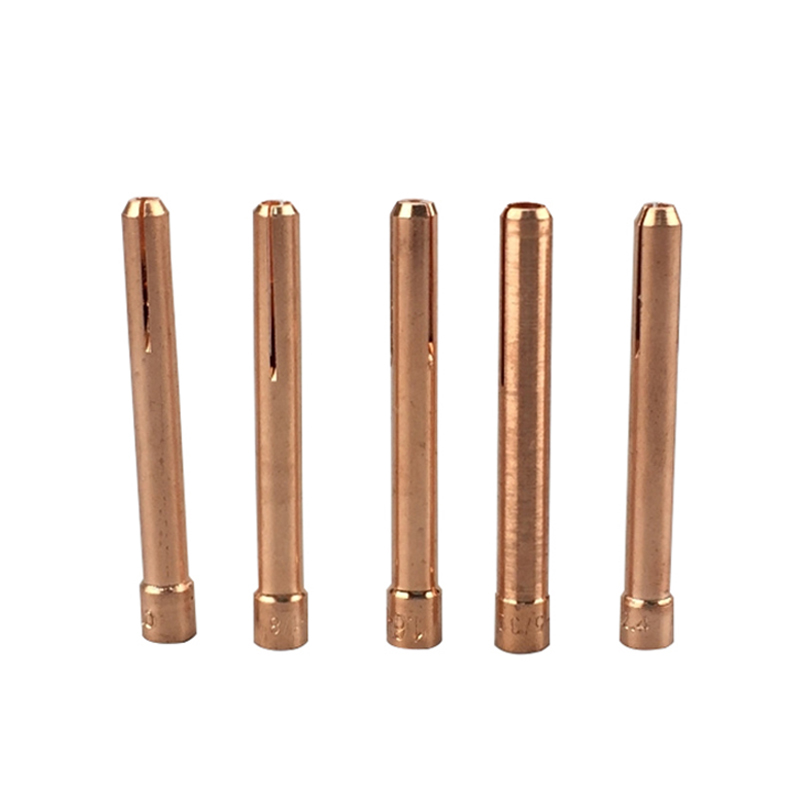
Gumagawa ang INWELT ng TIG collet sa isang komprehensibong hanay ng laki para sa pinakakaraniwang TIG serye ng sulo na ginagamit sa mga fabrication shop, pipe welding, at field maintenance. Ang laki ng collet ay dapat na eksaktong tumugma sa diameter ng tungsten electrode (halimbawa, 1.6mm, 2.4mm, 3.2mm) upang matiyak ang isang matatag na electrical contact at tumpak na pagpoposisyon ng electrode.
Mga Available na Laki na may Mga Numero ng Bahagi ng Industriya
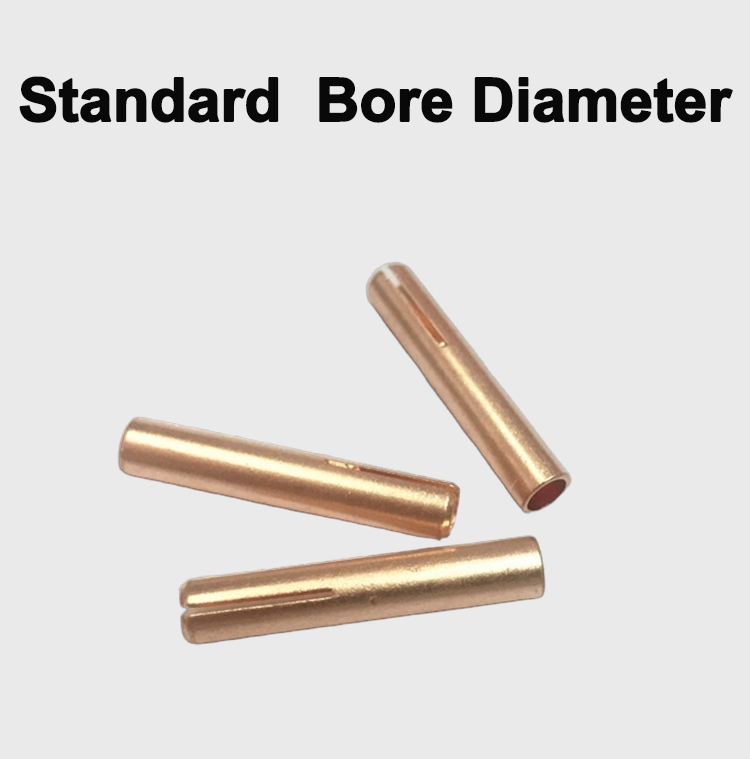
Ang mga split TIG collet ay nahahati sa dalawang gilid. Kapag ang takip sa likod ay hinigpitan, ang mga gilid ay magkakadikit upang mahigpit na hawakan ang tungsten. Gumagawa ang INWELT ng parehong standard-length at stubby na mga configuration ng collet upang ma-accommodate ang iba't ibang torch setup at gas lens configuration. Para sa mga application na nangangailangan ng stubby consumable, available ang mga compatible na shorter-length collet para sa WP -9, WP -17, WP -18, at WP -26 torch series.
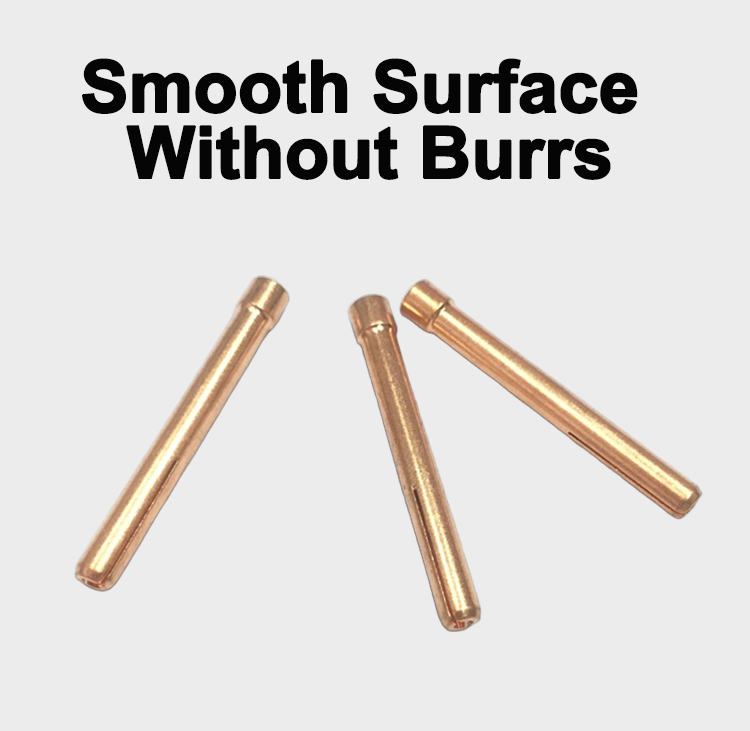
Paano gumagana ang TIG collet sa Torch Assembly
Ang pag-unawa sa papel ng collet sa loob ng torch ay tumutulong sa mga welder na masuri ang mga problema at mapanatili nang maayos ang kanilang kagamitan.
Collet, Collet Body, at Daloy ng Gas
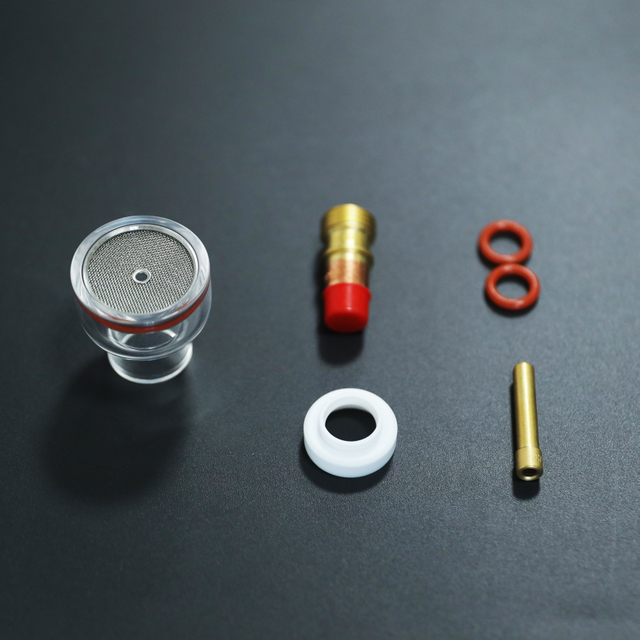
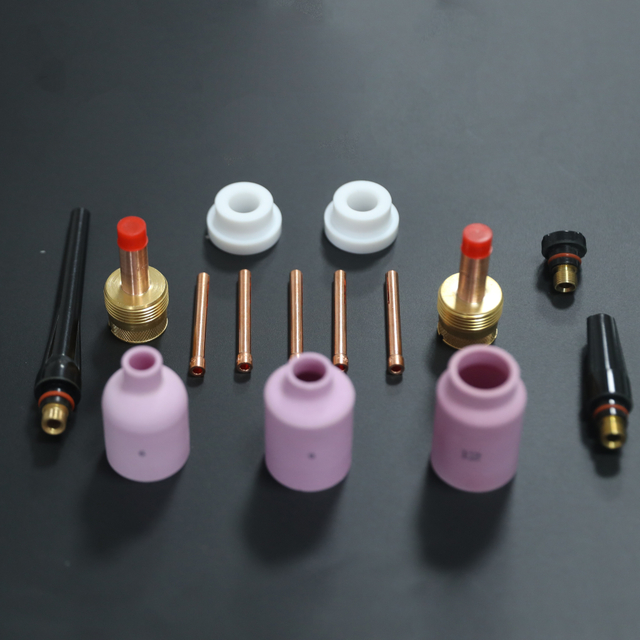
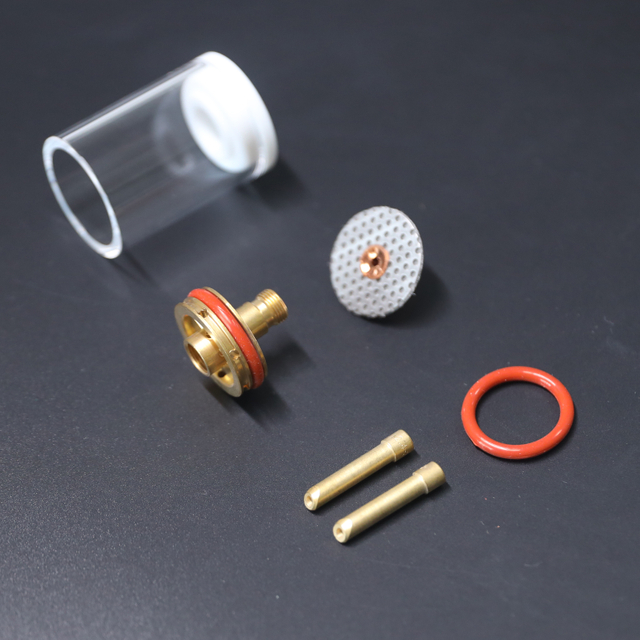
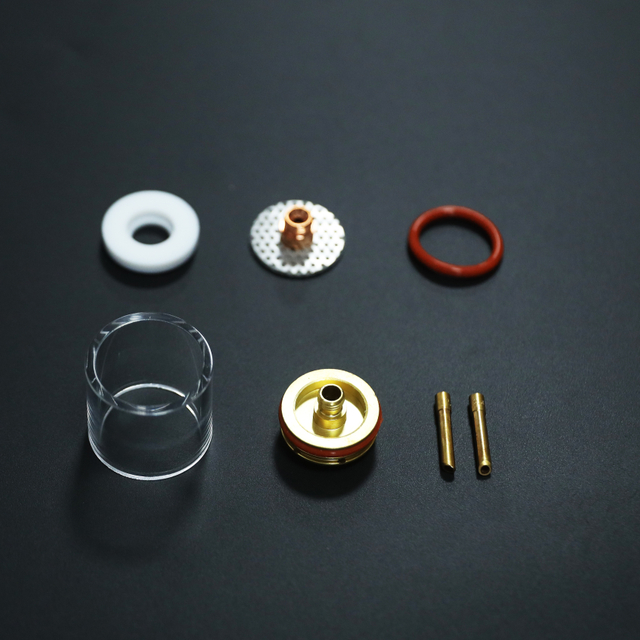
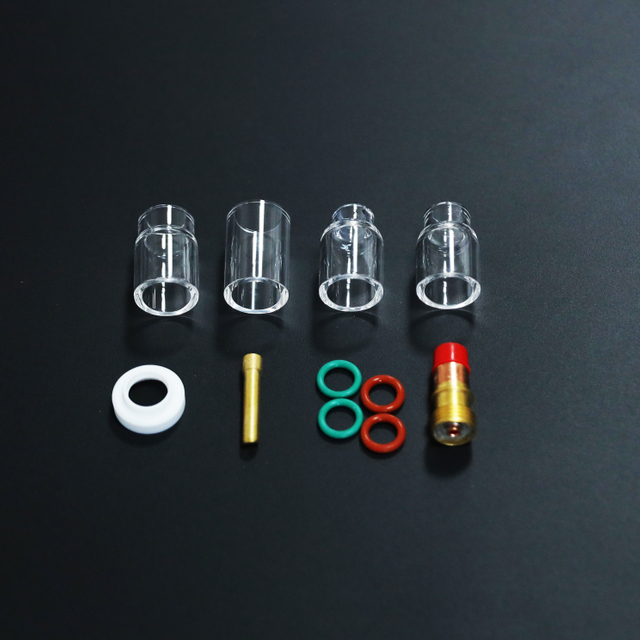
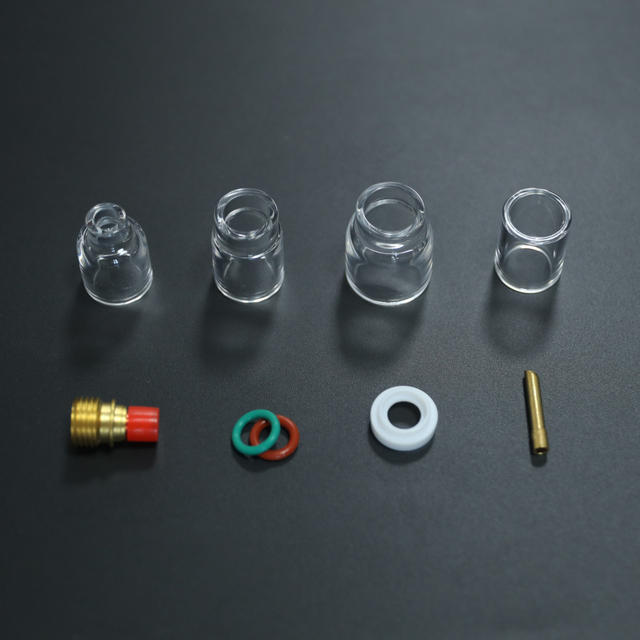
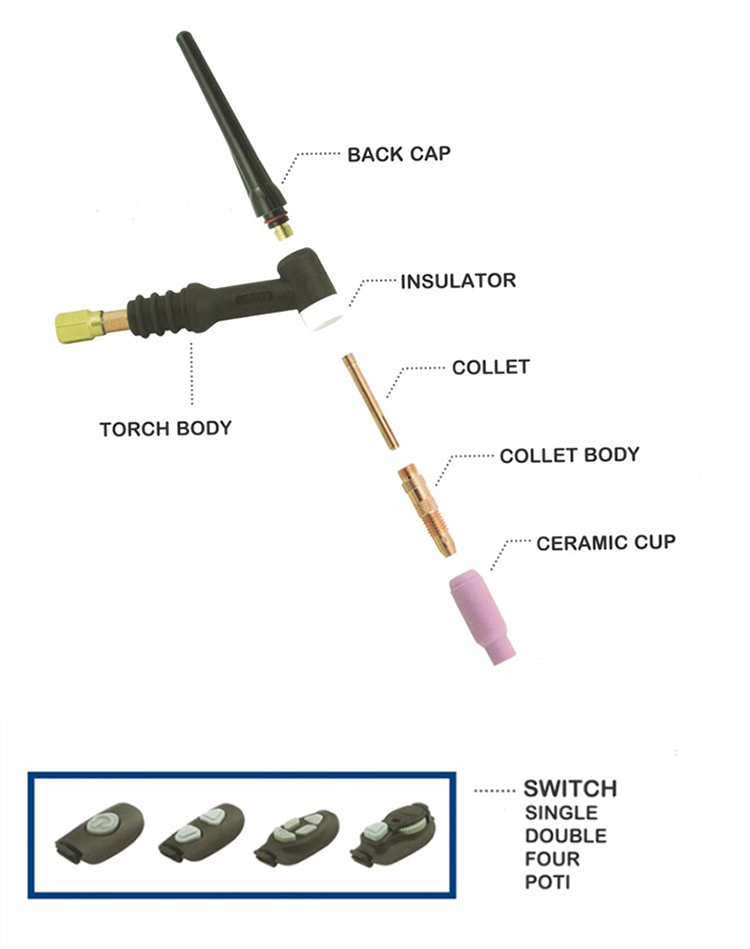
Ang collet ay hindi gumagana nang mag-isa. Ito ay dumudulas sa katawan ng collet, na sinulid sa ulo ng sulo. Ang collet body ay humahawak sa collet sa lugar at mga channel na sumasangga sa gas mula sa torch cable patungo sa ceramic nozzle. Magkasama, ang mga bahaging ito ay nagpapanatili ng gas coverage at electrical contact sa buong weld.
Ang Clamping Mechanism
Kapag hinihigpitan ng welder ang takip sa likod, itinutulak nito ang collet nang mas malalim sa tapered collet body. Ang pagkilos na ito ay pinipiga ang hating bahagi ng collet papasok, na lumilikha ng secure na pagkakahawak sa tungsten electrode. Ang mga split TIG collet ay ang pinakakaraniwang istilo ng collet, ngunit ang split ay isang mahinang lugar kung saan ang mga ito ay nagiging deform sa paglipas ng panahon. Ito ang dahilan kung bakit mahalaga ang regular na inspeksyon at pagpapalit.
Electrical Contact Point
Ang collet ay isa ring kritikal na electrical junction. Ang kasalukuyang daloy mula sa katawan ng tanglaw sa pamamagitan ng collet at sa tungsten electrode. Ang anumang kaagnasan, pagpapapangit, o pagkaluwag sa junction na ito ay nagpapataas ng resistensya ng kuryente, na nagiging sanhi ng kawalang-tatag ng arko at lokal na sobrang init. INWELT ang mga copper collet ay nagpapanatili ng malinis, mababang resistensyang electrical contact sa buong buhay ng serbisyo nito.
Apat na Mga Kalamangan sa Pagganap ng INWELT Mga TIG collet
1. Precision Grip at Arc Stability
Ang mga collet ng INWELT ay ginagawang makina sa eksaktong mga pagpapaubaya, na tinitiyak ang isang pare-parehong 360-degree na pagkakahawak sa tungsten electrode. Ang presyur na ibinibigay ng collet ay nagsisiguro na walang wobble o paggalaw ng elektrod, na maaaring humantong sa hindi pantay na mga arko o mahinang welds. Ang isang matatag na elektrod ay nangangahulugang isang matatag na arko, pare-parehong kontrol ng puddle, at mas malinis na weld beads.
2. Mahabang Paglilingkod na may Wastong Pagpapanatili
INWELT ang mga copper collet ay binuo upang makatiis ng paulit-ulit na pag-init at paglamig. Sa paglipas ng daan-daang mga cycle ng pagpasok at pagtanggal ng tungsten, napuputol ang taper at humihina ang grip. Ang paggamit ng mataas na kalidad na tanso ay nagpapalawak ng agwat sa pagitan ng mga kapalit kumpara sa mga materyales na may mababang uri. Ang pag-iimbak ng mga ekstrang collet para sa bawat laki ng tungsten sa workshop ay pumipigil sa hindi kinakailangang downtime.
3. Simpleng Pag-install at Mabilis na Pagpapalit
Ang pagpapalit ng pagod na collet ay tumatagal lamang ng ilang segundo sa regular na pagpapanatili ng sulo. Alisin ang takip sa likod, alisin ang lumang collet, i-slide ang bago sa katawan ng collet, at muling buuin. Ang pag-iingat ng mga ekstrang collet sa kamay para sa bawat diameter ng tungsten na ginagamit sa shop ay pumipigil sa mga pagkaantala sa daloy ng trabaho kapag ang isang collet ay tuluyang napuputol.
4. Pare-pareho Shielding gas Saklaw
Ang isang mahusay na makinang collet ay nakasentro sa elektrod sa loob ng ceramic cup, na tinitiyak ang pare-parehong pamamahagi ng gas sa paligid ng weld pool. Pinipigilan ng wastong saklaw ng gas ang oksihenasyon at kontaminasyon sa weld zone, partikular na mahalaga kapag hinang ang hindi kinakalawang na asero, titanium, at iba pang mga reaktibong metal.
Mga Industriya at Aplikasyon
INWELT TIG collets ay ginagamit araw-araw sa demanding environment kung saan ang kalidad ng weld ay direktang nakakaapekto sa kaligtasan, hitsura, at integridad ng istruktura.
Pag-aayos ng Bahagi ng Aerospace: Ang mga precision collet ay nagtataglay ng tungsten sa panahon ng GTAW na pagkukumpuni ng mga bahagi ng makina at mga istrakturang manipis na pader kung saan ang katumpakan ng arko ay hindi napag-uusapan.
Sanitary Tube at Pipe Welding: Pinipigilan ng pare-parehong mahigpit na pagkakahawak ang arc wander sa panahon ng stainless steel pipe welding para sa mga linya ng pagpoproseso ng pagkain, pagawaan ng gatas, at pharmaceutical.
Automotive Fabrication: Sinusuportahan ng maaasahang electrode clamping ang mga de-kalidad na welds sa mga exhaust system, roll cage, mga bahagi ng chassis, at aluminum body panel.
Pangkalahatang Paggawa at Pagpapanatili: Mula sa pagkukumpuni ng mabibigat na kagamitan hanggang sa production line welding, INWELT collets ang nagbibigay ng pare-parehong maintenance team at production welder na umaasa.
Kailan Papalitan ang Iyong TIG collet
Kahit na ang pinakamahusay na collet ay mapupunta sa kalaunan. Ang maagang pagkilala sa mga palatandaan ay pumipigil sa mga depekto sa weld at nasayang na oras.
Mga Palatandaan na Nangangailangan ng Kapalit ang Collet
Hanapin ang mga indicator na ito sa regular na inspeksyon ng torch: ang tungsten electrode ay dumulas kahit na ang takip sa likod ay ganap na humigpit, ang arc ay nagsisimulang maging hindi pare-pareho o mali-mali, nakikitang deformation o twisting ng collet splits, o ang electrode ay nagpapakita ng mga palatandaan ng mahinang electrical contact tulad ng pagkawalan ng kulay. Ang isang pagdulas ng tungsten ay nangangahulugan ng isang hindi matatag na arko, ang kontrol ng puddle ay naghihirap, at bumaba ang kalidad ng weld.
Preventive Maintenance Schedule
Para sa pang-araw-araw na welding ng produksyon, suriin ang mga collet linggu-linggo at palitan ang mga ito sa unang senyales ng deformation o pagkawala ng pagkakahawak. Para sa mga kritikal na weld sa kalidad ng code o gawaing istruktura, palitan nang maaga ang mga collet tuwing 50 hanggang 100 arc hours. Palaging mag-imbak ng mga ekstrang collet para sa bawat diameter ng electrode na ginagamit sa tindahan upang maiwasan ang downtime. Ang regular na inspeksyon at pagpapalit ng mga collet ay isang simple ngunit mahalagang bahagi ng TIG pagpapanatili ng sulo.
Tamang Pamamaraan sa Pag-install
I-assemble ang torch sa tamang pagkakasunod-sunod para sa pinakamahusay na performance at pinakamahabang consumable life. I-thread muna ang collet body sa torch head, i-screw ang ceramic cup, i-slide ang collet papunta sa collet body mula sa likod ng torch, pagkatapos ay ipasok ang tungsten at higpitan ang back cap na sapat lang upang hawakan nang ligtas ang electrode. Huwag higpitan nang labis, dahil ang labis na puwersa ay maaaring mapilipit ang collet sa hugis at permanenteng makapinsala dito.
Bakit Pinagmulan Mga TIG collet mula sa INWELT Welding Technology Co., Ltd.
Napatunayang Kadalubhasaan sa Paggawa:
INWELT ay isang direktang tagagawa ng TIG na mga welding consumable, na kinokontrol ang bawat aspeto ng proseso ng produksyon mula sa hilaw na pagpili ng tanso hanggang sa panghuling dimensional na inspeksyon.
Mga Sertipikadong Pamantayan sa Kalidad:
Lahat ng collet ay ginawa sa ilalim ng ISO 9001 mga sistema ng pamamahala ng kalidad na may pagsunod sa CE at RoHS , na nakakatugon sa mga internasyonal na pamantayan para sa akma, paggana, at kaligtasan ng materyal.
Direktang Supply ng Pabrika:
Sa pamamagitan ng direktang pagbili mula sa manufacturer, natatanggap ng mga customer ang mapagkumpitensyang pagpepresyo sa maramihang mga order at may access sa OEM at ODM na mga opsyon sa pagpapasadya. Available ang mga sample ng produkto para sa pagsusuri upang kumpirmahin ang pagiging tugma at kalidad bago maglagay ng mga order ng dami.
Global Customer Base:
INWELT welding consumables ay ginagamit ng mga propesyonal sa mahigit 30 bansa, mula sa mga independiyenteng fabrication shop hanggang sa malakihang pang-industriya na operasyon.
Mga Madalas Itanong
Q: Ano ang function ng isang TIG welding collet?
A: Ang collet ay isang maliit na manggas na tanso sa loob ng TIG torch na humahawak sa tungsten electrode at naglilipat ng welding current dito. Ginawa mula sa mataas na kalidad na tanso, ang collet ay dapat tumugma sa diameter ng tungsten na ginagamit upang matiyak ang isang matatag na electrical contact at tumpak na pagpoposisyon ng electrode. Kapag ang takip sa likod ay hinigpitan, ang collet ay pumipilit sa paligid ng elektrod at mahigpit itong hinahawakan sa lugar sa panahon ng hinang.
T: Ano ang pagkakaiba sa pagitan ng TIG collet at TIG collet body?
A: Ang katawan ng collet ay ang sinulid na bahagi na pumupasok sa ulo ng sulo at humahawak sa collet. Ang collet ay ang maliit na manggas na dumudulas sa loob ng collet body at direktang nakakapit sa tungsten electrode. Ang katawan ng collet ay gumagabay sa daloy ng gas at inilalagay ang collet; ang collet mismo ay nagbibigay ng clamping force at electrical contact. Ang parehong mga bahagi ay dapat na tumugma sa parehong diameter ng elektrod para sa tamang paggana.
T: Paano ko pipiliin ang tamang laki ng collet para sa aking tanglaw?
A: Piliin ang laki ng collet na eksaktong tumutugma sa iyong tungsten electrode diameter. Para sa 2.4mm (3/32') tungsten electrode, kailangan mo ng 2.4mm collet (karaniwang industry number 10N24). I-verify ang iyong torch series ( WP -9, WP -17, WP -18, o WP -26 ang ginagamit ng industriya para iwasto ang partstandard.
T: Maaari bang maging sanhi ng kawalang-katatagan ng arc ang pagod na TIG collet?
A: Oo. Sa paglipas ng panahon, ang mga collet ay maaaring mag-twist o mag-deform dahil sa init at paninikip, na maaaring humantong sa mahinang arc stability at mga isyu sa daloy ng gas. Ang isang deformed collet ay hindi nakakapit sa electrode nang pantay-pantay, na nagiging sanhi ng mga micro-movement na gumagawa ng arc flicker at weld defects. Ang sariwa, hindi nasirang collet ay isa sa pinakamabilis na pag-aayos para sa hindi matatag na TIG arc.
T: Ang INWELT TIG collets ba ay tugma sa Lincoln, Miller, o CK Worldwide na mga sulo?
A: Oo. INWELT TIG collet ay ginawa sa karaniwang mga sukat ng industriya at tugma sa WP -9, WP -17, WP -18, at WP -26 na serye ng sulo mula sa mga pangunahing tatak, kabilang ang Lincoln CK Worldwide 0, Binzel Weldcraft . Maaaring ibigay ang numero ng modelo ng tanglaw upang kumpirmahin ang tumpak na pagkakatugma para sa anumang partikular na setup.
T: Gaano kadalas dapat palitan ang mga collet ng TIG ?
A: Para sa pang-araw-araw na production welding, siyasatin ang mga collet linggu-linggo at palitan sa unang senyales ng deformation o pagkawala ng grip. Para sa mga kritikal o kalidad ng code na mga weld, ang naka-iskedyul na preventive replacement tuwing 50 hanggang 100 arc hours ay nakakatulong na mapanatili ang pare-parehong kalidad ng weld at maiwasan ang mga hindi inaasahang pagkabigo sa panahon ng trabaho. Ang paggamit ng sariwa, hindi nasirang mga collet ay nagsisiguro ng pare-parehong kasalukuyang paglipat at nakakatulong na mapanatili ang kalidad ng hinang.
Mga Detalye ng Produkto sa isang Sulyap
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių