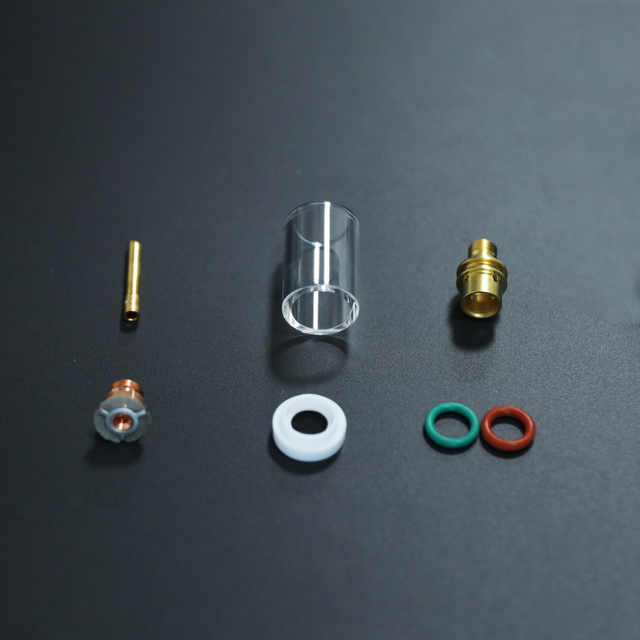
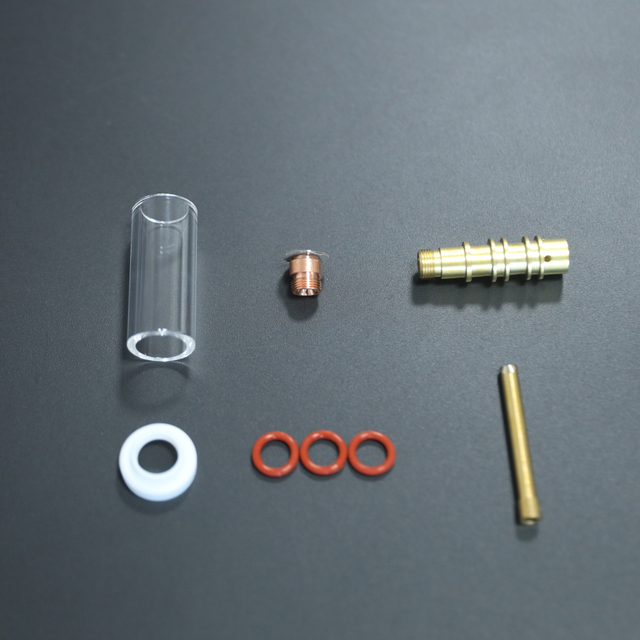
Cupru premium TIG Manșă de sudură — INWELT Consumabile pentru pistolul cu arc cu argon
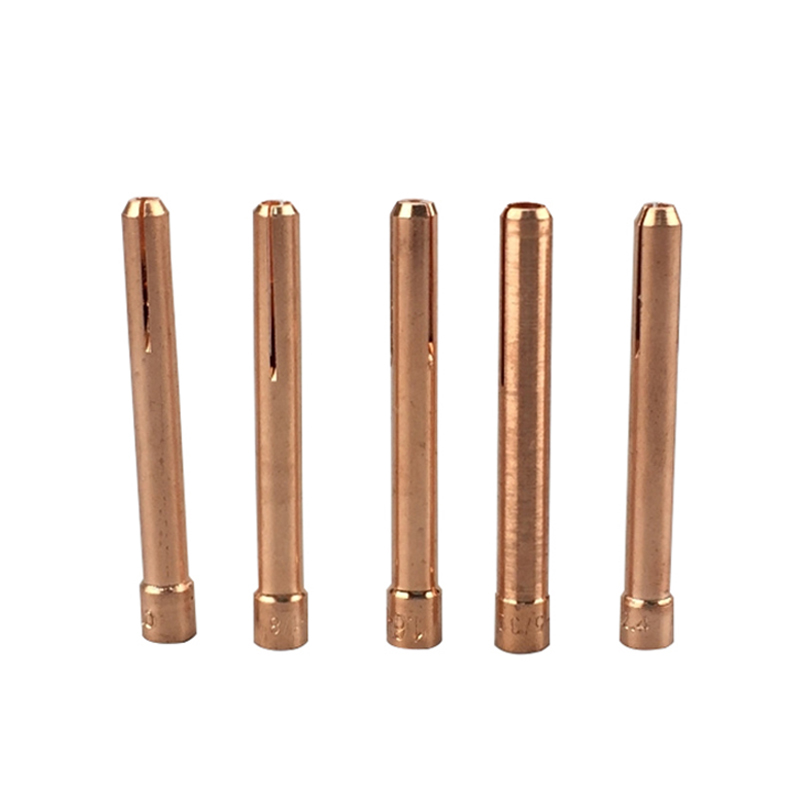
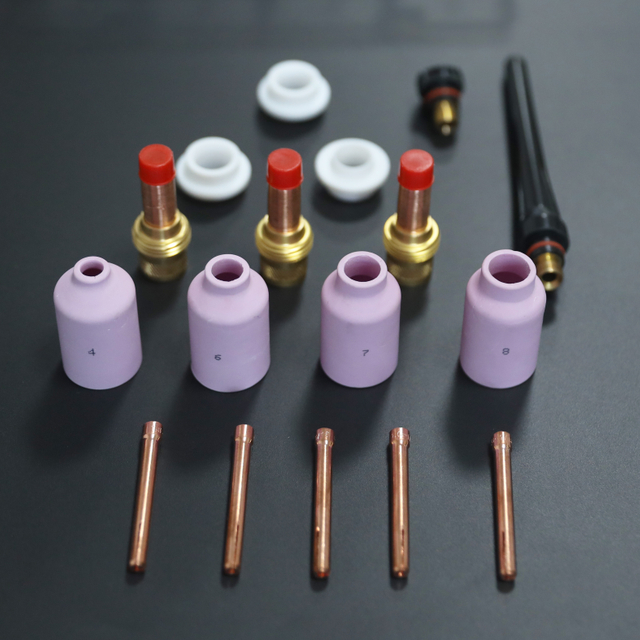
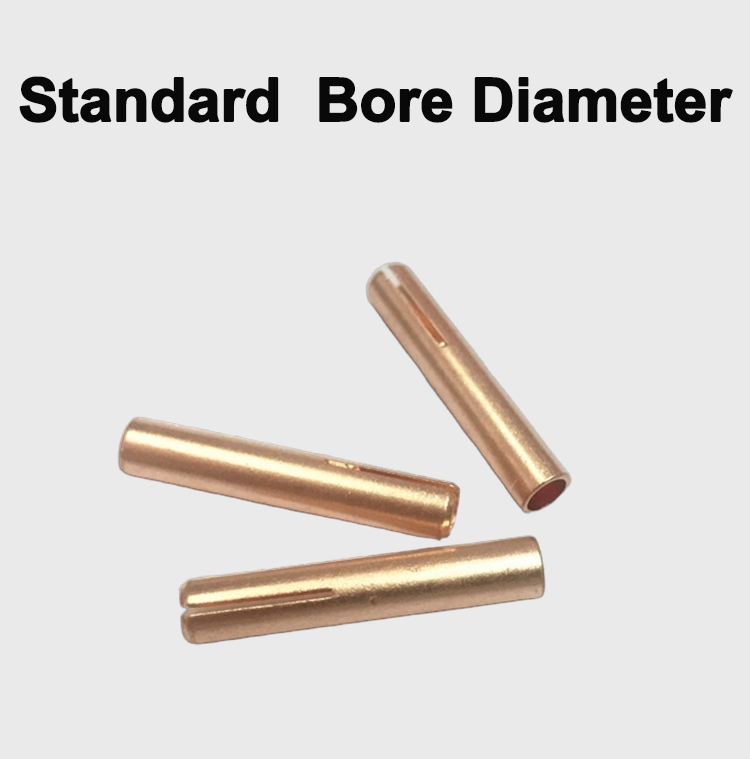
O clemă TIG poate părea simplă, dar calitatea sa este diferența dintre ore de sudare lină, stabilă și frustrare nesfârșită în atelier. INWELT produce colțuri de cupru TIG pentru sudori profesioniști, producători și echipe de întreținere din întreaga lume. Mandele noastre fixează electrozii de tungsten cu precizie exactă, transferă curentul eficient și ajută la menținerea acoperirii cu gaz de protecție necesară pentru a produce suduri curate și de înaltă calitate la fiecare trecere. Colierul funcționează în interiorul capului pistoletului TIG , prinzând electrodul de tungsten și transferând curentul de sudare către acesta. Fabricat din cupru de înaltă calitate, manșonul trebuie să se potrivească cu diametrul tungstenului utilizat pentru a asigura un contact electric stabil și o poziționare precisă a electrodului. Când capacul din spate este strâns, manșonul se comprimă în jurul electrodului, ceea ce este esențial pentru menținerea stabilității arcului.
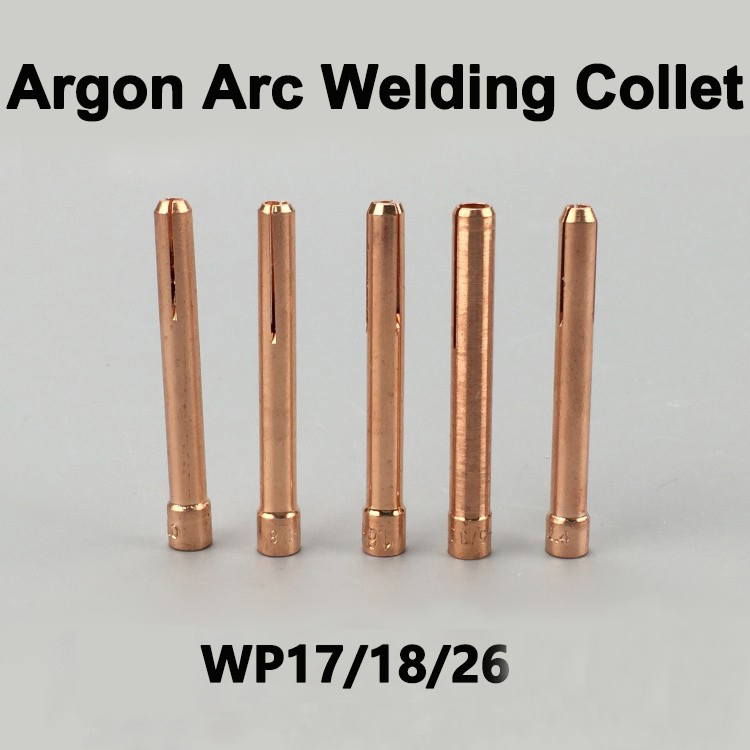
Material de cupru și fabricație de precizie
Colierele INWELT TIG sunt fabricate din cupru solid, un material ales pentru conductivitatea electrică superioară în medii de sudare solicitante.
Conductivitate electrică superioară
Cuprul este materialul de alegere pentru clemele TIG deoarece oferă cel mai înalt nivel de conductivitate electrică necesar pentru transferul constant de curent de la corpul pistolului la electrodul de wolfram. Conductivitatea slabă duce la încălzirea prin rezistență în interiorul pistoletului, care degradează consumabilele și le scurtează durata de viață. INWELT clemele sunt fabricate din cupru de înaltă calitate pentru a elimina această problemă.
Prelucrare de precizie pentru aderență constantă
Fiecare clemă INWELT este supusă unei prelucrari de precizie pentru a atinge toleranțe strânse. Un colț prelucrat corespunzător prinde tungstenul pe întreaga sa suprafață de contact, prevenind mișcarea electrodului și a mișcării în timpul sudării. Când clema nu se așează corect, wolframul nu va rămâne pe loc, iar strângerea excesivă a capacului din spate poate răsuci clema din formă până când nu mai funcționează. Fabricarea de precizie INWELT previne acest mod de defecțiune înainte de a începe.
ISO 9001 , CE și RoHS certificat
Toate clemele INWELT TIG sunt produse în instalații certificate ISO 9001 și respectă standardele CE și RoHS . Mandrinele noastre sunt fabricate pentru a îndeplini specificațiile internaționale și sunt compatibile cu marile mărci și serii de lanterne.
Gamă largă de dimensiuni și compatibilitate cu lanternă
INWELT produce TIG cleve într-o gamă cuprinzătoare de dimensiuni pentru cele mai comune serii de pistole TIG utilizate în atelierele de fabricație, sudarea țevilor și întreținerea pe teren. Dimensiunea colțului trebuie să se potrivească exact cu diametrul electrodului de tungsten (de exemplu, 1,6 mm, 2,4 mm, 3,2 mm) pentru a asigura un contact electric stabil și o poziționare precisă a electrodului.
Dimensiuni disponibile cu numere de piese industriale
Despărțiți TIG clemele sunt împărțite în două părți. Când capacul din spate este strâns, părțile laterale se strâng împreună pentru a prinde wolfram. INWELT fabrică atât configurații cu lungime standard, cât și cu colțuri stubby, pentru a se adapta la diferite configurații ale lanternei și configurații ale lentilelor cu gaz. Pentru aplicațiile care necesită consumabile stupoase, clemele compatibile cu lungime mai mică sunt disponibile pentru seriile de pistolete WP -9, WP -17, WP -18 și WP -26.
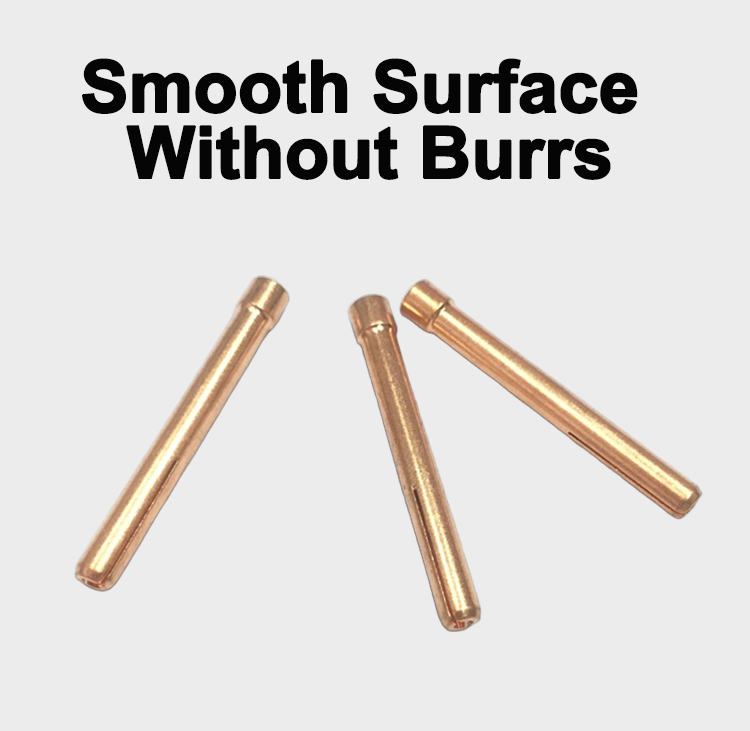
Cum funcționează Pensetă TIG în ansamblul torță
Înțelegerea rolului colțului în cadrul pistoletului îi ajută pe sudori să diagnosticheze problemele și să-și mențină echipamentul în mod corespunzător.
Manșon, corpul colțului și fluxul de gaz
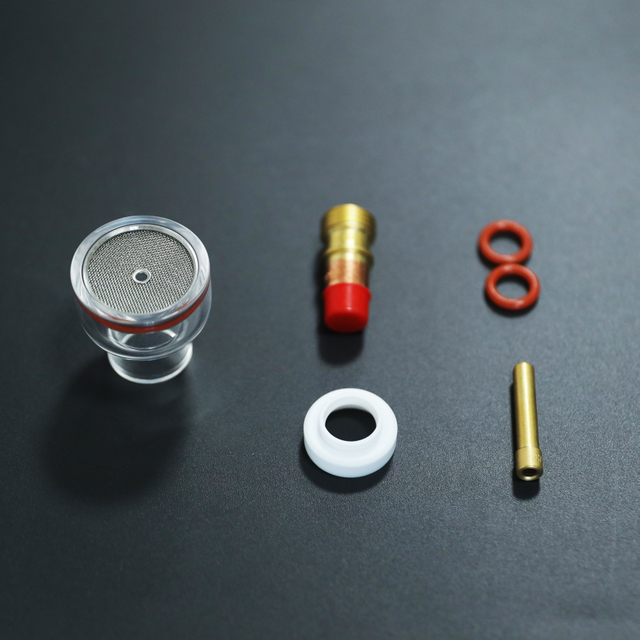
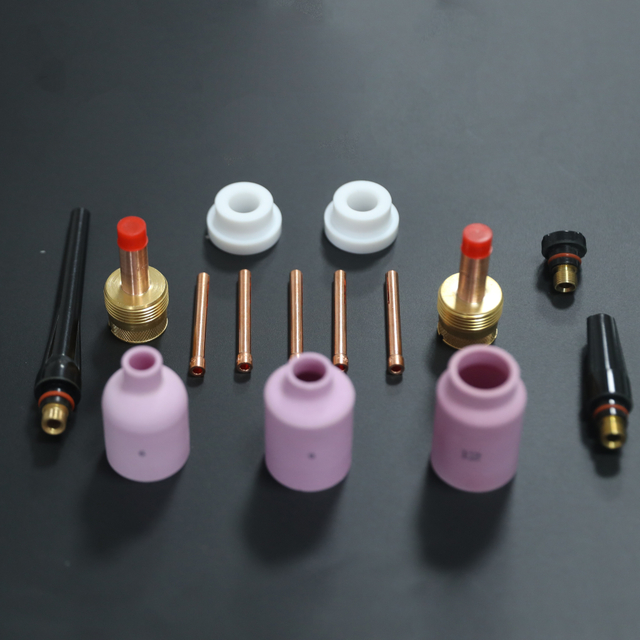
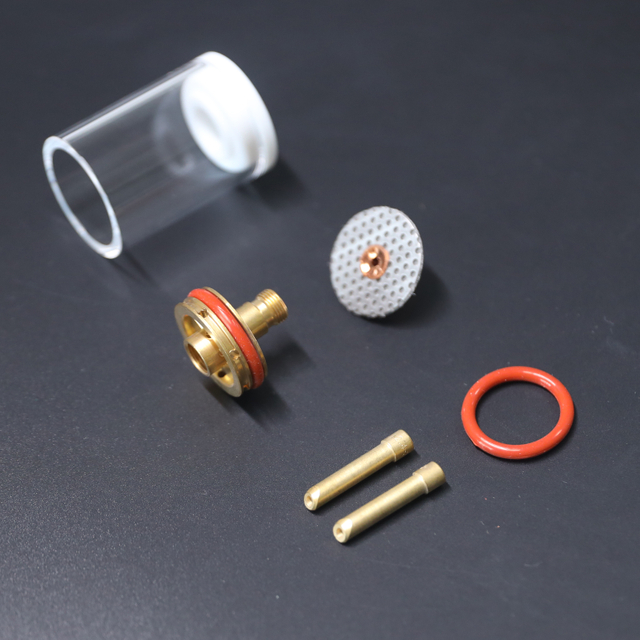
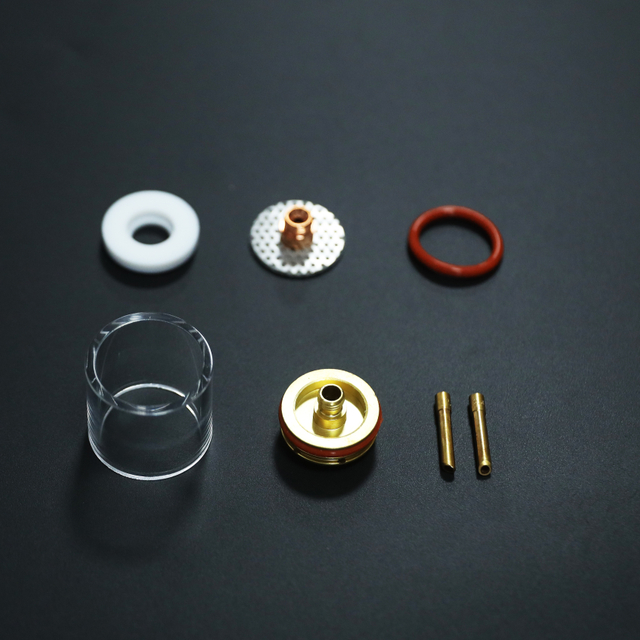
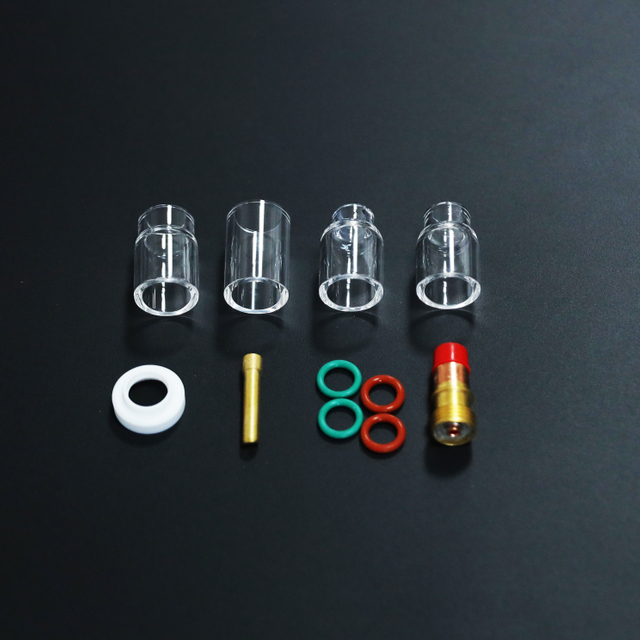
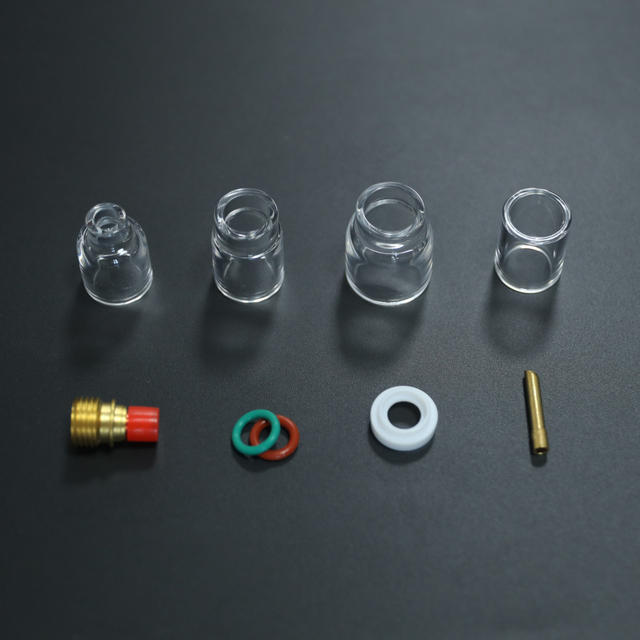
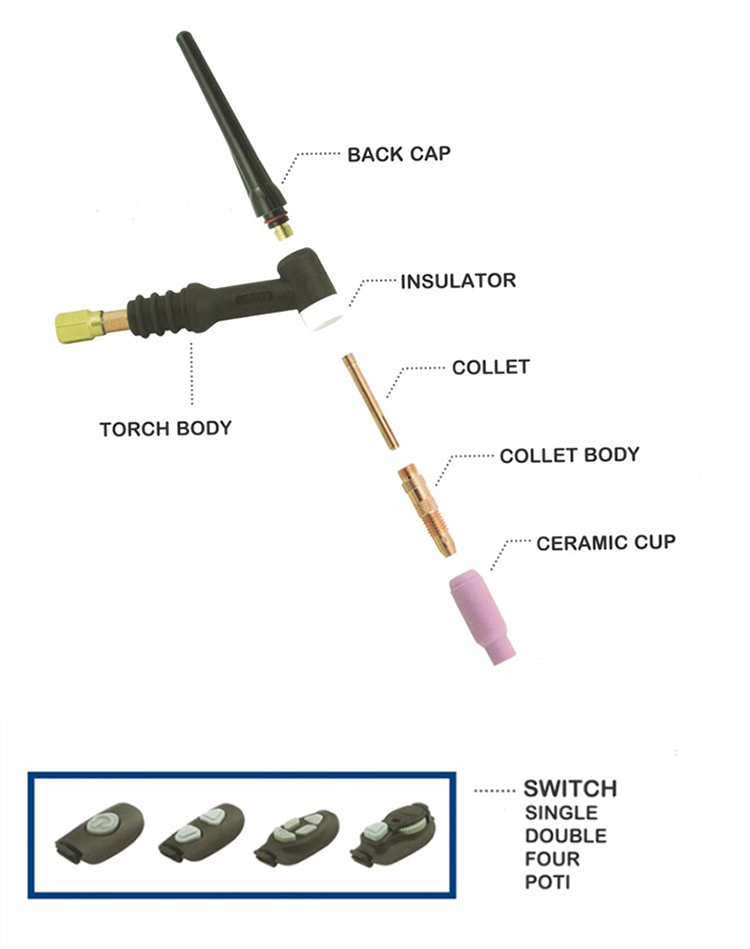
Colierul nu funcționează singur. Se alunecă în corpul colțului, care este filetat în capul pistoletului. Corpul mânerului ține mânerul în poziție și canalizează gazul de protecție de la cablul pistolului la duza ceramică. Împreună, aceste părți mențin acoperirea gazului și contactul electric pe toată durata sudurii.
Mecanismul de prindere
Când sudorul strânge capacul din spate, împinge mânerul mai adânc în corpul mânerului conic. Această acțiune strânge părțile despicate ale colțului spre interior, creând o prindere sigură pe electrodul de tungsten. Divizarea TIG clemele sunt cel mai obișnuit stil de cleț, dar despicarea este o zonă slabă în care se deformează în timp. De aceea, inspecția și înlocuirea periodică sunt importante.
Punct de contact electric
Colierul este, de asemenea, o joncțiune electrică critică. Curentul curge din corpul pistolului prin manșon și în electrodul de wolfram. Orice coroziune, deformare sau slăbire la această joncțiune crește rezistența electrică, provocând instabilitate a arcului și supraîncălzire localizată. INWELT clemele de cupru mențin un contact electric curat, cu rezistență scăzută pe toată durata de viață.
Patru avantaje de performanță ale INWELT Pensete TIG
1. Prindere de precizie și stabilitate arc
Colierele INWELT sunt prelucrate la toleranțe exacte, asigurând o prindere uniformă de 360 de grade a electrodului de wolfram. Presiunea exercitată de manșon asigură că nu există nicio oscilare sau mișcare a electrodului, ceea ce ar putea duce la arcuri inconsistente sau suduri defectuoase. Un electrod stabil înseamnă un arc stabil, un control constant al bălții și coroane de sudură mai curate.
2. Durată lungă de viață cu întreținere corespunzătoare
INWELT clemele de cupru sunt construite pentru a rezista la cicluri repetate de încălzire și răcire. Pe parcursul a sute de cicluri de introducere și îndepărtare a tungstenului, conicitatea se uzează, iar mânerul slăbește. Utilizarea cuprului de înaltă calitate extinde intervalul dintre înlocuiri în comparație cu materialele de calitate inferioară. Depozitarea clemelor de rezervă pentru fiecare dimensiune de tungsten în atelier previne timpii de oprire inutile.
3. Instalare simplă și înlocuire rapidă
Înlocuirea unui colț uzat durează doar câteva secunde în timpul întreținerii de rutină a pistoletului. Deșurubați capacul din spate, scoateți colțul vechi, glisați-l pe cel nou în corpul colțului și reasamblați. Păstrarea la îndemână a colțurilor de rezervă pentru fiecare diametru de tungsten folosit în magazin previne întreruperile fluxului de lucru atunci când un colț se uzează în cele din urmă.
4. Acoperire constantă Gaz de protecție
Un colț bine prelucrat centrează electrodul în cupa ceramică, asigurând o distribuție uniformă a gazului de protecție în jurul bazinului de sudură. Acoperirea adecvată a gazului previne oxidarea și contaminarea în zona de sudare, deosebit de importantă atunci când sudați oțel inoxidabil, titan și alte metale reactive.
Industrii și aplicații
Colierele INWELT TIG sunt utilizate în fiecare zi în medii solicitante în care calitatea sudurii are un impact direct asupra siguranței, aspectului și integrității structurale.
Repararea componentelor aerospațiale: Mandrinele de precizie mențin tungstenul stabil în timpul reparației GTAW a pieselor de motor și a structurilor cu pereți subțiri unde precizia arcului nu este negociabilă.
Sudarea țevilor și țevilor sanitare: prinderea constantă previne rătăcirea arcului în timpul sudării țevilor din oțel inoxidabil pentru liniile de procesare alimentară, lactate și farmaceutice.
Fabricare de automobile: strângerea fiabilă a electrodului acceptă suduri de înaltă calitate pe sistemele de evacuare, rulouri, componente ale șasiului și panouri de caroserie din aluminiu.
Producție generală și întreținere: de la repararea echipamentelor grele până la sudarea pe linia de producție, clemele INWELT oferă consecvența de care depind echipele de întreținere și sudorii de producție.
Când să înlocuiți Pensetă TIG
Chiar și cea mai bună clemă se va uza în cele din urmă. Recunoașterea devreme a semnelor previne defectele de sudură și timpul pierdut.
Semnează că un colț trebuie înlocuit
Căutați acești indicatori în timpul inspecției de rutină a pistoletului: electrodul de tungsten alunecă chiar și atunci când capacul din spate este complet strâns, pornirile arcului devin inconsecvente sau neregulate, este prezentă o deformare vizibilă sau răsucire a clemelor de despărțire sau electrodul prezintă semne de contact electric slab, cum ar fi decolorarea. Un tungsten care alunecă înseamnă un arc instabil, controlul băltoiilor suferă și calitatea sudurii scade.
Program de întreținere preventivă
Pentru sudarea zilnică de producție, inspectați clemele săptămânal și înlocuiți-le la primul semn de deformare sau pierdere a aderenței. Pentru suduri critice pentru lucrări structurale sau de calitate conform codului, înlocuiți clemele preventiv la fiecare 50 până la 100 de ore de arc. Depozitați întotdeauna clemele de rezervă pentru fiecare diametru de electrod utilizat în magazin pentru a evita timpul de nefuncționare. Inspecția și înlocuirea regulată a colțurilor este o parte simplă, dar vitală a întreținerii pistoletului TIG .
Procedura de instalare corectă
Asamblați lanterna în ordinea corectă pentru cea mai bună performanță și cea mai lungă durată de viață a consumabilelor. Introduceți mai întâi corpul pistolului în capul pistolului, înșurubați cupa ceramică, glisați mânerul în corpul pistolului din spatele pistolului, apoi introduceți tungstenul și strângeți capacul din spate suficient pentru a ține electrodul în siguranță. Nu strângeți prea mult, deoarece forța excesivă poate răsuci manșonul din formă și îl poate deteriora definitiv.
De ce sursa Pensete TIG de la INWELT Welding Technology Co., Ltd.
Experiență dovedită în producție:
INWELT este un producător direct de consumabile de sudură TIG , controlând fiecare aspect al procesului de producție, de la selecția cuprului brut până la inspecția dimensională finală.
Standarde de calitate certificate:
Toate clemele sunt fabricate în conformitate cu sistemele de management al calității ISO 9001 cu conformitate cu CE și RoHS , respectând standardele internaționale de potrivire, funcționare și siguranță a materialelor.
Aprovizionare directă din fabrică:
prin achiziționarea directă de la producător, clienții primesc prețuri competitive pentru comenzile în vrac și au acces la opțiunile de personalizare OEM și ODM . Sunt disponibile mostre de produse pentru evaluare pentru a confirma compatibilitatea și calitatea înainte de a plasa comenzi de volum.
Baza globală de clienți:
consumabilele de sudură INWELT sunt folosite de profesioniști din peste 30 de țări, de la ateliere independente de fabricare până la operațiuni industriale la scară largă.
Întrebări frecvente
Î: Care este funcția unui colț de sudură TIG ?
R: Manșonul este un mic manșon de cupru în interiorul pistoletului TIG care prinde electrodul de wolfram și îi transferă curentul de sudare. Fabricat din cupru de înaltă calitate, manșonul trebuie să se potrivească cu diametrul tungstenului utilizat pentru a asigura un contact electric stabil și o poziționare precisă a electrodului. Când capacul din spate este strâns, manșonul se comprimă în jurul electrodului și îl ține ferm pe loc în timpul sudării.
Î: Care este diferența dintre un corp de clemă TIG și un corp de clemă TIG ?
R: Corpul colțului este componenta filetată care se înșurubează în capul pistolului și ține manșonul. Manșonul este manșonul mic care alunecă în interiorul corpului și prinde direct electrodul de tungsten. Corpul colțului ghidează fluxul de gaz și poziționează manșonul; clema în sine asigură forța de strângere și contactul electric. Ambele componente trebuie să fie adaptate la același diametru al electrodului pentru o funcționare adecvată.
Î: Cum aleg dimensiunea corectă a colțului pentru lanterna mea?
R: Selectați dimensiunea colțului care se potrivește exact cu diametrul electrodului dvs. de tungsten. Pentru un electrod de tungsten de 2,4 mm (3/32'), aveți nevoie de un colț de 2,4 mm (de obicei, numărul industriei 10N24). Verificați seria pistoletului dvs. ( WP -9, WP -17, WP -18 sau WP -18 sau WP -18 sau WP pentru a confirma numărul corect al piesei standard --26).
Î: Poate un colț TIG uzat să provoace instabilitate arcului electric?
A: Da. În timp, clemele se pot răsuci sau deforma din cauza căldurii și strângerii, ceea ce poate duce la o stabilitate slabă a arcului și probleme de flux de gaz. Un colț deformat nu prinde electrodul în mod uniform, provocând micro-mișcări care produc pâlpâirea arcului și defecte de sudură. Un colț proaspăt, nedeteriorat este una dintre cele mai rapide soluții pentru un arc instabil TIG .
Î: Sunt clemele INWELT TIG compatibile cu lanternele Lincoln, Miller sau CK Worldwide ?
A: Da. Colierele INWELT TIG sunt fabricate la dimensiuni standard ale industriei și sunt compatibile cu seriile de lanterne WP -9, WP -17, WP -18 și WP -26 de la mărci majore, inclusiv Lincoln, Miller, CK Worldwide , Binzel , Weldcraft . Numărul de model al lanternei poate fi furnizat pentru a confirma compatibilitatea precisă pentru orice configurație specifică.
Î: Cât de des ar trebui înlocuite clemele TIG ?
R: Pentru sudarea zilnică de producție, inspectați clemele săptămânal și înlocuiți-le la primul semn de deformare sau pierdere a aderenței. Pentru suduri critice sau de calitate codificată, înlocuirea preventivă programată la fiecare 50 până la 100 de ore de arc ajută la menținerea unei calități constante a sudurii și previne defecțiunile neașteptate în timpul unei lucrări. Folosirea de cleme proaspete, nedeteriorate asigură un transfer consistent de curent și ajută la menținerea calității sudurii.
Specificațiile produsului pe scurt
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių