Az alumínium MIG hegesztési mestere a megfelelő pisztoly kiválasztásával. Ez a részletes útmutató az orsópisztolyokat, a push-pull rendszereket és a professzionális beállítási tippeket tárja fel a madarak fészkelődésének megelőzésére és minden alkalommal hibátlan, professzionális hegesztések elérésére.
Az alumínium MIG hegesztés egyedülálló kihívásokat jelent, amelyek még az acéllal dolgozó tapasztalt hegesztőket is meghiúsíthatják. A fő probléma nem az ív vagy a hő; ez magának az alumíniumhuzalnak a fizikai tulajdonságai. A puha, súrlódásra hajlamos és tökéletes adagolást igénylő alumíniumhuzal speciális megközelítést igényel. A merev acélhuzalhoz tervezett szabványos MIG pisztoly használata a frusztráció receptje, amely gubancokhoz, egyenetlen ívekhez és sikertelen hegesztésekhez vezethet. Ez az átfogó útmutató folyamatának tisztázására szolgál. megfelelő kiválasztásának MIG fáklya az alumíniumhoz való . Mélyen elmélyülünk a kihívások mögött meghúzódó 'miért'-ben, kimerítő részletességgel megvizsgáljuk a két elsődleges pisztolyrendszer-megoldást, és professzionális szintű beállítási ellenőrzőlistát adunk, amellyel az alumíniumhegesztési eredményeket problémásból tökéletessé alakíthatja.
Az alapvető kihívás: Miért hibásodik meg egy szabványos MIG zseblámpa alumíniummal?
A megoldás megértéséhez először alaposan meg kell határoznunk a problémát. A szabványos MIG hegesztési rendszert úgy tervezték meg, hogy szilárdságot és merevséget biztosítson, amely tulajdonságok hiányoznak a puha alumíniumhuzalból. Ez az alapvető eltérés a működési hibák sorozatát okozza.
A puha huzal és a 'madárfészkelés' fizikája
Az alumínium MIG-hegesztés elsődleges ellensége a 'madárfészek'. Ez a kifejezés az alumíniumhuzal kusza csomójára, amely beszorul a hegesztőgép meghajtószerkezetébe. Íme a fizika mögötte:
Lágyság: Az alumíniumhuzal kivételesen képlékeny az acélhoz képest.
Súrlódás: Amikor a huzalt a hegesztőgép hajtógörgőitől több lábnyi kábelbélésen (gyakran acélból vagy hagyományos műanyagból) tolják át, jelentős súrlódásba ütközik, különösen a kanyarokban.
Kihajlás: Ha az elülső (a kábelben) lévő súrlódás meghaladja a hátulról érkező nyomóerőt, a puha huzalnak nincs más hova mennie, mint kicsavarni és összenyomódni. Közvetlenül a hajtás elgurulása után magára hajtódik, madárfészket hozva létre, amely leállítja a termelést, és időt és anyagot pazarol.
Inkonzisztens adagolás és instabil ívteljesítmény
A tökéletlen etetés még teljesen kifejlett madárfészek nélkül is komoly minőségi problémákat okoz. Ha a huzal sebessége ingadozik, miközben küzd a súrlódás ellen, az ív hossza folyamatosan változik. Ez a következőkhöz vezet:
Pattanás és fröcskölés: Szabálytalan ív, amely recseg, és túlzott fröcskölést bocsát ki.
A fúzió hiánya: A kritikus pillanatokban az elégtelen huzalelőtolás megakadályozza a megfelelő behatolást.
Porozitás: Az instabil ív nem tudja megfelelően leárnyékolni az olvadt hegesztési medencét, ami lehetővé teszi a légköri gázok beszorulását és buborékok kialakulását (porozitás), ami súlyosan meggyengíti a hegesztést.
Kritikus igény a hosszabb kihagyásra
Az alumínium hővezető képessége körülbelül négy-ötször nagyobb, mint az acélé. Hűtőbordaként működik, gyorsan elvezeti a hőt a hegesztési zónából. A kompenzáció érdekében a hegesztőknek hosszabb elektródahosszabbítást vagy 'kilógó'-t kell használniuk (általában körülbelül 3/4 hüvelyk, míg acél esetében 1/4-3/8 hüvelyk). Ez a hosszabb, megtámasztás nélküli puha huzal még hajlamosabb a hajlításra és a vándorlásra, ha az adagolás nem tökéletesen sima és merev, amit egy szabványos zseblámpa nem tud biztosítani.

A megoldás: alumíniumhoz tervezett fáklyarendszerek
Szerencsére a hegesztőipar két fő rendszertípust fejlesztett ki kifejezetten az alumíniumhuzal adagolásával kapcsolatos kihívások leküzdésére. Mindegyik más megközelítést képvisel ugyanazon alapvető probléma megoldásában.
Az orsópisztoly: A közvetlen és elérhető választás
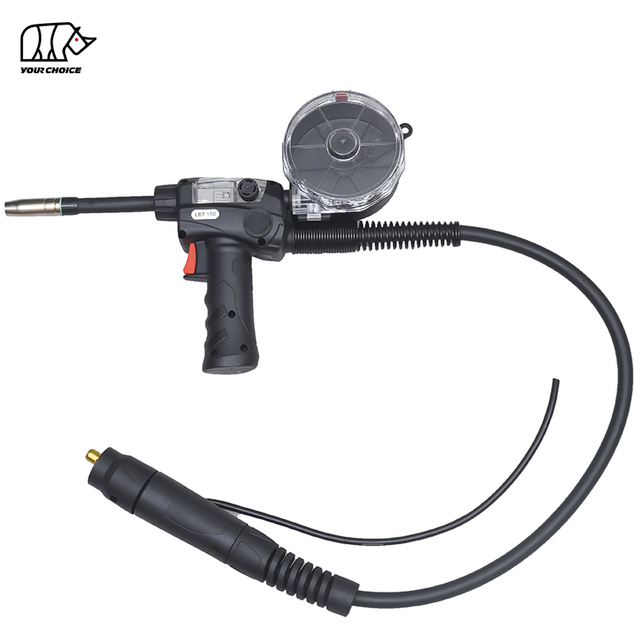
Az orsópisztoly egy önálló, pisztolymarkolatú MIG fáklya, amelynek egy kis dróttekercse (általában 1 font/0,45 kg) van közvetlenül a pisztolyra szerelve.
Hogyan oldja meg a problémát: A megoldás zseniálisan egyszerű: kiküszöböli a hosszú nyomást. A huzalnak csak néhány hüvelyket kell megtennie a pisztoly orsójától, egy nagyon rövid bélésen keresztül, és ki kell jönnie a hegyén. Ez az ultrarövid távolság gyakorlatilag lehetetlenné teszi a madárfészkelést.
Előnyök:
Rendkívül hatékony: Tökéletesen megoldja az alumínium adagolásának problémáját.
Költséghatékony: Általában a legolcsóbb dedikált alumínium MIG megoldás.
Széles körben kompatibilis: Sok többfolyamatos hegesztő rendelkezik külön porttal vagy beállítással az orsópisztolyhoz.
Hátrányok:
Súly és egyensúly: A pisztoly nehezebb és terjedelmesebb a felszerelt orsó miatt, ami fáradtságot okozhat a hosszú hegesztési munkamenetek során.
Korlátozott kapacitás: Az 1 lb-os orsót nagy projekteknél gyakran cserélni kell.
Mobilitás: A pisztoly tápkábelhez és gáztömlőhöz is csatlakozik, amely merev lehet és korlátozza a manőverezést.
A Push-Pull rendszer: A professzionális szintű előadó
A push-pull rendszer egy kifinomultabb megoldás, amely koordinált kétmotoros rendszert használ. A fő hegesztőgép tartalmazza a szabványos hajtótekercseket, amelyek 'nyomják' a huzalt, míg a pisztoly fogantyújába egy kis, másodlagos motor van beépítve, hogy 'húzza'.
Hogyan oldja meg a problémát: Ez a rendszer csapatmunkával kezeli a súrlódásokat. A hátsó motor nyomja, az első motor pedig húz, így biztosítva, hogy a huzal mindig feszültség alatt legyen. Ez semlegesíti a kábelen belüli súrlódást, lehetővé téve a zökkenőmentes adagolást sokkal hosszabb távolságokon (a szabványos 15 láb/4,5 m-es fegyverek gyakoriak).
Előnyök:
Kiváló adagolás: Az alumínium számára elérhető legsimább, legkonzisztensebb huzalelőtolást kínálja.
Ergonómia: Maga a fáklya sokkal könnyebb és jobban kiegyensúlyozott, mint egy orsópisztoly, hasonlóan egy hagyományos MIG pisztolyhoz, csökkentve a kezelő fáradtságát.
Nagy kapacitás: A hegesztőgépre szerelt teljes méretű orsót vagy orsót használja, ideális gyártási hegesztéshez.
Sokoldalúság: Gyakran használható acélhoz is módosítás nélkül, bár alumíniumra van optimalizálva.
Hátrányok:
Költség: Jelentősen drágább, mint egy orsópisztoly beállítása.
Bonyolultság: Kompatibilis tápforrást vagy interfészmodult igényel. A javítások bonyolultabbak lehetnek.
Orsós pisztolyos rendszerek: hibrid alternatíva
Egyes gyártók, mint például a Bernard, 'orsó a pisztolyon' rendszert kínálnak, amely egy kis orsót szerel fel egy nagy teljesítményű léghűtéses pisztoly hátuljára. Ez eltér a tipikustól orsópisztoly, mivel gyakran szabványos pisztolytestet használ adapterrel. Megosztja az orsópisztoly adagolási megbízhatóságát, de eltérő ergonómiai érzetet kínál, és gyakran ipari alkalmazásokhoz igazodik.
Mélyreható összehasonlítás: Spool Gun vs Push-Pull Torch
A két kiváló megoldás közötti választás az Ön egyedi igényeitől, költségvetésétől és munkafolyamatától függ.
Döntéshozatali tényezők a műhelyben
Költségvetés: Ha a költség az elsődleges korlát, akkor az orsópisztoly a nyerő.
Térfogat és gyakoriság: Mennyi alumíniumot hegeszt, és milyen gyakran? Alkalmi használatra elegendő egy orsópisztoly. A napi, egész napos hegesztésnél a push-pull rendszer termelékenységnövekedése indokolja annak költségeit.
A gép kompatibilitása: Először ellenőrizze a hegesztő kézikönyvét. Támogatja az orsópisztolyt? Egy adott márka push-pull rendszerével való használatra tervezték? Ez jelentősen szűkíti a választási lehetőségeit.
Projekt mérete: Ha rutinszerűen nagy projekteken dolgozik, ahol egy 1 lb-os orsót óránként cserélni zavaró lenne, a push-pull rendszer nagy kapacitása jelentős előnyt jelent.


A professzionális beállítási útmutató: A fáklyaválasztáson túl
A megfelelő pisztoly kiválasztása a csata 80%-a, de az utolsó 20% – a megfelelő beállítás és a fogyóeszközök – az, ami megkülönbözteti a jó hegesztéseket a nagyszerűektől.
A fogyóeszközök kritikus szerepe
A megfelelő fogyóeszközök használata nem alku tárgya az alumínium MIG hegesztésnél.
Kapcsolatfelvételi tippek: Használjon túlméretezett alumínium-specifikus tippeket . Az alumíniumhuzal melegítés hatására jobban kitágul, mint az acél. A pontos névleges méretű hegy (pl. 0,030' a 0,030' vezetéknél) elakadhat, amikor a vezeték felmelegszik. A túlméretezett csúcs (pl. 0,036' 0,030' vezetéknél) ezt megakadályozza.
Bélés: A nem fémes, műanyag bélésű vagy Teflon® bélés elengedhetetlen. A szabványos acél bélés túl nagy súrlódást okoz, és ledarálja az alumíniumforgácsot a huzalról, ami eltömődésekhez és rossz vezetőképességhez vezet. A teflon bélések nyújtják a legkisebb ellenállást.
Meghajtó görgők: Használjon U-hornyos vagy V-hornyú meghajtóhengereket . Az acélhoz használt recézett hajtóhengerek túl mélyen beleharapnak a puha alumíniumba, deformálják azt és adagolási problémákat okoznak. Az U-hornyú tekercsek úgy vannak kialakítva, hogy a huzalt zúzódás nélkül vezessék.
Gázdiffúzor és fúvóka: Tartsa tisztán! Az alumínium több kormot és fröccsenést termel, mint az acél. A tisztítás megkönnyítése érdekében használjon fröccsenésgátló spray-t a fúvókán.
Az alumínium hegesztési paramétereinek optimalizálása
Az alumínium másként hegeszt, mint az acél. Kövesse az alábbi irányelveket:
Védőgáz: használjon 100% argont . Az acélkeverékekben gyakori egyéb gázok, mint például a CO2 vagy az oxigén, oxidálják az alumíniumot és tönkreteszik a hegesztést.
DCEP polaritás: Az alumínium MIG hegesztéséhez egyenáramú pozitív elektróda (DCEP) szükséges. Ez biztosítja a szükséges 'tisztító műveletet', hogy áttörje a felületen lévő alumínium-oxid réteget. A legtöbb modern inverter ezt automatikusan beállítja az 'Alumínium' mód kiválasztásakor.
Huzalelőtolási sebesség és feszültség: Az alumíniumnak lényegesen nagyobb huzalelőtolási sebességre és feszültségbeállításra van szüksége, mint az acélnak egyenértékű vastagsághoz. mindig olvassa el hegesztője táblázatát . Kiindulásként Készüljön fel a finomhangolásra. A hegesztési varratnak határozott 'sütő szalonna' hangot kell hallania.
A hegesztés előtti előkészítés kulcsfontosságú
Az alumínium megbocsáthatatlan a szennyeződésekkel szemben. Fontos a megfelelő előkészítés:
Tisztítás: Távolítsa el az oxidréteget egy rozsdamentes acél drótkefével, amely kizárólag alumíniumhoz készült. Törölje le a területet oldószerrel, például acetonnal, hogy eltávolítsa az olajokat és a zsírt.
Előmelegítés (vastag anyag esetén): 1/2 hüvelyknél vastagabb anyag esetén enyhe előmelegítés (körülbelül 95-120 °C) segíthet a nedvesség elvezetésében és csökkenti a porozitás kockázatát, megkönnyítve a jó olvadás elérését.
Következtetés: Befektetés a munkához megfelelő eszközbe
Az alumínium MIG hegesztés sikere azon múlik, hogy elismerjük, hogy ez más tudományág, mint az acélhegesztés. A fáklya kiválasztása nem mellékes kiegészítő, hanem a folyamat sarokköve. Azáltal, hogy megérti a szabványos zseblámpák korlátait, és egy erre a célra épített rendszerbe fektet be – legyen szó hozzáférhető orsópisztolyról a hobbi számára, vagy nagy teljesítményű toló-húzó rendszerről a professzionálisoknak –, felkészíti magát a puha huzal adagolásának alapvető kihívásainak leküzdésére.
Ez a befektetés megtérül az időmegtakarítás, az anyagpazarlás csökkentése, és ami a legfontosabb, az erős, tiszta és megbízható alumínium varratok előállításának képessége. Kombinálja a megfelelő pisztolyt a fogyóeszközök, paraméterek és előkészítés aprólékos odafigyelésével, és valóban 'megszelídítheti' az alumínium hegesztésének trükkjeit.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių