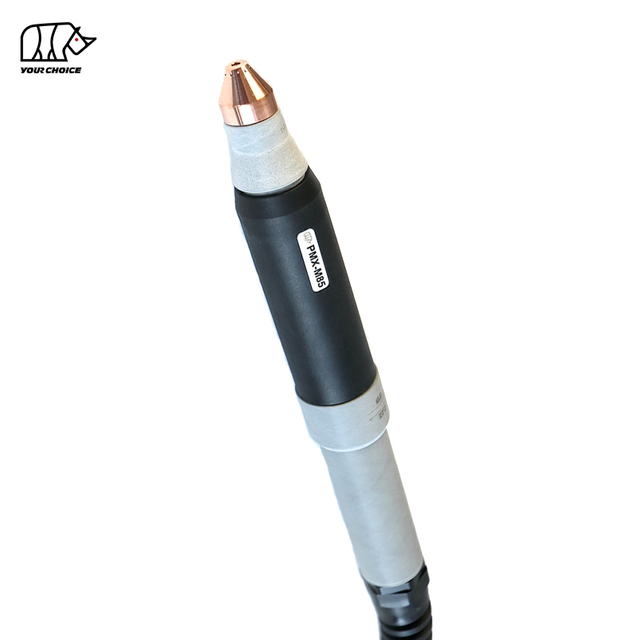
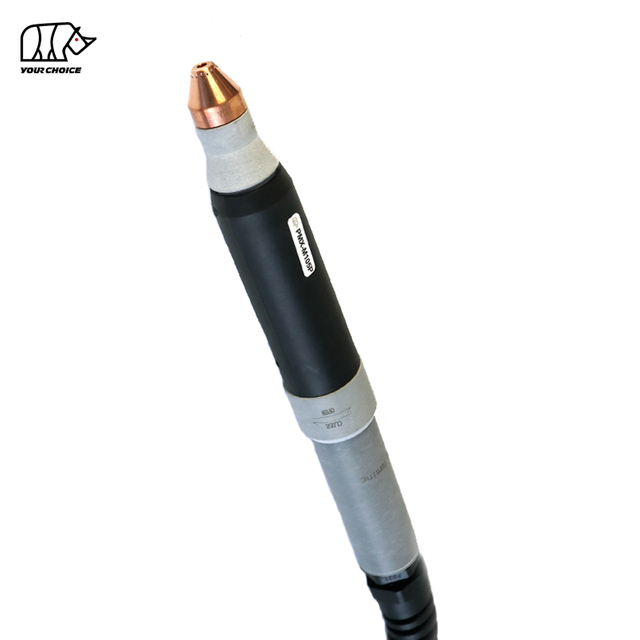
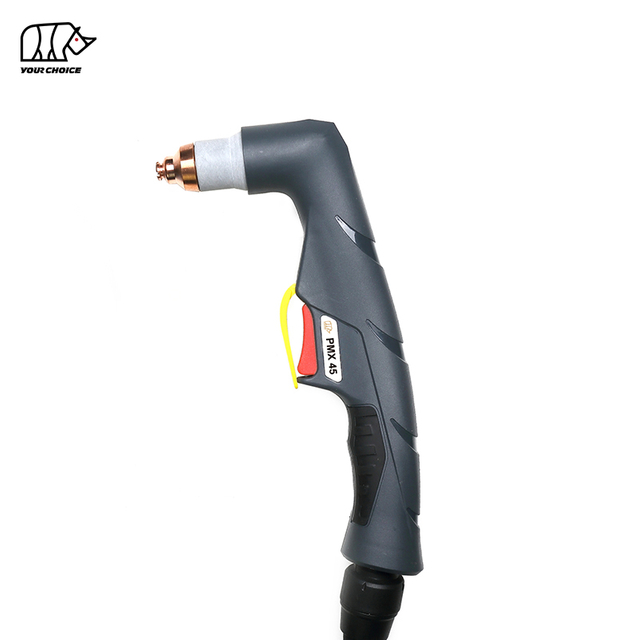
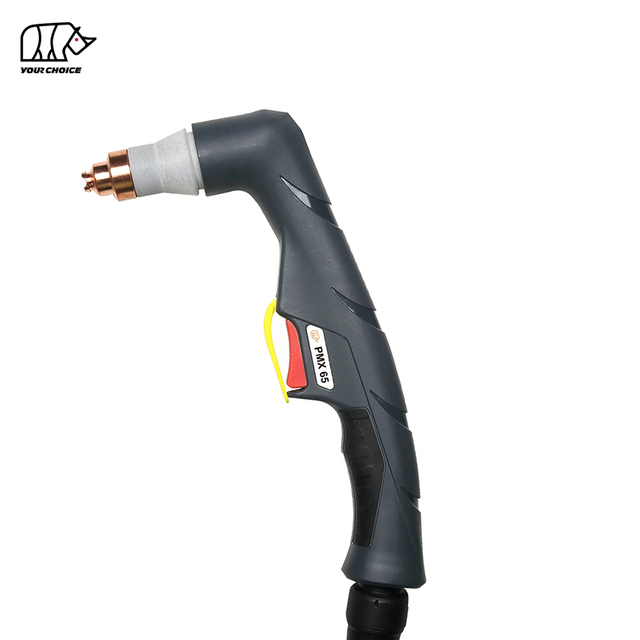
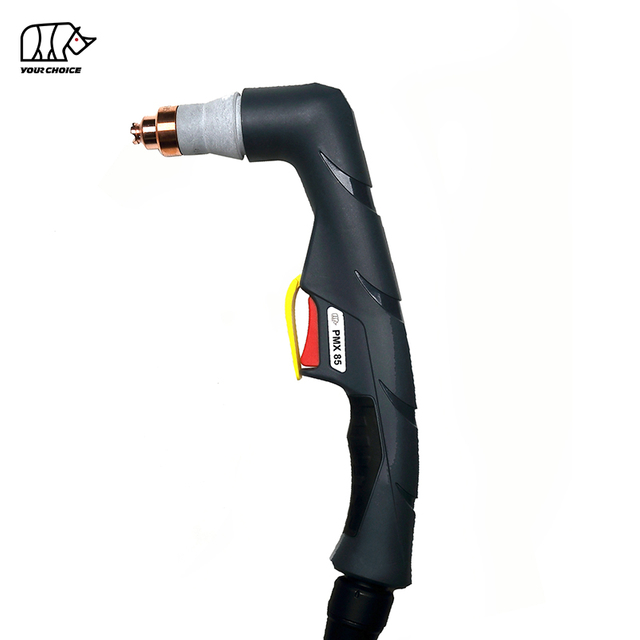
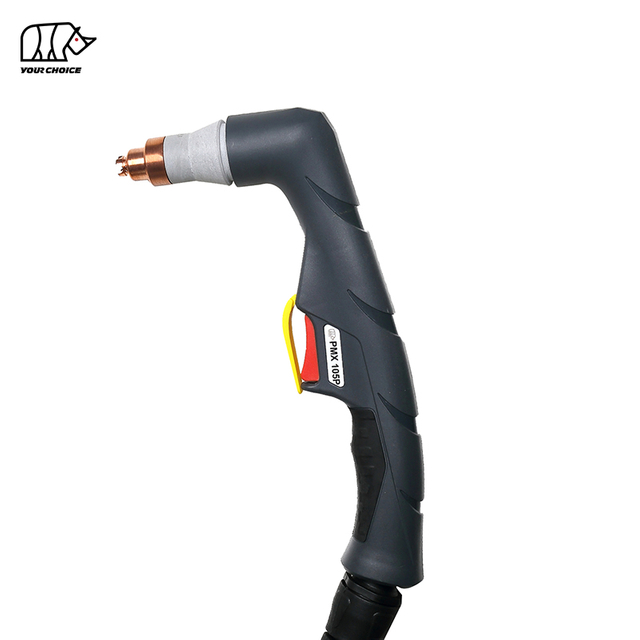
PMX Series Non-HF Plazmavágó pisztolyok kézi és CNC vágáshoz
A INWELT PMX Series léghűtéses, nem nagyfrekvenciás plazmavágó fáklya, amelyet professzionális kézi vágáshoz és gépesített CNC alkalmazásokhoz terveztek.
A jelenlegi kínálat két fő termékcsoportot tartalmaz:
Kézi / kézi zseblámpák
PMX 45–45A
PMX 65–65A
PMX85 – 85A
PMX 105–105A
CNC / Gépesített fáklyák
PMX -M45 – 45A
PMX -M65 – 65A
PMX -M85 – 85A
PMX -M105 – 105A
A sorozat levegő/N2-t használ technológiai gázként, és több vágóáramszintet, fogyóeszköz-konfigurációt, kábelszerelvényeket és hátsó csatlakozásokat támogat.
A kézi és gépi pisztolyokat külön termékkonfigurációként kell kezelni, még akkor is, ha a kapcsolódó fogyóeszközökön osztoznak.
INWELT PMX Series Modell-összehasonlítás
| A modell |
működése |
Elsődleges |
áramfelvételi ciklus |
Indítógáz |
vezeték |
szabványos |
| PMX 45 |
Kézikönyv |
45A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX 65 |
Kézikönyv |
65A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX85 |
Kézikönyv |
85A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX 105 |
Kézikönyv |
105A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX -M45 |
CNC / Gép |
45A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX -M65 |
CNC / Gép |
65A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX -M85 |
CNC / Gép |
85A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
| PMX -M105 |
CNC / Gép |
105A |
60% |
Non-HF |
Levegő / N₂ |
6 m |
A fenti értékek az aktuális INWELT PMX tartomány elsődleges aktuális pozícióját jelentik.
A nagyobb áramerősségű változatokat, például PMX 45P-t vagy PMX 105P-t csak akkor kell külön termékként kezelni, ha műszaki specifikációikat egymástól függetlenül ellenőrizték.
Kézikönyv PMX Plazmavágó pisztolyok
A kézi PMX termékcsalád gyártásra, javításra, karbantartásra és ipari kézi plazmavágásra készült.
A jelenlegi modellek a következők:
PMX 45
PMX 65
PMX85
PMX 105
A kézi pisztolyok kézi markolattal, kioldóval és elülső fogyóeszköz-rendszerrel rendelkeznek, amelyet a kezelő által irányított vágáshoz terveztek.
Válassza ki a modellt a következők szerint:
PMX 45 45A Kézi plazmavágó pisztoly
A PMX 45 a jelenlegi PMX Series legkisebb áramerősségű kézi modellje.
A jelenlegi INWELT specifikációk a következők:
45A primer névleges áram
60%-os munkaciklus
Non-HF ívkezdés
Levegő / N₂ technológiai gáz
kb. 5,0 bar gáznyomás
kb. 160 l/perc gázáramlás
kb. 60 másodperces ajánlott utóáramlás
6 m szabványos zseblámpa vezeték
Többféle hátsó csatlakozó opció
A jelenlegi csatlakozási konfigurációk a következőket tartalmazhatják:
A PMX 45 kompatibilis plazma áramforráshoz csatlakoztatva általános gyártásra, javításra és kisebb áramerősségű fémvágási alkalmazásokra alkalmas.
PMX 65 65A Kézi plazmavágó pisztoly
A PMX 65 további áramkapacitást biztosít, miközben megtartja a nem- HF PMX platformkoncepciót.
A jelenlegi specifikációk a következők:
65A névleges áram
60%-os munkaciklus
Non-HF kezdődően
Levegő / N₂ technológiai gáz
kb. 5,0 bar gáznyomás
kb. 185 l/perc gázáramlás
kb. 60 másodperces ajánlott utóáramlás
6 m szabványos vezeték
A PMX 65 fogyóeszköz platform támogatja az alacsonyabb áramerősségű és teljes teljesítményű vágási konfigurációkat, beleértve a 45 A és 65 A vágócsúcsokat.
Ez lehetővé teszi, hogy a pisztolyt az aktuális üzemi áramnak megfelelően konfigurálják, ahelyett, hogy minden alkalmazáshoz egy fúvókaméretet használnának.
PMX85 85A Kézi plazmavágó pisztoly
A PMX85 nagyobb áramerősségű professzionális kézi plazmavágásra készült.
A jelenlegi INWELT specifikációk a következők:
85A névleges áram
60%-os munkaciklus
Non-HF ívkezdés
Levegő / N₂ technológiai gáz
kb. 5,0 bar gáznyomás
kb. 230 l/perc gázáramlás
kb. 80 másodperces ajánlott utóáramlás
6 m szabványos vezeték
A jelenlegi fogyóeszköz család a következőket tartalmazza:
A megfelelő tipikus fúvóka átmérők körülbelül:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Mindig az ellenőrzött csúcs és árnyékolás kombinációját használja a kiválasztott áramerősséghez.
PMX 105 105A Kézi plazmavágó pisztoly
A PMX 105 a jelenlegi PMX Series legnagyobb áramerősségű szabványos kézi modellje.
Elsősorban kell elhelyezni 105A-es termékként , minden nagyobb áramerősségű PMX 105P konfigurációtól elkülönítve.
A jelenlegi INWELT specifikációk a következők:
105A primer névleges áram
60%-os munkaciklus
Non-HF ívkezdés
Levegő / N₂ technológiai gáz
kb. 5,0-5,5 bar gáznyomás
kb. 255 L/perc gázáramlás
kb. 120 másodperces ajánlott utóáramlás
6 m szabványos vezeték
A jelenlegi termékcsalád vágófogyóeszközöket tartalmaz több áramtartományhoz 105A-ig.
A jelenlegi 105A teljes teljesítményű vágási konfigurációként Ø1,5 mm-es hegyet használnak.
Ne kezelje automatikusan a 125A-hoz kapcsolódó fogyóeszközöket a normál PMX 105-ös besorolásként.
PMX -M CNC és gépesített Plazmavágó pisztolyok
A PMX -M modellek dedikált géppisztolyos változatok, amelyeket a következőkre terveztek:
A jelenlegi modellek a következők:
PMX -M45
PMX -M65
PMX -M85
PMX -M105
A gépi pisztolyok egyenes testű konfigurációt használnak, amelyet fix rögzítésre terveztek, nem pedig kézi működtetésre.
PMX -M45 45A CNC plazmavágó pisztoly
A PMX -M45 a legkisebb áramerősségű gépesített modell a jelenlegi PMX -M tartományban.
A jelenlegi specifikációk a következők:
45A elsődleges termék pozicionálás
60%-os munkaciklus
Non-HF ívkezdés
Levegő / N₂ technológiai gáz
kb. 5,0 bar üzemi nyomás
kb. 160 l/perc gázáramlás
kb. 60 másodperces ajánlott utóáramlás
6 m szabványos vezeték
Gép / CNC pisztoly konfiguráció
A jelenleg elérhető komplett fáklyás konfigurációk a következők:
1/4G integrált / 2 vezetékes
1/4G leválasztott / 2 vezetékes
Központi adapter / 2 vezetékes
Központi adapter / koaxiális kábel
Minden nagyobb áramerősségű PMX -M45P konfigurációnak külön kell maradnia, kivéve, ha műszakilag ellenőrizték.
PMX -M65 65A CNC plazmavágó pisztoly
A PMX -M65 65A osztályú gépesített plazmavágásra készült.
A jelenlegi INWELT specifikációk a következők:
A jelenlegi fogyóeszközök 45A-es és 65A-es gépi vágási konfigurációkat is tartalmaznak.
A teljes teljesítményű 65A PRO csúcs körülbelül Ø1,1 mm-es fúvókanyílást használ a jelenlegi INWELT rendszerben.
PMX -M85 85A CNC plazmavágó pisztoly
A PMX -M85 nagyobb gépesített vágási kapacitást biztosít CNC asztalokhoz és automatizált lemezfeldolgozáshoz.
A jelenlegi INWELT specifikációk a következők:
A jelenlegi gépi fogyóeszköz család a következőket tartalmazza:
45A – körülbelül Ø0,9 mm
65A – körülbelül Ø1,1 mm
85A – körülbelül Ø1,3 mm
A pontos INWELT csúcs, pajzs és tartóelem kombinációt minden jelenlegi szintnél meg kell erősíteni.
PMX -M105 105A CNC plazmavágó pisztoly
A PMX -M105 a legnagyobb áramerősségű szabványos CNC modell a jelenlegi PMX -M tartományban.
Elsősorban a következőképpen kell elhelyezni:
PMX -M105 = 105A Non-HF CNC plazmavágó pisztoly
A jelenlegi specifikációk a következők:
105A primer névleges áram
60%-os munkaciklus
Non-HF kezdődően
Levegő / N₂
kb. 5,0-5,5 bar gáznyomás
kb. 255 L/perc gázáramlás
kb. 120 másodperces ajánlott utóáramlás
6 m szabványos vezeték
A kapcsolódó vágóáram-konfigurációk a következők:
Minden különálló 125A PMX -M105P terméknek saját termékentitással és műszaki oldallal kell rendelkeznie, nem pedig a szabványos PMX -M105 specifikációba keverve.
Kézikönyv PMX vs. PMX -M CNC Fáklya: mi a különbség?
A fő különbség az, hogy a fáklyát hogyan kell működtetni és felszerelni.
| Funkció |
PMX Kézi zseblámpa |
PMX -M Gépi zseblámpa |
| Művelet |
Kézi |
CNC / Gépesített |
| Pisztolytest |
Kezelő fogantyú |
Egyenes géptest |
| Start Control |
Fáklya kioldó |
Gép / CNC vezérlő |
| Felszerelés |
Kézi |
Fáklyatartó / Z-tengely |
| Vágási magasság |
Kezelő vezérli |
Gép által vezérelt |
| Tipikus modellek |
PMX 45/65/85/105 |
PMX -M45 / 65 / 85 / 105 |
Ne telepítsen kézi vágópisztolyt a dedikált gépi pisztoly helyett anélkül, hogy ellenőrizné a teljes rendszerkövetelményt.
Hogyan válasszuk ki a megfelelő PMX jelenlegi osztályt
A helyes áramosztály a plazma áramforrástól és a vágási igénytől függ.
PMX 45 / PMX -M45
Elsődleges áram:
45A
PMX 65 / PMX -M65
Elsődleges áram:
65A
PMX85 / PMX -M85
Elsődleges áram:
85A
PMX 105 / PMX -M105
Elsődleges áram:
105A
A nagyobb áramerősségű pisztoly nem jelenti automatikusan azt, hogy minden vágásnál teljes teljesítménnyel kell használni.
A fúvókát, az árnyékolást és az egyéb fogyóeszközöket a kiválasztott üzemi áramhoz kell igazítani.
PMX Series Vágóhegy kiválasztása áram szerint
A jelenlegi INWELT PMX fogyóeszköz rendszer áramspecifikus fúvókás megközelítést követ.
A tipikus teljes áramú kapcsolatok a következők:
| Vágóáram, |
tipikus csúcsátmérő |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
A pontos cikkszám a pisztoly típusától, a kézi/gépi konfigurációtól és a fogyóeszközök családjától függ.
Ne csak fizikai megjelenés alapján válasszon plazmavágó hegyet.
Miért fontos az áram és a fúvóka illeszkedése?
A vágófúvóka szűkíti a plazmaívet.
A fúvóka átmérője befolyásolja:
Plazmasugár alakú
A gáz sebessége
Kerf szélessége
Jelenlegi kapacitás
Fogyasztási hőmérséklet
Alacsony áramú fúvóka használata túlzott áramerősség mellett a következőket eredményezheti:
Gyors fúvóka kopás
Megnagyobbodott nyílás
Instabil ív
Szélesebb vágás
Gyenge vágási minőség
Használja a kiválasztott áramerősséghez megadott fúvókát.
PMX Series Elektródák
Az elektróda elektromos energiát ad át a plazmaívbe.
A jelenlegi PMX család cserélhető elektródákat használ, amelyek a megfelelő pisztolyhoz és fogyóeszközökhöz illeszkednek.
Vizsgálja meg az elektródát:
A túlzottan kopott elektróda felgyorsíthatja a fúvóka kopását és csökkentheti az ívindítási megbízhatóságot.
PMX Series Örvénygyűrűk
Az örvénygyűrű szabályozza a folyamatgáz eloszlását és forgását az elektróda körül.
A megfelelő gázörvény segít stabilizálni és szűkíteni a plazmaívet.
A különböző áramosztályok eltérő örvénygyűrű-konfigurációt igényelhetnek.
Ne feltételezze, hogy minden PMX 45–105-ös folyamathoz egy örvénygyűrű megfelelő.
Használja az ellenőrzött INWELT fogyóeszköz kapcsolatot.
Hand Shields vs Machine Shields
A kézi és gépesített plazmavágás különböző elülső árnyékolási konfigurációkat igényelhet.
Kézi fáklyapajzsok
A tipikus kézi eljárások a következők lehetnek:
Drag vágás
Stand-off vágás
Vágás
Gépi zseblámpa pajzsok
A gépesített folyamatok megkövetelhetik:
Ne szereljen automatikusan kézvédőt a gépi vágópisztolyra vagy géppajzsot a kézi pisztolyra.
Fogyóeszközök vágása és kivágása
A kiválasztott PMX konfigurációk támogathatják a plazmavágást, ha a megfelelő fogyóeszközök vannak telepítve.
Vágás
A vágó fogyóeszközöket úgy tervezték, hogy keskeny plazmasugárt hozzanak létre az anyagleválasztáshoz.
Vágás
A vágó kellékek szélesebb ívet hoznak létre a szabályozott fémeltávolításhoz.
A tipikus fúrási alkalmazások a következők:
Hegesztés eltávolítása
Hiba eltávolítás
Visszavágás
Közös előkészítés
Javítás és átdolgozás
Használja a kiválasztott áramerősségnek megfelelő marófúvókát és árnyékolást.
Non-HF Plazmaív indítása
A jelenlegi INWELT PMX Series INWELT PMX Series el. nem nagyfrekvenciás ívindító rendszerek .
Ez a megkülönböztetés fontos a helyettesítő projekteknél.
A nem HF PMX zseblámpa nem cserélheti ki automatikusan:
Csere előtt erősítse meg:
Miért fontos Non-HF kezdete a CNC rendszereknek?
CNC plazmarendszerek érzékeny elektronikát tartalmazhatnak, például:
Non-HF plazmaindítás elkerüli a HF -start plazmarendszerek által használt hagyományos nagyfrekvenciás gyújtási architektúrát.
A nem HF művelet azonban önmagában nem garantálja a CNC kompatibilitását.
A teljes áramforrásnak, a fáklyának és a vezérlőrendszernek még meg kell felelnie.
PMX Series Folyamatgázra vonatkozó követelmények
Jelenlegi INWELT PMX fáklyák használata:
Levegő / N₂
mint a felsorolt technológiai gáz opciók.
A hozzávetőleges áramkategória értékek a következők:
| Áramosztály |
nyomású |
gázáramlás |
| 45A |
~5,0 bar |
~160 l/perc |
| 65A |
~5,0 bar |
~185 l/perc |
| 85A |
~5,0 bar |
~230 l/perc |
| 105A |
~5,0-5,5 bar |
~255 l/perc |
Használjon tiszta, száraz technológiai gázt a plazma áramforrás követelményeinek megfelelően.
A szennyezett vagy nedvességgel terhelt sűrített levegő negatívan befolyásolhatja a fogyóeszközök élettartamát és a vágási konzisztenciát.
PMX Series Ajánlott utófolyam
A jelenlegi INWELT konfigurációk különböző ajánlott utóáramlási periódusokat sorolnak fel a fáklyaosztály szerint.
| Aktuális osztály |
ajánlott utóáramlás |
| 45A |
~60 mp |
| 65A |
~60 mp |
| 85A |
~80 mp |
| 105A |
~120 mp |
Az utóáramlás segít eltávolítani a maradék hőt a vágópisztolyból és a fogyóeszközökből a vágás után.
Ha lehetséges, hagyja, hogy az áramforrás befejezze normál hűtési ciklusát.
PMX Series Kábel- és csatlakozóopciók
A PMX termékcsalád többféle hátsó csatlakozási elrendezést támogat az adott pisztolytól függően.
Az elérhető konfigurációk a következők lehetnek:
1/4G integrált
1/4G leválasztva
Központi adapter
Egyedi adapter
2 vezetékes vezérlés
4 vezetékes vezérlés
Koaxiális kábel
A kompatibilitást soha nem szabad csak a menetméret vagy a csatlakozó megjelenése alapján meghatározni.
Erősítse meg a teljes felületet.
PMX plazmavágó kompatibilitás ellenőrzése
Csak azért ne válasszon cserepisztolyt, mert a plazmavágó 45A, 65A, 85A vagy 105A felirattal van ellátva.
Erősítse meg a következőket.
Névleges kimeneti áram
Az áramforrásnak a kiválasztott pisztoly és fogyóeszközök ellenőrzött tartományán belül kell működnie.
Ív-indító rendszer
Győződjön meg arról, hogy a gép kompatibilis, nem HF architektúrát használ.
Pilot-Arc Circuit
A kísérleti ív kialakítása plazmarendszerenként eltérő lehet.
Hátsó csatlakozó
Ellenőrzés:
Szál
Központi adapter
Teljesítmény/gáz út
Pilot kapcsolat
Vezérlő huzalozás
A kézi és gépi konfigurációk különbözőképpen használhatók:
Kioldó vezetékek
Indítási jelek
CNC interfészek
Folyamatgáz
Erősítse meg a nyomás- és áramlási követelményeket.
PMX CNC A zseblámpa felszerelésére vonatkozó követelmények
A PMX -M gépi vágópisztolyok esetében a fizikai szerelési méretek kritikusak.
INWELT közzé kell tennie a belső méretrajzokat, amelyek a következőket mutatják:
Ezeket a méreteket a tényleges INWELT gyártópisztolyokból kell mérni.
Ne másoljon más gyártó géppisztoly rajzát.
PMX Géppisztoly és pisztolymagasság-szabályozás
CNC plazmaasztalok fáklyamagasság-szabályozó rendszereket használhatnak a vágási magasság kezelésére.
A teljes plazmarendszertől függően a magasságszabályozás a következőket foglalhatja magában:
Ne állítson ohmos érzékelési kompatibilitást, kivéve, ha a pontos:
Pajzs
Rögzítő alkatrész
Elektromos csatlakozás
CNC felület
ellenőrizve a INWELT konfigurációhoz.
Piercing magasság vs vágási magasság
A gépesített plazmavágás általában különböző magasságú pisztolyokat használ a lyukasztás és a vágás során.
Piercing magasság
A fáklya távolabb marad a lemeztől, miközben az olvadt anyag kilökődik az ív behatolása közben.
Vágási magasság
Az átszúrás után a fáklya a programozott vágási magasságra mozog.
A nem megfelelő magasság hozzájárulhat:
Használjon ellenőrzött folyamatadatokat a teljes plazmarendszerből.
Milyen vastagra vághatók PMX Series plazmafáklyák?
A plazmapisztoly önmagában nem határoz meg egy univerzális vágási vastagságot.
A vágási kapacitás a következőktől függ:
Plazma áramforrás
Jelenlegi
Anyag
Szórófej
Gáznyomás
Gázáramlás
Utazási sebesség
Pierce magasság
Vágási magasság
Fogyasztható állapot
Szükséges vágási minőség
A szakmai adatoknak különbséget kell tenniük a következők között:
Ajánlott vágás
Termékeny vágás elfogadható sebességgel és élminőséggel.
Maximális vágás
Vastagabb anyag, amely még kisebb sebességgel vágható.
Végkielégítés
Maximális elválasztható vastagság, általában csökkent élminőséggel.
Ne tegyen közzé egy általános vastagsági adatot az összes PMX fáklyához.
Build INWELT PMX Vágott diagramok
Az egyik legerősebb jövőbeli SEO és GEO fejlesztés az ellenőrzött INWELT vágási diagramok.
Az ajánlott mezők következők:
| Paraméteradatok |
a |
| Fáklya |
PMX 45/65/85/105 |
| Művelet |
Kéz / Gép |
| Anyag |
Enyhe acél / rozsdamentes / alumínium |
| Vastagság |
mm |
| Jelenlegi |
A |
| Tipp cikkszám |
INWELT Kód |
| Tipp átmérője |
mm |
| Nyomás |
bár |
| Gázáramlás |
L/perc |
| Utazási sebesség |
mm/perc |
| Pierce magassága |
mm |
| Vágott magasság |
mm |
| Pierce Delay |
mp |
| Kerf szélesség |
mm |
| Eredmény |
Ajánlott / Maximum / Végkielégítés |
Használjon mért INWELT adatokat a versenytársak vágási diagramjai helyett.
Milyen fémeket vághatnak a PMX Series plazmafáklyák?
Ha kompatibilis plazma áramforráshoz csatlakozik, PMX Series zseblámpák elektromosan vezető anyagokat vághatnak, beleértve:
Lágyacél
Szénacél
Rozsdamentes acél
Alumínium
Réz
Sárgaréz
Horganyzott acél
A tényleges vágási teljesítmény a teljes plazmarendszertől függ.
A kézi PMX zseblámpák tipikus alkalmazásai
A kézi PMX zseblámpák a következőkre használhatók:
Válassza ki a fáklyát a szükséges áram- és áramforrás-kompatibilitásnak megfelelően.
Tipikus alkalmazások PMX -M CNC zseblámpákhoz
PMX -M géppisztolyok célja:
CNC plazmaasztalok
Automatizált lemezvágás
Profilvágás
Lemezgyártás
Szerkezeti gyártás
Gépelemek
Gyártási vágócellák
Ipari automatizálás
A gépi integráció során mindig figyelembe kell venni a pisztoly méreteit, a csatlakozót, az indítórendszert és a vezérlő interfészt.
PMX Series Fogyóeszközök a forgalmazóknak
A PMX család különösen alkalmas az utángyártott programokra, mivel egy termékcsalád tartalmazza a komplett fáklyákat és az ismétlődő cserealkatrészeket.
A professzionális forgalmazók a következőket tartalmazhatják:
A pontos cikkszám-leképezés segít csökkenteni a rendelési hibákat.
A kézi és gépi fogyóeszközöket egyértelműen el kell választani egymástól
Egyes PMX kézi és gépkonfigurációk megoszthatják a kiválasztott belső fogyóeszközöket.
A teljes front-end rendszert azonban nem szabad automatikusan azonosként kezelni.
Világosan megkülönbözteti:
Kézvédő
Géppajzs
Drag-cut konfiguráció
Gépesített konfiguráció
Vágási konfiguráció
Ez különösen fontos a 45A, 65A, 85A és 105A termékoldalakon.
PMX Series Karbantartás
Vizsgálja meg az elektródát
Cserélje ki az elektródákat, mielőtt a túlzott erózió befolyásolná az ívindítást.
Vizsgálja meg a vágócsúcsot
Ellenőrizze a következőket:
Megnövelt nyílás
Ovális nyílás
Hőkárosodás
Égési sérülés
Vizsgálja meg az örvénygyűrűt
Cserélje ki a repedt vagy sérült gázelosztó alkatrészeket.
Vizsgálja meg a pajzsot
Ellenőrizze a következőket:
Kár
Elzáródás
Helytelen telepítés
Ellenőrizze az O-gyűrűket
Cserélje ki a megkeményedett vagy sérült tömítéseket.
Vizsgálja meg a fáklya vezetékét
Ellenőrizze a következőket:
Kopás
Hőkárosodás
Szoros hajlítások
Laza szerelvények
Gyakori PMX Plazmavágási problémák
Nehéz ívindítás
Ellenőrzés:
Túlzott salakanyag
Ellenőrzés:
Utazási sebesség
Jelenlegi
Vágási magasság
Fogyasztható állapot
Gázáramlás
Túlzott ferde
Ellenőrzés:
Fáklyaszög
Fúvóka kopása
Vágási magasság
Gép-fáklya merőlegessége
Rövid fogyasztási élettartam
A lehetséges okok a következők:
Inkonzisztens CNC vágási méretek
Ellenőrzés:
OEM PMX Series Plazmalámpák gyártása: INWELT
INWELT PMX Series plazmavágó fáklyákat és fogyóeszközöket szállít professzionális B2B ügyfeleknek, beleértve:
Plazma áramforrás gyártók
CNC plazmagép gyártók
Hegesztő- és vágóberendezések márkái
CNC rendszerintegrátorok
Importőrök
Forgalmazók
Nagykereskedők
Ipari beszállítók
Utángyártott fogyóeszközök márkák
OEM és ODM konfigurációk a cél plazmarendszernek megfelelően fejleszthetők.
OEM és Private Label Options
A testreszabás a következőket tartalmazhatja:
OEM projekteknél adja meg a plazma tápforrás modelljét, a kimeneti áramot, az indítórendszert, a csatlakozót, a vezérlő interfészt és a becsült beszerzési mennyiséget.
Miért érdemes a PMX Series plazma fáklyákat a(z) INWELT forrásból szerezni?
A INWELT PMX Series négy jelenlegi osztályt kombinál kézi és CNC géppisztoly konfigurációkkal.
A jelenlegi kategória a következőket tartalmazza:
PMX 45
PMX 65
PMX85
PMX 105
PMX -M45
PMX -M65
PMX -M85
PMX -M105
45A–105A primer áramosztályok
Non-HF kezdődően
Levegő / N₂ működés
6 m-es szabványos égő vezetékek
Kézi és gépesített fogyóeszközök
Alkatrészek vágása és marása
Többféle csatlakozási lehetőség
OEM és saját márkás kínálat
A berendezésgyártók és -forgalmazók számára, ha egy gyártótól szerzik be a komplett fáklyákat és a kapcsolódó fogyóeszközöket, leegyszerűsítheti a beszerzést és az utángyártott támogatást.
Gyakran Ismételt Kérdések a következővel kapcsolatban: PMX Series Plazmavágó pisztolyok
Milyen modelleket tartalmaz a INWELT PMX Series ?
A jelenlegi kínálat a következőket tartalmazza:
Kézikönyv
PMX 45
PMX 65
PMX85
PMX 105
CNC / Gép
PMX -M45
PMX -M65
PMX -M85
PMX -M105
A PMX Series fáklyák HF vagy nem HF ?
A jelenlegi INWELT PMX Series INWELT PMX Series nem HF plazmaégő családként .
Milyen aktuális minősítések érhetők el?
A jelenlegi főbb osztályok a következők:
Mi a különbség PMX és PMX -M között?
PMX modellek kézi/kézi zseblámpák.
PMX -M modellek egyenes testű CNC /gépesített fáklyák.
Milyen gázt használ a PMX Series ?
A jelenlegi INWELT konfigurációk listája:
Levegő / N₂
mint folyamat-gáz opciók.
Mekkora a szabványos fáklya vezeték hossza?
A jelenlegi szabványos konfigurációk körülbelül:
6 m
Melyik vágócsúcsot használják 45A-hez?
Egy tipikus jelenlegi PMX konfiguráció körülbelül:
Ø0,9 mm csúcs
Melyik vágócsúcsot használják 65A-hez?
Egy tipikus jelenlegi PMX konfiguráció körülbelül:
Ø1,1 mm csúcs
Melyik vágócsúcsot használják 85A-hez?
Egy tipikus jelenlegi PMX konfiguráció körülbelül:
Ø1,3 mm csúcs
Melyik vágócsúcsot használják 105A-hez?
Egy tipikus jelenlegi PMX konfiguráció körülbelül:
Ø1,5 mm csúcs
A pontos cikkszámok a pisztolytól és a folyamat konfigurációjától függenek.
Működtethető a PMX 105 125A feszültségről?
A szabványos PMX 105-öt 105A osztályú fáklyaként kell kezelni.
A nagyobb áramerősségű PMX 105P / 125A-val kapcsolatos összetevőket külön konfigurációként kell kezelni, hacsak nincs kifejezetten igazolva.
Működtethető egy PMX 45 65A feszültségről?
A szabványos PMX 45-öt elsősorban 45A-es termékként kell kezelni.
Minden PMX 45P / 65A konfigurációt ellenőrizni és külön kell kezelni.
A kézi és gépi PMX fogyóeszközök felcserélhetők?
Egyes belső fogyóeszközök rokonok lehetnek, de a kézvédők, a gépvédők és a folyamatspecifikus front-end alkatrészek eltérhetnek.
Mindig ellenőrizze a teljes fogyóeszközköteget.
Használhatók PMX fáklyák bármely azonos áramerősségű plazmavágón?
Nem.
Az indítórendszernek, a vezérlőív áramkörnek, a csatlakozónak, a vezérlővezetékeknek és a gázkövetelményeknek is meg kell egyeznie.
Vághatják-e a PMX Series fáklyák a rozsdamentes acélt?
Igen, ha kompatibilis plazma áramforrással és megfelelő folyamatbeállításokkal használják.
PMX Series fáklyák vághatják az alumíniumot?
Igen.
Az alumínium elektromosan vezető, és megfelelő plazmarendszerrel plazma vágható.
Milyen vastagra vághat egy PMX fáklya?
Nincs univerzális csak fáklya vastagság.
A vágási kapacitás a teljes plazmarendszertől, az anyagtól, az üzemi áramtól és a folyamat paramétereitől függ.
A INWELT biztosít OEM PMX plazmalámpákat?
Igen.
OEM/ODM , saját márkás, csatlakozó, kábel, vezérlő interfész és fogyóeszköz-készlet konfigurációk állnak rendelkezésre minősített B2B ügyfelek számára.
Kérjen árajánlatot a következőre: INWELT PMX Series Plazmavágó pisztolyok
A gyorsabb termékválasztás és a kompatibilitás megerősítése érdekében adja meg:
Plazma tápforrás gyártója
Gép modell
Névleges kimeneti áram
Meglévő fáklya modell
Kézi vagy CNC alkalmazás
Indítórendszer típusa
Fénykép a fő csatlakozóról
Vezérlő-csatlakozó fénykép
Szükséges kábelhossz
Vágás vagy kimarás követelmény
Szükséges fogyóeszközök
Becsült beszerzési mennyiség
INWELT vagy saját márkás márkaépítés
INWELT ezután ajánlhatja a megfelelő PMX vagy PMX -M pisztolyt, kábelt, csatlakozót és fogyóeszköz konfigurációt az Ön plazmavágó rendszeréhez.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių