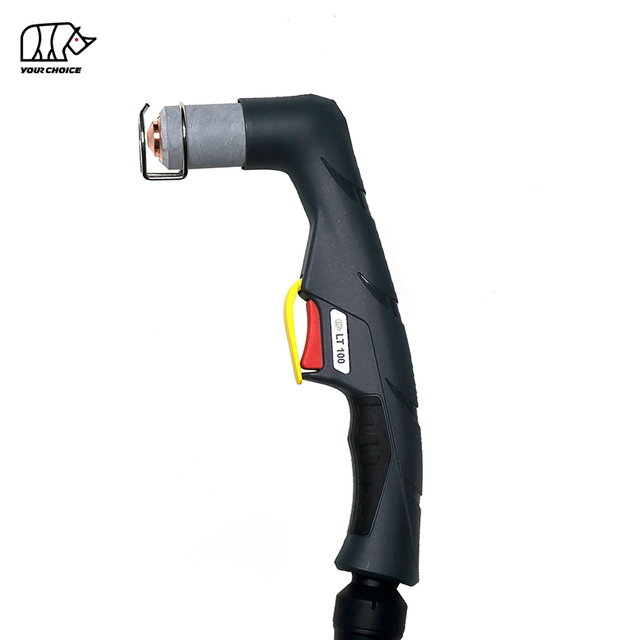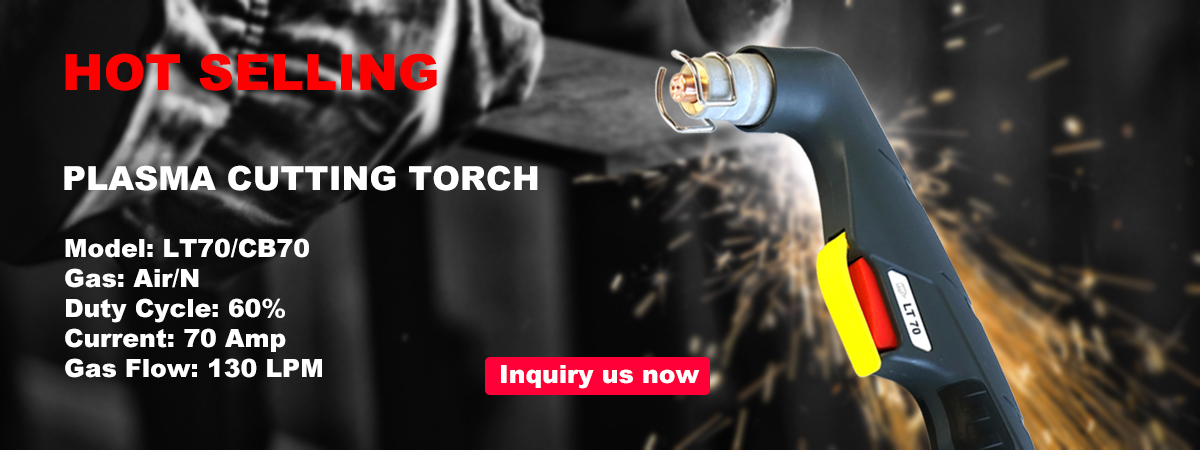
70A HF Manuāls plazmas griešanas deglis profesionālai metāla griešanai
INWELT LT70 ir ar gaisu dzesējama manuāla plazmas griešanas deglis, kas paredzēts profesionāliem metālapstrādes, remonta, apkopes un darbnīcu griešanas darbiem.
LT70 ir 70 A ar 60% noslodzes ciklu un izmanto augstas frekvences ( HF ) loka palaišanu..
Pašreizējā INWELT tehniskajā konfigurācijā ietilpst:
70A nominālā strāva
60% darba cikls
Saspiesta gaisa procesa gāze
HF loka sākums
Apm. Darba spiediens 4,5–5,0 bāri
Apm. 130 l/min gaisa plūsma
Apm. 70 sekunžu ieteicamā pēcplūsma
Standarta 6 m lāpas vads
Ir pieejamas četras primārās pilnīgas lāpas savienojuma konfigurācijas:
1/8G
1/4G
M16 × 1,5
Centrālais adapteris
LT70 izmanto arī plašu patērējamo materiālu sistēmu ar standarta, plakaniem, koniskiem un pagarinātiem griešanas uzgaļiem, HF elektrodiem, gāzes difuzoriem, ārējām sprauslām, starplikām un apkopes komponentiem.
INWELT LT70 Tehniskās specifikācijas
| Specifikācija |
INWELT LT70 |
| Produkta veids |
Manuāla/rokas ierīce Plazmas griešanas deglis |
| Modelis |
LT70 |
| Zīmols |
INWELT |
| Nominālā strāva |
70 A |
| Darba cikls |
60% |
| Dzesēšana |
Gaiss |
| Procesa gāze |
Saspiests gaiss |
| Loka palaišana |
HF |
| Gāzes spiediens |
Apm. 4,5–5,0 bāri |
| Gāzes plūsma |
Apm. 130 l/min |
| Ieteicamais pēcplūsmas |
Apm. 70 sekundes |
| Standarta vadu garums |
6 m |
| Darbība |
Manuāls / Rokas |
| Savienotāja opcijas |
1/8G/1/4G/M16×1,5/ Centrālais adapters |
| Padoms Ģimene |
Ø0,9 / Ø1,0 / Ø1,1 / Ø1,2 mm |
| Pagarinātie izejmateriāli |
Pieejams |
| OEM / ODM |
Pieejams |
| Privātā etiķete |
Pieejams |
Pirms pasūtīšanas pārbaudiet plazmas barošanas avotu, izejas strāvu, HF palaišanas sistēmu, aizmugurējo savienotāju un nepieciešamo izejmateriālu konfigurāciju.
Kā darbojas LT70 HF Plazmas griešanas deglis
LT70 darbojas kā daļa no pilnīgas plazmas griešanas sistēmas, kas sastāv no degļa, plazmas barošanas avota, saspiestā gaisa padeves un darba savienojuma.
Saspiestais gaiss plūst caur degļa galvu, difuzoru un griešanas uzgali.
Elektriskā enerģija jonizē gāzi un veido augstas temperatūras plazmas loku.
Sprausla sašaurina šo loku koncentrētā plazmas strūklā, kas izkausē elektriski vadošu materiālu, bet liela ātruma gaiss noņem izkausētu metālu no roba.
Augstas frekvences loka palaišana
LT70 izmanto HF aizdedzi.
Augstas frekvences elektriskais signāls palīdz ierosināt plazmas loku, neprasot griešanas galu mehāniski atsist pret apstrādājamo priekšmetu.
Tāpēc plazmas barošanas avotam ir jābūt izstrādātam saderīgam HF lodlampai.
HF un ne- HF plazmas degļu sistēmas nevajadzētu uzskatīt par savstarpēji aizvietojamām.
Kāpēc izvēlēties 70A LT70 manuālo plazmas lodlampu?
LT70 ir novietots starp vieglākām 50A klases lāpām un augstākas jaudas 100A klases plazmas lāpas platformām.
70A nominālā strāva
Degļa nominālā jauda ir 70 A , nodrošinot papildu griešanas strāvas jaudu salīdzinājumā ar platformu LT50 .
60% noslodzes cikls
Pašreizējā specifikācijā ir norādīts 60% darba cikls pie 70A.
Darba cikls apraksta pieļaujamo darbības laiku nominālos apstākļos norādītajā pārbaudes periodā.
Faktisko lāpas temperatūru var ietekmēt arī:
Konstrukcija ar gaisa dzesēšanu
LT70 nav nepieciešama atsevišķa šķidruma dzesēšanas iekārta.
Saspiestais gaiss darbojas kā procesa gāze, kā arī veicina degļa dzesēšanu.
6 m standarta lāpas vads
Standarta 6 m vads nodrošina darba sasniedzamību ražošanas cehiem, apkopes darbībām un rūpnieciskā remonta darbiem.
LT70 Pilnīgas rokas kabatas konfigurācijas
Pašreizējā INWELT LT70 produktu saimē ir iekļauti četri primārie, pilnībā manuālie degļu komplekti.
| INWELT Koda |
konfigurācija |
| IJWU6881 |
LT70 / 6 m / 1/8 G |
| IJWU6887 |
LT70 / 6 m / 1/4G |
| IJWU6886 |
LT70 / 6 m / M16 × 1,5 |
| IJWU6888 |
LT70 / 6 m / Centrālais adapters |
Šīs opcijas ļauj izplatītājiem un plazmas iekārtu ražotājiem pielāgot LT70 dažādām barošanas avota saskarnēm.
Atbilstoša vītnes vai savienotāja forma vien negarantē saderību.
Strāvas pieslēgumam, gāzes savienojumam, pilotloka ķēdei un sprūda/vadības vadiem arī jāatbilst plazmas griezējam.
Kā pārbaudīt LT70 plazmas griezēja saderību
Aizvietotāju LT70 nevajadzētu izvēlēties tikai tāpēc, ka iekārtai ir aptuveni 70 A.
Apstipriniet HF Sāk
Plazmas strāvas avotam jāatbalsta augstfrekvences aizdedze.
Plazmas sistēmai, kas nav HF , vai ar prettriecienu, parasti ir nepieciešama cita lāpas arhitektūra.
Apstipriniet darba strāvu
LT70 jauda ir 70 A.
Darbiniet degli un palīgmateriālus to pārbaudītajā strāvas diapazonā.
Apstipriniet aizmugurējo savienotāju
Pieejamās konfigurācijas ietver:
1/8G
1/4G
M16 × 1,5
Centrālais adapteris
Apstipriniet Pilot-Arc un Trigger savienojumus
Divi degļi ar vienādu jaudas/gāzes vītni joprojām var izmantot dažādus pilotloka vai sprūda vadus.
Pirms pasūtīšanas sniedziet informāciju par mašīnu
Lai nomainītu lāpu, nodrošiniet:
Plazmas griezēju ražotājs
Mašīnas modelis
Nominālā izejas strāva
Oriģinālais lāpas modelis
Galvenā savienotāja fotogrāfija
Pilot-loka savienojuma fotogrāfija
Sprūda savienotāja fotogrāfija
Tas ir ticamāk nekā apgalvojums, ka LT70 der katram 70A plazmas griezējam.
LT70 Standarta griešanas padomi
Palīgmateriālu saimē LT70 / LT50 ir vairāki standarta griešanas uzgaļu diametri.
| INWELT Koda |
specifikācija |
| IJWV0076-09 |
Ø0,9 mm / L=11,2 mm |
| IJWV0044-10 |
Ø1,0 mm / L=12,3 mm |
| IJWV0044-11 |
Ø1,1 mm / L=12,3 mm |
| IJWV0044-12 |
Ø1,2 mm / L=12,3 mm |
Dažādi sprauslu diametri atbalsta dažādus darbības apstākļus.
Pareizā sprausla jāizvēlas atbilstoši:
Plazmas barošanas avots
Darba strāva
Griešanas process
Materiāls
Priekšgala konfigurācija
Neizvēlieties uzgali tikai tāpēc, ka tas fiziski atbilst degļa galvai.
Kuru griešanas galu vajadzētu izmantot pie 70 A?
Patērējamo materiālu saimē LT70 ir Ø0,9, Ø1,0, Ø1,1 un Ø1,2 mm uzgaļi.
INWELT ir jāpublicē galīgā strāvas līdz sprauslai diagramma tikai pēc tam, kad ir apstiprināta paša pārbaudītā darbības specifikācija.
Spēcīgākajā nākotnes tabulā būtu:
INWELT padoma kods
Uzgaļa diametrs
Ieteicamā strāva
Saderīgs elektrods
Saderīgs vairogs
Griešanas režīms
Tas profesionāliem pircējiem sniegtu noderīgāku informāciju nekā vispārīgs paziņojums, piemēram, 'pieejami vairāki sprauslu izmēri'.
LT70 Plakanās griešanas padomi
Pašreizējā detaļu saimē ietilpst plakano galu konfigurācijas:
IJWV0039-10 – Plakans uzgalis Ø1,0 mm
un
IJWV0039-12 – Plakans uzgalis Ø1,2 mm
Plakano galu ģeometrija jāizvēlas atbilstoši paredzētajam griešanas procesam un atbilstošiem priekšējās daļas komponentiem.
Nejauciet standarta un plakanu galu izejmateriālus, ja nav apstiprināts vairoga un starplikas izvietojums.
LT70 Konusveida griešanas padomi
Pašreizējās koniskās konfigurācijas ietver:
IJWV0075-10 — konisks gals Ø1,0 mm / LT50 –70
IJWV0075-12 — konisks gals Ø1,2 mm / LT50 –70
Koniskie uzgaļi var nodrošināt atšķirīgu piekļuvi un darba ģeometriju salīdzinājumā ar standarta cilindriskiem uzgaļiem.
Izmantojiet tos tikai apstiprinātā izejmateriālu komplektā.
LT70 Paplašināti griešanas padomi
Pagarinātie palīgmateriāli nodrošina papildu piekļuvi padziļinātām vai ierobežotām griešanas vietām.
Pašreizējā LT70 izejmateriālu saime ietver paplašinātas uzgaļu konfigurācijas aptuveni:
Pagarinātie uzgaļi jāizmanto kopā ar atbilstošo pagarināto elektrodu un vairoga konfigurāciju.
Tā kā pagarināts priekšējais gals maina degļa ģeometriju, vienmēr saglabājiet pareizo attālumu no degļa līdz darbam.
LT70 HF Elektrods
Standarta LT70 elektrods ir:
INWELT Kods: IJWC0029
Atsauce: 1402
Apraksts:
HF Plazmas elektrods / LT70
Elektrods nodod elektrisko enerģiju caur degli un loka palaišanas un griešanas laikā pakāpeniski nodilst.
Nomainiet elektrodu, pirms pārmērīga nodiluma izraisa:
LT70 Pagarināts HF elektrods
Pagarinātais elektrods ir:
INWELT Kods: IJWC0020
Atsauce: 1368
Apraksts:
Pagarināts HF plazmas elektrods / LT70
Izmantojiet šo komponentu tikai ar atbilstošo paplašināto griešanas uzgaļu konfigurāciju.
Nejauciet standarta elektrodu un pagarināto sprauslu, ja vien šī kombinācija nav īpaši apstiprināta.
LT70 Gāzes difuzors
Pašreizējais difuzors ir:
INWELT Kods: IJWG0013
Pielietojums:
LT50 – LT70
Difuzors kontrolē procesa gāzes sadalījumu ap elektrodu un griešanas galu.
Pareiza gāzes plūsma veicina:
Stabils plazmas loks
Patēriņa dzesēšana
Konsekvents izgriezums
Atkārtojama griešana
Nomainiet difuzoru, ja tas ir saplaisājis, izkropļots vai stipri piesārņots.
LT70 Ārējo sprauslu opcijas
Priekšējā sistēma LT70 ietver dažādas izolējošas ārējās sprauslas konfigurācijas.
Bakelīta ārējā sprausla
INWELT Kods: IJWT0098-03
Atsauce: 5.710.171
Pelēka stikla šķiedras ārējā sprausla
Pašreizējā izejmateriālu saimē ir pieejama arī maksimālā mūža pelēkā stikla šķiedras konfigurācija.
Ārējās sprauslas aizsargā un novieto iekšējo izejmateriālu kaudzi.
Pirms griešanas nomainiet saplaisājušās, apdegušās vai mehāniski bojātās izolācijas daļas.
LT70 Starplikas un atdalāmie piederumi
Pašreizējā LT70 sistēmā ietilpst:
IJTN6673 — divpunktu starplika
IJTN0071 – starplikas atspere
IJTN0018 — aizsargvāciņš pagarinātam uzgalim
Šīs sastāvdaļas palīdz izveidot paredzēto attiecību starp griešanas sprauslu un sagatavi.
Izmantojiet starpliku, kas atbilst izvēlētajam uzgalim un griešanas metodei.
Nepareiza atdalīšana var ietekmēt:
LT70 Degļa galva un pakalpojuma komponenti
Pašreizējā LT70 rokas luktura sistēma ietver:
IJWA0026 — LT70 Plazma Degļa galva
IJGU0718 – Ø12,42 × 1,78 mm sarkans silikona O veida gredzens
IJHW0040 — manuāls plazmas rokturis
IJIK0733 – sprūda aizsardzības komponents
IJIR0081 — sprūda
IJIK0804 – roktura savienojums
Šīs servisa sastāvdaļas ļauj izplatītājiem un remonta uzņēmumiem veikt degli, nenomainot visu komplektu katras kļūmes gadījumā.
LT70 Kabeļu komplekti
Galvenās rokasgrāmatas LT70 / LT50 kabeļu komplektos ietilpst:
| INWELT koda |
konfigurācija |
| IJWO00006077-00 |
LT50 –70 / 6 mm² / 6 m / 1/8G |
| IJWO00006071-00 |
LT50 –70 / 6 mm² / 6 m / Centrālais adapters |
Šīs rokasgrāmatas LT70 produkta lapā rokas degļa kabeļu komplektus glabājiet primārajā tabulā.
Pārvietojiet LT M70 mašīnas degļa kabeļu komplektus uz LT M70 CNC produkta lapu.
Tas uzlabo produkta entītijas skaidrību profesionāliem pircējiem un meklētājprogrammām.
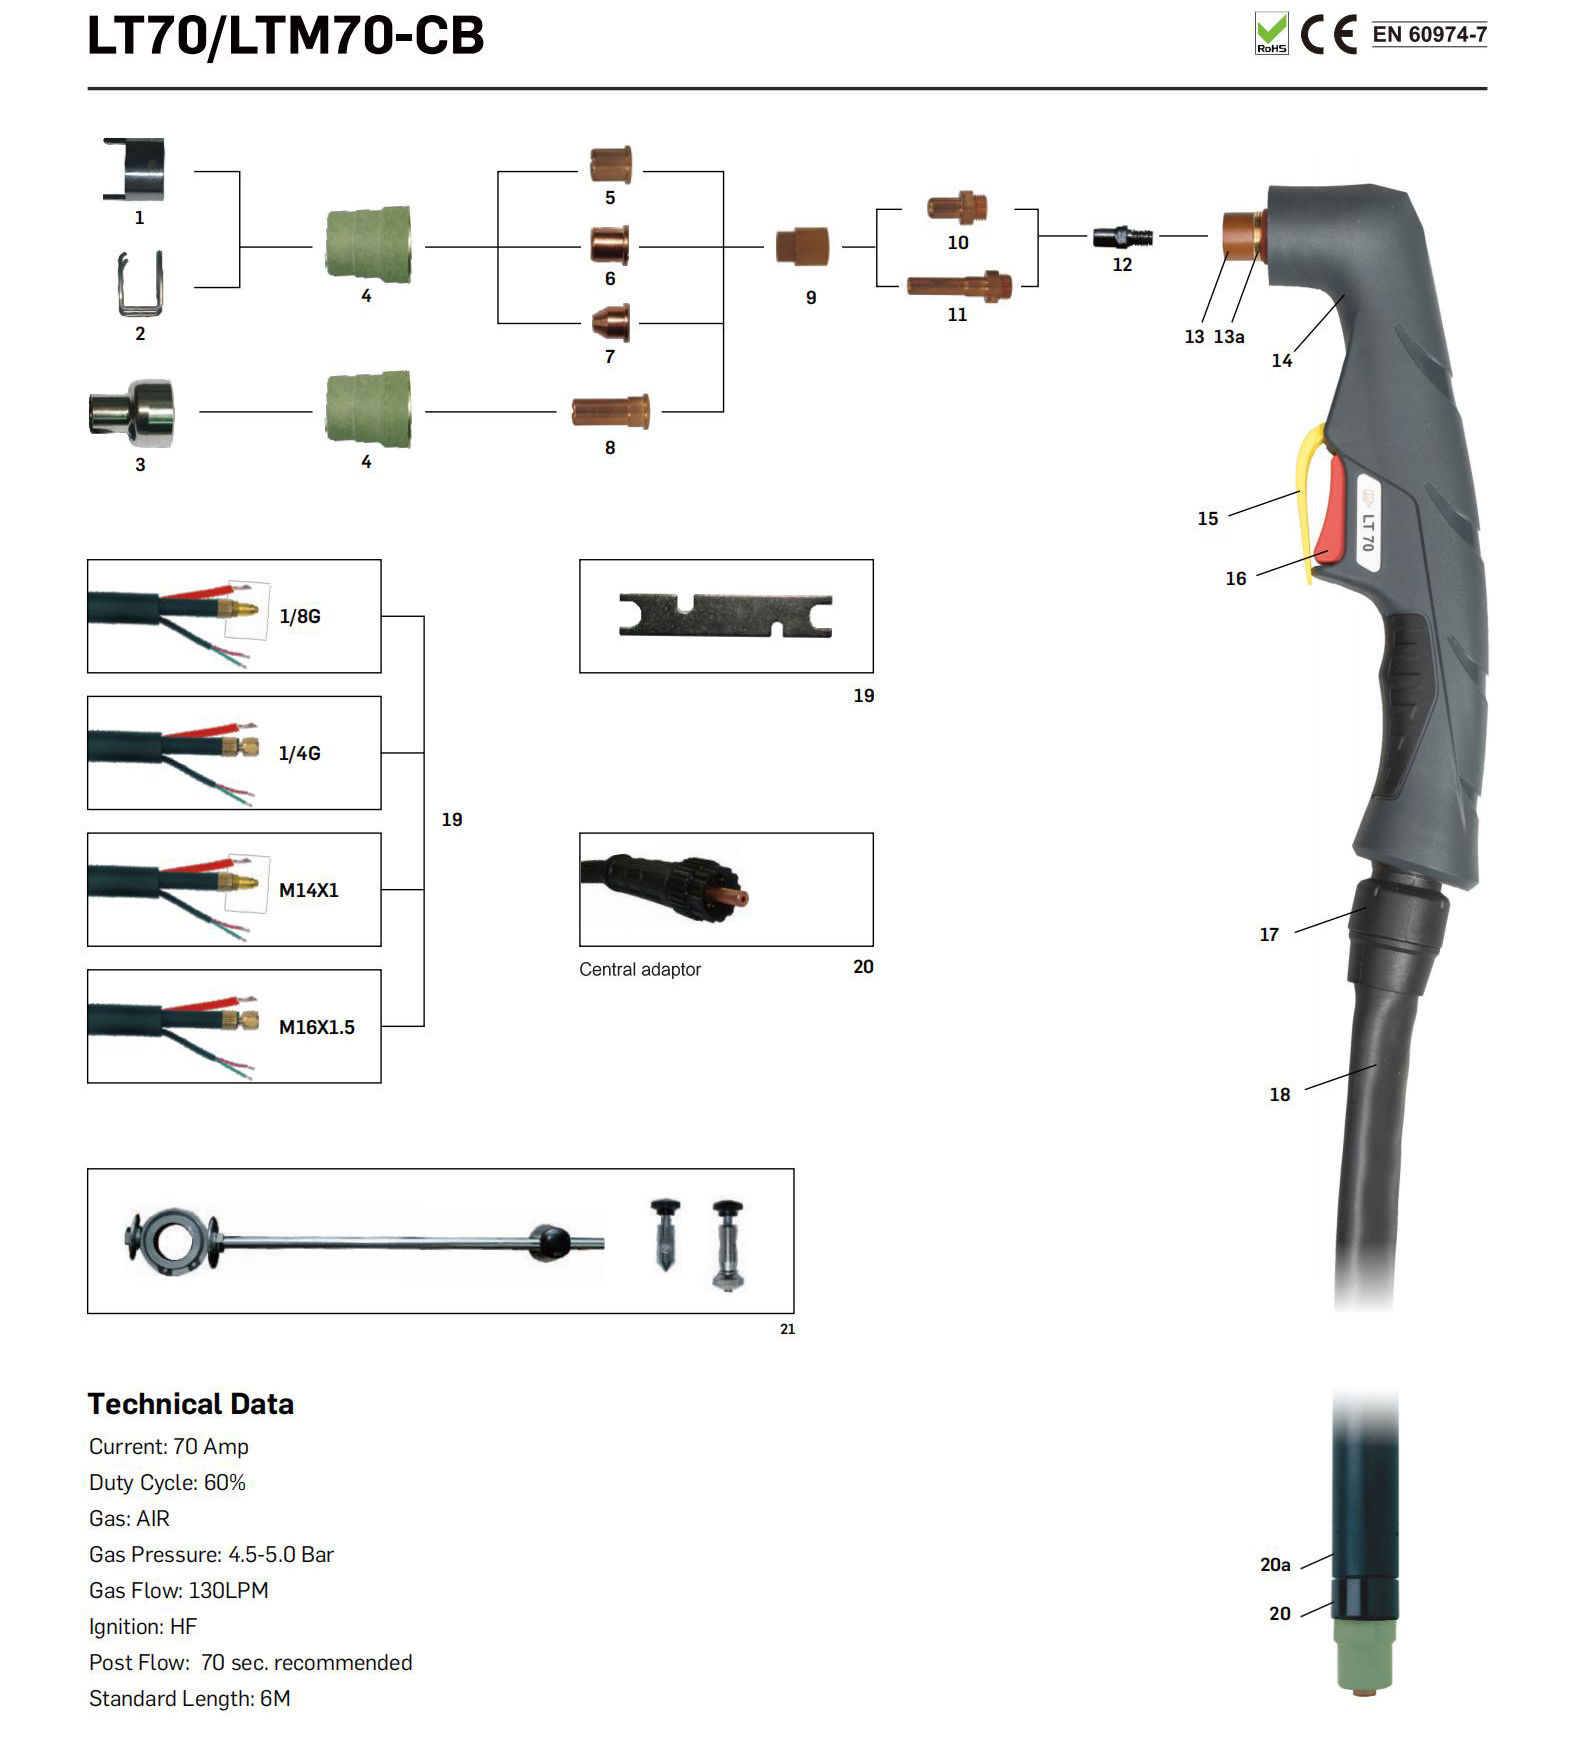
Sīkāka informācija par rezerves daļām:
Rokas lāpa
|
| Kods |
Atsauce |
Apraksts |
| IJWU6881 |
1564 |
Plazmas griešanas deglis LT70 /6m 1/8G |
| IJWU6887 |
|
Plazmas griešanas deglis LT70 /6m 1/4G |
| IJWU6886 |
|
Plazmas griešanas deglis LT70 /6m M16×1,5 |
| IJWU6888 |
1573 |
Plazmas griešanas deglis LT70 /6m centrālais adapteris |
Mašīnas lodlampa
|
| Kods |
Atsauce |
Apraksts |
| IJWU6751 |
1563 |
Plazmas griešanas automātiskais deglis LT M70/6m 1/8G |
| IJWU6753 |
|
Plazmas griešanas automātiskais deglis LT M70/6m 1/4G |
| IJWU6755 |
|
Plazmas griešanas automātiskais deglis LT M70/6m M16×1,5 |
| IJWU6757 |
1566 |
Plazmas griešanas automātiskais deglis LT M70/6m centrālais adapteris |
|
| Positio |
|
Kods |
Atsauce |
Apraksts |
| 1 |
|
IJTN6673 |
1405 |
Divstūris starplika/ LT70 |
| 2 |
|
IJTN0071 |
1394 |
Starplika atspere/ LT70 |
| 3 |
|
IJTN0018 |
|
Aizsargvāciņš pagarinātajam uzgalim/ LT70 |
| 4 |
|
|
|
Ārējā sprausla |
| 4.1 |
|
IJWT0098-03 |
5.710.171 |
Ārējā sprausla /bakelīts/ LT70 |
| 4.2 |
|
JWT0098-01 |
|
Ārējā sprausla/maksimālais kalpošanas laiks/pelēka stikla šķiedra/ LT70 |
| 5 |
|
|
|
Padoms |
| 5.1 |
|
IJWV0076-09 |
1309 |
Uzgalis Φ0,9 mm LT50 -70/L=11,2 mm |
| 5.2 |
|
IJWV0044-10 |
1396 |
Uzgalis Φ1,0 mm LT50 -70/L=12,3 mm |
| 5.3 |
|
IJWV0044-11 |
|
Uzgalis Φ1,1 mm LT50 -70/L=12,3 mm |
| 5.4 |
|
IJWV0044-12 |
|
Uzgalis Φ1,2 mm LT50 -70/L=12,3 mm |
| 6 |
|
|
|
Padoms |
| 6.1 |
|
IJWV0039-10 |
|
Plakans uzgalis Φ1.0mm |
| 6.2 |
|
IJWV0039-12 |
|
Plakans gals Φ1,2mm |
| 7 |
|
|
|
Padoms |
| 7.1 |
|
IJWV0075-10 |
1305 |
Koniskais gals Φ1.0mm/ LT50 -70 |
| 7.2 |
|
IJWV0075-12 |
|
Koniskais gals Φ1,2mm/ LT50 -70 |
| 8 |
|
|
|
Padoms |
| 8.1 |
|
IJWV0046-98 |
1395 |
Pagarināts gals Φ1.0mm/ LT50 -70 |
| 8.2 |
|
IJWV0029-10 |
|
Pagarināts gals Φ1.1mm/ LT50 -70 |
| 8.3 |
|
IJWV0029-11 |
|
Pagarināts gals Φ1.2mm/ LT50 -70 |
| 9 |
|
IJWG0013 |
|
Izkliedētājs LT50 -70 |
| 10 |
|
IJWC0029 |
1402 |
Elektrods HF Plazma LT70 |
| 11 |
|
IJWC0020 |
1368 |
Pagarināts elektrods HF Plazma LT70 |
| 12 |
|
IJAO0777 |
3.065.204 |
Airtube/ LT70 |
| 13 |
|
IJWA0026 |
1071 |
Plazmas degļa galva LT70 |
| 13a |
|
IJGU0718 |
|
'O' gredzens Φ12,42x1,78 mm silīcija sarkanā krāsā |
| 14 |
|
IJHW0040 |
|
Plazmas rokturis rokasgrāmata/CB50-70/Red |
| 15 |
|
IJIK0733 |
|
Aizsardzības daļa/Plazma/Dzeltens |
| 16 |
|
IJIR0081 |
185.0031 |
Sprūda |
| 17 |
|
IJIK0804 |
|
Savienojums/mazs/jauns tips |
| 18 |
|
|
|
Kabeļu montāža |
| 18.1 |
|
IJWO00006077-00 |
|
Kabeļa montāža/ LT50 -70/6MMQ/6M ATT.1/8G |
| 18.2 |
|
IJWO00006071-00 |
|
Kabeļa montāža/ LT50 -70/6MMQ/6M centrālais adapteris |
| 18.3 |
|
IJWO10006071-00 |
|
Kabeļa montāža/ LT M50-70/6MMQ/6M centrālais adapteris |
| 18.4 |
|
IJWO10006077-00 |
|
Kabeļu montāža/ LT M50-70/6MMQ/6M ATT.1/8G |
| 19 |
|
IJDH6017 |
|
Plazmas uzgriežņu atslēga |
| 20 |
|
IJWA0084 |
1349 |
Plazmas degļa galva LT M70 |
| 20a |
|
IJHW0024 |
|
Stikla šķiedras pozīcijas caurule/ LT M |
| 21 Adapteris |
| 21.1 IJAU5698 Savienojuma adapteris 1/8G-1/4G |
| 21.2 IJAU5699 Savienojuma adapteris 1/8G-M16×1.5 |
| 21.3 IJAU5690 Centrālā adaptera degļa puse Plazmas 5 tapas |
| 22 IJAY0089 Riņķveida griešanas agregāts/ LT70 |
| 22.1 IJTN0030 Riteņa starplikas ar uzgriežņu atslēgu/ LT70 |
Mūsu katalogs:
 INWELT PLAZMAS LĀPU KATALOGS.pdf
LT70 pret LT M70: rokas lodlampa pret mašīnas lodlampu
Pašreizējā tiešraides lapā ir apvienoti LT70 un LT M70-CB, taču tie jāuzskata par diviem atsevišķiem pilnīgiem luktura produktiem.
| Funkcija |
LT70 |
LT M70 |
| Darbība |
Manuāls / Rokas |
CNC / Mehanizēts |
| Lāpas ģeometrija |
Rokas lāpa |
Taisns mašīnas lodlampa |
| Kontrole |
Operatora sprūda |
Mašīna kontrolēta |
| Montāža |
Rokas |
Fiksēts lāpas turētājs |
| Primārā izmantošana |
Manuāla izgatavošana |
Automatizēta griešana |
Dažus izejmateriālus un kabeļu sastāvdaļas var koplietot.
Tomēr pilnīgas degļu galviņas, rokturi, mašīnu korpusi un kabeļu komplekti nav jāuzrāda kā viena produkta vienība.
Iekšējai saitei izmantojiet:
LT70 Manuāls plazmas griešanas deglis
un
LT M70 CNC plazmas griešanas deglis
Kādus materiālus var griezt ar LT70 ?
Lietojot kopā ar saderīgu plazmas barošanas avotu, LT70 var griezt elektriski vadošus materiālus, tostarp:
Maigs tērauds
Oglekļa tērauds
Nerūsējošais tērauds
Alumīnijs
Varš
Misiņš
Cinkots tērauds
Deglis vien nenosaka katra materiāla maksimālo biezumu.
Cik biezu var sagriezt 70 A LT70 plazmas lodlampa?
Pašreizējā lapā ir norādīts, ka LT70 var griezt līdz 30 mm.
To nevajadzētu uzrādīt kā universālu tikai degļa griešanas specifikāciju, ja vien INWELT nav dokumentēta visas sistēmas pārbaudes, kas apstiprina šo skaitli.
Faktiskā griešanas jauda ir atkarīga no:
Profesionālās plazmas specifikācijas parasti atdala trīs dažādas vērtības.
Ieteicamā griešanas jauda
Biezums piemērots produktīvai griešanai ar pieņemamu ātrumu un malu kvalitāti.
Maksimālā griešanas jauda
Biezāks materiāls, ko joprojām var griezt ar samazinātu ātrumu.
Atlaišanas jauda
Maksimālais materiāla biezums, ko var atdalīt, parasti ar samazinātu malu kvalitāti.
Biezuma skaitļi INWELT jāpublicē tikai pēc LT70 pārbaudes ar visu plazmas griešanas sistēmu.
Izveidojiet INWELT LT70 griešanas diagrammu
Pirmās puses griezuma diagramma ievērojami uzlabotu gan SEO, gan GEO.
Ieteicamie lauki ietver:
| Parametru |
dati, kas jāpublicē |
| Materiāls |
Viegls tērauds / nerūsējošais / alumīnijs |
| Biezums |
Pārbaudīts biezums |
| Pašreizējais |
Pārbaudīta strāva |
| Padoma kods |
INWELT daļas numurs |
| Uzgaļa diametrs |
mm |
| Gaisa spiediens |
bārs |
| Gaisa plūsma |
L/min |
| Ceļojuma ātrums |
mm/min |
| Lāpas noturība |
mm |
| Izgriezuma rezultāts |
Ieteicams / Maksimums / Atlaišana |
Izmantojiet INWELT testa rezultātus, nevis kopējiet citu 70A plazmas sistēmu.
Ieteicamā gaisa padeve LT70
Pašreizējie INWELT specifikāciju saraksti:
Procesa gāze: saspiests gaiss
Spiediens: aptuveni 4,5–5,0 bāri
Gaisa plūsma: aptuveni 130 l/min
Ieteicamā pēcplūsma: aptuveni 70 sekundes
Izmantojiet tīru, sausu saspiestu gaisu
Ūdens, kompresora eļļas un daļiņu piesārņojums var negatīvi ietekmēt:
Izmantojiet atbilstošu filtrēšanu un mitruma atdalīšanu.
Pārbaudiet spiedienu darbības laikā
Spiediens, kas mērīts bez gaisa plūsmas, var atšķirties no spiediena, kamēr darbojas plazmas sistēma.
Filtri, šļūtenes, veidgabali un regulatori var izraisīt spiediena zudumu.
Iestatiet gaisa spiedienu atbilstoši visas plazmas sistēmas darbības procedūrai.
Kāpēc LT70 gaisa plūsmu nevajadzētu kopēt no cita 70 A kabatas luktura?
Dažādas 70A plazmas degļu sistēmas var norādīt dažādas gaisa prasības.
Piemēram, cita izveidota 70A HF lāpas platforma norāda aptuveni 170 L/min, savukārt pašreizējie INWELT LT70 tehniskie dati norāda aptuveni 130 L/min.
Tas nenozīmē, ka viena specifikācija ir nepareiza.
Degļa galvai, sprauslas arhitektūrai un plazmas barošanas avotam var būt nepieciešama atšķirīga gaisa plūsma.
Izmantojiet pārbaudīto INWELT LT70 specifikāciju, nevis kopējiet konkurenta spiediena vai plūsmas iestatījumus.
LT70 Saziņa un atdalīšana
Dažādiem izejmateriālu iestatījumiem var būt nepieciešamas dažādas lāpas un darba attiecības.
Atdalāma griešana
Starplikas var palīdzēt uzturēt kontrolētu attālumu starp sprauslu un sagatavi.
Pareiza atdalīšana var aizsargāt griešanas galu un stabilizēt griešanas loku.
Kontaktpersonu tipa konfigurācijas
Izmantojiet tiešā kontakta griešanu tikai tad, ja priekšējie palīgmateriāli ir īpaši paredzēti šim procesam.
Nevelciet atklātu griešanas uzgali pa apstrādājamo priekšmetu tikai tāpēc, ka deglis var saglabāt loku.
Tipiski lietojumi LT70
LT70 ir piemērots profesionālai manuālai plazmas griešanai, tostarp:
Vispārējā metāla izgatavošana
Konstrukciju remonts
Tehnikas apkope
Automobiļu un kravas automašīnu remonts
Lauksaimniecības tehnika
Celtniecības tehnika
Dzelzceļa apkope
Rūpnieciskais remonts
Lokšņu un plākšņu griešana
Metāla mākslas darbi
Lauka remonts
Galīgā degļa izvēle ir jābalsta uz plazmas barošanas avotu un griešanas prasībām, nevis tikai nozares nosaukumu.
LT70 Tehniskā apkope un izejmateriālu pārbaude
Pārbaudiet elektrodu
Regulāri pārbaudiet, vai elektrods nav pārmērīgi nolietojies.
Nomainiet to, pirms spēcīga erozija izraisa apgrūtinātu iedarbināšanu vai sprauslas bojājumus.
Pārbaudiet griešanas galu
Pārbaudiet sprauslas atveri:
Paplašināšanās
Ovāla forma
Apdeguma bojājumi
Smags piesārņojums
Pārbaudiet difuzoru
Uzturiet visus gāzes kanālus tīrus.
Nomainiet saplaisājušas vai deformētas detaļas.
Pārbaudiet ārējo sprauslu
Nedarbiniet ar plaisām izolācijas daļām.
Pārbaudiet O veida gredzenu
Nomainiet sacietējušos vai bojātos blīvējumus, ja rodas gāzes noplūde.
Pārbaudiet Kabeļu mezgls
Meklējiet:
Nobrāzums
Izgriezumi
Siltuma bojājumi
Asi līkumi
Vaļīgi savienojumi
Biežas LT70 plazmas griešanas problēmas
Sarežģīta HF loka palaišana
Pārbaudiet:
Elektrodu stāvoklis
Griešanas gals
HF ķēde
Gaisa spiediens
Darba savienojums
Lāpas savienotājs
Pārmērīgs sārņu daudzums
Pārbaudiet:
Leņķiskais griezums
Iespējamie cēloņi ir:
Nolietota sprausla
Nepareizs lāpas leņķis
Bojāts difuzors
Traucēta gaisa plūsma
Īss patēriņa laiks
Pārbaudiet:
Lāpa pārkaršana
Iespējamie cēloņi ir:
Pirms turpināt, pārtrauciet griešanu un noskaidrojiet cēloni.
LT70 Izejmateriāli izplatītāju un pēcpārdošanas piegādei
Pilnīga LT70 pēcpārdošanas programma var ietvert:
Precīzu detaļu numuru publicēšana palīdz izplatītājiem samazināt pasūtīšanas kļūdas un atbalstīt klientus visā degļa kalpošanas laikā.
OEM LT70 Plazmas griešanas deglis Ražotājs: INWELT
INWELT piegādā plazmas griešanas degļus un rezerves sastāvdaļas profesionāliem B2B klientiem, tostarp:
Plazmas griezēju ražotāji
Metināšanas un griešanas iekārtu zīmoli
Importētāji
Izplatītāji
Vairumtirgotāji
Rūpnieciskie piegādātāji
Remonta uzņēmumi
Pēcpārdošanas palīgmateriālu piegādātāji
OEM un ODM projektus var izstrādāt atbilstoši enerģijas avota un tirgus prasībām.
OEM un Private Label Options
Pielāgošana var ietvert:
Projektiem OEM norādiet plazmas griezēja specifikāciju, HF sākuma metodi, savienotāja prasības un paredzamo pirkuma daudzumu.
Kāpēc iegūt LT70 lāpas un palīgmateriālus no INWELT ?
Platformā LT70 ir iekļauti gan pilnībā manuāli degļa komplekti, gan rezerves komponenti.
Pašreizējā produktu sistēma atbalsta:
Četras pilnīgas rokas degļa savienotāju konfigurācijas
Vairākas griešanas uzgaļu ģeometrijas
Standarta un pagarināti elektrodi
Gāzes difuzors
Starplikas
Lāpas galva
Manuāls rokturis un sprūda
Kabeļu komplekti
OEM savienotāja iespējas
Profesionāliem pircējiem pilnīgas degļa un rezerves daļu iegāde no viena piegādātāja var vienkāršot iegādi, krājumus un pēcpārdošanas atbalstu.
Bieži uzdotie jautājumi par LT70 Plazmas griešanas deglis
Kāds ampēros ir INWELT LT70 ?
LT70 jauda ir 70 A. Saskaņā ar pašreizējiem INWELT } tehniskajiem datiem
Kāds ir LT70 darba cikls?
Pašreizējā specifikācijā norādīti 60%.
Vai LT70 izmanto HF aizdedzi?
Jā.
LT70 izmanto augstas frekvences loka palaišanu.
Vai LT70 ir rokas lodlampa vai mašīnas lāpa?
LT70 ir manuāla/rokas konfigurācija.
Saistītā LT M70 ir paredzēta mašīnas/ CNC darbībai.
Kādu gāzi izmanto LT70 ?
Pašreizējā konfigurācijā tiek izmantots saspiests gaiss.
Kāds gaisa spiediens ir nepieciešams LT70 ?
Apmēram 4,5–5,0 bāri.
Kāda gaisa plūsma ir nepieciešama LT70 ?
Pašreizējā INWELT specifikācijā norādīts aptuveni 130 l/min.
Kāds pēcplūsmas laiks ir ieteicams?
Pašreizējā specifikācijā ir norādītas aptuveni 70 sekundes.
Kāds lāpas vada garums ir standarta?
Standarta LT70 pārsvars ir 6 m.
Kādas savienotāju iespējas ir pieejamas?
Pašreizējās pilnīgas LT70 konfigurācijas ietver:
1/8G
1/4G
M16 × 1,5
Centrālais adapteris
Kādi griešanas uzgaļu izmēri ir pieejami?
Pašreizējā patērējamo preču saimē ietilpst aptuveni:
Ø0,9 mm
Ø1,0 mm
Ø1,1 mm
Ø1,2 mm
Ir pieejamas standarta, plakanas, koniskas un pagarinātas ģeometrijas.
Kuru elektrodu izmanto LT70 ?
Standarta HF elektrods ir:
IJWC0029 / Ref. 1402. gads
Ir pieejams arī pagarināts HF elektrods:
IJWC0020 / Ref. 1368. gads
Vai LT70 var izmantot jebkuram 70A plazmas griezējam?
Nē.
Plazmas griezējam ir jāatbilst arī HF palaišanas metodei, aizmugurējam savienotājam, pilotloka ķēdei, sprūda vadiem un gāzes prasībām.
Vai LT70 var griezt nerūsējošo tēraudu?
Jā, ja tiek izmantota ar saderīgu plazmas griešanas sistēmu un atbilstošiem darbības parametriem.
Vai LT70 var griezt alumīniju?
Jā.
Alumīnijs ir elektriski vadošs, un to var griezt plazmā ar pareizi konfigurētu sistēmu.
Cik biezu LT70 var griezt?
Nav universāla biezuma, ko nosaka tikai lāpa.
Visam plazmas barošanas avotam un degļa sistēmai izmantojiet pārbaudītus ieteicamos, maksimālās un atdalīšanas griešanas datus.
Kāda ir atšķirība starp LT70 un LT M70?
LT70 ir manuāla rokas kabatas lukturītis.
LT M70 ir atbilstošā mašīnas/ CNC lāpas konfigurācija.
Vai INWELT nodrošina LT70 rezerves daļas?
Jā.
INWELT piegādā uzgaļus, elektrodus, difuzorus, ārējās sprauslas, starplikas, degļa galviņas, rokturus, sprūdus, kabeļus un saistītos komponentus.
Vai INWELT piedāvā OEM LT70 plazmas lāpas?
Jā.
OEM/ODM , savienotāju, kabeļu, izejmateriālu komplektu un privāto preču zīmju konfigurācijas ir pieejamas kvalificētiem B2B klientiem.
Pieprasīt cenu par INWELT LT70 Plazmas griešanas deglis
Lai ātrāk apstiprinātu saderību, nodrošiniet:
Plazmas griezēja ražotājs un modelis
Nominālā izejas strāva
Esošais lāpas modelis
HF sākuma metode
Galvenā savienotāja fotogrāfija
Pilot-loka savienojums
Nepieciešamais lāpas vads
Nepieciešamie palīgmateriāli
Paredzamais pasūtījuma daudzums
INWELT vai privāto preču zīmju zīmols
Pēc tam INWELT var apstiprināt atbilstošo LT70 pilnīgu degļa un rezerves daļu konfigurāciju.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių