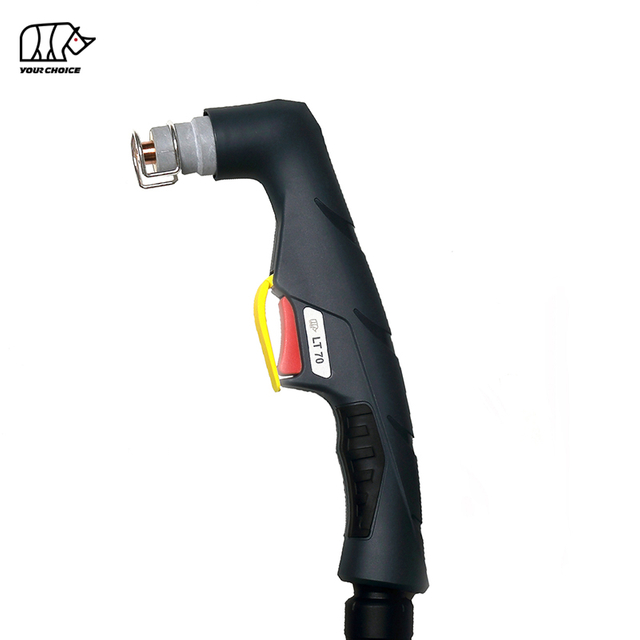
80A HF CNC plazmas griešanas deglis mehanizētai griešanai
INWELT LTM81 ir ar gaisu dzesējams CNC un mehanizēts plazmas griešanas deglis, kas paredzēts automatizētiem plazmas galdiem, profilu griešanas mašīnām un rūpnieciskām metāla griešanas sistēmām.
LTM81 nominālā jauda ir 80 A ar 60% darbības ciklu , un tajā tiek izmantota augstfrekvences ( HF ) loka palaišanas sistēma..
Pašreizējā INWELT tehniskajā konfigurācijā ietilpst:
80A nominālā strāva
60% darba cikls
Saspiesta gaisa darbība
HF loka sākums
Apm. Darba spiediens 4,5–5,0 bāri
Apm. 160 l/min gaisa plūsma
Apm. Ieteicamā 80 sekunžu pēcplūsma
Standarta 6 m lāpas vads
CNC / mehanizēta darbība
Ir pieejamas vairākas mašīnas degļa savienojuma iespējas, tostarp:
3/8G
1/4G
M14 × 1
M16 × 1,5
Centrālais adapteris
LTM81 ir jānovieto īpaši kā mašīna/ CNC plazmas lodlampa , atsevišķi no LT 81 rokas plazmas degļa.
INWELT LTM81 Tehniskās specifikācijas
| Specifikācija |
INWELT LTM81 |
| Produkta veids |
CNC / mehanizēts Plazmas griešanas deglis |
| Modelis |
LTM81 |
| Zīmols |
INWELT |
| Nominālā strāva |
80 A |
| Darba cikls |
60% |
| Dzesēšana |
Gaiss |
| Procesa gāze |
Saspiests gaiss |
| Loka palaišana |
HF |
| Gāzes spiediens |
Apm. 4,5–5,0 bāri |
| Gāzes plūsma |
Apm. 160 l/min |
| Ieteicamais pēcplūsmas |
Apm. 80 sekundes |
| Standarta vadu garums |
6 m |
| Darbība |
CNC / Mehanizēts |
| Savienotāja opcijas |
3/8G/1/4G/M14×1/M16×1,5/ Centrālais adapters |
| Standarta uzgaļu izmēri |
Ø1,0 / Ø1,1 / Ø1,2 mm |
| Paplašināti padomi |
Pieejams |
| OEM / ODM |
Pieejams |
| Privātā etiķete |
Pieejams |
Pirms pasūtīšanas apstipriniet plazmas barošanas avotu, nominālo strāvu, HF palaišanas arhitektūru, pilotloka ķēdi, aizmugurējo savienotāju, vadības interfeisu un CNC sistēmas prasības.
LTM81 pret LT 81: mašīnas lodlampa pret rokas lodlampa
LTM81 un LT 81 pieder vienai un tai pašai plašākai lāpu un izejmateriālu saimei, taču tie jāuzskata par diviem atsevišķiem nokomplektētiem izstrādājumiem.
| Funkcija |
LTM81 |
LT 81 |
| Darbība |
CNC / Mehanizēts |
Manuāls / Rokas |
| Lāpas ģeometrija |
Taisns mašīnas lodlampa |
Leņķveida rokas kabatas lukturītis |
| Start Control |
Mašīna kontrolēta |
Operatora sprūda |
| Montāža |
Fiksēts lāpas turētājs |
Rokas |
| Lāpas augstums |
CNC / THC kontrolēts |
Operatora kontrolēts |
| Primārais pielietojums |
Automatizēta griešana |
Manuāla griešana |
Dažus palīgmateriālus var koplietot starp abām konfigurācijām.
Tomēr visu degļa galvu, korpusu, pozicionēšanas cauruli, kabeļu komplektu un vadības ierīci nevajadzētu automātiski uzskatīt par savstarpēji aizvietojamām.
Lai iegūtu iekšējās vietnes saites, izmantojiet:
LTM81 CNC plazmas griešanas deglis
un
LT 81 Manuāls plazmas griešanas deglis
nevis aprakstīt abus produktus vienkārši kā A81 vai LT 81 tipa lāpas.
Kāpēc CNC plazmas griešanai izmantot īpašu 80A lodlampu?
Plazmas griešanas sistēmai CNC ir nepieciešams deglis, kas paredzēts stabilai mašīnas uzstādīšanai un atkārtojamai automatizētai darbībai.
Taisna mašīnas lāpas ģeometrija
LTM81 izmanto uz mašīnu orientētu degļa struktūru, ko var uzstādīt uz CNC Z ass vai speciāla degļa turētāja.
Pareiza uzstādīšana palīdz uzturēt:
Lāpas perpendikularitāte
Atkārtojama caurduršanas pozīcija
Vienmērīgs pļaušanas augstums
Stabila izgriezuma ģeometrija
Atkārtojami daļas izmēri
Mašīnas kontrolēts griešanas cikls
Atšķirībā no rokas lāpas, LTM81 tiek vadīts, izmantojot plazmas barošanas avotu un CNC sistēmu.
Tipisks mehanizēts griešanas cikls var ietvert:
Lāpas pozicionēšana
Sākotnējā augstuma noteikšana
Plazmas palaišanas komanda
Pīrsings
Griešanas kustība
Lāpas augstuma regulēšana
Loka pietura
Atkārtojama ražošana
Ja plazmas barošanas avots, gāzes padeve, CNC kustība un palīgmateriāli ir pareizi konfigurēti, fiksēts mašīnas deglis ļauj konsekventāk kontrolēt griešanas apstākļus atkārtotās daļās.
Kā darbojas LTM81 HF plazmas griešanas sistēma
LTM81 darbojas kā viena sastāvdaļa no pilnīgas plazmas griešanas sistēmas, kas sastāv no:
Saspiestais gaiss plūst caur degļa galvu, difuzoru, elektrodu un griešanas galu.
Elektriskā enerģija jonizē gāzi un rada augstas temperatūras plazmas loku.
Griešanas sprausla sašaurina plazmas plūsmu koncentrētā strūklā, kas izkausē elektriski vadošu materiālu, bet liela ātruma gāze noņem izkausētu metālu no roba.
Kā HF loka palaišana darbojas uz LTM81
LTM81 izmanto augstas frekvences loka palaišanas sistēmu.
HF aizdedze izmanto augstfrekvences elektrisko signālu, lai palīdzētu izveidot sākotnējo plazmas loku.
Tāpēc plazmas barošanas avotam ir jābūt izstrādātam saderīgai HF lāpas arhitektūrai.
HF , ne- HF un uz aizmuguri vērstus plazmas lāpas nedrīkst izvēlēties savstarpēji aizstājot, pamatojoties tikai uz strāvas stiprumu vai savienotāja izskatu.
HF Instalēšanas apsvērumi CNC sistēmām
Tā kā HF palaišana rada augstfrekvences elektrisko enerģiju, pilnīgai CNC instalācijai ir jāatbilst plazmas barošanas avota ražotāja prasībām attiecībā uz:
Nedomājiet, ka HF lodlampu var savienot ar jebkuru CNC kontrolleri, neņemot vērā visu iekārtas elektrisko arhitektūru.
LTM81 Pilnīgas mašīnas lāpas konfigurācijas
Pašreizējā INWELT produktu saimē ir iekļauti vairāki 6 m LTM81 mašīnu un degļu komplekti.
| INWELT Koda |
konfigurācija |
| IJWU0641 |
LTM81 / 6 m / 3/8G |
| IJWU0647 |
LTM81 / 6 m / Centrālais adapters |
| IJWU0717 |
LTM81 / 6 m / 1/4G |
| IJWU0718 |
LTM81 / 6 m / M16 × 1,5 |
| IJWU0719 |
LTM81 / 6 m / M14 × 1 |
Šiem pilno lāpas kodiem jābūt skaidri redzamiem produkta lapā, jo savienojuma veids ir galvenais izvēles faktors nomaiņai un OEM mašīnas degļiem.
LT 81 rokas luktura komplekti ir jāpārvieto uz atbilstošo rokas luktura lapu vai skaidri jāmarķē kā saistītie produkti.
LTM81 Mašīna Degļa galva
Īpašā LTM81 mašīnas degļa galva ir:
INWELT Kods: IJWA0681
Atsauce: PF0120
Apraksts:
LTM81 Plazmas mašīna Degļa galva
Šai iekārtai paredzētajai degļa galvai ir jābūt vienai no galvenajām sastāvdaļām, kas tiek rādītas produkta lapā LTM81 .
Galvenā produkta diagrammā to nevajadzētu aizstāt ar LT 81 rokas degļa galvu.
LTM81 Stikla šķiedras pozicionēšanas caurule
Pašreizējā lodlampa sistēma ietver:
INWELT Kods: IJHW0029
Atsauce: W0300144
Apraksts:
Stikla šķiedras pozicionēšanas caurule / LT M
Pozicionēšanas caurule ir daļa no taisnās mašīnas degļa struktūras, un tā ir jāparāda kopā ar mašīnas degļa galvu.
CNC iekārtu ražotājiem šis komponents ir īpaši piemērots degļa uzstādīšanai un integrēšanai.
Pievienojiet LTM81 lodlampas izmēru zīmējumu
Mašīnas lodlampa CNC fiziskie izmēri ir svarīga pirkuma informācija.
INWELT jāpievieno tehniskais rasējums, kurā norādīti faktiskie LTM81 ražošanas izmēri, tostarp:
Lāpas korpusa diametrs
Kopējais lāpas garums
Izmantojamais iespīlēšanas garums
Attālums no sprauslas līdz skavas
Kabeļa izejas pozīcija
Minimālais montāžas attālums
Nekopējiet cita piegādātāja mašīnas degļa izmērus.
Izmēriet faktisko INWELT LTM81 un publicējiet pirmās puses izmēru datus.
Šī informācija ir īpaši noderīga:
LTM81 Standarta griešanas padomi
Pašreizējā LTM81 / LT 81 patērējamā platforma ietver trīs primāros standarta griešanas uzgaļu diametrus.
Ø1,0 mm Griešanas uzgalis
INWELT Kods: IJWV0616-10
Atsauce: PD0105-10
Ø1,1 mm griešanas uzgalis
I NWE LT Kods: IJWV0616-11
Atsauce: PD0105-11
Ø1,2 mm griešanas uzgalis
INWELT Kods: IJWV0616-12
Atsauce: PD0105-12
Dažādi uzgaļu diametri ir paredzēti dažādiem darba strāvas diapazoniem un griešanas procesiem.
Pirms galīgās strāvas stipruma uz sprauslu tabulas publicēšanas pārbaudiet INWELT pašreizējo kartējumu, salīdzinot ar pašreizējiem inženiertehniskajiem datiem, ERP ierakstiem un griešanas testiem.
Neseciniet pilnu degļa vērtību tikai no sprauslas diametra.
Kuru griešanas galu vajadzētu izmantot pie 80A?
Pašreizējā INWELT izejmateriālu saimē ir Ø1,0 mm, Ø1,1 mm un Ø1,2 mm griešanas uzgaļi.
Salīdzināmās A81 tipa plazmas sistēmās parasti tiek izmantota lielākā standarta sprausla šajā saimē augšējā 80A darbības diapazonā.
Tomēr INWELT ir jāpublicē sava verificētā kartēšana.
Spēcīgākajā fināla tabulā ietilps:
| INWELT koda |
uzgaļa diametrs, |
pārbaudīta strāva |
elektrodu |
difuzora |
griešanas režīms |
| IJWV0616-10 |
Ø1,0 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
| IJWV0616-11 |
Ø1,1 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
| IJWV0616-12 |
Ø1,2 mm |
Pārbaudīt |
Atbilstošā daļa |
Atbilstošā daļa |
Standarta griešana |
Pēc pārbaudes produktu lapā, katalogā, ERP sistēmā un tehniskajos rasējumos konsekventi izmantojiet to pašu pašreizējo kartējumu.
LTM81 Paplašināti griešanas padomi
Pašreizējā patēriņa preču saimē ir iekļauti arī paplašināti griešanas uzgaļi.
Pagarināts Ø1,0 mm Uzgalis
INWELT Kods: IJWV0612-10
Atsauce: PD0106-10
Pagarināts Ø1,2 mm uzgalis
INWELT Kods: IJWV0612-12
Atsauce: PD0106-12
Pagarinātie uzgaļi nodrošina papildu sasniedzamību, kad standarta priekšpuse nevar piekļūt padziļinātai griešanas vietai.
Lietojot CNC , pagarināts uzgalis maina degļa priekšpuses ģeometriju.
Tāpēc pirms paplašinātas konfigurācijas izmantošanas ir jāpārbauda CNC pļaušanas augstums un izejmateriālu kaudze.
LTM81 Plazmas elektrods
Standarta elektrods, kas norādīts LT 81/ LTM81 saimei, ir:
INWELT Kods: IJWC0615
Atsauce: PR0109
Elektrods nodod elektrisko enerģiju caur plazmas degli un pakāpeniski nodilst atkārtotas loka palaišanas un griešanas laikā.
Nomainiet elektrodu, pirms pārmērīga nodiluma izraisa:
Automatizētai ražošanai elektrodu stāvoklis regulāri jāpārbauda, jo atkārtoti caurduršanas cikli var palielināt patērējamo materiālu nodilumu.
Pirms publicēšanas pārbaudiet pagarinātā elektroda un gaisa caurules kodus
Pašreizējā produkta lapā ir atsauces uz pagarinātiem elektrodiem un gaisa caurulēm, taču vairāki apraksti šķiet nekonsekventi.
Pirms autoritatīvas izejmateriālu tabulas publicēšanas pārbaudiet precīzu INWELT kartējumu:
PR0115
FH0560
FH0561
Pagarināts elektrods
Standarta gaisa caurule
Pagarināta gaisa caurule
Pēc apstiprināšanas publicējiet katru komponentu kā:
INWELT Kods → Atsauce → Komponenta veids → Standarta/Paplašināts → Saderīgs padoms
Tas samazinās rezerves daļu kļūdas un uzlabos lapas tehnisko vērtību.
LTM81 Gāzes difuzors
Pašreizējais difuzors ir:
INWELT Kods: IJWG0613
Atsauce: PE0107
Difuzors kontrolē procesa gāzes sadalījumu ap elektrodu un griešanas sprauslu.
Pareiza gaisa plūsma veicina:
Stabila plazmas loka veidošanās
Patēriņa dzesēšana
Konsekventa plazmas strūklas forma
Atkārtojama griešanas veiktspēja
Nomainiet difuzoru, ja tas kļūst:
Saplaisājis
Dedzis
Izkropļots
Piesārņots
Nepārveidojiet un nepalieliniet gāzes kanālus.
LTM81 Ārējās sprauslas opcijas
Pašreizējā patērējamo preču saimē ietilpst:
IJWT0676-03 / PC0115 – ārējā sprausla
un
IJWT0676-01 – Ārpuses sprausla ar maksimālo kalpošanas laiku
Ārējā sprausla palīdz novietot un aizsargāt priekšējo izejmateriālu kaudzi.
Nomainiet to, ja tas ir saplaisājis, apdedzis vai mehāniski bojāts.
Lietojot CNC , pārliecinieties, vai ārējās sprauslas konfigurācija atbilst atlasītajam griešanas uzgalim un atdalīšanas izvietojumam.
LTM81 Atdalīšanas un kontaktu griešanas piederumi
Pašreizējā produktu saimē ir vairāki priekšējās gala pozicionēšanas piederumi.
Piemēri:
IJTN0717 / CV0201 – starplika kontaktu griešanai
IJTN0099 / CV0033 – četru punktu starplika
IJTN0084 / CV0028 – starplikas atspere
Šīs sastāvdaļas palīdz kontrolēt attiecības starp sprauslu un sagatavi.
Mehanizētai griešanai griešanas process jāizvēlas atbilstoši plazmas barošanas avotam, patērējamo materiālu konfigurācijai un CNC augstuma kontroles metodei.
LTM81 Mašīnu kabeļu komplekti
Pašreizējā LTM81 mašīnu un lodlampu saimē ir iekļauti īpaši 6 m kabeļu komplekti.
1/8G mašīnas kabelis
INWELT Kods: IJWO10108077-00
Apraksts:
LTM81 / 8 mm² / 6 m / 1/8G
Centrālā adaptera mašīnas kabelis
INWELT Kods: IJWO10108071-00
Apraksts:
LTM81 / 8 mm² / 6 m / Centrālais adapters
Glabājiet šos iekārtas kabeļus primāro LTM81 daļu tabulā.
LT 81 rokas kabeļu komplekts ir jāievieto rokasgrāmatas LT 81. lappusē.
LTM81 Savienotāja adaptera opcijas
Sistēmā LTM81 ir iekļauti vairāki savienojuma adapteri.
1/8G līdz 1/4G
INWELT Kods: IJAU5698
1/8G līdz 3/8G
INWELT Kods: IJAU5697
1/8G līdz M14×1
INWELT Kods: IJAU5699
1/8G līdz M16 × 1,5
INWELT Kods: IJAU5690
Šīs adaptera opcijas ļauj novērtēt dažādus barošanas avotu savienojumus, neuzskatot katru fizisko savienotāju par universāli saderīgu sistēmu.
LTM81 5 kontaktu Centrālais adapters
Pašreizējā produktu saimē ietilpst arī:
INWELT Kods: IJAY0089
Atsauce: FY0023
Apraksts:
5 kontaktu plazmas lāpas sānu Centrālais adapters
Centrālais adapteris var vienkāršot degļa uzstādīšanu saderīgās plazmas sistēmās.
Tomēr fiziska savienotāja piemērotība vien neapstiprina elektrisko saderību.
Jāpārbauda arī:
Pin funkcijas
Pilot-loka ķēde
Starta/vadības signāli
Strāvas pieslēgums
Gāzes pieslēgums
Kā pārbaudīt LTM81 CNC plazmas griezēja saderību
Neizvēlieties LTM81 tikai tāpēc, ka iekārtai ir apzīmējums '80A.'.
Jāatbilst vairākiem tehniskajiem nosacījumiem.
Apstipriniet HF Sāk
Plazmas strāvas avotam ir jāatbalsta saderīgs HF mašīnas lodlampa.
Apstipriniet nominālo strāvu
LTM81 jauda ir 80 A.
Deglis un palīgmateriāli ir jādarbina verificētajā strāvas diapazonā.
Apstipriniet aizmugurējo savienojumu
Pieejamās pilnīgas lāpas konfigurācijas ietver:
3/8G
1/4G
M14 × 1
M16 × 1,5
Centrālais adapteris
Apstipriniet pilotloka ķēdi
Dažādi plazmas strāvas avoti var izmantot dažādus pilotloka izkārtojumus.
Apstipriniet sākuma un vadības interfeisu
Iekārtas plazmas palaišanas ķēdei ir jāatbilst degļa un strāvas avota arhitektūrai.
Pirms pasūtīšanas sniedziet informāciju par mašīnu
Aizstāšanas vai OEM projektiem norādiet:
Plazmas barošanas avota ražotājs
Mašīnas modelis
Nominālā izejas strāva
Esošais lāpas modelis
Galvenās savienotāja fotogrāfijas
Pilot-loka savienotāju fotogrāfijas
CNC kontroliera informācija
Nepieciešamie lāpas stiprinājuma izmēri
Tas ir uzticamāk nekā publicēt universālu plazmas griezēju zīmolu sarakstu.
Sīkāka informācija par rezerves daļām:
| ROKAS LĀPA |
| Kods |
Atsauce |
Apraksts |
| IJWU6911 |
PA1400 |
Plazmas griešanas deglis LT 81/6m 3/8G |
| IJWU6912 |
|
Plazmas griešanas deglis LT 81/6m M14×1 |
| IJWU6916 |
|
Plazmas griešanas deglis LT 81/6m M16 × 1,5 |
| IJWU6918 |
PA1402 |
Plazmas griešanas deglis LT 81/6m centrālais adapteris |
| IJWU6910 |
PA1404 |
Plazmas griešanas deglis LT 81/6m 1/4G |
| MAŠĪNAS LĀPU |
|
|
| Kods |
Atsauce |
Apraksts |
| IJWU0641 |
|
Plazmas griešanas automātiskais deglis LTM81 /6m 3/8G |
| IJWU0647 |
|
Plazmas griešanas automātiskais deglis LTM81 /6m centrālais adapteris |
| IJWU0717 |
|
Plazmas griešanas automātiskais deglis LTM81 /6m 1/4G |
| IJWU0718 |
|
Plazmas griešanas automātiskais deglis LTM81 /6mM16×1,5 |
| IJWU0719 |
|
Plazmas griešanas automātiskais deglis LTM81 /6mM14×1 |
| Pozīcija |
Kods |
Atsauce |
Apraksts |
| 1 |
IJTN0717 |
CV0201 |
Starplika kontaktgriešanai/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Četru punktu edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Starplika atspere LT 81 |
| 4 |
|
|
Ārējā sprausla |
| 4.1 |
IJWT0676-03 |
PC0115 |
Ārējā sprausla LT 81 |
| 4.2 |
IJWT0676-01 |
|
Ārējā sprausla/maksimālais kalpošanas laiks LT 81 |
| 5 |
|
|
Padoms |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
Uzgalis Φ1,0 mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
Uzgalis Φ1,1 mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
Uzgalis Φ1,2 mm LT 81 |
| 6 |
|
|
Padoms |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
Pagarināts uzgalis Φ1,0 mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
Pagarināts gals Φ1,2 mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Izkliedētājs LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Plazmas elektrodu LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Pagarināts elektrods Plazma LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Pagarināta gaisa caurule/ LT 81 |
| 12 |
IJWA0601 |
|
Plazmas degļa galva LT 81 |
| 12a |
IJGU0686 |
EA0125 |
'O' gredzens Φ15,6x1,78 mm silīcijā |
| 13 |
IJHW0046 |
|
Plazmas rokas lemanual/ASērija/Red |
| 14 |
IJIK0733 |
|
Aizsardzības daļa/Plazma/Dzeltens |
| 15 |
IJIR0081 |
185.0031 |
Sprūda |
| 16 |
IJIK0804 |
|
Savienojums/mazs/jauns tips |
| 17 |
|
|
Kabeļu montāža |
| 17.1 |
IJWO00108077-00 |
|
Kabeļa montāža/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Kabeļu montāža/ LT 81/8MMQ/6M CE NTERADA PT VAI |
| 17.3 |
IJWO10108077-00 |
|
Kabeļa montāža/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Kabeļu montāža/ LTM81 /8MMQ/6M CE NTERADA PT VAI |
| 17.5 |
IJWO0690 |
|
Kabeļa montāža/ LT 81/6 mcentrālais adapteris |
| 18 |
IJDH6017 |
|
Plazmas uzgriežņu atslēga |
| 19 |
IJWA0681 |
PF0120 |
Plazmas degļa galva LTM81 |
| 19a |
IJHW0029 |
W0300144 |
Stikla šķiedras pozīcijas caurule/ LT M |
| 20 |
|
|
Kabeļu montāža LT M |
| 20.1 |
IAU5698 |
|
Savienojuma adapteris 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
Savienojuma adapteris 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
Savienojuma adapteris 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
Savienojuma adapteris 1/8G-M16×1,5 |
| 21 IJAY0089 FY0023 Centrālā adaptera degļa puse plazmas 5 tapas |
| 22 IJTN0067 CV0052 Riteņu telpa RA81/S75 |
Mūsu katalogs:
 INWELT PLAZMAS LĀPU KATALOGS.pdf
LTM81 un CNC Lāpas augstuma kontrole
CNC plazmas sistēma var izmantot automātisku degļa augstuma kontroli, lai uzturētu paredzēto attālumu no degļa līdz darbam.
Iespējamās sistēmas ietver:
Loka sprieguma lāpas augstuma kontrole
Griešanas laikā saderīgs THC var izmantot loka spriegumu, lai uzturētu ieprogrammēto degļa augstumu.
Pareizais mērķa spriegums ir atkarīgs no visa plazmas barošanas avota, palīgmateriāliem, materiāla, strāvas un griešanas ātruma.
HF un THC integrācija
Tā kā LTM81 izmanto HF aizdedzi, CNC un THC instalācijai ir jāatbilst plazmas barošanas avota ražotāja zemējuma un elektriskā izkārtojuma prasībām.
Nepublicējiet universālu THC sprieguma vai vadu izkārtojumu, ja vien tas nav pārbaudīts faktiskajai ar INWELT saderīgai sistēmai.
Pīrsinga augstums pret griešanas augstumu
CNC plazmas griešana parasti izmanto dažādus augstumus caurduršanas un nepārtrauktas griešanas laikā.
Pīrsinga augstums
Caurduršanas laikā izkausētais metāls tiek izvadīts uz augšu no sagataves.
Pareizs caurduršanas augstums palīdz samazināt sprauslas un citu priekšējās daļas izejmateriālu bojājumus.
Pļaušanas augstums
Kad caurduršana ir pabeigta, sistēma CNC pāriet uz ieprogrammēto pļaušanas augstumu.
Nepareizs pļaušanas augstums var veicināt:
Izmantojiet visas plazmas sistēmas pārbaudītās vērtības.
Cik biezu var sagriezt LTM81 ?
Plazmas deglis vien nenosaka vienu universālu maksimālo griešanas biezumu.
Faktiskā griešanas jauda ir atkarīga no:
Profesionālajās plazmas specifikācijās jānošķir trīs veiktspējas līmeņi.
Ieteicamā griešanas jauda
Materiāla biezums, ko var produktīvi griezt ar piemērotu ātrumu un malu kvalitāti.
Maksimālā griešanas jauda
Biezāks materiāls, ko joprojām var griezt ar samazinātu ātrumu.
Atlaišanas jauda
Maksimālais biezums, ko var atdalīt, parasti ar zemāku malas kvalitāti.
Tāpēc konkrēti LTM81 griešanas biezuma skaitļi ir jāpublicē tikai tad, ja tos atbalsta INWELT pilnīgas sistēmas tests.
Izveidojiet INWELT LTM81 CNC Izgriezt diagrammu
Pirmās puses LTM81 izciršanas diagramma būtu viens no spēcīgākajiem tehniskajiem un GEO līdzekļiem šai lapai.
Ieteicamie datu lauki ietver:
| Parametru |
dati, kas jāpublicē |
| Materiāls |
Viegls tērauds / nerūsējošais tērauds / alumīnijs |
| Biezums |
Pārbaudīts biezums |
| Pašreizējais |
Faktiskā pārbaudītā strāva |
| Padoma kods |
INWELT daļas numurs |
| Uzgaļa diametrs |
mm |
| Gaisa spiediens |
bārs |
| Gaisa plūsma |
L/min |
| Ceļojuma ātrums |
mm/min |
| Pīrsa augstums |
mm |
| Pierce Delay |
sekundes |
| Pļaušanas augstums |
mm |
| Kerfa platums |
mm |
| Izgriezuma rezultāts |
Ieteicams / Maksimums / Atlaišana |
Izmantojiet izmērītos INWELT testa rezultātus, nevis kopējiet cita ražotāja griešanas datus.
Ieteicamā gaisa padeve LTM81
Pašreizējā INWELT LTM81 konfigurācijā izmanto saspiestu gaisu.
Ieteicamie darbības dati ietver:
Gāze: saspiests gaiss
Gāzes spiediens: apm. 4,5–5,0 bāri
Gāzes plūsma: apm. 160 l/min
Ieteicamais pēcplūsmas: apm. 80 sekundes
Izmantojiet tīru un sausu saspiestu gaisu
Mitrums, kompresora eļļa un daļiņas var negatīvi ietekmēt:
Izmantojiet piemērotu filtrēšanu un mitruma atdalīšanu.
Pārbaudiet spiedienu zem plūsmas
Statiskais regulatora spiediens var atšķirties no darba spiediena, kamēr deglis plūst gaisu.
Filtri, regulatori, armatūra un garas gaisa līnijas var radīt spiediena zudumus.
Iestatiet gaisa padevi atbilstoši visas plazmas sistēmas darbības procedūrai.
Kādus materiālus LTM81 var griezt?
Savienojot ar saderīgu plazmas griešanas sistēmu, LTM81 var griezt elektriski vadošus materiālus, tostarp:
Maigs tērauds
Oglekļa tērauds
Nerūsējošais tērauds
Alumīnijs
Varš
Misiņš
Cinkots tērauds
Faktiskais griešanas ātrums, malu kvalitāte un praktiskais biezums ir atkarīgi no visas plazmas griešanas sistēmas.
Tipiski pielietojumi LTM81 CNC kabatas lukturim
LTM81 ir paredzēts mehanizētai plazmas griešanai, tostarp:
CNC plazmas griešanas galdi
Automatizēta profilu griešana
Lokšņu metāla izgatavošana
Strukturālā izgatavošana
Mašīnu sastāvdaļas
Lauksaimniecības tehnikas daļas
Automobiļu sastāvdaļas
Celtniecības tehnikas daļas
Metāla mēbeles
Zīmju izgatavošana
Vispārējā rūpnieciskā ražošana
Automatizētas metāla griešanas šūnas
Robotu roku lietojumi ir jāreklamē tikai tad, ja šai sistēmai ir pārbaudīts montāžas izkārtojums, kabeļu maršruts, degļa sadursmes aizsardzība un vadības saskarne.
LTM81 Tehniskā apkope CNC ražošanai
Konsekvents patērējamais stāvoklis ir svarīgs automatizētā griešanai, jo nolietota sastāvdaļa var ietekmēt katru atkārtoto daļu.
Pārbaudiet elektrodu
Regulāri pārbaudiet, vai elektrods nav pārmērīgi nolietojies.
Nomainiet to, pirms spēcīga erozija izraisa neuzticamu iedarbināšanu vai sabojā sprauslu.
Pārbaudiet griešanas galu
Pārbaudiet:
Nolietota sprausla var ietekmēt:
Kerfa platums
Slīpi
Loka stabilitāte
Izmēru atkārtojamība
Pārbaudiet difuzoru
Gāzes kanāliem jābūt tīriem.
Nomainiet saplaisājušas vai karstuma bojātas detaļas.
Pārbaudiet ārējo sprauslu
Pārbaudiet, vai izolācijas detaļā nav plaisu un termisku bojājumu.
Pārbaudiet iekārtu Degļa galva
Pārbaudiet:
Pavedieni
Blīvēšanas virsmas
O-gredzena stāvoklis
Gāzes noplūde
Siltuma bojājumi
Pārbaudiet lāpas vadu
Pārliecinieties, ka CNC kustība neveic:
Biežas LTM81 CNC Griešanas problēmas
Sarežģīta HF loka palaišana
Pārbaudiet:
Elektrodu stāvoklis
Griešanas gals
HF palaišanas ķēde
Gāzes spiediens
Darba savienojums
Lāpas savienojums
Pārmērīgs slīpums
Pārbaudiet:
Lāpas perpendikularitāte
Pļaušanas augstums
Sprauslas stāvoklis
Brauciena ātrums
Smags sārnis
Pārbaudiet:
Griešanas ātrums
Griešanas strāva
Materiāla biezums
Gaisa plūsma
Lāpas augstums
Īss patēriņa laiks
Iespējamie cēloņi ir:
Piesārņots saspiests gaiss
Nepareiza sprausla/strāvas kombinācija
Nepareizs caurduršanas augstums
Pārmērīgs pīrsings
Nolietots elektrods
Nekonsekventi detaļu izmēri
Pārbaudīt:
Lāpas stiprinājums
Pļaušanas augstums
Kerfa kompensācija
CNC pretreakcija
Patērējamā stāvoklī
Griešanas ātrums
Ne visas izmēru problēmas izraisa plazmas deglis.
LTM81 Izejmateriāli izplatītāju un pēcpārdošanas piegādei
Profesionālā LTM81 pēcpārdošanas programma var ietvert:
Standarta griešanas padomi
Pagarināti griešanas padomi
Elektrodi
Pagarināti elektrodi
Gaisa caurules
Izkliedētāji
Ārējās sprauslas
Atdalāmas sastāvdaļas
Mašīnu lāpu galviņas
O-gredzeni
Stikla šķiedras pozicionēšanas caurules
Mašīnu kabeļu komplekti
Savienojuma adapteri
Centrālie adapteri
Izplatītājiem un CNC iekārtu ražotājiem precīzu INWELT detaļu numuru publicēšana palīdz samazināt nomaiņas kļūdas un atbalsta atkārtotu iegādi.
OEM LTM81 CNC Plazmas kabatas lukturīšu ražotājs: INWELT
INWELT piegādā plazmas griešanas degļus un rezerves sastāvdaļas profesionāliem B2B klientiem, tostarp:
CNC plazmas iekārtu ražotāji
Plazmas barošanas avotu ražotāji
CNC sistēmas integratori
Metināšanas un griešanas iekārtu zīmoli
Importētāji
Izplatītāji
Vairumtirgotāji
Rūpnieciskie piegādātāji
Pēcpārdošanas patēriņa preču uzņēmumi
OEM un ODM konfigurācijas var novērtēt atbilstoši mērķa plazmas sistēmai un mašīnas saskarnei.
OEM un Private Label Options
Pielāgošana var ietvert:
Klientu zīmola veidošana
Produktu etiķetes
Mašīnas lāpas konfigurācija
Lāpas vada garums
3/8G savienojums
1/4G savienojums
M14×1 savienojums
M16×1,5 savienojums
Centrālais adapteris
Kabeļu komplekti
Patēriņa komplekti
Privāta etiķete iepakojums
Tehniskās etiķetes
Svītrkoda un kartona prasības
Projektiem OEM norādiet plazmas barošanas avota specifikāciju, CNC kontrolieri, savienotāju izvietojumu, montāžas prasības un paredzamo iepirkuma daudzumu.
Kāpēc avots LTM81 mašīnas lāpas no INWELT ?
Platforma LTM81 apvieno pilnīgus mašīnas un degļa komplektus ar detalizētu izejmateriālu, kabeļu un savienotāju sistēmu.
Pašreizējā produktu saimē ietilpst:
Vairākas pilnīgas 6 m lāpas konfigurācijas
Ø1,0 / Ø1,1 / Ø1,2 mm standarta uzgaļi
Pagarināti griešanas padomi
Standarta elektrods
Difuzors
Ārējās sprauslas
Īpaša LTM81 mašīnas degļa galva
Stikla šķiedras pozicionēšanas caurule
Mašīnu kabeļu komplekti
Vairāki vītņu adapteri
5 kontaktu centrālais adapteris
Profesionāliem pircējiem pilnīgas mašīnas degļa un rezerves daļu iegūšana no viena piegādātāja var vienkāršot iegādi, krājumus un pēcpārdošanas atbalstu.
Bieži uzdotie jautājumi par LTM81 CNC plazmas lodlampa
Kāds ampēros ir INWELT LTM81 ?
ierīcei LTM81 ir 80 A. Saskaņā ar pašreizējo INWELT tehnisko specifikāciju
Kāds ir LTM81 darba cikls?
Pašreizējā specifikācijā ir norādīts 60% darba cikls.
Vai LTM81 ir rokas lodlampa vai mašīnas lodlampa?
LTM81 ir CNC / mehanizēta lodlampa.
Saistītā LT 81 ir manuālā rokas konfigurācija.
Vai LTM81 izmanto HF aizdedzi?
Jā.
LTM81 izmanto augstas frekvences loka palaišanu.
Kādu gāzi izmanto LTM81 ?
Pašreizējā konfigurācijā tiek izmantots saspiests gaiss.
Kāds gaisa spiediens ir nepieciešams LTM81 ?
Apmēram 4,5–5,0 bāri.
Kāda gaisa plūsma ir nepieciešama LTM81 ?
Pašreizējā INWELT specifikācijā norādīts aptuveni 160 l/min.
Kāds pēcplūsmas laiks ir ieteicams?
Apmēram 80 sekundes.
Kāds lāpas vada garums ir standarta?
Standarta LTM81 pārsvars ir 6 m.
Kādas savienotāju iespējas ir pieejamas?
Pašreizējā lodlampu klāstā ietilpst:
3/8G
1/4G
M14 × 1
M16 × 1,5
Centrālais adapteris
Kādi griešanas uzgaļu izmēri ir pieejami?
Pašreizējā patērējamo preču saimē ietilpst:
Ir pieejami arī pagarināti Ø1,0 mm un Ø1,2 mm uzgaļi.
Kuru elektrodu izmanto LTM81 ?
Pašreizējais standarta elektrods ir:
IJWC0615/PR0109
Pirms šo komponentu publicēšanas kā autoritatīvus datus, pārbaudiet precīzu pagarinātā elektroda un gaisa caurules daļas numuru kartējumu.
Kādu mašīnas degļa galvu izmanto LTM81 ?
Pašreizējā INWELT mašīnas galva ir:
IJWA0681 / PF0120
Kādu pozicionēšanas cauruli izmanto LTM81 ?
Pašreizējie produktu saimes saraksti:
IJHW0029 / W0300144 — stikla šķiedras pozicionēšanas caurule
Vai LTM81 ir saderīgs ar katru 80A CNC plazmas griezēju?
Nē.
Jāatbilst arī HF palaišanas sistēmai, pilotloka arhitektūrai, savienotājam, vadības interfeisam, gāzes prasībām un plazmas barošanas avotam.
Vai LTM81 atbalsta lāpas augstuma kontroli?
To var integrēt CNC sistēmās, izmantojot saderīgu lāpas augstuma kontroles aprīkojumu.
Precīza THC konfigurācija ir atkarīga no plazmas barošanas avota un CNC kontrollera.
Vai LTM81 var griezt nerūsējošo tēraudu?
Jā, ja tiek izmantota ar saderīgu plazmas sistēmu un piemērotiem darbības parametriem.
Vai LTM81 var griezt alumīniju?
Jā.
Alumīnijs ir elektriski vadošs, un to var griezt plazmā ar atbilstošu plazmas sistēmu.
Cik biezu var iegriezt LTM81 ?
Nav universāla biezuma, ko nosaka tikai lāpa.
Izmantojiet pārbaudītus ieteicamos, maksimālos un pārtraukšanas datus no visas plazmas griešanas sistēmas.
Vai LTM81 var uzstādīt uz robotizētas rokas?
Potenciāli, bet robotu integrācija ir jāapstiprina tikai pēc montāžas izvietojuma, kabeļu maršruta, vadības saskarnes un sadursmju aizsardzības prasību pārbaudes.
Kāda ir atšķirība starp LTM81 un LT 81?
LTM81 ir mašīnas/ CNC versija.
LT 81 ir manuālā/rokas versija.
Vai INWELT piedāvā OEM LTM81 mašīnu lāpas?
Jā.
Kvalificētiem {[ OEM/ODM iekārtu ražotājiem, sistēmu integratoriem, izplatītājiem un importētājiem ir pieejamas CNC privātā zīmola, savienotāju, kabeļu un palīgmateriālu komplekta konfigurācijas.
Pieprasīt cenu par INWELT LTM81 CNC plazmas griešanas deglis
Lai ātrāk apstiprinātu saderību, nodrošiniet:
Plazmas barošanas avota ražotājs un modelis
Nominālā izejas strāva
Esošais lāpas modelis
HF sākuma metode
CNC kontrolieris
Galvenās savienotāja fotogrāfijas
Pilot-loka savienojums
Nepieciešamie mašīnas degļa izmēri
Nepieciešamais pavada garums
Prasības patēriņam
Paredzamais iepirkuma daudzums
INWELT vai privāto preču zīmju zīmols
Pēc tam INWELT var apstiprināt atbilstošo LTM81 lodlampa, savienotāja, kabeļa un izejmateriālu konfigurāciju jūsu CNC plazmas griešanas sistēmai.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių