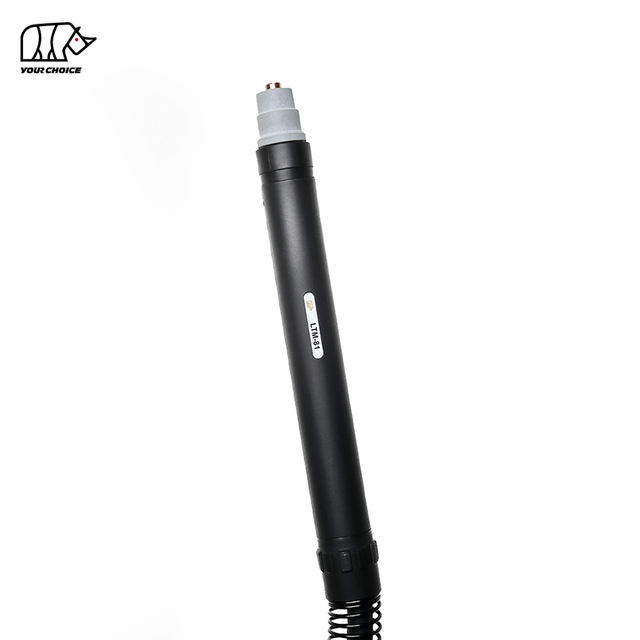
100A HF CNC plazmas griešanas deglis mehanizētai metāla griešanai
INWELT LTM101 ir ar gaisu dzesējams mašīnas plazmas griešanas deglis, kas paredzēts CNC griešanas galdiem, automatizētām profilu griešanas sistēmām un rūpnieciskiem mehanizētiem plazmas lietojumiem.
LTM101 ir 100 A ar 60% noslodzes ciklu un izmanto augstas frekvences ( HF ) loka palaišanu..
Pašreizējā INWELT specifikācijā ietilpst:
100A nominālā strāva
60% darba cikls
Gaisa dzesēšana
HF aizdedze
Darba spiediens 4,5–5,0 bāri
Apm. 180 l/min gaisa plūsma
Apm. 100 sekunžu ieteicamā pēcplūsma
Standarta 6 m lāpas vads
Ir pieejamas vairākas aizmugures savienojuma iespējas, tostarp M14 × 1, M16 × 1,5, 1/4G, 3/8G un centrālā adaptera konfigurācijas.
Atšķirībā no LT 101 rokas luktura, LTM101 ir īpaši izstrādāts fiksētai montāžai un automatizētai griešanai.
INWELT LTM101 Tehniskās specifikācijas
| Specifikācija |
INWELT LTM101 |
| Produkta veids |
CNC / mehanizēts Plazmas griešanas deglis |
| Modelis |
LTM101 |
| Zīmols |
INWELT |
| Nominālā strāva |
100 A |
| Darba cikls |
60% |
| Dzesēšana |
Gaiss |
| Loka palaišana |
HF |
| Gāze |
Gaiss |
| Gāzes spiediens |
Apm. 4,5–5,0 bāri |
| Gāzes plūsma |
Apm. 180 l/min |
| Ieteicamais pēcplūsmas |
Apm. 100 sekundes |
| Standarta vadu garums |
6 m |
| Darbība |
CNC / Mehanizēts |
| Savienotāja opcijas |
M14×1/M16×1,5/1/4G/3/8G/ Centrālais adapters |
| Standarta uzgaļu ģimene |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Pagarinātie izejmateriāli |
Pieejams |
| OEM / ODM |
Pieejams |
| Privātā etiķete |
Pieejams |
Galīgā saderība ir jāapstiprina saskaņā ar plazmas barošanas avotu, HF palaišanas arhitektūru, pilotloka ķēdi, aizmugures savienojumu, iekārtas stiprinājumu un CNC sistēmu.
LTM101 Mašīnas lodlampa pret LT 101 rokas kabatas lukturītis
LTM101 un LT 101 pieder vienai un tai pašai vispārējai izejmateriālu platformai, taču tie ir jāuzskata par atsevišķiem nokomplektētiem degļa izstrādājumiem.
| funkcija |
LTM101 |
LT 101. |
| Galvenā lietojumprogramma |
CNC / Mehanizēts |
Rokasgrāmata |
| Lāpas ģeometrija |
Taisns mašīnas korpuss |
Rokas lāpa |
| Darbība |
Mašīna kontrolēta |
Operatora kontrolēts |
| Montāža |
Fiksēts lāpas turētājs |
Rokas |
| Sprūda |
Nav galvenā kontroles metode |
Manuāls sprūda |
| CNC Integrācija |
Primārā izmantošana |
Nav primārais lietojums |
Dažus palīgmateriālus var dalīt starp abām degļu saimēm, taču pilnus degļu komplektus un kabeļu/vadības iekārtas nevajadzētu automātiski uzskatīt par savstarpēji aizvietojamām.
Šajā produkta lapā galvenā uzmanība būtu jāpievērš mašīnas degļa specifikācijām.
Kāpēc izmantot LTM101 CNC plazmas griešanai?
Mehanizētajam deglim jānodrošina atkārtojama pozicionēšana un stabila integrācija ar CNC griešanas sistēmu.
Taisns mašīnas-lāpas dizains
LTM101 izmanto uz mašīnu orientētu degļa korpusu, kas paredzēts fiksētai montāžai.
Tas ļauj CNC sistēmai uzturēt konsekventu:
Lāpas izlīdzināšana
Griešanas leņķis
Pīrsinga augstums
Pļaušanas augstums
Kustības ceļš
100A strāvas jauda
LTM101 jauda ir 100 A.
Tas padara to piemērotu saderīgām vidējas līdz augstas jaudas CNC plazmas sistēmām, kas darbojas pārbaudītajās strāvas un darba cikla robežās.
60% noslodzes cikls
Deglis ir norādīts ar 60% darba ciklu nominālajos apstākļos.
Faktisko termisko slodzi var ietekmēt arī gaisa plūsma, apkārtējā temperatūra, patērējamo materiālu stāvoklis un griešanas secība.
6 m standarta lāpas vads
Pašreizējā standarta mašīnas lāpas konfigurācijā tiek izmantots 6 m vads , kas nodrošina praktisku sasniedzamību daudziem CNC galdu izkārtojumiem.
Kā HF sāk darboties LTM101
LTM101 izmanto augstas frekvences loka palaišanu.
HF palaišana ģenerē augstsprieguma, augstfrekvences signālu, lai ierosinātu plazmas loku, neprasot griešanas galam mehāniski atsist pret apstrādājamo priekšmetu.
Tas var nodrošināt atkārtojamu loka ierosināšanu, ja deglis un strāvas avots ir pareizi saskaņoti.
Tomēr HF plazmas sistēmām ir nepieciešama rūpīga CNC integrācija, jo augstfrekvences elektriskā enerģija var radīt elektromagnētiskus traucējumus.
Tabulā CNC jāizmanto atbilstošs:
Neaprakstiet HF kā vispārēji labāku CNC lietojumprogrammām.
Dažās elektroniskās vadības vidēs var būt vēlams iekārtas deglis, kas nav HF , savukārt LTM101 ir piemērots, ja plazmas barošanas avots ir īpaši paredzēts HF palaišanai.
LTM101 CNC Plazmas griezēja saderība
100A jauda vien neapstiprina saderību.
Pirms esošās CNC mašīnas lodlampas nomaiņas pārbaudiet visu interfeisu.
Apstipriniet HF Sāk
Plazmas strāvas avotam ir jāatbalsta LTM101 HF loka palaišanas konfigurācija.
Apstipriniet nominālo izvadi
Iekārtai jādarbojas pārbaudītajā LTM101 strāvas diapazonā.
Apstipriniet strāvas un gāzes savienojumu
Pieejamās LTM101 konfigurācijas ietver:
M14 × 1
M16 × 1,5
1/4G
3/8G
Centrālais adapteris
Apstipriniet pilotloka ķēdi
Pilotloka savienojumam ir jāatbilst plazmas barošanas avotam.
Apstipriniet CNC vadības integrāciju
Mašīnas kontrollerim un plazmas barošanas avotam jānodrošina atbilstošs automatizēts palaišanas/apturēšanas interfeiss.
Apstipriniet lāpas montāžu
Pirms montāžas skavas projektēšanas vai pasūtīšanas pārbaudiet faktiskos LTM101 korpusa izmērus.
Projektiem OEM CNC INWELT ir jāiesniedz izmēru zīmējums, kurā parādīts:
LTM101 Pilnīgas mašīnas lāpas konfigurācijas
Pašlaik INWELT ir uzskaitīti vairāki pilni LTM101 mašīnas-degli komplekti.
| INWELT Koda |
atsauces |
konfigurācija |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14 × 1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Centrālais adapters |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16 × 1,5 |
Šīs savienojuma iespējas ir vērtīgas izplatītājiem un iekārtu ražotājiem, kas atbalsta dažādas plazmas barošanas avota saskarnes.
Nedomājiet, ka vienu savienotāju var aizstāt ar citu, ja nav apstiprināts viss elektriskais un pneimatiskais izvietojums.
LTM101 Standarta griešanas padomi
Patērējamo materiālu saimē LTM101 ir vairāki standarta uzgaļu diametri.
| INWELT Koda |
atsauces |
uzgaļa lielums |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
Pareizais uzgalis jāizvēlas atbilstoši plazmas barošanas avotam un darba strāvai.
Neizvēlieties lielāko sprauslu tikai tāpēc, ka degļa nominālā jauda ir 100 A.
Pirms lietošanas ir jāapstiprina patēriņa strāvas ierobežojumi un sistēmas iestatījumi.
Kuru LTM101 uzgali vajadzētu izmantot pie 100 A?
Pašreizējā LT 101/ LTM101 patērējamā arhitektūra ietver vairākus sprauslu diametrus, jo platforma var atbalstīt dažādus darbības apstākļus.
Salīdzināmās A101 tipa sistēmās Ø1,4 mm parasti tiek saistīts ar aptuveni 100 A darbību.
Tomēr lapai INWELT LTM101 publicējiet diagrammu no strāvas stipruma pret sprauslām tikai pēc precīzas INWELT testa specifikācijas apstiprināšanas.
Ideālā gadījumā pārbaudītai tabulai vajadzētu parādīt:
Uzgaļa diametrs
Ieteicamā strāva
Materiāls
Spiediens
Griešanas režīms
Tas ir uzticamāk nekā cita ražotāja pašreizējās kartēšanas kopēšana.
LTM101 Paplašināti griešanas padomi
INWELT piegādā arī paplašinātus izejmateriālus lietojumprogrammām, kurām nepieciešama papildu sasniedzamība.
Pašreizējās daļas ietver:
| INWELT Koda |
atsauces |
apraksts |
| IJWV0673-14 |
PD0117-14 |
Pagarināts uzgalis Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Pagarināts uzgalis Ø1,7 mm |
| IJWV0677 |
— |
Pagarināts uzgalis / 50A konfigurācija |
Paplašināti uzgaļi var uzlabot piekļuvi padziļinātās vai ģeometriski ierobežotās vietās.
Griešanai CNC pirms lietošanas pārbaudiet, vai paplašinātie palīgmateriāli ir piemēroti ieprogrammētajam degļa augstumam un procesam.
LTM101 Elektrods un Gāzes difuzors
Standarta elektrods
INWELT Kods: IJWC0617
Atsauce: PR0101
Elektrods nodod elektrisko enerģiju plazmas degļa iekšpusē.
Tas regulāri jāpārbauda, vai tas nav nodilis.
Dziļi nolietots elektrods var veicināt:
Pagarināts elektrods
INWELT Kods: IJWC0672
Atsauce: PR0116
Šis elektrods ir paredzēts saderīgām paplašinātām patēriņa konfigurācijām.
Gāzes difuzors
INWELT Kods: IJWG0617
Atsauce: PE0101
Difuzors kontrolē procesa gāzes sadali ap elektrodu un sprauslu.
Nomainiet to, ja tas ir saplaisājis, izkropļots vai stipri piesārņots.
LTM101 Ārējās sprauslas un fiksācijas sastāvdaļas
Platforma LTM101 / LT 101 ietver vairākas ārējās priekšējās daļas.
Ārējā sprausla
INWELT Kods: IJWT0677
Atsauce: PC0111
Šis komponents ieskauj un aizsargā iekšējo izejmateriālu komplektu.
Kontakta sprauslas noturošais vāciņš
INWELT Kods: IJWT0691
Atsauce: PC0130
Stiprinājuma vāciņš palīdz nostiprināt priekšējās daļas izejmateriālus.
Vainaga vairogs ar izolatoru
INWELT Kods: IJTN0095
Atsauce: CV0039
Šis komponents ir norādīts LT 101–141 konfigurācijām.
Kontaktu griešanas starplika
INWELT Kods: IJTN0089
Atsauce: CV0023
Izmantojiet tikai ar pareizo degļa un griešanas konfigurāciju.
LTM101 Kabeļu komplekti
Pašreizējie mašīnas un degļa kabeļu komplekti ietver:
| INWELT koda |
konfigurāciju |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / vītņots savienojums |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / centrālais adapteris |
Plašākā LT100 /101 saime ietver arī papildu kabeļu komplektus.
Šajā LTM101 lapā vispirms uzskaitiet iekārtai raksturīgos kabeļu komplektus un pārvietojiet rokas degļa kabeļu komplektus uz LT 101. lapu.
Tādējādi pircējiem un meklētājprogrammām produkta vienība ir tīra.
LTM101 Savienotāju adapteri
INWELT piedāvā vairākas aizmugurējā adaptera opcijas dažādām mašīnu saskarnēm.
| INWELT Koda |
adapteris |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-pin plazmas centrālais adapteris, degļa pusē |
Šī daļēja līmeņa savienotāju informācija ir viena no visspēcīgākajām sadaļām, kas jāpatur lapā, jo tā palīdz izplatītājiem samazināt nomaiņas degļa neatbilstības.
Sīkāka informācija par rezerves daļām:
| ROKAS LĀPA |
| Kods |
Atsauce |
Apraksts |
| IJWU6961 |
PA1450 |
Plazmas griešanas deglis LT 101/6m M14×1 |
| IJWU6967 |
|
Plazmas griešanas deglis LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plazmas griešanas deglis LT 101/6m centrālais adapteris |
| IJWU6969 |
|
Plazmas griešanas deglis LT 101/6m M16 × 1,5 |
| IJWU6960 |
|
Plazmas griešanas deglis LT 101/6m 1/4G |
| MAŠĪNAS LĀPU |
|
|
| Kods |
Atsauce |
Apraksts |
| IJWU0671 |
PA0110 |
Plazmas griešanas automātiskais deglis LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Plazmas griešanas automātiskais deglis LTM101 /6m centrālais adapteris |
| IJWU0692 |
|
Plazmas griešanas automātiskais deglis LTM101 /6m 1/4G |
| IJWU0693 |
|
Plazmas griešanas automātiskais deglis LTM101 /6m 3/8G |
| IJWU0694 |
|
Plazmas griešanas automātiskais deglis LTM101 /6m M16×1,5 |
|
| Pozīcija |
Kods |
Atsauce |
Apraksts |
| 1 |
IJTN0069 |
CV0014 |
Četru punktu edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Divpunktu edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Starplikas atspere LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Ārējā sprausla LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Četru punktu vainaga vairogs ar izolatoru/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Starplika kontaktgriešanai/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Kontakta sprauslas fiksācijas vāciņš/ LT 101 |
| 8 |
|
|
Padoms |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Uzgalis Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Uzgalis Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Uzgalis Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Izkliedētājs LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Plazmas elektrodu LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Bloķēšanas uzgrieznis |
| 13 |
IJTN0014 |
CV0008 |
Kontakta griešanas uzgalis/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Gara kontakta griešanas uzgalis/ LT 101-151 |
| 15 |
|
|
Padoms |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Pagarināts gals Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Pagarināts gals Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Pagarināts uzgalis 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Pagarināts elektrods Plazma LT 101 |
| 17 |
IJWA0606 |
|
Plazmas degļa galva LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O' gredzens Φ18,77x1,78 mm silīcijā |
| 17b |
IJWG9017 |
|
Frontinsulators/ LT 101 |
| 18 |
IJHW0046 |
|
Plazmas rokas lemanual/ASērija/Red |
| 19 |
IJIK0733 |
|
Aizsardzības daļa/Plazma/Dzeltens |
| 20 |
IJIR0081 |
185.0031 |
Sprūda |
| 21 |
IJIK0805 |
|
Savienojums/liels/jauns tips |
| 22 |
|
|
Kabeļu montāža |
| 22.1 |
IJWO00210077-00 |
|
Kabeļa montāža/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kabeļa montāža/ LT100 -101/10MMQ/6M centrālais adapteris |
| 22.3 |
IJWO10210077-00 |
|
Kabeļu montāža/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kabeļa montāža/ LT M100-101/10MMQ/6M centrālais adapteris |
| 22.5 |
IJWO0642 |
|
Kabeļa montāža/ LT100 -101/6M/centrālais adapteris |
| 23 |
IJDH6017 |
|
Plazmas uzgriežņu atslēga |
| 24 |
IJWA0676 |
|
Plazmas degļa galva LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Stikla šķiedras pozīcijas caurule/ LT M |
| 25 |
|
|
Kabeļu montāža LT M |
| 25.1 |
IJAU5698 |
|
Savienojuma adapteris 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Savienojuma adapteris 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Savienojuma adapteris 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Savienojuma adapteris 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Centrālā adaptera degļa puse plazmas 5 tapas |
| 27 IJTN0088 CV0022 Apļa griešanas uzgalis/ LT100 -151 |
Mūsu katalogs:
 INWELT PLAZMAS LĀPU KATALOGS.pdf
LTM101 CNC Integrācijas kontrolsaraksts
Pirms pasūtīšanas apstipriniet tālāk norādīto informāciju.
Plazmas barošanas avots
Nodrošināt:
Ražotājs
Modelis
Nominālā strāva
HF sākuma metode
CNC Kontrolieris
Nosakiet, kā kontrolieris komandē:
Plazmas starts
Loka pārnešana
Kustība
Augstuma kontrole
Lāpas stiprinājums
Apstiprināt:
Aizmugurējais savienojums
Sniedziet skaidrus fotoattēlus vai rasējumus:
Lāpas augstuma kontrole
Apstipriniet, vai sistēma izmanto:
Nepretendējiet uz tiešu omu uztveršanas saderību, ja vien LTM101 priekšgala konfigurācija nav īpaši pārbaudīta.
HF Plazmas lāpas uzstādīšana CNC sistēmās
HF sistēmām ir nepieciešama rūpīgāka elektroinstalācija nekā daudzām plazmas sistēmām, kas nav HF .
Lai samazinātu traucējumu problēmas, CNC sistēmu dizaineriem ir jāievēro plazmas barošanas avotu un kontrolleru ražotāju prasības attiecībā uz:
Ja sistēma ir slikti uzstādīta HF traucējumi var ietekmēt elektroniskās vadības ierīces.
Tāpēc LTM101 ir jāsaskaņo ar CNC aprīkojumu, kas paredzēts darbam ar HF -start plazmas barošanas avotiem.
Pīrsinga augstums un griešanas augstums
CNC plazmas griešana griešanas cikla laikā parasti izmanto dažādus degļa augstumus.
Pīrsinga augstums
Caurduršanas laikā izkausētais metāls tiek izvadīts uz augšu.
Pareizs caurduršanas augstums palīdz aizsargāt sprauslu un citus palīgmateriālus no izkausēta materiāla.
Pļaušanas augstums
Kad caurduršana ir pabeigta, sistēma CNC pārvieto degli vajadzīgajā pļaušanas augstumā.
Pļaušanas augstums ietekmē:
Pareizās vērtības ir atkarīgas no plazmas barošanas avota, materiāla, biezuma un palīgmateriāliem.
Izmantojiet pārbaudītu griezuma diagrammu, nevis vienu universālu augstuma vērtību.
Cik biezu var sagriezt LTM101 ?
Pašreizējā lapā INWELT ir norādīts 35–40 mm , taču to nevajadzētu uzrādīt kā universālu lāpas iespēju bez dokumentētiem sistēmas līmeņa pārbaudes datiem.
Griešanas biezumu nosaka visa plazmas sistēma, tostarp:
Uzziņai pašreizējā A101 klases konkurenta dokumentācijā ir publicēti aptuveni 25–30 mm tās paša pārbaudītajos 100A sistēmas apstākļos.
Šo konkurenta numuru nevajadzētu vienkārši iekopēt INWELT lapā.
Spēcīgākā MPO/GEO pieeja ir publicēt INWELT pārbaudītu griezuma diagrammu, kurā parādīts:
Ieteicamā gaisa padeve LTM101
Pašreizējie INWELT tehnisko specifikāciju saraksti:
Procesa gāze: gaiss
Spiediens: aptuveni 4,5–5,0 bāri
Gāzes plūsma: aptuveni 180 L/min
Ieteicamā pēcplūsma: aptuveni 100 sekundes
Izmantojiet tīru un sausu saspiestu gaisu
Mitrums, eļļa un daļiņas var ietekmēt:
Izmantojiet piemērotu filtrēšanu un mitruma atdalīšanu.
Pārbaudiet spiedienu gāzes plūsmas laikā
Statiskais spiediens var atšķirties no faktiskā griešanas spiediena.
Ierobežojumi filtros, veidgabalos vai garās šļūtenēs var samazināt spiedienu deglī.
Kādus materiālus LTM101 var griezt?
Lietojot kopā ar saderīgu plazmas griešanas sistēmu, LTM101 var griezt elektriski vadošus materiālus, piemēram:
Maigs tērauds
Oglekļa tērauds
Nerūsējošais tērauds
Alumīnijs
Varš
Misiņš
Cinkots tērauds
Faktiskā griešanas jauda un ātrums atšķiras atkarībā no materiāla un visas sistēmas konfigurācijas.
Tipiski lietojumi LTM101
LTM101 ir paredzēts automatizētai metāla griešanai, tostarp:
CNC plazmas griešanas galdi
Plākšņu apstrādes līnijas
Konstrukciju tērauda ražošana
Mašīnu ražošana
Celtniecības tehnika
Lauksaimniecības tehnika
Dzelzceļa izgatavošana
Kuģu būve
Rūpnieciskās ražošanas griešana
Automatizēta metāla izgatavošana
Galīgā lāpas izvēle jābalsta uz faktisko plazmas iekārtas saskarni, nevis tikai nozares nosaukumu.
LTM101 Tehniskā apkope CNC ražošanai
Mašīnas degļa apkope tieši ietekmē atkārtotu CNC daļu kvalitāti.
Pārbaudiet elektrodu
Pārbaudiet, vai elektrodā nav pārmērīga centrālā nodiluma.
Nomainiet to, pirms spēcīga erozija izraisa nestabilu palaišanu vai sabojā griešanas galu.
Pārbaudiet griešanas galu
Pārbaudiet:
Palielināta atvere
Ovāla atvere
Siltuma bojājumi
Piesārņojums
Sprauslas nodilums var izraisīt slīpuma un izmēru neatbilstību.
Pārbaudiet difuzoru
Uzturiet gāzes kanālus tīrus un pārliecinieties, ka difuzors ir pareizi uzstādīts.
Pārbaudiet fiksācijas vāciņu un vairogu
Nomainiet saplaisājušas, bojātas vai stipri piesārņotas detaļas.
Pārbaudiet Degļa galva
Pārbaudiet:
Pavedieni
O veida gredzens
Gāzes blīves
Pozicionēšanas caurule
Montāžas zona
Pārbaudiet lāpas vadu
Pārliecinieties, vai CNC kustība nenotiek:
Biežas LTM101 CNC Griešanas problēmas
Neveiksmīgs vai nekonsekvents loka starts
Pārbaudiet:
Elektrodu stāvoklis
Griešanas gals
Gaisa spiediens
HF palaišanas ķēde
Pilot-loka savienojums
Mašīnas zemējums
Pārmērīgs slīpums
Pārbaudiet:
Lāpas perpendikularitāte
Pļaušanas augstums
Sprauslas stāvoklis
Brauciena ātrums
Smags sārnis
Pārbaudiet:
Griešanas ātrums
Pašreizējais
Gaisa padeve
Lāpas augstums
Palīgmateriāli
Īss patēriņa laiks
Iespējamie cēloņi ir:
CNC Kontrollera traucējumi
Ja loka palaišanas laikā rodas elektroniskās vadības problēmas, pārbaudiet:
HF traucējumi ir sistēmas integrācijas problēma, un tos nevajadzētu novērst, mainot tikai degļa daļas.
LTM101 OEM CNC Plazmas lāpu ražošana
INWELT piegādā mašīnu plazmas degļus un rezerves sastāvdaļas:
CNC plazmas iekārtu ražotāji
Plazmas barošanas avotu ražotāji
Griešanas mašīnu integratori
Metināšanas un griešanas zīmoli
Izplatītāji
Importētāji
Vairumtirgotāji
Rūpnieciskie piegādātāji
OEM un ODM konfigurācijas var novērtēt atbilstoši mērķa mašīnas saskarnei.
Pielāgošan
Klientu zīmols
Lāpu etiķetes
Mašīnas un degļa korpusa konfigurācija
6 m vai pielāgoti lāpas vadi
M14×1 savienojums
M16×1,5 savienojums
1/4G savienojums
3/8G savienojums
Centrālais adapteris
Patēriņa komplekti
Privāta etiķete iepakojums
Tehniskās etiķetes un kartona kastes
Projektiem OEM norādiet plazmas barošanas avota specifikāciju, CNC saskarni, savienotāja dizainu, montāžas prasības un paredzamo pasūtījuma daudzumu.
Kāpēc iegūt LTM101 lāpas un palīgmateriālus no INWELT ?
Produktu platforma LTM101 ietver:
Pilnīgas mašīnu lāpas
Vairāki aizmugurējie savienojumi
Standarta griešanas padomi
Paplašināti padomi
Standarta elektrodi
Pagarināti elektrodi
Izkliedētāji
Aiztures vāciņi
Vairogi
Mašīnu lāpu galviņas
Stikla šķiedras pozicionēšanas caurules
Kabeļu komplekti
Savienojuma adapteri
CNC iekārtu ražotājiem un izplatītājiem, iegādājoties gan pilnus mašīnu degļus, gan rezerves daļas no vienas programmas, var vienkāršot iegādi un pēcpārdošanas atbalstu.
Precīzi INWELT detaļu numuri atvieglo atkārtotu pasūtīšanu un uzlabo saderības kontroli.
Bieži uzdotie jautājumi par LTM101 Plazmas griešanas deglis
Kāds ampēros ir INWELT LTM101 ?
LTM101 jauda ir 100 A. Saskaņā ar pašreizējiem INWELT
Vai LTM101 ir rokas lodlampa vai mašīnas lāpa?
LTM101 ir CNC / mehanizēta lodlampa.
Saistītā LT 101 ir rokas konfigurācija.
Vai LTM101 izmanto HF aizdedzi?
Jā.
Pašreizējā specifikācijā ir norādīta augstfrekvences loka palaišana.
Kāds ir LTM101 darba cikls?
Pašreizējā INWELT specifikācijā norādīti 60% pie nominālās strāvas.
Kādu gāzi izmanto LTM101 ?
Pašreizējā konfigurācijā tiek izmantots saspiests gaiss.
Kāds gāzes spiediens ir nepieciešams LTM101 ?
Pašreizējā specifikācijā norādīts aptuveni 4,5–5,0 bāri.
Kāda gaisa plūsma ir nepieciešama LTM101 ?
Pašreizējie tehniskie dati uzrāda aptuveni 180 l/min.
Kāds kabeļa garums ir standarta?
Standarta mašīnas lāpas vads ir 6 m.
Kādi savienotāji ir pieejami?
Pašreizējās LTM101 konfigurācijas ietver:
M14 × 1
M16 × 1,5
1/4G
3/8G
Centrālais adapteris
Kādi griešanas padomi ir pieejami?
Pašreizējā standarta palīgmateriālu saimē ietilpst:
Ir pieejami arī paplašināti padomi.
Vai LTM101 var izmantot jebkuram 100A CNC plazmas griezējam?
Nē.
Strāvas avotam ir jāatbilst arī HF palaišanas metodei, pilotloka ķēdei, gāzes/strāvas savienojumam un vadības interfeisam.
Vai LTM101 darbojas ar lāpas augstuma kontroli?
To var integrēt CNC sistēmās, kurās tiek izmantota degļa augstuma kontrole, taču precīza THC un noteikšanas metode ir atkarīga no CNC kontrollera, strāvas avota un iekārtas konfigurācijas.
Cik biezu LTM101 var griezt?
Nav universāla biezuma, ko nosaka tikai lāpa.
Izmantojiet pārbaudītus datus visai plazmas sistēmai.
Vai LTM101 var griezt nerūsējošo tēraudu?
Jā, ja tas ir savienots pārī ar piemērotu plazmas griešanas strāvas avotu un darbības parametriem.
Vai LTM101 var griezt alumīniju?
Jā.
Alumīnijs ir elektriski vadošs, un to var griezt plazmā ar pareizi konfigurētu sistēmu.
Vai INWELT nodrošina rezerves LTM101 palīgmateriālus?
Jā.
INWELT piegādā uzgaļus, elektrodus, difuzorus, vairogus, degļu galviņas, kabeļu komplektus un savienojuma adapterus.
Vai INWELT ražo OEM LTM101 mašīnu lāpas?
Jā.
OEM/ODM un privāto preču zīmju konfigurācijas ir pieejamas kvalificētiem CNC plazmas iekārtu ražotājiem, izplatītājiem un sistēmu integratoriem.
Pieprasīt cenu par INWELT LTM101 CNC plazmas kabatas lukturīti
Lai ātrāk apstiprinātu saderību, nodrošiniet:
Plazmas barošanas avota zīmols un modelis
Nominālā izejas strāva
HF sākuma metode
Esošais lāpas modelis
CNC kontrolieris
Lāpas stiprinājuma izmēri
Aizmugurējā savienotāja fotoattēli
Pilot-loka savienojums
Nepieciešamais kabeļa garums
Prasības patēriņam
Paredzamais pasūtījuma daudzums
INWELT vai privāto preču zīmju zīmols
Pēc tam INWELT var apstiprināt atbilstošo LTM101 lodlampu, savienotāju un izejmateriālu konfigurāciju jūsu CNC plazmas griešanas sistēmai.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių