I det moderne landskapet for metallproduksjon kan valget av skjæreutstyr gjøre eller ødelegge et prosjekts effektivitet, presisjon og generelle kostnadseffektivitet. Blant de mest allsidige verktøyene som er tilgjengelige i dag er plasmaskjærebrenneren. Imidlertid befinner produsenter seg ofte ved et veiskille: bør de investere i enmanuell plasmaskjærebrenner eller overgang til et CNC (Computer Numerical Control) plasmaskjæresystem?
Mens begge teknologiene bruker det samme grunnleggende prinsippet – ved å bruke ionisert gass for å kutte gjennom elektrisk ledende materialer – varierer deres operasjonsmekanikk, presisjonsnivåer og ideelle bruksscenarier betydelig. Denne omfattende guiden utforsker nyansene til manuelle og CNC plasmaskjærebrennere for å hjelpe deg med å finne ut hvilken som passer best for dine spesifikke industri- eller hobbybehov.
1. Forstå det grunnleggende: Hva er plasmaskjæring?
Før du går inn i debatten om manuell kontra CNC , er det viktig å forstå hvordan plasmaskjæring fungerer. En plasmakutter fungerer ved å sende en elektrisk lysbue gjennom en gass (som oksygen, nitrogen eller argon) som passerer gjennom en innsnevret åpning. Dette øker temperaturen på gassen til det punktet hvor den går inn i materiens fjerde tilstand: plasma. Fordi plasma er elektrisk ledende, overfører det energien til metallarbeidsstykket og smelter det umiddelbart, mens høyhastighetsgassen blåser det smeltede metallet bort og skaper et rent kutt.
2. Manuell plasmaskjærebrenner es: Fleksibilitet og portabilitet
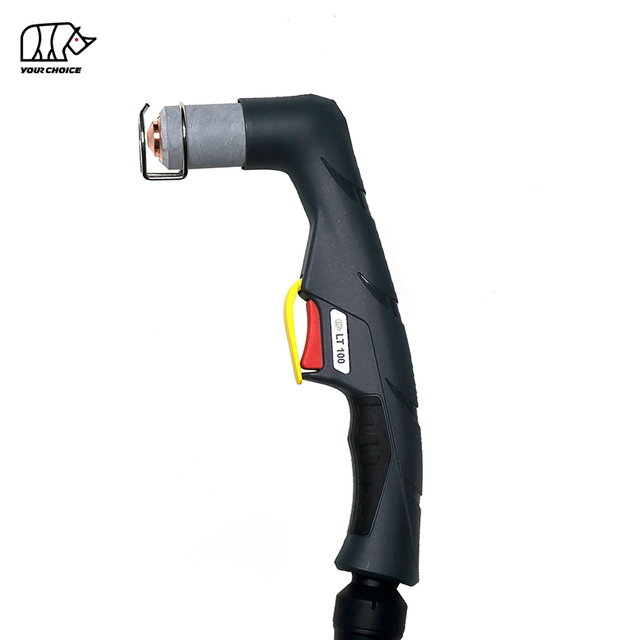
Manuelle plasmaskjærebrennere, ofte referert til som håndholdte plasmakuttere, er arbeidshesten til mindre verksteder, vedlikeholdsmannskaper og entreprenører på stedet. Disse verktøyene er designet for menneskelig drift, der produsenten holder brennerhåndtaket og leder buen langs den ønskede kuttebanen.
Nøkkeltekniske egenskaper
Operatørkontroll: Kvaliteten på kuttet avhenger helt av operatørens hånd-øye-koordinasjon, jevne bevegelser og kjørehastighet.
Design: Disse lommelyktene har et ergonomisk buet håndtak med en utløserbryter. De er bygget for komfort under langvarig håndholdt bruk.
Buestart: De fleste manuelle enheter bruker kontaktlysbue eller høyfrekvente ( HF ) starter, noe som krever at operatøren er i nærheten av arbeidsstykket.
Ideelle scenarier for manuelle plasmabrennere
A. Reparasjoner og konstruksjon på stedet
Manuelle plasmakuttere er verdsatt for deres bærbarhet. Enten du reparerer en strukturell bjelke på en byggeplass eller reparerer tunge maskiner i felten, kan en håndholdt lommelykt enkelt transporteres. Dens evne til å kjøre av bærbare generatorer eller standard butikkkraft gjør den uunnværlig for mobile sveisetjenester.
B. Restaurering og reparasjon av biler
I bilverdenen er plassen ofte på topp. Manuelle fakler lar mekanikere nå inn i trange hjørner av et kjøretøychassis, kutte bort rustne gulvbord eller fjerne gjenstridige eksosbolter som sagene ikke kan nå. Fleksibiliteten til å kutte i forskjellige vinkler – opp ned, sidelengs eller vertikalt – er en stor fordel i garasjemiljøer.
C. Bearbeiding og riving av skrapmetall
Ved demontering av store metallkonstruksjoner er presisjon mindre viktig enn hastighet og enkel bevegelse. Manuelle plasmabrennere lar rivemannskaper raskt skjære gjennom tykke stålbjelker, tanker og rør, og redusere dem til håndterbare størrelser for transport og resirkulering.
D. Kunstnerisk metallarbeid og skulptur
For kunstnere som lager unike metallskulpturer, er den «menneskelige berøringen» avgjørende. En manuell lommelykt fungerer som en pensel, og lar kunstneren frihånde organiske former, teksturer og intrikate detaljer som kan være vanskelig å programmere inn i en datamaskin for engangsbruk.
Fordeler med manuelle lommelykter
Lavere startinvestering: Manuelle plasmakuttere av høy kvalitet er betydelig rimeligere enn CNC -bord, noe som gjør dem tilgjengelige for små bedrifter og hobbyister.
Null programmering kreves: Det er ingen programvare å lære; så lenge du har en stødig hånd, kan du begynne å kutte umiddelbart.
Høy allsidighet: Kan kutte rør, vinklet jern og uregelmessige former som ikke passer på et flatt CNC bord.
Begrensninger for manuelle fakler
Inkonsekvent kuttekvalitet: Menneskelige feil kan føre til ujevne kanter, overdreven slagg (slagg) og avfasing, som ofte krever sekundær sliping og etterbehandling.
Operatørtretthet: Lange produksjonskjøringer er fysisk belastende, noe som fører til et fall i nøyaktigheten etter hvert som dagen skrider frem.
Sikkerhetsrisiko: Operatører utsettes for gnister, intenst UV-lys og røyk på nært hold, noe som krever streng bruk av personlig verneutstyr (PPE).
3. CNC-plasmaskjærebrenner es: Presisjon og automatisering
CNC plasmaskjæring innebærer å montere en spesialisert 'maskinlykt' på en motorisert portal eller robotarm kontrollert av en datamaskin. Bevegelsen er diktert av programvaren CAD (Computer-Aided Design) og CAM (Computer-Aided Manufacturing), som sikrer at hvert kutt følger en nøyaktig digital plan.
Nøkkeltekniske egenskaper
Programvaredrevet: Datamaskinen kontrollerer X-, Y- og ofte Z (høyde)-aksene, og sikrer perfekt rette linjer og komplekse kurver med mikroskopiske toleranser.
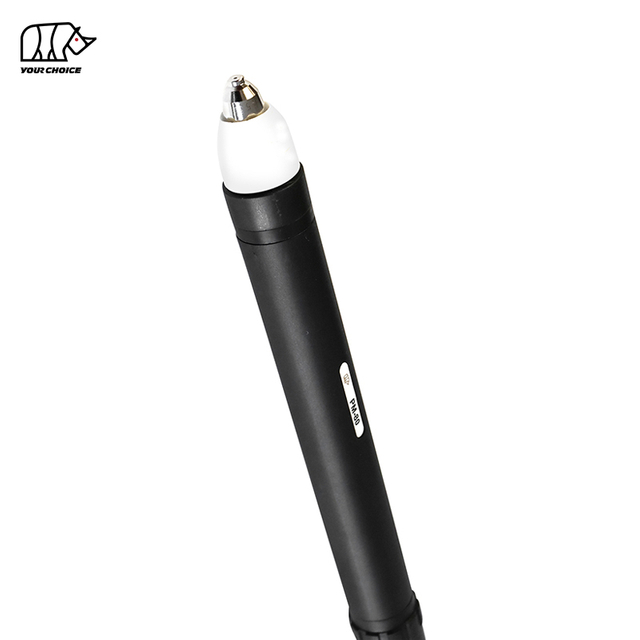
Maskinbrennerdesign: I motsetning til det buede håndholdte håndtaket, har CNC lommelykter en rett sylinder designet for sikker montering.
Lommehøydekontroll (THC): Avanserte CNC systemer bruker sensorer for å opprettholde den optimale avstanden mellom fakkelen og metallplaten, selv om platen er litt skjev.
Ideelle scenarier for CNC plasmalykter
A. Høyvolumsproduksjon og batchproduksjon
Hvis virksomheten din trenger 500 identiske braketter eller bunnplater, a CNC plasmatabell er det eneste logiske valget. Automatisering gir mulighet for drift 24/7 med minimal menneskelig innblanding, og sikrer at den første delen er identisk med den siste. Denne skalerbarheten er avgjørende for industriell produksjon.
B. Industriell HVAC-fabrikasjon
I HVAC-industrien krever det ekstrem presisjon å kutte intrikate flate mønstre for kanalsystemer fra galvaniserte plater for å sikre at deler passer perfekt sammen under montering. CNC systemer kan legge flere deler på ett enkelt metallark for å minimere avfall, noe som reduserer materialkostnadene betydelig.
C. Tungt utstyr og skipsbygging
Å kutte gjennom 1-tommers eller 2-tommers stålplater for gravemaskinskuffer eller skipsskrog krever plasmaenheter med høy effekt. CNC -tabeller gir stabiliteten og den konsistente hastigheten som er nødvendig for å opprettholde et rent kutt gjennom ekstreme tykkelser uten den vinglingen som er typisk for håndholdt drift.
D. Presisjonsskilting og arkitektoniske aksenter
For bedrifter som produserer metallskilt, logoer eller dekorative porter, gir CNC plasma muligheten til å kutte komplekse bokstaver og geometriske mønstre med skarpe hjørner og jevne kurver som er nesten umulig å kopiere for hånd.
Fordeler med CNC fakler
Uovertruffen presisjon og repeterbarhet: Eliminerer menneskelige feil, noe som resulterer i kanter av profesjonell kvalitet med minimalt slagg.
Forbedret sikkerhet: Operatøren kan stå i sikker avstand fra skjæreområdet, noe som reduserer eksponering for varme og gnister.
Effektiv materialbruk: Programvarehekking optimaliserer hvordan delene er ordnet på en tallerken, reduserer skrot og sparer penger.
Redusert sekundær etterbehandling: Rene kutt betyr mindre tid brukt på sliping eller sliping av kanter før sveising eller maling.
Begrensninger for CNC fakler
Høye forhåndskostnader: Et komplett CNC plasmasystem (bord, programvare og strømforsyning) representerer en betydelig kapitalinvestering.
Bratt læringskurve: Operatører må være opplært i CAD/CAM-programvare og maskinvedlikehold.
Stort fotavtrykk: De fleste CNC -bord er stasjonære og krever et dedikert område i verkstedet, noe som gjør dem uegnet for arbeid på stedet.
4. Head-to-Head-sammenligning: Hvilken bør du velge?
For å forenkle avgjørelsen din, vurder følgende faktorer:
Faktor
Manuell Plasma Lommelykt
CNC Plasma Lommelykt
Best for
Reparasjoner, byggeplassarbeid, enganger
Masseproduksjon, presisjonsdeler
Bærbarhet
Høy (kan bæres)
Lav (Stasjonært bord)
Kantkvalitet
Middels (krever opprydding)
Høy (rene, firkantede kanter)
Kompleksitet
Lav (Plug and play)
Høy (programvare og kalibrering)
Arbeidskostnad
Høy (krever aktiv operatør)
Lav (automatisert når den er programmert)
5. Konklusjon: Tilpass verktøyet til oppgaven
Konklusjonen er at verken manualen eller CNC plasmaskjærebrenneren er 'bedre' i absolutt forstand; snarere er de optimalisert for ulike miljøer.
Hvis arbeidet ditt dreier seg om vedlikehold, mobil reparasjon eller kunstnerisk frihet , er den manuelle plasmaskjærebrenneren din beste allierte. Dens portabilitet og lave inngangskostnader gir mulighet for umiddelbar problemløsning i felten.
Men hvis målet ditt er forretningsvekst, industriell produksjon eller høypresisjonsfabrikasjon , er overgangen til et CNC plasmaskjæresystem et nødvendig skritt. Den første investeringen oppveies av den dramatiske økningen i produktivitet, materialbesparelser og overlegen kuttkvalitet.
Ved å forstå de unike styrkene til hvert system, kan du sikre at verkstedet ditt er utstyrt med riktig teknologi for å takle enhver metallbearbeidingsutfordring med tillit.
Denne nettsiden bruker informasjonskapsler og lignende teknologier ('informasjonskapsler'). Med forbehold om ditt samtykke, vil bruke analytiske informasjonskapsler for å spore hvilket innhold som interesserer deg, og markedsføringsinformasjonskapsler for å vise interessebasert annonsering. Vi bruker tredjepartsleverandører for disse tiltakene, som også kan bruke dataene til egne formål.
Du gir ditt samtykke ved å klikke på 'Godta alle' eller ved å bruke dine individuelle innstillinger. Dine data kan da også bli behandlet i tredjeland utenfor EU, for eksempel USA, som ikke har et tilsvarende nivå av databeskyttelse, og hvor særlig tilgang fra lokale myndigheter kanskje ikke effektivt forhindres. Du kan når som helst tilbakekalle samtykket ditt med umiddelbar virkning. Hvis du klikker på 'Avvis alle', vil kun strengt nødvendige informasjonskapsler brukes.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių