TIG varjenje ali varjenje z volframovim inertnim plinom je znano po svoji natančnosti in zmožnosti ustvarjanja čistih, visokokakovostnih zvarov na različnih kovinah, vključno z nerjavnim jeklom, aluminijem in titanom. Vendar pa se med varilci, zlasti začetniki, pogosto pojavlja eno vprašanje: Ali lahko TIG varite brez plina? V tem obsežnem vodniku bomo raziskali vlogo zaščitnega plina pri TIG varjenju, ali je mogoče TIG variti brez njega, alternativne metode in najboljše prakse za doseganje profesionalnih rezultatov. Ta članek je optimiziran za SEO in zagotavlja dragocene vpoglede za varilce, hobiste in profesionalce, ki želijo poglobiti svoje razumevanje TIG varjenja.
Kaj je TIG varjenje?
TIG varjenje, znano tudi kot plinsko volframovo obločno varjenje ( GTAW ), je varilni postopek, pri katerem se za izdelavo zvara uporablja volframova elektroda, ki ni porabljiva. Med elektrodo in obdelovancem nastane električni oblok, ki proizvaja močno toploto za taljenje kovine. Za dodajanje materiala v zvarni bazen se pogosto uporablja polnilna palica, ki ustvarja močan spoj. Značilnost TIG varjenja je uporaba inertnega zaščitnega plina, običajno argona ali helija, za zaščito območja zvara pred atmosfersko kontaminacijo.
Zakaj je Zaščitni plin pomembno pri TIG varjenju?
Zaščitni plin igra ključno vlogo pri TIG varjenje iz več razlogov:
Ščiti zvarni bazen : inertni plin ščiti staljeni zvarni bazen pred kisikom, dušikom in drugimi atmosferskimi plini, ki lahko povzročijo napake, kot so poroznost, oksidacija ali šibki zvari.
Stabilizira oblok : Plin zagotavlja stabilen oblok, kar izboljša nadzor in natančnost med varjenjem.
Preprečuje poškodbe elektrod : Plin ščiti volframovo elektrodo pred oksidacijo in tako podaljša njeno življenjsko dobo.
Pogosti zaščitni plini vključujejo:
Argon : najbolj priljubljena izbira zaradi svoje vsestranskosti in cenovne dostopnosti.
Helij : Uporablja se za debelejše materiale ali kadar je potrebna globlja penetracija.
Mešanica argona in helija : združuje prednosti obeh plinov za specifične aplikacije.
Ali je glede na ključno vlogo zaščitnega plina mogoče TIG variti brez njega? Potopimo se globlje.
Ali lahko TIG varite brez plina?
Kratek odgovor je ne, tradicionalnega TIG varjenja ni mogoče učinkovito izvesti brez zaščitnega plina. Odsotnost zaščitnega plina bi varilni bazen izpostavila atmosferskim plinom, kar bi povzročilo slabo kakovost zvara, kontaminacijo in morebitno poškodbo volframove elektrode. Vendar pa je treba upoštevati nianse in alternativne pristope.
Zakaj TIG je varjenje brez plina izziv
Ko TIG varite brez zaščitnega plina:
Pojavi se oksidacija : kisik v zraku reagira s staljeno kovino, kar povzroči oksidacijo in šibke zvare.
Oblike poroznosti : Dušik in drugi plini se lahko ujamejo v zvarni bazen in ustvarijo porozne, krhke zvare.
Volframova elektroda Razgradi : brez zaščitnega plina je volframova elektroda izpostavljena zraku, kar povzroči hitro obrabo ali kontaminacijo.
Nestabilnost obloka : pomanjkanje plina destabilizira oblok, zaradi česar je težko ohraniti nadzor in ustvariti čiste zvare.
Zaradi teh težav je varjenje TIG brez plina nepraktično za profesionalne ali visokokakovostne aplikacije. Vendar pa obstajajo scenariji in alternativne metode, kjer bi varilci lahko raziskali varjenje ali prilagoditve brez plina.
Alternative tradicionalnemu TIG varjenju brez plina
Čeprav TIG varjenje brez plina ni običajna praksa, obstajajo alternativne metode ali tehnike varjenja, ki bi jih lahko razmislili, če zaščitni plin ni na voljo ali je nepraktičen. Spodaj raziskujemo te možnosti:
1. Varjenje s talilno jedro TIG
Nekateri varilci eksperimentirajo s polnilnimi palicami, prevlečenimi s talilom, da posnemajo vlogo zaščitnega plina. Te palice sproščajo tok, ki ustvari zaščitno pregrado okoli zvarnega bazena, kar zmanjša izpostavljenost atmosferskim plinom. Vendar ta metoda ni pravo TIG varjenje in ima omejitve:
Nižja natančnost : talilo vnaša žlindro, ki zahteva čiščenje in lahko vpliva na estetiko zvara.
Omejene uporabe : ta pristop je manj učinkovit za tanke materiale ali kovine, kot je aluminij.
Ni industrijski standard : Flux-core TIG se redko uporablja v profesionalnih okoljih zaradi nedoslednih rezultatov.
2. Palično varjenje (SMAW) kot alternativa
Če zaščitni plin ni na voljo, je varjenje s paličnim obločnim varjenjem (SMAW) morda izvedljiva alternativa. Palično varjenje uporablja elektrodo, prevlečeno s talilom, ki zagotavlja lastno zaščito in odpravlja potrebo po zunanjem plinu. Čeprav je palično varjenje manj natančno kot TIG , je praktična možnost za delo na prostem ali na terenu, kjer so plinske jeklenke okorne.
Prednosti paličnega varjenja :
Slabosti :
3. MIG Varjenje s polnjeno žico
MIG varjenje s polnjeno žico (FCAW) je še ena alternativa brez plina. Pri segrevanju polnjena žica proizvaja lasten zaščitni plin, ki ščiti zvarni bazen. Čeprav je ta metoda hitrejša od TIG varjenje , nima natančnosti in čistega zaključka TIG .
Kdaj izbrati MIG s polnjeno žico :
Za debelejše materiale.
V vetrovnih ali zunanjih razmerah, kjer se lahko zaščitni plin razprši.
Ko ima hitrost prednost pred estetiko.
4. Zagon s praskami TIG brez plina (ni priporočljivo)
Nekateri varilci v nujnih primerih poskušajo variti s praskami TIG brez plina. To vključuje udarjanje volframove elektrode ob obdelovanec, da se sproži oblok, vendar so brez zaščitnega plina rezultati običajno slabi. Ta metoda ni priporočljiva za nič drugega kot začasna popravila zaradi visokega tveganja kontaminacije in šibkih zvarov.
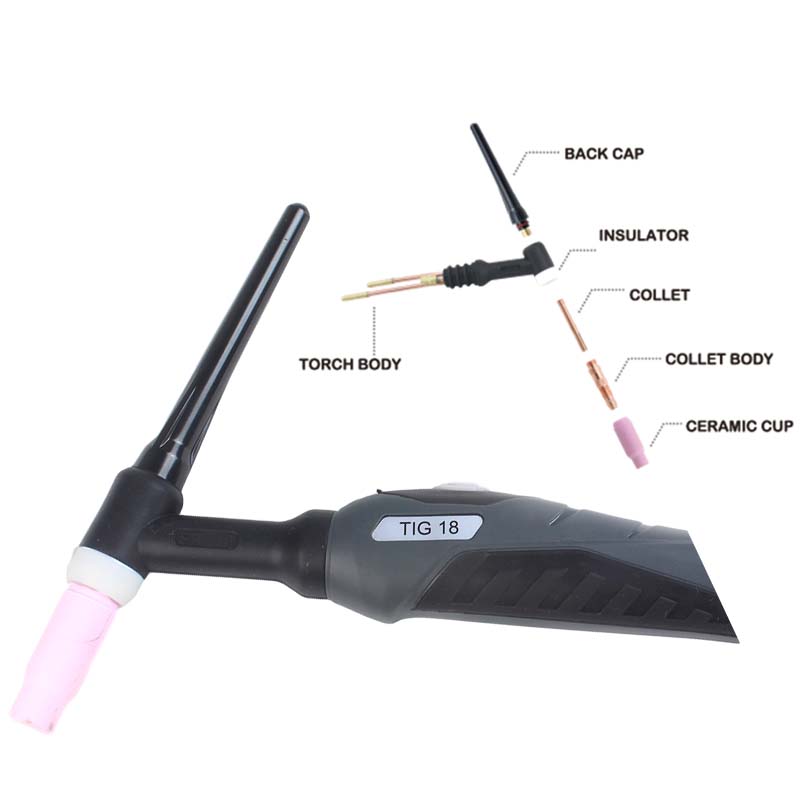
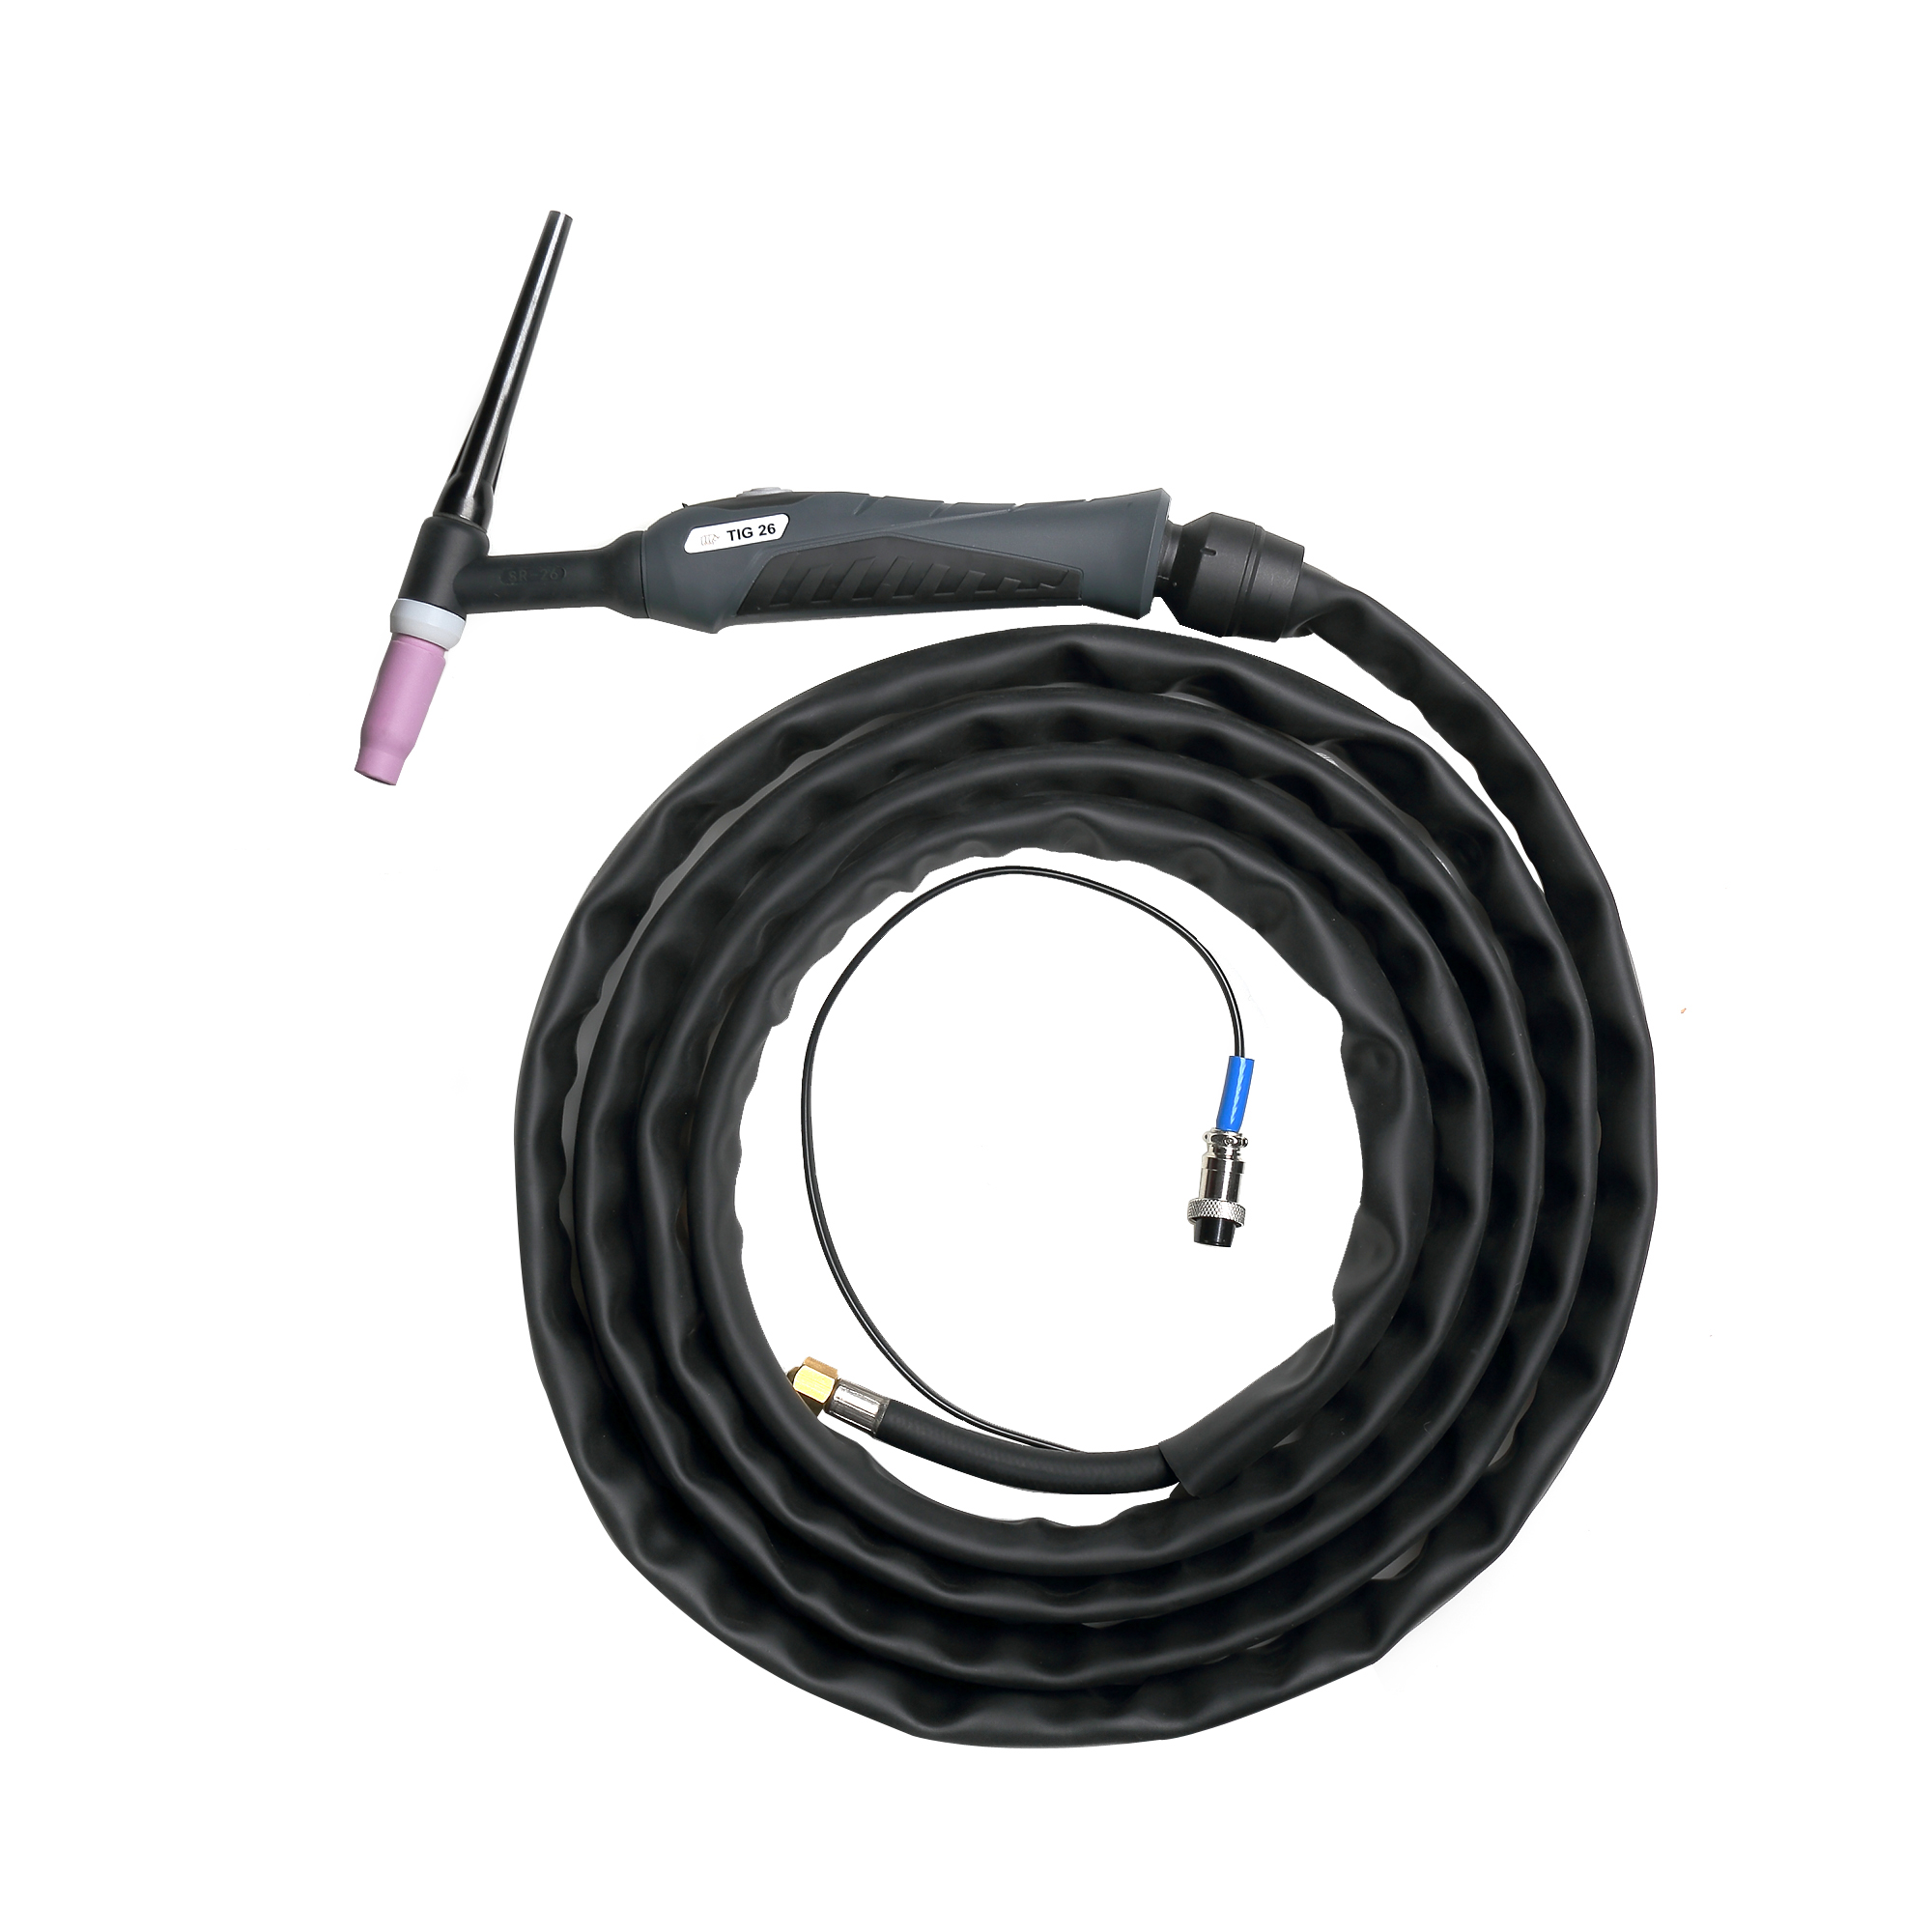
Ali lahko spremenite TIG varilni aparat za varjenje brez plina?
Spreminjanje varilnega aparata TIG za delovanje brez plina ni praktično ali priporočljivo. Varilni aparati TIG so zasnovani za delo z zaščitnim plinom in obhod te funkcije bi zahteval znatne spremembe opreme. Namesto spreminjanja TIG varilnega stroja razmislite o naložbi v večprocesni varilni aparat, ki podpira TIG , MIG in palično varjenje. Ti stroji ponujajo prilagodljivost in lahko po potrebi preklopijo na načine brez plina (npr. polnjeno s polnjenjem MIG ali palico).
Najboljše prakse za TIG varjenje s plinom
Ker TIG varjenje brez plina ni izvedljiva možnost za kakovostne zvare, je tukaj nekaj najboljših praks za zagotovitev optimalnih rezultatov pri uporabi zaščitnega plina:
1. Izberite pravo Zaščitni plin
Argon : idealen za večino kovin, vključno z jeklom, nerjavnim jeklom in aluminijem.
Helij : Uporabite za debelejše materiale ali kadar je potrebna globlja penetracija.
Mešanica argona in helija : primerna za specializirane aplikacije, kot je varjenje debelega aluminija.
2. Optimizirajte pretok plina
Za večino aplikacij nastavite hitrost pretoka plina na 15–20 kubičnih čevljev na uro (CFH).
Prilagodite glede na debelino materiala in okolje varjenja (npr. nekoliko povečajte pretok v vetrovnih razmerah).
Uporabite plinsko lečo, da izboljšate pokritost s plinom in zmanjšate turbulenco.
3. Vzdržujte ustrezno opremo
Preverite puščanje plina v ceveh in priključkih, da zagotovite enakomeren pretok.
Redno čistite volframovo elektrodo, da preprečite kontaminacijo.
Za svoj material uporabite pravilno vrsto volframa (npr. s torijem, s cerijem ali lantanom).
4. Varite v nadzorovanem okolju
Izogibajte se varjenju v vetrovnih ali zunanjih razmerah, razen če imate ustrezno zaščito (npr. zaščito proti vetru).
Prepričajte se, da je obdelovanec čist in brez rje, olja ali ostankov, da preprečite kontaminacijo.
5. Vadite pravilno tehniko
Ohranite kratko dolžino obloka za boljši nadzor in pokritost s plinom.
Uporabljajte enakomerno hitrost vožnje, da se izognete pregretju ali premajhnemu segrevanju zvarnega bazena.
Vadite gladko podajanje polnilne palice, da dosežete enakomerne zvare.
Pogoste TIG napake pri varjenju, ki se jim je treba izogibati
Tudi z zaščitnim plinom je TIG varjenje lahko izziv. Tukaj je nekaj pogostih napak in kako se jim izogniti:
Nepravilen pretok plina : Premalo plina povzroči neustrezno zaščito, medtem ko ga preveč troši in povzroča turbulenco. Uporabite merilnik pretoka, da nastavite pravilno količino.
Umazan obdelovanec : pred varjenjem kovino vedno očistite z žično krtačo ali topilom.
Napačno Volframova elektroda : Izberite ustrezno vrsto in velikost elektrode za vaš material in tok (AC ali DC).
Slab nadzor obloka : vadite ohraniti mirno roko in enakomerno dolžino obloka.
Neustrezno prezračevanje : Zagotovite ustrezno prezračevanje, da preprečite vdihavanje škodljivih hlapov zaščitnega plina ali staljene kovine.
Pogosta vprašanja o TIG varjenju brez plina
1. Ali lahko uporabim TIG varilec kot palični varilec, da se izognem uporabi plina?
Da, nekateri večprocesni varilci podpirajo TIG in palično varjenje. Če plin ni na voljo, lahko preklopite na način paličnega varjenja, ki ne zahteva zunanjega plina.
2. Ali je varjenje s polnjenjem TIG dobra alternativa?
Varjenje s polnjenim jedrom TIG se ne uporablja pogosto in daje slabše rezultate v primerjavi s tradicionalnim varjenjem TIG z zaščitnim plinom. Za aplikacije brez plina je bolje uporabiti paličasto ali polnjeno varjenje MIG .
3. Kaj se zgodi, če TIG varim brez plina?
Brez zaščitnega plina bo varilni bazen izpostavljen atmosferskim plinom, kar vodi do oksidacije, poroznosti in šibkih zvarov. Tudi volframova elektroda se lahko kontaminira ali poškoduje.
4. Ali lahko TIG varim na prostem brez plina?
TIG Varjenje na prostem brez plina ni priporočljivo zaradi slabe kakovosti zvara. Če morate variti na prostem, razmislite o paličnem varjenju ali varjenju s polnjenim jedrom MIG .
5. Kako izberem pravi zaščitni plin za TIG varjenje?
Argon je najbolj vsestranski in pogosto uporabljen zaščitni plin. Uporabite helij za debelejše materiale ali kadar je potrebna globlja penetracija. Za posebna priporočila se obrnite na priročnik za varilca ali strokovnjaka za varjenje.
Zaključek
TIG Varjenje brez plina ni praktičen ali priporočljiv pristop za doseganje visokokakovostnih zvarov. Zaščitni plin je bistven za zaščito zvarnega bazena, stabilizacijo obloka in zagotavljanje dolgoživosti volframove elektrode. Medtem ko je alternative, kot je palično varjenje ali varjenje s polnjenjem MIG mogoče uporabiti v scenarijih brez plina, se ne ujemajo z natančnostjo in čistostjo TIG varjenja. Za najboljše rezultate investirajte v zanesljivega TIG varilca, uporabite ustrezen zaščitni plin in sledite najboljšim praksam, da obvladate to vsestransko tehniko varjenja.
Ne glede na to, ali ste začetnik ali izkušen varilec, je razumevanje vloge zaščitnega plina pri TIG varjenju ključnega pomena za uspeh. Če želite izboljšati svoje TIG varilne spretnosti, razmislite o vajah z različnimi materiali, eksperimentiranju s hitrostjo pretoka plina in naložbi v kakovostno opremo. Za več nasvetov za varjenje, vadnic in priporočil za izdelke spremljajte naš blog!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







