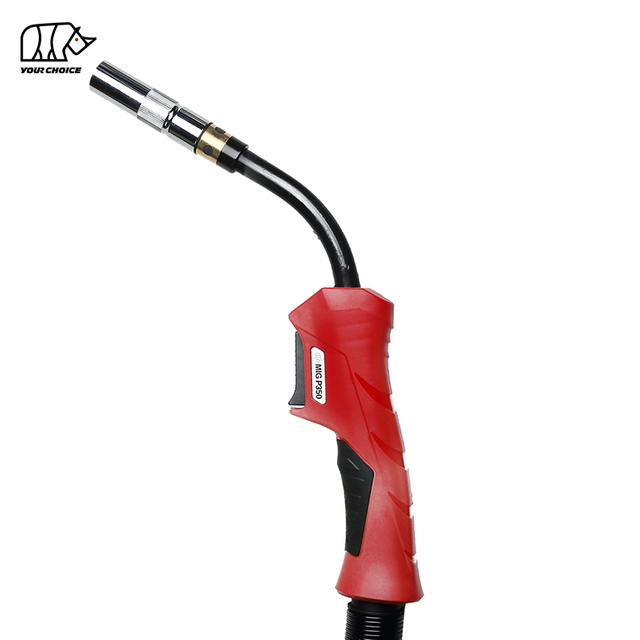
Gorilnik MIG še naprej blokira žico, ko upor nekje med navitjem žice in kontaktno konico postane večji, kot ga podajalnik žice dosledno premaga. Najpogostejši vzroki so nepravilen pritisk pogonskega valja, umazana ali premajhna obloga, močno upognjen kabel gorilnika, napačna kontaktna konica, prekomerna napetost tuljave, poškodovana varilna žica ali slaba poravnava med podajalnikom in gorilnikom.
Iskanje natančnega mesta omejitve je najhitrejši način za odpravo težave brez zamenjave nepotrebnih delov.
Pri proizvodnem varjenju ponavljajoče se zagozditve žice nikoli ne bi smeli obravnavati kot običajno. Poveča čas izpadov, porabo kontaktne konice, posredovanje operaterja, nestabilnost obloka in ceno na zvarjeni del.
Zakaj se moja žica MIG kar naprej zatika?
MIG žica se običajno zatakne, ker ima sistem za podajanje žice prevelik upor ali nestabilno pogonsko silo.
Pogost vzrok
Kaj se zgodi
Tipičen popravek
Tlak pogonskega valja je previsok
Žica se deformira ali gnezdi
Zmanjšajte pritisk
Tlak pogonskega valja je prenizek
Žični zdrsi
Postopoma povečajte pritisk
Napačen utor pogonskega valja
Žica je zmečkana ali slabo oprijeta
Ujemite zvitek z žico
Umazana ali nepravilna podloga
Trenje se poveča znotraj kabla gorilnika
Očistite ali zamenjajte oblogo
Kabel gorilnika močno upognjen
Žica se vleče znotraj obloge
Izravnajte kabel
Napačna velikost kontaktne konice
Žica se drži ali tava
Uporabite pravilno konico
Napetost tuljave je previsoka
Podajalnik težko vleče žico
Zmanjšajte zavorno napetost
Zarjavela ali onesnažena žica
Ostanki vstopijo v podlogo
Zamenjajte žico
Slaba poravnava vodil
Žične zapore pred oblogo
Ponovno poravnajte dovodno pot
Ključni zaključek: Ne povečajte takoj pritiska pogonskega valja, ko se žica MIG neha podajati. Prekomerni pritisk lahko povzroči gnezdenje ptic in poslabša težavo.
Kaj dejansko pomeni ' MIG zagozditev žice'?
MIG Zagozditev žice je napaka pri podajanju žice, pri kateri elektrodna žica ne more gladko potovati od tuljave skozi podajalnik, oblogo, kontaktno konico in v oblok.
Izraz lahko opisuje več različnih težav.
Kaj je zastoj kontaktne konice?
Do zastoja kontaktne konice pride, ko žica doseže sprednji del gorilnika, vendar ne more gladko skozi kontaktno konico.
Pogosti vzroki vključujejo:
nepravilna velikost konice;
poškodovana izvrtina konice;
opeklina;
kontaminacija z brizganjem;
pregreto kontaktno konico.
Kaj je ptičje gnezdenje?
Ptičje gnezdenje je napaka pri dovajanju žice, pri kateri se varilna žica upogne in tvori zapleteno zanko v bližini pogonskih valjev, ker podajalnik še naprej potiska, medtem ko se žica ne more premikati skozi gorilnik.
Ptičje gnezdenje običajno pomeni:
Omejitev je za pogonskimi valji.
Možni vzroki vključujejo:
blokirana obloga;
napačna velikost obloge;
ostro upognjen kabel;
blokada kontaktne konice;
previsok pritisk pogonskega valja.
Kaj je zdrs žice?
Do zdrsa žice pride, ko se pogonski valji obračajo, vendar ne premikajo žice dosledno.
Tipični vzroki vključujejo:
nezadosten pritisk pogonskega valja;
nepravilen utor valja;
mastna žica;
obrabljeni pogonski valji;
prevelik upor tuljave.
Te tri težave – zlepljanje konice, gnezdenje ptic in zdrs žice – so lahko med varjenjem videti podobne, vendar zahtevajo različne rešitve.
Kje se žica MIG dejansko zatika?
Pred zamenjavo katerega koli dela ugotovite, kje se pojavi upor.
Če se žica zatakne v podajalniku
Preverite:
kolutna zavora;
pogonski zvitki;
vstopni vodnik;
vodilo za izhod;
pritisk pogonskega valja;
poravnava tuljave.
Če se žica zagozdi znotraj kabla gorilnika
Preverite:
stanje obloge;
zavoji kablov;
velikost obloge;
namestitev obloge;
umazanijo ali kovinske delce.
Če se žica zatakne na Kontaktna konica
Preverite:
izvrtina za kontaktno konico;
velikost konice;
opeklina;
brizganje;
pregrevanje sprednjega dela.
Ta preprosta diagnoza na podlagi lokacije lahko prihrani veliko časa pri odpravljanju težav.
Vzrok 1: Ali je pritisk pogonskega valja previsok ali prenizek?
Nepravilen pritisk pogonskega valja je eden najpogostejših vzrokov za težave pri podajanju žice MIG .
Pogonski zvitki morajo žico oprijeti dovolj trdno, da jo premikajo skozi gorilnik, pri tem pa se izogibajo pretirani deformaciji.
Kaj se zgodi, če je pritisk pogonskega valja prenizek?
Zvitki lahko zdrsnejo na žico.
Simptomi vključujejo:
neenakomerna hitrost žice;
valovanje obloka;
nedosledno hranjenje;
žica se ustavi pod obremenitvijo;
vidne polirane sledi na žici.
Naravna reakcija je pogosto dramatično povečanje pritiska.
To lahko povzroči drugo težavo.
Kaj se zgodi, če je pritisk pogonskega valja previsok?
Prekomerni pritisk lahko:
deformirajte žico;
ustvariti kovinske kosmiče;
poškoduje površino žice;
povečati kontaminacijo obloge;
prispevati k gnezdenju ptic.
Pri mehkejši žici je pretiran pritisk še posebej problematičen.
Pravilna nastavitev je:
Dovolj pritiska za dosledno hranjenje, vendar ne več kot je potrebno.
Vzrok 2: Ali uporabljate napačen pogonski zvitek?
Utor pogonskega valja se mora ujemati s premerom žice in materialom.
Različne vrste žic zahtevajo različne lastnosti podajanja.
Vrsta žice
Značilnost krme
Glavno tveganje
Trdna jeklena žica
Relativno tog
Zdrs, če je tlak prenizek
Nerjaveča žica
Trd, a površinsko občutljiv
Neskladnost pri obrabi in krmi
Polnjena žica
Cevasta struktura
Zdrobitev, če je pritisk previsok
Aluminijasta žica
Zelo mehka
Deformacija in gnezdenje ptic
Pogonski zvitek, ki je prevelik za žico, se morda ne bo pravilno prijel.
Premajhen utor lahko deformira žico.
Pri mehki žici lahko močan pogonski pritisk ali neustrezna geometrija zvitka povzroči resno nestabilnost podajanja.
Vzrok 3: Ali je obloga gorilnika MIG umazana, poškodovana ali napačne velikosti?
Zamašena ali nepravilno dimenzionirana obloga je eden najpogostejših razlogov a MIG svetilka še naprej moti žico.
Obloga vodi varilno žico skozi kabel gorilnika.
Zagotoviti mora dovolj prostora za nemoteno podajanje brez pretiranega premikanja žice.
Kaj se zgodi, ko je podloga premajhna?
Premajhna podloga povzroča prekomerno trenje.
To se poslabša, ko:
dolžina kabla se poveča;
bakla se upogne;
površina žice je onesnažena;
varilna žica ima večji dejanski premer.
Podajalnik nato potrebuje več sile, da potisne žico.
Končno:
trenje > podajalna sila = zastoj žice
Kaj se zgodi, ko je podloga prevelika?
Prevelika obloga lahko povzroči neenakomerno premikanje žice.
To lahko ustvari:
nestabilno hranjenje;
vibracije;
neskladen položaj žice;
pospešeno obrabo.
Pravilno oblogo je treba izbrati glede na premer žice in obseg materiala.
Kako kontaminacija obloge povzroči zamašitev?
Vsak meter varilne žice, ki vstopi v gorilnik, lahko prenese majhne količine:
prah;
olje;
rja;
kovinski delci;
ostanki risanja.
Ti onesnaževalci se kopičijo znotraj obloge.
Sčasoma se trenje poveča.
Zato se lahko pri gorilniku, ki se je kot nov pravilno hranil, postopoma pojavijo težave s podajanjem žice.
Vzrok 4: Ali je kabel gorilnika MIG upognjen ali zvit pretesno?
Ostro upognjen Kabel gorilnika MIG poveča trenje med varilno žico in oblogo ter lahko povzroči občasno ali stalno zagozditev žice.
Žica mora potovati nekaj metrov skozi kabel, preden doseže kontaktno konico.
Vsak upogib poveča odpornost.
Zakaj tesni zavoji povzročajo težave s podajanjem žice?
Ko se kabel upogne:
žica pritiska na steno obloge;
kontaktna površina se poveča;
trenje se poveča;
obremenitev podajalnika se poveča.
Težava postane hujša z:
dolgi kabli gorilnikov;
mehka žica;
onesnažene obloge;
majhna zračnost obloge.
Kako naj bo nameščen kabel gorilnika MIG ?
Pri diagnosticiranju zastoja žice:
Kabel gorilnika položite čim bolj naravnost.
Odstranite tesne zanke.
Izogibajte se zvijanju kabla.
Ponovno napeljite žico.
Če se podajanje občutno izboljša, k težavi prispeva napeljava kabla.
Za natančno proizvodnjo izberite dolžino kabla, ki je dovolj dolga za aplikacijo, vendar ne daljša, kot je potrebno.
Vzrok 5: Ali je Kontaktna konica vzrok za lepljenje žice?
Kontaktna konica, ki je premajhna, obrabljena, pregreta, onesnažena ali poškodovana, lahko ustavi žico na končni točki podajalne poti.
To je ena najlažjih težav za diagnosticiranje.
Odstranite kontaktno konico in napeljite žico.
Če se žica gladko podaja z odstranjeno konico, vendar se zagozdi po namestitvi konice, je težava verjetno na kontaktni konici.
Kaj se zgodi, če je Kontaktna konica premajhen?
Žica se lahko zatakne znotraj izvrtine.
Možni simptomi vključujejo:
žična zapora na sprednji strani gorilnika;
krmilnice in ptičja gnezda;
žica se premika, ko je hladna, vendar se zlepi, ko je vroča;
pogosto pride do opeklin.
Konica se mora ujemati s premerom varilne žice.
Ali lahko toplota povzroči Kontaktna konica zastoj žice?
ja
Kontaktna konica deluje zelo blizu varilnega obloka.
Prekomerna toplotna obremenitev lahko vpliva na konico in okoliške potrošne materiale.
Če se konica poškoduje ali se žica zažge nazaj v izvrtino, se lahko žica začasno privari na konico.
To se običajno imenuje burnback.
Kaj je Burnback in zakaj povzroča zastoje žice?
Do pregorevanja pride, ko se varilna žica stopi nazaj v ali na kontaktno konico, namesto da bi ohranila pravilno razdaljo med koncem žice in kontaktno konico.
Po izgorevanju:
žica se lahko zlije s konico;
izvrtina konice se lahko poškoduje;
naslednji poskus podajanja žice lahko spodleti;
krmilnik lahko ustvari ptičje gnezdo.
Ponavljajoče se opekline ne smete zdraviti le z zamenjavo kontaktnih konic.
Preverite:
hitrost podajanja žice;
napetostno razmerje;
stanje kontaktne konice;
doslednost podajanja žice;
položaj gorilnika.
Vzrok 6: Ali je napetost tuljave previsoka?
Kolut varilne žice potrebuje dovolj zavorne sile, da prepreči nenadzorovano vrtenje po zaustavitvi podajalnika.
Toda zaradi prevelike zavorne sile pogonski valji delujejo močneje.
Prekomerna napetost tuljave lahko povzroči zdrs žice, nestabilno podajanje in očitno zagozditev gorilnika.
Varilna žica mora vstopiti v podlogo, ne da bi jo potisnili vstran.
Zakaj se MIG žica pogosteje zagozdi pri aluminiju?
Aluminijasta varilna žica se lažje zagozdi, ker je mehkejša in manj odporna na stiskanje in upogibanje kot jeklena žica.
Zaradi tega je dovajanje aluminija še posebej občutljivo na:
pritisk pogonskega valja;
trenje obloge;
zavoji kablov;
dolžina kabla;
podajalna razdalja.
Majhna količina upora, ki ne bi ustavila jeklene žice, lahko povzroči, da se mehka aluminijasta žica zvija v bližini podajalnika.
Kako lahko izboljšate podajanje aluminija MIG žice?
Za aplikacije z mehko žico:
uporabite ustrezno podlogo z nizkim trenjem;
izogibajte se tesnim zavojem kablov;
naj bo dolžina kabla praktična;
uporabite pogonske zvitke, primerne za mehko žico;
izogibajte se pretiranemu pogonskemu pritisku;
vzdržujte žico čisto;
uporabite kontaktno konico pravilne velikosti.
Za zelo zahtevne aplikacije lahko sistem podajanja, zasnovan za zmanjšanje razdalje, na katero je treba potiskati mehko žico, zagotovi večjo doslednost.
Zakaj je podajanje žice v redu z odstranjenim Kontaktna konica ?
To je eden najbolj uporabnih diagnostičnih testov.
Če se žica gladko podaja z odstranjeno kontaktno konico:
kolut + pogonski zvitki + podloga so verjetno sposobni dovajati žico.
Omejitev je verjetno na sprednjem koncu gorilnika ali blizu njega.
Preglejte:
kontaktna konica;
velikost konice;
opeklina;
držalo za konico;
poravnava sprednjega dela.
Če se žica še vedno slabo podaja, ko je kontaktna konica odstranjena, preglejte podlogo, kabel, pogonske zvitke in tuljavo.
Zakaj MIG žica še naprej gnezdi na krmilnici?
Ponavljajoče se ptičje gnezdenje običajno pomeni, da podajalnik potiska žico hitreje, kot jo lahko sprejme spodnji sistem gorilnika.
Pogosti vzroki vključujejo:
blokirana obloga;
nepravilna podloga;
zastoj kontaktne konice;
kabel močno upognjen;
pretiran pritisk pogonskega valja;
upogibanje iz mehke žice.
Ko pride do ptičjega gnezda, ne odrežite zamotane žice in znova zaženite.
Najprej je treba določiti omejitev navzdol.
V nasprotnem primeru se bo naslednje ptičje gnezdo verjetno ponovilo.
Kaj morate najprej preveriti, ko MIG žica neha dovajati?
Uporabite to hitro diagnostično zaporedje.
korak
Preverite
Kaj vam pove
1
Odstranite kontaktno konico
Ločuje težave s konico od težav s podajalno potjo
2
Poravnajte kabel gorilnika
Ugotavlja odpornost, povezano z upogibom
3
Ročno dovajajte žico
Preizkuša odpornost obloge
4
Preverite tlak pogonskega valja
Zazna zdrs ali zmečkanino
5
Preglejte utor pogonskega valja
Potrjuje pravilno združljivost žice
6
Preverite napetost tuljave
Zazna prevelik zavorni upor
7
Preverite stanje žice
Prepozna rjo ali umazanijo
8
Preverite podlogo
Zazna blokado ali napačno velikost
9
Preverite poravnavo vodil
Zazna mehanski upor
To zaporedje je učinkovitejše od naključnega menjavanja delov.
Kako preizkusite oblogo gorilnika MIG ?
Praktični preizkus je odstranitev kontaktne konice in napeljave žice skozi gorilnik, pri čemer je kabel čim bolj naravnost.
Žica se mora premikati gladko.
Če ostane pomemben odpor:
Odstranite žico.
Preglejte podlogo.
Preverite kontaminacijo.
Preverite velikost obloge.
Potrdite dolžino obloge in namestitev.
Zamenjajte podlogo, če upor ostaja prevelik.
Podloga je obrabna komponenta.
Obravnavati ga je treba kot del rutinskega vzdrževanja podajalnika žice in ne kot del življenjske dobe.
Ali lahko nepravilno nameščena obloga povzroči zagozditev žice?
ja
Celo nova obloga lahko povzroči težave pri podajanju, če je nameščena nepravilno.
Morebitne težave pri namestitvi vključujejo:
prekratka podloga;
predolga prereza podloge;
slabo sedenje na sprednjem delu;
slabo sedenje na zadnji povezavi;
oster rob na odrezanem koncu;
nepravilna specifikacija obloge.
Slabo obrezana obloga lahko ustvari vrzel med komponentami, kjer se lahko ujame varilna žica.
Uporabite čisti rez in sledite pravilnemu postopku namestitve obloge gorilnika.
Zakaj se MIG podajanje žice poslabša, ko se gorilnik segreje?
Če se podajanje žice med dolgimi obdobji varjenja postopoma slabša, preglejte sprednji del.
Toplota lahko pospeši:
obraba kontaktne konice;
kopičenje brizganja;
opeklina;
razširitev komponent;
poškodbe potrošnega materiala.
Težava se torej lahko pojavi kot:
hladna bakla = normalno hranjenje
sledi:
vroča bakla = zlepljena žica
V tem primeru sistem za podajanje žice morda ni edina težava.
Preveriti je treba tudi amperažo gorilnika, delovni cikel, hlajenje in stanje potrošnega materiala.
Kako dolžina kabla vpliva na podajanje žice MIG ?
Daljši kabli gorilnika ustvarijo daljšo mehansko pot za žico.
Večja dolžina pomeni več možnosti za:
trenje;
zavoji;
kontaminacija obloge;
vlečenje žice.
To ne pomeni, da so dolgi kabli vedno problematični.
To pomeni, da je treba izbrati celoten sistem hranjenja za zahtevano dolžino.
Za proizvodno varjenje se izogibajte izbiri nepotrebno dolgih sklopov gorilnikov, ko lahko krajši kabli udobno dosežejo območje varjenja.
Kako odpravite težavo z gorilnikom MIG , ki nenehno zatika žico?
Uporabite naslednji postopek po korakih.
1. korak: Odstranite Kontaktna konica
Napajalna žica.
Če težava izgine, preglejte ali zamenjajte kontaktno konico.
2. korak: Poravnajte kabel gorilnika
Odstranite tesne ovinke in zanke.
Ponovno preizkusite hranjenje.
3. korak: Preglejte pogonske zvitke
Preverite:
pravilen utor;
pravilen premer;
čista površina;
pravilno poravnavo.
4. korak: Prilagodite pritisk pogonskega valja
Uporabljajte samo dovolj pritiska za zanesljivo hranjenje.
Ne uporabljajte pritiska za izravnavo zamašene obloge.
5. korak: Preverite napetost kolutne zavore
Prepričajte se, da se tuljava prosto vrti brez nenadzorovanega prekoračitve.
6. korak: Preglejte varilno žico
Zamenjajte zarjavelo, onesnaženo ali poškodovano žico.
7. korak: Preglejte ali zamenjajte oblogo
Uporabite pravilno oblogo za premer žice in material.
8. korak: Preverite poravnavo vodil
Prepričajte se, da se žica gladko premika v podlogo.
9. korak: Preglejte sprednji potrošni material gorilnika
Preverite:
držalo za konico;
difuzor;
kontaktna konica;
šoba;
stanje brizganja.
MIG Tabela za odpravljanje težav pri podajanju žice
Simptom
Najverjetnejši vzrok
Prvo dejanje
Zdrsi žice na pogonskih zvitkih
Nizek tlak / visoka odpornost
Preverite tlak in oblogo
Žičnata ptičja gnezda
Blokada navzdol
Preverite konico in podlogo
Žice se zagozdijo samo, ko se kabel zvija
Trenje kabla/vložka
Izravnajte kabel
Žice se zataknejo na kontaktni konici
Napačna/poškodovana konica
Zamenjajte pravilno konico
Žica se slabo podaja po dolgem varjenju
Težava s toploto/sprednjim delom
Preglejte konico in delovni cikel
Žica se slabo podaja iz novega koluta
Napetost/poravnava koluta
Preverite sistem navitja
Fini kovinski delci v bližini podajalnika
Prevelik pritisk/napačni zvitki
Prilagodite pogonski sistem
Rja notranja obloga
Kontaminirana žica
Zamenjajte žico in oblogo
Aluminijasta žica se večkrat zapne
Prekomerna odpornost na krmljenje
Optimizirajte pot mehke žice
Prenapetost obloka s podajanjem
Občasna dostava žice
Preglejte celotno dovodno pot
Kako lahko preprečite MIG zagozditev žice?
Preprečevanje je lažje in cenejše kot ponavljajoče se odpravljanje težav.
Uporabite ustrezen potrošni material
ujemanje:
žica;
pogonski valj;
podloga;
kontaktni nasvet.
Vsi štirje morajo delovati kot en sistem.
Naj bo kabel tako raven kot praktičen
Izogibajte se nepotrebnim zankam in ostrim ovinkom.
Varilno žico ohranjajte čisto in suho
Žico shranjujte stran od:
vlaga;
brusilni prah;
olje;
korozivna okolja.
Zamenjajte obloge, preden postanejo močno onesnažene
Ne čakajte, da se žica popolnoma ustavi.
Redno pregledujte Kontaktne konice
Zamenjajte nasvete, ki prikazujejo:
opeklina;
povečane izvrtine;
poškodbe;
prekomerna kontaminacija.
Pogonskih valjev ne zategnite preveč
Večji pritisk ne pomeni samodejno boljšega hranjenja.
Kako izbrati gorilnik MIG za zanesljivo podajanje žice?
A Gorilnik MIG je treba izbrati glede na premer žice, material žice, dolžino kabla, varilni tok, delovni cikel, vrsto obloge in združljivost potrošnega materiala.
Izbirni faktor gorilnika
Zakaj je pomembno
Premer žice
Določa velikost konice in obloge
Žični material
Določa težave pri hranjenju
Dolžina kabla
Vpliva na trenje
Vrsta obloge
Krmi vodenje žice
Kontaktni nasvet
Nadzoruje končno pot žice
Varilni tok
Vpliva na temperaturo sprednjega dela
Delovni cikel
Vpliva na toplotno stabilnost
Prilagodljivost kabla
Vpliva na usmerjanje
Razpoložljivost potrošnega materiala
Poenostavlja vzdrževanje
Za distributerje in industrijske kupce je treba zanesljivost dovajanja žice pred izbiro gorilnika oceniti samo glede na amperažo ali ceno.
Gorilnik ima lahko zadostno električno zmogljivost, medtem ko se še vedno slabo ujema s težavno aplikacijo podajanja žice.
Pogosta vprašanja o MIG zagozditvi žice
Zakaj se moja žica MIG kar naprej zatika?
Žica MIG se običajno zagozdi zaradi prevelikega upora nekje med tuljavo in kontaktno konico. Pogosti vzroki vključujejo umazano podlogo, nepravilen pritisk pogonskega valja, upognjen kabel gorilnika, napačno kontaktno konico, prekomerno napetost koluta, onesnaženo žico ali slabo poravnavo podajalnika.
Zakaj moja MIG žica nenehno gnezdi?
Do gnezdenja ptic pride, ko podajalnik še naprej potiska žico, vendar omejitev preprečuje premikanje žice skozi gorilnik. Preverite kontaktno konico, oblogo, zavoje kabla, pritisk pogonskega zvitka in stanje žice.
Zakaj moja MIG žica ne teče skozi pištolo?
Odstranite kontaktno konico in preizkusite podajanje žice. Če se hranjenje izboljša, omejitev verjetno povzroča kontaktna konica. Če se žica še vedno slabo podaja, preglejte oblogo, kabel gorilnika, pogonske zvitke, napetost koluta in stanje žice.
Ali lahko slaba obloga povzroči MIG zagozditev žice?
ja Umazana, poškodovana, premajhna, prevelika ali nepravilno nameščena podloga lahko poveča upor podajanja žice in povzroči zdrs, gnezdenje ptic ali popolno okvaro podajanja žice.
Ali lahko prevelik pritisk pogonskega valja povzroči zastoje žice?
ja Prevelik pritisk pogonskega valja lahko deformira varilno žico, ustvari kovinske delce, poveča kontaminacijo obloge in prispeva k gnezdenju ptic. Uporabite dovolj pritiska, da dosledno podajate žico.
Zakaj se aluminijasta MIG žica pogosteje zatika?
Aluminijasta varilna žica je mehkejša od jeklene žice in je bolj verjetno, da se bo pod stiskalno silo deformirala ali upognila. Zahteva pot žice z nizkim uporom, primerne pogonske zvitke, ustrezno podlogo, pravilno velikost konice in minimalne upogibe kabla.
Ali lahko Kontaktna konica povzroči težave s podajanjem žice?
ja Nepravilna, poškodovana, pregreta ali onesnažena kontaktna konica lahko omeji gibanje žice. Burnback lahko tudi spoji žico s konico in popolnoma preneha dovajati.
Ali naj zamenjam MIG svetilko, če se žica še naprej zatika?
Ne takoj. Najprej preglejte kontaktno konico, oblogo, pogonske zvitke, napetost koluta, napeljavo kabla, stanje žice in poravnavo. Zamenjajte gorilnik ali kabelski sklop le, če po običajnem odpravljanju težav ostanejo poškodbe, prevelik notranji upor ali neusklajenost uporabe.
Zaključek: Kako ustaviti MIG gorilnik pred zatikanjem žice?
Če vaš MIG svetilka še naprej zatika žico , začnite tako, da ugotovite, kje nastane upor.
Najpogostejše težave so:
pritisk pogonskega zvitka + izbira pogonskega zvitka + upornost obloge + upogibi kabla + težave s kontaktno konico + napetost koluta + onesnažena žica + slaba poravnava.
Najpomembnejše diagnostično pravilo je:
Ne povečajte pritiska pogonskega valja, dokler ne ugotovite, zakaj se žica upira gibanju.
Pravilno konfiguriran sistem za podajanje žice MIG mora omogočati, da žica elektrode gladko potuje od tuljave do obloka brez pretirane sile.
Za zanesljivo proizvodno varjenje uskladite pogonske valje, podlogo, kontaktno konico , dolžino kabla, premer žice in material žice kot en celoten sistem.
Ta spletna stran uporablja piškotke in podobne tehnologije ('piškotki'). V skladu z vašim soglasjem bo uporabljal analitične piškotke za sledenje, katera vsebina vas zanima, in trženjske piškotke za prikaz oglaševanja na podlagi zanimanja. Za te ukrepe uporabljamo tretje ponudnike, ki lahko podatke uporabljajo tudi za lastne namene.
Soglasje podate s klikom na 'Sprejmi vse' ali z uporabo vaših individualnih nastavitev. Vaši podatki se lahko nato obdelujejo tudi v tretjih državah zunaj EU, kot so ZDA, ki nimajo ustrezne ravni varstva podatkov in kjer zlasti lokalni organi morda ne bodo učinkovito preprečili dostopa. Svoje soglasje lahko kadar koli prekličete s takojšnjim učinkom. Če kliknete 'Zavrni vse', bodo uporabljeni samo nujno potrebni piškotki.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių