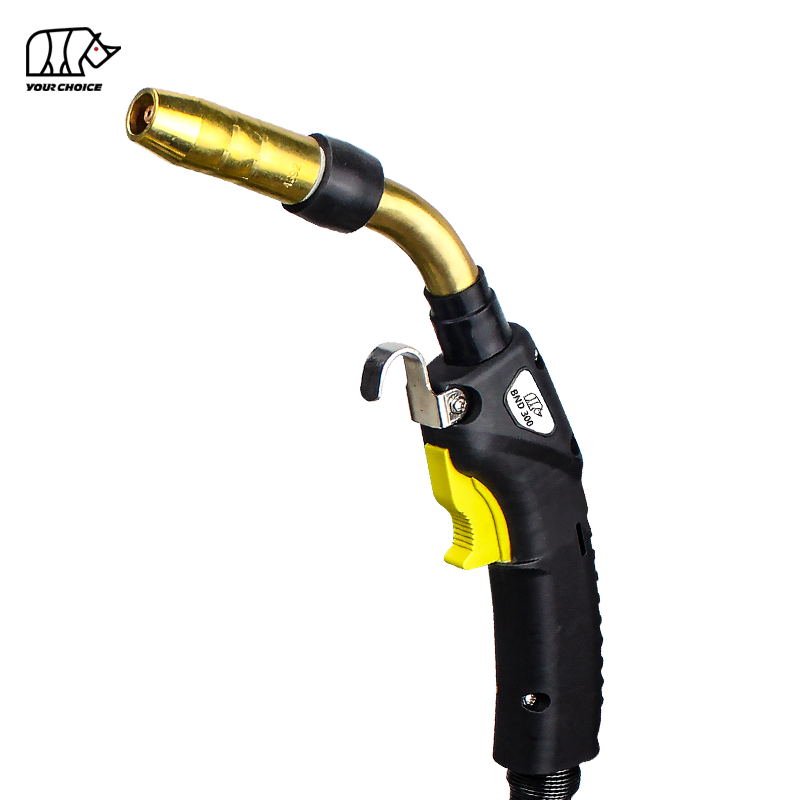
Зварачная гарэлка BND300 MIG: пісталет MIG з паветраным астуджэннем 300A для прафесійнай зваркі
BND300 - гэта зварачная гарэлка тыпу Bernard 300A з паветраным астуджэннем MIG, прызначаная для вырабу, рамонту, вытворчасці і агульнай зваркі MIG/MAG. Ён мае працоўны цыкл 60%, дыяпазон дроту 0,6–1,6 мм, варыянты кабеля 3,6 м і 4,6 м, эрганамічную выгнутую ручку, гнуткі кабель і трывалую латуневую шыйку для паляпшэння доступу да зваркі і кантролю аператара. Гэтыя спецыфікацыі заснаваны на актуальнай інфармацыі аб прадукце INWELT BND300.
BND300 прызначаны для карыстальнікаў, якім патрэбны надзейны зварачны пісталет MIG 300A з канфігурацыяй у стылі Bernard, захоўваючы пры гэтым мабільнасць і прастату гарэлкі з паветраным астуджэннем. Яго спалучэнне магутнасці па току, эрганамічнага дызайну, гнуткай кабельнай сістэмы і зменных франтальных кампанентаў робіць яго прыдатным для прафесійных майстэрняў, вытворчасці металу, рамонту абсталявання, вытворчасці і іншых прыкладанняў для ручной зваркі MIG.
Кароткія характарыстыкі зварачнай гарэлкі BND300 MIG
| Спецыфікацыя |
BND300 |
| мадэль |
300 БНД |
| Тып вырабы |
Зварачная гарэлка/пісталет MIG/MAG |
| Канфігурацыя |
Стыль Бернарда |
| Астуджэнне |
З паветраным астуджэннем |
| Намінальны ток |
Да 300А |
| Працоўны цыкл |
60% |
| Дыяметр дроту |
0,6–1,6 мм |
| Даўжыня кабеля |
3,6 м / 4,6 м |
| Ручка |
Эрганамічная выгнутая ручка |
| Шыя |
Шыйка з каванай латуні |
| Кабель |
Прадукцыйны кабель INWELT |
| Кампаненты інтэрфейсу |
Кантактны наканечнік, сопла, дыфузар і спадарожныя расходныя матэрыялы |
| Ужыванне |
Зварка MIG/MAG, выраб і рамонт |
| Настройка OEM |
Даступна па патрабаванням праекта |
Што такое зварачная гарэлка BND300 MIG?
- Зварачная гарэлка MIG BND300 гэта ручная зварачная гарэлка MIG/MAG у стылі Бернарда, распрацаваная для прымянення, дзе аператарам патрэбны баланс магутнасці току, манеўранасці, гнуткасці кабеля і штодзённай даўгавечнасці. Гарэлка выкарыстоўвае паветранае астуджэнне, а не асобную сістэму вадзянога астуджэння, што робіць зварачную ўстаноўку адносна простай і мабільнай. INWELT вызначае BND300 для працы да 300A з працоўным цыклам 60% і дыяпазонам дыяметра дроту 0,6–1,6 мм.
BND300 варта пазіцыянаваць як прафесійную факел MIG з паветраным астуджэннем 300 А , а не проста як замену зварачнага пісталета. Яго архітэктура прадукту сканцэнтравана на кіраванні аператарам, а таксама на электрычных характарыстыках, спалучаючы выгнутую ручку, гнуткую кабельную сістэму, латуневую гарлавіну і зменныя расходныя матэрыялы для пярэдняга канца.
Такое пазіцыянаванне адпавядае больш шырокаму рынку прафесійных MIG-гармат. Бягучая дакументацыя па прамысловых гарматах MIG з лінейкі прадуктаў Miller's Bernard таксама падкрэслівае пісталеты з паветраным астуджэннем, камфорт аператара, доступ да зварных швоў, прадукцыйнасць, даўгавечнасць і некалькі класаў магутнасці, а не разглядаць сілу току як адзіны крытэрый выбару.
Чаму варта выбраць зварачны пісталет MIG з паветраным астуджэннем 300 А?
Гармата MIG з паветраным астуджэннем 300 А з'яўляецца практычным выбарам, калі зварачнае прымяненне патрабуе большай магутнасці, чым гарэлка лёгкага рэжыму, але не апраўдвае дадатковае абсталяванне, звязанае з вадзяным астуджэннем. У BND300 выкарыстоўваецца канструкцыя з паветраным астуджэннем, што дазваляе аператарам працаваць без спецыяльнай сістэмы цыркуляцыі вады і гарэлкі.
Для заводскіх цэхаў і брыгад тэхнічнага абслугоўвання прастата можа быць важнай перавагай. Ёсць менш знешніх кампанентаў астуджэння для ўстаноўкі, транспарціроўкі, праверкі або абслугоўвання, у той час як факел застаецца адносна лёгкім для перамяшчэння вакол вялікіх нарыхтовак.
Аднак правільную гарэлку заўсёды трэба выбіраць у адпаведнасці з фактычным зварачным токам, працоўным цыклам, ахоўным газам, дыяметрам дроту, сумяшчальнасцю зварачнага апарата і ўмовамі працы . Спецыфікацыі 300A не варта інтэрпрэтаваць як неабмежаваную бесперапынную працу пры 300A.
Што азначае працоўны цыкл BND300 60%?
BND300 пазначаны з працоўным цыклам 60% . З практычнага пункту гледжання, працоўны цыкл апісвае долю вызначанага перыяду выпрабаванняў, на працягу якога зварачнае абсталяванне можа працаваць у намінальных умовах, перш чым спатрэбіцца астуджэнне.
Вось чаму фраза 'факел MIG 300A' заўсёды павінна суправаджацца спецыфікацыяй працоўнага цыклу. Параўнанне дзвюх гармат MIG толькі па іх максімальнай сіле току можа даць памылковы вынік, калі іх працоўныя цыклы, умовы выкарыстання ахоўнага газу або стандарты выпрабаванняў адрозніваюцца.
Якія памеры зварачнага дроту падтрымлівае BND300?
BND300 прызначаны для зварачнага дроту 0,6–1,6 мм. Гэта дае гарэлцы гібкасць пры розных наладах зваркі MIG/MAG, ад прымянення дроту меншага дыяметра да дроту большага памеру, які выкарыстоўваецца для большай хуткасці наплавлення.
Фактычны дыяметр дроту заўсёды павінен супадаць з кантактным наканечнікам, укладышам, механізмам падачы дроту, зварачным токам, матэрыялам дроту і параметрамі зваркі . Правільна падабраная пярэдняя сістэма дапамагае падтрымліваць стабільную падачу дроту і надзейны электрычны кантакт.
| Дыяметр дроту, |
тыповы параметр |
| 0,6 мм |
Меншыя аплікацыі з правадоў |
| 0,8 мм |
Звычайная зварка MIG агульнага прызначэння |
| 1,0 мм |
Агульнае выраб і вытворчасць |
| 1,2 мм |
Зварка з высокім узроўнем наплавлення |
| 1,6 мм |
Прамысловыя прымянення большага дроту |
Як эрганамічная ручка BND300 паляпшае кантроль зваркі?
У BND300 выкарыстоўваецца выгнутая эрганамічная ручка, распрацаваная для паляпшэння становішча аператара і кантролю падчас ручной зваркі. Ручка з'яўляецца адной з найбольш важных частак пісталета MIG, таму што яна вызначае, наколькі натуральна аператар можа размясціць факел, актываваць спускавы кручок і падтрымліваць стабільны кут ходу.
Падчас працяглых зварачных работ гарэлка становіцца працягам рукі аператара. Дрэнна збалансаваная або нязручная ручка можа зрабіць паўторную зварку больш стомнай, асабліва пры працы вакол вуглоў, унутры рам або ў нязручных пазіцыях.
Такім чынам, эрганамічны падыход BND300 павінен быць накіраваны на кіраванне, доступ, кантроль і камфорт аператара , а не на неабгрунтаваныя заявы аб канкрэтных працэнтах прадукцыйнасці.
Чым адрозніваецца прадукцыйны кабель BND300?
У BND300 выкарыстоўваецца кабельная сістэма INWELT Performance Cable , распрацаваная для забеспячэння гнуткасці разам з устойлівасцю да цяпла і ізаляцыі. На бягучай старонцы прадукту асабліва вылучаюцца гнуткасць кабеля, тэрмаўстойлівасць і ўстойлівасць да ізаляцыі як характарыстыкі кабельнай сістэмы.
Гнуткасць кабеля мае значэнне, таму што гарэлка MIG пастаянна перамяшчаецца, згінаецца, перастаўляецца і цягнецца падчас зваркі. Кабель, які супрацьстаіць перагібу, можа палегчыць маніпуляцыі факелам і паменшыць непатрэбнае механічнае напружанне пры звычайным выкарыстанні.
Чаму ў BND300 выкарыстоўваецца каваная латуневая гарлавіна?
BND300 мае кованую латуневую гарлавіну, прызначаную для забеспячэння электраправоднасці і гнуткага размяшчэння факела. На бягучай старонцы прадукту пазначана, што гарлавіна можа паварочвацца на 360 градусаў, што дазваляе аператару рэгуляваць становішча гарэлкі пры доступе да цесных або нязручных зварачных злучэнняў.
Гэтая асаблівасць стварае моцнае практычнае адрозненне паміж звычайным пісталетам MIG і факелам, распрацаваным з улікам размяшчэння аператара.
Паваротная гарлавіна можа быць асабліва карысная пры зварцы:
Якія расходныя матэрыялы для гарэлкі MIG выкарыстоўвае BND300?
Прадукцыйнасць факела MIG у значнай ступені залежыць ад яго ўваходных расходных матэрыялаў. Кантактны наканечнік, сопла, дыфузар, падкладка і гарлавіна працуюць разам, каб падаваць зварачны дрот, перадаваць электрычны ток і забяспечваць ахоўны газ вакол дугі.
На бягучай старонцы прадукту BND300 вылучаны латуневы кантактны наканечнік і асадка з медным пакрыццём як частка дызайну пярэдняй часткі.
| кампанента |
Асноўная функцыя |
| Кантактная падказка |
Перадае зварачны ток дроту |
| Газавая фарсунка |
Накіроўвае ахоўны газ у бок зварнога шва |
| Дыфузар |
Дапамагае размеркаваць ахоўны газ |
| Лайнер |
Накіроўвае зварачны дрот праз кабель |
| Шыя |
Забяспечвае размяшчэнне факела і электрычнае падключэнне |
| Ручка |
Забяспечвае захоп аператара і кіраванне курком |
Ці з'яўляецца BND300 зварачнай гарэлкай MIG тыпу Bernard?
BND300 - гэта зварачная гарэлка тыпу Bernard 300A з паветраным астуджэннем MIG, прызначаная для прафесійнага вырабу, рамонту і прамысловага прымянення MIG/MAG.
Якая даўжыня кабеляў даступная для BND300?
Даўжыню кабеля трэба выбіраць у адпаведнасці з памерам нарыхтоўкі, кампаноўкай зварачнай станцыі, рухамі аператара і патрабаваннямі да падачы дроту.
| даўжыня кабеля |
Рэкамендаваная |
| 3,6 м |
Агульная вытворчасць і кампактныя працоўныя станцыі |
| 4,6 м |
Больш буйныя нарыхтоўкі і павялічаны працоўны радыус дзеяння |
Больш доўгі кабель можа забяспечыць большую дасяжнасць аператара, у той час як больш кароткі кабель можа быць прасцей у кіраванні ў кампактных працоўных зонах. Ідэальная канфігурацыя залежыць ад асяроддзя зваркі, а не ад простага выбару самага доўгага даступнага кабеля.
Для якіх зварачных прылажэнняў прызначаны BND300?
BND300 падыходзіць для зваркі MIG/MAG, уключаючы выраб металу, рамонт, вытворчасць, зварку ў майстэрні, абслугоўванне абсталявання і агульную прамысловую зварку. Фармат 300A з паветраным астуджэннем ставіць яго ў катэгорыю прафесійных ручных MIG-гармат, а не ў самы лёгкі клас.
Ці падыходзіць BND300 для вытворчасці металу?
так. BND300 добра падыходзіць для звычайнай вытворчасці металу, дзе падыходзіць гармата MIG з паветраным астуджэннем класа 300A.
Работы па вырабе часта ўключаюць шматразовую зварку ўздоўж каркасаў, кранштэйнаў, панэляў, кампанентаў машын, структурных вузлоў і іншых металічных частак. У такіх умовах манеўранасць факела і гнуткасць кабеля могуць быць такімі ж важнымі, як і намінальная сіла току.
BND300 спалучае ў сабе фармат класа 300A з эрганамічнай выгнутай ручкай, гнуткай кабельнай сістэмай і рэгуляванай латуневай шыяй, што надае яму практычную канфігурацыю для вырабу ўручную.
Ці падыходзіць BND300 для рамонту цяжкага абсталявання?
BND300 можна разглядаць для рамонту цяжкага абсталявання, калі неабходныя параметры зваркі адпавядаюць намінальным умовам працы гарэлкі.
Рамонт цяжкага абсталявання часта патрабуе ад аператараў зваркі вакол вялікіх і няправільных кампанентаў. Гнуткі кабель і рэгуляваная гарлавіна могуць палегчыць размяшчэнне факела, калі доступ абмежаваны.
Ці можна выкарыстоўваць BND300 для зваркі нержавеючай сталі?
BND300 можа выкарыстоўвацца ў сістэмах зваркі MIG/MAG для нержавеючай сталі пры правільным выкарыстанні дроту з нержавеючай сталі, ахоўнага газу, кантактнага наканечніка, падкладкі і параметраў зваркі.
Ці можна выкарыстоўваць BND300 для зваркі алюмінія?
BND300 можа быць выкарыстаны ў ўстаноўцы для зваркі алюмінія MIG, калі поўная сістэма падачы дроту правільна сканфігуравана для алюмініевага дроту.
Алюмініевы дрот мякчэйшы за многія сталёвыя зварачныя дроты, таму канфігурацыя падачы дроту становіцца асабліва важнай. У залежнасці ад прымянення для зварачнай сістэмы можа спатрэбіцца адпаведны ўкладыш, кантактны наканечнік, канфігурацыя прываднага роліка і адпаведная ўстаноўка гарэлкі.
Як трэба абслугоўваць факел BND300 MIG?
Рэгулярная чыстка і праверка кантактнага наканечніка, газавага сопла, дыфузара, падкладкі, кабеля, шыйкі і раздыма можа дапамагчы падтрымліваць надзейную працу гарэлкі MIG.
Тэхнічнае абслугоўванне гарэлкі MIG адносна простае, але невялікія праблемы могуць хутка стаць праблемамі зваркі. Празмерныя пырскі вакол сопла могуць перашкаджаць патоку ахоўнага газу, а зношаны кантактны наканечнік можа паўплываць на электрычны кантакт і навядзенне дроту.
Рэкамендаванае абслугоўванне ўключае:
Рэгулярна чысціце ад зварачных пырскаў сопла.
Праверце кантактны наканечнік на наяўнасць зносу або празмернага пашырэння адтуліны.
Правярайце ўкладыш , калі падача дроту становіцца нестабільнай.
Праверце кабель на наяўнасць парэзаў, ізаляцыі, здушвання або празмернага выгібу.
Праверце гарлавіну і злучэнні на наяўнасць пашкоджанняў або аслаблення.
Заменіце зношаныя расходныя матэрыялы адпаведнымі характарыстыкамі.
Не закрывайце газавае сопла і дыфузар , каб забяспечыць належную падачу ахоўнага газу.
Як выбраць правільную канфігурацыю BND300?
Выберыце канфігурацыю BND300 у адпаведнасці з пяццю асноўнымі фактарамі: зварачны ток, працоўны цыкл, дыяметр дроту, даўжыня кабеля і сумяшчальнасць са зварачным апаратам.
| Каэфіцыент выбару |
BND300 Разгляд |
| Зварачны ток |
Да 300A ў адпаведнасці са спецыфікацыяй прадукту |
| Працоўны цыкл |
60% |
| Дыяметр дроту |
0,6–1,6 мм |
| Даўжыня кабеля |
3,6 м / 4,6 м |
| Астуджэнне |
З паветраным астуджэннем |
| Факел стыль |
Бернардскі стыль |
| Ужыванне |
Выраб і рамонт MIG/MAG |
| Расходныя матэрыялы |
Выберыце ў адпаведнасці з канфігурацыяй дроту і факела |
Перад замовай пакупнікі павінны пацвердзіць інтэрфейс зварачнага апарата, неабходную даўжыню кабеля, дыяметр дроту, расходныя матэрыялы і працоўны ток.
Гэта асабліва важна для пакупкі запасных факелаў. Візуальна падобны пісталет MIG не абавязкова з'яўляецца прамой заменай, калі адрозніваецца канфігурацыя раздыма, падкладкі, кабельнай зборкі, расходных матэрыялаў або канфігурацыі курка.
Што варта параўноўваць пакупнікам пры выбары гарматы MIG 300A?
Гарэлку MIG на 300 А нельга выбіраць толькі па сіле току. Пакупнікі павінны параўнаць поўны тэхнічны пакет.
| Фактар параўнання |
Чаму гэта важна |
| Намінальны ток |
Вызначае меркаваны клас выхаду |
| Працоўны цыкл |
Паказвае працаздольнасць пры пэўных умовах |
| Спосаб астуджэння |
Уплывае на складанасць сістэмы і кіраванне тэмпературай |
| Асартымент правадоў |
Вызначае прыдатныя памеры зварачнай дроту |
| Даўжыня кабеля |
Вызначае ахоп аператара |
| Дызайн ручкі |
Уплывае на камфорт і кантроль |
| Дызайн шыі |
Ўплывае на доступ да складаных суставаў |
| Гнуткасць кабеля |
Адбіваецца на манеўранасці |
| Расходныя матэрыялы |
Вызначае патрабаванні да тэхнічнага абслугоўвання |
| Злучальнік |
Вызначае машынную сумяшчальнасць |
| Запчасткі |
Уплывае на доўгатэрміновыя эксплуатацыйныя выдаткі |
| Магчымасць OEM |
Важна для дыстрыб'ютараў і праграм прыватных марак |
Чаму гнуткасць кабеля важная для зварачнай гарэлкі MIG?
Гнуткасць кабеля ўплывае на тое, наколькі лёгка аператар можа размясціць і перамясціць факел MIG вакол нарыхтоўкі.
Ручная зварка MIG патрабуе бесперапыннага руху гарэлкі. Аператар можа змяняць кірунак, рухацца вакол вуглоў, змяняць становішча пісталета або цягнуцца праз вялікую нарыхтоўку. Гнуткі кабель можа палегчыць гэтыя рухі і паменшыць схільнасць кабеля супраціўляцца руху аператара.
Як BND300 падтрымлівае камфорт аператара?
BND300 аб'ядноўвае некалькі элементаў дызайну вакол эрганомікі ручной зваркі, у тым ліку выгнутую ручку, гнуткі кабель і паваротную латуневую гарлавіну . Разам гэтыя функцыі прызначаны для таго, каб зрабіць размяшчэнне гарэлкі і кіраванне ёй больш практычным падчас зваркі.
Якія меры бяспекі і кантролю дыму прымяняюцца пры выкарыстанні BND300?
Зварачная гарэлка MIG заўсёды павінна выкарыстоўвацца як частка належным чынам кантраляванага зварачнага асяроддзя з адпаведнай вентыляцыяй, сродкамі індывідуальнай абароны і метадамі працы.
OSHA вызначае зварачныя пары, ультрафіялетавае выпраменьванне, апёкі, пашкоджанні вачэй, паражэнне электрычным токам, парэзы і іншыя небяспекі, звязаныя са зварачнымі працамі.
Для агульных зварачных работ патрабаванні OSHA тычацца вентыляцыі і мясцовых выцяжных сістэм, уключаючы размяшчэнне рухомых выцяжных каўпакоў як мага бліжэй да зоны зваркі.
OSHA таксама адзначае, што склад і колькасць зварачных дымаў залежаць ад такіх фактараў, як метал, які награваецца, працэс зваркі, пакрыцця, прысадкавы матэрыял, колькасць зваршчыкаў, аб'ём паветра ў працоўным памяшканні і выцяжная вентыляцыя.
Ці можна наладзіць BND300 для OEM-праектаў?
BND300 можа разглядацца як факел MIG OEM/прыватнай маркі для дыстрыб'ютараў і вытворцаў зварачнага абсталявання з патрабаваннямі да канкрэтнага праекта, пацверджанымі непасрэдна ў INWELT.
Для пакупнікоў B2B патрабаванні OEM могуць уключаць:
| Патрабаванне OEM. |
Магчымае абмеркаванне праекта |
| Брэндынг |
Лагатып і ідэнтыфікацыя прадукту |
| Колер |
Індывідуальны выгляд прадукту |
| Даўжыня кабеля |
Стандартная або індывідуальная даўжыня |
| Злучальнік |
Неабходны інтэрфейс зварачнага апарата |
| Расходныя матэрыялы |
Неабходная канфігурацыя інтэрфейсу |
| Ўпакоўка |
Упакоўка дыстрыбутара/прыватнай маркі |
| Запчасткі |
Індывідуальныя пакеты расходных матэрыялаў |
| Узоры |
Зацвярджэнне перад вытворчасцю |
| Аб'ём |
Патрабаванні да аптовай вытворчасці |
Якія асноўныя перавагі зварачнай гарэлкі BND300 MIG?
Асноўныя перавагі прадукту BND300 можна абагульніць як ёмістасць класа 300A, паветранае астуджэнне, эрганамічнае кіраванне, гнуткую канструкцыю кабеля, рэгуляванае размяшчэнне гарлавіны і дыяпазон дроту 0,6–1,6 мм.
| Перавага BND300 |
для пакупніка |
| Факел MIG класа 300A |
Падыходзіць для ручной працы MIG з большай прадукцыйнасцю |
| З паветраным астуджэннем |
Простая мабільная канфігурацыя факела |
| Працоўны цыкл 60%. |
Выразна вызначаны працоўны рэйтынг |
| Дыяпазон дроту 0,6–1,6 мм |
Шырокі ахоп провада |
| Выгнутая эрганамічная ручка |
Палепшанае кіраванне і пазіцыянаванне |
| Гнуткі прадукцыйны кабель |
Лягчэй рух факела |
| Шыйка з каванай латуні |
Электраправоднасць і гнуткасць пазіцыянавання |
| Паварот шыі на 360° |
Лепшы доступ да нязручных суставаў |
| Варыянты 3,6 м / 4,6 м |
Розныя патрабаванні да працоўнага радыусу |
| Зменныя ўваходныя кампаненты |
Больш лёгкае абслугоўванне |
| Канфігурацыя ў стылі Бернар |
Карысна для замены і размеркавання прыкладанняў |
Часта задаюць пытанні аб зварачнай гарэлцы BND300 MIG
Што такое зварачная гарэлка BND300 MIG?
BND300 - гэта зварачная гарэлка тыпу Bernard з паветраным астуджэннем MIG на 300 А з працоўным цыклам 60%, дыяпазонам дроту 0,6–1,6 мм, эрганамічнай выгнутай ручкай, гнуткім кабелем і варыянтамі кабеля 3,6 або 4,6 метра.
Колькі ампер мае факел BND300 MIG?
BND300 вызначаецца як зварачная гарэлка MIG 300A з працоўным цыклам 60% . Умовы эксплуатацыі заўсёды павінны заставацца ў межах заяўленых вытворцам паказчыкаў і патрабаванняў да ўсёй зварачнай сістэмы.
BND300 астуджаецца паветрам?
так. BND300 - гэта зварачная гарэлка MIG з паветраным астуджэннем. У заяўленай канфігурацыі астуджэння ён не выкарыстоўвае спецыяльны контур вадзянога астуджэння.
Які памер провада падтрымлівае BND300?
Бягучая спецыфікацыя прадукту INWELT пералічвае дыяпазон дыяметраў дроту 0,6–1,6 мм . Кантактны наканечнік і ўкладыш павінны супадаць з фактычным зварачным дротам.
Якая даўжыня кабеля даступная для BND300?
У цяперашніх спецыфікацыях прадукту пазначаны 3,6 м і 4,6 м . даўжыні кабеляў
Ці з'яўляецца BND300 пісталетам MIG у стылі Бернарда?
так. INWELT ідэнтыфікуе BND300 як факел MIG у стылі Бернарда. Пакупнікі павінны пацвердзіць дакладную канфігурацыю раздыма і расходных матэрыялаў пры куплі запасной факела.
Ці можна BND300 выкарыстоўваць для нержавеючай сталі?
Так, BND300 можа быць часткай ўстаноўкі для зваркі MIG/MAG з нержавеючай сталі, калі выкарыстоўваюцца адпаведныя параметры зваркі з нержавеючай дроту, ахоўнага газу, кантактнага наканечніка, падкладкі і зваркі.
Ці можна BND300 выкарыстоўваць для алюмінія?
BND300 можа выкарыстоўвацца ў адпаведным чынам сканфігураванай сістэме зваркі алюмінія MIG. Паколькі алюмініевы дрот адносна мяккі, падкладку, кантактны наканечнік, прывадныя валкі, сістэму падачы дроту і канфігурацыю гарэлкі трэба выбіраць спецыяльна для зваркі алюмінія.
Як абслугоўваць факел BND300 MIG?
Рэгулярна правярайце і чысціце газавае сопла, кантактны наканечнік, дыфузар, гільзу, кабель і шыйку . Заменіце зношаныя або пашкоджаныя расходныя матэрыялы і пераканайцеся, што ўкладыш і кантактны наканечнік адпавядаюць дыяметру зварачнага дроту.
Ці падыходзіць BND300 для прамысловай зваркі?
Так, BND300 пазіцыянуецца як прафесійная зварачная гарэлка MIG з паветраным астуджэннем магутнасцю 300 А для вырабу, рамонту, вытворчасці і іншых прамысловых зварачных работ , пры ўмове, што фактычныя параметры зваркі застаюцца ў межах намінальных умоў.
Як мне выбраць паміж 3,6 м і 4,6 м BND300?
Выберыце 3,6 м для больш кампактных працоўных станцый і 4,6 м , калі патрабуецца дадатковы радыус дзеяння аператара. Найлепшая даўжыня залежыць ад памеру нарыхтоўкі, размяшчэння зварачнага апарата і патрабаванняў да пракладкі кабеляў.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių