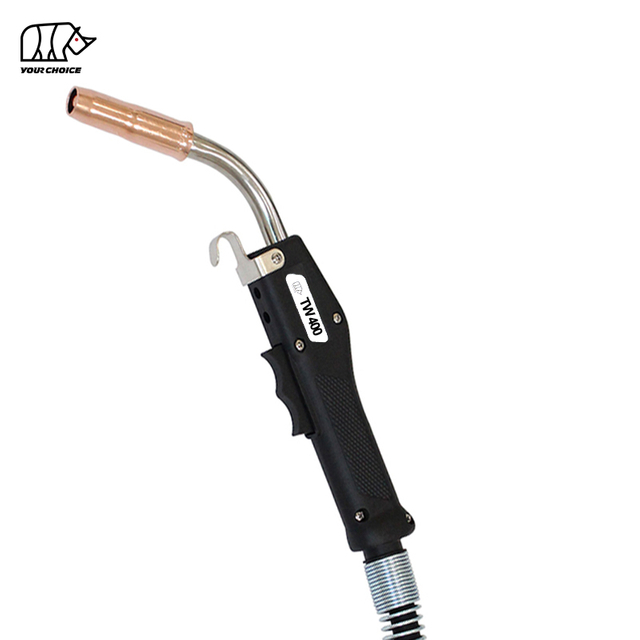
BND 300 Зварачная гарэлка MIG : 300A з паветраным астуджэннем MIG пісталет для прафесійнай зваркі
BND 300 - гэта зварачная гарэлка Bernard тыпу 300A з паветраным астуджэннем MIG прызначаная для вырабу, рамонту, вытворчасці і звычайнай зваркі MIG /MAG. Ён мае працоўны цыкл 60%, дыяпазон дроту 0,6–1,6 мм, варыянты кабеля 3,6 м і 4,6 м, эрганамічную выгнутую ручку, гнуткі кабель і трывалую латуневую шыйку для паляпшэння доступу да зваркі і кантролю аператара. Гэтыя характарыстыкі заснаваны на бягучай інфармацыі аб прадукце INWELT BND 300.
BND 300 распрацаваны для карыстальнікаў, якім патрэбна надзейная зварачная гармата 300 А MIG з канфігурацыяй у стылі Bernard , захоўваючы пры гэтым мабільнасць і прастату гарэлкі з паветраным астуджэннем. Яго спалучэнне магутнасці па току, эрганамічнага дызайну, гнуткай кабельнай сістэмы і зменных франтальных кампанентаў робіць яго прыдатным для прафесійных майстэрняў, вытворчасці металу, рамонту абсталявання, вытворчасці і іншых прымянення ручной зваркі MIG .
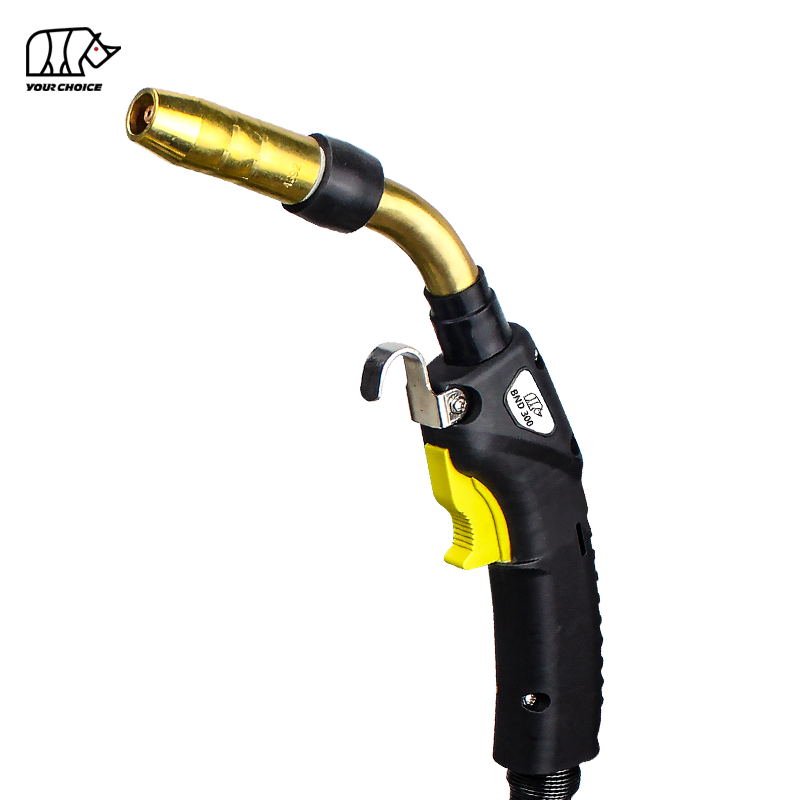
BND 300 Зварачная гарэлка MIG Тэхнічныя характарыстыкі з першага погляду
| Спецыфікацыя |
BND 300 |
| мадэль |
BND 300 |
| Тып вырабы |
MIG /MAG Зварачная гарэлка / Гармата |
| Канфігурацыя |
Bernard Стыль |
| Астуджэнне |
З паветраным астуджэннем |
| Намінальны ток |
Да 300А |
| Працоўны цыкл |
60% |
| Дыяметр дроту |
0,6–1,6 мм |
| Даўжыня кабеля |
3,6 м / 4,6 м |
| Ручка |
Эрганамічная выгнутая ручка |
| Шыя |
Шыйка з каванай латуні |
| Кабель |
INWELT Прадукцыйны кабель |
| Кампаненты інтэрфейсу |
Кантактны наканечнік, сопла, дыфузар і спадарожныя расходныя матэрыялы |
| Ужыванне |
MIG /MAG зварка, выраб і рамонт |
| OEM налада |
Даступна па патрабаванням праекта |
Што такое BND 300 Зварачная гарэлка MIG ?
{ BND 300 Зварачная гарэлка MIG - гэта Bernard -стыль ручной зварачнай гарматы MIG /MAG, распрацаванай для прымянення, дзе аператарам патрэбны баланс магутнасці току, манеўранасці, гнуткасці кабеля і штодзённай трываласці. Гарэлка выкарыстоўвае паветранае астуджэнне, а не асобную сістэму вадзянога астуджэння, што робіць зварачную ўстаноўку адносна простай і мабільнай. INWELT вызначае BND 300 для працы да 300 А з працоўным цыклам 60% і дыяпазонам дыяметра дроту 0,6–1,6 мм.
BND 300 варта пазіцыянаваць як прафесійную гарэлку 300A з паветраным астуджэннем MIG , а не проста як запасны зварачны пісталет. Яго архітэктура прадукту сканцэнтравана на кіраванні аператарам, а таксама на электрычных характарыстыках, спалучаючы выгнутую ручку, гнуткую кабельную сістэму, латуневую гарлавіну і зменныя расходныя матэрыялы для пярэдняга канца.
Такое пазіцыянаванне адпавядае больш шырокаму рынку прафесійнай MIG зброі. Бягучая дакументацыя па прамысловай MIG -зброі з лінейкі прадуктаў Miller's Bernard таксама падкрэслівае пісталеты з паветраным астуджэннем, камфорт аператара, доступ да зварных швоў, прадукцыйнасць, даўгавечнасць і некалькі класаў магутнасці, а не разглядаць сілу току як адзіны крытэрый выбару.
Чаму варта выбраць зварачны пісталет з паветраным астуджэннем 300 А MIG ?
Гармата 300A з паветраным астуджэннем MIG з'яўляецца практычным выбарам, калі зварка патрабуе большай магутнасці, чым гарэлка лёгкага рэжыму, але не апраўдвае дадатковае абсталяванне, звязанае з вадзяным астуджэннем. У BND 300 выкарыстоўваецца канструкцыя з паветраным астуджэннем, што дазваляе аператарам працаваць без спецыяльнай сістэмы цыркуляцыі вады і гарэлкі.
Для заводскіх цэхаў і брыгад тэхнічнага абслугоўвання прастата можа быць важнай перавагай. Ёсць менш знешніх кампанентаў астуджэння для ўстаноўкі, транспарціроўкі, праверкі або абслугоўвання, у той час як факел застаецца адносна лёгкім для перамяшчэння вакол вялікіх нарыхтовак.
Аднак правільную гарэлку заўсёды трэба выбіраць у адпаведнасці з фактычным зварачным токам, працоўным цыклам, ахоўным газам, дыяметрам дроту, сумяшчальнасцю зварачнага апарата і ўмовамі працы . Спецыфікацыі 300A не варта інтэрпрэтаваць як неабмежаваную бесперапынную працу пры 300A.
Што азначае працоўны цыкл BND 300 60%?
BND 300 пазначаны з працоўным цыклам 60% . З практычнага пункту гледжання, працоўны цыкл апісвае долю вызначанага перыяду выпрабаванняў, на працягу якога зварачнае абсталяванне можа працаваць у намінальных умовах, перш чым спатрэбіцца астуджэнне.
Вось чаму фраза 'факел 300A MIG ' заўсёды павінна суправаджацца характарыстыкай працоўнага цыклу. Параўнанне дзвюх гармат MIG толькі па іх максімальнай сіле току можа даць памылковы вынік, калі іх працоўныя цыклы, умовы ахоўнага газу або стандарты выпрабаванняў адрозніваюцца.
Якія памеры зварачнага дроту падтрымлівае BND 300?
BND 300 прызначаны для зварачнага дроту 0,6–1,6 мм. Гэта дае гарэлцы гібкасць у розных MIG /MAG зварных устаноўках, ад прымянення дроту меншага дыяметра да дроту большага памеру, які выкарыстоўваецца для больш высокай хуткасці наплавлення.
Фактычны дыяметр дроту заўсёды павінен супадаць з кантактным наканечнікам, укладышам, механізмам падачы дроту, зварачным токам, матэрыялам дроту і параметрамі зваркі . Правільна падабраная пярэдняя сістэма дапамагае падтрымліваць стабільную падачу дроту і надзейны электрычны кантакт.
| Дыяметр дроту, |
тыповы параметр |
| 0,6 мм |
Меншыя аплікацыі з правадоў |
| 0,8 мм |
Звычайная зварка агульнага прызначэння MIG |
| 1,0 мм |
Агульнае выраб і вытворчасць |
| 1,2 мм |
Зварка з высокім узроўнем наплавлення |
| 1,6 мм |
Прамысловыя прымянення большага дроту |
Як эрганамічная ручка BND 300 паляпшае кантроль зваркі?
У BND 300 выкарыстоўваецца выгнутая эрганамічная ручка, прызначаная для паляпшэння размяшчэння аператара і кантролю падчас ручной зваркі. Ручка з'яўляецца адной з найбольш важных частак пісталета MIG таму што яна вызначае, наколькі натуральна аператар можа размясціць факел, актываваць спускавы кручок і падтрымліваць стабільны кут ходу.
Падчас працяглых зварачных работ гарэлка становіцца працягам рукі аператара. Дрэнна збалансаваная або нязручная ручка можа зрабіць паўторную зварку больш стомнай, асабліва пры працы вакол вуглоў, унутры рам або ў нязручных пазіцыях.
Такім чынам, эрганамічны падыход BND 300 павінен быць накіраваны на кіраванне, доступ, кантроль і камфорт аператара , а не на неабгрунтаваныя заявы аб канкрэтных працэнтах прадукцыйнасці.
Чым адрозніваецца прадукцыйны кабель BND 300?
У BND 300 выкарыстоўваецца кабельная сістэма INWELT Performance Cable , распрацаваная для забеспячэння гнуткасці разам з устойлівасцю да цяпла і ізаляцыі. На бягучай старонцы прадукту асабліва вылучаюцца гнуткасць кабеля, тэрмаўстойлівасць і ўстойлівасць да ізаляцыі як характарыстыкі кабельнай сістэмы.
Гнуткасць кабеля мае значэнне, таму што гарэлка MIG пастаянна перамяшчаецца, згінаецца, перастаўляецца і цягнецца падчас зваркі. Кабель, які супрацьстаіць перагібу, можа палегчыць маніпуляцыі факелам і паменшыць непатрэбнае механічнае напружанне пры звычайным выкарыстанні.
Чаму ў BND 300 выкарыстоўваецца каваная латуневая гарлавіна?
BND 300 мае каваную латуневую гарлавіну, прызначаную для забеспячэння электраправоднасці і гнуткага размяшчэння факела. На бягучай старонцы прадукту пазначана, што гарлавіна можа паварочвацца на 360 градусаў, што дазваляе аператару рэгуляваць становішча гарэлкі пры доступе да цесных або нязручных зварачных злучэнняў.
Гэтая асаблівасць стварае моцнае практычнае адрозненне паміж звычайным пісталетам MIG і факелам, распрацаваным з улікам размяшчэння аператара.
Паваротная гарлавіна можа быць асабліва карысная пры зварцы:
Што Расходныя матэрыялы для гарэлкі MIG выкарыстоўвае BND 300?
Прадукцыйнасць факела MIG моцна залежыць ад яго ўваходных расходных матэрыялаў. Кантактны наканечнік, сопла, дыфузар, падкладка і гарлавіна працуюць разам, каб падаваць зварачны дрот, перадаваць электрычны ток і забяспечваць ахоўны газ вакол дугі.
На бягучай старонцы прадукту BND 300 вылучаны латуневы кантактны наканечнік і асадка з медным пакрыццём як частка дызайну пярэдняй часткі.
| кампанента |
Асноўная функцыя |
| Кантактная падказка |
Перадае зварачны ток дроту |
| Газавая фарсунка |
Накіроўвае ахоўны газ у бок зварнога шва |
| Дыфузар |
Дапамагае размеркаваць ахоўны газ |
| Лайнер |
Накіроўвае зварачны дрот праз кабель |
| Шыя |
Забяспечвае размяшчэнне факела і электрычнае падключэнне |
| Ручка |
Забяспечвае захоп аператара і кіраванне курком |
Ці з'яўляецца BND 300 Bernard -стылем Зварачная гарэлка MIG ?
BND 300 - гэта зварачная гарэлка Bernard тыпу 300A з паветраным астуджэннем MIG прызначаная для прафесійнага вырабу, рамонту і прамысловага прымянення MIG /MAG.
Якая даўжыня кабеляў даступная для BND 300?
Даўжыню кабеля трэба выбіраць у адпаведнасці з памерам нарыхтоўкі, кампаноўкай зварачнай станцыі, рухамі аператара і патрабаваннямі да падачы дроту.
| даўжыня кабеля |
Рэкамендаваная |
| 3,6 м |
Агульная вытворчасць і кампактныя працоўныя станцыі |
| 4,6 м |
Больш буйныя нарыхтоўкі і павялічаны працоўны радыус дзеяння |
Больш доўгі кабель можа забяспечыць большую дасяжнасць аператара, у той час як больш кароткі кабель можа быць прасцей у кіраванні ў кампактных працоўных зонах. Ідэальная канфігурацыя залежыць ад асяроддзя зваркі, а не ад простага выбару самага доўгага даступнага кабеля.
Для якіх зварачных работ прызначаны BND 300?
BND 300 падыходзіць для зваркі MIG /MAG, уключаючы выраб металу, рамонт, вытворчасць, зварку ў майстэрні, абслугоўванне абсталявання і агульную прамысловую зварку. Фармат 300A з паветраным астуджэннем ставіць яго ў катэгорыю прафесійнага кіраўніцтва MIG а не ў самы лёгкі клас.
Ці падыходзіць BND 300 для вытворчасці металу?
так. BND 300 добра падыходзіць для звычайнага вытворчасці металу, дзе падыходзіць зброя MIG класа 300A з паветраным астуджэннем.
Работы па вырабе часта ўключаюць шматразовую зварку ўздоўж каркасаў, кранштэйнаў, панэляў, кампанентаў машын, структурных вузлоў і іншых металічных частак. У такіх умовах манеўранасць факела і гнуткасць кабеля могуць быць такімі ж важнымі, як і намінальная сіла току.
BND 300 спалучае ў сабе фармат класа 300A з эрганамічнай выгнутай ручкай, гнуткай кабельнай сістэмай і рэгуляванай латуневай шыяй, што надае яму практычную канфігурацыю для вырабу ўручную.
Ці падыходзіць BND 300 для рамонту цяжкага абсталявання?
BND 300 можна разглядаць для рамонту цяжкага абсталявання, калі неабходныя параметры зваркі адпавядаюць намінальным умовам працы гарэлкі.
Рамонт цяжкага абсталявання часта патрабуе ад аператараў зваркі вакол вялікіх і няправільных кампанентаў. Гнуткі кабель і рэгуляваная гарлавіна могуць палегчыць размяшчэнне факела, калі доступ абмежаваны.
Ці можна BND 300 выкарыстоўваць для зваркі нержавеючай сталі?
BND 300 можна выкарыстоўваць у сістэмах зваркі MIG /MAG для нержавеючай сталі, калі выкарыстоўваюцца правільныя параметры дроту з нержавеючай сталі, ахоўнага газу, кантактнага наканечніка, падкладкі і параметраў зваркі.
Ці можна BND 300 выкарыстоўваць для зваркі алюмінія?
BND 300 можа быць выкарыстаны ў зварачнай установцы для алюмінія MIG , калі поўная сістэма падачы дроту правільна сканфігуравана для алюмініевага дроту.
Алюмініевы дрот мякчэйшы за многія сталёвыя зварачныя дроты, таму канфігурацыя падачы дроту становіцца асабліва важнай. У залежнасці ад прымянення для зварачнай сістэмы можа спатрэбіцца адпаведны ўкладыш, кантактны наканечнік, канфігурацыя прываднага роліка і адпаведная ўстаноўка гарэлкі.
Як трэба абслугоўваць факел BND 300 MIG ?
Рэгулярная чыстка і праверка кантактнага наканечніка, газавага сопла, дыфузара, падкладкі, кабеля, шыйкі і раздыма можа дапамагчы падтрымліваць надзейную працу факела MIG .
MIG Тэхнічнае абслугоўванне гарэлкі адносна простае, але невялікія праблемы могуць хутка стаць праблемамі зваркі. Празмерныя пырскі вакол сопла могуць перашкаджаць патоку ахоўнага газу, а зношаны кантактны наканечнік можа паўплываць на электрычны кантакт і навядзенне дроту.
Рэкамендаванае абслугоўванне ўключае:
Рэгулярна чысціце ад зварачных пырскаў сопла.
Праверце кантактны наканечнік на наяўнасць зносу або празмернага пашырэння адтуліны.
Правярайце ўкладыш , калі падача дроту становіцца нестабільнай.
Праверце кабель на наяўнасць парэзаў, ізаляцыі, здушвання або празмернага выгібу.
Праверце гарлавіну і злучэнні на наяўнасць пашкоджанняў або аслаблення.
Заменіце зношаныя расходныя матэрыялы адпаведнымі характарыстыкамі.
Не закрывайце газавае сопла і дыфузар , каб забяспечыць належную падачу ахоўнага газу.
Як выбраць правільную канфігурацыю BND 300?
Выберыце канфігурацыю BND 300 у адпаведнасці з пяццю асноўнымі фактарамі: зварачны ток, працоўны цыкл, дыяметр дроту, даўжыня кабеля і сумяшчальнасць са зварачным апаратам.
| Фактар выбару |
BND 300 Разгляд |
| Зварачны ток |
Да 300A ў адпаведнасці са спецыфікацыяй прадукту |
| Працоўны цыкл |
60% |
| Дыяметр дроту |
0,6–1,6 мм |
| Даўжыня кабеля |
3,6 м / 4,6 м |
| Астуджэнне |
З паветраным астуджэннем |
| Факел стыль |
Bernard стыль |
| Ужыванне |
MIG Выраб і рамонт /MAG |
| Расходныя матэрыялы |
Выберыце ў адпаведнасці з канфігурацыяй дроту і факела |
Перад замовай пакупнікі павінны пацвердзіць інтэрфейс зварачнага апарата, неабходную даўжыню кабеля, дыяметр дроту, расходныя матэрыялы і працоўны ток.
Гэта асабліва важна для пакупкі запасных факелаў. Візуальна падобны пісталет MIG не абавязкова з'яўляецца прамой заменай, калі адрозніваецца канфігурацыя раздыма, падводкі, зборкі кабеля, расходных матэрыялаў або канфігурацыі курка.
Што варта параўноўваць пакупнікам пры выбары стрэльбы 300A MIG ?
Не варта выбіраць факел на 300 А MIG толькі з улікам сілы току. Пакупнікі павінны параўнаць поўны тэхнічны пакет.
| Фактар параўнання |
Чаму гэта важна |
| Намінальны ток |
Вызначае меркаваны клас выхаду |
| Працоўны цыкл |
Паказвае працаздольнасць пры пэўных умовах |
| Спосаб астуджэння |
Уплывае на складанасць сістэмы і кіраванне тэмпературай |
| Асартымент правадоў |
Вызначае прыдатныя памеры зварачнай дроту |
| Даўжыня кабеля |
Вызначае ахоп аператара |
| Дызайн ручкі |
Уплывае на камфорт і кантроль |
| Дызайн шыі |
Ўплывае на доступ да складаных суставаў |
| Гнуткасць кабеля |
Адбіваецца на манеўранасці |
| Расходныя матэрыялы |
Вызначае патрабаванні да тэхнічнага абслугоўвання |
| Злучальнік |
Вызначае машынную сумяшчальнасць |
| Запчасткі |
Уплывае на доўгатэрміновыя эксплуатацыйныя выдаткі |
| Магчымасць OEM |
Важна для дыстрыб'ютараў і праграм прыватных марак |
Чаму гнуткасць кабеля важная для Зварачная гарэлка MIG ?
Гнуткасць кабеля ўплывае на тое, наколькі лёгка аператар можа размясціць і перамясціць факел MIG вакол нарыхтоўкі.
Ручная зварка MIG патрабуе бесперапыннага руху гарэлкі. Аператар можа змяняць кірунак, рухацца вакол вуглоў, змяняць становішча пісталета або цягнуцца праз вялікую нарыхтоўку. Гнуткі кабель можа палегчыць гэтыя рухі і паменшыць схільнасць кабеля супраціўляцца руху аператара.
Як BND 300 падтрымлівае камфорт аператара?
BND 300 аб'ядноўвае некалькі элементаў дызайну вакол эрганомікі ручной зваркі, у тым ліку выгнутую ручку, гнуткі кабель і паваротную латуневую гарлавіну . Разам гэтыя функцыі прызначаны для таго, каб зрабіць размяшчэнне гарэлкі і кіраванне ёй больш практычным падчас зваркі.
Якія меры бяспекі і кантролю дыму прымяняюцца пры выкарыстанні BND 300?
Зварачную гарэлку MIG трэба заўсёды выкарыстоўваць як частку належным чынам кантраляванага зварачнага асяроддзя з адпаведнай вентыляцыяй, сродкамі індывідуальнай зарадкі і метадамі працы.
OSHA вызначае зварачныя пары, ультрафіялетавае выпраменьванне, апёкі, пашкоджанні вачэй, паражэнне электрычным токам, парэзы і іншыя небяспекі, звязаныя са зварачнымі працамі.
Для агульных зварачных работ патрабаванні OSHA тычацца вентыляцыі і мясцовых выцяжных сістэм, уключаючы размяшчэнне рухомых выцяжных каўпакоў як мага бліжэй да зоны зваркі.
OSHA таксама адзначае, што склад і колькасць зварачных дымаў залежаць ад такіх фактараў, як метал, які награваецца, працэс зваркі, пакрыцця, прысадкавы матэрыял, колькасць зваршчыкаў, аб'ём паветра ў працоўным памяшканні і выцяжная вентыляцыя.
Ці можна наладзіць BND 300 для праектаў OEM ?
BND 300 можа разглядацца як факел OEM /прыватнай маркі MIG для дыстрыб'ютараў і вытворцаў зварачнага абсталявання з патрабаваннямі да канкрэтных праектаў, пацверджанымі непасрэдна ў INWELT .
Для пакупнікоў B2B OEM патрабаванні могуць уключаць:
| OEM Патрабаванне. |
Магчымае абмеркаванне праекта |
| Брэндынг |
Лагатып і ідэнтыфікацыя прадукту |
| Колер |
Індывідуальны выгляд прадукту |
| Даўжыня кабеля |
Стандартная або індывідуальная даўжыня |
| Злучальнік |
Неабходны інтэрфейс зварачнага апарата |
| Расходныя матэрыялы |
Неабходная канфігурацыя інтэрфейсу |
| Ўпакоўка |
Упакоўка дыстрыбутара/прыватнай маркі |
| Запчасткі |
Індывідуальныя пакеты расходных матэрыялаў |
| Узоры |
Зацвярджэнне перад вытворчасцю |
| Аб'ём |
Патрабаванні да аптовай вытворчасці |
Якія асноўныя перавагі BND 300 Зварачная гарэлка MIG ?
Асноўныя перавагі прадукту BND 300 можна абагульніць як ёмістасць класа 300A, паветранае астуджэнне, эрганамічнае кіраванне, гнуткую канструкцыю кабеля, рэгуляванае размяшчэнне гарлавіны і дыяпазон дроту 0,6–1,6 мм.
| BND 300 пераваг |
для пакупніка |
| Факел класа 300A MIG |
Падыходзіць для ручных прыкладанняў з высокай прадукцыйнасцю MIG |
| З паветраным астуджэннем |
Простая мабільная канфігурацыя факела |
| Працоўны цыкл 60%. |
Выразна вызначаны працоўны рэйтынг |
| Дыяпазон дроту 0,6–1,6 мм |
Шырокі ахоп провада |
| Выгнутая эрганамічная ручка |
Палепшанае кіраванне і пазіцыянаванне |
| Гнуткі прадукцыйны кабель |
Лягчэй рух факела |
| Шыйка з каванай латуні |
Электраправоднасць і гнуткасць пазіцыянавання |
| Паварот шыі на 360° |
Лепшы доступ да нязручных суставаў |
| Варыянты 3,6 м / 4,6 м |
Розныя патрабаванні да працоўнага радыусу |
| Зменныя ўваходныя кампаненты |
Больш лёгкае абслугоўванне |
| Канфігурацыя ў стылі Bernard |
Карысна для замены і размеркавання прыкладанняў |
Часта задаюць пытанні аб BND 300 Зварачная гарэлка MIG
Што такое зварачная гарэлка BND 300 MIG ?
BND 300 - гэта зварачная гарэлка Bernard MIG на 300 А з працоўным цыклам 60%, дыяпазонам дроту 0,6–1,6 мм, эрганамічнай выгнутай ручкай, гнуткім кабелем і варыянтам кабеля 3,6 м або 4,6 м.
Колькі ампер мае факел BND 300 MIG ?
BND 300 вызначаецца як зварачная гарэлка 300 А MIG з працоўным цыклам 60% . Умовы эксплуатацыі заўсёды павінны заставацца ў межах заяўленых вытворцам паказчыкаў і патрабаванняў да ўсёй зварачнай сістэмы.
BND 300 мае паветранае астуджэнне?
так. BND 300 - гэта зварачная гарэлка MIG з паветраным астуджэннем. У заяўленай канфігурацыі астуджэння ён не выкарыстоўвае спецыяльны контур вадзянога астуджэння.
Які памер провада падтрымлівае BND 300?
Бягучая спецыфікацыя прадукту INWELT пералічвае дыяпазон дыяметраў дроту 0,6–1,6 мм . Кантактны наканечнік і ўкладыш павінны супадаць з фактычным зварачным дротам.
Якая даўжыня кабеля даступная для BND 300?
У цяперашніх спецыфікацыях прадукту пазначаны 3,6 м і 4,6 м . даўжыні кабеляў
Ці з'яўляецца BND 300 пісталетам у стылі { Bernard MIG ?
так. INWELT вызначае BND 300 як факел Bernard у стылі MIG . Пакупнікі павінны пацвердзіць дакладную канфігурацыю раздыма і расходных матэрыялаў пры куплі запасной факела.
Ці можна выкарыстоўваць BND 300 для нержавеючай сталі?
Так, BND 300 можа быць часткай устаноўкі для зваркі нержавеючай сталі MIG /MAG, калі выкарыстоўваюцца адпаведныя нержавеючая дрот, ахоўны газ, кантактны наканечнік, падкладка і параметры зваркі.
Ці можна выкарыстоўваць BND 300 для алюмінія?
BND 300 можна выкарыстоўваць у адпаведным чынам наладжанай сістэме зваркі алюмінія MIG . Паколькі алюмініевы дрот адносна мяккі, падкладку, кантактны наканечнік, прывадныя валкі, сістэму падачы дроту і канфігурацыю гарэлкі трэба выбіраць спецыяльна для зваркі алюмінія.
Як абслугоўваць факел BND 300 MIG ?
Рэгулярна правярайце і чысціце газавае сопла, кантактны наканечнік, дыфузар, гільзу, кабель і шыйку . Заменіце зношаныя або пашкоджаныя расходныя матэрыялы і пераканайцеся, што ўкладыш і кантактны наканечнік адпавядаюць дыяметру зварачнага дроту.
Ці падыходзіць BND 300 для прамысловай зваркі?
Так, BND 300 пазіцыянуецца як прафесійная зварачная гарэлка 300A з паветраным астуджэннем MIG для вырабу, рамонту, вытворчасці і іншых прамысловых зварачных прымянення пры ўмове, што фактычныя параметры зваркі застаюцца ў намінальных умовах.
Як мне выбраць паміж 3,6 м і 4,6 м BND 300?
Выберыце 3,6 м для больш кампактных працоўных станцый і 4,6 м , калі патрабуецца дадатковы радыус дзеяння аператара. Найлепшая даўжыня залежыць ад памеру нарыхтоўкі, размяшчэння зварачнага апарата і патрабаванняў да пракладкі кабеляў.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių