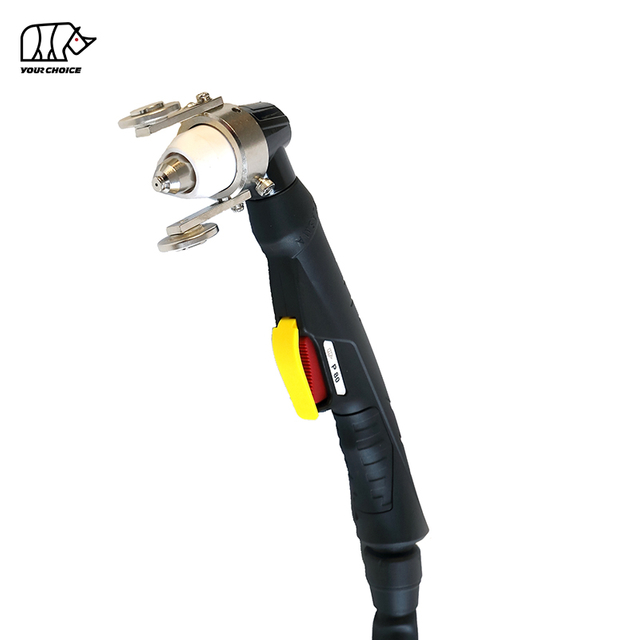
P80 Coated Contact Cutting Plasma Nozzle – Anti-Slag Tip
Ibahagi sa:
INWELT P80 Ang mga Coated Contact Cutting Plasma Nozzle ay mga copper-based na pamalit na tip sa pagputol na idinisenyo para sa mga katugmang P80 air plasma torch configuration. Ang kanilang anti-slag surface coating ay nilayon upang makatulong na mabawasan ang molten-metal adhesion at suportahan ang mas madaling consumable maintenance. Kasama sa na-publish na hanay ang 1.1, 1.3, 1.5 at 1.7 mm na mga orifice, na may kasalukuyang mga sanggunian ng catalog na 40A, 60A, 80A at 100A. Dapat i-verify ng mga mamimili ang torch rating, electrode, shield at contact-cutting arrangement bago i-install. Tinatanggap ng INWELT ang mga maramihang order at OEM na mga katanungan sa packaging mula sa mga plasma consumable distributor, mga supplier ng kagamitan at mga industrial na mamimili.
INWELT P80 Mga Plasma Cutting Nozzle | Uri ng Pagputol ng Contact | Anti-Slag Coating | Katawan ng tanso | OEM at Bulk Supply
Ang INWELT P80 Coated Contact Cutting Plasma Nozzle ay isang copper-based plasma cutting consumable na may protective surface coating na idinisenyo upang makatulong na mabawasan ang molten-slag adhesion habang pinuputol.
Binuo para magkatugma P80 air plasma torch configuration, ang coated nozzle na ito ay inaalok para sa mga contact-cutting application gamit ang tamang torch front-end assembly.
Kasama sa na-publish na hanay ng produkto ang mga nozzle orifice na 1.1 mm, 1.3 mm, 1.5 mm at 1.7 mm , na may kasalukuyang mga sanggunian ng catalog mula 40A hanggang 100A.
Ang tamang nozzle ay dapat piliin ayon sa plasma cutter, torch model, operating current, electrode, shield arrangement at cutting application.
Tinatanggap ng INWELT ang mga wholesale, distributor at OEM na mga katanungan para sa coated P80 plasma cutting nozzle at mga nauugnay na consumable.
Ano ang P80 Coated Contact Cutting Nozzle?
Ang isang P80 coated contact cutting nozzle ay maaaring palitan plasma torch consumable na idinisenyo upang idirekta at higpitan ang plasma arc sa pamamagitan ng isang precision-sized na pagbubukas.
Ang nozzle ay ginawa gamit ang copper-based na katawan at isang surface coating na nilalayon upang bawasan ang tendency ng molten cutting slag na dumikit sa mga nakalantad na lugar.
Ang produktong ito ay isang coated contact-cutting nozzle variant, sa halip na isang kumpletong plasma cutting torch o isang plasma electrode.
Ang pagtatalaga ng contact-cutting ay tumutukoy sa isang nilalayong configuration ng pagputol. Ang kumpletong pagpupulong ay dapat ma-verify bago paandarin ang tanglaw sa pakikipag-ugnay sa workpiece.
Paano Gumagana ang Anti-Slag Coating?
Sa panahon ng pagputol ng air plasma, ang nilusaw na metal at spatter ay maaaring umabot sa harap na dulo ng tanglaw.
Ang mga deposito sa cutting nozzle o shield ay maaaring makaapekto sa daloy ng gas, makagambala sa cutting arc at mapataas ang dalas ng consumable inspection o replacement.
Ang ibabaw na patong sa INWELT Nilalayon ng P80 na nozzle na tumulong na mabawasan ang pagdirikit ng slag kumpara sa hindi ginagamot na ibabaw sa ilalim ng angkop na mga kondisyon sa pagpapatakbo.
Ang mga potensyal na benepisyo sa pagpapatakbo ay kinabibilangan ng:
Nabawasan ang pagkahilig para sa molten slag na dumikit sa pinahiran na ibabaw
Mas madaling inspeksyon ng front end ng nozzle
Suporta para sa mas pare-parehong consumable maintenance
Karagdagang proteksyon sa ibabaw sa angkop na mga aplikasyon sa paggupit
Ang aktwal na pagganap ay depende sa kondisyon ng coating, cutting current, air quality, workpiece material at operating technique.
Ang pagganap ng coating at mga pagpapabuti sa buhay ng serbisyo ay dapat suriin gamit ang kinokontrol na paghahambing na mga pagsubok sa halip na ipagpalagay na mula sa pagkakaroon ng isang patong lamang.
Ang Pagputol ba ng Contact ay Pareho sa Contact-Start Ignition?
Hindi.
Inilalarawan ng contact cutting ang kaugnayan sa pagitan ng front end ng tanglaw at ng workpiece sa panahon ng operasyon ng pagputol.
Ang contact-start ignition ay tumutukoy sa kung paano naitatag ang plasma arc.
Ang isang P80 na sulo ay maaaring gumamit ng isang high-frequency na paraan ng pagsisimula habang ang front-end na consumable arrangement ay naka-configure para sa isang partikular na cutting technique.
Ang pagkakaroon ng contact-cutting nozzle ay hindi nagbabago sa sistema ng pag-aapoy ng pinagmumulan ng kuryente.
Gamitin lamang ang nozzle na may aprubadong contact-cutting consumable assembly.
P80 Mga Teknikal na Detalye ng Coated Plasma Nozzle
Parameter
Pagtutukoy
Pangalan ng Produkto
P80 Coated Contact Cutting Plasma Nozzle
Tatak
INWELT
Uri ng Produkto
Plasma Cutting Nozzle / Cutting Tip
Pamilya ng Tanglaw
P80
Katawan ng Nozzle
Nakabatay sa tanso
Paggamot sa Ibabaw
Anti-Slag Coating
Nilayong Configuration
Contact Cutting
Mga Opsyon sa Nozzle Orifice
1.1 / 1.3 / 1.5 / 1.7 mm
Catalog Kasalukuyang Sanggunian
40A / 60A / 80A / 100A
Proseso ng Pagputol
Pagputol ng Air Plasma
Pangunahing Aplikasyon
Pagputol ng Electrically Conductive Metals
Paraan ng Operasyon
Manu-manong Pagputol; iba pang mga application na napapailalim sa pagsasaayos
Mga Katugmang Consumable
Tumutugma sa P80 Electrode, Shield at Retaining Components
Pagtutukoy ng Patong
Upang Kumpirmahin
Mga Numero ng Bahagi ng Produkto
Upang Kumpirmahin
Karaniwang Packaging
Upang Kumpirmahin
Bulk Supply
Magagamit para sa Pagtatanong
OEM / ODM
Sumasailalim sa Kumpirmasyon ng Proyekto
Tala ng Pagtutukoy: Ang nakalistang nozzle orifice at kasalukuyang mga kumbinasyon ay kinuha mula sa kasalukuyang impormasyon ng pampublikong produkto ni INWELT . Kumpirmahin ang eksaktong variant ng nozzle, torch rating at consumable configuration bago mag-order.
P80 Mga Laki ng Nozzle Orifice at Kasalukuyang Pinili
Ang diameter ng nozzle orifice ay isang kritikal na kadahilanan sa pagganap ng pagputol ng plasma.
Nakakaimpluwensya ito sa plasma jet geometry at dapat na tumugma sa nilalayong cutting current at torch configuration.
P80 Coated Nozzle Size Chart
Nozzle Orifice
Catalog Kasalukuyang Sanggunian
Karaniwang Pagpili
1.1 mm
40A
Lower-current na mga configuration ng pagputol
1.3 mm
60A
Katamtamang-kasalukuyang mga configuration ng pagputol
1.5 mm
80A
Mga configuration ng cutting na mas mataas sa kasalukuyang P80
1.7 mm
100A
Paghiwalayin ang mga katugmang mas mataas na kasalukuyang configuration
Ang listahan ng 100A ay isang sanggunian ng serye ng nozzle lamang. Hindi nito pinapataas ang na-rate na kapasidad ng isang 80A P80 na sulo.
Palaging nauuna ang mga inaprubahang limitasyon sa pagpapatakbo ng tagagawa ng kagamitan kaysa sa kasalukuyang sanggunian ng catalog ng nozzle.
Paano Nakakaapekto ang Nozzle Diameter sa Pagputol ng Plasma?
Ang mas maliit na pagbubukas ng nozzle ay karaniwang nauugnay sa mas mababang kasalukuyang mga configuration ng pagputol.
Maaaring kailanganin ang mas malaking pagbubukas para sa mas mataas na operating current, basta't sinusuportahan ng torch at power source ang configuration na iyon.
Ang paggamit ng maling laki ng nozzle ay maaaring mag-ambag sa:
Hindi matatag na pag-uugali ng arko
Labis na pagsusuot ng nozzle
Mahina ang pagkakapare-pareho ng kerf
Tumaas na gilid ng tapyas
Hindi ginustong pagbuo ng dross
Napaaga na consumable failure
Dapat piliin ang tamang diameter kasama ng daloy ng gas, presyon ng hangin, mga katangian ng arko at kapal ng materyal.
Mga Pangunahing Tampok ng INWELT Coated P80 Mga Tip sa Paggupit
Ibabaw na Pinahiran ng Anti-Slag
Ang patong ay idinisenyo upang makatulong na limitahan ang pagdirikit ng pagputol ng slag sa ibabaw ng nozzle.
Ang tampok na ito ay may kaugnayan sa mga operasyon ng pagputol kung saan ang mga molten-metal na deposito ay ginagawang mas madalas ang consumable inspection at maintenance.
Copper-Based Nozzle Construction
Ang nozzle ay gumagamit ng isang tanso na nakabatay sa katawan.
Ang tanso ay karaniwang ginagamit sa air plasma cutting consumables dahil sa thermal at electrical properties nito.
Ang grado ng materyal at eksaktong komposisyon ng patong ay dapat kumpirmahin sa pamamagitan ng teknikal na detalye ng produkto.
Maramihang Orifice Options
Kasama sa na-publish na saklaw ng coated nozzle ang apat na laki ng orifice:
1.1 mm
1.3 mm
1.5 mm
1.7 mm
Nagbibigay-daan ito sa mga koponan sa pagbili na tukuyin ang mga opsyon sa nozzle ayon sa detalye sa halip na mag-order lamang ayon sa pangkalahatang pangalan ng modelo ng P80 .
Inilaan para sa Mga Configuration ng Pagputol ng Contact
Ang nozzle ay ibinebenta para sa P80 contact-cutting arrangement.
Ang tamang paggamit ay nangangailangan ng katugmang shield, retaining system at kumpletong torch front-end configuration.
Ang pagtatalaga ng contact-cutting ay hindi dapat bigyang-kahulugan bilang pahintulot na direktang i-drag ang isang nakalantad na nozzle laban sa isang workpiece.
Pang-industriya na Kapalit na Consumable
Ang mga nozzle P80 ay maaaring palitan ng mga consumable.
Ang regular na inspeksyon at tamang pagpapalit ay nakakatulong na suportahan ang pare-parehong pagganap ng pagputol at bawasan ang panganib ng pinsala sa mga kaugnay na bahagi ng sulo.
Coated vs Standard P80 Plasma Cutting Nozzles
Parehong pinahiran at karaniwang P80 na mga nozzle ang gumaganap ng parehong pangunahing pag-andar: paghigpit at pagdidirekta sa plasma arc.
Ang kanilang pangunahing pagkakaiba ay ang paggamot sa ibabaw.
Tampok
Pinahiran P80 nozzle
Karaniwang P80 Nozzle
Pangunahing Pag-andar
Mahigpit at direktang plasma arc
Mahigpit at direktang plasma arc
Katawan ng Nozzle
Nakabatay sa tanso
Karaniwang nakabatay sa tanso
Ibabaw
Proteksiyon na anti-slag coating
Karaniwang pagtatapos sa ibabaw
Inilaan na Benepisyo
Nabawasan ang pagdirikit ng slag
Maginoo pagganap ng pagputol
Mga Kinakailangan sa Inspeksyon
Regular na inspeksyon
Regular na inspeksyon
Pagkakatugma
Nangangailangan ng pagtutugma ng P80 na pagpupulong
Nangangailangan ng pagtutugma ng P80 na pagpupulong
Buhay ng Serbisyo
Depende sa aktwal na kondisyon
Depende sa aktwal na kondisyon
Kailan Mo Dapat Pumili ng Coated P80 Nozzle?
Ang isang coated nozzle ay maaaring sulit na suriin kapag ang molten slag ay madalas na naipon sa paligid ng front-end consumables.
Maaaring may-katuturan din ito sa mga distributor na naghahanap ng iba't ibang opsyon sa produkto kasama ng mga karaniwang P80 nozzle.
Gayunpaman, ang patong lamang ay hindi ginagarantiyahan ang mas mahusay na kalidad ng hiwa o mas mahabang buhay ng nozzle.
Ang kalidad ng hangin, consumable alignment, tamang kasalukuyang mga setting at cutting technique ay nananatiling mahalaga.
Contact Cutting vs Standoff Plasma Cutting
Ang contact cutting at standoff cutting ay iba't ibang paraan ng pagpoposisyon ng plasma torch na may kaugnayan sa workpiece.
Contact Cutting
Gumagamit ang contact cutting ng nakatalagang front-end consumable arrangement na nagpapahintulot sa nilalayong contact o drag-cutting technique.
Ang tamang shield o contact structure ay nagpapanatili ng kinakailangang relasyon sa pagitan ng nozzle at ng workpiece.
Dapat sundin ang inaprubahang pagsasaayos ng tagagawa ng sulo.
Standoff Cutting
Ang standoff cutting ay nagpapanatili ng isang tiyak na agwat sa pagitan ng dulo sa harap ng tanglaw at ng workpiece.
Ang kinakailangang distansya ay depende sa tanglaw, mga consumable, kasalukuyang at proseso ng pagputol.
Aling Paraan ang Mas Mabuti?
Wala sa alinmang paraan ang mas mahusay sa pangkalahatan.
Ang tamang pagpipilian ay nakasalalay sa:
Disenyo ng tanglaw
Consumable na configuration
Pagputol ng kasalukuyang
Kapal ng workpiece
Kinakailangang kalidad ng hiwa
Manu-mano o mekanisadong operasyon
Huwag palitan ang mga bahagi ng contact-cutting at standoff-cutting nang hindi kinukumpirma ang kumpletong consumable assembly.
Anong Mga Materyal ang Maaaring Gupitin ng P80 Mga Coated Nozzle?
Ang air plasma cutting ay karaniwang ginagamit para sa carbon steel fabrication, repair at plate cutting.
Ang tamang pagpili ng nozzle ay nakakatulong na mapanatili ang angkop na plasma jet para sa napiling kasalukuyang at kapal ng plato.
Hindi kinakalawang na Steel Plasma Cutting
P80 ang mga plasma system ay maaaring mag-cut ng hindi kinakalawang na asero gamit ang naaangkop na mga parameter ng proseso.
Ang kalidad ng pagputol ay depende sa consumable na kondisyon, gas supply, kasalukuyang at bilis ng paglalakbay.
Pagputol ng Aluminum Plasma
Maaaring i-cut ang aluminyo gamit ang angkop na sistema ng plasma.
Dapat i-verify ng mga operator ang cutting setup, kasalukuyan at pagpili ng nozzle para sa kapal ng materyal at nais na tapusin.
Scrap Metal at Maintenance Cutting
Maaaring may kaugnayan ang mga contact-cutting configuration sa ilang partikular na manual repair at metal-processing application kapag sinusuportahan ng kumpletong torch system ang operating technique.
Dapat suriin ang mga aplikasyon ayon sa partikular na P80 na pamamaraan ng pagpupulong at pagputol.
Paano Piliin ang Tamang P80 Coated Nozzle
Hakbang 1: Kumpirmahin ang Plasma Torch Model
Kilalanin ang naka-install na modelo ng tanglaw.
Ang plasma cutting machine na may label na CUT80 ay hindi kinakailangang gumamit ng P80 torch.
Ang iba't ibang pamilya ng sulo ay maaaring may iba't ibang dimensyon ng nozzle, pagkakaayos ng elektrod at mga sistema ng pagsisimula.
Hakbang 2: Kumpirmahin ang Operating Current
Suriin ang output ng power source at ang kasalukuyang rate ng torch.
Pumili ng laki ng nozzle na angkop para sa na-verify na configuration ng operating.
Huwag lumampas sa na-rate na kapasidad ng sulo o sa mga naaprubahang consumable nito.
Hakbang 3: Kumpirmahin ang Nozzle Orifice Diameter
Piliin ang wastong pagbubukas ng nozzle ayon sa kinakailangang kasalukuyang at consumable na detalye.
Kasama sa mga karaniwang opsyon sa catalog ang 1.1, 1.3, 1.5 at 1.7 mm.
Hakbang 4: I-verify ang Contact-Cutting Assembly
Kumpirmahin na sinusuportahan ng tanglaw ang napiling setup ng pag-cut ng contact.
Suriin ang tamang shield, retaining cap, electrode at iba pang front-end na bahagi.
Huwag ipagpalagay na ang isang pinahiran na nozzle lamang ay gumagawa ng isang karaniwang tanglaw na angkop para sa drag cutting.
Hakbang 5: Suriin ang Compressed-Air Supply
Gumamit ng compressed air na nakakatugon sa mga kinakailangan ng plasma cutter at torch.
Ang kahalumigmigan, langis at kontaminasyon ay maaaring negatibong makaapekto sa katatagan ng arko at maubos na buhay.
Hakbang 6: Siyasatin ang Nozzle Bago Mag-install
Suriin para sa:
Nasira ang patong
Naka-block na nozzle orifice
Out-of-round na pagbubukas ng nozzle
Nakikitang mga bitak
Labis na akumulasyon ng slag
Maling sukat ng nozzle
Nasira ang mga seating surface
Palitan ang mga pagod o nasira na mga consumable ayon sa mga tagubilin sa pagpapatakbo.
Karaniwang P80 Mga Problema at Solusyon sa Plasma Nozzle
Bakit Dumikit ang Slag sa Aking Plasma Nozzle?
Maaaring maipon ang mga natunaw na metal na deposito dahil sa mga kondisyon ng pagputol, hindi tamang taas ng sulo, pamamaraan ng pagbubutas o ang kondisyon ng nozzle at kalasag.
Ang isang pinahiran na ibabaw ay maaaring makatulong na mabawasan ang pagdirikit, ngunit hindi nito maalis ang pagbuo ng slag sa ilalim ng bawat kondisyon ng pagpapatakbo.
Bakit Mabilis Napupuna ang Aking P80 Nozzle?
Ang mga posibleng dahilan ay kinabibilangan ng:
Sobrang cutting current
Maling nozzle orifice
Mahina ang kalidad ng compressed-air
Maling distansya ng pagputol
Ang madalas na pagbubutas ay masyadong malapit sa plato
Mga pagod na electrodes
Mga hindi tugmang consumable na bahagi
Siyasatin ang kumpletong sistema ng pagputol bago ipagpalagay na ang materyal ng nozzle ang dahilan.
Bakit Ang Aking Plasma Cut ay Beveled o Lubak?
Maaaring magresulta ang hindi pantay na geometry ng kerf mula sa mga pagod na consumable, maling anggulo ng sulo, sobrang bilis ng paglalakbay, hindi angkop na taas ng pagputol o hindi pantay na daloy ng gas.
Suriin ang pagkasuot at pagkakahanay ng nozzle kasama ang mga parameter ng pagputol.
Bakit Nagiging Unstable ang Plasma Arc?
Ang mga posibleng dahilan ay kinabibilangan ng:
Sirang elektrod
Mali o nasira ang nozzle
Hindi pare-pareho ang presyon ng hangin
Halumigmig sa naka-compress na hangin
Hindi magandang saligan
Maling consumable assembly
Ang nozzle ay isang bahagi sa isang kumpletong sistema ng pagputol ng plasma.
Kailan Ko Dapat Palitan ang Isang Pinahiran na P80 Nozzle?
Palitan ang nozzle kapag nasira, labis na nabubulok o nakikitang nasira ang butas nito.
Ang isang patong na nananatiling buo ay hindi nangangahulugang ang nozzle orifice ay nasa loob pa rin ng mga limitasyong magagamit.
Regular na suriin ang nozzle at pagtutugma ng electrode.
P80 Coated Plasma Nozzles para sa Pakyawan at OEM Supply
Sinusuportahan ng INWELT ang mga internasyonal na customer na kumukuha ng mga plasma cutting torches at mga pamalit na consumable.
May kaugnayan ang coated P80 nozzle range sa:
Mga distributor ng plasma cutting equipment
Welding at paggupit consumable wholesaler
Mga pang-industriyang importer
Mga supplier ng sulo ng plasma
CNC mga integrator ng cutting equipment
OEM na mga brand
Mga tagapagtustos ng pagpapanatili at pagkumpuni
Mga negosyo sa paggawa ng metal na pang-industriya
Bulk P80 Pagbili ng Coated Nozzle
Maaaring humiling ang mga customer ng mga panipi batay sa laki ng nozzle, dami, packaging at destinasyon.
Para sa mga umuulit na order, dapat kumpirmahin ng mga mamimili ang eksaktong uri ng nozzle at reference code sa halip na tukuyin lamang ang ' P80 nozzle.'
OEM at Private-Label Supply
Tinatanggap ng INWELT ang mga katanungan para sa OEM at pribadong-label na mga proyekto ng supply.
Kabilang sa mga posibleng kinakailangan ang:
Packaging na partikular sa customer
Mga label ng pagkakakilanlan ng produkto
Mga label ng barcode
Mga numero ng bahagi ng distributor
Na-customize na mga marka ng karton
Mga pagsasaayos ng maramihang packaging
Dapat kumpirmahin ang availability, minimum na dami ng order at mga kinakailangan sa pagpapasadya para sa bawat proyekto.
Teknikal at Kalidad na Dokumentasyon
Maaaring tukuyin ng mga mamimiling pang-industriya ang kinakailangang dokumentasyon sa panahon ng proseso ng pagsipi.
Depende sa proyekto, maaaring kabilang dito ang:
Mga sukat ng produkto
Mga pagtutukoy ng nozzle orifice
Materyal na impormasyon
Impormasyon sa patong
Mga tala ng inspeksyon ng sukat
Batch identification
Mga pagtutukoy ng packaging
Mga naaangkop na teknikal na dokumento
Anumang inaangkin na pagpapabuti ng pagganap ng coating ay dapat na suportado ng naaangkop na data ng pagsubok.
Mga Madalas Itanong Tungkol sa P80 Mga Coated Plasma Nozzle
Ano ang isang P80 coated contact cutting nozzle?
Ito ay isang copper-based P80 plasma cutting nozzle na may protective surface coating na nilalayon upang bawasan ang slag adhesion. Ito ay idinisenyo para sa mga katugmang contact-cutting consumable configurations.
Ano ang pagkakaiba sa pagitan ng isang coated P80 nozzle at isang karaniwang P80 nozzle?
Ang pangunahing pagkakaiba ay ang paggamot sa ibabaw. Ang isang coated nozzle ay nilayon upang bawasan ang molten-slag adhesion, habang ginagamit ng isang standard na nozzle ang conventional surface finish nito. Ang aktwal na pagganap ay depende sa mga kondisyon ng operating.
Anong mga sukat ng nozzle ang nakalista para sa saklaw ng INWELT coated P80 ?
Kasama sa na-publish na hanay ng produkto ang 1.1 mm, 1.3 mm, 1.5 mm at 1.7 mm na nozzle orifice.
Aling laki ng nozzle P80 ang dapat kong gamitin para sa 80A?
Iniuugnay ng na-publish na INWELT coated nozzle reference chart ang 1.5 mm na opsyon sa 80A. Kumpirmahin ang kumpletong pagpupulong ng sulo at mga rekomendasyon sa kagamitan bago gamitin.
Maaari ba akong gumamit ng 100A nozzle na may 80A P80 na sulo?
Ang isang serye ng nozzle ay maaaring may kasamang 100A na variant, ngunit hindi nito pinapataas ang na-rate na kapasidad ng isang 80A torch. Ang lahat ng mga bahagi ay dapat na tumugma sa isang na-verify na configuration ng operating.
Ang contact-cutting nozzle ba ay pareho sa contact-start nozzle?
Hindi. Ang contact cutting ay naglalarawan sa cutting configuration, habang ang contact-start ay tumutukoy sa arc ignition method. Magkaiba sila ng katangian.
Maaari ba akong mag-drag ng isang coated na P80 nozzle nang direkta sa workpiece?
Lamang kapag ang kumpletong tanglaw at consumable assembly ay naaprubahan para sa nilalayon contact-cutting technique. Ang patong lamang ay hindi ginagawang ligtas ang direktang pakikipag-ugnay.
Napapabuti ba ng anti-slag coating ang buhay ng nozzle?
Ang patong ay inilaan upang mabawasan ang pagdirikit ng slag. Ang anumang aktwal na pagtaas sa buhay ng serbisyo ay nakasalalay sa mga kondisyon ng pagputol at dapat kumpirmahin sa pamamagitan ng paghahambing na pagsubok.
Maaari bang putulin ng P80 na mga nozzle ng plasma ang hindi kinakalawang na asero at aluminyo?
Magagamit ang mga ito sa isang katugmang plasma cutting system para sa mga electrically conductive na metal, kabilang ang bakal, hindi kinakalawang na asero at aluminyo. Ang aktwal na pagganap ay nakasalalay sa kumpletong pag-setup ng pagputol.
Mapapalitan ba ang mga nozzle ng P80 sa mga consumable ng PT80 o I PT80 ?
Hindi awtomatiko. Ang iba't ibang serye ng sulo ay maaaring gumamit ng iba't ibang mga consumable sa harap, mga paraan ng pagsisimula at mga bahagi ng pagpapanatili. Kumpirmahin ang eksaktong modelo ng sulo at mga sukat ng bahagi.
Nag-aalok ba ang INWELT ng pakyawan na P80 na mga coated na plasma nozzle?
Tinatanggap ng INWELT ang maramihang mga katanungan sa pagbili mula sa mga distributor, mamamakyaw, industriyal na supplier at OEM na mga customer.
Maaari ba akong humiling ng OEM packaging para sa P80 plasma nozzles?
Maaaring suriin ang OEM at mga kahilingan sa packaging ng pribadong label ayon sa dami, detalye ng produkto at mga kinakailangan sa proyekto.
Humiling ng Sipi para sa P80 Mga Coated Contact Cutting Nozzle
Naghahanap ng P80 na pinahiran na plasma cutting nozzle para sa industriyal na pamamahagi, pagpapanatili ng kagamitan o OEM na supply?
Tinatanggap ng INWELT ang mga katanungan mula sa mga propesyonal na mamimili ng welding at cutting equipment.
Para sa tumpak na panipi, mangyaring magbigay ng:
Uri ng Produkto: P80 Coated Contact Cutting Nozzle
Nozzle Orifice: 1.1 / 1.3 / 1.5 / 1.7 mm
Operating Current: Kinakailangang amperage
Modelo ng Plasma Torch: Eksaktong modelo o larawan ng produkto
Consumable Configuration: Contact cutting o iba pang naaprubahang arrangement
Dami ng Order: Kinakailangang bilang ng mga piraso
Packaging: Mga kinakailangan sa karaniwan, maramihan o pribadong label
Destination Country: Para sa quotation at shipping evaluation
Mga Kinakailangang Teknikal: Anumang kinakailangang dokumentasyon ng materyal, dimensional o coating
Makipag-ugnayan sa INWELT para sa coated P80 plasma nozzle specifications, wholesale quotation at OEM supply ng mga katanungan.
Mga personalized na karanasan sa ganap na kontrol.
Gumagamit ang website na ito ng cookies at mga katulad na teknolohiya ('cookies'). Alinsunod sa iyong pahintulot, gagamit ng analytical cookies para subaybayan kung aling content ang interesado sa iyo, at marketing cookies para magpakita ng advertising na batay sa interes. Gumagamit kami ng mga third-party na provider para sa mga hakbang na ito, na maaari ring gumamit ng data para sa kanilang sariling mga layunin.
Ibibigay mo ang iyong pahintulot sa pamamagitan ng pag-click sa 'Tanggapin lahat' o sa pamamagitan ng paglalapat ng iyong mga indibidwal na setting. Ang iyong data ay maaari ding iproseso sa mga ikatlong bansa sa labas ng EU, tulad ng US, na walang katumbas na antas ng proteksyon ng data at kung saan, sa partikular, ang pag-access ng mga lokal na awtoridad ay maaaring hindi epektibong mapipigilan. Maaari mong bawiin ang iyong pahintulot na may agarang epekto anumang oras. Kung mag-click ka sa 'Tanggihan lahat', tanging mahigpit na kinakailangang cookies lang ang gagamitin.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių