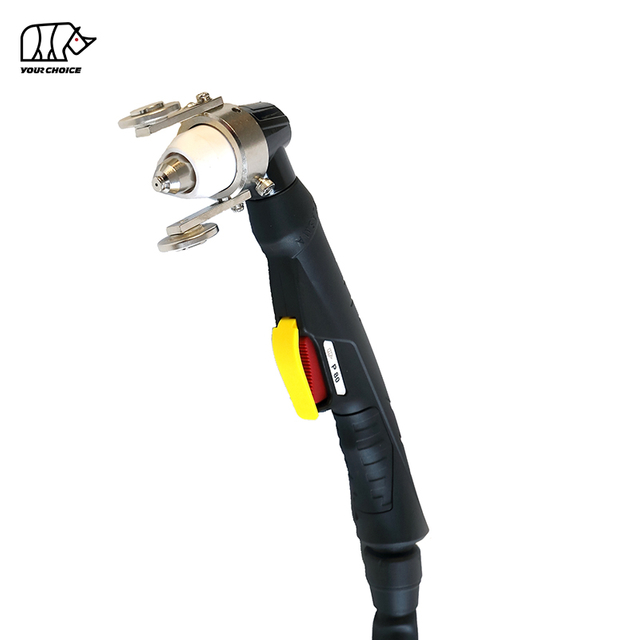
INWELT P80等离子切割喷嘴 |接触式切割 |防渣涂层|铜体| OEM & 批量供应
INWELT P80涂层接触式切割等离子喷嘴是一种铜基等离子切割耗材,具有保护性表面涂层,旨在帮助减少切割过程中的熔渣粘附。
专为兼容而开发 P80空气等离子割炬 配置,这种涂层喷嘴适用于使用正确的割炬前端组件的接触切割应用。
已发布的产品系列包括 1.1 毫米、1.3 毫米、1.5 毫米和 1.7 毫米的喷嘴孔,目录电流参考值从 40A 到 100A。
必须根据等离子切割机、割炬型号、工作电流、电极、防护罩布置和切割应用来选择正确的喷嘴。
INWELT欢迎批发、分销商和OEM询问涂层P80等离子切割喷嘴及相关耗材。
带有P80涂层的接触式切割喷嘴是可更换的 等离子炬 易损件,旨在通过精确尺寸的开口引导和收缩等离子弧。
该喷嘴由铜基主体和表面涂层制成,旨在减少熔融切割渣粘附到暴露区域的可能性。
该产品是涂层接触式切割喷嘴的变体,而不是完整的等离子割炬或等离子电极。
其接触式切割名称是指预期的切割配置。在割炬与工件接触操作之前,必须验证完整的装配。
防渣涂层如何发挥作用?
在空气等离子切割过程中,熔融金属和飞溅物可以到达割炬前端。
切割喷嘴或防护罩上的沉积物可能会影响气流、干扰切割电弧并增加耗材检查或更换的频率。
INWELT上的表面涂层 P80喷嘴 旨在帮助在适当的操作条件下与未处理的表面相比减少炉渣粘附。
潜在的运营效益包括:
减少熔渣粘附到涂层表面的可能性
更轻松地检查喷嘴前端
支持更一致的耗材维护
在合适的切割应用中提供额外的表面保护
实际性能取决于涂层条件、切割电流、空气质量、工件材料和操作技术。
涂层性能和使用寿命的改进应使用受控比较测试来评估,而不是仅根据涂层的存在进行假设。
不。
接触切割描述了切割操作过程中割炬前端与工件之间的关系。
接触启动点火是指等离子弧最初建立的方式。
P80割炬可以使用高频启动方法,同时其前端易损件布置被配置用于特定切割技术。
接触式切割喷嘴的存在不会改变电源的点火系统。
仅将喷嘴与经批准的接触式切割易损件组件一起使用。
P80涂层等离子喷嘴技术规格
范围 |
规格 |
产品名称 |
P80涂层接触式切割等离子喷嘴 |
品牌 |
INWELT |
产品类型 |
等离子切割喷嘴/切割尖端 |
火炬家族 |
P80 |
喷嘴体 |
铜基 |
表面处理 |
防渣涂层 |
预期配置 |
接触式切割 |
喷嘴孔选项 |
1.1 / 1.3 / 1.5 / 1.7 毫米 |
当前参考目录 |
40A/60A/80A/100A |
切割工艺 |
空气等离子切割 |
主要应用 |
切割导电金属 |
操作方法 |
手动切割;其他需要配置的应用程序 |
兼容耗材 |
匹配P80电极、屏蔽和固定组件 |
涂层规格 |
待确认 |
产品零件号 |
待确认 |
标准包装 |
待确认 |
批量供应 |
可供查询 |
OEM / ODM |
以项目确认为准 |
规格说明: 列出的喷嘴孔口和当前组合取自INWELT现有的公开产品信息。订购前请确认确切的喷嘴型号、割炬额定值和易损件配置。
P80喷嘴孔尺寸和当前选择
喷嘴孔径是等离子切割性能的关键因素。
它影响等离子射流的几何形状,并且必须与预期的切割电流和割炬配置相匹配。
P80涂层喷嘴尺寸表
喷嘴孔 |
当前参考目录 |
典型选择 |
1.1毫米 |
40A |
低电流切割配置 |
1.3毫米 |
60A |
中等电流切割配置 |
1.5毫米 |
80A |
更高电流P80切割配置 |
1.7毫米 |
100A |
单独兼容的更高电流配置 |
100A 列表仅供喷嘴系列参考。它不会增加 80A P80割炬的额定容量。
设备制造商批准的操作限制始终优先于喷嘴目录当前参考。
喷嘴直径如何影响等离子切割?
较小的喷嘴开口通常与较低电流的切割配置相关。
更高的工作电流可能需要更大的开口,前提是割炬和电源支持该配置。
使用错误的喷嘴尺寸可能会导致:
电弧行为不稳定
喷嘴过度磨损
割缝一致性差
增加边缘斜角
不需要的浮渣形成
易损件过早失效
正确的直径必须与气体流量、气压、电弧特性和材料厚度一起选择。
INWELT涂层P80切削刀头的主要特点
表面防渣涂层
该涂层旨在帮助限制切割熔渣对喷嘴表面的粘附。
此功能与切割操作有关,在切割操作中,熔融金属沉积物使易损件检查和维护更加频繁。
铜基喷嘴结构
喷嘴采用铜基体。
由于其热性能和电性能,铜常用于空气等离子切割耗材。
材料等级和准确的涂层成分应通过产品的技术规范来确认。
多孔选项
已发布的涂层喷嘴系列包括四种孔径:
这使得采购团队能够根据规格来识别喷嘴选项,而不是仅根据通用的P80型号名称进行订购。
该喷嘴在市场上用于P80接触式切割装置。
正确使用需要匹配的防护罩、固定系统和完整的割炬前端配置。
接触式切割名称不应被解释为允许将外露喷嘴直接拖动到工件上。
工业替代耗材
P80喷嘴是可更换的消耗品。
定期检查和正确更换有助于保持一致的切割性能并降低相关割炬组件损坏的风险。
涂层与标准P80等离子切割喷嘴
涂层喷嘴和标准P80均执行相同的基本功能:收缩和引导等离子弧。
它们的主要区别在于表面处理。
特征 |
涂层P80喷嘴 |
标准P80喷嘴 |
主要功能 |
收缩和引导等离子弧 |
收缩和引导等离子弧 |
喷嘴体 |
铜基 |
通常以铜为基础 |
表面 |
防护防渣涂层 |
标准表面光洁度 |
预期效益 |
减少炉渣粘附 |
常规切削性能 |
检查要求 |
定期检查 |
定期检查 |
兼容性 |
需要匹配的P80程序集 |
需要匹配的P80程序集 |
使用寿命 |
视实际情况而定 |
视实际情况而定 |
什么时候应该选择带涂层的P80喷嘴?
当熔渣经常积聚在前端易损件周围时,涂层喷嘴可能值得评估。
这也可能与寻求除了传统的P80喷嘴之外的差异化产品选择的分销商相关。
然而,仅涂层并不能保证更好的切割质量或更长的喷嘴寿命。
空气质量、耗材校准、正确的电流设置和切割技术仍然至关重要。
接触切割和隔离切割是等离子割炬相对于工件定位的不同方式。
接触切割使用指定的前端易损件布置,允许预期的接触或拖拽切割技术。
正确的防护罩或接触结构可保持喷嘴和工件之间所需的关系。
必须遵循割炬制造商批准的配置。
间隔切割
远距离切割在割炬前端和工件之间保持一定的间隙。
所需的距离取决于割炬、易损件、电流和切割工艺。
哪种方法更好?
这两种方法都不是普遍更好的。
正确的选择取决于:
火炬设计
耗材配置
切割电流
工件厚度
所需的切割质量
手动或机械操作
在未确认完整的易损件组件之前,请勿互换接触切割和隔离切割组件。
P80涂层喷嘴可以切割哪些材料?
当与兼容的空气等离子切割系统一起使用时, P80消耗品 可用于切割导电金属。
碳钢等离子切割
空气等离子切割通常用于碳钢制造、修复和板材切割。
正确的喷嘴选择有助于针对选定的电流和板厚度保持合适的等离子射流。
不锈钢等离子切割
P80等离子系统可以使用适当的工艺参数切割不锈钢。
切割质量取决于耗材状况、气体供应、电流和行驶速度。
铝等离子切割
可以使用合适的等离子系统切割铝。
操作员应验证切割设置、电流和喷嘴选择,以实现材料厚度和所需的光洁度。
废金属和维修切割
当完整的割炬系统支持操作技术时,接触式切割配置可能与某些手动维修和金属加工应用相关。
应根据具体的P80组装和切割程序对应用进行评估。
如何选择正确的P80涂层喷嘴
第1步:确认等离子炬型号
确定已安装的割炬型号。
标有 CUT80 的等离子切割机不一定使用P80割炬。
不同的割炬系列可能具有不同的喷嘴尺寸、电极布置和启动系统。
第二步:确认工作电流
检查电源输出和割炬的额定电流。
选择适合已验证操作配置的喷嘴尺寸。
请勿超过割炬或其认可消耗品的额定容量。
第三步:确认喷嘴孔径
根据所需电流和耗材规格选择正确的喷嘴开度。
常见的目录选项包括 1.1、1.3、1.5 和 1.7 毫米。
确认割炬支持所选的接触切割设置。
检查正确的护罩、固定帽、电极和其他前端部件。
不要认为仅使用涂层喷嘴就可以使标准割炬适合拖曳切割。
步骤 5:检查压缩空气供应
使用符合等离子切割机和割炬要求的压缩空气。
水分、油污和污染物会对电弧稳定性和易损件寿命产生负面影响。
步骤 6:安装前检查喷嘴
检查:
涂层损坏
喷嘴孔堵塞
喷嘴开口不圆
可见裂纹
炉渣堆积过多
喷嘴尺寸不正确
座椅表面损坏
根据操作说明更换磨损或损坏的易损件。
常见的P80等离子喷嘴问题及解决方案
为什么炉渣会粘在我的等离子喷嘴上?
由于切割条件、割炬高度不正确、穿孔技术或喷嘴和防护罩的状况,熔融金属沉积物可能会积聚。
涂层表面可能有助于减少粘附力,但不能消除每种操作条件下的炉渣形成。
为什么我的P80喷嘴磨损得很快?
可能的原因包括:
切割电流过大
喷嘴孔不正确
压缩空气质量差
切割距离不正确
频繁穿孔距离钢板太近
电极磨损
不兼容的消耗品组件
在假设喷嘴材料是原因之前,请检查整个切割系统。
为什么我的等离子切割是斜角或不均匀的?
不均匀的切口几何形状可能是由于易损件磨损、割炬角度不正确、行进速度过快、切割高度不合适或气流不一致造成的。
检查喷嘴磨损和对准情况以及切割参数。
为什么等离子弧变得不稳定?
可能的原因包括:
电极磨损
喷嘴不正确或损坏
气压不一致
压缩空气中的水分
接地不良
耗材装配不正确
喷嘴是完整等离子切割系统中的一个组件。
我什么时候应该更换带涂层的P80喷嘴?
当喷嘴开口损坏、过度腐蚀或明显变形时,请更换喷嘴。
涂层保持完整并不一定意味着喷嘴孔口仍处于可用范围内。
定期检查喷嘴及配套电极。
P80批发和OEM供应的涂层等离子喷嘴
INWELT支持国际客户采购等离子割炬和替换耗材。
带涂层的P80喷嘴范围与:
等离子切割设备经销商
焊割耗材批发商
工业品进口商
等离子炬供应商
CNC切割设备集成商
OEM品牌
维护和维修供应商
工业金属制造企业
批量P80涂层喷嘴采购
客户可以根据喷嘴尺寸、数量、包装和目的地索取报价。
对于重复订单,买家应确认确切的喷嘴类型和参考代码,而不是仅指定“ P80喷嘴。”
OEM和自有品牌供应
INWELT欢迎询问OEM和自有品牌供应项目。
可能的要求包括:
客户定制包装
产品识别标签
条码标签
经销商零件号
定制纸箱标记
散装包装安排
应确认每个项目的可用性、最小订购量和定制要求。
技术和质量文件
工业买家可以在报价过程中指定所需的文件。
根据项目的不同,这可能包括:
产品尺寸
喷嘴孔规格
材料信息
涂层信息
尺寸检验记录
批次识别
包装规格
适用技术文件
任何声称的涂层性能改进都应有适当的测试数据支持。
关于P80涂层等离子喷嘴的常见问题
它是一种铜基P80等离子切割喷嘴,具有旨在减少熔渣粘附的保护性表面涂层。它专为兼容的接触式切割易损件配置而设计。
涂层P80喷嘴和标准P80喷嘴有什么区别?
主要区别在于表面处理。涂层喷嘴旨在减少熔渣粘附,而标准喷嘴则使用其传统的表面光洁度。实际性能取决于操作条件。
INWELT涂层P80系列列出了哪些喷嘴尺寸?
已发布的产品范围包括 1.1 毫米、1.3 毫米、1.5 毫米和 1.7 毫米喷嘴孔。
对于 80A,我应该使用哪种尺寸的P80喷嘴?
已发布的INWELT涂层喷嘴参考图将 1.5 mm 选项与 80A 相关联。使用前确认完整的割炬组件和设备建议。
我可以将 100A 喷嘴与 80A P80割炬一起使用吗?
喷嘴系列可能包括 100A 型号,但这不会增加 80A 割炬的额定容量。所有组件必须与经过验证的操作配置相匹配。
不是。接触切割描述的是切割配置,而接触启动是指引弧方法。它们各有不同的特点。
我可以将带涂层的P80喷嘴直接拖到工件上吗?
仅当完整的割炬和易损件组件经批准可用于预期的接触式切割技术时。单独的涂层并不能保证直接接触的安全。
防渣涂层是否可以提高喷嘴寿命?
该涂层的目的是减少炉渣粘附。使用寿命的实际增加取决于切削条件,并应通过比较测试来确认。
P80涂层等离子喷嘴可以切割不锈钢和铝吗?
它们可用于兼容的等离子切割系统,用于切割导电金属,包括钢、不锈钢和铝。实际性能取决于完整的切割设置。
P80喷嘴是否可以与PT80或 I PT80消耗品互换?
不是自动的。不同系列割炬可使用不同的前端易损件、启动方式和固定部件。确认准确的割炬型号和零件尺寸。
INWELT是否提供批发P80涂层等离子喷嘴?
INWELT欢迎经销商、批发商、工业供应商和OEM客户的批量采购询价。
我可以请求OEM等离子喷嘴的P80包装吗?
OEM和自有品牌包装请求可以根据数量、产品规格和项目要求进行评估。
正在寻找用于工业分销、设备维护或OEM供应的P80涂层等离子切割喷嘴?
INWELT欢迎专业焊割设备买家垂询。
如需准确报价,请提供:
产品类型: P80涂层接触式切割喷嘴
喷嘴孔径: 1.1 / 1.3 / 1.5 / 1.7 毫米
工作电流: 所需的安培数
等离子炬模型: 精确模型或产品照片
易损件配置: 接触式切割或其他经批准的布置
订购数量: 所需件数
包装: 标准、散装或自有品牌要求
目的地国家: 用于报价和运输评估
技术要求: 任何所需的材料、尺寸或涂层文件
请联系INWELT了解涂层P80等离子喷嘴规格、批发报价和OEM供应查询。
网站: www.czinwelt.com