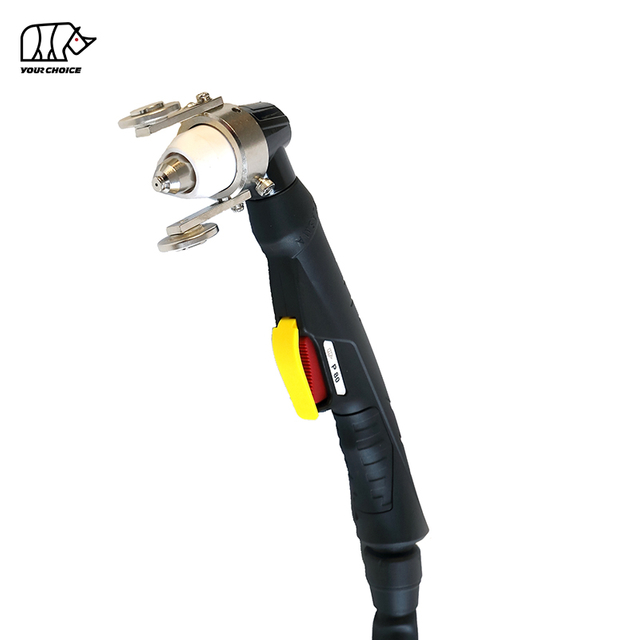
P80 Beschichtete Plasmadüse zum Kontaktschneiden – Anti-Schlacke-Spitze
Teilen mit:
INWELT P80 Beschichtete Kontaktschneidplasmadüsen sind kupferbasierte Ersatzschneidspitzen, die für kompatible P80 Luftplasmabrennerkonfigurationen entwickelt wurden. Ihre Anti-Schlacke-Oberflächenbeschichtung soll dazu beitragen, die Anhaftung geschmolzenen Metalls zu verringern und die Wartung der Verbrauchsmaterialien zu erleichtern. Das veröffentlichte Sortiment umfasst 1,1-, 1,3-, 1,5- und 1,7-mm-Öffnungen mit Katalogstromreferenzen von 40 A, 60 A, 80 A und 100 A. Käufer sollten vor der Installation die Brennerleistung, die Elektrode, die Abschirmung und die Kontaktschneideanordnung überprüfen. INWELT freut sich über Großbestellungen und OEM Verpackungsanfragen von Plasma-Verbrauchsmaterialhändlern, Ausrüstungslieferanten und industriellen Einkäufern.
Die beschichtete Kontaktschneide-Plasmadüse INWELT P80 ist ein Plasmaschneid-Verbrauchsmaterial auf Kupferbasis mit einer schützenden Oberflächenbeschichtung, die dazu dient, das Anhaften von geschmolzener Schlacke beim Schneiden zu reduzieren.
Entwickelt für Kompatibilität P80 Luftplasmabrennerkonfigurationen : Diese beschichtete Düse wird für Kontaktschneidanwendungen unter Verwendung der richtigen Brennerfrontbaugruppe angeboten.
Die veröffentlichte Produktpalette umfasst Düsenöffnungen von 1,1 mm, 1,3 mm, 1,5 mm und 1,7 mm mit Katalogstromreferenzen von 40 A bis 100 A.
Je nach Plasmaschneider, Brennermodell, Betriebsstrom, Elektrode, Schirmanordnung und Schneidanwendung muss die richtige Düse ausgewählt werden.
Was ist eine P80 -beschichtete Kontaktschneiddüse?
Eine P80 beschichtete Kontaktschneiddüse ist austauschbar Plasmabrenner- Verschleißteil, das den Plasmalichtbogen durch eine präzise dimensionierte Öffnung lenkt und einschränkt.
Die Düse besteht aus einem Körper auf Kupferbasis und einer Oberflächenbeschichtung, die die Neigung geschmolzener Schneidschlacke zum Anhaften an freiliegenden Bereichen verringern soll.
Bei diesem Produkt handelt es sich um eine beschichtete Kontaktschneiddüsenvariante und nicht um einen vollständigen Plasmaschneidbrenner oder eine Plasmaelektrode.
Die Bezeichnung „Kontaktschneiden“ bezieht sich auf eine vorgesehene Schneidkonfiguration. Die vollständige Baugruppe muss überprüft werden, bevor der Brenner in Kontakt mit dem Werkstück betrieben wird.
Wie funktioniert die Anti-Schlacke-Beschichtung?
Beim Luftplasmaschneiden können geschmolzenes Metall und Spritzer das vordere Ende des Brenners erreichen.
Ablagerungen auf einer Schneiddüse oder einem Schutzschild können den Gasfluss beeinträchtigen, den Schneidlichtbogen stören und die Häufigkeit der Inspektion oder des Austauschs von Verschleißteilen erhöhen.
Die Oberflächenbeschichtung auf dem INWELT Die P80 Düse soll dazu beitragen, die Schlackenanhaftung im Vergleich zu einer unbehandelten Oberfläche unter geeigneten Betriebsbedingungen zu reduzieren.
Zu den potenziellen betrieblichen Vorteilen gehören:
Reduzierte Neigung der geschmolzenen Schlacke, an der beschichteten Oberfläche zu haften
Einfachere Inspektion des Düsenvorderendes
Unterstützung für eine konsistentere Wartung von Verbrauchsmaterialien
Zusätzlicher Oberflächenschutz bei geeigneten Schneidanwendungen
Die tatsächliche Leistung hängt vom Beschichtungszustand, dem Schneidstrom, der Luftqualität, dem Werkstückmaterial und der Betriebstechnik ab.
Verbesserungen der Beschichtungsleistung und der Lebensdauer sollten anhand kontrollierter Vergleichstests bewertet werden und nicht allein aufgrund des Vorhandenseins einer Beschichtung angenommen werden.
Ist das Kontaktschneiden dasselbe wie die Kontaktstartzündung?
NEIN.
Kontaktschneiden beschreibt die Beziehung zwischen dem vorderen Ende des Brenners und dem Werkstück während des Schneidvorgangs.
Unter Kontaktzündung versteht man die Art und Weise, wie der Plasmalichtbogen zunächst aufgebaut wird.
Ein P80 -Brenner kann eine Hochfrequenz-Startmethode verwenden, während seine vordere Verschleißteilanordnung für eine bestimmte Schneidtechnik konfiguriert ist.
Das Vorhandensein einer Kontaktschneiddüse verändert das Zündsystem der Stromquelle nicht.
Verwenden Sie die Düse nur mit einer zugelassenen Kontaktschneide-Verschleißbaugruppe.
P80 Technische Daten der beschichteten Plasmadüse
Parameter
Spezifikation
Produktname
P80 Beschichtete Kontaktschneide-Plasmadüse
Marke
INWELT
Produkttyp
Plasmaschneiddüse / Schneidspitze
Fackelfamilie
P80
Düsenkörper
Auf Kupferbasis
Oberflächenbehandlung
Anti-Schlacke-Beschichtung
Beabsichtigte Konfiguration
Kontaktieren Sie Schneiden
Optionen für Düsenöffnungen
1,1 / 1,3 / 1,5 / 1,7 mm
Katalog Aktuelle Referenzen
40A / 60A / 80A / 100A
Schneidprozess
Luftplasmaschneiden
Primäre Anwendung
Schneiden elektrisch leitfähiger Metalle
Betriebsmethode
Manuelles Schneiden; andere Anwendungen unterliegen der Konfiguration
Kompatible Verbrauchsmaterialien
Passende P80 Elektroden-, Schild- und Haltekomponenten
Beschichtungsspezifikation
Zur Bestätigung
Produktteilenummern
Zur Bestätigung
Standardverpackung
Zur Bestätigung
Massenlieferung
Für Anfragen verfügbar
OEM / ODM
Vorbehaltlich der Projektbestätigung
Spezifikationshinweis: Die aufgeführten Düsenöffnungen und aktuellen Kombinationen stammen aus den vorhandenen öffentlichen Produktinformationen von INWELT . Bestätigen Sie vor der Bestellung die genaue Düsenvariante, Brennerleistung und Verschleißteilkonfiguration.
P80 Düsenöffnungsgrößen und aktuelle Auswahl
Der Durchmesser der Düsenöffnung ist ein entscheidender Faktor für die Leistung des Plasmaschneidens.
Sie beeinflusst die Plasmastrahlgeometrie und muss auf den vorgesehenen Schneidstrom und die Brennerkonfiguration abgestimmt sein.
P80 Größentabelle für beschichtete Düsen
Düsenöffnung
Katalog Aktuelle Referenz
Typische Auswahl
1,1 mm
40A
Schneidkonfigurationen mit geringerem Strom
1,3 mm
60A
Schneidkonfigurationen für mittlere Ströme
1,5 mm
80A
Schneidkonfigurationen mit höherem Strom P80
1,7 mm
100A
Separate kompatible Konfigurationen mit höherem Strom
Bei der 100A-Auflistung handelt es sich lediglich um eine Referenz der Düsenserie. Die Nennkapazität eines 80-A P80 -Brenners wird dadurch nicht erhöht.
Die vom Gerätehersteller genehmigten Betriebsgrenzen haben immer Vorrang vor einer aktuellen Referenz im Düsenkatalog.
Wie wirkt sich der Düsendurchmesser auf das Plasmaschneiden aus?
Eine kleinere Düsenöffnung ist im Allgemeinen mit Schneidkonfigurationen mit geringerem Strom verbunden.
Für einen höheren Betriebsstrom kann eine größere Öffnung erforderlich sein, vorausgesetzt, dass der Brenner und die Stromquelle diese Konfiguration unterstützen.
Die Verwendung der falschen Düsengröße kann zu Folgendem führen:
Instabiles Lichtbogenverhalten
Übermäßiger Düsenverschleiß
Schlechte Schnittfugenkonsistenz
Erhöhte Kantenfase
Unerwünschte Krätzebildung
Vorzeitiger Ausfall von Verbrauchsmaterialien
Der richtige Durchmesser muss zusammen mit Gasfluss, Luftdruck, Lichtbogeneigenschaften und Materialstärke ausgewählt werden.
Hauptmerkmale der INWELT -beschichteten P80 -Schneidspitzen
Anti-Schlacke-beschichtete Oberfläche
Die Beschichtung soll dazu beitragen, die Anhaftung von Schneidschlacke an der Düsenoberfläche zu begrenzen.
Diese Funktion ist für Schneidvorgänge relevant, bei denen geschmolzene Metallablagerungen eine häufigere Inspektion und Wartung der Verbrauchsmaterialien erfordern.
Kupferbasierte Düsenkonstruktion
Die Düse verwendet einen Körper auf Kupferbasis.
Aufgrund seiner thermischen und elektrischen Eigenschaften wird Kupfer häufig in Verbrauchsmaterialien für das Luftplasmaschneiden verwendet.
Materialqualität und genaue Beschichtungszusammensetzung sollten durch die technischen Spezifikationen des Produkts bestätigt werden.
Mehrere Öffnungsoptionen
Das veröffentlichte Sortiment an beschichteten Düsen umfasst vier Düsengrößen:
1,1 mm
1,3 mm
1,5 mm
1,7 mm
Dies ermöglicht es Einkaufsteams, Düsenoptionen anhand der Spezifikation zu identifizieren, anstatt nur anhand des allgemeinen Modellnamens P80 zu bestellen.
Für kontaktschneidende Konfigurationen vorgesehen
Die Düse ist für P80 Kontaktschneidanordnungen geeignet.
Für die korrekte Verwendung sind ein passender Schutzschild, ein passendes Haltesystem und eine vollständige Konfiguration des Brennervorderteils erforderlich.
Die Bezeichnung „Kontaktschneiden“ sollte nicht als Erlaubnis interpretiert werden, eine freiliegende Düse direkt gegen ein Werkstück zu ziehen.
Industrielles Ersatz-Verbrauchsmaterial
P80 Düsen sind austauschbare Verbrauchsmaterialien.
Regelmäßige Inspektion und korrekter Austausch tragen dazu bei, eine gleichbleibende Schneidleistung zu gewährleisten und das Risiko einer Beschädigung der zugehörigen Brennerkomponenten zu verringern.
Beschichtete vs. Standard P80 Plasmaschneiddüsen
Sowohl beschichtete als auch Standard P80 Düsen erfüllen die gleiche Grundfunktion: das Einschnüren und Lenken des Plasmalichtbogens.
Ihr Hauptunterschied ist die Oberflächenbehandlung.
Besonderheit
Beschichtete P80 Düse
Standard P80 -Düse
Hauptfunktion
Eingeschnürter und direkter Plasmalichtbogen
Eingeschnürter und direkter Plasmalichtbogen
Düsenkörper
Auf Kupferbasis
Im Allgemeinen auf Kupferbasis
Oberfläche
Schützende Anti-Schlacke-Beschichtung
Standard-Oberflächenveredelung
Beabsichtigter Nutzen
Reduzierte Schlackenhaftung
Konventionelle Schneidleistung
Inspektionsanforderungen
Regelmäßige Inspektion
Regelmäßige Inspektion
Kompatibilität
Erfordert passende P80 Assembly
Erfordert passende P80 Assembly
Lebensdauer
Hängt von den tatsächlichen Bedingungen ab
Hängt von den tatsächlichen Bedingungen ab
Wann sollten Sie sich für eine beschichtete P80 -Düse entscheiden?
Eine beschichtete Düse kann sich lohnen, wenn sich an den vorderen Verbrauchsmaterialien häufig geschmolzene Schlacke ansammelt.
Dies kann auch für Händler relevant sein, die neben herkömmlichen P80 Düsen eine differenzierte Produktoption suchen.
Eine Beschichtung allein garantiert jedoch keine bessere Schnittqualität oder längere Lebensdauer der Düse.
Luftqualität, Ausrichtung der Verbrauchsmaterialien, korrekte Stromeinstellungen und Schneidtechnik bleiben von entscheidender Bedeutung.
Kontaktschneiden vs. Standoff-Plasmaschneiden
Kontaktschneiden und Abstandsschneiden sind unterschiedliche Möglichkeiten, den Plasmabrenner relativ zum Werkstück zu positionieren.
Kontaktieren Sie Schneiden
Beim Kontaktschneiden wird eine spezielle Front-End-Verbrauchsmaterialanordnung verwendet, die die beabsichtigte Kontakt- oder Schleppschneidetechnik ermöglicht.
Die richtige Abschirmung oder Kontaktstruktur hält die erforderliche Beziehung zwischen der Düse und dem Werkstück aufrecht.
Die vom Brennerhersteller genehmigte Konfiguration muss befolgt werden.
Abstandsschneiden
Beim Abstandsschneiden bleibt ein definierter Spalt zwischen dem vorderen Ende des Brenners und dem Werkstück erhalten.
Der erforderliche Abstand ist abhängig vom Brenner, den Verbrauchsmaterialien, der Stromstärke und dem Schneidprozess.
Welche Methode ist besser?
Keine der Methoden ist allgemein besser.
Die richtige Wahl hängt ab von:
Taschenlampen-Design
Verbrauchsmaterialkonfiguration
Schneidstrom
Werkstückdicke
Erforderliche Schnittqualität
Manueller oder maschineller Betrieb
Tauschen Sie Kontaktschneide- und Abstandsschneidekomponenten nicht aus, ohne die vollständige Verschleißteilbaugruppe zu bestätigen.
Welche Materialien können mit P80 beschichteten Düsen geschnitten werden?
Bei Verwendung mit einem kompatiblen Luft-Plasma-Schneidsystem P80 Verbrauchsmaterialien können zum Schneiden elektrisch leitfähiger Metalle verwendet werden.
Plasmaschneiden von Kohlenstoffstahl
Luftplasmaschneiden wird üblicherweise zur Herstellung, Reparatur und zum Blechschneiden von Kohlenstoffstahl eingesetzt.
Die richtige Düsenauswahl trägt dazu bei, einen geeigneten Plasmastrahl für den ausgewählten Strom und die ausgewählte Plattendicke aufrechtzuerhalten.
Plasmaschneiden von Edelstahl
P80 Plasmaanlagen können Edelstahl mit geeigneten Prozessparametern schneiden.
Die Schnittqualität hängt vom Zustand der Verbrauchsmaterialien, der Gasversorgung, der Stromstärke und der Fahrgeschwindigkeit ab.
Aluminium-Plasmaschneiden
Aluminium kann mit einer geeigneten Plasmaanlage geschnitten werden.
Bediener sollten die Schneideinrichtung, den Strom und die Düsenauswahl für die Materialstärke und das gewünschte Finish überprüfen.
Schrott- und Instandhaltungsschneiden
Kontaktschneidkonfigurationen können für bestimmte manuelle Reparatur- und Metallverarbeitungsanwendungen relevant sein, wenn das komplette Brennersystem die Betriebstechnik unterstützt.
Anwendungen sollten entsprechend dem spezifischen P80 Montage- und Schneidverfahren bewertet werden.
So wählen Sie die richtige P80 beschichtete Düse aus
Schritt 1: Bestätigen Sie das Plasmabrennermodell
Identifizieren Sie das installierte Brennermodell.
Eine Plasmaschneidmaschine mit der Bezeichnung CUT80 benötigt nicht unbedingt einen P80 -Brenner.
Verschiedene Brennerfamilien können unterschiedliche Düsenabmessungen, Elektrodenanordnungen und Startsysteme haben.
Schritt 2: Bestätigen Sie den Betriebsstrom
Überprüfen Sie die Leistung der Stromquelle und den Nennstrom des Brenners.
Wählen Sie eine Düsengröße, die für die überprüfte Betriebskonfiguration geeignet ist.
Überschreiten Sie nicht die Nennkapazität des Brenners oder seiner zugelassenen Verbrauchsmaterialien.
Schritt 3: Bestätigen Sie den Durchmesser der Düsenöffnung
Wählen Sie die richtige Düsenöffnung entsprechend der erforderlichen Strom- und Verbrauchsmaterialspezifikation.
Zu den gängigen Katalogoptionen gehören 1,1, 1,3, 1,5 und 1,7 mm.
Schritt 4: Überprüfen Sie die Kontaktschneidbaugruppe
Bestätigen Sie, dass der Brenner das ausgewählte Kontaktschneide-Setup unterstützt.
Überprüfen Sie die richtige Abschirmung, Haltekappe, Elektrode und andere Frontend-Komponenten.
Gehen Sie nicht davon aus, dass eine beschichtete Düse allein einen Standardbrenner für das Schleppschneiden geeignet macht.
Schritt 5: Überprüfen Sie die Druckluftversorgung
Verwenden Sie Druckluft, die den Anforderungen des Plasmaschneiders und Brenners entspricht.
Feuchtigkeit, Öl und Verunreinigungen können sich negativ auf die Lichtbogenstabilität und die Lebensdauer der Verschleißteile auswirken.
Schritt 6: Überprüfen Sie die Düse vor der Installation
Prüfen Sie auf:
Beschädigte Beschichtung
Verstopfte Düsenöffnung
Unrunde Düsenöffnung
Sichtbare Risse
Übermäßige Schlackenansammlung
Falsche Düsenabmessungen
Beschädigte Sitzflächen
Ersetzen Sie verschlissene oder beschädigte Verbrauchsmaterialien gemäß der Bedienungsanleitung.
Häufige P80 Plasmadüsenprobleme und Lösungen
Warum bleibt Schlacke an meiner Plasmadüse haften?
Aufgrund der Schnittbedingungen, einer falschen Brennerhöhe, der Einstechtechnik oder des Zustands von Düse und Schutzschild können sich geschmolzene Metallablagerungen ansammeln.
Eine beschichtete Oberfläche kann dazu beitragen, die Haftung zu verringern, sie kann jedoch nicht die Schlackenbildung unter allen Betriebsbedingungen verhindern.
Warum nutzt sich meine P80 -Düse schnell ab?
Mögliche Ursachen sind:
Zu hoher Schneidstrom
Falsche Düsenöffnung
Schlechte Druckluftqualität
Falscher Schnittabstand
Häufiges Einstechen zu nah an der Platte
Abgenutzte Elektroden
Inkompatible Verbrauchsmaterialien
Überprüfen Sie das gesamte Schneidsystem, bevor Sie davon ausgehen, dass das Düsenmaterial die Ursache ist.
Warum ist mein Plasmaschnitt abgeschrägt oder uneben?
Eine ungleichmäßige Schnittfugengeometrie kann durch abgenutzte Verschleißteile, einen falschen Brennerwinkel, eine zu hohe Fahrgeschwindigkeit, eine ungeeignete Schnitthöhe oder einen inkonsistenten Gasfluss entstehen.
Überprüfen Sie den Düsenverschleiß und die Ausrichtung zusammen mit den Schneidparametern.
Warum wird der Plasmabogen instabil?
Mögliche Ursachen sind:
Abgenutzte Elektrode
Falsche oder beschädigte Düse
Inkonsistenter Luftdruck
Feuchtigkeit in der Druckluft
Schlechte Erdung
Falsche Verbrauchsmaterialbaugruppe
Die Düse ist eine Komponente einer kompletten Plasmaschneidanlage.
Wann sollte ich eine beschichtete P80 -Düse ersetzen?
Ersetzen Sie die Düse, wenn ihre Öffnung beschädigt, übermäßig erodiert oder sichtbar verformt ist.
Eine intakte Beschichtung bedeutet nicht unbedingt, dass die Düsenöffnung noch innerhalb der nutzbaren Grenzen ist.
Überprüfen Sie die Düse und die passende Elektrode regelmäßig.
P80 Beschichtete Plasmadüsen für den Großhandel und OEM Lieferung
INWELT unterstützt internationale Kunden bei der Beschaffung von Plasmaschneidbrennern und Ersatzverbrauchsmaterialien.
Der Bereich der beschichteten P80 -Düsen ist relevant für:
Händler für Plasmaschneidegeräte
Großhändler für Schweiß- und Schneidzusätze
Industrielle Importeure
Lieferanten von Plasmabrennern
CNC Integratoren von Schneidgeräten
OEM Marken
Wartungs- und Reparaturlieferanten
Industrielle Metallverarbeitungsbetriebe
Masseneinkauf von P80 beschichteten Düsen
Kunden können Angebote basierend auf Düsengröße, Menge, Verpackung und Bestimmungsort anfordern.
Bei Nachbestellungen sollten Käufer den genauen Düsentyp und den Referenzcode bestätigen, anstatt nur die ' P80 Düse' anzugeben.
OEM und Private-Label-Lieferung
INWELT freut sich über Anfragen für OEM und Private-Label-Lieferprojekte.
Mögliche Anforderungen sind:
Kundenspezifische Verpackung
Produktidentifikationsetiketten
Barcode-Etiketten
Teilenummern der Händler
Kundenspezifische Kartonmarkierungen
Großverpackungsvereinbarungen
Verfügbarkeit, Mindestbestellmengen und Anpassungsanforderungen sollten für jedes Projekt bestätigt werden.
Technische und Qualitätsdokumentation
Industrielle Einkäufer können während des Angebotsprozesses die erforderliche Dokumentation angeben.
Je nach Projekt kann dies Folgendes umfassen:
Produktabmessungen
Spezifikationen der Düsenöffnung
Wesentliche Informationen
Informationen zur Beschichtung
Protokolle zur Maßkontrolle
Chargenidentifikation
Verpackungsspezifikationen
Mitgeltende technische Dokumente
Jede behauptete Verbesserung der Beschichtungsleistung sollte durch entsprechende Testdaten untermauert werden.
Häufig gestellte Fragen zu P80 -beschichteten Plasmadüsen
Was ist eine P80 beschichtete Kontaktschneiddüse?
Es handelt sich um eine P80 Plasmaschneiddüse auf Kupferbasis mit einer schützenden Oberflächenbeschichtung, die das Anhaften von Schlacke reduzieren soll. Es ist für kompatible Kontaktschneide-Verschleißteilkonfigurationen konzipiert.
Was ist der Unterschied zwischen einer beschichteten P80 Düse und einer Standard- P80 -Düse?
Der Hauptunterschied besteht in der Oberflächenbehandlung. Eine beschichtete Düse soll das Anhaften von geschmolzener Schlacke verringern, während eine Standarddüse ihre herkömmliche Oberflächenbeschaffenheit nutzt. Die tatsächliche Leistung hängt von den Betriebsbedingungen ab.
Welche Düsengrößen sind für die INWELT beschichteten P80 Reihe aufgeführt?
Die veröffentlichte Produktpalette umfasst Düsenöffnungen von 1,1 mm, 1,3 mm, 1,5 mm und 1,7 mm.
Welche P80 -Düsengröße sollte ich für 80A verwenden?
Die veröffentlichte INWELT -Referenztabelle für beschichtete Düsen ordnet die 1,5-mm-Option 80 A zu. Bestätigen Sie vor der Verwendung die vollständige Brennermontage und die Ausrüstungsempfehlungen.
Kann ich eine 100-A-Düse mit einem 80-A- P80 Brenner verwenden?
Eine Düsenserie kann eine 100-A-Variante enthalten, dies erhöht jedoch nicht die Nennkapazität eines 80-A-Brenners. Alle Komponenten müssen auf eine verifizierte Betriebskonfiguration abgestimmt sein.
Ist eine Kontaktschneiddüse dasselbe wie eine Kontaktstartdüse?
Nein. Kontaktschneiden beschreibt die Schneidkonfiguration, während sich Kontaktstart auf die Lichtbogenzündmethode bezieht. Es sind unterschiedliche Merkmale.
Kann ich eine beschichtete P80 -Düse direkt auf das Werkstück ziehen?
Nur wenn die komplette Brenner- und Verschleißteilbaugruppe für die vorgesehene Kontaktschneidtechnik zugelassen ist. Die Beschichtung allein macht den direkten Kontakt nicht sicher.
Verbessert die Anti-Schlacke-Beschichtung die Lebensdauer der Düse?
Durch die Beschichtung soll die Schlackenanhaftung verringert werden. Eine tatsächliche Verlängerung der Lebensdauer hängt von den Schnittbedingungen ab und sollte durch Vergleichstests bestätigt werden.
Können P80 beschichtete Plasmadüsen Edelstahl und Aluminium schneiden?
Sie können in einer kompatiblen Plasmaschneidanlage für elektrisch leitfähige Metalle, einschließlich Stahl, Edelstahl und Aluminium, eingesetzt werden. Die tatsächliche Leistung hängt von der kompletten Schneideinrichtung ab.
Sind P80 Düsen mit PT80 oder I- PT80 -Verbrauchsmaterialien austauschbar?
Nicht automatisch. Verschiedene Brennerserien können unterschiedliche Front-End-Verbrauchsmaterialien, Startmethoden und Haltekomponenten verwenden. Bestätigen Sie das genaue Brennermodell und die Teileabmessungen.
Bietet INWELT beschichtete Plasmadüsen im Großhandel mit P80 an?
INWELT freut sich über Anfragen zu Großeinkäufen von Händlern, Großhändlern, Industrielieferanten und OEM -Kunden.
Kann ich eine OEM Verpackung für P80 -Plasmadüsen anfordern?
OEM und Private-Label-Verpackungsanfragen können nach Menge, Produktspezifikation und Projektanforderungen bewertet werden.
Fordern Sie ein Angebot für P80 beschichtete Kontaktschneiddüsen an
Suchen Sie P80 beschichtete Plasmaschneiddüsen für den industriellen Vertrieb, die Gerätewartung oder die OEM Lieferung?
INWELT freut sich über Anfragen von professionellen Käufern von Schweiß- und Schneidgeräten.
Für ein genaues Angebot geben Sie bitte Folgendes an:
Produkttyp: P80 Beschichtete Kontaktschneiddüse
Düsenöffnung: 1,1 / 1,3 / 1,5 / 1,7 mm
Betriebsstrom: Erforderliche Stromstärke
Plasmabrennermodell: Genaues Modell oder Produktfoto
Verbrauchsmaterialkonfiguration: Kontaktschneiden oder andere zugelassene Anordnung
Bestellmenge: Erforderliche Stückzahl
Verpackung: Standard-, Massen- oder Private-Label-Anforderungen
Zielland: Für Angebots- und Versandbewertung
Technische Anforderungen: Alle erforderlichen Material-, Maß- oder Beschichtungsdokumentationen
Kontaktieren Sie INWELT für Spezifikationen für beschichtete P80 Plasmadüsen, Großhandelsangebote und OEM Lieferanfragen.
Diese Website verwendet Cookies und ähnliche Technologien („Cookies“). Vorbehaltlich Ihrer Zustimmung werden analytische Cookies verwendet, um zu verfolgen, welche Inhalte Sie interessieren, und Marketing-Cookies, um interessenbezogene Werbung anzuzeigen. Für diese Maßnahmen nutzen wir Drittanbieter, die die Daten ggf. auch für eigene Zwecke nutzen.
Ihr Einverständnis erteilen Sie, indem Sie auf „Alle akzeptieren“ klicken oder Ihre individuellen Einstellungen vornehmen. Eine Verarbeitung Ihrer Daten kann dann auch in Drittländern außerhalb der EU, wie beispielsweise den USA, erfolgen, die über kein entsprechendes Datenschutzniveau verfügen und in denen insbesondere der Zugriff lokaler Behörden nicht wirksam verhindert werden kann. Sie können Ihre Einwilligung jederzeit mit sofortiger Wirkung widerrufen. Wenn Sie auf „Alle ablehnen“ klicken, werden nur unbedingt notwendige Cookies verwendet.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių