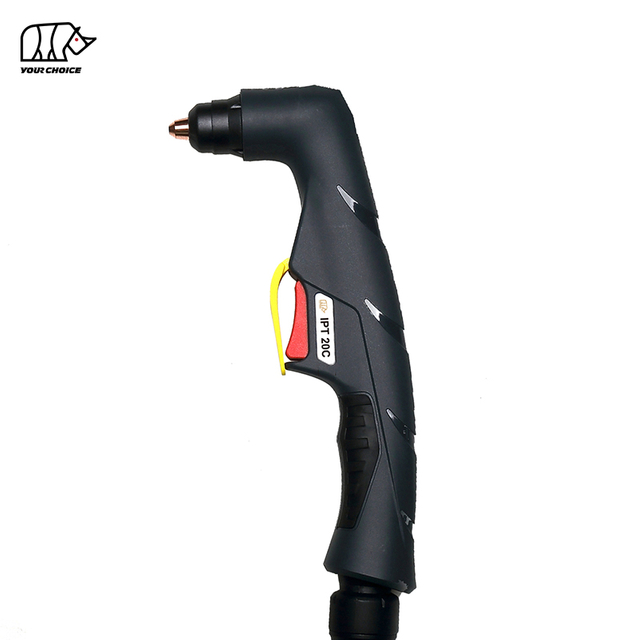
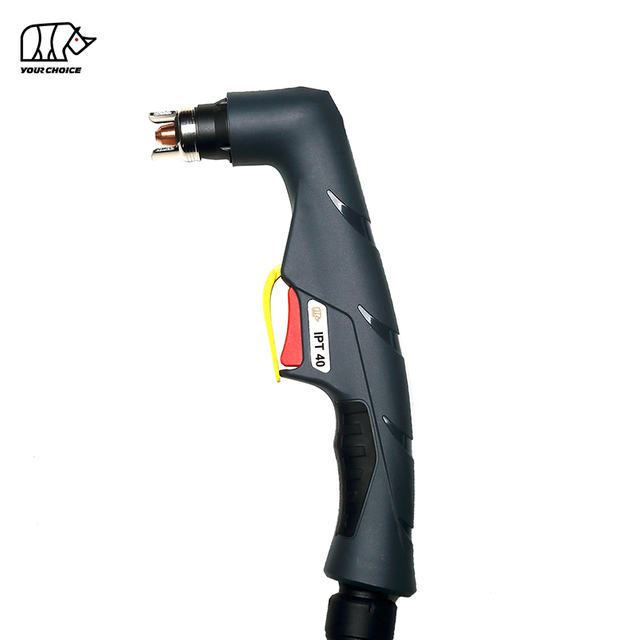
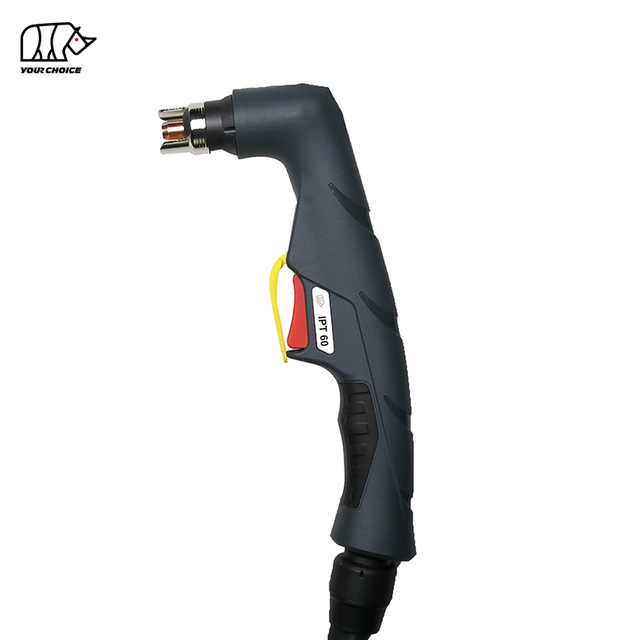
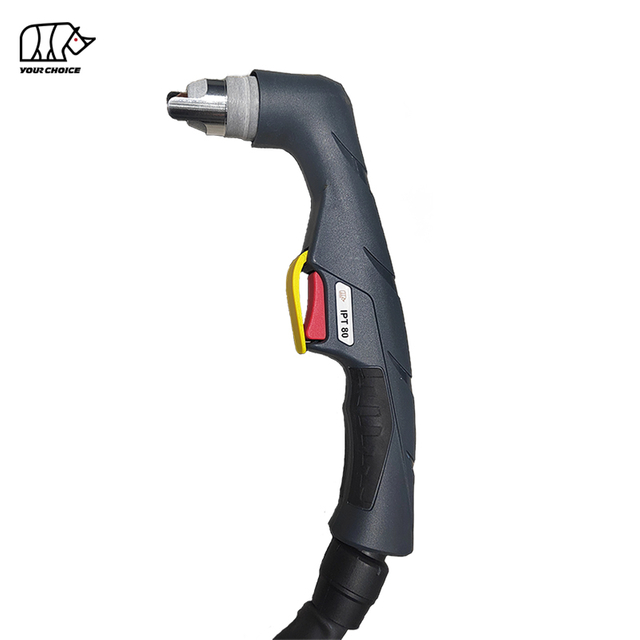
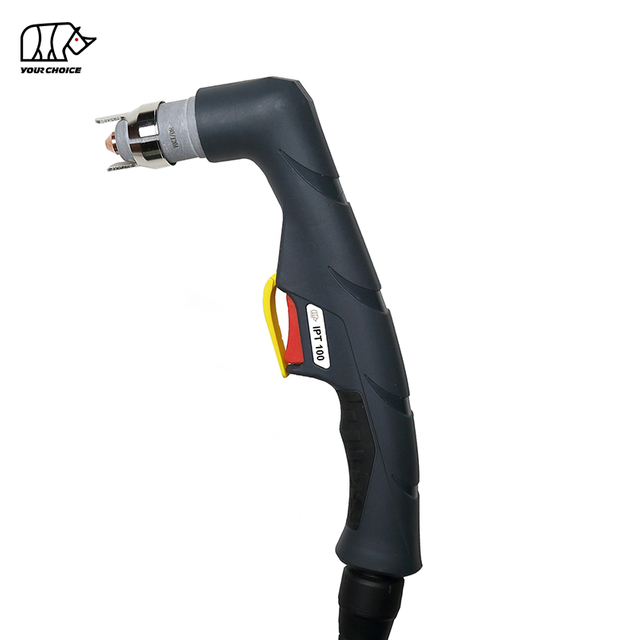
Ang isang pamutol ng plasma na hindi gagawa ng isang arko ay maaaring makagambala sa produksyon, maantala ang mga proyekto sa paggawa, at mapataas ang mga gastos sa pagpapanatili. Kung ang iyong plasma cutter ay hindi nagpapaputok, umiihip ng hangin nang hindi gumagawa ng isang arko, o bumubuo ng isang pilot arc na nabigong ilipat sa workpiece, ang pagtukoy sa aktwal na dahilan ay mahalaga.
Bakit hindi arcing ang plasma cutter mo? Kabilang sa mga pinakakaraniwang dahilan ang hindi sapat na presyon ng hangin, mga pagod na torch consumable, hindi wastong pagkaka-install ng mga bahagi ng torch, hindi magandang koneksyon sa work clamp, mga sira na signal ng trigger ng torch, mga sira sa proteksyon ng power supply, at mga problema sa loob ng pilot arc circuit.
Sa kabutihang palad, maraming mga problema sa pagsisimula ng plasma arc ay maaaring makilala sa pamamagitan ng mga pangunahing panlabas na inspeksyon bago kailangang palitan ang mga mamahaling sangkap.
Ipinapaliwanag ng gabay na ito ang pitong karaniwang sanhi ng pagkabigo ng plasma cutter arc, kung paano makilala ang mga sintomas nito, at ang naaangkop na mga hakbang sa pag-troubleshoot. Sinasaklaw din nito ang mga problema sa pilot arc, mga kinakailangan sa supply ng hangin, preventive maintenance, at kapag kinakailangan ang propesyonal na serbisyo.
Ano ang Ibig Sabihin Kapag ang Plasma Cutter ay Hindi Nag-arko?
Gumagamit ang plasma cutter ng elektrikal na enerhiya at daloy ng naka-compress na gas, karaniwang hangin, upang lumikha ng mataas na temperatura na plasma arc na may kakayahang magputol ng mga electrically conductive na materyales.
Depende sa disenyo ng kagamitan, ang tanglaw ay maaaring gumamit ng pilot arc, isang contact-start na mekanismo, o ibang arc initiation system.
Sa isang pilot-arc system, ang paunang arko ay itinatag sa loob ng tanglaw bago ang pangunahing cutting arc ay lumipat sa workpiece. Ang workpiece ay magiging bahagi ng electrical cutting circuit.
Kapag ang isang plasma cutter ay hindi naka-arka, ang pagkabigo ay maaaring mangyari sa panahon ng arc initiation, pilot arc stabilization, o paglipat sa workpiece.
Iba't ibang problema ang mga ito at maaaring mangailangan ng iba't ibang solusyon.
Paano Mo Makikilala ang Uri ng Plasma Arc Failure?
Bago palitan ang mga bahagi, obserbahan nang eksakto kung ano ang mangyayari kapag sinubukan mong simulan ang pamutol ng plasma.
Sintomas ng Plasma Cutter
Mga Posibleng Dahilan
Inirerekomenda ang Unang Pagsusuri
Walang daloy ng hangin at walang arko
Trigger circuit, proteksyon ng makina, air supply o control fault
Suriin ang fault indicators, air supply at torch connection
Umaagos ang hangin ngunit walang lumalabas na arko
Mga pagod na consumable, maling assembly, safety interlock o starting circuit
Siyasatin ang mga torch consumable at retaining cap
Nagsisimula ang pilot arc ngunit hindi lumilipat
Mahina ang koneksyon ng clamp sa trabaho, labis na distansya ng sulo o maling setup ng pagputol
Suriin ang landas ng pagbabalik ng trabaho at pagtigil ng tanglaw
Nagsisimula si Arc ngunit agad ding huminto
Hindi matatag na daloy ng hangin, mga nasirang consumable o sistema ng proteksyon
Suriin ang dumadaloy na presyon ng hangin at mga tagapagpahiwatig ng fault
Paputol-putol na nagsisimula ang Arc
Maluwag na koneksyon ng tanglaw, mga sira na bahagi o hindi matatag na suplay
Suriin ang mga panlabas na koneksyon at mga consumable
Humihinto ang arko sa patuloy na pagputol
Mga limitasyon sa suplay ng hangin, labis na duty cycle o mga kondisyon ng pagputol
Suriin ang daloy ng hangin, mga babala sa temperatura at mga limitasyon sa pagpapatakbo
Mahalaga: Hindi lahat ng plasma cutter ay idinisenyo upang mapanatili ang isang nakikitang pilot arc sa open air. Palaging sundin ang mga tagubilin sa pagpapatakbo para sa iyong partikular na makina at tanglaw.
Mga Pag-iingat sa Kaligtasan Bago ang Pag-troubleshoot
Ang mga kagamitan sa pagputol ng plasma ay nagsasangkot ng mataas na boltahe ng kuryente, naka-compress na hangin, matinding arc radiation, at mainit na metal.
Bago mag-alis o mag-inspeksyon ng mga torch consumable:
I-off ang plasma cutter at idiskonekta ito sa pinagmumulan ng kuryente.
Hayaang ganap na lumamig ang tanglaw at mga consumable.
Sundin ang mga tagubilin ng tagagawa para sa pagpapakawala ng nakaimbak na presyon ng hangin.
Magsuot ng naaangkop na kagamitan sa proteksyon.
Huwag kailanman lampasan ang mga interlock sa kaligtasan ng sulo o mga switch ng proteksiyon.
Huwag buksan ang pabahay ng makina o hawakan ang mga panloob na bahagi ng kuryente maliban kung ikaw ay isang kwalipikadong service technician.
Ang ilang mga plasma cutter ay naglalaman ng mga de-koryenteng bahagi na maaaring mapanatili ang mapanganib na boltahe pagkatapos na madiskonekta ang makina.
7 Mga Karaniwang Dahilan ng Hindi Pag-arc ng Plasma Cutter at Paano Aayusin ang mga Ito
1. Hindi Sapat na Presyon ng Hangin o Mababang Kalidad ng Hangin
Isa sa mga unang bagay na dapat suriin kapag ang isang pamutol ng plasma ay hindi naka-arka ay ang naka-compress na suplay ng hangin.
Ang pagputol ng plasma ay nangangailangan ng matatag na daloy ng malinis, tuyong hangin upang suportahan ang pagbuo ng arko, mga cool na bahagi ng sulo, at alisin ang natunaw na materyal mula sa cutting zone.
Kung ang suplay ng hangin ay hindi sapat o hindi matatag, maaaring pigilan ng makina ang pagsisimula ng arko o pagsara sa panahon ng operasyon.
Mga Karaniwang Sintomas
Ang pamutol ng plasma ay nagbubuga ng hangin ngunit hindi gumagawa ng arko.
Ang pilot arc ay nagsisimula at mabilis na nawala.
Ang makina ay nagpapakita ng babala sa presyon ng hangin.
Nagiging hindi pare-pareho ang pagsisimula ng arko.
Lumalala ang pagganap ng pagputol sa patuloy na operasyon.
Bakit Nagdudulot ng Mga Problema sa Arc ang Mababang Presyon ng Hangin?
Sinusubaybayan ng maraming plasma cutter ang presyon ng hangin o daloy ng hangin bago payagan ang tanglaw na gumana.
Kung ang presyon ay bumaba sa ibaba ng kinakailangang hanay ng pagpapatakbo, maaaring i-activate ng makina ang isang proteksiyon na interlock.
Maaari ding bumaba ang presyon ng hangin habang gumagana ang sulo, lalo na kapag hindi mapanatili ng compressor ang sapat na daloy.
Nangangahulugan ito na ang isang regulator na nagpapakita ng sapat na presyon habang walang ginagawa ay hindi kinakailangang kumpirmahin na ang system ay may sapat na hangin sa panahon ng pagputol.
Ang kahalumigmigan, langis, at iba pang mga contaminant ay maaaring higit pang makaapekto sa arc stability at mapabilis ang consumable wear.
Paano Ito Ayusin
Suriin kung gumagana nang tama ang air compressor.
Kumpirmahin na ang compressor ay maaaring magbigay ng kinakailangang daloy ng hangin.
Siyasatin ang hose ng hangin kung may mga tagas, paghihigpit, at sirang mga kabit.
Suriin ang regulator at air filter.
I-verify ang presyon ng hangin sa ilalim ng umaagos na mga kondisyon gamit ang inirerekomendang pamamaraan ng kagamitan.
Alisin ang naipon na kahalumigmigan mula sa sistema ng hangin.
Palitan ang mga kontaminadong elemento ng filter kung kinakailangan.
Anong air pressure ang dapat gamitin ng plasma cutter?
Walang iisang tamang air pressure para sa bawat plasma cutter.
Ang kinakailangang presyon ay depende sa modelo ng kagamitan, disenyo ng tanglaw, kasalukuyang pagputol, at mga kondisyon ng pagpapatakbo.
Palaging gamitin ang mga detalye ng presyon at daloy na ibinigay para sa partikular na sistema ng pagputol ng plasma.
Ang mga karaniwang consumable na bahagi ay kinabibilangan ng:
Electrode
Pagputol ng nozzle
Paikot-ikot na singsing
Pagpapanatili ng takip
Shield o shield cap, kung saan naaangkop
Gumagana ang mga bahaging ito sa ilalim ng matinding thermal at electrical condition at unti-unting lumalala sa panahon ng normal na pagputol.
Maaari bang Pigilan ng mga Nasusuot na Consumable ang Plasma Cutter Mula sa Arcing?
Oo.
Ang isang malubhang pagod na elektrod, nasira na nozzle, o hindi wastong gumagana na consumable assembly ay maaaring makagambala sa pagsisimula ng arc.
Halimbawa, ang isang elektrod na nagkaroon ng labis na pagkasira ay maaaring hindi na magbigay ng nilalayong mga kondisyong elektrikal at mekanikal para sa maaasahang pagsisimula.
Ang isang nasirang nozzle ay maaari ring makagambala sa mga katangian ng daloy ng arko at gas.
Sa ilang mga kaso, maaaring magdulot ng paulit-ulit na pagsisimula ang sulo bago ito tuluyang huminto sa pagpapaputok.
Mga Palatandaan ng Sirang Plasma Torch Consumables
Component
Karaniwang Kasuotan o Pinsala
Posibleng Epekto
Electrode
Labis na pagguho, nasirang insert o abnormal na pagkasuot
Mahirap o hindi pare-pareho ang pagsisimula ng arko
nozzle
Pinalaki o nabaluktot na butas, nasusunog o deformation
Hindi matatag na arko at mahinang kalidad ng pagputol
Paikot-ikot na singsing
Mga bitak, kontaminasyon o nakaharang na mga daanan
Hindi wastong pamamahagi ng gas
Pagpapanatili ng takip
Mga bitak, nasira na mga thread o maling upuan
Mga problema sa pag-assemble ng sulo o kaligtasan
kalasag
Labis na spatter, pinsala o pagbara
Mahina ang daloy ng gas at pagganap ng pagputol
Paano Ito Ayusin
Idiskonekta ang power at hayaang lumamig ang sulo bago siyasatin ang anumang mga consumable.
Alisin ang mga consumable ayon sa mga tagubilin ng tagagawa ng sulo.
Suriin ang elektrod para sa labis na pagkasira, ang nozzle para sa pinsala, at ang swirl ring kung may mga bitak o kontaminasyon.
Palitan ang mga nasirang bahagi ng mga consumable na tumutugma sa modelo ng sulo at cutting application.
Kapag ang isang electrode at nozzle ay parehong nakaranas ng makabuluhang pagkasira, ang pagpapalit sa mga ito nang magkasama ay makakatulong na maibalik ang pare-parehong pagganap ng pagputol.
Iwasan ang paghahalo ng mga consumable na hindi idinisenyo upang gumana nang magkasama.
Tip sa Pagpapanatili: Ang mga paulit-ulit na pagkabigo sa pagsisimula ng arko ay maaaring makapinsala sa mga consumable. Siyasatin ang dahilan sa halip na patuloy na pinindot ang torch trigger.
3. Maling Pagkakabit ng Mga Consumable o Torch Safety Interlock Problems
Maaaring mabigo ang isang plasma cutter na makagawa ng arc kahit na ang mga consumable nito ay medyo bago.
Ang isang posibleng dahilan ay hindi tamang pagpupulong ng sulo.
Depende sa disenyo, ito ay maaaring tukuyin bilang isang parts-in-place system, cap sensor, o torch safety interlock.
Kung nawawala o mali ang pagkakaupo ng mga kinakailangang bahagi, maaaring pigilan ng kagamitan ang pagsisimula ng arc.
Mga Karaniwang Problema sa Pag-install
Ang retaining cap ay hindi maayos na nakalagay.
Ang maling elektrod o nozzle ay na-install.
Ang isang swirl ring ay nawawala o maling nakaposisyon.
Na-install ang mga consumable sa maling pagkakasunud-sunod.
Ang isang bahagi ng tanglaw ay nasira o hindi magkasya nang tama.
Ang pagpupulong ng sulo ay hindi nakakatugon sa sistema ng pagtuklas ng kaligtasan nito.
Bakit Humihinto ang Pag-arko ng Plasma Cutter Pagkatapos Palitan ang mga Consumable?
Kung ang isang pamutol ng plasma ay tumigil kaagad sa paggana pagkatapos ng consumable na kapalit, ang maling pag-assemble o hindi magkatugma na mga kapalit na bahagi ay dapat kabilang sa mga unang posibilidad na sinisiyasat.
Kahit na magkatulad ang mga indibidwal na bahagi, maaaring mag-iba ang kanilang mga sukat at kinakailangan sa pagpapatakbo.
Ang mga maling bahagi ay maaaring pumigil sa tanglaw mula sa pag-assemble nang tama o paggana ayon sa nilalayon.
Paano Ito Ayusin
I-off at idiskonekta ang plasma cutter.
Alisin ang mga consumable pagkatapos lumamig ang sulo.
Kumpirmahin na ang bawat bahagi ay tumutugma sa modelo ng tanglaw.
Suriin ang mga bahagi para sa pisikal na pinsala.
I-install muli ang mga consumable sa tinukoy na pagkakasunud-sunod.
I-secure ang retaining cap ayon sa mga tagubilin ng torch.
Suriin kung mananatili ang anumang babala na nauugnay sa sulo kapag na-restart ang makina.
Huwag pilitin ang mga bahagi sa posisyon o labis na higpitan ang mga bahagi na lampas sa tinukoy na mga kinakailangan.
Mahalaga: Huwag kailanman i-bypass ang isang torch cap sensor o iba pang safety interlock upang gawing apoy ang plasma cutter.
Kung ang sistema ng pagtukoy ng kaligtasan ay patuloy na nag-uulat ng isang pagkakamali pagkatapos ng tamang pagpupulong, maaaring kailanganin ang propesyonal na inspeksyon.
4. Mahinang Koneksyon ng Clamp sa Trabaho o Hindi Kumpletong Cutting Circuit
Ang mahinang koneksyon sa clamp sa trabaho ay isang karaniwang sanhi ng pagputol ng mga problema sa paglilipat ng arko.
Ang work clamp ay nagbibigay ng electrical return path sa pagitan ng workpiece at ng plasma cutting power source.
Kung ang koneksyon na ito ay maluwag, kontaminado, o nagambala, ang pangunahing cutting arc ay maaaring hindi mailipat nang tama o manatiling stable.
Maiiwasan ba ng isang Masamang Trabaho Clamp ang Plasma Cutter Mula sa Arcing?
Depende ito sa arc-starting system.
Sa ilang mga plasma cutter, ang isang hindi sapat na landas sa pagbabalik ng trabaho ay maaaring maiwasan ang matagumpay na pagsisimula ng arc.
Sa mga pilot-arc system, ang pilot arc ay maaari pa ring magsimula, ngunit ang cutting arc ay maaaring mabigong ilipat sa workpiece.
Ang pagkakaibang ito ay mahalaga kapag nag-diagnose ng isang pamutol ng plasma na mukhang sunog ngunit hindi mapuputol.
Mga Karaniwang Problema sa Clamp sa Trabaho
Ang clamp ay nakakabit sa isang pininturahan o mabigat na kalawang na ibabaw.
Ang mga clamp jaws ay may mahinang kontak sa kuryente.
Nasira ang work return cable.
Maluwag ang koneksyon sa pinagmumulan ng kuryente.
Ang clamp ay nakakabit sa isang bahagi na may hindi mapagkakatiwalaang daanan ng kuryente sa workpiece.
Paano Ito Ayusin
Siyasatin ang work clamp at return cable nang nakadiskonekta ang makina.
Alisin ang pintura, mabigat na kalawang, o iba pang insulating contamination mula sa nilalayong clamp contact area.
Ikabit nang maayos ang work clamp sa malinis, conductive na metal.
Kapag praktikal, direktang ikonekta ito sa workpiece sa halip na umasa sa hindi tiyak na daanan sa pamamagitan ng cutting table o fixture.
Siyasatin ang return cable para sa nakikitang pinsala at palitan ang mga may sira na bahagi.
Kapag naibalik na ang mga koneksyon, subukan ang system gamit ang inirerekomendang pamamaraan ng gumawa.
Nakakaapekto ba ang Torch Distansya sa Arc Transfer?
Oo.
Ang sobrang distansya sa pagitan ng torch at workpiece ay maaaring maiwasan ang matagumpay na paglipat ng arko o gawing hindi matatag ang cutting arc.
Gamitin ang tamang standoff o cutting height para sa torch at consumable configuration.
Kung ang tanglaw ay nangangailangan ng isang partikular na drag-cutting o stand-off technique, sundin ang pangangailangang iyon sa halip na maglapat ng unibersal na distansya ng pagputol.
5. Faulty Torch Trigger, Cable assembly , o Koneksyon
Ang plasma torch trigger ay nagpapadala ng utos upang simulan ang cutting sequence.
Kung hindi maabot ng trigger signal ang control system, maaaring hindi simulan ng makina ang mga kinakailangang operasyon ng air at arc-starting.
Ang mga torch cable at connectors ay maaari ding lumala sa pamamagitan ng paulit-ulit na pagyuko, paghila, mekanikal na epekto, o pagkakalantad sa mga kondisyon ng workshop.
Mga sintomas ng Torch Trigger o Cable Problem
Walang mangyayari kapag pinindot ang torch trigger.
Ang sulo ay nagpapatakbo nang paulit-ulit.
Ang makina ay nagpapakita ng isang problema sa koneksyon ng tanglaw.
Nagiging hindi maaasahan ang pagsisimula ng arko pagkatapos ilipat ang torch cable.
Ang air at arc-starting sequence ay hindi gumagana gaya ng inaasahan.
Ano ang Nagdudulot ng Mga Problema sa Koneksyon ng Torch?
Kabilang sa mga posibleng dahilan ang nasira na switch ng trigger, maluwag na connector, sirang control conductor, o hindi wastong pagkaka-install ng torch assembly.
Ang eksaktong mga sintomas ay nakasalalay sa disenyo ng kontrol ng makina.
Maaaring i-activate ng ilang system ang daloy ng hangin nang hindi gumagawa ng arc, habang ang iba ay maaaring pigilan ang buong pagkakasunod-sunod ng pagputol.
Paano Ito Ayusin
Magsimula sa isang panlabas na visual na inspeksyon.
Suriin na ang torch connector ay nakalagay nang tama at naka-secure.
Hanapin ang nakikitang pinsala sa cable jacket, connector housing, trigger, at torch handle.
Iwasang baluktot nang husto ang torch cable malapit sa hawakan o koneksyon sa pinagmumulan ng kuryente.
Kung ang isang connector ay nasira o ang sulo ay patuloy na gumagana nang paulit-ulit, ihinto ang paggamit at ayusin para sa kwalipikadong inspeksyon o pagpapalit.
Huwag subukang subukan ang energized trigger o mga panimulang circuit nang walang naaangkop na teknikal na kwalipikasyon at mga pamamaraan ng serbisyo.
Praktikal na Tip: Kung paulit-ulit na nabigo ang pamutol ng plasma at lumilitaw ang problema na nauugnay sa paggalaw ng torch cable, dapat imbestigahan ang isang nasirang cable assembly o connector bago palitan ang mga hindi nauugnay na consumable.
6. Maling Kondisyon ng Power Supply o Thermal Protection
Ang mga kagamitan sa pagputol ng plasma ay nangangailangan ng isang matatag na suplay ng kuryente at tamang mga kondisyon sa pagpapatakbo.
Kung ang input power ay nasa labas ng pinapahintulutang saklaw, ang isang proteksiyon na kasalanan ay aktibo, o ang makina ay lumampas sa duty cycle nito, ang plasma cutter ay maaaring tumanggi na magsimula ng isang arko.
Mga Karaniwang Sintomas
Ang makina ay naka-on ngunit hindi nagpapaputok.
Isang fault o temperature warning ang ipinapakita.
Ang pamutol ng plasma ay humihinto pagkatapos ng matagal na pagputol.
Paputol-putol na gumagana ang kagamitan sa ilalim ng mabibigat na workload.
Nagiging hindi mapagkakatiwalaan ang pagsisimula ng arko kapag gumagana ang ibang kagamitan sa parehong suplay ng kuryente.
Paano Makakaapekto ang Input Power sa Pagsisimula ng Plasma Arc?
Ang isang pamutol ng plasma ay nangangailangan ng isang de-koryenteng supply na nakakatugon sa na-rate na boltahe, dalas, yugto, at kasalukuyang mga kinakailangan.
Ang hindi sapat na supply, hindi angkop na extension cable, o maling koneksyon ay maaaring pumigil sa normal na operasyon.
Maaari ding hindi paganahin ng mga proteksiyon na system ang cutting output kapag may nakitang hindi ligtas na kondisyon ang makina.
Ano ang Plasma Cutter Duty Cycle?
Inilalarawan ng duty cycle kung gaano katagal maaaring gumana ang isang makina sa isang tinukoy na output sa loob ng isang tinukoy na yugto ng panahon, karaniwang isang sampung minutong cycle.
Halimbawa, ang isang 60% duty cycle sa isang tinukoy na output ay karaniwang nagpapahiwatig na ang makina ay na-rate para sa anim na minuto ng operasyon sa loob ng sampung minutong panahon sa ilalim ng tinukoy na mga kondisyon ng pagsubok.
Ang aktwal na mga kinakailangan sa pagpapalamig ay depende sa makina at operating environment.
Ang paglampas sa na-rate na duty cycle ay maaaring maging sanhi ng pag-activate ng thermal protection.
Paano Ito Ayusin
Suriin ang display ng makina o mga tagapagpahiwatig ng babala.
I-verify na ang input supply at electrical installation ay nakakatugon sa mga detalye ng kagamitan.
Kumpirmahin na ang napiling operating mode at mga setting ay angkop para sa nilalayong proseso ng pagputol.
Kung aktibo ang thermal warning, ihinto ang pagputol at hayaang lumamig ang makina ayon sa mga tagubilin sa pagpapatakbo nito.
Panatilihing malinaw ang mga butas ng bentilasyon at panatilihin ang sapat na espasyo sa paligid ng kagamitan.
Kung pinaghihinalaang mga problema sa suplay ng kuryente, ipasuri ang pag-install ng isang kwalipikadong electrician.
Huwag paulit-ulit na i-reset ang isang makina na patuloy na nag-uulat ng mga electrical o thermal fault.
7. Pilot arc Circuit o Panloob na Electrical Component Failure
Kung tama lahat ang supply ng hangin, mga torch consumable, work clamp, torch assembly, at operating condition, maaaring may kinalaman ang problema sa internal electrical fault.
Depende sa disenyo ng plasma cutter, ang arc-starting system ay maaaring maglaman ng control circuitry, switching component, sensor, at iba pang electrical assemblies.
Ang isang fault sa isa sa mga system na ito ay maaaring pumigil sa sulo mula sa pagsisimula o pagpapanatili ng isang arko.
Ano ang mga Senyales ng Problema sa Circuit ng Pilot arc ?
Ang mga posibleng sintomas ay kinabibilangan ng:
Ang hangin ay normal na dumadaloy, ngunit walang arko na nagagawa.
Ang makina ay paulit-ulit na nag-uulat ng isang arc-starting fault.
Ang wastong naka-install na mga bagong consumable ay hindi nagpapanumbalik ng operasyon.
Ang mga koneksyon ng tanglaw at mga kondisyon ng panlabas na supply ay mukhang normal.
Nabigo ang makina na magsimula ng isang arko sa kabila ng pagpasa nito sa normal na mga panlabas na pagsusuri.
Ang mga sintomas na ito ay hindi nagpapatunay na ang isang panloob na bahagi ay nabigo. Ipinapahiwatig nila na maaaring kailanganin ang karagdagang propesyonal na diagnosis.
Paano Ito Ayusin
Kumpletuhin muna ang mga inirerekomendang panlabas na inspeksyon.
Itala ang modelo ng kagamitan, fault code, mga kondisyon sa pagpapatakbo, at eksaktong sintomas.
Makipag-ugnayan sa isang kwalipikadong service technician o ang manufacturer ng kagamitan para sa naaangkop na diagnostic procedure.
Ang mga panloob na sistema ng pagsisimula ng arko ay maaaring magsama ng mga mapanganib na boltahe ng kuryente at nakaimbak na enerhiya.
Huwag buksan ang pinagmumulan ng kuryente, i-bypass ang mga proteksiyon na circuit, o subukan ang panloob na pag-aayos ng kuryente nang walang wastong pagsasanay at kagamitan.
Ang pagpapalit ng power supply ay hindi dapat ang unang hakbang sa pag-troubleshoot kapag ang mga mas simpleng panlabas na dahilan ay hindi naalis.
Paano Mo I-troubleshoot ang Plasma Cutter na Hindi Mag-arc?
Ang isang sistematikong proseso ng pag-troubleshoot ay nakakatulong na matukoy ang problema nang walang hindi kinakailangang pagpapalit ng mga mamahaling bahagi.
Gamitin ang sumusunod na pagkakasunod-sunod upang paliitin ang dahilan.
Hakbang 1: Tukuyin ang Eksaktong Sintomas
Tukuyin kung ang makina:
Walang daloy ng hangin at walang arko.
Gumagawa ng daloy ng hangin ngunit walang arko.
Nagsisimula ng pilot arc na hindi lumilipat.
Gumagawa ng isang arko na agad na huminto.
Nagsisimula nang paulit-ulit.
Maaaring alisin ng paunang obserbasyon na ito ang ilang hindi nauugnay na posibilidad.
Hakbang 2: Suriin ang Mga Fault Indicator ng Machine
Suriin ang display at mga ilaw ng babala.
Ang air pressure, thermal protection, torch connection, at electrical faults ay maaaring matukoy ng mga partikular na indicator.
Gamitin ang operating manual upang bigyang-kahulugan ang anumang mga fault code.
Hakbang 3: I-verify ang Air Supply
Kumpirmahin na ang compressor, regulator, mga filter, at mga hose ay gumagana nang tama.
Suriin ang presyon at daloy sa ilalim ng mga kondisyong tinukoy para sa kagamitan.
Huwag umasa lamang sa idle pressure reading ng regulator.
Hakbang 4: Siyasatin ang Sulo Consumables
Idiskonekta ang kapangyarihan at hayaang lumamig ang tanglaw.
Siyasatin ang electrode, nozzle, swirl ring, retaining cap, at iba pang kinakailangang bahagi.
Palitan ang mga nasira o hindi tugmang mga consumable.
I-reassemble nang tama ang torch.
Hakbang 5: Suriin ang Work Clamp at Return Cable
Siyasatin ang clamp, cable, at mga punto ng koneksyon.
Tiyakin na ang clamp ay gumagawa ng maaasahang pakikipag-ugnay sa malinis, conductive na metal.
Hakbang 6: Siyasatin ang Torch at Mga Panlabas na Koneksyon
Suriin ang trigger, cable jacket, at external connectors para sa nakikitang pinsala.
Tiyaking nakakonekta nang tama ang tanglaw sa pinagmumulan ng kuryente.
Hakbang 7: Kumpirmahin ang Mga Kundisyon sa Pagpapatakbo
Suriin ang mga kinakailangan ng input power, operating mode, cutting current, thermal warning, at duty cycle.
Iwasto ang anumang mga isyu na natukoy ng mga sistema ng proteksyon ng makina.
Hakbang 8: Humiling ng Propesyonal na Serbisyo kung Kailangan
Kung ang pamutol ng plasma ay hindi pa rin umuusad pagkatapos ng mga panlabas na pagsusuri, itigil ang pag-troubleshoot at ayusin ang kwalipikadong serbisyo.
Huwag subukan ang paulit-ulit na pagsisimula ng arc kapag ang makina ay nagpapakita ng patuloy na mga pagkakamali.
Bakit May Air ang Aking Plasma Cutter ngunit Walang Arc?
Ang isa sa mga pinakakaraniwang tanong sa pag-troubleshoot ay:
'Bakit ang aking plasma cutter ay umiihip ng hangin ngunit hindi nag-arka?'
Ang daloy ng hangin na walang arko ay nangangahulugan na hindi bababa sa bahagi ng pneumatic system ang gumagana, ngunit ang pagkakasunud-sunod ng pagsisimula ng arko ay hindi matagumpay na nakumpleto.
Ang mga posibleng dahilan ay kinabibilangan ng:
Nasira o nasira ang electrode at nozzle.
Maling naka-install na mga torch consumable.
Isang hindi nasisiyahang pagkakabit sa kaligtasan ng sulo.
Isang nasira na koneksyon ng sulo o control signal.
Isang pagkakamali sa proteksyon ng makina.
Isang problema sa loob ng arc-starting circuit.
Magsimula sa pamamagitan ng pagsuri sa mga tagapagpahiwatig ng babala ng makina.
Susunod, idiskonekta ang power at siyasatin ang mga consumable at torch assembly.
Kumpirmahin na ang mga kapalit na bahagi ay tama para sa sulo.
Kung ang mga panlabas na bahagi ay nasa mabuting kondisyon at ang makina ay umiihip pa rin ng hangin nang hindi gumagawa ng isang arko, maaaring kailanganin ang propesyonal na pagsusuri sa kuryente.
Tandaan: Ang ilang mga plasma cutter ay nagpapatuloy sa pag-ihip ng hangin sa loob ng maikling panahon pagkatapos ng pagputol. Ang post-flow cooling cycle na ito ay normal at hindi dapat awtomatikong bigyang-kahulugan bilang isang fault.
Bakit Nagsisimula ang Pilot arc ngunit Hindi Nailipat sa Workpiece?
Ang isang plasma cutter ay maaaring matagumpay na makabuo ng isang pilot arc ngunit nabigo na maitatag ang pangunahing cutting arc.
Ito ay karaniwang inilalarawan bilang isang pilot arc transfer na problema.
Ang pilot arc at inilipat na cutting arc ay gumaganap ng iba't ibang mga function.
Ang pilot arc ay sumusuporta sa arc initiation, habang ang inilipat na arc ay nagbibigay ng electrical cutting path sa pamamagitan ng workpiece.
Kung ang pilot arc ay naroroon ngunit ang makina ay hindi pumutol, tumuon sa mga kondisyong kinakailangan para sa arc transfer.
Mga Karaniwang Dahilan ng Pilot arc Pagkabigo sa Paglipat
Posibleng Dahilan
Bakit Ito Mahalaga
Inirerekomendang Pagkilos
Mahina ang koneksyon ng clamp sa trabaho
Maaaring hindi kumpleto ang cutting circuit
Ikonekta ang clamp upang linisin ang metal
Sobrang standoff ng tanglaw
Maaaring hindi matagumpay na mailipat ang arko
Gamitin ang tinukoy na taas ng pagputol
Marumi o pinahiran na workpiece
Maaaring hindi mapagkakatiwalaan ang electrical contact
Linisin ang naaangkop na lugar ng kontak
Maling mga consumable
Maaaring hindi tumugma ang mga katangian ng arko sa application
I-install ang tamang consumable set
Maling mga setting ng pagpapatakbo
Maaaring hindi angkop ang mga kondisyon ng pagputol
I-verify ang napiling mode at mga setting
Hindi matatag na suplay ng hangin
Maaaring maapektuhan ang pagbuo at katatagan ng arko
Suriin ang presyon at daloy sa ilalim ng mga kondisyon ng operating
Iwasan ang paulit-ulit na pagpapaputok ng pilot arc sa open air sa pagtatangkang puwersahang ilipat.
Sundin ang inirerekumendang pagsisimula at mga pamamaraan ng pagsubok ng kagamitan.
Bakit Nagsisimula ang Pag-arko ng Plasma Cutter at Pagkatapos ay Huminto?
Ang isang plasma cutter na nagsisimula nang normal ngunit humihinto habang pinuputol ay maaaring magkaroon ng ibang problema mula sa isa na hindi kailanman nagsisimula.
Kabilang sa mga karaniwang sanhi ang hindi matatag na daloy ng hangin, mga nasusuot na consumable, labis na distansya ng pagputol, hindi magandang daanan sa pagbabalik sa trabaho, o thermal protection.
Ang timing ng pagkabigo ay nagbibigay ng kapaki-pakinabang na impormasyon sa diagnostic.
Kung ang arko ay tumigil kaagad pagkatapos magsimula , siyasatin ang mga consumable, torch assembly, air supply, at work clamp.
Kung huminto ang arko pagkatapos ng ilang minuto ng pagputol , suriin ang mga indicator ng temperatura, duty cycle, at kapasidad ng supply ng hangin ng makina.
Kung huminto ang arko kapag gumagalaw sa workpiece , siyasatin ang taas ng pagputol, kondisyon ng cable, landas ng pagbabalik ng trabaho, at mga parameter ng pagputol.
Kumpirmahin din na ang kapal ng materyal at bilis ng pagputol ay angkop para sa na-rate na kapasidad ng kagamitan.
Maaari Bang Magdulot ng Mga Walang-Arc na Problema ang Bagong Plasma Torch Consumables?
Oo. Ang pag-install ng mga bagong consumable ay hindi awtomatikong ginagarantiyahan ang matagumpay na pagsisimula ng arc.
Ang mga kapalit na bahagi ay dapat na tugma sa partikular na tanglaw at wastong naka-install.
Ang mga potensyal na problema ay kinabibilangan ng:
Maling sukat ng elektrod.
Hindi tugmang disenyo ng nozzle.
Maling pagputol-kasalukuyang rating.
Nawawala o mali ang pagkakaposisyon ng swirl ring.
Hindi wastong pag-install ng retaining cap.
Nasira ang mga kapalit na bahagi.
Ang isang bahagi ay maaaring magmukhang katulad ng orihinal habang may iba't ibang dimensyon o mga kinakailangan sa pagpapatakbo.
Para sa kadahilanang ito, ang pagiging tugma ng modelo ng sulo ay mas mahalaga kaysa sa visual na pagkakatulad lamang.
Kung ang isang plasma cutter ay huminto sa pag-arce kaagad pagkatapos ng consumable na kapalit, siyasatin ang mga bagong naka-install na bahagi bago ipagpalagay na ang power supply ay nabigo.
Paano Mo Maiiwasan ang Mga Problema sa Pagsisimula ng Plasma Cutter Arc?
Maaaring bawasan ng preventive maintenance ang mga hindi inaasahang pagkaantala sa pagputol, pagpapabuti ng consumable life, at pagsuporta sa mas pare-parehong produksyon.
1. Panatilihin ang Malinis, Tuyong Air Supply
Regular na suriin ang compressor, air filter, regulator, at moisture separation system.
Alisan ng tubig ang naipon na tubig at palitan ang mga elemento ng filter kung kinakailangan.
Ang pare-parehong kalidad ng hangin ay nakakatulong na protektahan ang mga bahagi ng sulo at mapanatili ang matatag na kondisyon ng pagputol.
2. Siyasatin ang mga Consumable Bago Putulin
Suriin ang electrode at nozzle para sa nakikitang pagkasira.
Siyasatin ang swirl ring at retaining cap para sa pinsala.
Palitan ang mga bahagi ayon sa kanilang aktwal na kondisyon at mga rekomendasyon sa pagpapanatili ng kagamitan.
3. Gamitin ang Mga Tamang Consumable
Itugma ang mga consumable sa modelo ng tanglaw, kasalukuyang tumatakbo, at application ng pagputol.
Iwasan ang pagsasama-sama ng mga bahagi na hindi idinisenyo upang gumana nang magkasama.
4. Protektahan ang Sulo Cable assembly
Pigilan ang labis na baluktot, pagdurog, paghila, at abrasion.
Iruta ang torch cable palayo sa matutulis na gilid at gumagalaw na kagamitan.
Regular na suriin ang mga connector at cable jacket.
5. Panatilihin ang Maaasahang Work Clamp Contact
Panatilihing malinis ang work clamp at siyasatin ang return cable para sa pinsala.
Ikonekta ang clamp sa isang angkop na conductive surface bago putulin.
6. Sundin ang Rated Duty Cycle
Gamitin ang makina sa loob ng tinukoy nitong mga limitasyon sa pagpapatakbo.
Panatilihin ang sapat na bentilasyon at tumugon kaagad sa mga thermal na babala.
7. Magtago ng Maintenance Record
Para sa mga fabrication shop at pang-industriya na gumagamit, ang isang simpleng tala sa pagpapanatili ay maaaring makatulong sa pagtukoy ng mga umuulit na pagkakamali.
Kasama sa kapaki-pakinabang na impormasyon ang:
Item sa Pagpapanatili
Ano ang Ire-record
Modelo ng tanglaw
Modelo at katugmang consumable set
Pagputol ng kasalukuyang
Karaniwang saklaw ng pagpapatakbo
Consumable na kondisyon
Pagkasuot ng electrode at nozzle
Supply ng hangin
Presyon, daloy at kondisyon ng filter
Sintomas ng pagkakamali
Walang arko, pasulput-sulpot na arko o nabigong paglipat
Aksyon sa pagwawasto
Ang mga bahagi ay siniyasat o pinalitan
Resulta
Kung naibalik ang normal na pagputol
Ang isang pare-parehong proseso ng inspeksyon ay makakatulong sa mga maintenance team na makilala ang nakagawiang suot na nagagamit mula sa mga umuulit na problema sa kagamitan.
Ano ang Dapat Mong Suriin Bago Palitan ang isang Plasma cutting torch ?
Kung ang umiiral Ang plasma cutting torch ay nasira o paulit-ulit na nakakaranas ng mga problema sa pagsisimula ng arko, ang pagpili ng katugmang kapalit ay mahalaga.
Ang isang kapalit na tanglaw ay hindi dapat piliin lamang ayon sa hitsura o ina-advertise na amperage.
Bago bumili, i-verify ang mga sumusunod na detalye.
Salik sa Pagpili
Bakit Ito Mahalaga
Modelo ng pamutol ng plasma
Tinutukoy kung ang sulo ay maaaring gamitin sa pinagmumulan ng kuryente
Uri ng koneksyon ng tanglaw
Tinitiyak ang mga tugmang elektrikal, pneumatic at kontrol na koneksyon
Rated cutting kasalukuyang
Dapat matugunan ang nilalayon na mga kinakailangan sa pagpapatakbo
Sistema ng pagsisimula ng arko
Dapat tumugma sa disenyo ng panimulang at kontrol ng kagamitan
Consumable compatibility
Tinutukoy ang electrode, nozzle at mga kaugnay na kapalit na bahagi
Haba ng kable ng tanglaw
Nakakaapekto sa layout at paghawak ng workstation
Manu-mano o mekanisadong aplikasyon
Tinutukoy ang naaangkop na pagsasaayos ng sulo
Mga kinakailangan sa kaligtasan at kontrol
Tinitiyak ang tamang operasyon ng mga proteksiyon na function ng sulo
Para sa mga distributor ng welding equipment, repair center, at industrial purchasing team, ang pag-verify sa mga detalyeng ito bago mag-order ay makakabawas sa mga problema sa compatibility at hindi kinakailangang pagbabalik.
Kapag humihiling ng kapalit na tanglaw o mga consumable, ibigay ang kasalukuyang modelo ng tanglaw, modelo ng makina, mga detalye ng connector, at kasalukuyang tumatakbo.
Ang mga larawan ng orihinal na sulo at mga consumable na bahagi ay maaari ding makatulong sa supplier na ma-verify ang pagiging tugma.
Mga Madalas Itanong Tungkol sa Mga Problema sa Plasma Cutter No-Arc
1. Bakit Hindi Nag-arko ang Aking Plasma Cutter?
Maaaring mabigo ang pamutol ng plasma dahil sa hindi sapat na presyon ng hangin, mga pagod na consumable, maling pag-assemble ng sulo, mahinang pakikipag-ugnay sa kuryente, mga problema sa pag-trigger, mga sira sa proteksyon, o mga isyu sa internal na arc-starting circuit.
Magsimula sa pamamagitan ng pagsuri sa mga fault indicator, ang air supply, mga torch consumable, at mga panlabas na koneksyon.
2. Bakit May Air ang Aking Plasma Cutter ngunit Walang Arc?
Ang daloy ng hangin na walang arc ay maaaring magpahiwatig ng mga pagod na consumable, maling pag-assemble ng torch, hindi nasisiyahang interlock sa kaligtasan, problema sa control signal, o internal arc-starting fault.
Suriin ang mga tagapagpahiwatig ng babala ng makina at siyasatin ang mga bahagi ng sulo nang nakadiskonekta ang kapangyarihan.
3. Bakit Hindi Gumagana ang Aking Plasma Cutter Pilot arc ?
Maaaring mabigo ang isang pilot arc dahil sa mga nasirang consumable, hindi wastong pagpupulong, hindi sapat na suplay ng hangin, mga problema sa koneksyon ng sulo, o mga problema sa panimulang sistema.
Hindi lahat ng plasma cutter ay gumagamit ng parehong pilot-arc na disenyo, kaya ang naaangkop na diagnostic procedure ay depende sa kagamitan.
4. Bakit Nagsisimula ang Aking Plasma Cutter Pilot arc ngunit Hindi Pinutol?
Kung ang pilot arc ay nagsimula ngunit ang pangunahing cutting arc ay hindi lumipat, siyasatin ang work clamp, workpiece contact, torch standoff, consumables, at operating settings.
Maaaring makagambala sa matagumpay na paglipat ng arko ang hindi magandang landas sa pagbabalik sa trabaho o labis na distansya ng sulo.
5. Maaari bang maging sanhi ng hindi pagkasunog ng Plasma Cutter ang isang Masamang Electrode?
Oo. Ang isang malubhang pagod o nasira na elektrod ay maaaring makagambala sa maaasahang pagsisimula ng arko.
Siyasatin ang elektrod para sa labis na pagguho o abnormal na pinsala at palitan ito kung kinakailangan.
Suriin din ang nozzle at iba pang mga consumable para sa kaugnay na pagsusuot.
6. Maaari bang Pigilan ng Dirty Nozzle ang Plasma Cutter Mula sa Arcing?
Ang kontaminado, na-block, o nasira na nozzle ay maaaring makaapekto sa daloy ng gas at pag-uugali ng arko.
Depende sa kalubhaan ng problema at sa disenyo ng tanglaw, maaari itong mag-ambag sa hindi mapagkakatiwalaang pagsisimula o hindi matatag na pagputol.
Siyasatin at palitan ang mga nasirang consumable ayon sa mga detalye ng tanglaw.
7. Anong Air Pressure ang Kailangan ng Plasma Cutter?
Ang tamang air pressure ay depende sa plasma cutter at torch model.
Palaging sundin ang tinukoy na presyon at mga kinakailangan sa daloy ng kagamitan.
Suriin ang suplay ng hangin sa ilalim ng mga kondisyong umaagos dahil maaaring bumaba ang presyon kapag umaandar ang sulo.
8. Maaari bang maging sanhi ng hindi pagputol ng Plasma Cutter ang isang Masamang Pang-clamp sa Trabaho?
Oo. Ang isang mahinang koneksyon sa clamp sa trabaho ay maaaring maiwasan ang pangunahing cutting arc mula sa paglipat ng maayos o maging sanhi ng hindi matatag na pagputol.
Ikonekta nang secure ang work clamp sa malinis, conductive na metal at siyasatin ang return cable para sa pinsala.
9. Bakit Humihinto ang Pag-arko ng Aking Plasma Cutter Pagkatapos ng Ilang Segundo?
Kabilang sa mga posibleng dahilan ang hindi matatag na daloy ng hangin, mga nasirang consumable, mahinang paglipat ng arko, isang control fault, o isang aktibong sistema ng proteksyon.
Kung ang problema ay nangyari pagkatapos ng matagal na pagputol, tingnan din kung may mga limitasyon sa overheating at duty cycle.
10. Bakit Hindi Nabubulok ang Aking Plasma Cutter Pagkatapos Magpalit ng mga Consumable?
Ang maling pagpili o pagpupulong ay maaaring dahilan.
Kumpirmahin na ang electrode, nozzle, swirl ring, at retaining cap ay tugma sa torch at naka-install sa tamang pagkakasunod-sunod.
Suriin kung ang makina ay nagpapakita ng isang pagpupulong ng sulo o kasalanan na nauugnay sa kaligtasan.
11. Paano Ko Malalaman Kung Masama ang Aking Plasma Torch?
Kabilang sa mga posibleng senyales ang nakikitang pagkasira ng sulo, pasulput-sulpot na pagpapatakbo ng trigger, nasira na pagkakabukod ng cable, paulit-ulit na pagkakamali sa koneksyon, o patuloy na mga problema sa pagsisimula ng arko pagkatapos masuri ang mga panlabas na consumable at mga kondisyon ng pagpapatakbo.
Ang mga sintomas na ito ay hindi palaging nangangahulugan na ang kumpletong tanglaw ay nangangailangan ng kapalit.
Ang isang kwalipikadong inspeksyon ay maaaring makatulong na matukoy kung ang problema ay limitado sa isang maaaring palitan na bahagi o may kinalaman sa pagpupulong ng sulo.
12. Kailan Ko Dapat Ihinto ang Pag-troubleshoot ng Plasma Cutter?
Itigil ang paggamit ng kagamitan kung mapapansin mo ang nasira na pagkakabukod ng kuryente, nasusunog na amoy, abnormal na ingay, paulit-ulit na mga sira sa proteksyon, o iba pang mga palatandaan ng isang panganib sa kuryente.
Naaangkop din ang propesyonal na servicing kapag patuloy na nabibigo ang makina pagkatapos ng inirerekomendang mga panlabas na inspeksyon.
Huwag kailanman lampasan ang mga aparatong pangkaligtasan o subukan ang mga hindi kwalipikadong pag-aayos sa mga panloob na bahagi na may mataas na boltahe.
Mga Pangwakas na Pag-iisip: Paano Ayusin ang Plasma Cutter na Hindi Arcing
Kapag ang isang plasma cutter ay hindi arcing, ang pinaka-epektibong diskarte ay upang matukoy ang eksaktong sintomas ng pagkabigo bago palitan ang mga bahagi.
Magsimula sa supply ng hangin at mga tagapagpahiwatig ng pagkakamali ng makina. Pagkatapos ay siyasatin ang mga torch consumable, kumpirmahin ang tamang pagpupulong, at suriin ang work clamp at mga panlabas na koneksyon.
Kung nagsimula ang pilot arc ngunit hindi lumilipat, tumuon sa daanan ng pagbabalik ng kuryente, taas ng pagputol, at mga kondisyon ng pagpapatakbo.
Kung ang makina ay may daloy ng hangin ngunit walang arko sa kabila ng mga tamang panlabas na kondisyon, ang isang kontrol o panloob na problema sa pagsisimula ng arko ay maaaring mangailangan ng propesyonal na diagnosis.
Ang susi sa maaasahang pagputol ng plasma ay isang wastong tugmang sulo, wastong pagkaka-install ng mga consumable, stable air flow, sound electrical connections, at pagpapatakbo sa loob ng mga limitasyon ng rating ng kagamitan.
Para sa mga distributor ng kagamitan, fabrication workshop, at industrial maintenance team, ang pag-unawa sa pitong karaniwang dahilan na ito ay maaaring mabawasan ang mga hindi kinakailangang gastos sa pagpapalit, mapabuti ang kahusayan sa pag-troubleshoot, at suportahan ang mas maaasahang pagganap ng pagputol.
Mga personalized na karanasan sa ganap na kontrol.
Gumagamit ang website na ito ng cookies at mga katulad na teknolohiya ('cookies'). Alinsunod sa iyong pahintulot, gagamit ng analytical cookies para subaybayan kung aling content ang interesado sa iyo, at marketing cookies para magpakita ng advertising na batay sa interes. Gumagamit kami ng mga third-party na provider para sa mga hakbang na ito, na maaari ring gumamit ng data para sa kanilang sariling mga layunin.
Ibibigay mo ang iyong pahintulot sa pamamagitan ng pag-click sa 'Tanggapin lahat' o sa pamamagitan ng paglalapat ng iyong mga indibidwal na setting. Ang iyong data ay maaari ding iproseso sa mga ikatlong bansa sa labas ng EU, tulad ng US, na walang katumbas na antas ng proteksyon ng data at kung saan, sa partikular, ang pag-access ng mga lokal na awtoridad ay maaaring hindi epektibong mapipigilan. Maaari mong bawiin ang iyong pahintulot na may agarang epekto anumang oras. Kung mag-click ka sa 'Tanggihan lahat', tanging mahigpit na kinakailangang cookies lang ang gagamitin.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių