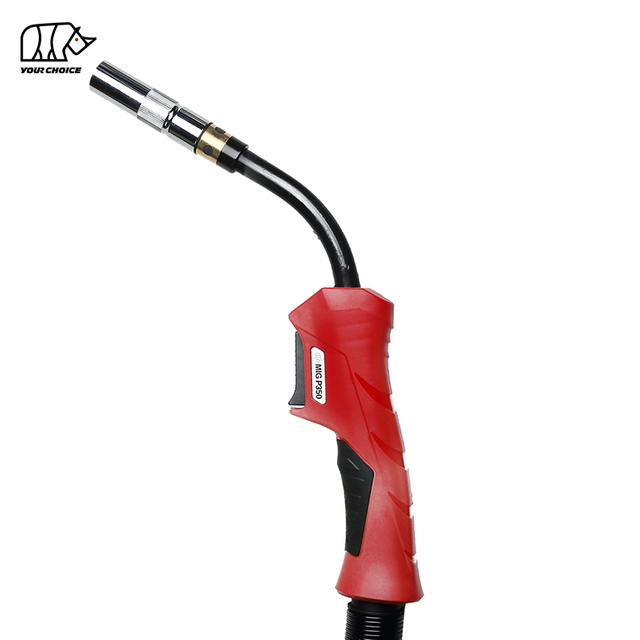
Ang isang MIG na sulo ay nagpapanatili sa pag-jamming ng wire kapag ang resistensya sa pagitan ng wire spool at contact tip ay nagiging mas malaki kaysa sa patuloy na madaig ng wire feeder. Ang pinakakaraniwang sanhi ay hindi tamang drive-roll pressure, isang marumi o maliit na liner, isang matingkad na baluktot na torch cable, maling contact tip, sobrang tensyon ng spool, nasira na welding wire, o hindi magandang pagkakahanay sa pagitan ng feeder at torch.
Ang isang wire jam ay hindi palaging isang pagkabigo ng sulo.
Maaaring mangyari ang problema sa tatlong magkakaibang punto:
wire feeder → torch liner → contact tip
Ang paghahanap ng eksaktong lokasyon ng paghihigpit ay ang pinakamabilis na paraan upang ayusin ang problema nang hindi pinapalitan ang mga hindi kinakailangang bahagi.
Para sa production welding, ang paulit-ulit na wire jamming ay hindi dapat ituring bilang normal. Pinapataas nito ang downtime, pagkonsumo ng contact-tip, interbensyon ng operator, kawalang-tatag ng arko, at ang gastos sa bawat welded na bahagi.
Bakit Patuloy na Nag-jamming ang Aking MIG Wire?
MIG ang wire ay kadalasang na-jam dahil ang wire-feed system ay may sobrang resistensya o hindi matatag na drive force.
Karaniwang Dahilan
Ano ang Mangyayari
Karaniwang Pag-aayos
Masyadong mataas ang presyon ng drive-roll
Mga deform o pugad ng kawad
Bawasan ang presyon
Masyadong mababa ang presyon ng drive-roll
Nadulas ang kawad
Dagdagan ang presyon nang paunti-unti
Maling drive-roll groove
Ang wire ay durog o mahina ang pagkakahawak
Itugma ang roll sa wire
Marumi o hindi tamang liner
Tumataas ang friction sa loob ng torch cable
Linisin o palitan ang liner
Ang kable ng tanglaw ay nabaluktot nang husto
Kawad drags sa loob ng liner
Ituwid ang cable
Maling laki ng tip sa contact
Wire sticks o gumagala
Gumamit ng tamang tip
Masyadong mataas ang tensyon ng spool
Nagpupumilit ang feeder na hilahin ang wire
Bawasan ang tensyon ng preno
Kinakalawang o kontaminadong kawad
Ang mga labi ay pumapasok sa liner
Palitan ang wire
Mahina ang pagkakahanay ng gabay
Nahuhuli ang kawad bago ang liner
I-realign ang feed path
Pangunahing takeaway: Huwag agad taasan ang drive-roll pressure kapag huminto sa feeding ang wire ng MIG . Ang sobrang pressure ay maaaring lumikha ng birdnesting at magpapalala ng problema.
Ano ba Talaga ang Ibig Sabihin ng ' MIG Wire Jamming'?
MIG wire jamming ay isang wire-feed failure kung saan ang electrode wire ay hindi maaaring maglakbay nang maayos mula sa spool sa pamamagitan ng feeder, liner, contact tip, at papunta sa arc.
Ang termino ay maaaring ilarawan ang ilang iba't ibang mga problema.
Ano ang Contact-Tip Jam?
Ang isang contact-tip jam ay nangyayari kapag ang wire ay umabot sa harap ng torch ngunit hindi maaaring dumaan nang maayos sa contact tip.
Ang mga karaniwang sanhi ay kinabibilangan ng:
maling laki ng tip;
nasira tip bore;
burnback;
kontaminasyon ng spatter;
overheated contact tip.
Ano ang Birdnesting?
Ang birdnesting ay isang wire-feed failure kung saan ang welding wire ay buckles at bumubuo ng isang gusot na loop malapit sa drive roll dahil ang feeder ay patuloy na tumutulak habang ang wire ay hindi makagalaw sa sulo.
Karaniwang nangangahulugan ang birdnest:
Ang paghihigpit ay nasa ibaba ng agos ng mga roll ng drive.
Ang mga posibleng dahilan ay kinabibilangan ng:
naka-block na liner;
maling sukat ng liner;
matalim na baluktot na cable;
pagbara ng contact-tip;
labis na drive-roll pressure.
Ano ang Wire Slippage?
Ang pagkadulas ng kawad ay nangyayari kapag umikot ang drive roll ngunit nabigong ilipat ang wire nang tuluy-tuloy.
Ang mga karaniwang sanhi ay kinabibilangan ng:
hindi sapat na presyon ng drive-roll;
hindi tamang roll groove;
madulas na kawad;
pagod na drive roll;
labis na spool resistance.
Ang tatlong problemang ito—pagdikit ng tip, birdnesting, at pagkadulas ng wire—ay maaaring magkamukha habang hinang ngunit nangangailangan ng iba't ibang solusyon.
Nasaan ang MIG Wire na Talagang Jamming?
Bago baguhin ang anumang bahagi, alamin kung saan nangyayari ang paglaban.
Kung ang Wire Jam sa Feeder
Suriin:
spool preno;
drive roll;
gabay sa pasukan;
gabay sa labasan;
presyon ng drive-roll;
pagkakahanay ng spool.
Kung ang Wire Jam sa Loob ng Torch Cable
Suriin:
kondisyon ng liner;
cable bends;
laki ng liner;
pag-install ng liner;
dumi o mga particle ng metal.
Kung ang Wire Jam sa Contact tip
Suriin:
contact-tip bore;
laki ng tip;
burnback;
spatter;
overheating sa harap.
Ang simpleng diagnosis na batay sa lokasyon na ito ay makakatipid ng makabuluhang oras sa pag-troubleshoot.
Dahilan 1: Masyado bang Mataas o Napakababa ang Presyon ng Drive-Roll?
Ang hindi tamang drive-roll pressure ay isa sa mga pinakakaraniwang sanhi ng MIG na mga problema sa wire-feeding.
Ang mga drive roll ay dapat mahigpit na hawakan ang wire upang ilipat ito sa sulo habang iniiwasan ang labis na pagpapapangit.
Ano ang Mangyayari Kung Masyadong Mababa ang Pressure ng Drive-Roll?
Maaaring madulas ang mga rolyo sa wire.
Kasama sa mga sintomas ang:
hindi regular na bilis ng wire;
arc surging;
hindi pantay na pagpapakain;
humihinto ang wire sa ilalim ng pagkarga;
nakikitang pinakintab na marka sa wire.
Ang natural na reaksyon ay madalas na higpitan nang husto ang presyon.
Na maaaring lumikha ng pangalawang problema.
Ano ang Mangyayari Kung Masyadong Mataas ang Pressure ng Drive-Roll?
Ang labis na presyon ay maaaring:
deform ang wire;
lumikha ng mga metal na natuklap;
makapinsala sa ibabaw ng wire;
dagdagan ang kontaminasyon ng liner;
mag-ambag sa birdnesting.
Para sa mas malambot na wire, ang labis na presyon ay partikular na may problema.
Ang tamang setting ay:
Sapat na presyon upang patuloy na magpakain, ngunit hindi hihigit sa kinakailangan.
Dahilan 2: Ginagamit Mo ba ang Maling Drive Roll?
Dapat tumugma ang drive-roll groove sa wire diameter at material.
Ang iba't ibang uri ng wire ay nangangailangan ng iba't ibang katangian ng pagpapakain.
Uri ng Kawad
Katangian ng Feed
Pangunahing Panganib
Solid steel wire
Medyo matigas
Madulas kung masyadong mababa ang presyon
Hindi kinakalawang na kawad
Matigas ngunit sensitibo sa ibabaw
Hindi pagkakapare-pareho ng pagsusuot at pagpapakain
Flux-cored wire
Tubular na istraktura
Pagdurog kung sobra ang pressure
Kawad ng aluminyo
Napakalambot
Deformation at birdnesting
Ang isang drive roll na masyadong malaki para sa wire ay maaaring hindi mahawakan nang tama.
Ang isang uka na masyadong maliit ay maaaring ma-deform ang wire.
Para sa malambot na wire, ang agresibong drive pressure o hindi angkop na roll geometry ay maaaring lumikha ng malubhang kawalan ng katatagan sa pagpapakain.
Dahilan 3: Ang MIG Torch Liner ba ay Marumi, Nasira, o Maling Sukat?
Ang naka-block o mali ang laki ng liner ay isa sa mga madalas na dahilan a MIG na sulo ay patuloy na nagba-jamming ng wire.
Ang liner ay gumagabay sa welding wire sa pamamagitan ng torch cable.
Dapat itong magbigay ng sapat na clearance para sa maayos na pagpapakain nang hindi pinapayagan ang labis na paggalaw ng wire.
Ano ang Mangyayari Kapag Masyadong Maliit ang Liner?
Ang isang maliit na liner ay lumilikha ng labis na alitan.
Ito ay nagiging mas malala kapag:
pagtaas ng haba ng cable;
ang sulo ay yumuko;
kontaminado ang ibabaw ng wire;
ang welding wire ay may mas malaking aktwal na diameter.
Ang feeder ay nangangailangan ng higit na puwersa upang itulak ang kawad.
Sa kalaunan:
friction > feeding force = wire jam
Ano ang Mangyayari Kapag Masyadong Malaki ang Liner?
Maaaring pahintulutan ng sobrang malaking liner ang wire na gumalaw nang hindi regular.
Maaari itong lumikha ng:
hindi matatag na pagpapakain;
panginginig ng boses;
hindi pantay na posisyon ng wire;
pinabilis na pagsusuot.
Ang tamang liner ay dapat piliin ayon sa diameter ng wire at hanay ng materyal.
Paano Nagdudulot ng Jamming ang Kontaminasyon ng Liner?
Ang bawat metro ng welding wire na pumapasok sa tanglaw ay maaaring magdala ng maliliit na halaga ng:
alikabok;
langis;
kalawang;
mga particle ng metal;
pagguhit ng nalalabi.
Naiipon ang mga kontaminant na ito sa loob ng liner.
Sa paglipas ng panahon, tumataas ang alitan.
Ito ang dahilan kung bakit ang isang tanglaw na ganap na kumakain kapag bago ay maaaring unti-unting magsimulang makaranas ng mga problema sa wire-feed.
Dahilan 4: Napakahigpit ba ng MIG Torch Cable o Nakapulupot ba?
Isang matalim na baluktot Pinapataas ng MIG torch cable ang friction sa pagitan ng welding wire at liner at maaaring magdulot ng pasulput-sulpot o tuluy-tuloy na wire jamming.
Ang wire ay dapat maglakbay ng ilang metro sa pamamagitan ng cable bago maabot ang contact tip.
Ang bawat liko ay nagpapataas ng resistensya.
Bakit Nagdudulot ng Mga Problema sa Wire-Feed ang Mahigpit na Baluktot?
Kapag ang cable ay yumuko:
wire presses laban sa liner wall;
pagtaas ng contact area;
tumataas ang alitan;
tumataas ang feeder load.
Ang problema ay nagiging mas malala sa:
mahabang mga kable ng sulo;
malambot na kawad;
kontaminadong liner;
maliit na liner clearance.
Paano Dapat Iposisyon ang isang MIG Torch Cable?
Kapag nag-diagnose ng wire jam:
Ilagay ang torch cable nang tuwid hangga't praktikal.
Alisin ang masikip na mga loop.
Iwasang pilipitin ang cable.
Feed wire muli.
Kung makabuluhang bubuti ang pagpapakain, ang pagruruta ng cable ay nag-aambag sa problema.
Para sa katumpakan na produksyon, pumili ng haba ng cable na sapat ang haba para sa aplikasyon ngunit hindi na kinakailangan.
Sanhi 5: Nagdudulot ba ang Contact tip na Dumikit ang Wire?
Ang isang contact tip na maliit ang laki, pagod, sobrang init, kontaminado, o nasira ay maaaring huminto sa wire sa huling punto ng feed path.
Ito ay isa sa mga pinakamadaling problema upang masuri.
Alisin ang tip sa contact at pakainin ang wire.
Kung ang wire ay tumatakbo nang maayos habang ang tip ay naalis ngunit na-jam pagkatapos i-install ang tip, ang problema ay malamang sa contact tip.
Ano ang Mangyayari Kung Masyadong Maliit ang Contact tip ?
Ang wire ay maaaring magbigkis sa loob ng bore.
Ang mga posibleng sintomas ay kinabibilangan ng:
hihinto ang wire sa harap ng sulo;
feeder pushes at birdnest;
gumagalaw ang wire kapag malamig ngunit dumidikit kapag mainit;
Ang burnback ay madalas na nangyayari.
Ang tip ay dapat tumugma sa welding wire diameter.
Magagawa ba ng Heat ang isang Contact tip Jam Wire?
Oo.
Ang contact tip ay gumagana nang napakalapit sa welding arc.
Ang sobrang thermal loading ay maaaring makaapekto sa dulo at mga nakapaligid na consumable.
Kung ang isang tip ay nasira o ang wire ay nasunog pabalik sa butas, ang wire ay maaaring magwelding pansamantala sa dulo.
Ito ay karaniwang tinatawag na burnback.
Ano ang Burnback at Bakit Nagdudulot Ito ng Mga Wire Jam?
Ang Burnback ay nangyayari kapag ang welding wire ay natunaw pabalik sa o papunta sa contact tip sa halip na panatilihin ang tamang distansya sa pagitan ng wire end at contact tip.
Pagkatapos ng burnback:
ang kawad ay maaaring mag-fuse sa dulo;
ang tip bore ay maaaring masira;
ang susunod na pagtatangka sa wire-feed ay maaaring mabigo;
maaaring lumikha ng birdnest ang feeder.
Ang paulit-ulit na burnback ay hindi dapat tratuhin lamang sa pamamagitan ng pagpapalit ng mga tip sa pakikipag-ugnayan.
Suriin:
bilis ng wire-feed;
ugnayan ng boltahe;
kondisyon ng contact tip;
pagkakapare-pareho ng wire-feed;
posisyon ng sulo.
Dahilan 6: Napakataas ba ng Spool Tension?
Ang welding wire spool ay nangangailangan ng sapat na lakas ng pagpepreno upang maiwasan ang hindi makontrol na pag-ikot pagkatapos huminto ang feeder.
Ngunit ang sobrang lakas ng pagpepreno ay nagpapahirap sa mga roll ng drive.
Ang sobrang pag-igting ng spool ay maaaring magdulot ng pagkadulas ng wire, hindi matatag na pagpapakain, at maliwanag na pag-jamming ng sulo.
Ano ang Mangyayari Kung Masyadong Mahigpit ang Spool Tension?
Ang welding wire ay dapat pumasok sa liner nang hindi pinipilit patagilid.
Bakit Mas Madalas ang MIG Wire Jam Sa Aluminum?
Mas madaling ma-jam ang aluminum welding wire dahil mas malambot ito at hindi gaanong lumalaban sa compression at buckling kaysa steel wire.
Ginagawa nitong partikular na sensitibo ang pagpapakain ng aluminyo sa:
presyon ng drive-roll;
liner friction;
cable bends;
haba ng cable;
distansya ng feed.
Ang isang maliit na halaga ng resistensya na hindi makakapigil sa steel wire ay maaaring maging sanhi ng malambot na aluminum wire na buckle malapit sa feeder.
Paano Mo Mapapahusay ang Aluminum MIG Wire Feeding?
Para sa mga soft-wire application:
gumamit ng angkop na low-friction liner;
iwasan ang masikip na cable bends;
panatilihing praktikal ang haba ng cable;
gumamit ng mga drive roll na angkop sa malambot na kawad;
maiwasan ang labis na presyon ng pagmamaneho;
panatilihing malinis ang wire;
gumamit ng tamang laki ng tip sa contact.
Para sa mga napaka-demand na aplikasyon, ang isang sistema ng pagpapakain na idinisenyo upang bawasan ang distansya kung saan dapat itulak ang malambot na kawad ay maaaring magbigay ng higit na pare-pareho.
Bakit Maayos ang Feed ng Wire Sa Pag-alis ng Contact tip ?
Ito ay isa sa mga pinaka-kapaki-pakinabang na pagsusuri sa diagnostic.
Kung maayos ang pag-feed ng wire nang inalis ang contact tip:
spool + drive rolls + liner ay malamang na may kakayahang magpakain sa wire.
Ang paghihigpit ay malamang sa o malapit sa dulo ng sulo sa harap.
Siyasatin:
tip sa contact;
laki ng tip;
burnback;
may hawak ng tip;
pagkakahanay sa harap-end.
Kung mahina pa rin ang feed ng wire habang inalis ang contact tip, siyasatin ang liner, cable, drive roll, at spool.
Bakit Panatilihin ng MIG Wire ang Birdnesting sa Feeder?
Ang paulit-ulit na birdnesting ay karaniwang nangangahulugan na ang feeder ay nagtutulak ng wire nang mas mabilis kaysa sa downstream torch system na maaaring tanggapin ito.
Ang mga karaniwang sanhi ay kinabibilangan ng:
naka-block na liner;
hindi tamang liner;
contact-tip jam;
baluktot nang husto ang cable;
labis na presyon ng drive-roll;
malambot na wire buckling.
Kapag nagkaroon ng birdnest, huwag basta-basta putulin ang gusot na wire at i-restart.
Ang paghihigpit sa ibaba ng agos ay dapat matukoy muna.
Kung hindi, ang susunod na birdnest ay malamang na mangyari muli.
Ano ang Dapat Mong Unahing Suriin Kapag Huminto sa Pagpapakain ang MIG Wire?
Gamitin ang mabilis na diagnostic sequence na ito.
Hakbang
Suriin
Ang Sinasabi Nito sa Iyo
1
Alisin ang tip sa contact
Pinaghihiwalay ang mga problema sa tip sa mga problema sa feed-path
2
Ituwid ang torch cable
Kinikilala ang paglaban na nauugnay sa liko
3
Manu-manong feed wire
Sinusuri ang paglaban ng liner
4
Suriin ang presyon ng drive-roll
Nakikita ang pagdulas o pagdurog
5
Suriin ang drive-roll groove
Kinukumpirma ang tamang wire compatibility
6
Suriin ang tensyon ng spool
Nakikita ang labis na resistensya ng preno
7
Suriin ang kondisyon ng wire
Kinikilala ang kalawang o kontaminasyon
8
Suriin ang liner
Nakikita ang pagbara o maling laki
9
Suriin ang pagkakahanay ng gabay
Nakikita ang mekanikal na pag-drag
Ang sequence na ito ay mas mahusay kaysa sa random na pagpapalit ng mga bahagi.
Paano Mo Sinusubukan ang isang MIG Torch Liner?
Ang isang praktikal na pagsubok ay ang alisin ang contact tip at feed wire sa pamamagitan ng torch na ang cable ay nakaayos nang tuwid hangga't maaari.
Ang kawad ay dapat gumalaw nang maayos.
Kung nananatili ang makabuluhang pagtutol:
Alisin ang wire.
Suriin ang liner.
Suriin kung may kontaminasyon.
I-verify ang laki ng liner.
Kumpirmahin ang haba ng liner at pag-install.
Palitan ang liner kung nananatiling labis ang resistensya.
Ang liner ay isang bahagi ng pagsusuot.
Dapat itong ituring bilang bahagi ng nakagawiang pagpapanatili ng wire-feed sa halip na isang panghabambuhay na bahagi.
Maaari bang maging sanhi ng Wire Jamming ang Maling Pagkakabit na Liner?
Oo.
Kahit na ang isang bagong liner ay maaaring magdulot ng mga problema sa pagpapakain kung ito ay hindi na-install nang tama.
Ang mga posibleng problema sa pag-install ay kinabibilangan ng:
liner cut masyadong maikli;
liner cut masyadong mahaba;
mahinang upuan sa harap na dulo;
mahinang pag-upo sa likurang koneksyon;
matalim na burr sa dulo ng hiwa;
maling detalye ng liner.
Ang isang hindi maayos na trimmed liner ay maaaring lumikha ng isang agwat sa pagitan ng mga bahagi kung saan maaaring mahuli ang welding wire.
Gumamit ng malinis na hiwa at sundin ang tamang pamamaraan ng pag-install ng liner.
Bakit Lumalala ang MIG Wire Feed Kapag Nag-iinit ang Sulo?
Kung ang pagpapakain ng wire ay unti-unting lumalala sa mahabang panahon ng hinang, siyasatin ang dulo sa harap.
Ang init ay maaaring mapabilis:
pagsusuot ng contact-tip;
pagbuo ng spatter;
burnback;
pagpapalawak ng bahagi;
maubos na pinsala.
Ang problema ay maaaring lumitaw bilang:
malamig na tanglaw = normal na pagpapakain
sinundan ng:
mainit na tanglaw = wire sticking
Sa sitwasyong iyon, maaaring hindi lamang ang wire-feed system ang isyu.
Torch amperage, duty cycle, cooling, at consumable na kondisyon ay dapat ding suriin.
Paano Nakakaapekto ang Haba ng Cable MIG Wire Feeding?
Ang mas mahahabang torch cable ay lumilikha ng mas mahabang mekanikal na landas para sa wire.
Ang mas mahabang haba ay nangangahulugan ng mas maraming pagkakataon para sa:
alitan;
yumuko;
kontaminasyon ng liner;
wire drag.
Hindi ito nangangahulugan na ang mga mahabang cable ay palaging may problema.
Nangangahulugan ito na ang kumpletong sistema ng pagpapakain ay dapat piliin para sa kinakailangang haba.
Para sa production welding, iwasang pumili ng hindi kinakailangang mahabang torch assemblies kapag ang mga mas maiikling cable ay kumportableng makakarating sa welding area.
Paano Mo I-troubleshoot ang isang MIG Torch na Nagpapanatili ng Jamming Wire?
Gamitin ang sumusunod na hakbang-hakbang na proseso.
Hakbang 1: Alisin ang Contact tip
Feed wire.
Kung mawala ang problema, siyasatin o palitan ang tip sa contact.
Hakbang 2: Ituwid ang Torch Cable
Alisin ang masikip na baluktot at mga loop.
Test feeding muli.
Hakbang 3: Siyasatin ang Drive Rolls
I-verify:
tamang uka;
tamang diameter;
malinis na ibabaw;
wastong pagkakahanay.
Hakbang 4: Ayusin ang Drive-Roll Pressure
Gumamit lamang ng sapat na presyon para sa maaasahang pagpapakain.
Huwag gumamit ng presyon upang mabayaran ang nakaharang na liner.
Hakbang 5: Suriin ang Spool Brake Tension
Siguraduhin na ang spool ay malayang umiikot nang walang hindi makontrol na pag-overrun.
Hakbang 6: Siyasatin ang Welding Wire
Palitan ang kalawangin, kontaminado, o sirang wire.
Hakbang 7: Siyasatin o Palitan ang Liner
Gamitin ang tamang liner para sa diameter at materyal ng wire.
Hakbang 8: Suriin ang Guide Alignment
Siguraduhin na ang wire ay gumagalaw nang maayos sa liner.
Hakbang 9: Siyasatin ang Torch Front-End Consumables
Suriin:
may hawak ng tip;
diffuser;
tip sa contact;
nguso ng gripo;
kondisyon ng spatter.
MIG Talaan ng Pag-troubleshoot ng Wire-Feed
Sintomas
Malamang na Dahilan
Unang Aksyon
Nadulas ang wire sa mga drive roll
Mababang presyon / mataas na pagtutol
Suriin ang presyon at liner
Wire birdnest
Pagbara sa ibaba ng agos
Suriin ang tip at liner
Ang mga wire jam ay lamang kapag ang cable ay yumuko
Cable/liner friction
Ituwid ang cable
Mga wire jam sa contact tip
Mali/nasira ang tip
Palitan ang tamang tip
Mahina ang feed ng wire pagkatapos ng mahabang hinang
Heat/front-end na isyu
Suriin ang tip at duty cycle
Mahina ang feed ng wire mula sa bagong spool
Pag-igting/pag-align ng spool
Suriin ang spool system
Pinong mga particle ng metal malapit sa feeder
Labis na presyon/maling mga rolyo
Ayusin ang drive system
kalawang sa loob ng liner
Kontaminadong kawad
Palitan ang wire at liner
Ang aluminyo wire ay paulit-ulit na buckle
Labis na paglaban sa feed
I-optimize ang soft-wire path
Arc surges sa pagpapakain
Paputol-putol na paghahatid ng wire
Siyasatin ang kumpletong daanan ng feed
Paano Mo Maiiwasan ang MIG Wire Jamming?
Ang pag-iwas ay mas madali at mas mura kaysa sa paulit-ulit na pag-troubleshoot.
Gamitin ang Mga Tamang Consumable
Tugma:
kawad;
drive roll;
liner;
tip sa pakikipag-ugnayan.
Lahat ng apat ay dapat gumana bilang isang sistema.
Panatilihing Tuwid ang Cable gaya ng Praktikal
Iwasan ang hindi kinakailangang mga loop at matalim na baluktot.
Panatilihing Malinis at Tuyo ang Welding Wire
Itabi ang wire mula sa:
kahalumigmigan;
paggiling ng alikabok;
langis;
kinakaing unti-unti na kapaligiran.
Palitan ang mga Liner Bago Sila Malubhang Kontaminado
Huwag maghintay hanggang ang wire ay ganap na huminto sa pagpapakain.
Siyasatin Mga contact tip Regular
Palitan ang mga tip na nagpapakita:
burnback;
pinalaki bores;
pinsala;
labis na kontaminasyon.
Huwag Pahigpitin ang mga Roll Roll
Ang mas maraming presyon ay hindi awtomatikong nangangahulugan ng mas mahusay na pagpapakain.
Paano Mo Dapat Pumili ng MIG Torch para sa Maaasahang Wire Feeding?
A MIG torch ay dapat piliin ayon sa wire diameter, wire material, cable length, welding current, duty cycle, liner type, at consumable compatibility.
Salik sa Pagpili ng Sulo
Bakit Ito Mahalaga
Wire diameter
Tinutukoy ang laki ng tip at liner
Materyal na wire
Tinutukoy ang kahirapan sa pagpapakain
Haba ng cable
Nakakaapekto sa alitan
Uri ng liner
Kinokontrol ang wire guidance
Tip sa pakikipag-ugnayan
Kinokontrol ang huling wire path
Kasalukuyang hinang
Nakakaimpluwensya sa front-end na temperatura
Duty cycle
Nakakaimpluwensya sa thermal stability
Flexibility ng cable
Nakakaapekto sa pagruruta
Nagagamit na magagamit
Pinapasimple ang pagpapanatili
Para sa mga distributor at industrial na mamimili, dapat suriin ang pagiging maaasahan ng wire-feed bago pumili ng sulo ayon lamang sa amperage o presyo.
Ang sulo ay maaaring magkaroon ng sapat na kapasidad ng kuryente habang hindi pa rin naitugma sa isang mahirap na wire-feeding application.
FAQ Tungkol sa MIG Wire Jamming
Bakit Patuloy na Nag-jamming ang Aking MIG Wire?
MIG wire ay kadalasang na-jam dahil sa sobrang resistensya sa isang lugar sa pagitan ng spool at contact tip. Kabilang sa mga karaniwang dahilan ang maruming liner, maling drive-roll pressure, baluktot na torch cable, maling contact tip, sobrang tensyon ng spool, kontaminadong wire, o mahinang alignment ng feeder.
Bakit Nananatiling Birdnesting ang Aking MIG Wire?
Nagaganap ang birdnesting kapag ang feeder ay patuloy na nagtutulak ng wire ngunit pinipigilan ng isang paghihigpit ang wire mula sa paglipat sa sulo. Suriin ang contact tip, liner, cable bends, drive-roll pressure, at kondisyon ng wire.
Bakit Ang Aking MIG Wire ay Hindi Nagpapakain sa Pamamagitan ng Baril?
Alisin ang contact tip at subukan ang wire feed. Kung ang pagpapakain ay bumuti, ang contact tip ay malamang na nagiging sanhi ng paghihigpit. Kung mahina pa rin ang feed ng wire, siyasatin ang liner, torch cable, drive roll, spool tension, at wire condition.
Maaari bang Magdulot ng MIG Wire Jamming ang isang Bad Liner?
Oo. Ang isang marumi, sira, maliit, malaki, o maling pagkaka-install na liner ay maaaring magpapataas ng resistensya ng wire-feed at magdulot ng pagdulas, birdnesting, o kumpletong pagkabigo ng wire-feed.
Maaari Bang Magdulot ng Mga Wire Jam ang Masyadong Malaking Drive-Roll Pressure?
Oo. Maaaring ma-deform ng sobrang drive-roll pressure ang welding wire, makabuo ng mga metal particle, mapataas ang kontaminasyon ng liner, at makatutulong sa birdnesting. Gumamit lamang ng sapat na presyon upang tuloy-tuloy na pakainin ang wire.
Bakit Mas Madalas ang Aluminum MIG Wire Jam?
Ang aluminyo welding wire ay mas malambot kaysa sa steel wire at mas malamang na ma-deform o buckle sa ilalim ng compressive force. Nangangailangan ito ng low-resistance wire path, angkop na drive roll, naaangkop na liner, tamang laki ng tip, at minimal na cable bends.
Maaari bang Magdulot ng mga Problema sa Wire-Feed ang isang Contact tip ?
Oo. Ang isang hindi tama, nasira, sobrang init, o kontaminadong tip sa contact ay maaaring makapagpigil sa paggalaw ng wire. Ang Burnback ay maaari ring i-fuse ang wire sa dulo at ganap na ihinto ang pagpapakain.
Dapat Ko bang Palitan ang MIG Torch kung Patuloy na Nag-jamming ang Wire?
Hindi agad. Siyasatin muna ang contact tip, liner, drive roll, spool tension, cable routing, wire condition, at alignment. Palitan lamang ang torch o cable assembly kung mananatili ang pinsala, labis na panloob na resistensya, o hindi pagkakatugma ng application pagkatapos ng normal na pag-troubleshoot.
Konklusyon: Paano Mo Ihihinto ang isang MIG Torch Mula sa Jamming Wire?
Kung ang iyong MIG torch keeps jamming wire , magsimula sa pamamagitan ng paghahanap kung saan nangyayari ang resistance.
Huwag taasan ang drive-roll pressure hanggang sa malaman mo kung bakit lumalaban ang wire sa paggalaw.
Ang wastong na-configure na MIG wire-feed system ay dapat na payagan ang electrode wire na maglakbay nang maayos mula sa spool patungo sa arc nang walang labis na puwersa.
Para sa maaasahang production welding, itugma ang drive roll, liner, contact tip , haba ng cable, diameter ng wire, at wire material bilang isang kumpletong sistema.
Binabawasan ng tamang setup ang birdnesting, wire jams, consumable wear, downtime, at hindi kinakailangang pagpapalit ng sulo.
Mga personalized na karanasan sa ganap na kontrol.
Gumagamit ang website na ito ng cookies at mga katulad na teknolohiya ('cookies'). Alinsunod sa iyong pahintulot, gagamit ng analytical cookies para subaybayan kung aling content ang interesado sa iyo, at marketing cookies para magpakita ng advertising na batay sa interes. Gumagamit kami ng mga third-party na provider para sa mga hakbang na ito, na maaari ring gumamit ng data para sa kanilang sariling mga layunin.
Ibibigay mo ang iyong pahintulot sa pamamagitan ng pag-click sa 'Tanggapin lahat' o sa pamamagitan ng paglalapat ng iyong mga indibidwal na setting. Ang iyong data ay maaari ding iproseso sa mga ikatlong bansa sa labas ng EU, tulad ng US, na walang katumbas na antas ng proteksyon ng data at kung saan, sa partikular, ang pag-access ng mga lokal na awtoridad ay maaaring hindi epektibong mapipigilan. Maaari mong bawiin ang iyong pahintulot na may agarang epekto anumang oras. Kung mag-click ka sa 'Tanggihan lahat', tanging mahigpit na kinakailangang cookies lang ang gagamitin.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių