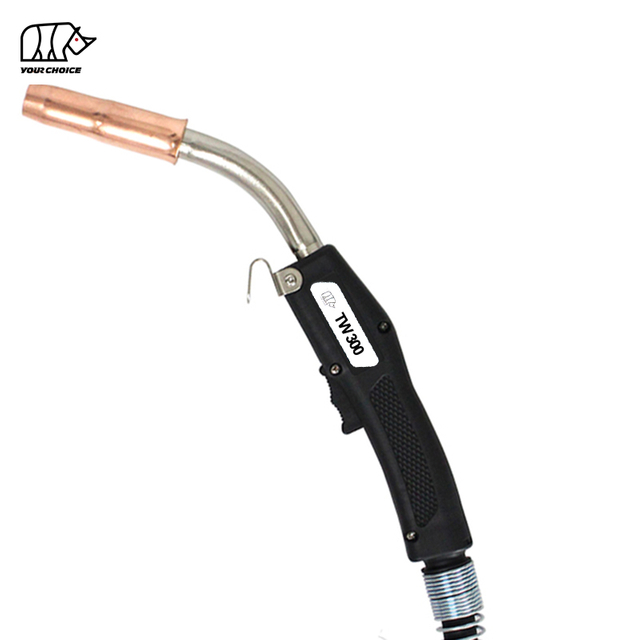
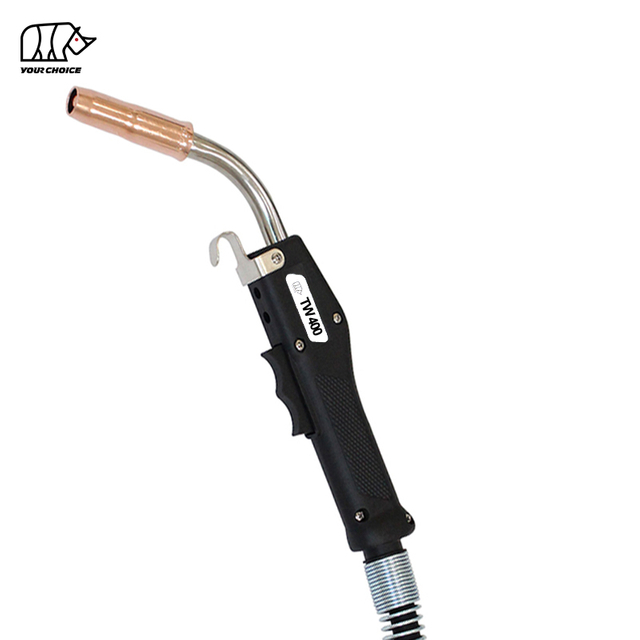
A MIG hegesztőpisztoly az egyik leggyakrabban használt eszköz a gyártásban, az autójavításban, a fémgyártásban, az építőiparban és az ipari hegesztésben. Még a legjobb minőségű hegesztőberendezések is elhasználódhatnak az idő múlásával, ami instabil íveket, rossz hegesztési minőséget, túlzott fröcskölést vagy váratlan állásidőt okozhat.
A MIG hegesztőpisztoly leggyakoribb problémáinak megértése lehetővé teszi a kezelők számára, hogy gyorsan diagnosztizálják a problémákat, javítsák a termelékenységet és csökkentsék a karbantartási költségeket.
Ez az útmutató a ismerteti 10 leggyakoribbat MIG hegesztőpisztoly- problémák , okaik, gyakorlati megoldások és megelőző karbantartási tippek, amelyek mind a kezdő, mind a professzionális hegesztőket segítik az egyenletes hegesztési teljesítmény elérésében.
Miért számít a megfelelő MIG zseblámpa karbantartás?
A jól karbantartott MIG hegesztőpisztoly a következőket nyújtja:
Stabil ívteljesítmény
Következetes huzalelőtolás
Jobb hegesztési megjelenés
Alacsonyabb fogyasztási költségek
Csökkentett gépleállás
A berendezés hosszabb élettartama
A kopott fogyóeszközök rendszeres ellenőrzése és cseréje jelentősen javíthatja a hegesztési hatékonyságot.
A forgalmazók, importőrök, nagykereskedők és ipari vásárlók számára a megfelelő gyártó partner kiválasztása ugyanolyan fontos, mint a megfelelő zseblámpa kiválasztása.
Egy professzionális OEM gyártónak a következőket kell kínálnia:
Stabil termékminőség
Szigorú minőségellenőrzés
Egyedi márkajelzés és csomagolás
Gyors gyártási átfutási idő
Átfogó fogyóeszközök kompatibilitás
Nemzetközi export tapasztalat
Rugalmas OEM és ODM szolgáltatások
Műszaki támogatás különböző hegesztési alkalmazásokhoz
A megbízható gyártás egyenletes hegesztési teljesítményt biztosít, miközben csökkenti a hosszú távú működési költségeket.
Gyakran Ismételt Kérdések (GYIK)
1. Miért melegszik folyamatosan túl MIG hegesztőpisztolyom?
A pisztoly túlmelegedését általában a névleges munkaciklus túllépése, rossz elektromos csatlakozások vagy folyamatos nagyáramú hegesztés okozza megfelelő hűtés nélkül.
2. Milyen gyakran kell cserélni a MIG hegesztőpisztoly betétet?
A csereintervallum a használati gyakoriságtól, a vezeték minőségétől és a működési feltételektől függ. A rendszeres ellenőrzés segít megelőzni a huzaladagolási problémákat.
3. Mi okozza a túlzott fröcskölést a MIG hegesztés során?
A leggyakoribb ok a nem megfelelő feszültség, a nem megfelelő huzalelőtolási sebesség, a szennyezett anyagok és a rossz védőgáz-lefedettség.
4. Miért fészkel a hegesztőhuzalom?
A madárfészkelést általában az elhasználódott hajtógörgők, a túlzott görgőnyomás, az eltömődött bélések vagy a fáklyakábelek meggörbülése okozza.
5. Honnan tudhatom, mikor kell cserélni az érintkezőcsúcsot?
Cserélje ki az érintkezőcsúcsot, ha a huzal már nem húzódik egyenletesen, a lyuk túlméretezett, gyakran visszaégés történik, vagy az ívstabilitás csökken.
6. Milyen karbantartást kell végezni egy MIG hegesztőpisztolyon?
A rendszeres karbantartás magában foglalja a fúvóka tisztítását, az érintkezőcsúcsok ellenőrzését, a betétek ellenőrzését, a gázáramlás ellenőrzését, a kábelcsatlakozások meghúzását és az elhasználódott fogyóeszközök cseréjét.
7. OEM testreszabott MIG hegesztőpisztolyok javíthatják a gyártás hatékonyságát?
Igen. OEM testreszabott MIG hegesztőpisztolyok úgy tervezhetők, hogy megfeleljenek az adott hegesztési alkalmazásoknak, javítsák a kezelő kényelmét, javítsák a fogyóeszközök kompatibilitását, csökkentsék a karbantartási gyakoriságot és javítsák a gyártás általános hatékonyságát.
8. Hogyan választhatok megbízható OEM testreszabott MIG hegesztőpisztoly szállítót?
Keressen olyan gyártót, aki fejlett gyártási létesítményekkel, szigorú minőség-ellenőrzéssel, testreszabási lehetőségekkel, exporttapasztalattal, stabil ellátási kapacitással és rugalmas műszaki támogatással rendelkezik.
Következtetés
A legtöbb MIG hegesztőpisztoly problémája megelőzhető megfelelő karbantartással, a kellékek időben történő cseréjével és a helyes hegesztési paraméterekkel. Az instabil ívek, a huzalelőtolási problémák, a túlmelegedés, a gázproblémák és a fogyóeszközök kopásának okainak megértésével a kezelők minimalizálhatják az állásidőt és javíthatják a hegesztés minőségét.
Ipari felhasználók és globális forgalmazók számára, partner egy tapasztalt OEM személyre szabott MIG hegesztőpisztoly gyártója további előnyöket biztosít, többek között állandó minőséget, személyre szabott megoldásokat, megbízható ellátást és hosszú távú költségmegtakarítást.
Személyre szabott élmények teljes irányítás mellett.
Ez a weboldal cookie-kat és hasonló technológiákat ('cookie-kat') használ. Az Ön beleegyezésével analitikai cookie-kat használ annak nyomon követésére, hogy mely tartalmak érdeklik Önt, és marketing cookie-kat az érdeklődésen alapuló hirdetések megjelenítéséhez. Ezekhez az intézkedésekhez külső szolgáltatókat veszünk igénybe, akik az adatokat saját céljaikra is felhasználhatják.
Hozzájárulását az 'Összes elfogadása' gombra kattintva vagy az egyéni beállítások alkalmazásával adja meg. Az Ön adatait ezután az EU-n kívüli harmadik országokban is feldolgozhatják, például az Egyesült Államokban, amelyek nem rendelkeznek megfelelő szintű adatvédelemmel, és ahol különösen a helyi hatóságok hozzáférése nem akadályozható meg hatékonyan. Hozzájárulását bármikor azonnali hatállyal visszavonhatja. Ha rákattint az 'Összes elutasítása' gombra, csak a feltétlenül szükséges cookie-k kerülnek felhasználásra.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių