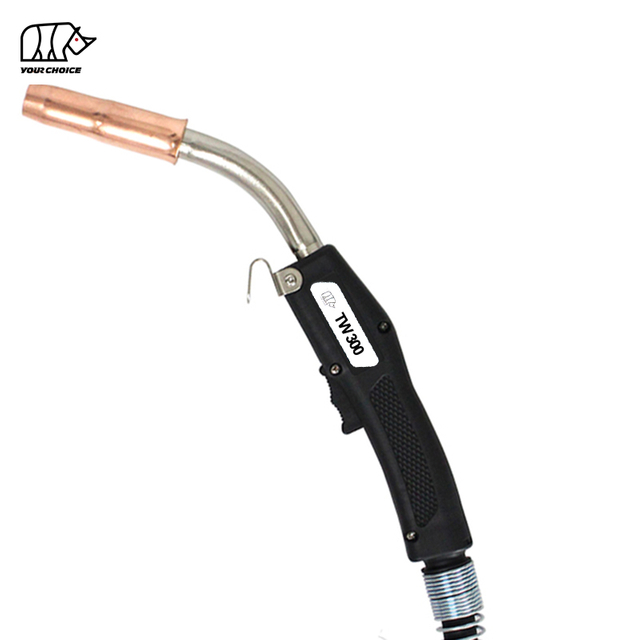
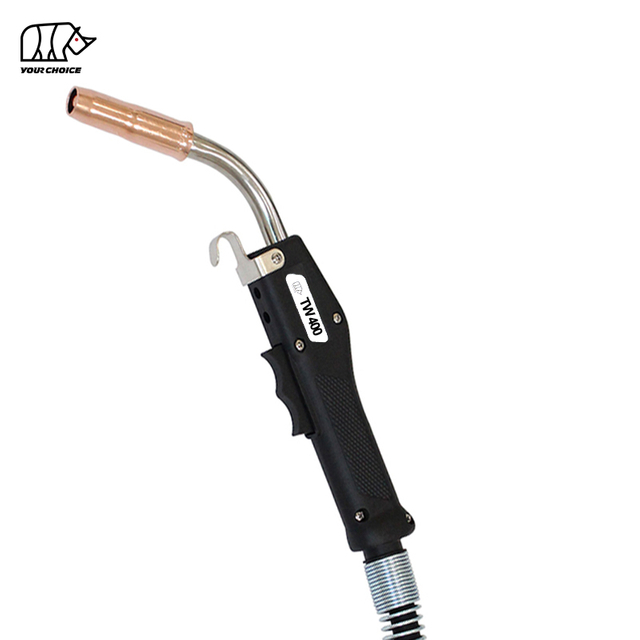
En MIG sveisebrenner er et av de mest brukte verktøyene innen fabrikasjon, bilreparasjon, metallproduksjon, konstruksjon og industriell sveising. Selv sveiseutstyr av høyeste kvalitet kan oppleve slitasje over tid, noe som fører til ustabile lysbuer, dårlig sveisekvalitet, for mye sprut eller uventet nedetid.
Ved å forstå de vanligste problemene med MIG sveisebrenner kan operatører diagnostisere problemer raskt, forbedre produktiviteten og redusere vedlikeholdskostnadene.
Denne veiledningen forklarer de 10 vanligste MIG MIG sveisebrenner problemer , deres årsaker, praktiske løsninger og tips om forebyggende vedlikehold for å hjelpe både nybegynnere og profesjonelle sveisere med å oppnå jevn sveiseytelse.
Hvorfor riktig MIG lommelyktvedlikehold er viktig
En godt vedlikeholdt MIG sveisebrenner gir:
Stabil lysbueytelse
Konsekvent trådmating
Bedre sveiseutseende
Lavere forbrukskostnader
Redusert maskinstans
Lengre levetid på utstyret
Regelmessig inspeksjon og utskifting av slitte forbruksvarer kan forbedre sveiseeffektiviteten betydelig.
Tilbakebrenning oppstår når sveisetråden smelter sammen inne i kontaktspissen.
Årsaker
Trådmatingshastigheten er for lav
Kontaktspissen er utslitt
Feil utstikking
Dårlig jording
Løsninger
Øk trådmatingshastigheten.
Skift ut skadede kontaktspisser.
Hold riktig sveiseavstand.
Inspiser jordingskabler.
5. Overopphetet lommelykt
Kontinuerlig høystrømssveising kan overopphete brenneren.
Symptomer
Håndtaket blir varmt
Redusert driftssyklus
Skader på kabelisolasjon
Årsaker
Overskrider merkestrøm
Dårlig kjøling
Løse kabelforbindelser
Løsninger
Tillat tilstrekkelige kjøleintervaller.
Velg riktig lommelyktvurdering.
Stram til elektriske koblinger.
Skift ut skadede kabler.
6. Dekkgass Problemer
Utilstrekkelig dekkgass resulterer i porøsitet og oksidasjon.
Symptomer
Pinholes
Svart sveiseoverflate
Overdreven oksidasjon
Årsaker
Gasslekkasjer
Blokkert munnstykke
Feil gassstrømningshastighet
Skadet gasslange
Løsninger
Kontroller alle gasskoblinger.
Skift ut skadede slanger.
Rengjør gassdysen.
Still inn passende gassstrøm i henhold til applikasjonen.
7. Festing av sveisetråd
Tråden fester seg før den når sveisebassenget.
Årsaker
Skitten liner
Skadet kontaktspiss
Feil drivrulletrykk
Løsninger
Bytt ut foringen.
Installer en ny kontaktspiss.
Juster spenningen på drivrullen.
8. Porøsitet i sveiser
Porøsitet er en av de vanligste sveisefeilene.
Årsaker
Fuktighetsforurensning
Skittent uedelt metall
Dårlig dekning av dekkgass
Vindinterferens
Løsninger
Rengjør arbeidsstykket grundig.
Oppbevar sveisetråden i et tørt miljø.
Beskytt sveiseområdet mot vind.
Bekreft gassstrøminnstillingene.
9. Dyse blokkert med sprut
Sprutakkumulering begrenser strømmen av beskyttelsesgass.
Symptomer
Dårlig gassdekning
Økt porøsitet
Ujevn sveisestreng
Løsninger
Rengjør munnstykket etter hvert sveiseskift.
Påfør anti-sprut spray når det er aktuelt.
Skift ut svært slitte dyser.
10. Kort forbrukstid
Hyppig utskifting av forbruksvarer øker produksjonskostnadene.
Vanlige årsaker
Overdreven varme
Feil sveiseparametere
Forbruksvarer av dårlig kvalitet
Mangel på vedlikehold
Løsninger
Følg anbefalte sveiseparametere.
Utfør regelmessige inspeksjoner.
Skift ut slitte deler før fullstendig feil.
Velg forbruksvarer designet for lang levetid.
Sjekkliste for forebyggende vedlikehold for MIG-sveisebrennere
En enkel vedlikeholdsrutine hjelper til med å forhindre de fleste fakkelfeil.
Daglig
Rengjør munnstykket.
Sjekk gassstrømmen.
Inspiser kontaktspissen.
Fjern sveisesprut.
Ukentlig
Inspiser foringen.
Sjekk kabelens tilstand.
Rengjør drivrullene.
Bekreft trådmating.
Månedlig
Bytt ut slitte forbruksvarer.
Inspiser elektriske koblinger.
Test gasslekkasje.
Undersøk lommelyktens isolasjon.
Tips for å forlenge MIG-sveisebrenner levetid
Å følge god brukspraksis kan øke lommelyktens levetid betydelig.
Unngå å overskride brennerens nominelle driftssyklus.
Hold kabelen rett under sveising.
Bytt ut forbruksvarer før overdreven slitasje oppstår.
Bruk ren sveisetråd.
Hold beskyttelsesgassen fri for forurensning.
Oppbevar lommelykter i et rent, tørt miljø.
Inspiser foringer regelmessig.
Oppretthold konsistente sveiseparametere.
Velge en pålitelig OEM MIG-sveisebrenner produsent
For distributører, importører, grossister og industrielle kjøpere er det like viktig å velge riktig produksjonspartner som å velge riktig lommelykt.
En profesjonell OEM -produsent bør tilby:
Stabil produktkvalitet
Streng kvalitetskontroll
Tilpasset merkevarebygging og emballasje
Raske produksjonsledetider
Omfattende forbrukskompatibilitet
Internasjonal eksporterfaring
Fleksible OEM og ODM tjenester
Teknisk støtte for ulike sveiseapplikasjoner
Pålitelig produksjon sikrer konsistent sveiseytelse samtidig som den reduserer langsiktige driftskostnader.
Ofte stilte spørsmål (FAQs)
1. Hvorfor blir MIG -sveisebrenneren min overopphetet?
Overoppheting av brenneren er vanligvis forårsaket av overskridelse av den nominelle driftssyklusen, dårlige elektriske tilkoblinger eller kontinuerlig høystrømsveising uten tilstrekkelig kjøling.
2. Hvor ofte bør jeg bytte en MIG sveisebrennerforing?
Utskiftingsintervallet avhenger av bruksfrekvens, ledningskvalitet og driftsforhold. Regelmessig inspeksjon bidrar til å forhindre problemer med trådmating.
3. Hva forårsaker for mye sprut under MIG sveising?
Feil spenning, feil trådmatingshastighet, forurensede materialer og dårlig dekning av dekkgass er de vanligste årsakene.
4. Hvorfor fortsetter sveisetråden å hekke?
Fuglehekking er vanligvis forårsaket av slitte drivruller, for høyt rulletrykk, blokkerte foringer eller bøyde brennerkabler.
5. Hvordan vet jeg når jeg skal bytte ut kontaktspissen?
Skift ut kontaktspissen når ledningen ikke lenger mates jevnt, hullet blir overdimensjonert, tilbakebrenning oppstår ofte eller buestabiliteten reduseres.
6. Hvilket vedlikehold bør utføres på en MIG sveisebrenner?
Rutinemessig vedlikehold inkluderer rengjøring av dysen, inspeksjon av kontaktspisser, kontroll av foringer, verifisering av gassstrøm, tiltrekking av kabelforbindelser og utskifting av slitte forbruksvarer.
7. Kan OEM tilpassede MIG sveisebrennere forbedre produksjonseffektiviteten?
Ja. OEM tilpassede MIG sveisebrennere kan utformes for å matche spesifikke sveiseapplikasjoner, forbedre operatørkomforten, øke kompatibiliteten til forbruksvarer, redusere vedlikeholdsfrekvensen og øke den totale produksjonseffektiviteten.
8. Hvordan kan jeg velge en pålitelig OEM tilpasset MIG sveisebrennerleverandør?
Se etter en produsent med avanserte produksjonsfasiliteter, streng kvalitetskontroll, tilpasningsmuligheter, eksporterfaring, stabil forsyningskapasitet og responsiv teknisk støtte.
Konklusjon
De fleste problemer med MIG sveisebrenner kan forebygges med riktig vedlikehold, rettidig utskifting av forbruksvarer og riktige sveiseparametere. Ved å forstå årsakene til ustabile lysbuer, trådmatingsproblemer, overoppheting, gassproblemer og slitasje på forbruksvarer, kan operatører minimere nedetid og forbedre sveisekvaliteten.
For industrielle brukere og globale distributører, samarbeid med en erfaren OEM tilpasset MIG produsent av sveisebrenner gir ytterligere fordeler, inkludert jevn kvalitet, skreddersydde løsninger, pålitelig forsyning og langsiktige kostnadsbesparelser.
Denne nettsiden bruker informasjonskapsler og lignende teknologier ('informasjonskapsler'). Med forbehold om ditt samtykke, vil bruke analytiske informasjonskapsler for å spore hvilket innhold som interesserer deg, og markedsføringsinformasjonskapsler for å vise interessebasert annonsering. Vi bruker tredjepartsleverandører for disse tiltakene, som også kan bruke dataene til egne formål.
Du gir ditt samtykke ved å klikke på 'Godta alle' eller ved å bruke dine individuelle innstillinger. Dine data kan da også bli behandlet i tredjeland utenfor EU, for eksempel USA, som ikke har et tilsvarende nivå av databeskyttelse, og hvor særlig tilgang fra lokale myndigheter kanskje ikke effektivt forhindres. Du kan når som helst tilbakekalle samtykket ditt med umiddelbar virkning. Hvis du klikker på 'Avvis alle', vil kun strengt nødvendige informasjonskapsler brukes.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių