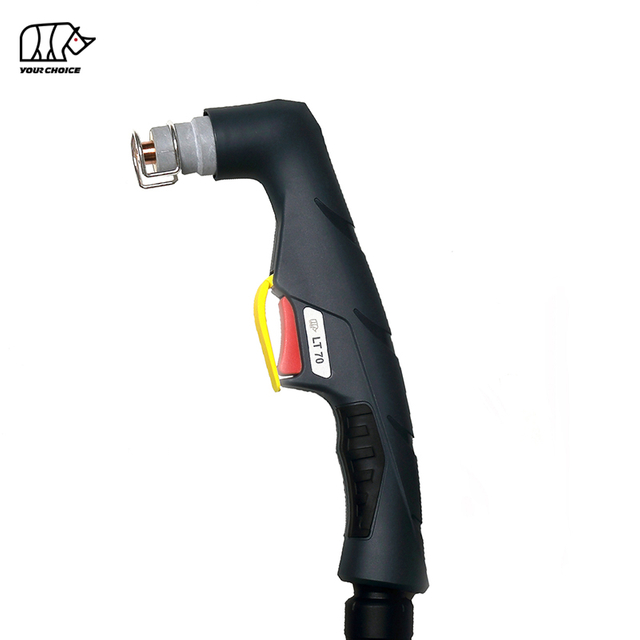
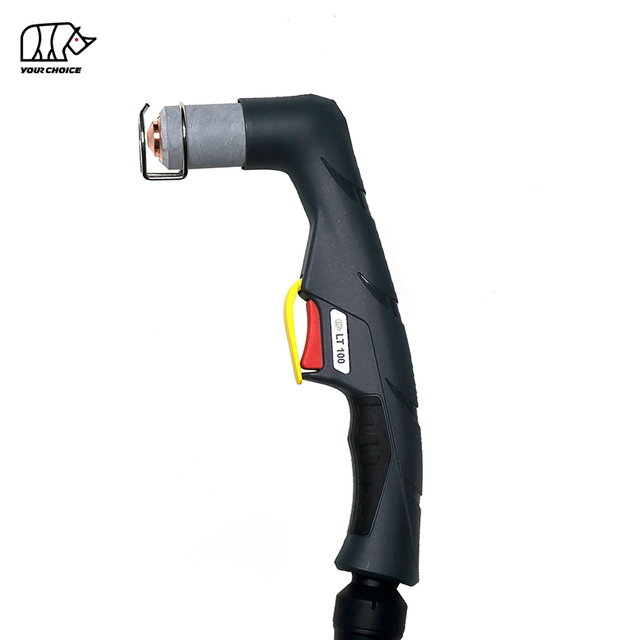
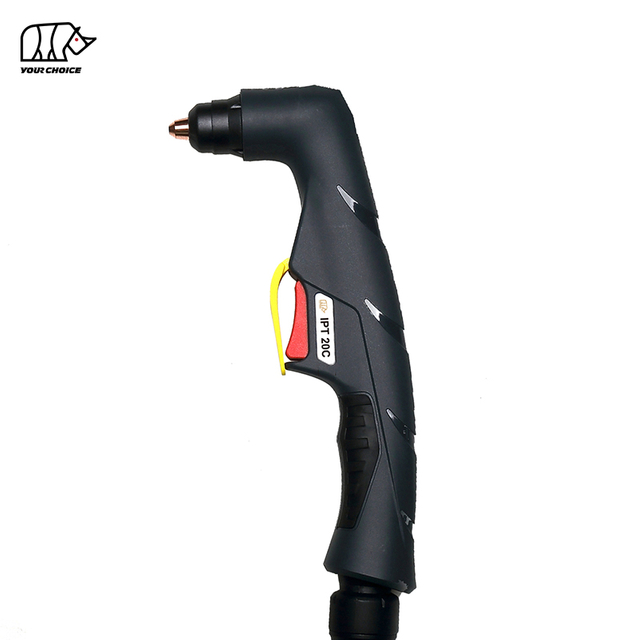
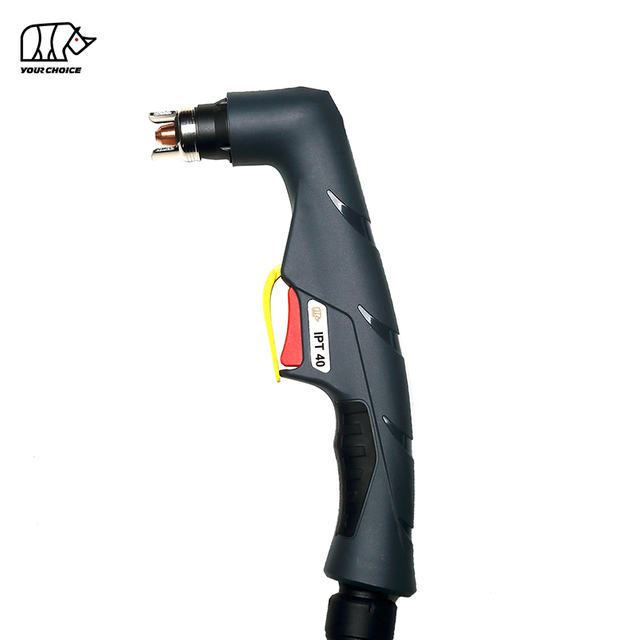
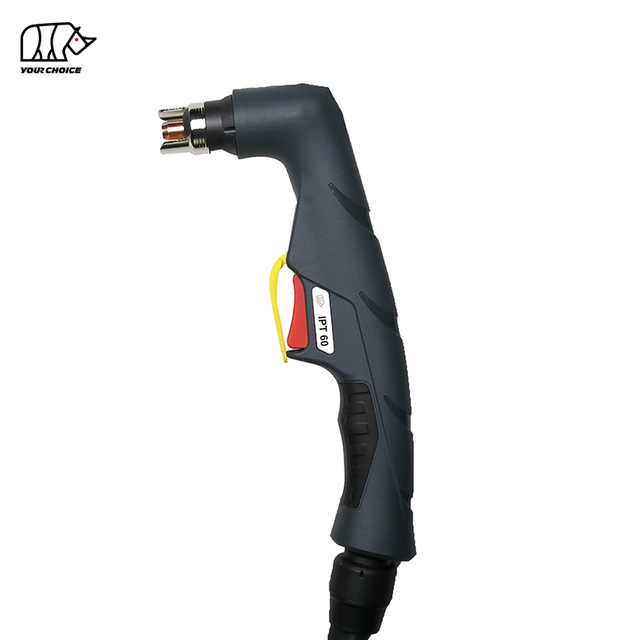
A plazmavágó az egyik leghatékonyabb és legsokoldalúbb eszköz vezetőképes fémek, például szénacél, rozsdamentes acél és alumínium vágására. Széles körben használják fémgyártásban, autógyártásban, hajógyártásban, építőipari berendezések gyártásában és CNC forgácsolási alkalmazásokban, mert gyors vágási sebességet, kiváló termelékenységet és sokféle anyagvastagság feldolgozását kínálja.
Azonban sok kezelő szembesül egy közös problémával: a plazmavágó nem megfelelően vág . A tünetek lehetnek hiányos vágások, durva élek, túlzott salak, instabil ívek, szögletes vágások, lassú vágási sebesség vagy gyakori ívmegszakítások. Ezek a problémák nemcsak csökkentik a vágás minőségét, hanem növelhetik az anyagpazarlást, a fogyóeszközök költségeit és a gyártási állásidőt is.
Ha egy plazmavágó nem működik megfelelően, sok felhasználó azonnal azt feltételezi, hogy maga a gép sérült. A valóságban a rossz vágási teljesítményt gyakran olyan tényezők kombinációja okozza, mint például a kopott plazmapisztoly fogyóeszközök, a helytelen vágási paraméterek, a rossz sűrített levegő minősége, a nem megfelelő pisztolymagasság, a gyenge elektromos csatlakozások vagy a helytelen működési technikák.
A plazmavágási problémák kiváltó okainak megértése az első lépés a teljesítmény javítása felé. A megfelelően karbantartott plazmavágó rendszernek egyenletes ívindítást, egyenletes vágási sebességet, tiszta éleket és megbízható működést kell biztosítania a gyártási folyamat során.
Ez az átfogó útmutató elmagyarázza , miért nem vág megfelelően a plazmavágó , és praktikus hibaelhárítási megoldásokat kínál a hegesztőknek, gyártóknak és ipari felhasználóknak a vágási teljesítmény helyreállításában. Függetlenül attól, hogy kézi plazmavágót vagy CNC plazmavágó rendszert üzemeltet, ezek a módszerek javítják a vágás minőségét, meghosszabbítják a fogyóeszközök élettartamát, és csökkentik a szükségtelen állásidőt.
Hogyan működik a plazmavágás
Annak megértéséhez, hogy a plazmavágó miért hibásodhat meg, fontos megérteni a vágási folyamat működését.
A plazmavágó rendszer rendkívül magas hőmérsékletű plazmaívet hoz létre azáltal, hogy a sűrített gázt a plazmafáklya belsejében lévő kis nyíláson keresztül kényszeríti át. Az elektromos energia a gázt plazmává alakítja, koncentrált vágóáramot hozva létre, amely képes megolvasztani és eltávolítani a fémet.
A vágási folyamat több összetevő együttes működésétől függ:
Ha minden alkatrész megfelelően működik, a plazmaív stabil és fókuszált marad, gyors és pontos vágásokat eredményezve.
Ha azonban a rendszer bármely része megsérül, rosszul van beállítva vagy elszennyeződik, a plazmaív instabillá válhat. Ez csökkenti a vágási teljesítményt, rossz élminőséget és rövidebb fogyóeszközök élettartamát.
A plazmavágó hasonló a precíziós szerszámokhoz, ahol minden alkatrész befolyásolja a végeredményt. Egy kis probléma a levegőáramlásban, az elektromos csatlakozásban vagy a pisztoly beállításában jelentős különbséget okozhat a vágási teljesítményben.
Azt jelzi, hogy a plazmavágó nem megfelelően vág
A hibaelhárítás előtt fontos azonosítani a gyenge vágási teljesítmény konkrét tüneteit. A különböző problémák általában különböző okokat jeleznek.
Hiányos átvágás az anyagon
Az egyik legnyilvánvalóbb jel az, amikor a plazmaív nem képes teljesen áthatolni a munkadarabon.
A gyakori okok a következők:
A vágóáram túl alacsony
Az utazási sebesség túl gyors
A fogyóeszközök kopottak
Az anyagvastagság meghaladja a gép kapacitását
Helytelen égőmagasság
Gyenge légnyomás
Ha a plazmaív nem tud teljesen áthatolni az anyagon, a vágás félúton leállhat, vagy összefüggő fémfelületeket hagyhat hátra.
Túlzott salak a vágott éleken
A salak a plazmavágás alsó vagy felső szélén maradt megolvadt fémmaradványra utal.
Kis mennyiségű salak az anyagtól és a vágási körülményektől függően normális lehet. A túlzott salakanyag azonban általában hibás beállításokat vagy berendezési problémákat jelez.
A lehetséges okok a következők:
Nem megfelelő vágási sebesség
Alacsony légnyomás
Kopott fúvóka
Helytelen áramerősség
Nem megfelelő fáklya távolság
A salak csökkentése javítja a gyártás hatékonyságát, mivel kevesebb másodlagos csiszolásra és simításra van szükség.
Durva vagy egyenetlen vágott élek
A megfelelően beállított plazmavágónak viszonylag sima és egyenletes éleket kell készítenie.
Durva vágások a következőkből származhatnak:
Rossz ívstabilitás
Sérült fogyóeszközök
A pisztoly helytelen beállítása
Szennyezett levegő ellátás
Helytelen vágási paraméterek
Az egyenetlen élek különösen problematikusak a hegesztést, összeszerelést vagy precíziós gyártást igénylő alkalmazásoknál.
Ferde vagy ferde vágások
A plazmavágásnál gyakori az enyhe ferdeszög, de a túlzott ferdeség problémát jelez.
A gyakori okok a következők:
Helytelen égőmagasság
Kopott fogyóeszközök
A zseblámpa nincs függőlegesen elhelyezve
Túl gyors vágás
Helytelen aktuális beállítások
A pisztoly helyes pozíciójának megőrzése pontosabb vágást tesz lehetővé.
Gyakori ívhiba
Ha a plazmaív vágás közben többször is leáll, annak lehetséges okai a következők:
Rossz elektromos csatlakozás
Elégtelen levegőellátás
Sérült fogyóeszközök
Helytelen földelés
A túlmelegedés elleni védelem aktiválása
A gyakori ívkimaradások csökkentik a termelékenységet, és mélyebb berendezési problémát jelezhetnek.
A fő okok, amelyek miatt a plazmavágó nem vág megfelelően
1. Kopott vagy sérült plazmapisztoly fogyóeszközök
A gyenge plazmavágási teljesítmény leggyakoribb oka az elhasználódott fogyóeszközök.
A A plazmafáklya több fogyó alkatrészre támaszkodik a plazmaív szabályozásához és alakításához, beleértve:
Elektróda
Szórófej
Örvénygyűrű
Pajzs
Rögzítő sapka
Ezek az alkatrészek rendkívüli hő- és elektromos igénybevételnek vannak kitéve működés közben. Idővel természetesen elhasználódnak, és elvesztik stabil plazmaív előállítására való képességüket.
A kopott fúvóka nyílása megnagyobbodhat, így a plazmaáram szélesebbé és kevésbé koncentrálttá válik. Ez gyenge behatolást, durva éleket és megnövekedett ferdeszögeket eredményez.
A kopott elektróda instabil ívindítást és inkonzisztens vágási teljesítményt okozhat.
A fogyóeszközök rendszeres ellenőrzése és cseréje elengedhetetlen a megbízható vágási minőség fenntartásához.
A probléma megoldása:
Vágás előtt ellenőrizze a fogyóeszközöket
Cserélje ki a sérült elektródákat és fúvókákat
Az alkalmazáshoz használjon kompatibilis fogyóeszközöket
Kerülje az erősen kopott alkatrészekkel való üzemeltetést
Tartsa be az ajánlott csereintervallumokat
A kellékanyagok megfelelő időben történő cseréje általában sokkal olcsóbb, mint a rossz vágásminőség és a gyártási késések kezelése.
2. Nem megfelelő vágási sebesség
A vágási sebesség közvetlen hatással van a plazmavágás minőségére.
Ha a fáklya túl gyorsan mozog, a plazmaívnek nincs elég ideje teljesen áthatolni az anyagon. Ez hiányos vágásokat, túlzott húzóvonalakat és rossz élminőséget eredményez.
Ha a pisztoly túl lassan mozog, túlzott hő halmozódik fel a vágási területen. Ezzel létrehozható:
Súlyos salak
Nagyobb hőhatás zónák
Eltorzult élek
Fokozott fogyóeszközök kopása
Az ideális vágási sebesség a következőktől függ:
Anyag típusa
Anyagvastagság
Vágási áram
A plazmarendszer kapacitása
Fáklya magassága
A sebesség és a teljesítmény közötti megfelelő egyensúly megtalálása elengedhetetlen a tiszta és hatékony vágásokhoz.
3. Rossz sűrített levegő minőség
A sűrített levegő minősége az egyik leginkább figyelmen kívül hagyott tényező, amely befolyásolja a plazmavágási teljesítményt.
Sok plazmavágó rendszer sűrített levegőt használ plazmagázként. Ha a levegő nedvességet, olajat vagy szennyeződéseket tartalmaz, az károsíthatja a fogyóeszközöket és destabilizálhatja a plazmaívet.
A rossz levegőminőség a következőket okozhatja:
Instabil ívteljesítmény
Lerövidített elektródák élettartama
Rossz szabású megjelenés
Fokozott karbantartási igény
A megfelelő levegő-előkészítő rendszernek tartalmaznia kell:
Légszűrők
Nedvességleválasztók
Légszárítók
A kompresszor rendszeres karbantartása
A tiszta és száraz levegő egyenletes plazmatermelést biztosít, és védi a drága pisztoly alkatrészeket.
4. Nem megfelelő fáklya magasság
A pisztoly magassága, más néven kiállási távolság, kritikus szerepet játszik a plazmavágás pontosságában.
Ha a fáklya túl közel van az anyaghoz:
A fúvóka hozzáérhet a munkadarabhoz
A fogyóeszközök kopása nő
Az ívstabilitás csökken
Ha a fáklya túl magasan van:
A vágási energia gyengébb lesz
Az ív szélesebbre terjed
Az élek minősége csökken
A pisztoly és a munkadarab közötti megfelelő távolság megtartása lehetővé teszi, hogy a plazmaív fókuszált és hatékony maradjon.
Mert CNC plazmavágó alkalmazások , az automatikus pisztolymagasság-szabályozó rendszerek segítenek az egyenletes távolság fenntartásában még akkor is, ha az anyag felülete egyenetlen.
5. Helytelen vágási aktuális beállítások
A vágóáramnak meg kell felelnie az anyagvastagságnak és az alkalmazási követelményeknek.
Az elégtelen áram használata tökéletlen behatolást és lassú vágási sebességet okozhat.
A túlzott áramerősség használata szükségtelen hőt termelhet és felgyorsíthatja a fogyóeszközök kopását.
Az üzemeltetőknek mindig figyelembe kell venniük:
Anyagvastagság
Anyag típusa
A vágási sebesség követelményei
Gyártási mennyiség
A paraméterek megfelelő beállítása javítja a vágás minőségét, miközben maximalizálja a berendezés élettartamát.
Plazmavágási hibaelhárítás összefoglaló táblázat
Vágási probléma
Lehetséges ok
Megoldás
A plazmavágó nem tudja átvágni az anyagot
Alacsony áramerősség, kopott fogyóeszközök, túlzott sebesség
Módosítsa a beállításokat és cserélje ki a fogyóeszközöket
Túlzott salakanyag
Nem megfelelő sebesség, rossz légnyomás, rossz magasság
Optimalizálja a paramétereket és ellenőrizze a légáramlást
Durva élek
Sérült fúvóka, instabil ív, rossz beállítás
Vizsgálja meg a pisztoly alkatrészeit
Az ív gyakran leáll
Rossz földelés, levegő problémák, fogyóanyag kopás
Ellenőrizze az elektromos és levegő rendszereket
Nagy ferde szög
Nem megfelelő pisztolymagasság vagy kopott fúvóka
Állítsa be a magasságot és cserélje ki az alkatrészeket
Rövid fogyasztási élettartam
Nedvesség, hibás beállítások, túlmelegedés
A karbantartási gyakorlat javítása
Ellenőrizze Plazmavágó pisztoly és fogyóeszközöket
A plazmavágó fáklya az egész vágórendszer szíve. Még ha az áramforrás, a levegőellátás és CNC gép megfelelően működik is, a kopott vagy sérült pisztoly kellékanyagai jelentősen ronthatják a vágás minőségét. Sok olyan vágási problémát, amely géphibának tűnik, valójában az élettartamuk végét elért fogyóeszközök okozzák.
A fúvóka, az elektróda, az örvénygyűrű, a tartósapka és az árnyékolás együtt alkotják és stabilizálják a plazmaívet. Ahogy ezek az alkatrészek kopnak, az ív kevésbé fókuszált, ami szélesebb bevágásokat, durva vágott éleket, túlzott salakot és inkonzisztens behatolást eredményez. A kopott fúvókán megnagyobbodhat vagy eltorzulhat a nyílás, ami miatt a plazmasugár elveszti pontosságát. Hasonlóképpen, a túlzott eróziójú elektróda megnehezítheti az ívgyulladást és csökkentheti a vágási teljesítményt.
A rendszeres ellenőrzés elengedhetetlen az állandó eredmények megőrzéséhez. A kezelőknek ki kell cserélniük a fogyóeszközöket, mielőtt a súlyos kopás befolyásolná a vágás minőségét, és nem kell megvárnia a teljes meghibásodást. A tartalék fogyóeszközök készenlétben tartása minimálisra csökkenti a gyártási állásidőt és biztosítja a megszakítás nélküli munkafolyamatot.
Jelek, hogy fogyóeszközeit cserélni kell
Cserélje ki a plazmaégő fogyóeszközeit, ha azt észleli:
A pilótaív elindításának nehézségei
A normálnál szélesebb vágás
Túl sok alsó salak
Egyenetlen vagy ferde vágott élek
Fokozott ívinstabilitás
Csökkentett vágási sebesség
Gyakori ívmegszakítások
A vágási órákon és az anyagtípuson alapuló megelőző csereütemezés felállítása sokkal költséghatékonyabb, mint a gyártás közbeni fogyóeszközök meghibásodására várni.
Ellenőrizze a levegőellátás minőségét
A sűrített levegőt gyakran a plazmavágó rendszer 'üzemanyagának' nevezik. Még a legjobb minőségű plazmavágó sem képes tiszta vágást készíteni, ha a levegőellátás nedvességet, olajat vagy szennyeződéseket tartalmaz. A rossz levegőminőség az instabil plazmaívek és a fogyóeszközök rövidebb élettartamának egyik leggyakoribb oka.
A pisztolyba jutó nedvesség gyorsan károsíthatja az elektródákat és a fúvókákat, miközben inkonzisztens ívteljesítményt okoz. Az olajszennyeződés lerakódásokat hagy a pisztoly belsejében, és megzavarja a plazmatermelést. A porrészecskék eltömíthetik a belső légjáratokat, csökkentve a légáramlást és befolyásolva az ív stabilitását.
Az ipari plazmavágó rendszereknek mindig tiszta, száraz és megfelelően szűrt sűrített levegőt kell használniuk. A légszárító, a vízleválasztó és a nagy hatásfokú szűrő felszerelése segít a berendezés és a fogyóeszközök védelmében.
Figyelje a légnyomást
A nem megfelelő légnyomás szintén befolyásolhatja a vágási teljesítményt.
Az alacsony nyomás a következőket okozhatja:
Gyenge ívszűkület
Hiányos behatolás
Erős salakképződés
Csökkentett vágási sebesség
A túlzott nyomás a következőket okozhatja:
Ív instabilitása
Túlzott fogyóeszközök kopása
Nehézség az egyenletes plazmaáramlás fenntartásában
Mindig kövesse a vágási alkalmazáshoz ajánlott nyomástartományt, és ellenőrizze a nyomást a pisztoly aktív vágása közben, ne csak akkor, amikor a rendszer üresjáratban van.
Válassza ki a megfelelő vágási paramétereket
A nem megfelelő vágási paraméterek a rossz plazmavágási teljesítmény másik fő oka. Minden anyagvastagság a vágóáram, a haladási sebesség, a pisztoly magassága és a légnyomás meghatározott kombinációját igényli.
A túl agresszív vagy túl konzervatív beállítások hasonló megjelenésű hibákat eredményezhetnek, ami fontossá teszi a pontos diagnózist.
Vágóáram
A vágóáram határozza meg a munkadarabba való behatoláshoz rendelkezésre álló energiát.
Ha az áram túl alacsony:
Előfordulhat, hogy az ív nem vág át vastagabb anyagokat.
A felesleges salak felhalmozódik a munkadarab alatt.
A vágási sebesség jelentősen csökken.
Ha túl nagy az áramerősség:
A fogyóeszközök gyorsabban kopnak.
A bevágás szélesebb lesz.
Az élek minősége romolhat.
A hőhatás zónák nagyobbak lesznek.
Az anyagvastagságnak megfelelő áramerősség kiválasztása javítja a vágás minőségét, miközben maximalizálja a fogyóeszközök élettartamát.
Utazási sebesség
A haladási sebesség közvetlenül befolyásolja az élek felületét és a salakképződést.
A túl lassú mozgás túlzott hőt visz be az anyagba, ami gyakran erős alsó salakot és lekerekített felső éleket eredményez.
A túl gyors mozgás megakadályozza, hogy az ív teljesen behatoljon az anyagba, ami hiányos vágásokat és túlzott húzási vonalakat eredményez.
A sebesség és a vágóáram közötti megfelelő egyensúly megtalálása az egyik leghatékonyabb módja a vágási konzisztencia javításának.
Fáklya magassága
A pisztoly és a munkadarab közötti megfelelő távolság betartása elengedhetetlen a stabil plazmaív teljesítményéhez.
Ha a fáklya túl közel van:
A fúvóka sérülésének valószínűsége nagyobb.
Ív instabilitás léphet fel.
A fogyóeszközök élettartama csökken.
Ha a fáklya túl magasra van állítva:
Az ívenergia szétoszlik.
A vágási teljesítmény csökken.
Az él ferdesége megnő.
A modern CNC plazmarendszerek gyakran használnak automatikus fáklyamagasság-szabályozást (THC), hogy fenntartsák az optimális távolságot a vágási folyamat során, különösen a megvetemedett vagy egyenetlen lemezeken.
Ellenőrizze az elektromos csatlakozásokat
A megbízható elektromos csatlakozások kritikusak a stabil plazmaív fenntartásához. A laza kábelek, a kopott csatlakozók vagy a korrodált kapcsok növelik az elektromos ellenállást, csökkentik a rendszer hatékonyságát és inkonzisztens vágási teljesítményt eredményeznek.
Rendszeresen ellenőrizze a következő alkatrészeket:
Tápkábel csatlakozások
Zseblámpa vezetékek csatlakozásai
Földbilincs
Munkakábel
Belső gépterminálok
A rossz földelés különösen problémás, mert megszakítja a plazmavágáshoz szükséges elektromos áramkört. A munkabilincset mindig közvetlenül a tiszta fémre rögzítse, ne festett, rozsdás vagy szennyezett felületekre.
Az elektromos csatlakozások rendszeres ellenőrzése és meghúzása segít megelőzni számos időszakos vágási problémát.
Értékelje az anyag állapotát
Maga a munkadarab állapota is befolyásolja a plazmavágás minőségét. Míg a plazmavágás számos vezetőképes fémet képes kezelni, az anyag felületének túlzott szennyeződése megzavarhatja az ívstabilitást és a vágási teljesítményt.
A vágás minőségét csökkentő felületi feltételek a következők:
Erős rozsda
Vastag malom pikkely
Olaj és zsír
Festék bevonatok
Kosz vagy törmelék
A vágási terület megtisztítása a megkezdés előtt javítja az ívindítást, és segít tisztább éleket készíteni.
Az anyag lapossága egy másik fontos szempont. A megvetemedett lemezek inkonzisztens pisztolymagasságot eredményeznek, ami még akkor is befolyásolja a vágás minőségét, ha a gép beállításai megfelelőek.
Optimalizálja CNC plazmavágási teljesítményt
Az automatizált vágórendszereknél a szoftverbeállítások ugyanolyan fontosak, mint a hardver.
A helytelen CNC programozás rossz vágási minőséget eredményezhet még akkor is, ha a plazmarendszer megfelelően működik.
Tekintse át a következő paramétereket:
Bevezető hossz
Kivezető pozíció
Pierce késés
Pierce magasság
Vágási magasság
Saroksebesség csökkentése
Előtolás optimalizálás
A megfelelő CNC programozás csökkenti a fogyóeszközök szükségtelen kopását, miközben javítja az élminőséget és a méretpontosságot.
Gyakori plazmavágási problémák és megoldások
Az alábbi táblázat összefoglal néhány gyakori problémát, amelyek a plazmavágás során előfordulnak.
Probléma
Lehetséges ok
Ajánlott megoldás
Túlzott salakanyag
Lassú sebesség vagy kopott fúvóka
Növelje a sebességet és cserélje ki a fogyóeszközöket
Az ív nem indul el
Elektródakopás vagy rossz levegőellátás
Cserélje ki az elektródát és ellenőrizze a levegőrendszert
Hiányos vágások
Alacsony áramerősség vagy túl nagy sebesség
Növelje az áramerősséget vagy csökkentse az utazási sebességet
Durva vágott élek
Helytelen égőmagasság
Állítsa be a leállási távolságot
Rövid fogyasztási élettartam
Nedvesség vagy nem megfelelő nyomás
Javítsa a levegő minőségét és ellenőrizze a nyomást
Túlzott ferde szög
Fáklya hibás beállítás
Állítsa be újra a fáklyát és optimalizálja a magasságot
Gyakori ívmegszakítások
Laza elektromos csatlakozás
Ellenőrizze a kábeleket és a földelést
A strukturált hibaelhárítási folyamat segítségével a kezelők az alkatrészek szükségtelen cseréje helyett gyorsan azonosíthatják a kiváltó okokat.
A megelőző karbantartás javítja a vágás megbízhatóságát
A megelőző karbantartás az egyik leghatékonyabb módja a váratlan vágási problémák elkerülésének és a berendezés élettartamának maximalizálásának.
Egy átfogó karbantartási programnak tartalmaznia kell:
A fogyóeszközök napi ellenőrzése
A zseblámpa tisztítása használat után
Légszűrők és nedvességleválasztók ellenőrzése
Az elektromos csatlakozások ellenőrzése
A légnyomás ellenőrzése
A hűtőjáratok tisztítása adott esetben
A vágópisztoly vezetékeinek kopásának ellenőrzése
A sérült O-gyűrűk és tömítések cseréje
A karbantartási tevékenységek dokumentálása segít azonosítani az ismétlődő problémákat, mielőtt azok költséges berendezéshibákká válnának.
A következetes karbantartás nemcsak javítja a vágás minőségét, hanem csökkenti a működési költségeket is, mivel meghosszabbítja a fogyóeszközök élettartamát és minimalizálja az állásidőt.
Hogyan válasszuk ki a Plazmavágó pisztoly
Még akkor is, ha a plazma áramforrás megfelelően működik, a nem megfelelő plazmavágó pisztoly használata korlátozhatja a vágási teljesítményt. A fáklya felelős azért, hogy a plazmaívet pontosan és következetesen eljuttassa a munkadarabhoz, így a teljes vágórendszer egyik legkritikusabb alkatrésze.
A plazmavágó pisztoly kiválasztásakor vegye figyelembe a következő tényezőket:
Illessze a fáklyát a vágóáramhoz
Minden plazmavágó pisztolyt meghatározott áramtartományra terveztek. Az elégtelen áramerősségű pisztoly használata túlzott felmelegedést, csökkentett fogyóeszközök élettartamát és instabil vágási teljesítményt okozhat.
Olyan pisztolyt válasszon, amely megegyezik a tipikus vágási árammal, vagy kissé meghaladja azt, hogy megbízható működést biztosítson a folyamatos gyártás során.
Tekintsük az üzemi ciklust
Az ipari gyártóüzemek gyakran hosszú ideig végeznek folyamatos vágást. Ilyen környezetben a nagy igénybevételi ciklusú égő kiválasztása javítja a termelékenységet és csökkenti a túlmelegedést.
Alkalmankénti karbantartási vagy javítási munkákhoz a szabványos lámpák elegendő teljesítményt nyújthatnak, miközben csökkentik a berendezés költségeit.
Értékelje az ergonómiát
Mert kézi plazmavágás , a kezelő kényelme közvetlenül befolyásolja a vágási pontosságot.
A használhatóságot javító funkciók a következők:
Kényelmes zseblámpa fogantyú kialakítás
Rugalmas kábelszerelvény
Kiegyensúlyozott súlyeloszlás
Könnyű trigger működés
Hőálló konstrukció
A kezelő fáradtságának csökkentése segít megőrizni a jobb kontrollt a hosszú vágási munkamenetek során.
Biztosítsa a fogyóeszközök kompatibilitását
Egy megbízható plazmavágó pisztolynak támogatnia kell a könnyen elérhető fogyóeszközöket, állandó gyártási minőséggel.
A precíziós elektródák, fúvókák, örvénygyűrűk, tartókupakok és pajzsok használata segít fenntartani a stabil ívteljesítményt és az ismételhető vágási minőséget.
Mivel a feldolgozóipar továbbra is nagyobb hatékonyságot és alkalmazás-specifikus berendezéseket követel, OEM a testreszabás egyre fontosabbá vált.
Szakmai A plazmavágó pisztolygyártók testreszabott megoldásokat kínálnak a különböző iparágakhoz és gyártási környezetekhez.
A gyakori OEM testreszabási lehetőségek a következők:
Egyedi kábelhosszúságok
Különféle gépcsatlakozók
Fáklyafogantyú testreszabása
Saját márkajelzés
Egyedi csomagolás
Nagy teherbírású ipari kábelszerelvények
CNC gép kompatibilitás
Robotkész zseblámpa konfigurációk
Ezek a testre szabott megoldások segítenek a hegesztési forgalmazóknak, berendezések gyártóinak és ipari felhasználóknak a működési hatékonyság javításában, miközben erősítik termékkínálatukat.
A tapasztalt OEM gyártópartner kiválasztása egyenletes minőséget, stabil ellátási kapacitást és megbízható műszaki támogatást is biztosít.
A kiváló minőségű plazmavágás elengedhetetlen számos olyan iparágban, ahol a pontosság, a termelékenység és az ismételhetőség közvetlenül befolyásolja a gyártás hatékonyságát.
Szerkezeti acél gyártás
A szerkezeti acélgyártók a plazmavágásra támaszkodnak a gerendák, lemezek, csatornák és szerkezeti elemek hatékony feldolgozásához.
A stabil plazmavágás minimalizálja a másodlagos köszörülést és javítja a teljes termelési teljesítményt.
Nehézgépgyártás
Az építőipari gépek, mezőgazdasági berendezések és bányászati gépek gyakran vastag acéllemezeket használnak, amelyek pontos, ismételhető vágást igényelnek.
A megbízható plazmavágás csökkenti az anyagpazarlást, miközben megtartja a szűk mérettűréseket.
Gépjárműgyártás
Az autóipari beszállítók plazmavágást használnak a konzolokhoz, keretekhez, kipufogórendszerekhez és számos gyártott alkatrészhez.
Az állandó élminőség leegyszerűsíti a későbbi hegesztési és összeszerelési műveleteket.
Hajógyártás
A tengeri gyártás gyakran magában foglalja a nagy acéllemezek vágását igényes gyártási körülmények között.
A tartós plazmavágó berendezés segít fenntartani a termelékenységet, miközben minimalizálja az állásidőt.
Fém szervizközpontok
A fémfeldolgozó létesítmények olyan plazmarendszereket igényelnek, amelyek képesek hatékonyan kezelni a változó anyagvastagságokat.
Az optimális vágási minőség fenntartása javítja a vásárlók elégedettségét és csökkenti a selejt arányát.
Szakértői tippek a plazmavágási teljesítmény javításához
A tapasztalt gyártók tisztában vannak azzal, hogy a kiváló vágási minőség a megfelelő felszerelés és a fegyelmezett működési gyakorlat kombinációja eredménye.
A következő ajánlások segítenek maximalizálni a plazmavágási teljesítményt az alkalmazások széles körében.
Minden műszak előtt ellenőrizze a fogyóeszközöket
Még enyhe fúvókakopás is észrevehetően ronthatja a vágás minőségét.
A fogyóeszközök gyártás megkezdése előtti ellenőrzése megakadályozza a későbbi váratlan megszakításokat.
Tartsa fenn a tiszta sűrített levegőt
A nedvesség továbbra is a fogyóeszközök meghibásodásának egyik vezető oka.
Rendszeresen ürítse le a légkompresszorokat, ellenőrizze a szűrőket és cserélje ki a nedvességleválasztókat a karbantartási ütemterv szerint.
Tartsa a fáklya magasságát egyenletesen
Akár kézi, akár CNC vágást végez, a megfelelő távolságtartás simább éleket és hosszabb fogyóeszközök élettartamát eredményez.
Az automatikus pisztolymagasság-szabályozás jelentősen javíthatja a konzisztenciát a CNC gyártása során.
Használja a javasolt vágási sebességeket
Kerülje azt a feltételezést, hogy a gyorsabb vágás mindig javítja a termelékenységet.
Az optimális haladási sebesség egyensúlyban tartja a gyártási hatékonyságot az élminőséggel, és minimalizálja a másodlagos megmunkálási műveleteket.
Végezzen megelőző karbantartást
A kábelek, elektromos csatlakozások, hűtőrendszerek és vágópisztoly alkatrészeinek rutinszerű ellenőrzése sok vágási problémát megelőz, mielőtt azok fellépnének.
A proaktív karbantartási program csökkenti az állásidőt és csökkenti az általános működési költségeket.
Gyakran Ismételt Kérdések
1. Miért nem vág át fémet a plazmavágóm?
A gyakori okok közé tartoznak a kopott fogyóeszközök, a nem megfelelő vágóáram, a rossz légnyomás, a szennyezett sűrített levegő, a túlzott haladási sebesség vagy a nem megfelelő pisztolymagasság.
2. Honnan tudhatom, hogy elhasználódott-e a plazmafúvókám?
A jelek közé tartozik a szélesebb bevágás, durva vágott élek, túlzott salak, instabil ív, az ív indításának nehézségei és a fúvóka nyílásának látható megnagyobbodása.
3. Befolyásolja-e a levegő minősége a plazmavágás teljesítményét?
Igen. A sűrített levegőben lévő nedvesség, olaj és szennyeződések csökkenthetik az ívstabilitást, lerövidíthetik a fogyóeszközök élettartamát, és rossz vágási minőséget eredményezhetnek. A tiszta, száraz sűrített levegő elengedhetetlen a megbízható plazmavágáshoz.
4. Miért hagy túl sok salakot a plazmavágóm?
A túlzott salakanyagot általában a nem megfelelő haladási sebesség, az elhasználódott fogyóeszközök, az alacsony vágóáram vagy a nem megfelelő pisztolymagasság okozza. Ezen tényezők módosítása általában javítja a vágás minőségét.
5. Milyen gyakran kell cserélni a plazmafáklyák fogyóelemeit?
A csere gyakorisága a vágási áramtól, az anyag típusától, a gyártási mennyiségtől és a levegő minőségétől függ. A rendszeres ellenőrzés a legjobb megközelítés, és a fogyóeszközöket ki kell cserélni, mielőtt a túlzott kopás befolyásolná a vágási teljesítményt.
Következtetés
Ha a plazmavágó nem megfelelően vág , a problémát ritkán egyetlen tényező okozza. A legtöbb esetben a vágási teljesítményt befolyásolja az összesített állapota plazmavágó pisztoly , fogyóeszközök, sűrített levegős rendszer, gépbeállítások, elektromos csatlakozások és kezelői technika.
A strukturált hibaelhárítási folyamat követésével gyorsan azonosíthatja a rossz vágási minőség kiváltó okát, és visszaállíthatja az optimális teljesítményt. Az elhasználódott fogyóeszközök cseréje, a tiszta és száraz sűrített levegő fenntartása, a megfelelő vágási paraméterek kiválasztása és a rendszeres megelőző karbantartás egyaránt hozzájárul a tisztább vágásokhoz, a fogyóeszközök hosszabb élettartamához és a termelékenység növekedéséhez.
Az ipari gyártók, gyártóüzemek, berendezések forgalmazói és OEM vásárlói számára a jó minőségű plazmavágó pisztolyokba való befektetés és azok helyes karbantartása hosszú távú értéket biztosít a nagyobb hatékonyság, alacsonyabb működési költségek és egyenletesebb vágási eredmények révén. Akár kézi gyártásról, akár automatizált CNC plazmavágásról van szó, a jól karbantartott rendszer megbízható teljesítményt és kiváló minőségű eredményeket biztosít minden nap.
Személyre szabott élmények teljes irányítás mellett.
Ez a weboldal cookie-kat és hasonló technológiákat ('cookie-kat') használ. Az Ön beleegyezésével analitikai cookie-kat használ annak nyomon követésére, hogy mely tartalmak érdeklik Önt, és marketing cookie-kat az érdeklődésen alapuló hirdetések megjelenítéséhez. Ezekhez az intézkedésekhez külső szolgáltatókat veszünk igénybe, akik az adatokat saját céljaikra is felhasználhatják.
Hozzájárulását az 'Összes elfogadása' gombra kattintva vagy az egyéni beállítások alkalmazásával adja meg. Az Ön adatait ezután az EU-n kívüli harmadik országokban is feldolgozhatják, például az Egyesült Államokban, amelyek nem rendelkeznek megfelelő szintű adatvédelemmel, és ahol különösen a helyi hatóságok hozzáférése nem akadályozható meg hatékonyan. Hozzájárulását bármikor azonnali hatállyal visszavonhatja. Ha rákattint az 'Összes elutasítása' gombra, csak a feltétlenül szükséges cookie-k kerülnek felhasználásra.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių