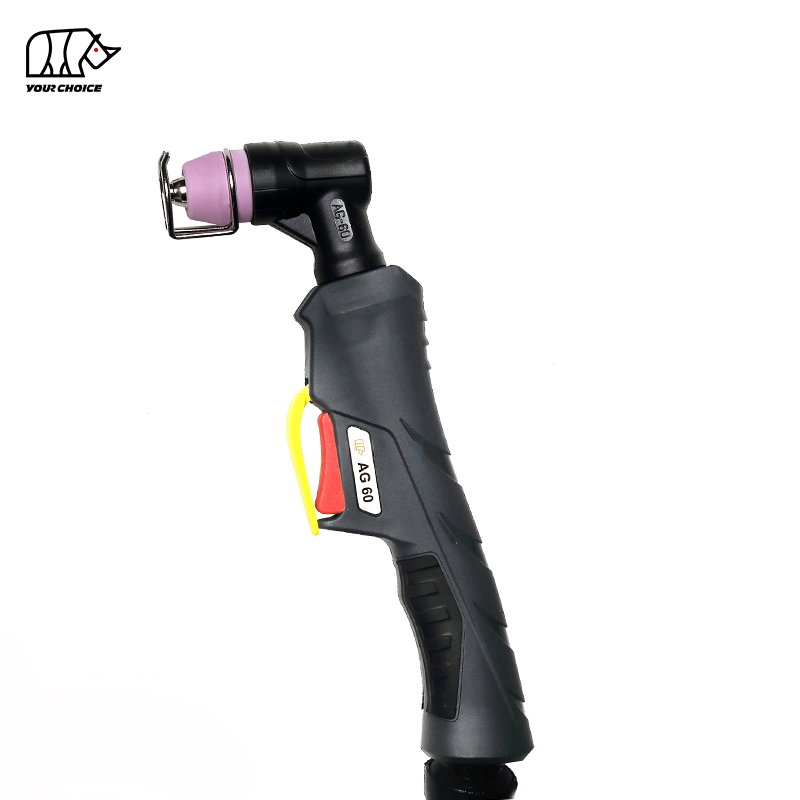
60A HFエアプラズマ切断トーチプロの金属切断用
INWELT AG60は、プロの金属製造、修理、メンテナンス、ワークショップでの切断用途向けに設計された空冷式手持ちプラズマ切断トーチです。
INWELT 構成は、 INWELT 60A で 60% デューティ サイクルで 、アーク開始に高周波 ( HF ) 点火を使用します。
標準構成には 5 m のケーブル アセンブリと M16×1.5 背面接続が含まれており、互換性のあるプラズマ切断装置の実用的な代替品およびOEMソリューションを提供します。
トーチはプロセス ガスとして圧縮空気を使用し、動作圧力は約 3.5 ~ 4.0 bar 、記載されているガス流量は約 163 L/minと仕様化されています。.
INWELTは、対応する電極、切断チップ、シールド、トーチ ヘッド、ハンドル、トリガー コンポーネント、ケーブル アセンブリも供給しているため、販売代理店や機器メーカーは完全なトーチと交換部品の両方を 1 つのサプライヤーから調達できます。
INWELT AG60技術仕様
| 仕様書 |
INWELT AG60 |
| 製品タイプ |
ハンドヘルドプラズマ切断トーチ |
| モデル |
AG60 |
| ブランド |
INWELT |
| 完全なトーチコード |
IWU6641 |
| 定格電流 |
60A |
| デューティサイクル |
60% |
| 冷却方法 |
空冷 |
| プロセスガス |
圧縮空気 |
| 推奨ガス圧 |
3.5~4.0バール |
| ガスの流れ |
約163L/分 |
| アーク開始 |
高周波 ( HF ) |
| 推奨されるポストフロー |
約40秒 |
| 標準ケーブル長 |
5メートル |
| ケーブル導体 |
6mm²構成 |
| 標準接続 |
M16×1.5 |
| トーチの種類 |
手動 / ハンドヘルド |
| 消耗品ファミリー |
AG60 / SG55系コンポーネント |
| OEM / ODM |
利用可能 |
| プライベートブランド |
利用可能 |
ご注文前に、プラズマカッターの出力電流、始動システム、背面接続、トーチ制御インターフェースをご確認ください。
AG60 HF プラズマ切断トーチの仕組み
プラズマ切断トーチは、プラズマ電源、圧縮空気システム、およびワーク接続と連動して、集中プラズマ ジェットを生成します。
高周波アーク点火
INWELT AG60は HF点火を使用します.
アークの開始中、互換性のあるプラズマ電源は開始プロセスの一部として高周波電気エネルギーを使用します。
これにより、機械の設計された開始シーケンスに従ってプラズマ アークを確立できます。
プラズマ切断機は異なる点火技術を使用しているため、 HFトーチをブローバックまたは他の非HFトーチと自動的に交換可能として扱うべきではありません。
圧縮空気がプラズマジェットを形成する
圧縮空気はトーチヘッドと切断消耗品を通過します。
電気エネルギーがガスをイオン化し、高温のプラズマ アークを形成します。
切断ノズルは、このプラズマ流を集中ジェットに絞り、導電性材料を溶かすと同時に、高速ガスが切断面から溶融金属を除去します。
ポストフローはトーチの冷却に役立ちます
INWELT仕様では、約 40 秒のポストフローを推奨しています.
切断アークが停止した後も、空気の流れを継続すると、トーチ ヘッドと消耗品から熱を取り除くことができます。
プラズマ カッター メーカーの指示がない限り、機械の設計されたポストフロー サイクルを中断しないでください。
INWELT AG60の主な特徴
定格切断電流60A
AG60は 60A の定格電流を中心に設計されています.
これにより、一般的なワークショップ、修理、製造のプラズマ切断アプリケーションに実用的な能力が提供されます。
トーチの定格は、見た目が似ているマシンが互換性があると仮定するのではなく、常にプラズマ電源に一致させる必要があります。
60%のデューティサイクル
INWELT AG60は 60% のデューティ サイクルで指定されています.
デューティ サイクルは、適切な冷却が必要になるまでの、定格条件下での定義されたテスト期間内に許容される動作量を表します。
実際の熱性能は、周囲温度、給気、消耗品の状態、切断技術によっても影響を受ける可能性があります。
空冷構造
AG60には別個の水冷ユニットは必要ありません。
圧縮空気はプラズマ プロセスに関与すると同時に、トーチ アセンブリ内の熱の管理にも役立ちます。
これにより、切断システムが簡素化され、トーチがポータブルおよびワークショップ用のプラズマ カッターとして実用的になります。
5mトーチケーブル
標準のINWELT AG60には 5 m のケーブル アセンブリが含まれています.
これにより、次のような作業に便利な範囲が提供されます。
製作テーブル
自動車修理
機械のメンテナンス
鋼構造物
ワークショップカット
金属加工全般
M16×1.5接続
INWELTページにリストされている標準の完全なトーチは、 M16×1.5 接続を使用します.
ただし、ネジのサイズだけでは機械の互換性を確認するのに十分ではありません。
制御接続とアーク開始設計もチェックする必要があります。
AG60プラズマカッターの互換性: 注文前に確認すること
購入者が尋ねる最も重要な質問の 1 つは次のとおりです。
AG60トーチは私のプラズマ カッターに適合しますか?
答えはいくつかの要因によって決まります。
マシンの出力電流を確認する
INWELT AG60の定格は 60A.
プラズマ カッターは、トーチの検証された電流容量内で動作する必要があります。
マシンの命名規則はメーカーによって異なるため、CUT50、CUT60、または CUT70 のモデル名によって互換性が自動的に保証されるとは考えないでください。
HFの開始を確認します
プラズマ カッターは、 INWELT AG60 } のHF構成と互換性のあるアーク開始システムを使用する必要があります。
非HFマシンには、異なるトーチ ファミリが必要になる場合があります。
M16×1.5の接続を確認する
交換前に既存のトーチコネクタの寸法を確認してください。
INWELT標準構成では次のものが使用されます。
M16×1.5
ただし、完全な電気および空気圧インターフェースも一致する必要があります。
トーチコントロールコネクタを確認してください
トリガー/コントロールプラグはメイントーチフィッティングとは別に確認する必要があります。
マシンによっては、制御接続が次のように異なる場合があります。
ピン数
プラグ径
配線
トリガー回路
パイロットアーク配置
マシンモデルまたはコネクタの写真を送信する
代替アプリケーションの場合は、 INWELTに以下を提供します。
プラズマカッターのブランド
機械型式
最大切断電流
既存トーチモデル
背面コネクタの写真
コントロールプラグの写真
これは、「CUT60」または「 AG60 」という単語だけで置換を選択するよりも信頼性が高くなります。
AG60 / SG55 消耗品および交換部品
現在のINWELT AG60パーツ リストには、 SG55 / AG60 パーツとしても識別されるいくつかのコンポーネントが含まれています。
AG60および SG55 スタイルの交換用消耗品はアフターマーケットで広く認識されているため、これは商業的に役立ちます。
ただし、購入者は、異なるメーカーのコンポーネントを混合する前に、個々の寸法と部品番号を確認する必要があります。
AG60電極
INWELTコード: IJWC0097
電極はトーチ内で電気エネルギーを伝達するもので、通常の摩耗コンポーネントです。
電極が摩耗すると、中心のくぼみは徐々に深くなります。
過度に摩耗した電極は、アークの安定性に影響を与えたり、他の消耗品に損傷を与えたりする前に交換してください。
AG60 / SG55 延長カッティングチップ
INWELTコード: IJWV091-10
切断チップまたはノズルはプラズマ ジェットを収縮させて方向付けます。
拡張された先端により、特定の角、くぼんだ領域、または修理箇所への追加のアクセスが可能になります。
ノズルの状態は以下に直接影響します。
カーフ幅
円弧の方向
エッジ品質
切削安定性
ドロスの形成
オリフィスが拡大したり、変形したり、損傷したりした場合は、ノズルを交換してください。
AG60 / SG55 外側ノズル
INWELTには、以下を含む外側ノズル構成がリストされています。
IJWT0087-01 – 外側ノズル SG55/ AG60
そして
IJWT0087 – セラミック外側ノズル SG55
これらのフロントエンド コンポーネントは、内部の消耗品を正しく配置し、保護するのに役立ちます。
絶縁コンポーネントに亀裂や損傷がある状態でトーチを操作しないでください。
スペーサースプリング
INWELTコード: IJTN0073
スペーサー スプリングは、オペレーターが適切な切断構成でトーチ先端とワークピースの間のより制御された関係を維持するのに役立ちます。
AG60 / SG55 トーチヘッド
INWELTコード: IJWA0045
トーチ ヘッドには、コアの導電性、ガス流、および消耗品のインターフェイスが含まれています。
ネジ山、絶縁体、または内部コンポーネントが損傷している場合は、安全でないアセンブリで動作を継続するのではなく、トーチ ヘッドを交換してください。
INWELT AG60交換部品一式
現在のINWELT AG60システムには、次のような交換コンポーネントが含まれています。
| コンポーネント |
INWELTコード |
| コンプリートAG60トーチ / 5 m / M16×1.5 |
IWU6641 |
| スペーサースプリング |
IJTN0073 |
| 外側ノズル SG55/ AG60 |
IJWT0087-01 |
| セラミック外側ノズル SG55 |
IJWT0087 |
| 延長チップ SG55/ AG60 |
IJWV091-10 |
| 電極 SG55/ AG60 |
IJWC0097 |
| トーチヘッド SG55/ AG60 |
IJWA0045 |
| トリガー |
IJIK0735 |
| プラズマハンドル SG55 |
IJHW0797 |
| ケーブルアセンブリ AG60 / 6 mm² / 5m / M16×1.5 |
IJWO00706066-00 |
| 2穴コネクタ |
IJIR0768 |
| プロテクションナット |
IJIK0030 |
販売代理店やアフターマーケットのサプライヤーにとって、完全なトーチと消耗品のパッケージにより、購入と交換部品の在庫が簡素化されます。
AG60プラズマトーチはどのような金属を切断できますか?
プラズマ切断は、導電性材料向けに設計されています。
適切なプラズマカッターに接続し、正しいパラメータで操作すると、 AG60システムは次のような材料に使用できます。
軟鋼
炭素鋼
ステンレス鋼
アルミニウム
銅
真鍮
亜鉛メッキ鋼
その他の導電性金属
トーチだけでは、特定の厚さをうまく切断できるかどうかを判断することはできません。
材料特性、機械出力、および切削パラメータはすべてパフォーマンスに影響します。
60A AG60トーチはどのくらいの切断厚さを処理できますか?
一般的な検索クエリは次のとおりです。
AG60プラズマ トーチはどのくらいの厚さを切断できますか?
すべての 60A AG60の設置に適用される単一の厚さの値はありません。
実際の切断能力は以下によって決まります。
プラズマカッター出力
材質の種類
入力電力
消耗品の構成
空気圧と流量
空気の質
トーチからワークまでの距離
移動速度
望ましいエッジ品質
このため、切断厚さについては、 プラズマ カッター メーカーのクリーン カットおよび切断の仕様 を主に参照する必要があります。
60A トーチ定格はトーチの電気容量を表します。それ自体では特定の材料の厚さを保証するものではありません。
INWELTが将来、テストされた厚さデータを公開する場合、最も強力な技術形式には次のものが含まれます。
材料
材料の厚さ
実際の電流
空気圧
移動速度
消耗品品番
クリーンカットまたは退職の定義
これにより、一般的な「10 ~ 15 mm」という記述よりも有用なエンジニアリング基準が作成されます。
AG60に推奨される空気供給源
プラズマ切断のパフォーマンスには、安定した圧縮空気の供給が不可欠です。
現在のINWELT AG60の仕様は次のとおりです。
プロセスガス: 空気
使用圧力: 3.5 ~ 4.0 bar
ガス流量: 約163L/min
推奨ポストフロー: 約40秒
清潔で乾燥した圧縮空気を使用する
湿気、コンプレッサーオイル、または粒子で汚染された圧縮空気は、切断品質を低下させ、消耗品の寿命を縮める可能性があります。
適切な空気処理システムは以下を除去する必要があります。
流れの下での圧力を確認してください
空気が流れていないときに測定された圧力は、実際の動作圧力と異なる場合があります。
フィルター、レギュレーター、ホース、継手による制限により、切断中に圧力降下が発生する可能性があります。
プラズマカッター独自の圧力設定手順に従ってください。
AG60 プラズマ切断トーチの一般的なアプリケーション
AG60は、定格容量内でプロの手動切断用途向けに設計されています。
一般的な用途には次のようなものがあります。
金属加工全般
板金加工
自動車修理
排気装置の製作
農機具の修理
機械のメンテナンス
建設現場の修理
鋼構造物
HVAC の製造
金属アートワーク
工場のメンテナンス
工業用修理
正しいトーチは、アプリケーション名だけではなく、プラズマ電源と切断要件に従って選択する必要があります。
AG60対 低電流および高電流プラズマトーチ
適切なトーチ サイズを選択すると、携帯性、消耗品コスト、切断能力のバランスをとることができます。
次の場合は、低電流トーチを検討してください。
プラズマカッターは最大出力が低い
薄いシートが主なワークロードです
小さめのトーチが必要です
持ち運びやすさが最優先事項です
次の場合にAG60を選択してください:
次の場合は、高電流トーチを検討してください。
切断能力を向上させるために、プラズマ カッターの出力をトーチの定格を超えて増加させないでください。
AG60 プラズマ切断トーチのセットアップ方法
プラズマ トーチの取り付けまたは交換を行う前に、プラズマ カッターを電源から外してください。
1. マシンの互換性を確認する
確認する:
出力電流
HFアーク開始
メインコネクタ
トリガー/コントロール接続
空気供給
2. トーチの消耗品を検査する
確認する:
電極が正しく取り付けられています
刃先は無傷
外側のノズルもしっかりしています
絶縁部分は無傷です
3. トーチを接続する
電源メーカーの手順に従って、M16×1.5 接続を取り付けます。
互換性のないネジやコネクタを無理に取り付けないでください。
4. コントロールプラグを接続します
トリガー/コントロールの接続が機械の配線と一致していることを確認してください。
5. 圧縮空気の確認
切断を試みる前に、きれいで乾燥した空気と適切な動作圧力を確認してください。
6. テストカットを実行する
適切なスクラップ材料でトーチをテストします。
確認する:
確実なアークスタート
正しいトリガー操作
安定した風量
安定したプラズマアーク
異常発熱がないこと
ガス漏れなし
トーチが異常な動作をした場合は直ちに停止してください。
AG60メンテナンスとトラブルシューティング
トーチを定期的に検査することで、切断の安定性と消耗品の寿命を向上させることができます。
アークの始動不良
チェック:
電極の磨耗
ノズルの状態
HF - システムを起動します
トーチ接続
ワーククランプ
圧縮空気の供給
ノズルの磨耗が早すぎる
考えられる原因は次のとおりです。
過大な切削電流
汚染された空気
磨耗した電極
トーチの高さが正しくありません
不適切なアーク始動が繰り返される
消耗品の組み合わせが間違っている
過剰なドロス
チェック:
移動速度
現在の設定
空気圧
材料の厚さ
トーチの高さ
消耗品
ドロスは必ずしもトーチによって引き起こされるわけではありません。切削速度が過剰であっても不十分であっても、結果に影響を与える可能性があります。
カットが斜めになる
ノズルが非対称に摩耗すると、プラズマ ジェットが偏向される可能性があります。
ノズルを点検し、開口部が損傷しているか拡大している場合は交換してください。
トーチが熱くなりすぎる
考えられる原因は次のとおりです。
60Aを超える
過度のアークオン時間
空気の流れの制限
ケーブルの損傷
電気接続が緩んでいる
摩耗した消耗品
続行する前に、システムを冷却し、原因を特定してください。
スペアパーツの詳細:
| 位置 |
コード |
参照。 |
説明 |
| 1 |
IJTN0073 |
|
ag60用スペーサースプリング |
| 2 |
|
|
外側ノズル |
| 2.1 |
IJWT0087-01 |
|
外側ノズル sg-55/ag60 |
| 2.2 |
IJWT0087 |
|
外側ノズル/セラミック/SG55 |
| 3 |
IJWV091-10 |
|
エクステンドチップ sg-55/ag60 |
| 4 |
IJWC0097 |
|
電極 sg-55/ag60 |
| 5 |
IJWA0045 |
|
プラズマトーチヘッド sg-55/ag60 |
| 6 |
IJIK0735 |
|
トリガー |
| 7 |
IJHW0797 |
|
プラズマハンドル SG-55 |
| 8 |
IJIK0871 |
|
スモールジョイントティグ 9-17-20 |
| 9 |
IJIK0879 |
|
ティグ18-26用ビッグスプリングサポート |
| 10 |
IJWO00706066-00 |
|
ケーブルアセンブリ/ag60/6mmq/5m M16*1,5 |
| 11 |
IJIR0768 |
|
コネクタ2穴 |
| 12 |
IJIK0030 |
|
プロテクトナットch19 |
当社のカタログ:
 INWELTプラズマトーチカタログ.pdf
AG60 OEMのプラズマトーチメーカーおよび卸売供給
INWELT世界中のプロの B2B 顧客にプラズマ切断トーチと消耗品を供給しています。
典型的な顧客には以下が含まれます:
プラズマカッターメーカー
溶接・切断機器のブランド
輸入業者
販売代理店
卸売業者
産業用供給会社
修理業者
アフターマーケット消耗品ブランド
B2B 顧客の場合、 AG60関連する交換部品や消耗品とともに完全なトーチとして供給できます。
OEMとプライベート ラベルのオプション
カスタマイズは以下について評価できます。
顧客のブランディング
製品ラベル
ハンドルマーキング
ケーブルアセンブリ
コネクタ構成
コントロールプラグ
消耗品キット
プライベートブランドのパッケージング
取扱説明書
バルク包装
カートンとバーコードの要件
OEMの開発の場合は、プラズマ カッターの仕様、機械のインターフェース、推定購入量を提供してください。
なぜAG60のトーチと消耗品をINWELTから調達するのですか?
INWELT MIG /MAG、 TIG 、およびプラズマ製品カテゴリーにわたる溶接および切断トーチの製造を専門としています。
プロのバイヤーは、完全なプラズマ トーチと対応する交換コンポーネントを 1 つのサプライヤーから調達することで、以下を簡素化できます。
互換性管理
調達
スペアパーツの在庫
プライベートラベル
アフターマーケット供給
製品範囲の開発
AG60ページには、完全なトーチ、電極、ノズル、トーチ ヘッド、ハンドル、トリガー、ケーブル アセンブリ、コネクタ コンポーネントの実際のINWELT部品番号が含まれています。
これにより、販売代理店やサービス会社は、長期的な交換部品計画のためのより明確な基盤を得ることができます。
AG60 プラズマ切断トーチに関するよくある質問
INWELT AG60は何アンペアですか?
INWELT AG60の定格は 60A、デューティ サイクルは 60% です.
プラズマ電源はトーチの検証された容量内で動作させる必要があります。
AG60はHF点火を使用しますか?
はい。
このページのINWELT AG60は 高周波 ( HF ) アーク点火を使用しています.
プラズマカッターは互換性のある始動システムを使用する必要があります。
AG60は SG55 と同じですか?
AG60および SG55 の命名は、交換部品市場で同様の消耗品ファミリーに関連付けられることが多く、いくつかのINWELTコンポーネントが SG55/ AG60で 使用されることが特定されています。
ただし、トーチの完全な互換性は、モデル名だけではなく、寸法、部品番号、コネクタ、および機械インターフェースによって確認する必要があります。
AG60は CUT60 プラズマ カッターで使用できますか?
いいえ。
CUT60 のモデル名だけでは互換性を保証するものではありません。
プラズマ カッターには、互換性のあるHFスタート システム、M16×1.5 または適切な背面接続、トリガー/制御インターフェイス、および動作要件も必要です。
CUT50 または CUT70 マシンでAG60を使用できますか?
技術的な互換性が確認された後にのみ。
CUT50 や CUT70 などのモデル名は、すべてのメーカーで共通の 1 つの標準に従っているわけではありません。
設置前に実際の出力電流、点火技術、コネクタおよび制御配線を確認してください。
INWELT AG60はどのような接続を使用しますか?
INWELTでリストされている標準の完全なトーチは、 M16×1.5 接続を使用します。 5 m のケーブル アセンブリを備えた
コントロールプラグの互換性も別途確認する必要があります。
AG60にはどのくらいの空気圧が必要ですか?
現在のINWELT仕様には、約 3.5 ~ 4.0 bar と記載されています。 で約 163 L/min の空気流量.
常に完全なプラズマ システムのセットアップ要件に従ってください。
AG60はどのような消耗品を使用しますか?
一般的な交換可能なコンポーネントには次のものがあります。
電極
切断チップ/ノズル
外側ノズル
スペーサー
トーチヘッド
INWELTは、独自の製品システム内で SG55/ AG60と互換性のある部品としていくつかの部品をリストしています。
AG60はステンレス鋼を切断できますか?
はい。
互換性のあるプラズマ切断システムは、適切な電流、空気供給、消耗品、および移動速度を使用すると、導電性ステンレス鋼を切断できます。
AG60はアルミニウムを切断できますか?
はい。
アルミニウムは導電性があり、適切なプラズマ電源と動作パラメータを使用してプラズマ切断できます。
60A AG60はどのくらいの厚さまで切断できますか?
トーチだけで決定される普遍的な厚さの値はありません。
機械の出力、材料、エアフロー、消耗品、切断速度はすべて実際の能力に影響するため、プラズマ電源のクリーンカットおよび切断定格を参照してください。
標準的なケーブルの長さはどれくらいですか?
標準のINWELT AG60アセンブリでは 5 m のケーブルが使用されます.
INWELTはAG60の消耗品を個別に供給しますか?
はい。
現在の製品システムには、個別の電極、ノズル、外側ノズル、トーチヘッド、ハンドル、トリガーコンポーネント、ケーブルアセンブリ、接続部品が含まれています。
INWELTはOEM AG60のプラズマ トーチを製造していますか?
はい。
OEM/ODMおよびプライベート ラベルのオプションは、資格のある溶接および切断機器のメーカー、販売業者、輸入業者、卸売業者が利用できます。
INWELT AG60 プラズマ切断トーチの見積もりをリクエストする
60A HFプラズマ トーチ、 AG60交換アセンブリ、SG55/ AG60消耗品、またはOEMプラズマ トーチのサプライヤーをお探しですか?
INWELT交換用電極、切断チップ、シールド、トーチ ヘッド、ハンドル、ケーブル コンポーネントとともに完全なAG60トーチ アセンブリを供給します。
技術的な確認を迅速に行うには、以下を提供してください。
互換性の確認、サンプル、 OEMの構成、および卸売見積もりについてはINWELTにお問い合わせください。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių