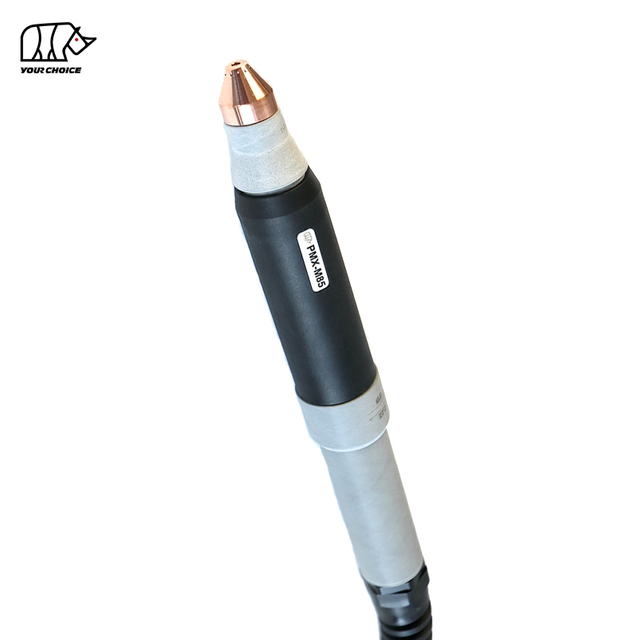
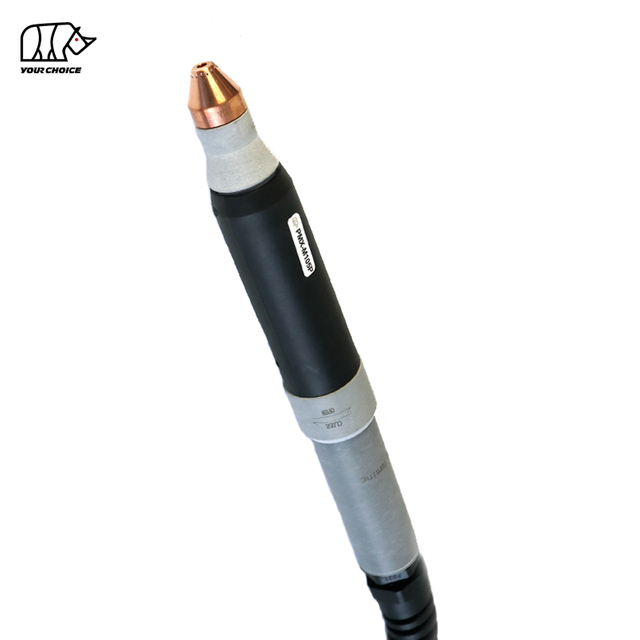
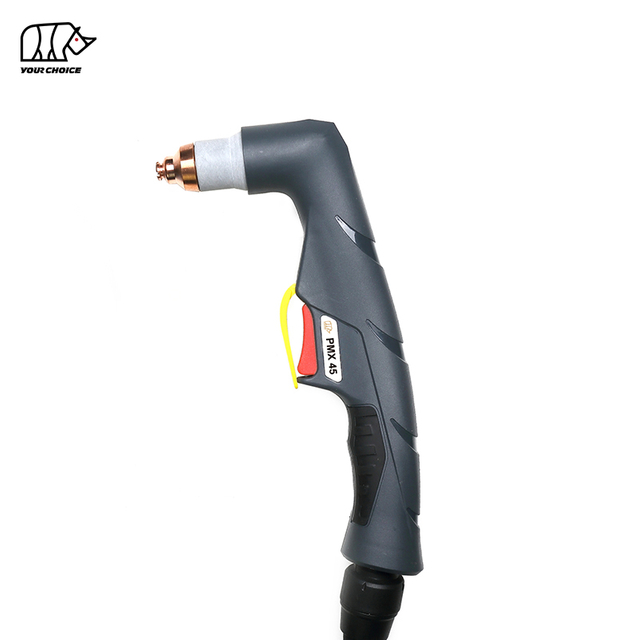
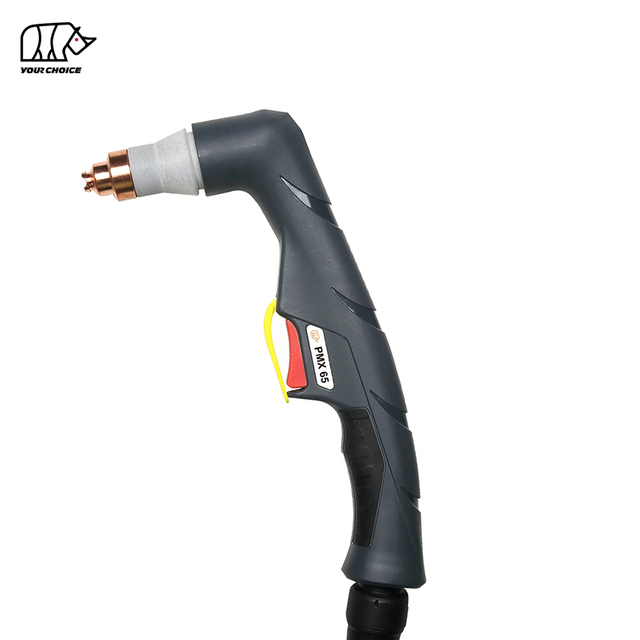
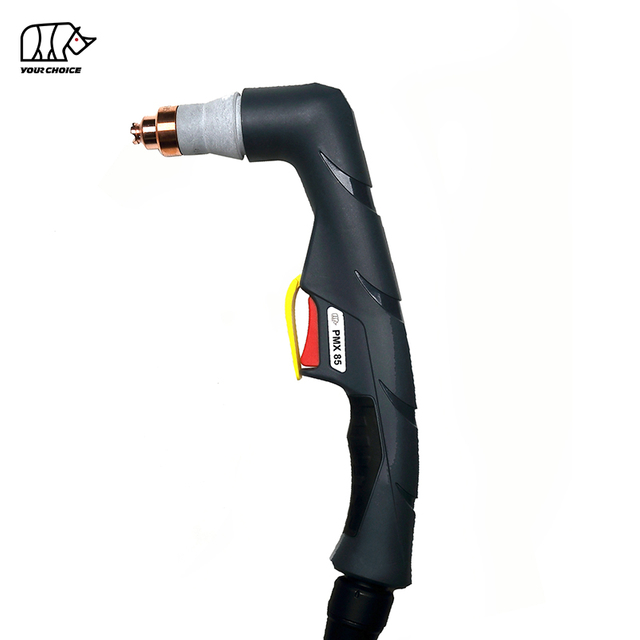
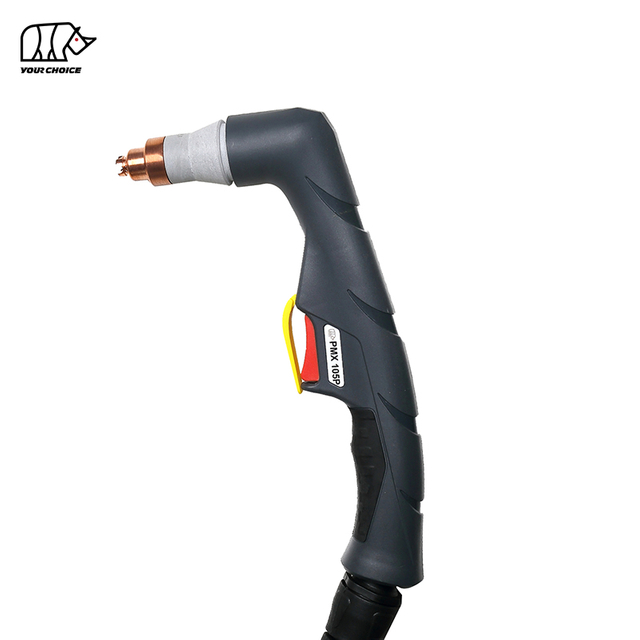
PMX シリーズ 手動および CNC 切断用非 HF プラズマ切断トーチ
INWELT PMX シリーズはのファミリーです。 空冷式の非高周波プラズマ切断トーチ 、プロの手動切断および機械化された CNC アプリケーション向けに設計された
現在の製品群には、次の 2 つの主要な製品グループが含まれています。
手動/手持ちトーチ
PMX45-45A
PMX65-65A
PMX85-85A
PMX105-105A
CNC / 機械化トーチ
PMX-M45-45A
PMX-M65-65A
PMX-M85-85A
PMX-M105-105A
このシリーズはプロセス ガスとして Air/N₂ を使用し、複数の切断電流レベル、消耗品構成、ケーブル アセンブリ、背面接続をサポートしています。
手動トーチと機械トーチは、関連する消耗品を共有している場合でも、別個の製品構成として扱う必要があります。
INWELT PMX シリーズ モデル比較
| モデル |
動作 |
一次電流 |
デューティサイクル |
始動 |
ガス |
標準リード |
| PMX45 |
マニュアル |
45A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX65 |
マニュアル |
65A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX85 |
マニュアル |
85A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX105 |
マニュアル |
105A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX-M45 |
CNC / 機械 |
45A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX-M65 |
CNC / 機械 |
65A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX-M85 |
CNC / 機械 |
85A |
60% |
非HF |
空気 / N₂ |
6メートル |
| PMX-M105 |
CNC / 機械 |
105A |
60% |
非HF |
空気 / N₂ |
6メートル |
上記の値は、現在の INWELT PMX 範囲の主な現在の位置を表します。
PMX45P や PMX105P などの高電流バリアントは、技術仕様が個別に検証されている場合にのみ、別個の製品として扱う必要があります。
手動 PMX プラズマ切断トーチ
ハンドヘルド PMX シリーズは、製造、修理、メンテナンス、および産業用手動プラズマ切断用に設計されています。
現在のモデルには次のものがあります。
手動トーチには、ハンド グリップ、トリガー、およびオペレーター制御の切断用に設計されたフロントエンド消耗品システムが含まれています。
以下に従ってモデルを選択してください。
プラズマ電源出力
切断電流
始動システム
背面コネクタ
トリガー配線
プロセスガス要件
必要な切断またはガウジング加工
PMX45 45A 手動プラズマ切断トーチ
PMX45 は、現在の PMX シリーズの中で最も電流が少ないハンドヘルド モデルです。
現在の INWELT 仕様には次のものが含まれます。
45Aの一次定格電流
60%のデューティサイクル
非HFアーク始動
空気 / N₂ プロセスガス
約5.0バールのガス圧
約160 L/minのガス流量
約60 秒のポストフローを推奨
6mの標準トーチリード
複数の背面コネクタ オプション
現在の接続構成には次のものが含まれます。
1/4G統合
1/4G分離
中央アダプター
2線式制御
4線式制御
アセンブリに応じた同軸構成
PMX45 は、互換性のあるプラズマ電源に接続した場合、一般的な製造、修理、および低電流の金属切断アプリケーションに適しています。
PMX65 65A 手動プラズマ切断トーチ
PMX65 は、同じ非 HF PMX プラットフォームのコンセプトを維持しながら、追加の電流容量を提供します。
現在の仕様には次のものが含まれます。
65A定格電流
60%のデューティサイクル
非HF始動
空気 / N₂ プロセスガス
約5.0バールのガス圧
約185 L/分のガス流量
約60 秒のポストフローを推奨
6m標準リード
PMX65 消耗品プラットフォームは、45A および 65A の切断チップを含む、低電流および全出力の切断構成をサポートします。
これにより、アプリケーションごとに 1 つのノズル サイズを使用するのではなく、実際の動作電流に応じてトーチを構成できます。
PMX85 85A 手動プラズマ切断トーチ
PMX85 は、高電流のプロフェッショナル向け手動プラズマ切断用に設計されています。
現在の INWELT 仕様には次のものが含まれます。
85A定格電流
60%のデューティサイクル
非HFアーク始動
空気 / N₂ プロセスガス
約5.0バールのガス圧
約230 L/minのガス流量
約80 秒のポストフローを推奨
6m標準リード
現在の消耗品ファミリーには以下が含まれます。
対応する一般的なノズル直径はおよそ次のとおりです。
45A – Ø0.9 mm
65A – Ø1.1 mm
85A – Ø1.3 mm
選択した電流に対して、必ず検証済みのチップとシールドの組み合わせを使用してください。
PMX105 105A 手動プラズマ切断トーチ
PMX105 は、現在の PMX シリーズの中で最高電流の標準ハンドヘルド モデルです。
これはとして位置付けられる必要があります。 105A 製品、高電流の PMX105P 構成とは別に、主に
現在の INWELT 仕様には次のものが含まれます。
105A一次定格電流
60%のデューティサイクル
非HFアーク始動
空気 / N₂ プロセスガス
約5.0 ~ 5.5 bar のガス圧
約255 L/分のガス流量
約120 秒のポストフローを推奨
6m標準リード
現在の製品ファミリーには、最大 105A までのいくつかの電流範囲に対応する切断消耗品が含まれています。
現在の105A全出力切断構成にはØ1.5mmチップが使用されています。
125A 関連の消耗品を標準 PMX105 定格として自動的に扱わないでください。
PMX-M CNC および機械化プラズマ切断トーチ
PMX-M モデルは、以下のために設計されたマシントーチ専用バージョンです。
CNCプラズマテーブル
自動プロファイル切断
プレート処理システム
機械化された製造
生産切断セル
現在のモデルには次のものがあります。
PMX-M45
PMX-M65
PMX-M85
PMX-M105
マシントーチは、手持ち操作ではなく固定取り付けを目的とした直胴構成を使用しています。
PMX-M45 45A CNC プラズマ切断トーチ
PMX-M45 は、現在の PMX-M シリーズの中で最も電流が少ない機械化モデルです。
現在の仕様には次のものが含まれます。
45A一次製品の位置決め
60%のデューティサイクル
非HFアーク始動
空気 / N₂ プロセスガス
約5.0バールの動作圧力
約160 L/minのガス流量
約60 秒のポストフローを推奨
6m標準リード
機械 / CNC トーチの構成
現在利用可能な完全なトーチ構成には次のものが含まれます。
1/4G一体型/2線式
1/4G分離/2線式
集中アダプター/2線式
セントラルアダプター/同軸ケーブル
高電流 PMX-M45P 構成は、技術的に検証されない限り、分離したままにする必要があります。
PMX-M65 65A CNC プラズマ切断トーチ
PMX-M65 は、65A クラスの機械化プラズマ切断用に設計されています。
現在の INWELT 仕様には次のものが含まれます。
65A定格電流
60%のデューティサイクル
非HF始動
空気 / N₂
約5.0バールのガス圧
約185 L/分のガス流量
約60 秒のポストフローを推奨
6m標準リード
現在の消耗品には、45A と 65A の両方の機械切断構成が含まれます。
フル出力の 65A PRO チップは、現在の INWELT システムで約 Ø1.1 mm のノズルオリフィスを使用します。
PMX-M85 85A CNC プラズマ切断トーチ
PMX-M85 は、CNC テーブルと自動プレート処理に高い機械化切断能力を提供します。
現在の INWELT 仕様には次のものが含まれます。
85A定格電流
60%のデューティサイクル
非HF始動
空気 / N₂
約5.0バールのガス圧
約230 L/minのガス流量
約80 秒のポストフローを推奨
6m標準リード
現在のマシンの消耗品ファミリーには次のものが含まれます。
45A – 約Ø0.9 mm
65A – 約Ø1.1 mm
85A – 約Ø1.3 mm
INWELT チップ、シールド、保持コンポーネントの正確な組み合わせは、電流レベルごとに確認する必要があります。
PMX-M105 105A CNC プラズマ切断トーチ
PMX-M105 は、現在の PMX-M シリーズの中で最高電流の標準 CNC モデルです。
それは主に次のように位置付けられるべきです。
PMX-M105 = 105A 非 HF CNC プラズマ切断トーチ
現在の仕様には次のものが含まれます。
105A一次定格電流
60%のデューティサイクル
非HF始動
空気 / N₂
約ガス圧 5.0 ~ 5.5 bar
約255 L/分のガス流量
約120 秒のポストフローを推奨
6m標準リード
関連する切断電流構成には次のものがあります。
個別の 125A PMX-M105P 製品には、標準の PMX-M105 仕様に混合するのではなく、独自の製品エンティティと技術ページが必要です。
手動 PMX と PMX-M CNC トーチ: 違いは何ですか?
主な違いは、トーチの操作方法と取り付け方法です。
| 特長 |
PMX マニュアルトーチ |
PMX-M マシントーチ |
| 手術 |
ハンドヘルド |
CNC / 機械化 |
| トーチ本体 |
オペレーターハンドル |
ストレート機械本体 |
| スタートコントロール |
トーチトリガー |
機械/CNC制御 |
| 取り付け |
ハンドヘルド |
トーチホルダー・Z軸 |
| 切断高さ |
オペレーター制御 |
機械制御 |
| 代表的なモデル |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
完全なシステム要件を確認せずに、専用の機械トーチの代わりに手動トーチを設置しないでください。
正しい PMX 現在のクラスを選択する方法
正しい電流クラスは、プラズマ電源と切断要件によって異なります。
PMX45 / PMX-M45
一次電流:
45A
PMX65 / PMX-M65
一次電流:
65A
PMX85 / PMX-M85
一次電流:
85A
PMX105 / PMX-M105
一次電流:
105A
高電流トーチは、すべての切断で最大出力で使用する必要があることを自動的に意味するものではありません。
ノズル、シールド、その他の消耗品は、選択した動作電流に適合する必要があります。
PMXシリーズ 電流による刃先選定
現在の INWELT PMX 消耗品システムは、現行固有のノズル アプローチに従っています。
一般的な全電流関係には以下が含まれます。
| 切断電流 |
一般的なチップ直径 |
| 45A |
Ø0.9mm |
| 65A |
Ø1.1mm |
| 85A |
Ø1.3mm |
| 105A |
Ø1.5mm |
正確な部品番号は、トーチのモデル、マニュアル/機械の構成、および消耗品の種類によって異なります。
プラズマ切断チップを外観だけで選択しないでください。
電流とノズルのマッチングが重要な理由
切断ノズルはプラズマ アークを狭めます。
ノズル直径は以下に影響します。
プラズマジェットの形状
ガス速度
カーフ幅
電流容量
消耗品の温度
過剰なアンペア数で低電流ノズルを使用すると、次のような結果が生じる可能性があります。
ノズルの急速な摩耗
拡大オリフィス
不安定なアーク
広い切り口
カット品質が悪い
選択した電流に合わせて指定されたノズルを使用してください。
PMXシリーズ電極
電極は電気エネルギーをプラズマ アークに伝達します。
現在の PMX ファミリは、関連するトーチおよび消耗品プラットフォームに適合する交換可能な電極を使用しています。
電極の以下の点を検査します。
中心ピットの深さが深すぎる
燃焼
ひび割れ
汚染
機械的損傷
電極が過度に摩耗すると、ノズルの摩耗が加速し、アーク開始の信頼性が低下する可能性があります。
PMX シリーズ スワール リング
スワールリングは、電極周囲のプロセスガスの分布と回転を制御します。
正しいガスの渦は、プラズマ アークを安定させ、収縮させるのに役立ちます。
電流クラスが異なれば、異なるスワールリング構成が必要になる場合があります。
すべての PMX45 ~ 105 プロセスに対して 1 つのスワール リングが正しいと想定しないでください。
検証済みの INWELT 消耗品関係を使用します。
ハンドシールド vs. マシンシールド
手動および機械によるプラズマ切断では、異なるフロントエンド シールド構成が必要になる場合があります。
ハンドトーチシールド
一般的な手作業のプロセスには次のものが含まれます。
マシントーチシールド
機械化されたプロセスには次のものが必要となる場合があります。
マシンカットシールド
スタンドオフ構成
CNC 保持コンポーネント
プロセス固有のフロントエンド
マシン トーチにハンド シールドを自動的に取り付けたり、手動トーチにマシン シールドを自動的に取り付けたりしないでください。
消耗品の切断とガウジング
適切な消耗品が取り付けられている場合、選択した PMX 構成はプラズマガウジングをサポートできます。
切断
消耗品の切断は、材料を分離するために狭いプラズマ ジェットを生成するように設計されています。
ガウジング
消耗品をガウジングすると、より広い円弧が作成され、制御された金属除去が可能になります。
典型的なガウジング用途には次のようなものがあります。
溶接除去
欠陥除去
バックガウジング
関節の準備
修理と再加工
選択した電流に適したガウジング ノズルとシールドを使用してください。
非HFプラズマアークの開始
現在の INWELT PMX シリーズは、 非高周波アーク始動システムを中心に位置付けられています。.
この区別は、置き換えプロジェクトにとって重要です。
非 HF PMX トーチは、以下のものを自動的に置き換えるべきではありません。
HF トーチ
異なるパイロット アーク アーキテクチャ
互換性のない制御配線を備えたトーチ
交換する前に、次のことを確認してください。
始動方法
パイロットアーク回路
プラズマ電源出力
背面コネクタ
トリガーまたはCNC配線
CNC システムにとって非 HF 始動が重要な理由
CNC プラズマ システムには、次のような敏感な電子機器が含まれる場合があります。
CNCコントローラー
トーチ高さコントローラー
モータードライブ
コンピュータインターフェース
信号ケーブル
非 HF プラズマ始動により、HF 始動プラズマ・システムで使用される従来の高周波点火アーキテクチャが回避されます。
ただし、非 HF 動作だけでは CNC の互換性は保証されません。
完全な電源、トーチ、制御システムは依然として適合する必要があります。
PMX シリーズのプロセスガス要件
現在の INWELT PMX トーチは以下を使用しています。
空気 / N₂
リストされたプロセスガスオプションとして。
現在のカテゴリのおおよその値は次のとおりです。
| 現在のクラスの |
圧力 |
ガス流量 |
| 45A |
~5.0バール |
~160 L/分 |
| 65A |
~5.0バール |
~185 L/分 |
| 85A |
~5.0バール |
~230 L/分 |
| 105A |
~5.0~5.5バール |
~255 L/分 |
プラズマ電源の要件に従って、清浄で乾燥したプロセス ガスを使用してください。
汚染された圧縮空気や湿気を含んだ圧縮空気は、消耗品の寿命や切断の安定性に悪影響を与える可能性があります。
PMX シリーズ推奨ポストフロー
現在の INWELT 構成には、トーチ クラスに応じてさまざまな推奨ポストフロー期間がリストされています。
| 現在のクラス |
推奨ポストフロー |
| 45A |
~60秒 |
| 65A |
~60秒 |
| 85A |
~80秒 |
| 105A |
~120秒 |
ポストフローは、切断後のトーチや消耗品からの残留熱を除去するのに役立ちます。
可能な限り、電源が通常の冷却サイクルを完了できるようにしてください。
PMX シリーズのケーブルおよびコネクタのオプション
PMX シリーズは、特定のトーチに応じて複数の後部接続配置をサポートします。
利用可能な構成には次のものがあります。
1/4G統合
1/4G分離
中央アダプター
カスタムアダプター
2線式制御
4線式制御
同軸ケーブル
互換性は、ネジのサイズやコネクタの外観だけで判断しないでください。
完全なインターフェイスを確認します。
PMX プラズマカッターの互換性を確認する方法
プラズマ カッターに 45A、65A、85A、または 105A というラベルが付いているという理由だけで交換用トーチを選択しないでください。
以下のことを確認してください。
定格出力電流
電源は、選択したトーチと消耗品の検証済み範囲内で動作する必要があります。
アークスタートシステム
マシンが互換性のある非 HF アーキテクチャを使用していることを確認します。
パイロットアーク回路
パイロット アークの設計はプラズマ システムによって異なる場合があります。
背面コネクタ
チェック:
糸
中央アダプター
電力/ガス経路
パイロット接続
制御配線
手動構成とマシン構成では、次のものを使用できます。
トリガーワイヤー
スタート信号
CNCインターフェース
プロセスガス
圧力と流量の要件を確認します。
PMX CNC トーチの取り付け要件
PMX-M マシントーチの場合、物理的な取り付け寸法が重要です。
INWELT は、以下を示すファーストパーティの寸法図を公開する必要があります。
トーチ本体の直径
トーチ全長
クランピングゾーンの長さ
ノズルからクランプまでの距離
ケーブル出口
最小クリアランス
これらの寸法は、実際の INWELT 生産トーチから測定する必要があります。
他のメーカーの機械トーチの図面をコピーしないでください。
PMX マシンのトーチとトーチの高さ制御
CNC プラズマ テーブルは、トーチ高さ制御システムを使用して切断高さを管理できます。
完全なプラズマ システムに応じて、高さ制御には次のことが含まれます。
初期高さセンシング
アーク電圧THC
メカニカルフローティングヘッド
その他のマシン固有の検出方法
以下が正確でない限り、オーミックセンシングの互換性を主張しないでください。
シールド
保持コンポーネント
電気接続
CNCインターフェース
INWELT 構成については検証されています。
ピアス高さと切断高さ
機械化プラズマ切断では、通常、ピアシングと切断中に異なるトーチ高さを使用します。
ピアス高さ
アーク貫通中に溶融材料が排出される間、トーチはプレートからさらに離れた位置に留まります。
切断高さ
ピアシング後、トーチはプログラムされた切断高さに移動します。
不適切な高さは次の原因となる可能性があります。
過剰なベベル
ドロス
ノズルの損傷
寸法精度が悪い
消耗品の寿命の短縮
完全なプラズマ システムからの検証済みのプロセス データを使用します。
PMX シリーズ プラズマ トーチはどのくらいの厚さを切断できますか?
プラズマ トーチだけでは、普遍的な切断厚さを定義することはできません。
切断能力は以下によって決まります。
プラズマ電源
現在
材料
ノズル
ガス圧力
ガスの流れ
移動速度
ピアス高さ
切断高さ
消耗品の状態
求められるカット品質
専門的なデータは以下を区別する必要があります。
おすすめカット
許容可能な速度と刃先品質を備えた生産的な切断。
マキシマムカット
より厚い材料でも低速で切断できます。
退職金
分離できる最大の厚さ。通常はエッジの品質が低下します。
すべての PMX トーチについて 1 つの一般的な厚さの数値を公開しないでください。
INWELT PMX カット チャートの作成
将来の SEO と GEO の最も強力な改善点の 1 つは、検証済みの INWELT カット チャートです。
推奨されるフィールドは次のとおりです:
| パラメータ |
データ |
| トーチ |
PMX45 / 65 / 85 / 105 |
| 手術 |
手・機械 |
| 材料 |
軟鋼 / ステンレス / アルミニウム |
| 厚さ |
mm |
| 現在 |
あ |
| チップ部品番号 |
インウェルトコード |
| 先端径 |
mm |
| プレッシャー |
バー |
| ガスの流れ |
L/分 |
| 移動速度 |
mm/分 |
| ピアスの高さ |
mm |
| カット高さ |
mm |
| ピアスディレイ |
秒 |
| 切り口幅 |
mm |
| 結果 |
推奨/最大/解雇 |
競合他社のカットチャートではなく、測定された INWELT データを使用してください。
PMX シリーズ プラズマ トーチはどのような金属を切断できますか?
互換性のあるプラズマ電源に接続すると、PMX シリーズ トーチは以下のような導電性材料を切断できます。
軟鋼
炭素鋼
ステンレス鋼
アルミニウム
銅
真鍮
亜鉛メッキ鋼
実際の切断性能は、完全なプラズマ システムによって決まります。
手動 PMX トーチの一般的な用途
ハンドヘルド PMX トーチは次の用途に使用できます。
一般的な製造
修理
メンテナンス
形鋼
農機具
建設機械
自動車製造
金属工房
フィールドカッティング
必要な電流と電源の互換性に応じてトーチを選択してください。
PMX-M CNC トーチの一般的な用途
PMX-M マシントーチは次の用途に使用されます。
CNCプラズマテーブル
自動プレートカット
プロファイルカット
板金製造
構造製作
機械部品
生産切断セル
産業オートメーション
機械の統合では、トーチの寸法、コネクタ、始動システム、および制御インターフェースを常に考慮する必要があります。
PMXシリーズ 代理店向け消耗品
PMX ファミリは、1 つの製品ファミリに完全なトーチと定期的な交換部品の両方が含まれているため、アフターマーケット プログラムに特に適しています。
プロのディストリビューターの範囲には次のものが含まれます。
完全な手動 PMX トーチ
PMX-M マシントーチ一式
45A切断チップ
65A切断チップ
85A 切断チップ
105A切断チップ
電極
渦巻きリング
シールド
保持コンポーネント
トーチヘッド
ケーブルアセンブリ
中央アダプター
ガウジング消耗品
正確な部品番号のマッピングにより、注文エラーを減らすことができます。
手動消耗品と機械消耗品は明確に分離する必要があります
一部の PMX ハンドおよびマシン構成では、選択した内部消耗品を共有できます。
ただし、完全なフロントエンド システムを自動的に同一のものとして扱うべきではありません。
明確に区別してください:
ハンドシールド
マシンシールド
ドラッグカット構成
機械化された構成
ガウジング構成
これは、45A、65A、85A、および 105A の製品ページでは特に重要です。
PMXシリーズのメンテナンス
電極を点検する
過度の浸食がアークの開始に影響を与える前に、電極を交換してください。
刃先の点検
以下を確認してください:
開口部拡大
楕円形のオリフィス
熱によるダメージ
火傷ダメージ
スワールリングを調べる
ひび割れまたは損傷したガス分配コンポーネントを交換します。
シールドを調べる
以下を確認してください:
Oリングを検査する
硬化または損傷したシールは交換してください。
トーチリードを点検する
以下を確認してください:
摩耗
熱によるダメージ
きつい曲がり
緩いフィッティング
PMX プラズマ切断の一般的な問題
アークの始動が難しい
チェック:
電極
切削チップ
始動システムの互換性
ガス圧力
仕事関係
パイロットアーク回路
過剰なドロス
チェック:
移動速度
現在
切断高さ
消耗品の状態
ガスの流れ
過剰なベベル
チェック:
トーチ角度
ノズルの摩耗
切断高さ
マシンとトーチの直角度
消耗品の寿命が短い
考えられる原因は次のとおりです。
汚染された空気
電流とノズルの組み合わせが間違っている
過剰なピアス
高さが正しくありません
磨耗した電極
一貫性のない CNC カット寸法
チェック:
トーチの取り付け
高さ調節
消耗品
カーフ補正
モーションシステムの精度
移動速度
INWELTによるOEM PMXシリーズプラズマトーチ製造
INWELT は、PMX シリーズ プラズマ切断トーチと消耗品を以下を含むプロの B2B 顧客に供給しています。
プラズマ電源メーカー
CNCプラズママシンメーカー
溶接・切断機器のブランド
CNCシステムインテグレータ
輸入業者
販売代理店
卸売業者
産業用サプライヤー
アフターマーケット消耗品ブランド
ターゲットのプラズマシステムに応じてOEMおよびODM構成を開発できます。
OEM およびプライベート ラベルのオプション
カスタマイズには次のものが含まれる場合があります。
顧客のブランディング
製品ラベル
手動または機械によるトーチ構成
ケーブル長
背面コネクタ
制御配線
中央アダプター
カスタムアダプター
消耗品キット
プライベートブランドのパッケージング
テクニカルラベル
バーコードとカートン
OEM プロジェクトの場合は、プラズマ電源モデル、出力電流、始動システム、コネクタ、制御インターフェース、および推定購入数量を提供します。
PMX シリーズ プラズマ トーチを INWELT から調達する理由?
INWELT PMX シリーズは、4 つの現行クラスとハンドヘルドおよび CNC マシントーチの両方の構成を組み合わせています。
現在のカテゴリには次のものが含まれます。
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
45A ~ 105A の一次電流クラス
非HF始動
空気 / N₂ 運転
6 mの標準トーチリード
手動および機械化された消耗品
コンポーネントの切断とガウジング
複数のコネクタオプション
OEMおよびプライベートラベルの供給
機器メーカーや販売代理店は、完全なトーチと関連消耗品を 1 つのメーカーから調達することで、調達とアフターマーケット サポートを簡素化できます。
PMX シリーズ プラズマ切断トーチに関するよくある質問
INWELT PMX シリーズにはどのようなモデルがありますか?
現在の範囲には以下が含まれます。
マニュアル
CNC / 機械
PMX-M45
PMX-M65
PMX-M85
PMX-M105
PMX シリーズのトーチは HF ですか、それとも非 HF ですか?
現在のINWELT PMXシリーズは 非HFプラズマトーチファミリーとして位置付けられています。.
現在どのような定格が利用可能ですか?
現在の主なクラスは次のとおりです。
PMX と PMX-M の違いは何ですか?
PMX モデルはハンドヘルド/手動トーチです。
PMX-M モデルは、直胴型 CNC/機械化トーチです。
PMXシリーズはどのようなガスを使用していますか?
現在の INWELT 構成リストは次のとおりです。
空気 / N₂
プロセスガスのオプションとして。
標準のトーチリードの長さはどれくらいですか?
現在の標準構成では、およそ次のものが使用されます。
6メートル
45Aに使用される切削チップはどれですか?
現在の一般的な PMX 構成では、およそ次のものが使用されます。
先端Ø0.9mm
65Aに使用される切削チップは何ですか?
現在の一般的な PMX 構成では、およそ次のものが使用されます。
先端Ø1.1mm
85Aに使用される切削チップはどれですか?
現在の一般的な PMX 構成では、およそ次のものが使用されます。
先端Ø1.3mm
105Aに使用されるカッティングチップはどれですか?
現在の一般的な PMX 構成では、およそ次のものが使用されます。
先端Ø1.5mm
正確な部品番号はトーチとプロセスの構成によって異なります。
PMX105 は 125A で動作できますか?
標準の PMX105 は 105A クラスのトーチとして扱う必要があります。
高電流 PMX105P / 125A 関連のコンポーネントは、明示的に検証されない限り、別個の構成として扱う必要があります。
PMX45 は 65A で動作できますか?
標準の PMX45 は、主に 45A 製品として扱う必要があります。
PMX45P / 65A 構成はすべて検証し、個別に扱う必要があります。
手動 PMX と機械 PMX の消耗品は交換可能ですか?
一部の内部消耗品は関連している可能性がありますが、ハンド シールド、マシン シールド、およびプロセス固有のフロントエンド コンポーネントは異なる場合があります。
常に完全な消耗品スタックを確認してください。
PMX トーチは、同じアンペア数のプラズマ カッターで使用できますか?
いいえ。
始動システム、パイロットアーク回路、コネクタ、制御配線、ガス要件も一致する必要があります。
PMX シリーズ トーチはステンレス鋼を切断できますか?
はい、互換性のあるプラズマ電源と適切なプロセス設定で使用した場合に可能です。
PMX シリーズ トーチはアルミニウムを切断できますか?
はい。
アルミニウムは導電性があり、適切なプラズマ システムを使用してプラズマ切断できます。
PMX トーチはどのくらいの厚さを切断できますか?
汎用のトーチのみの厚さはありません。
切断能力は、完全なプラズマ システム、材料、動作電流、およびプロセス パラメーターによって異なります。
INWELT は OEM PMX プラズマ トーチを提供していますか?
はい。
認定された B2B 顧客は、OEM/ODM、プライベート ラベル、コネクタ、ケーブル、制御インターフェイス、および消耗品キットの構成を利用できます。
INWELT PMX シリーズ プラズマ切断トーチの見積もりをリクエストする
製品の選択と互換性の確認を迅速に行うには、以下を提供してください。
INWELT は、お客様のプラズマ切断システムに適切な PMX または PMX-M トーチ、ケーブル、コネクタ、消耗品構成を推奨します。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių