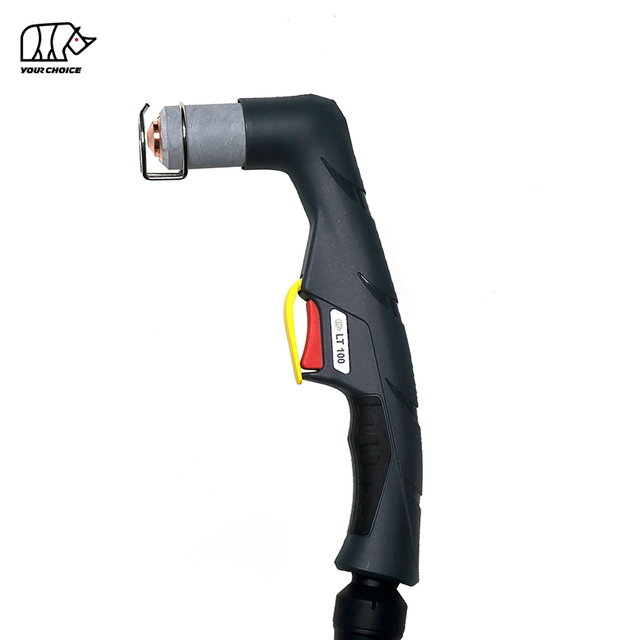
80A HF CNCプラズマ切断トーチ機械切断用
INWELT LTM81 はINWELT LTM81の CNC機械化プラズマ切断トーチです。 、自動プラズマ テーブル、プロファイル切断機、産業用金属切断システム用に設計された
LTM81の定格は 80A、デューティ サイクル 60% で 、 高周波 ( HF ) アーク始動システムを使用しています。.
現在のINWELT技術構成には次のものが含まれます。
80A定格電流
60%のデューティサイクル
圧縮空気運転
HFアーク開始
約4.5 ~ 5.0 bar の動作圧力
約風量160L/分
約80 秒のポストフローを推奨
標準6mトーチリード
CNC / 機械化された操作
次のような複数のマシンとトーチの接続オプションが利用可能です。
3/8G
1/4G
M14×1
M16×1.5
中央アダプター
LTM81は マシン/ CNCプラズマ トーチとして配置する必要があります。、 LT 81 ハンドヘルド プラズマ トーチとは別に、特に
INWELT LTM81技術仕様
| 仕様 |
INWELT LTM81 |
| 製品タイプ |
CNC / 機械化されたプラズマ切断トーチ |
| モデル |
LTM81 |
| ブランド |
INWELT |
| 定格電流 |
80A |
| デューティサイクル |
60% |
| 冷却 |
空気 |
| プロセスガス |
圧縮空気 |
| アーク開始 |
HF |
| ガス圧 |
約4.5~5.0バール |
| ガスの流れ |
約160L/分 |
| 推奨されるポストフロー |
約80秒 |
| 標準リード長さ |
6メートル |
| 手術 |
CNC / 機械化 |
| コネクタオプション |
3/8G / 1/4G / M14×1 / M16×1.5 / セントラルアダプター |
| 標準チップサイズ |
Ø1.0 / Ø1.1 / Ø1.2mm |
| 拡張ヒント |
利用可能 |
| OEM / ODM |
利用可能 |
| プライベートブランド |
利用可能 |
ご注文前に、プラズマ電源、定格電流、 HF始動アーキテクチャ、パイロット アーク回路、背面コネクタ、制御インターフェース、およびCNCのシステム要件をご確認ください。
LTM81 vs. LT 81: マシントーチ vs. ハンドトーチ
LTM81とLT 81 は、同じ広範なトーチおよび消耗品ファミリーに属しますが、2 つの別個の完全な製品として扱う必要があります。
| 機能 |
LTM81 |
LT 81 |
| 手術 |
CNC / 機械化 |
手動 / ハンドヘルド |
| トーチの形状 |
ストレートマシントーチ |
斜めハンドトーチ |
| スタートコントロール |
機械制御 |
オペレータートリガー |
| 取り付け |
固定トーチホルダー |
ハンドヘルド |
| トーチの高さ |
CNC / THC 規制 |
オペレーター制御 |
| 主な用途 |
自動切断 |
手動カット |
一部の消耗品は 2 つの構成間で共有される場合があります。
ただし、トーチヘッド、本体、位置決めチューブ、ケーブルアセンブリ、および制御装置全体を自動的に交換可能として扱うべきではありません。
Web サイトの内部リンクの場合は、次を使用します。
LTM81 CNCプラズマ切断トーチ
そして
LT 81 手動プラズマ切断トーチ
両方の製品を単に A81 またはLT 81 タイプのトーチとして説明するのではなく、
CNCプラズマ切断に専用の 80A マシントーチを使用する理由?
CNCプラズマ切断システムには、安定した機械の取り付けと反復可能な自動操作用に設計されたトーチが必要です。
ストレートマシンとトーチの形状
LTM81はCNC Z 軸または専用のトーチ ホルダーに取り付けることができる機械指向のトーチ構造を使用しています。
正しく設置すると、以下の状態を維持できます。
トーチ直角度
再現可能なピアス位置
一貫した切断高さ
安定したカーフ形状
再現可能な部品寸法
機械制御による切断サイクル
ハンドヘルドトーチとは異なり、 LTM81はプラズマ電源とCNCシステムを通じて制御されます。
一般的な機械化された切断サイクルには次のものが含まれます。
トーチの位置決め
初期高さセンシング
プラズマ開始コマンド
ピアス
切断動作
トーチ高さ調整
アークストップ
再現可能な生産
固定マシントーチを使用すると、プラズマ電源、ガス供給、 CNCの動作、および消耗品が正しく設定されている場合、繰り返しの部品間で切断条件をより一貫して制御できます。
LTM81 HFプラズマ切断システムの仕組み
LTM81 、以下で構成される完全なプラズマ切断システムの 1 つのコンポーネントとして動作します。
プラズマ電源
LTM81マシントーチ
CNCコントローラー
圧縮空気の供給
カッティングテーブル
仕事関係
オプションのトーチ高さ制御システム
圧縮空気はトーチヘッド、ディフューザー、電極、切断チップを通って流れます。
電気エネルギーがガスをイオン化し、高温のプラズマ アークを生成します。
切断ノズルはプラズマ流を集中ジェットに絞り、導電性材料を溶かすと同時に、高速ガスが切り口から溶融金属を除去します。
HFアーク開始がLTM81でどのように機能するか
LTM81は 高周波アーク始動システムを使用しています.
HF点火では、高周波電気信号を使用して初期プラズマ アークの確立を支援します。
したがって、プラズマ電源は、互換性のあるHFトーチ アーキテクチャ向けに設計する必要があります。
HF 、非HFおよびバックストライク プラズマ トーチは、アンペア数やコネクタの外観のみに基づいて互換的に選択すべきではありません。
HF CNCシステムのインストールに関する考慮事項
HFの始動により高周波電気エネルギーが生成されるため、完全なCNCの設置は、プラズマ電源メーカーの次の要件に従う必要があります。
接地
仕事関係
CNCケーブル配線
信号ケーブルの分離
コントローラの設置
トーチリードの配線
完全なマシンの電気アーキテクチャを考慮せずに、 HFトーチを任意のCNCコントローラに接続できると想定しないでください。
LTM81完全なマシントーチ構成
現在のINWELT製品ファミリーには、いくつかの 6 m LTM81マシントーチ アセンブリが含まれています。
| INWELTコード |
構成 |
| IJWU0641 |
LTM81 / 6m / 3/8G |
| IJWU0647 |
LTM81 / 6 メートル / セントラルアダプター |
| IJWU0717 |
LTM81 / 6m / 1/4G |
| IJWU0718 |
LTM81 / 6m / M16×1.5 |
| IJWU0719 |
LTM81 / 6m / M14×1 |
接続タイプは交換用トーチやOEM機械トーチの主要な選択要素であるため、これらの完全なトーチ コードは製品ページで目立つように表示する必要があります。
LT 81 ハンドトーチ アセンブリは、対応するマニュアルトーチのページに移動するか、関連製品として明確にラベル付けする必要があります。
LTM81マシントーチヘッド
専用のLTM81マシン トーチ ヘッドは次のとおりです。
INWELTコード: IJWA0681
参考:PF0120
説明:
LTM81マシンプラズマトーチヘッド
このマシン固有のトーチ ヘッドはLTM81製品ページに表示される主要コンポーネントの 1 つである必要があります。
主要な製品図では、 LT 81 ハンドヘルド トーチ ヘッドに置き換えるべきではありません。
LTM81グラスファイバー位置決めチューブ
現在のマシントーチ システムには次のものが含まれます。
INWELTコード: IJHW0029
参照: W0300144
説明:
グラスファイバー位置決めチューブ / LT M
位置決めチューブは直線のマシントーチ構造の一部を形成しており、マシントーチヘッドと一緒に示す必要があります。
CNCの機器メーカーにとって、このコンポーネントはトーチの取り付けと統合に特に関連します。
LTM81マシントーチの寸法図を追加
CNCマシントーチの場合、物理的寸法は重要な購入情報です。
INWELTには、以下を含むLTM81の実際の製造寸法を示す技術図面を追加する必要があります。
トーチ本体の直径
トーチ全長
使用可能クランプ長さ
ノズルからクランプまでの距離
ケーブル出口位置
最小取り付けクリアランス
他のサプライヤーのマシントーチの寸法をコピーしないでください。
実際のINWELT LTM81を測定し、自社の寸法データを公開します。
この情報は、以下の場合に特に役立ちます。
CNCプラズママシン メーカー
改修プロジェクト
トーチホルダーの選択
Z軸統合
システムインテグレーター
LTM81標準切削チップ
現在のLTM81 / LT 81 消耗品プラットフォームには、3 つの主要な標準刃先直径が含まれています。
Ø1.0mmカッティングチップ
INWELTコード: IJWV0616-10
参考:PD0105-10
Ø1.1mmの刃先
I NWE LTコード: IJWV0616-11
参考:PD0105-11
Ø1.2mmの刃先
INWELTコード: IJWV0616-12
参考:PD0105-12
異なるチップ直径は、異なる動作電流範囲と切断プロセスに対応することを目的としています。
最終的なアンペア数対ノズルの表を公開する前に、現在のエンジニアリング データ、ERP 記録、および切断テストに対してINWELT電流マッピングを検証してください。
ノズル直径だけから完全なトーチ定格を推測しないでください。
80Aで使用すべきチップはどれですか?
現在のINWELT消耗品ファミリーには、Ø1.0 mm、Ø1.1 mm、Ø1.2 mm のカッティングチップが含まれています。
同等の A81 タイプのプラズマ システムは、通常、動作範囲 80A の上限に対して、このファミリーの最大の標準ノズルを使用します。
ただし、 INWELTは独自の検証済みマッピングを公開する必要があります。
最も強力な最終テーブルには次が含まれます:
| INWELTコード |
先端直径 |
検証済み電流 |
電極 |
ディフューザー |
切断モード |
| IJWV0616-10 |
Ø1.0mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
| IJWV0616-11 |
Ø1.1mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
| IJWV0616-12 |
Ø1.2mm |
確認する |
マッチングパーツ |
マッチングパーツ |
標準カット |
確認したら、製品ページ、カタログ、ERP システム、および技術図面で同じ現在のマッピングを一貫して使用します。
LTM81拡張切削チップ
現在の消耗品ファミリーには、拡張された切断チップも含まれています。
拡張されたØ1.0 mmチップ
INWELTコード: IJWV0612-10
参考:PD0106-10
拡張されたØ1.2 mmチップ
INWELTコード: IJWV0612-12
参考:PD0106-12
標準のフロントエンドでは凹んだ切断位置にアクセスできない場合でも、延長されたチップにより到達範囲が広がります。
CNCで使用する場合、拡張された先端によりトーチ前面の形状が変更されます。
したがって、拡張構成を使用する前に、 CNC切断高さと消耗品のスタックを確認する必要があります。
LTM81プラズマ電極
LT 81/ LTM81ファミリ用にリストされている標準電極は次のとおりです。
INWELTコード: IJWC0615
参照: PR0109
電極はプラズマ トーチを通じて電気エネルギーを伝達し、アークの開始と切断を繰り返すと徐々に摩耗します。
過度の磨耗が発生する前に電極を交換してください。
アークの開始が難しい
アークの不安定性
ノズルの摩耗の加速
一貫性のないCNC切断
自動生産の場合、ピアッシングサイクルを繰り返すと消耗品の摩耗が増加する可能性があるため、電極の状態を定期的に検査する必要があります。
公開前に拡張電極とエアチューブのコードを確認してください
現在の製品ページには拡張電極とエアチューブの参照が含まれていますが、いくつかの説明が矛盾しているようです。
信頼できる消耗品テーブルを公開する前に、次の正確なINWELTマッピングを確認してください。
PR0115
FH0560
FH0561
拡張電極
標準エアチューブ
延長されたエアチューブ
確認したら、各コンポーネントを次のように公開します。
INWELTコード → リファレンス → コンポーネント タイプ → 標準/拡張 → 互換チップ
これにより、部品の交換エラーが減り、ページの技術的価値が向上します。
LTM81ガスディフューザー
現在のディフューザーは以下の通りです。
INWELTコード: IJWG0613
参考:PE0107
ディフューザーは、電極と切断ノズルの周囲のプロセスガスの分布を制御します。
正しい空気の流れは次のことに貢献します。
安定したプラズマアーク形成
消耗品の冷却
一貫したプラズマジェット形状
再現性のある切削性能
次のような場合はディフューザーを交換してください。
ガス通路を改造したり拡大したりしないでください。
LTM81外側ノズルのオプション
現在の消耗品ファミリーには次のものが含まれます。
IJWT0676-03 / PC0115 – 外側ノズル
そして
IJWT0676-01 – 最長寿命外側ノズル
外側のノズルは、フロントエンドの消耗品スタックの位置決めと保護に役立ちます。
ひび割れ、焼け、または機械的損傷が生じた場合は交換してください。
CNCアプリケーションの場合は、外側ノズルの構成が選択した切削チップとスタンドオフの配置と一致していることを確認してください。
LTM81スタンドオフおよび接触切断アクセサリ
現在の製品ファミリーには、いくつかのフロントエンド位置決めアクセサリが含まれています。
例としては次のものが挙げられます。
IJTN0717 / CV0201 – コンタクトカット用スペーサー
IJTN0099 / CV0033 – 4 点スペーサー
IJTN0084 / CV0028 – スペーサースプリング
これらのコンポーネントは、ノズルとワークピースの関係を制御するのに役立ちます。
機械切断の場合、プラズマ電源、消耗品の構成、およびCNC高さ制御方法に応じて切断プロセスを選択する必要があります。
LTM81マシンケーブルアセンブリ
現在のLTM81マシントーチ ファミリには、専用の 6 m ケーブル アセンブリが含まれています。
1/8Gマシンケーブル
INWELTコード: IJWO10108077-00
説明:
LTM81 / 8 mm² /6m/1/8G
中央アダプター マシン ケーブル
INWELTコード: IJWO10108071-00
説明:
LTM81 / 8 mm² / 6 メートル / セントラルアダプター
これらの機械ケーブルを主なLTM81部品テーブルに保管してください。
LT 81 ハンドヘルド ケーブル アセンブリは、代わりにマニュアルのLT 81 ページに配置する必要があります。
LTM81コネクタ アダプタ オプション
LTM81システムには複数の接続アダプターが含まれています。
1/8G~1/4G
INWELTコード: IJAU5698
1/8G~3/8G
INWELTコード: IJAU5697
1/8G~M14×1
INWELTコード: IJAU5699
1/8G~M16×1.5
INWELTコード: IJAU5690
これらのアダプター オプションを使用すると、すべての物理コネクタを汎用互換システムとして扱うことなく、さまざまな電源接続を評価できます。
LTM81 5 ピンセントラルアダプター
現在の製品ファミリーには次のものも含まれます。
INWELTコード: IJAY0089
参考:2023年度
説明:
5 ピン プラズマ トーチ側セントラルアダプター
中央アダプターにより、互換性のあるプラズマ システムへのトーチの取り付けが簡素化されます。
ただし、物理的なコネクタの適合だけでは電気的な互換性は確認できません。
次のことも確認する必要があります。
端子機能
パイロットアーク回路
スタート/コントロール信号
電源接続
ガス接続
LTM81 CNCプラズマカッターの互換性を確認する方法
マシンに「80A」というラベルが付いているという理由だけでLTM81を選択しないでください。
いくつかの技術的条件が一致する必要があります。
HFの開始を確認します
プラズマ電源は、互換性のある HFマシン トーチをサポートする必要があります.
定格電流の確認
LTM81の定格は 80Aです.
トーチと消耗品は、検証された電流範囲内で動作させる必要があります。
背面の接続を確認する
利用可能な完全なトーチ構成には次のものがあります。
3/8G
1/4G
M14×1
M16×1.5
中央アダプター
パイロットアーク回路の確認
プラズマ電源が異なれば、異なるパイロット アーク配置を使用できます。
起動および制御インターフェイスを確認する
機械のプラズマスタート回路は、トーチと電源のアーキテクチャに適合する必要があります。
注文前に機械情報を提供してください
置換プロジェクトまたはOEMプロジェクトの場合は、以下を提供します。
プラズマ電源メーカー
機械型式
定格出力電流
既存トーチモデル
主要コネクタの写真
パイロットアークコネクタの写真
CNCコントローラ情報
必要なトーチ取り付け寸法
これは、プラズマ カッター ブランドの普遍的なリストを公開するよりも信頼性が高くなります。
スペアパーツの詳細:
| ハンドトーチ |
| コード |
参照。 |
説明 |
| IJWU6911 |
PA1400 |
プラズマ切断トーチLT 81/6m 3/8G |
| IJWU6912 |
|
プラズマ切断トーチLT 81/6m M14×1 |
| IJWU6916 |
|
プラズマ切断トーチLT 81/6m M16×1.5 |
| IJWU6918 |
PA1402 |
プラズマ切断トーチLT 81/6m 中央アダプター |
| IJWU6910 |
PA1404 |
プラズマ切断トーチLT 81/6m 1/4G |
| マシントーチ |
|
|
| コード |
参照。 |
説明 |
| IJWU0641 |
|
プラズマ切断オートトーチLTM81 /6m 3/8G |
| IJWU0647 |
|
プラズマ切断オートトーチLTM81 /6m 中央アダプター |
| IJWU0717 |
|
プラズマ切断オートトーチLTM81 /6m 1/4G |
| IJWU0718 |
|
プラズマ切断オートトーチLTM81 /6mM16×1.5 |
| IJWU0719 |
|
プラズマ切断オートトーチLTM81 /6mM14×1 |
| 位置 |
コード |
参照。 |
説明 |
| 1 |
IJTN0717 |
CV0201 |
コンタクトカット用スペーサー/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
4点式エドスペーサー/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
スペーサー スプリングLT 81 |
| 4 |
|
|
外側ノズル |
| 4.1 |
IJWT0676-03 |
PC0115 |
外側ノズルLT 81 |
| 4.2 |
IJWT0676-01 |
|
外側ノズル/最大寿命LT 81 |
| 5 |
|
|
ヒント |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
先端Φ1.0mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
先端Φ1.1mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
先端Φ1.2mm LT 81 |
| 6 |
|
|
ヒント |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
延長先端Φ1.0mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
延長先端Φ1.2mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
ディフューザーLT 81 |
| 8 |
IJWC0615 |
PR0109 |
電極プラズマLT 81 |
| 9 |
IJWC0676 |
PR0115 |
エアチューブ/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
拡張電極 プラズマLT 81 |
| 11 |
IJAO0527 |
FH0561 |
延長エアチューブ/ LT 81 |
| 12 |
IJWA0601 |
|
プラズマトーチヘッドLT 81 |
| 12a |
IJGU0686 |
EA0125 |
シリコン製「O」リング Φ15.6x1.78mm |
| 13 |
IJHW0046 |
|
プラズマハンドマニュアル/Aシリーズ/レッド |
| 14 |
IJIK0733 |
|
保護部/プラズマ/イエロー |
| 15 |
IJIR0081 |
185.0031 |
トリガー |
| 16 |
IJIK0804 |
|
ジョイント/小型/新型 |
| 17 |
|
|
ケーブルアセンブリ |
| 17.1 |
IJWO00108077-00 |
|
ケーブルアセンブリ/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
ケーブルアセンブリ/ LT 81/8MMQ/6M CE NTERADA PTまたは |
| 17.3 |
IJWO10108077-00 |
|
ケーブルアセンブリLTM81 |
| 17.4 |
IJWO10108071-00 |
|
ケーブルアセンブリ/ LTM81 /8MMQ/6M CE NTERADA PTまたは |
| 17.5 |
IJWO0690 |
|
ケーブル アセンブリ/ LT 81/6 m セントラル アダプター |
| 18 |
IJDH6017 |
|
プラズマ用スパナ |
| 19 |
IJWA0681 |
PF0120 |
プラズマトーチヘッドLTM81 |
| 19a |
IJHW0029 |
W0300144 |
グラスファイバーポジションチューブ/ LT M |
| 20 |
|
|
ケーブルアセンブリLT M |
| 20.1 |
IAU5698 |
|
接続アダプター 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
接続アダプター 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
接続アダプター1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
接続アダプター 1/8G-M16×1.5 |
| 21 IJAY0089 FY0023 中央アダプター トーチ側 プラズマ 5 ピン |
| 22 IJTN0067 CV0052 ホイールスペース RA81/S75 |
当社のカタログ:
 INWELTプラズマトーチカタログ.pdf
LTM81およびCNCトーチ高さ制御
CNCプラズマ システムは、自動トーチ高さ制御を使用して、意図したトーチからワークまでの距離を維持できます。
考えられるシステムには次のようなものがあります。
アーク電圧THC
フローティングヘッドセンシング
機械的な初期高さ検出
その他の互換性のあるシステム
アーク電圧トーチ高さ制御
切断中、互換性のある THC は、プログラムされたトーチ高さを維持する一環としてアーク電圧を使用できます。
正しいターゲット電圧は、完全なプラズマ電源、消耗品、材料、電流、切断速度によって異なります。
HFと THC の統合
LTM81はHF点火を使用するため、 CNCと THC の設置はプラズマ電源メーカーの接地および電気レイアウト要件に従う必要があります。
実際のINWELT互換システムで検証されていない限り、ユニバーサル THC 電圧や配線配置を公開しないでください。
ピアス高さと切断高さ
CNCプラズマ切断では、通常、ピアシング中と連続切断中に異なる高さが使用されます。
ピアス高さ
ピアシング中、溶融金属はワークピースから上方に排出されます。
正しいピアス高さは、ノズルやその他のフロントエンド消耗品への損傷を軽減するのに役立ちます。
切断高さ
ピアシングが完了すると、 CNCシステムはプログラムされた切断高さに移動します。
不適切な切断高さは次の原因となる可能性があります。
過剰なベベル
広い切り口
重いドロス
消耗品の寿命の短縮
部品の寸法が一貫していない
完全なプラズマ システムからのテスト済みの値を使用します。
LTM81はどのくらいの厚さに切断できますか?
プラズマ トーチだけでは、普遍的な最大切断厚さを決定することはできません。
実際の切断能力は以下によって異なります。
プラズマ電源
入力電力
材料
切断電流
刃先径
空気圧
気流
移動速度
ピアス高さ
切断高さ
消耗品の状態
必要なエッジ品質
専門的なプラズマ仕様では、3 つのパフォーマンス レベルを区別する必要があります。
推奨切断能力
適切な速度と刃先品質で生産的に切断できる材料の厚さ。
最大切断能力
より厚い材料でも低速で切断できます。
解雇能力
分離できる最大の厚さ。通常はエッジ品質が低くなります。
したがって、特定のLTM81切断厚さの数値はINWELTの完全なシステム テストでサポートされている場合にのみ公開する必要があります。
INWELT LTM81 CNCカット チャートを作成する
ファーストパーティのLTM81切断チャートは、このページにとって最も強力な技術的および GEO アセットの 1 つとなります。
推奨されるデータ フィールドは次のとおりです。
| パラメータデータ |
公開する |
| 材料 |
軟鋼 / ステンレス鋼 / アルミニウム |
| 厚さ |
テストされた厚さ |
| 現在 |
実際のテスト電流 |
| チップコード |
INWELT部品番号 |
| 先端径 |
mm |
| 空気圧 |
バー |
| 気流 |
L/分 |
| 移動速度 |
mm/分 |
| ピアスの高さ |
mm |
| ピアスディレイ |
秒 |
| 切断高さ |
mm |
| 切り口幅 |
mm |
| カット結果 |
推奨/最大/解雇 |
他のメーカーの切断データをコピーするのではなく、測定されたINWELTテスト結果を使用してください。
LTM81の推奨空気供給
現在のINWELT LTM81構成では圧縮空気を使用します。
推奨される動作データには次のものが含まれます。
ガス: 圧縮空気
ガス圧: 約4.5~5.0バール
ガス流量: 約。 160L/分
推奨ポストフロー: 約80秒
清潔で乾燥した圧縮空気を使用する
湿気、コンプレッサーオイル、粒子は以下に悪影響を与える可能性があります。
アークの安定性
電極寿命
刃先寿命
カットの一貫性
適切な濾過と水分分離を使用してください。
流れの下での圧力を確認してください
トーチに空気が流れている間は、静レギュレータ圧力が動作圧力と異なる場合があります。
フィルター、レギュレーター、継手、長いエアラインは圧力損失を引き起こす可能性があります。
完全なプラズマ システムの操作手順に従って空気供給を設定します。
LTM81はどのような材料を切断できますか?
互換性のあるプラズマ切断システムに接続すると、 LTM81以下のような導電性材料を切断できます。
軟鋼
炭素鋼
ステンレス鋼
アルミニウム
銅
真鍮
亜鉛メッキ鋼
実際の切断速度、エッジの品質、実際の厚さは、完全なプラズマ切断システムによって決まります。
LTM81 CNCトーチの一般的な用途
LTM81は、以下を含む機械化プラズマ切断用途向けに設計されています。
CNCプラズマ切断テーブル
自動プロファイル切断
板金加工
構造製作
機械部品
農機具部品
自動車部品
建設機械部品
金属製の家具
サイン製作
一般工業生産
自動金属切断セル
ロボット アームのアプリケーションは、そのシステムの取り付け配置、ケーブルの配線、トーチの衝突保護、および制御インターフェイスが検証された場合にのみ推進する必要があります。
LTM81本番用のCNCメンテナンス
部品の磨耗は繰り返し行われるすべての部品に影響を与える可能性があるため、自動切断では一貫した消耗品の状態が重要です。
電極を点検する
電極が過度に磨耗していないか定期的に確認してください。
ひどい浸食により始動が不安定になったり、ノズルが損傷したりする前に交換してください。
刃先の点検
以下を確認してください:
ノズル開口部の拡大
楕円形のオリフィス
火傷ダメージ
重度の汚染
ノズルが摩耗すると、次のような影響が出る可能性があります。
ディフューザーを点検する
ガス通路を清潔に保ちます。
ひび割れや熱損傷のあるコンポーネントは交換してください。
外側のノズルを点検する
断熱コンポーネントに亀裂や熱損傷がないか確認します。
マシンを検査するトーチヘッド
チェック:
スレッド
シール面
Oリングの状態
ガス漏れ
熱によるダメージ
トーチリードを点検する
CNCの動きが次のような状態にならないようにしてください。
ケーブルを伸ばす
リードを潰す
きつい曲がりを作成する
ガントリーやZ軸との干渉
一般的なLTM81 CNC切断の問題
困難なHFアークの開始
チェック:
電極の状態
切削チップ
HF始動回路
ガス圧力
仕事関係
トーチ接続
過剰なベベル
チェック:
重いドロス
チェック:
切断速度
切断電流
材料の厚さ
気流
トーチの高さ
消耗品の寿命が短い
考えられる原因は次のとおりです。
汚染された圧縮空気
ノズルと電流の組み合わせが間違っています
ピアスの高さが間違っている
過剰なピアス
磨耗した電極
一貫性のない部品の寸法
検査:
トーチの取り付け
切断高さ
カーフ補正
CNCの反発
消耗品の状態
切断速度
すべての寸法問題がプラズマ トーチによって引き起こされるわけではありません。
LTM81代理店およびアフターマーケット供給用の消耗品
専門的なLTM81アフターマーケット プログラムには次のものが含まれます。
標準切削チップ
拡張されたカッティングチップ
電極
拡張電極
エアチューブ
ディフューザー
外側ノズル
スタンドオフコンポーネント
マシントーチヘッド
Oリング
グラスファイバー位置決めチューブ
マシンケーブルアセンブリ
接続アダプター
中央アダプター
販売代理店やCNC機械メーカーにとって、正確なINWELT部品番号を公開することは、交換エラーを減らし、繰り返し購入するのに役立ちます。
OEM LTM81 CNC INWELTによるプラズマトーチの製造
INWELT 、以下を含むプロの B2B 顧客にプラズマ切断トーチと交換コンポーネントを供給しています。
CNCプラズママシン メーカー
プラズマ電源メーカー
CNCシステム インテグレーター
溶接・切断機器のブランド
輸入業者
販売代理店
卸売業者
産業用サプライヤー
アフターマーケット消耗品会社
OEMおよびODM構成は、ターゲットのプラズマ システムおよびマシン インターフェイスに従って評価できます。
OEMとプライベート ラベルのオプション
カスタマイズには次のものが含まれる場合があります。
顧客のブランディング
製品ラベル
マシントーチ構成
トーチリードの長さ
3/8G接続
1/4G接続
M14×1接続
M16×1.5接続
中央アダプター
ケーブルアセンブリ
消耗品キット
プライベートブランドのパッケージング
テクニカルラベル
バーコードとカートンの要件
OEMプロジェクトの場合は、プラズマ電源仕様、 CNCコントローラー、コネクタ配置、取り付け要件、および推定購入数量を提供してください。
なぜLTM81のマシントーチをINWELTから調達するのでしょうか?
LTM81プラットフォームは、完全な機械トーチ アセンブリと詳細な消耗品、ケーブル、コネクタ システムを組み合わせています。
現在の製品ファミリーには次のものが含まれます。
プロのバイヤーは、完全な機械トーチと交換部品を 1 つのサプライヤーから調達することで、購入、在庫、アフターマーケット サポートを簡素化できます。
LTM81 CNCプラズマトーチに関するよくある質問
INWELT LTM81は何アンペアですか?
LTM81の定格は 80Aです。 現在のINWELT技術仕様によると、
LTM81デューティ サイクルとは何ですか?
現在の仕様には 60% のデューティ サイクルが記載されています.
LTM81はハンド トーチですか、それともマシン トーチですか?
LTM81は CNC / 機械化された機械トーチです.
関連するLT 81 は手動ハンドヘルド構成です。
LTM81はHF点火を使用しますか?
はい。
LTM81は 高周波アーク始動を使用します.
LTM81はどのようなガスを使用していますか?
現在の構成では圧縮空気を使用します。
LTM81にはどのくらいの空気圧が必要ですか?
約 4.5~5.0bar.
LTM81にはどのようなエアフローが必要ですか?
現在のINWELT仕様には約 160 L/minと記載されています.
ポストフロー時間はどれくらいが推奨されますか?
約 80秒.
トーチリードの長さはどれくらいが標準ですか?
標準のLTM81リードは 6 mです.
どのようなコネクタ オプションが利用可能ですか?
現在のマシントーチのラインナップには次のものが含まれます。
3/8G
1/4G
M14×1
M16×1.5
中央アダプター
利用可能な刃先のサイズは何ですか?
現在の消耗品ファミリーには次のものが含まれます。
拡張されたØ1.0 mmおよびØ1.2 mmのチップも利用可能です。
LTM81はどの電極を使用しますか?
現在の標準電極は次のとおりです。
IJWC0615 / PR0109
これらのコンポーネントを信頼できるデータとして公開する前に、拡張電極とエア チューブの部品番号の正確なマッピングを確認してください。
LTM81はどのマシンのトーチ ヘッドを使用していますか?
現在のINWELTマシンヘッドは次のとおりです。
IJWA0681 / PF0120
LTM81はどの位置決めチューブを使用していますか?
現在の製品ファミリーのリストは次のとおりです。
IJHW0029 / W0300144 – グラスファイバー位置決めチューブ
LTM81はすべての 80A CNCプラズマ カッターと互換性がありますか?
いいえ。
HF始動システム、パイロット アーク アーキテクチャ、コネクタ、制御インターフェイス、ガス要件、プラズマ電源も一致する必要があります。
LTM81はトーチの高さ制御をサポートしていますか?
互換性のあるトーチ高さ制御装置を使用してCNCシステムに統合できます。
正確な THC 構成は、プラズマ電源とCNCコントローラーによって異なります。
LTM81はステンレス鋼を切断できますか?
はい、互換性のあるプラズマ システムと適切な動作パラメータで使用した場合に可能です。
LTM81はアルミニウムを切断できますか?
はい。
アルミニウムは導電性があり、適切なプラズマ システムを使用してプラズマ切断できます。
LTM81はどのくらいの厚さまで切断できますか?
トーチだけで決まる普遍的な厚さはありません。
完全なプラズマ切断システムからの検証済みの推奨データ、最大データ、切断データを使用します。
LTM81はロボット アームに取り付けることができますか?
可能性はありますが、ロボットの統合は、取り付け配置、ケーブルの配線、制御インターフェイス、および衝突保護要件を確認した後にのみ確認する必要があります。
LTM81とLT 81 の違いは何ですか?
LTM81はマシン/ CNCのバージョンです。
LT 81 は手動/携帯用バージョンです。
INWELTはOEM LTM81のマシントーチを提供していますか?
はい。
OEM/ODMプライベート ラベル、コネクタ、ケーブル、および消耗品キットの構成は、認定されたCNC機器メーカー、システム インテグレーター、販売代理店、輸入業者にご利用いただけます。
INWELT LTM81 CNCプラズマ切断トーチの見積もりをリクエストする
互換性をより迅速に確認するには、以下を提供します。
INWELTは、 LTM81プラズマ切断システムに適切な { CNCマシントーチ、コネクタ、ケーブル、消耗品の構成を確認できます。
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių