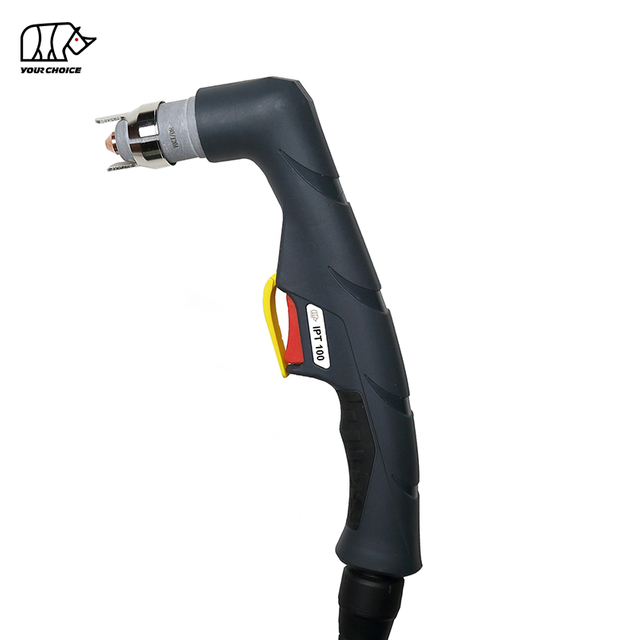
चाप उत्पादन नगर्ने प्लाज्मा कटरले उत्पादनमा बाधा पुर्याउन सक्छ, निर्माण परियोजनाहरू ढिलाइ गर्न सक्छ, र मर्मत लागत बढाउन सक्छ। तपाईको प्लाज्मा कटरले कुनै पनि फायर गरिरहेको छैन, चाप उत्पादन नगरी हावा उडाउँदै, वा वर्कपीसमा स्थानान्तरण गर्न असफल हुने पायलट चाप उत्पन्न गर्दै, वास्तविक कारण पहिचान गर्न आवश्यक छ।
तपाईंको प्लाज्मा कटर किन आर्किङ गरिरहेको छैन? सबैभन्दा सामान्य कारणहरूमा अपर्याप्त हावाको चाप, टर्चको उपभोग्य वस्तुहरू, गलत रूपमा स्थापित टर्च कम्पोनेन्टहरू, खराब काम क्ल्याम्प जडानहरू, दोषपूर्ण टर्च ट्रिगर सिग्नलहरू, बिजुली आपूर्ति सुरक्षा त्रुटिहरू, र पाइलट आर्क सर्किट भित्र समस्याहरू समावेश छन्।
सौभाग्यवश, महँगो कम्पोनेन्टहरू प्रतिस्थापन गर्नु अघि आधारभूत बाह्य निरीक्षणहरू मार्फत धेरै प्लाज्मा चाप सुरु गर्ने समस्याहरू पहिचान गर्न सकिन्छ।
यो गाइडले प्लाज्मा कटर चाप विफलताको सात सामान्य कारणहरू, तिनीहरूका लक्षणहरू कसरी पहिचान गर्ने, र उपयुक्त समस्या निवारण चरणहरू बताउँछ। यसले पाइलट चाप समस्याहरू, हावा आपूर्ति आवश्यकताहरू, निवारक मर्मतसम्भार, र जब व्यावसायिक सेवा आवश्यक हुन्छ कभर गर्दछ।
प्लाज्मा कटरले आर्किङ नगर्दा यसको के अर्थ हुन्छ?
एक प्लाज्मा कटरले विद्युतीय प्रवाहकीय सामग्रीहरू काट्न सक्षम उच्च-तापमान प्लाज्मा चाप सिर्जना गर्न बिजुली ऊर्जा र संकुचित ग्यासको प्रवाह, सामान्यतया हावा प्रयोग गर्दछ।
उपकरणको डिजाइनमा निर्भर गर्दै, टर्चले पायलट आर्क, कन्ट्याक्ट-स्टार्ट मेकानिज्म वा अर्को आर्क इनिशिएसन प्रणाली प्रयोग गर्न सक्छ।
पायलट-आर्क प्रणालीमा, मुख्य काटने चाप workpiece मा स्थानान्तरण गर्नु अघि प्रारम्भिक चाप टर्च भित्र स्थापित हुन्छ। वर्कपीस त्यसपछि विद्युतीय काट्ने सर्किटको भाग बन्छ।
जब प्लाज्मा कटर आर्सिङ गर्दैन, विफलता चाप प्रारम्भ, पायलट चाप स्थिरीकरण, वा workpiece मा स्थानान्तरण समयमा हुन सक्छ।
यी फरक समस्याहरू हुन् र फरक समाधानको आवश्यकता पर्न सक्छ।
तपाईं कसरी प्लाज्मा आर्क विफलता को प्रकार पहिचान गर्न सक्नुहुन्छ?
भागहरू प्रतिस्थापन गर्नु अघि, तपाईंले प्लाज्मा कटर सुरु गर्ने प्रयास गर्दा के हुन्छ ठ्याक्कै हेर्नुहोस्।
प्लाज्मा कटर लक्षण
सम्भावित कारणहरू
सिफारिस गरिएको पहिलो जाँच
कुनै हावा प्रवाह र चाप छैन
ट्रिगर सर्किट, मेसिन सुरक्षा, हावा आपूर्ति वा नियन्त्रण दोष
दोष सूचकहरू, हावा आपूर्ति र टर्च जडान जाँच गर्नुहोस्
हावा बग्छ तर चाप देखिदैन
पहिरिएका उपभोग्य वस्तुहरू, गलत एसेम्बली, सेफ्टी इन्टरलक वा सुरु हुने सर्किट
टर्च उपभोग्य वस्तुहरू र रिटेनिङ क्याप निरीक्षण गर्नुहोस्
पायलट चाप सुरु हुन्छ तर स्थानान्तरण गर्दैन
खराब काम क्ल्याम्प जडान, अत्यधिक टर्च दूरी वा गलत काट्ने सेटअप
काम फर्कने बाटो र टर्च स्ट्यान्डअफ जाँच गर्नुहोस्
आर्क सुरु हुन्छ तर तुरुन्तै रोकिन्छ
अस्थिर हावा प्रवाह, क्षतिग्रस्त उपभोग्य वस्तु वा सुरक्षा प्रणाली
प्रवाहित हावाको चाप र दोष सूचकहरू जाँच गर्नुहोस्
चाप बीच-बीचमा सुरु हुन्छ
ढीला टर्च जडान, पहिरिएको घटक वा अस्थिर आपूर्ति
बाह्य जडान र उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस्
लगातार काट्ने क्रममा चाप रोकिन्छ
हावा आपूर्ति सीमितता, अत्यधिक शुल्क चक्र वा काट्ने अवस्था
हावा प्रवाह, तापमान चेतावनी र सञ्चालन सीमा जाँच गर्नुहोस्
महत्त्वपूर्ण: हरेक प्लाज्मा कटर खुला हावामा देखिने पाइलट चापलाई कायम राख्न डिजाइन गरिएको छैन। आफ्नो विशिष्ट मेसिन र टर्चको लागि सँधै सञ्चालन निर्देशनहरू पालना गर्नुहोस्।
समस्या निवारण अघि सुरक्षा सावधानीहरू
प्लाज्मा काट्ने उपकरणमा उच्च विद्युतीय भोल्टेज, कम्प्रेस्ड हावा, तीव्र चाप विकिरण, र तातो धातु समावेश हुन्छ।
टर्च उपभोग्य वस्तुहरू हटाउन वा निरीक्षण गर्नु अघि:
प्लाज्मा कटर बन्द गर्नुहोस् र यसलाई यसको शक्ति स्रोतबाट विच्छेद गर्नुहोस्।
टर्च र उपभोग्य वस्तुहरू पूर्ण रूपमा चिसो हुन दिनुहोस्।
भण्डारण गरिएको हावाको चाप जारी गर्नको लागि निर्माताको निर्देशनहरू पालना गर्नुहोस्।
उपयुक्त सुरक्षा उपकरण लगाउनुहोस्।
टर्च सुरक्षा इन्टरलकहरू वा सुरक्षात्मक स्विचहरू कहिल्यै बाइपास नगर्नुहोस्।
तपाईं एक योग्य सेवा प्राविधिक नभएसम्म मेसिनको घर नखोल्नुहोस् वा आन्तरिक विद्युतीय घटकहरूलाई नछुनुहोस्।
केही प्लाज्मा कटरहरूमा मेसिन विच्छेद भएपछि खतरनाक भोल्टेज कायम राख्न सक्ने विद्युतीय घटकहरू हुन्छन्।
7 प्लाज्मा कटर आर्किङ नहुने सामान्य कारणहरू र तिनीहरूलाई कसरी समाधान गर्ने
1. अपर्याप्त हावाको चाप वा खराब हावाको गुणस्तर
प्लाज्मा कटरले आर्सिङ नभएको जाँच गर्ने पहिलो कुरा कम्प्रेस गरिएको हावा आपूर्ति हो।
प्लाज्मा काट्नका लागि चापको निर्माण, चिसो टर्च कम्पोनेन्टहरू, र काटन क्षेत्रबाट पग्लिएको सामग्री हटाउन सफा, सुख्खा हावाको स्थिर प्रवाह चाहिन्छ।
यदि हावा आपूर्ति अपर्याप्त वा अस्थिर छ भने, मेसिनले चाप प्रारम्भ रोक्न वा सञ्चालनको क्रममा बन्द गर्न सक्छ।
सामान्य लक्षण
प्लाज्मा कटरले हावा उडाउँछ तर चाप उत्पादन गर्दैन।
पायलट चाप सुरु हुन्छ र चाँडै गायब हुन्छ।
मेसिनले हावाको चाप चेतावनी देखाउँछ।
चाप दीक्षा असंगत हुन्छ।
लगातार सञ्चालनको क्रममा काट्ने कार्यसम्पादन बिग्रन्छ।
किन कम हावाको चापले चाप समस्याहरू निम्त्याउँछ?
धेरै प्लाज्मा कटरहरूले टर्च चलाउन अनुमति दिनु अघि हावाको चाप वा हावाको प्रवाहलाई निगरानी गर्छन्।
यदि दबाव आवश्यक अपरेटिङ दायरा भन्दा कम हुन्छ भने, मेसिनले सुरक्षात्मक इन्टरलक सक्रिय गर्न सक्छ।
टर्च चलिरहेको बेला हावाको चाप पनि कम हुन सक्छ, विशेष गरी जब कम्प्रेसरले पर्याप्त प्रवाह कायम गर्न सक्दैन।
यसको मतलब यो हो कि निष्क्रिय हुँदा पर्याप्त दबाब देखाउने नियामकले काट्ने क्रममा प्रणालीमा पर्याप्त हावा छ भनेर पुष्टि गर्दैन।
आर्द्रता, तेल, र अन्य प्रदूषकहरूले चाप स्थिरतालाई थप प्रभाव पार्न सक्छ र उपभोग्य पहिरनलाई गति दिन सक्छ।
यसलाई कसरी ठीक गर्ने
एयर कम्प्रेसर ठीकसँग काम गरिरहेको छ कि छैन जाँच गर्नुहोस्।
सुनिश्चित गर्नुहोस् कि कम्प्रेसरले आवश्यक हावा प्रवाह आपूर्ति गर्न सक्छ।
चुहावट, प्रतिबन्धहरू, र क्षतिग्रस्त फिटिंगहरूको लागि एयर नली निरीक्षण गर्नुहोस्।
नियामक र एयर फिल्टर जाँच गर्नुहोस्।
उपकरणको सिफारिस गरिएको प्रक्रिया प्रयोग गरेर बगिरहेको अवस्थामा हावाको चाप प्रमाणित गर्नुहोस्।
हावा प्रणालीबाट संचित आर्द्रता निकाल्नुहोस्।
आवश्यक पर्दा दूषित फिल्टर तत्वहरू बदल्नुहोस्।
प्लाज्मा कटरले कुन हावाको चाप प्रयोग गर्नुपर्छ?
प्रत्येक प्लाज्मा कटरको लागि कुनै एकल सही हावाको चाप छैन।
आवश्यक दबाब उपकरण मोडेल, टर्च डिजाइन, वर्तमान काटन, र सञ्चालन अवस्था मा निर्भर गर्दछ।
विशेष प्लाज्मा काट्ने प्रणालीको लागि सधैं दबाब र प्रवाह निर्दिष्टीकरणहरू प्रयोग गर्नुहोस्।
2. लगाइएको वा क्षतिग्रस्त प्लाज्मा टर्च उपभोग्य वस्तुहरू
जब एक इलेक्ट्रोड र नोजल दुवैले महत्त्वपूर्ण पहिरन अनुभव गरेका छन्, तिनीहरूलाई सँगै प्रतिस्थापन गर्नाले लगातार काटन प्रदर्शन पुनर्स्थापित गर्न मद्दत गर्न सक्छ।
सँगै काम गर्न डिजाइन नगरिएका उपभोग्य वस्तुहरू मिसाउनबाट बच्नुहोस्।
मर्मत सुझाव: बारम्बार आर्क-स्टार्ट विफलताहरूले उपभोग्य वस्तुहरूलाई थप क्षति पुर्याउन सक्छ। टर्च ट्रिगरलाई निरन्तर थिच्नुको सट्टा कारणको अनुसन्धान गर्नुहोस्।
3. गलत रूपमा स्थापित उपभोग्य वस्तुहरू वा टर्च सुरक्षा इन्टरलक समस्याहरू
प्लाज्मा कटरले यसको उपभोग्य वस्तुहरू अपेक्षाकृत नयाँ भए तापनि चाप उत्पादन गर्न असफल हुन सक्छ।
एउटा सम्भावित कारण गलत टर्च सभा हो।
धेरै प्लाज्मा काट्ने टर्चहरूले निश्चित टर्च कम्पोनेन्टहरू ठीकसँग स्थापित छन् कि छैनन् भनी पत्ता लगाउन सुरक्षा संयन्त्र प्रयोग गर्छन्।
डिजाइनको आधारमा, यसलाई पार्ट्स-इन-प्लेस प्रणाली, क्याप सेन्सर, वा टर्च सुरक्षा इन्टरलकको रूपमा उल्लेख गर्न सकिन्छ।
यदि आवश्यक कम्पोनेन्टहरू हराएका छन् वा गलत रूपमा बसेका छन् भने, उपकरणले चाप प्रारम्भ रोक्न सक्छ।
साधारण स्थापना समस्याहरू
रिटेनिङ क्याप राम्ररी बसेको छैन।
गलत इलेक्ट्रोड वा नोजल स्थापना गरिएको छ।
घुमाउरो घण्टी हराइरहेको छ वा गलत स्थितिमा छ।
उपभोग्य वस्तुहरू गलत अनुक्रममा स्थापित छन्।
टर्चको कम्पोनेन्ट बिग्रिएको छ वा ठीकसँग फिट हुँदैन।
टर्च असेंबलीले यसको सुरक्षा पत्ता लगाउने प्रणालीलाई सन्तुष्ट गर्दैन।
किन प्लाज्मा कटरले उपभोग्य वस्तुहरू प्रतिस्थापन गरेपछि आर्किङ बन्द गर्छ?
यदि प्लाज्मा कटरले उपभोगयोग्य प्रतिस्थापन पछि तुरुन्तै काम गर्न रोक्छ भने, गलत एसेम्बली वा असंगत प्रतिस्थापन पार्ट्स छानबिन गरिएको पहिलो सम्भावनाहरू मध्ये हुनुपर्छ।
व्यक्तिगत कम्पोनेन्टहरू समान देखिँदा पनि, तिनीहरूको आयाम र सञ्चालन आवश्यकताहरू फरक हुन सक्छन्।
गलत भागहरूले टर्चलाई सही रूपमा भेला हुन वा उद्देश्य अनुसार सञ्चालन गर्नबाट रोक्न सक्छ।
यसलाई कसरी ठीक गर्ने
बन्द गर्नुहोस् र प्लाज्मा कटर विच्छेद गर्नुहोस्।
टर्च चिसो भएपछि उपभोग्य वस्तुहरू हटाउनुहोस्।
पक्का गर्नुहोस् कि प्रत्येक घटक टर्च मोडेलसँग मेल खान्छ।
भौतिक क्षतिको लागि घटकहरू निरीक्षण गर्नुहोस्।
निर्दिष्ट क्रममा उपभोग्य वस्तुहरू पुन: स्थापना गर्नुहोस्।
टर्च निर्देशन अनुसार रिटेनिङ टोपी सुरक्षित गर्नुहोस्।
मेसिन पुन: सुरु हुँदा कुनै टर्च-सम्बन्धित चेतावनी बाँकी छ कि छैन जाँच गर्नुहोस्।
कम्पोनेन्टहरूलाई स्थितिमा जबरजस्ती नगर्नुहोस् वा निर्दिष्ट आवश्यकताहरू भन्दा बाहिरका भागहरूलाई ओभरटाइट नगर्नुहोस्।
महत्त्वपूर्ण: प्लाज्मा कटरलाई आगो बनाउनको लागि टर्च क्याप सेन्सर वा अन्य सुरक्षा इन्टरलकलाई कहिल्यै बाइपास नगर्नुहोस्।
यदि सुरक्षा पत्ता लगाउने प्रणालीले सही विधानसभा पछि त्रुटि रिपोर्ट गर्न जारी राख्छ भने, व्यावसायिक निरीक्षण आवश्यक हुन सक्छ।
4. खराब कार्य क्ल्याम्प जडान वा अपूर्ण कटिङ सर्किट
खराब काम क्ल्याम्प जडान चाप स्थानान्तरण समस्याहरू काट्ने एक सामान्य कारण हो।
वर्क क्ल्याम्पले वर्कपीस र प्लाज्मा काट्ने पावर स्रोतको बीचमा विद्युतीय फिर्ती मार्ग प्रदान गर्दछ।
यदि यो जडान ढीलो, दूषित, वा अवरोध छ भने, मुख्य काटने चाप सही रूपमा स्थानान्तरण वा स्थिर रहन सक्छ।
के खराब काम क्ल्याम्पले प्लाज्मा कटरलाई आर्किङबाट रोक्न सक्छ?
यो चाप-सुरु प्रणाली मा निर्भर गर्दछ।
केही प्लाज्मा कटरहरूमा, अपर्याप्त काम फिर्ता पथले सफल चाप प्रारम्भ रोक्न सक्छ।
पायलट-आर्क प्रणालीहरूमा, पायलट चाप अझै सुरु हुन सक्छ, तर काट्ने चाप workpiece मा स्थानान्तरण गर्न असफल हुन सक्छ।
प्लाज्मा कटरको निदान गर्दा यो भिन्नता महत्त्वपूर्ण छ जुन आगो जस्तो देखिन्छ तर काटिने छैन।
सामान्य काम क्ल्याम्प समस्याहरू
क्ल्याम्प चित्रित वा भारी खिया सतहमा जोडिएको छ।
क्ल्याम्प ब्वाँसोमा खराब विद्युतीय सम्पर्क छ।
वर्क रिटर्न केबल बिग्रिएको छ।
पावर स्रोतमा जडान ढीला छ।
क्ल्याम्प वर्कपीसमा अविश्वसनीय विद्युतीय मार्गको साथ कम्पोनेन्टमा जोडिएको छ।
यसलाई कसरी ठीक गर्ने
काम क्ल्याम्प निरीक्षण गर्नुहोस् र मेसिन विच्छेद भएको केबल फिर्ता गर्नुहोस्।
इच्छित क्ल्याम्प सम्पर्क क्षेत्रबाट पेन्ट, भारी खिया, वा अन्य इन्सुलेट प्रदूषण हटाउनुहोस्।
सफा, प्रवाहकीय धातुमा सुरक्षित रूपमा कार्य क्ल्याम्प संलग्न गर्नुहोस्।
व्यावहारिक हुँदा, काट्ने टेबल वा फिक्स्चर मार्फत अनिश्चित मार्गमा भर पर्नुको सट्टा यसलाई सीधा workpiece मा जडान गर्नुहोस्।
दृश्यात्मक क्षतिको लागि रिटर्न केबल निरीक्षण गर्नुहोस् र दोषपूर्ण घटकहरू बदल्नुहोस्।
जडानहरू पुनर्स्थापित भएपछि, निर्माताको सिफारिस गरिएको प्रक्रिया प्रयोग गरेर प्रणालीको परीक्षण गर्नुहोस्।
के टर्च दूरीले आर्क स्थानान्तरणलाई असर गर्छ?
हो।
टर्च र वर्कपीस बीचको अत्यधिक दूरीले सफल चाप स्थानान्तरणलाई रोक्न वा काट्ने चापलाई अस्थिर बनाउन सक्छ।
टर्च र उपभोग योग्य कन्फिगरेसनको लागि सही स्ट्यान्डअफ वा काट्ने उचाइ प्रयोग गर्नुहोस्।
यदि टर्चलाई कुनै विशेष ड्र्याग काट्ने वा स्ट्यान्ड-अफ प्रविधि चाहिन्छ भने, विश्वव्यापी काट्ने दूरी लागू गर्नुको सट्टा त्यो आवश्यकता पालना गर्नुहोस्।
5. दोषपूर्ण टर्च ट्रिगर, केबल एसेम्बली , वा जडान
द प्लाज्मा टर्च ट्रिगरले काट्ने क्रम सुरु गर्न आदेश पठाउँछ।
यदि ट्रिगर सिग्नल नियन्त्रण प्रणालीमा पुग्दैन भने, मेसिनले आवश्यक हावा र चाप-सुरु कार्यहरू सुरु गर्न सक्दैन।
टर्च केबलहरू र कनेक्टरहरू बारम्बार झुकाउने, तान्न, मेकानिकल प्रभाव, वा कार्यशाला अवस्थाहरूमा एक्सपोजरबाट पनि बिग्रन सक्छन्।
टर्च ट्रिगर वा केबल समस्या को लक्षण
टर्च ट्रिगर थिच्दा केहि हुँदैन।
टर्च बीच-बीचमा चल्छ।
मेसिनले टर्च जडान गल्ती देखाउँछ।
टर्च केबल सारियो पछि चाप सुरु अविश्वसनीय हुन्छ।
हावा र चाप सुरु हुने क्रम अपेक्षित रूपमा काम गर्दैन।
मशाल जडान समस्या के कारण?
सम्भावित कारणहरूमा क्षतिग्रस्त ट्रिगर स्विच, लूज कनेक्टर, भाँचिएको कन्ट्रोल कन्डक्टर, वा गलत तरिकाले स्थापित टर्च असेम्ब्ली समावेश छ।
सही लक्षणहरू मेसिनको नियन्त्रण डिजाइनमा निर्भर गर्दछ।
केही प्रणालीहरूले चाप उत्पादन नगरी हावा प्रवाह सक्रिय गर्न सक्छन्, जबकि अरूले सम्पूर्ण काटन अनुक्रम रोक्न सक्छ।
यसलाई कसरी ठीक गर्ने
बाह्य दृश्य निरीक्षणको साथ सुरु गर्नुहोस्।
टर्च कनेक्टर ठीकसँग बसेको र सुरक्षित छ भनी जाँच गर्नुहोस्।
केबल ज्याकेट, कनेक्टर हाउजिङ, ट्रिगर, र टर्च ह्यान्डलमा देखिने क्षतिको लागि हेर्नुहोस्।
ह्यान्डल वा पावर स्रोत जडानको छेउमा टर्च केबललाई तीव्र रूपमा झुकाउने काम नगर्नुहोस्।
यदि कनेक्टर बिग्रिएको छ वा टर्चले बीच-बीचमा काम गरिरहन्छ भने, प्रयोग बन्द गर्नुहोस् र योग्य निरीक्षण वा प्रतिस्थापनको लागि व्यवस्था गर्नुहोस्।
उपयुक्त प्राविधिक योग्यता र सेवा प्रक्रियाहरू बिना सक्रिय ट्रिगर वा सुरु सर्किटहरू परीक्षण गर्ने प्रयास नगर्नुहोस्।
व्यावहारिक सुझाव: यदि प्लाज्मा कटर बारम्बार सुरु हुन असफल भयो र समस्या टर्च केबल आन्दोलनसँग सम्बन्धित देखिन्छ भने, असम्बन्धित उपभोग्य वस्तुहरू प्रतिस्थापन गर्नु अघि क्षतिग्रस्त केबल असेंबली वा कनेक्टरको जाँच गरिनुपर्छ।
6. गलत विद्युत आपूर्ति अवस्था वा थर्मल सुरक्षा
प्लाज्मा काट्ने उपकरणलाई स्थिर विद्युत आपूर्ति र सही सञ्चालन अवस्था चाहिन्छ।
यदि इनपुट पावर अनुमति दिइएको दायरा बाहिर छ भने, एक सुरक्षा त्रुटि सक्रिय छ, वा मेशिनले आफ्नो कर्तव्य चक्र पार गरेको छ, प्लाज्मा कटरले चाप सुरु गर्न अस्वीकार गर्न सक्छ।
सामान्य लक्षण
मेसिन सक्रिय हुन्छ तर आगो लाग्दैन।
एक दोष वा तापमान चेतावनी प्रदर्शित हुन्छ।
लामो समयसम्म काटिएपछि प्लाज्मा कटर बन्द हुन्छ।
भारी कामको बोझ अन्तर्गत उपकरणहरू बीच-बीचमा काम गर्दछ।
अन्य उपकरणहरू समान विद्युत आपूर्तिमा सञ्चालन गर्दा आर्क प्रारम्भ अविश्वसनीय हुन्छ।
कसरी इनपुट पावरले प्लाज्मा आर्क स्टार्टिङलाई असर गर्न सक्छ?
प्लाज्मा कटरलाई यसको मूल्याङ्कन गरिएको भोल्टेज, फ्रिक्वेन्सी, चरण र वर्तमान आवश्यकताहरू पूरा गर्ने विद्युत आपूर्ति चाहिन्छ।
एक अपर्याप्त आपूर्ति, अनुपयुक्त विस्तार केबल, वा गलत जडान सामान्य सञ्चालन रोक्न सक्छ।
मेसिनले असुरक्षित अवस्था पत्ता लगाएमा सुरक्षा प्रणालीहरूले काट्ने आउटपुटलाई पनि असक्षम पार्न सक्छ।
प्लाज्मा कटर ड्युटी साइकल के हो?
ड्युटी साइकलले परिभाषित समय अवधि भित्र निर्दिष्ट आउटपुटमा मेसिनले कति लामो समयसम्म काम गर्न सक्छ भनेर वर्णन गर्दछ, सामान्यतया दस मिनेटको चक्र।
उदाहरणका लागि, निर्दिष्ट आउटपुटमा 60% शुल्क चक्रले सामान्यतया परिभाषित परीक्षण सर्तहरू अन्तर्गत दस-मिनेट अवधि भित्र सञ्चालनको छ मिनेटको लागि मेसिन मूल्याङ्कन गरिएको संकेत गर्दछ।
वास्तविक शीतलन आवश्यकताहरू मेसिन र सञ्चालन वातावरणमा निर्भर गर्दछ।
मूल्याङ्कन गरिएको कर्तव्य चक्र नाघिँदा थर्मल सुरक्षा सक्रिय हुन सक्छ।
यसलाई कसरी ठीक गर्ने
मेसिनको प्रदर्शन वा चेतावनी संकेतकहरू जाँच गर्नुहोस्।
प्रमाणित गर्नुहोस् कि इनपुट आपूर्ति र बिजुली स्थापना उपकरण विशिष्टताहरू पूरा गर्दछ।
निश्चित गर्नुहोस् कि चयन गरिएको अपरेटिङ मोड र सेटिङहरू इच्छित काट्ने प्रक्रियाको लागि उपयुक्त छन्।
यदि थर्मल चेतावनी सक्रिय छ भने, काट्न रोक्नुहोस् र मेसिनलाई यसको सञ्चालन निर्देशनहरू अनुसार चिसो हुन दिनुहोस्।
भेन्टिलेसन खोल्ने ठाउँहरू सफा राख्नुहोस् र उपकरणको वरिपरि पर्याप्त ठाउँ राख्नुहोस्।
यदि बिजुली आपूर्ति समस्या शंकास्पद छ भने, एक योग्य इलेक्ट्रीशियन द्वारा स्थापना निरीक्षण गर्नुहोस्।
विद्युतीय वा थर्मल त्रुटिहरू रिपोर्ट गर्न जारी राख्ने मेसिनलाई बारम्बार रिसेट नगर्नुहोस्।
7. पाइलट आर्क सर्किट वा आन्तरिक विद्युतीय घटक विफलता
यदि हावा आपूर्ति, टर्च उपभोग्य वस्तुहरू, कार्य क्ल्याम्प, टर्च एसेम्बली, र सञ्चालन अवस्थाहरू सबै सही छन् भने, समस्यामा आन्तरिक विद्युतीय त्रुटि समावेश हुन सक्छ।
प्लाज्मा कटर डिजाइनमा निर्भर गर्दै, आर्क-स्टार्टिङ प्रणालीले नियन्त्रण सर्किटरी, स्विचिङ कम्पोनेन्टहरू, सेन्सरहरू, र अन्य विद्युतीय सम्मेलनहरू समावेश गर्न सक्छ।
यी मध्ये एउटा प्रणालीमा भएको त्रुटिले टर्चलाई चाप सुरु गर्न वा कायम राख्नबाट रोक्न सक्छ।
पाइलट आर्क समस्या को संकेत के हो?
सम्भावित लक्षणहरू समावेश छन्:
हावा सामान्य रूपमा बग्छ, तर कुनै चाप उत्पादन हुँदैन।
मेसिनले बारम्बार आर्क-स्टार्टिङ गल्ती रिपोर्ट गर्छ।
सही रूपमा स्थापित नयाँ उपभोग्य वस्तुहरू सञ्चालन पुनर्स्थापना गर्दैनन्।
टर्च जडान र बाह्य आपूर्ति अवस्था सामान्य देखिन्छ।
मेसिनले आफ्नो सामान्य बाह्य जाँचहरू पार गर्दा पनि चाप सुरु गर्न असफल हुन्छ।
यी लक्षणहरूले आन्तरिक घटक असफल भएको प्रमाणित गर्दैन। तिनीहरूले थप व्यावसायिक निदान आवश्यक हुन सक्छ भनेर संकेत गर्दछ।
यसलाई कसरी ठीक गर्ने
सिफारिस गरिएका बाह्य निरीक्षणहरू पहिले पूरा गर्नुहोस्।
उपकरण मोडेल, गल्ती कोड, सञ्चालन अवस्था, र सही लक्षणहरू रेकर्ड गर्नुहोस्।
उपयुक्त निदान प्रक्रियाको लागि एक योग्य सेवा प्राविधिक वा उपकरण निर्मातालाई सम्पर्क गर्नुहोस्।
आन्तरिक चाप सुरु गर्ने प्रणालीहरूले खतरनाक विद्युतीय भोल्टेजहरू र भण्डारित ऊर्जा समावेश गर्न सक्छ।
शक्तिको स्रोत नखोल्नुहोस्, सुरक्षात्मक सर्किटहरू बाइपास गर्नुहोस्, वा उचित प्रशिक्षण र उपकरण बिना आन्तरिक विद्युतीय मर्मत प्रयास नगर्नुहोस्।
बिजुली आपूर्ति प्रतिस्थापन पहिलो समस्या निवारण चरण हुनु हुँदैन जब सरल बाह्य कारणहरू अस्वीकार गरिएको छैन।
तपाईं कसरी प्लाज्मा कटरको समस्या निवारण गर्नुहुन्छ जुन चाप हुँदैन?
एक व्यवस्थित समस्या निवारण प्रक्रियाले महँगो भागहरूको अनावश्यक प्रतिस्थापन बिना समस्या पहिचान गर्न मद्दत गर्दछ।
कारणलाई कम गर्न निम्न अनुक्रम प्रयोग गर्नुहोस्।
चरण 1: सही लक्षण पहिचान गर्नुहोस्
मेसिन हो कि भनेर निर्धारण गर्नुहोस्:
कुनै हावा प्रवाह र चाप छैन।
हावा प्रवाह उत्पादन गर्छ तर चाप छैन।
स्थानान्तरण नगर्ने पायलट चाप सुरु हुन्छ।
एक चाप उत्पादन गर्दछ जुन तुरुन्तै रोकिन्छ।
बेलैमा सुरु हुन्छ ।
यो प्रारम्भिक अवलोकनले धेरै असंबद्ध सम्भावनाहरूलाई हटाउन सक्छ।
चरण 2: मेसिनको गल्ती संकेतकहरू जाँच गर्नुहोस्
डिस्प्ले र चेतावनी बत्तीहरू निरीक्षण गर्नुहोस्।
हावाको चाप, थर्मल सुरक्षा, टर्च जडान, र बिजुली गल्तीहरू विशिष्ट संकेतकहरू द्वारा पहिचान गर्न सकिन्छ।
कुनै पनि गल्ती कोडहरू व्याख्या गर्न अपरेटिङ म्यानुअल प्रयोग गर्नुहोस्।
चरण 3: हावा आपूर्ति प्रमाणित गर्नुहोस्
सुनिश्चित गर्नुहोस् कि कम्प्रेसर, नियामक, फिल्टर, र नलीहरू ठीकसँग काम गरिरहेका छन्।
उपकरणको लागि निर्दिष्ट सर्तहरूमा दबाव र प्रवाह जाँच गर्नुहोस्।
नियामकको निष्क्रिय दबाव पढाइमा मात्र भरोसा नगर्नुहोस्।
चरण 4: टर्च उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस्
पावर विच्छेद गर्नुहोस् र टर्चलाई चिसो हुन अनुमति दिनुहोस्।
इलेक्ट्रोड, नोजल, घुम्ने घण्टी, रिटेनिङ क्याप र अन्य आवश्यक कम्पोनेन्टहरू निरीक्षण गर्नुहोस्।
क्षतिग्रस्त वा असंगत उपभोग्य वस्तुहरू बदल्नुहोस्।
टर्चलाई सही रूपमा पुन: मिलाउनुहोस्।
चरण 5: कार्य क्ल्याम्प र रिटर्न केबल जाँच गर्नुहोस्
क्ल्याम्प, केबल र जडान बिन्दुहरू निरीक्षण गर्नुहोस्।
सुनिश्चित गर्नुहोस् कि क्ल्याम्पले सफा, प्रवाहकीय धातुसँग भरपर्दो सम्पर्क बनाउँछ।
चरण 6: टर्च र बाह्य जडानहरू निरीक्षण गर्नुहोस्
दृश्य क्षतिको लागि ट्रिगर, केबल ज्याकेट, र बाहिरी कनेक्टरहरू जाँच गर्नुहोस्।
सुनिश्चित गर्नुहोस् कि टर्च सही रूपमा शक्तिको स्रोतसँग जोडिएको छ।
चरण 7: सञ्चालन सर्तहरू पुष्टि गर्नुहोस्
इनपुट पावर आवश्यकताहरू, अपरेटिङ मोड, वर्तमान काट्ने, थर्मल चेतावनीहरू, र कर्तव्य चक्र जाँच गर्नुहोस्।
मेसिनको सुरक्षात्मक प्रणालीहरू द्वारा पहिचान गरिएका कुनै पनि समस्याहरू सच्याउनुहोस्।
चरण 8: यदि आवश्यक छ भने व्यावसायिक सेवा अनुरोध गर्नुहोस्
यदि प्लाज्मा कटरले बाह्य जाँचहरू पछि पनि चाप गर्दैन भने, समस्या निवारण रोक्नुहोस् र योग्य सेवाको व्यवस्था गर्नुहोस्।
मेसिनले लगातार गल्तीहरू देखाउँदा बारम्बार चाप सुरु गर्ने प्रयास नगर्नुहोस्।
किन मेरो प्लाज्मा कटरमा हावा छ तर चाप छैन?
सबैभन्दा सामान्य समस्या निवारण प्रश्नहरू मध्ये एक हो:
'मेरो प्लाज्मा कटरले हावा उडाएको तर चाप लाग्दैन?'
चाप बिना वायु प्रवाहको अर्थ वायवीय प्रणालीको कम्तिमा भाग सञ्चालन भइरहेको छ, तर चाप सुरु हुने क्रम सफलतापूर्वक पूरा भएको छैन।
सम्भावित कारणहरू समावेश छन्:
बिग्रिएको वा बिग्रिएको इलेक्ट्रोड र नोजल।
गलत तरिकाले स्थापित टर्च उपभोग्य वस्तुहरू।
एक असन्तुष्ट टर्च सुरक्षा इन्टरलक।
क्षतिग्रस्त टर्च जडान वा नियन्त्रण संकेत।
एक मेसिन सुरक्षा दोष।
आर्क-स्टार्टिङ सर्किट भित्र समस्या।
मेसिनको चेतावनी संकेतकहरू जाँच गरेर सुरु गर्नुहोस्।
अर्को, पावर विच्छेद गर्नुहोस् र उपभोग्य वस्तुहरू र टर्च विधानसभा निरीक्षण गर्नुहोस्।
टर्चको लागि प्रतिस्थापन कम्पोनेन्टहरू सही छन् भनी पुष्टि गर्नुहोस्।
यदि बाह्य कम्पोनेन्टहरू राम्रो अवस्थामा छन् र मेसिनले चाप उत्पादन नगरी हावा उडाउँछ भने, व्यावसायिक विद्युतीय निदान आवश्यक हुन सक्छ।
नोट: केही प्लाज्मा कटरहरूले काटेको छोटो अवधिको लागि हावा उडाउन जारी राख्छन्। यो पोस्ट-फ्लो शीतलन चक्र सामान्य छ र स्वचालित रूपमा त्रुटिको रूपमा व्याख्या गरिनु हुँदैन।
किन पाइलट आर्क सुरु हुन्छ तर Workpiece मा स्थानान्तरण गर्न असफल हुन्छ?
प्लाज्मा कटरले सफलतापूर्वक पायलट चाप उत्पन्न गर्न सक्छ तर मुख्य काट्ने चाप स्थापना गर्न असफल हुन्छ।
यसलाई सामान्यतया पायलट आर्क स्थानान्तरण समस्याको रूपमा वर्णन गरिएको छ।
पायलट चाप र स्थानान्तरण काटने चाप विभिन्न प्रकार्यहरू प्रदर्शन गर्दछ।
पायलट आर्कले चाप प्रारम्भलाई समर्थन गर्दछ, जबकि स्थानान्तरण गरिएको चापले वर्कपीस मार्फत विद्युतीय काट्ने मार्ग प्रदान गर्दछ।
यदि पायलट चाप अवस्थित छ तर मेसिनले काट्दैन भने, चाप स्थानान्तरणको लागि आवश्यक सर्तहरूमा फोकस गर्नुहोस्।
पाइलट आर्क स्थानान्तरण विफलताको सामान्य कारणहरू
सम्भावित कारण
किन यो महत्त्वपूर्ण छ
सिफारिस गरिएको कार्य
खराब काम क्ल्याम्प जडान
काट्ने सर्किट अपूर्ण हुन सक्छ
क्ल्याम्पलाई धातु सफा गर्न जडान गर्नुहोस्
अत्यधिक टर्च स्ट्यान्डअफ
चाप सफलतापूर्वक स्थानान्तरण नहुन सक्छ
निर्दिष्ट काटन उचाइ प्रयोग गर्नुहोस्
फोहोर वा लेपित workpiece
विद्युतीय सम्पर्क अविश्वसनीय हुन सक्छ
उपयुक्त सम्पर्क क्षेत्र सफा गर्नुहोस्
गलत उपभोग्य वस्तुहरू
आर्क विशेषताहरू अनुप्रयोगसँग नमिल्न सक्छन्
सही उपभोग्य सेट स्थापना गर्नुहोस्
गलत अपरेटिङ सेटिङहरू
काट्ने अवस्था अनुपयुक्त हुन सक्छ
चयन गरिएको मोड र सेटिङहरू प्रमाणित गर्नुहोस्
अस्थिर हावा आपूर्ति
चाप गठन र स्थिरता प्रभावित हुन सक्छ
सञ्चालन अवस्था अन्तर्गत दबाव र प्रवाह जाँच गर्नुहोस्
उपकरणको सिफारिस गरिएको सुरु र परीक्षण प्रक्रियाहरू पालना गर्नुहोस्।
किन प्लाज्मा कटरले आर्किङ सुरु गर्छ र त्यसपछि रोक्छ?
प्लाज्मा कटर जुन सामान्य रूपमा सुरु हुन्छ तर काट्ने क्रममा रोकिन्छ कहिल्यै सुरु नहुने भन्दा फरक समस्या हुन सक्छ।
सामान्य कारणहरूमा अस्थिर हावा प्रवाह, पहिरिएका उपभोग्य वस्तुहरू, अत्यधिक काट्ने दूरी, खराब काम फिर्ताको बाटो, वा थर्मल सुरक्षा समावेश छन्।
असफलता को समय उपयोगी निदान जानकारी प्रदान गर्दछ।
यदि चाप सुरु भएपछि तुरुन्तै रोकियो भने , उपभोग्य वस्तुहरू, टर्च एसेम्बली, हावा आपूर्ति, र काम क्ल्याम्पको निरीक्षण गर्नुहोस्।
यदि चाप काटेको धेरै मिनेट पछि रोकिन्छ भने , मेसिनको तापक्रम सूचकहरू, कर्तव्य चक्र, र हावा आपूर्ति क्षमता जाँच गर्नुहोस्।
यदि वर्कपीस पार गर्दा चाप रोकिन्छ भने , काट्ने उचाइ, केबल अवस्था, काम फिर्ता पथ, र काट्ने प्यारामिटरहरू निरीक्षण गर्नुहोस्।
उपकरणको मूल्याङ्कन क्षमताको लागि सामग्रीको मोटाई र काट्ने गति उपयुक्त छ भनेर पनि पुष्टि गर्नुहोस्।
के नयाँ प्लाज्मा टर्च उपभोग्य वस्तुहरूले नो-आर्क समस्याहरू निम्त्याउन सक्छ?
हो। नयाँ उपभोग्य वस्तुहरू स्थापनाले स्वचालित रूपमा सफल चाप प्रारम्भको ग्यारेन्टी गर्दैन।
प्रतिस्थापन भागहरू विशिष्ट टर्चसँग मिल्दो र सही रूपमा स्थापित हुनुपर्छ।
सम्भावित समस्याहरू समावेश छन्:
गलत इलेक्ट्रोड आयामहरू।
असंगत नोजल डिजाइन।
गलत काट्ने-वर्तमान मूल्याङ्कन।
हराइरहेको वा गलत स्थानमा घुम्ने घण्टी।
अनुचित रिटेनिङ क्याप स्थापना।
क्षतिग्रस्त प्रतिस्थापन घटकहरू।
विभिन्न आयामहरू वा सञ्चालन आवश्यकताहरू हुँदा एक घटक मूल जस्तै देखिन सक्छ।
यस कारणको लागि, टर्च मोडेल अनुकूलता मात्र दृश्य समानता भन्दा बढी महत्त्वपूर्ण छ।
यदि प्लाज्मा कटरले उपभोगयोग्य प्रतिस्थापन पछि तुरुन्तै आर्सिङ रोक्छ भने, बिजुली आपूर्ति असफल भएको मान्नु अघि नयाँ स्थापित कम्पोनेन्टहरू निरीक्षण गर्नुहोस्।
तपाईं कसरी प्लाज्मा कटर चाप सुरु समस्याहरू रोक्न सक्नुहुन्छ?
निवारक मर्मतले अप्रत्याशित काटन अवरोधहरू कम गर्न सक्छ, उपभोग्य जीवन सुधार गर्न सक्छ, र थप लगातार उत्पादनलाई समर्थन गर्दछ।
1. सफा, सुख्खा हावा आपूर्ति कायम राख्नुहोस्
कम्प्रेसर, एयर फिल्टर, नियामक, र ओसिलो विभाजन प्रणाली नियमित रूपमा निरीक्षण गर्नुहोस्।
जम्मा भएको पानी निकाल्नुहोस् र आवश्यक पर्दा फिल्टर तत्वहरू बदल्नुहोस्।
लगातार हावा गुणस्तरले टर्च कम्पोनेन्टहरू जोगाउन र स्थिर काटन अवस्थाहरू कायम राख्न मद्दत गर्दछ।
2. काट्नु अघि उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस्
देखिने पहिरनको लागि इलेक्ट्रोड र नोजल जाँच गर्नुहोस्।
क्षतिको लागि घुमाउरो घण्टी र रिटेनिङ क्याप निरीक्षण गर्नुहोस्।
कम्पोनेन्टहरू तिनीहरूको वास्तविक अवस्था र उपकरणको मर्मत सिफारिसहरू अनुसार बदल्नुहोस्।
3. सही उपभोग्य वस्तुहरू प्रयोग गर्नुहोस्
टर्च मोडेल, अपरेटिङ वर्तमान, र काट्ने अनुप्रयोगमा उपभोग्य वस्तुहरू मिलाउनुहोस्।
सँगै काम गर्न डिजाइन नगरिएका भागहरू संयोजन नगर्नुहोस्।
४. टर्चको सुरक्षा गर्नुहोस् केबल एसेम्बली
अत्यधिक झुकाउने, कुचल्ने, तान्न, र घर्षण रोक्न।
टर्च केबललाई तीखो किनारहरू र चल्ने उपकरणहरूबाट टाढा लैजानुहोस्।
जडानकर्ताहरू र केबल ज्याकेटहरू नियमित रूपमा निरीक्षण गर्नुहोस्।
5. भरपर्दो कार्य क्ल्याम्प सम्पर्क राख्नुहोस्
काम क्ल्याम्प सफा राख्नुहोस् र क्षतिको लागि फिर्ती केबल निरीक्षण गर्नुहोस्।
काट्नु अघि क्ल्याम्पलाई उपयुक्त प्रवाहकीय सतहमा जडान गर्नुहोस्।
६. मूल्याङ्कन गरिएको ड्युटी साइकल पछ्याउनुहोस्
मेसिनलाई यसको तोकिएको सञ्चालन सीमा भित्र प्रयोग गर्नुहोस्।
पर्याप्त भेन्टिलेसन कायम राख्नुहोस् र थर्मल चेतावनीहरूमा तुरुन्तै प्रतिक्रिया दिनुहोस्।
7. एक मर्मत रेकर्ड राख्नुहोस्
फेब्रिकेशन पसलहरू र औद्योगिक प्रयोगकर्ताहरूका लागि, एक साधारण मर्मत रेकर्डले पुनरावर्ती त्रुटिहरू पहिचान गर्न मद्दत गर्न सक्छ।
उपयोगी जानकारी समावेश छ:
मर्मत सम्भार वस्तु
के रेकर्ड गर्ने
टर्च मोडेल
मोडेल र उपयुक्त उपभोग्य सेट
धारा काट्दै
सामान्य सञ्चालन दायरा
उपभोग्य अवस्था
इलेक्ट्रोड र नोजल पहिरन
हावा आपूर्ति
दबाव, प्रवाह र फिल्टर अवस्था
गल्ती लक्षण
कुनै चाप, रुकावट चाप वा असफल स्थानान्तरण
सुधारात्मक कारबाही
कम्पोनेन्टहरू निरीक्षण वा प्रतिस्थापन गरियो
नतिजा
सामान्य काटन पुनर्स्थापित भएको छ कि छैन
एक सुसंगत निरीक्षण प्रक्रियाले मर्मत टोलीहरूलाई पुनरावर्ती उपकरण समस्याहरूबाट नियमित उपभोग्य पहिरन छुट्याउन मद्दत गर्न सक्छ।
तपाईंले प्लाज्मा कटिङ टर्च प्रतिस्थापन गर्नु अघि के जाँच गर्नुपर्छ?
यदि अवस्थित छ प्लाज्मा काट्ने टर्च बिग्रिएको छ वा बारम्बार चाप सुरु गर्ने समस्याहरू अनुभव गर्दछ, उपयुक्त प्रतिस्थापन चयन गर्न आवश्यक छ।
प्रतिस्थापन टर्च केवल उपस्थिति वा विज्ञापित एम्पेरेज द्वारा चयन गर्नु हुँदैन।
खरिद गर्नु अघि, निम्न विनिर्देशहरू प्रमाणित गर्नुहोस्।
चयन कारक
किन यो महत्त्वपूर्ण छ
प्लाज्मा कटर मोडेल
शक्तिको स्रोतसँग टर्च प्रयोग गर्न सकिन्छ कि भनेर निर्धारण गर्दछ
टर्च जडान प्रकार
मिल्दो इलेक्ट्रिकल, वायमेटिक र नियन्त्रण जडानहरू सुनिश्चित गर्दछ
मूल्याङ्कन काटन वर्तमान
अभिप्रेत सञ्चालन आवश्यकताहरू पूरा गर्नुपर्छ
आर्क-सुरु प्रणाली
उपकरणको सुरु र नियन्त्रण डिजाइन मिल्नुपर्छ
उपभोगयोग्य अनुकूलता
इलेक्ट्रोड, नोजल र सम्बन्धित प्रतिस्थापन भागहरू निर्धारण गर्दछ
टर्च केबल लम्बाइ
वर्कस्टेशन लेआउट र ह्यान्डलिंगलाई असर गर्छ
म्यानुअल वा यान्त्रिक आवेदन
उपयुक्त टर्च कन्फिगरेसन निर्धारण गर्दछ
सुरक्षा र नियन्त्रण आवश्यकताहरू
टर्चको सुरक्षात्मक कार्यहरूको सही सञ्चालन सुनिश्चित गर्दछ
वेल्डिङ उपकरण वितरकहरू, मर्मत केन्द्रहरू, र औद्योगिक खरिद टोलीहरूका लागि, अर्डर गर्नु अघि यी विवरणहरू प्रमाणित गर्नाले अनुकूलता समस्याहरू र अनावश्यक फिर्ताहरू कम गर्न सक्छ।
प्रतिस्थापन टर्च वा उपभोग्य वस्तुहरू अनुरोध गर्दा, अवस्थित टर्च मोडेल, मेसिन मोडेल, कनेक्टर विवरणहरू, र सञ्चालन वर्तमान प्रदान गर्नुहोस्।
मौलिक टर्च र उपभोगयोग्य कम्पोनेन्टका तस्बिरहरूले पनि आपूर्तिकर्तालाई अनुकूलता प्रमाणित गर्न मद्दत गर्न सक्छ।
प्लाज्मा कटर नो-आर्क समस्याहरूको बारेमा बारम्बार सोधिने प्रश्नहरू
1. मेरो प्लाज्मा कटर किन Arcing छैन?
प्लाज्मा कटर अपर्याप्त हावाको चाप, पहिरिएका उपभोग्य वस्तुहरू, गलत टर्च एसेम्ब्ली, खराब विद्युतीय फिर्ता सम्पर्क, ट्रिगर समस्याहरू, सुरक्षात्मक त्रुटिहरू, वा आन्तरिक चाप-सुरु सर्किट समस्याहरूको कारणले चापमा असफल हुन सक्छ।
गल्ती सूचकहरू, हावा आपूर्ति, टर्च उपभोग्य वस्तुहरू, र बाह्य जडानहरू जाँच गरेर सुरु गर्नुहोस्।
2. किन मेरो प्लाज्मा कटरमा हावा छ तर चाप छैन?
चाप बिना हावाको प्रवाहले पहिरिएको उपभोग्य वस्तुहरू, गलत टर्च एसेम्बली, एक असन्तुष्ट सुरक्षा इन्टरलक, एक नियन्त्रण संकेत समस्या, वा आन्तरिक चाप-सुरु गल्ती संकेत गर्न सक्छ।
मेसिनको चेतावनी सूचकहरू जाँच गर्नुहोस् र पावर विच्छेद भएको टर्च घटकहरूको निरीक्षण गर्नुहोस्।
3. किन मेरो प्लाज्मा कटर पाइलट आर्क काम गरिरहेको छैन?
क्षतिग्रस्त उपभोग्य वस्तुहरू, अनुचित संयोजन, अपर्याप्त हावा आपूर्ति, टर्च जडान त्रुटिहरू, वा सुरु प्रणालीमा समस्याहरूको कारणले पाइलट चाप असफल हुन सक्छ।
सबै प्लाज्मा कटरहरूले एउटै पायलट-आर्क डिजाइन प्रयोग गर्दैनन्, त्यसैले उपयुक्त निदान प्रक्रिया उपकरणमा निर्भर गर्दछ।
4. किन मेरो प्लाज्मा कटर पाइलट आर्क सुरु हुन्छ तर काट्दैन?
यदि पायलट चाप सुरु हुन्छ तर मुख्य काटने चाप स्थानान्तरण गर्दैन भने, कार्य क्ल्याम्प, वर्कपीस सम्पर्क, टर्च स्ट्यान्डअफ, उपभोग्य वस्तुहरू, र सञ्चालन सेटिङहरू निरीक्षण गर्नुहोस्।
खराब काम फिर्ताको बाटो वा अत्यधिक टर्च दूरीले सफल चाप स्थानान्तरणमा हस्तक्षेप गर्न सक्छ।
5. के खराब इलेक्ट्रोडले प्लाज्मा कटरलाई आगो लाग्न सक्दैन?
हो। गम्भीर रूपमा लगाइएको वा क्षतिग्रस्त इलेक्ट्रोडले भरपर्दो चाप प्रारम्भमा हस्तक्षेप गर्न सक्छ।
अत्यधिक क्षरण वा असामान्य क्षतिको लागि इलेक्ट्रोडको निरीक्षण गर्नुहोस् र आवश्यक पर्दा यसलाई बदल्नुहोस्।
साथै सम्बन्धित पहिरनको लागि नोजल र अन्य उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस्।
6. के फोहोर नोजलले प्लाज्मा कटरलाई आर्किङबाट रोक्न सक्छ?
दूषित, अवरुद्ध, वा क्षतिग्रस्त नोजलले ग्यास प्रवाह र चाप व्यवहारलाई असर गर्न सक्छ।
समस्याको गम्भीरता र टर्च डिजाइनमा निर्भर गर्दै, यसले अविश्वसनीय सुरुवात वा अस्थिर काटनमा योगदान दिन सक्छ।
टर्च विनिर्देशहरू अनुसार क्षतिग्रस्त उपभोग्य वस्तुहरू निरीक्षण र प्रतिस्थापन गर्नुहोस्।
7. प्लाज्मा कटरलाई कस्तो हावाको चाप चाहिन्छ?
सही हावाको चाप प्लाज्मा कटर र टर्च मोडेलमा निर्भर गर्दछ।
सधैं उपकरणको निर्दिष्ट दबाव र प्रवाह आवश्यकताहरू पालना गर्नुहोस्।
बगिरहेको अवस्थामा हावा आपूर्ति जाँच गर्नुहोस् किनभने टर्च सञ्चालन गर्दा दबाब कम हुन सक्छ।
8. के खराब काम क्ल्याम्पले प्लाज्मा कटरलाई काट्न सक्दैन?
हो। खराब काम क्ल्याम्प जडानले मुख्य काट्ने चापलाई ठीकसँग स्थानान्तरण गर्न वा अस्थिर काट्नबाट रोक्न सक्छ।
कार्य क्ल्याम्पलाई सफा, प्रवाहकीय धातु र क्षतिको लागि रिटर्न केबल निरीक्षण गर्न सुरक्षित रूपमा जडान गर्नुहोस्।
9. किन मेरो प्लाज्मा कटरले केही सेकेन्ड पछि आर्सिङ बन्द गर्छ?
सम्भावित कारणहरूमा अस्थिर हावा प्रवाह, क्षतिग्रस्त उपभोग्य वस्तुहरू, खराब चाप स्थानान्तरण, नियन्त्रण त्रुटि, वा सक्रिय सुरक्षा प्रणाली समावेश छ।
यदि समस्या लामो समयसम्म काटन पछि देखा पर्यो भने, ओभरहेटिंग र कर्तव्य चक्र सीमाहरूको लागि पनि जाँच गर्नुहोस्।
10. किन मेरो प्लाज्मा कटर उपभोग्य वस्तुहरू परिवर्तन गरेपछि आर्किङ भइरहेको छैन?
गलत उपभोग्य चयन वा विधानसभा एक सम्भावित कारण हो।
इलेक्ट्रोड, नोजल, घुम्ने घण्टी र रिटेनिङ क्याप टर्चसँग मिल्दो छ र सही क्रममा स्थापना गरिएको छ भनी पुष्टि गर्नुहोस्।
मेसिनले टर्च एसेम्बली वा सुरक्षा-सम्बन्धित गल्ती देखाएको छ कि छैन जाँच गर्नुहोस्।
11. मेरो प्लाज्मा टर्च खराब छ भने मलाई कसरी थाहा हुन्छ?
सम्भावित संकेतहरूमा देखिने टर्च क्षति, रुकावटमा ट्रिगर सञ्चालन, क्षतिग्रस्त केबल इन्सुलेशन, दोहोर्याइएको जडान त्रुटिहरू, वा बाह्य उपभोग्य वस्तुहरू र सञ्चालन अवस्थाहरू जाँच गरिसकेपछि लगातार चाप सुरु हुने समस्याहरू समावेश छन्।
यी लक्षणहरूले सधैं पूर्ण टर्च प्रतिस्थापन आवश्यक छ भन्ने होइन।
एक योग्य निरीक्षणले यो समस्या प्रतिस्थापन गर्न मिल्ने कम्पोनेन्टमा सीमित छ वा टर्च एसेम्बली समावेश छ कि छैन भनेर निर्धारण गर्न मद्दत गर्न सक्छ।
12. मैले प्लाज्मा कटरको समस्या निवारण कहिले रोक्नु पर्छ?
यदि तपाईंले क्षतिग्रस्त विद्युतीय इन्सुलेशन, जलेको गन्ध, असामान्य आवाज, बारम्बार सुरक्षात्मक त्रुटिहरू, वा विद्युतीय खतराका अन्य संकेतहरू देख्नुभयो भने उपकरणहरू प्रयोग गर्न बन्द गर्नुहोस्।
सिफारिस गरिएको बाह्य निरीक्षण पछि मेसिन असफल भइरहँदा व्यावसायिक सर्भिसिङ पनि उपयुक्त हुन्छ।
सुरक्षा उपकरणहरू बाइपास नगर्नुहोस् वा आन्तरिक उच्च-भोल्टेज कम्पोनेन्टहरूमा अयोग्य मर्मत प्रयास गर्नुहोस्।
अन्तिम विचारहरू: कसरी प्लाज्मा कटर फिक्स गर्ने जुन आर्किङ छैन
जब प्लाज्मा कटरले आर्सिङ गर्दैन, सबैभन्दा प्रभावकारी दृष्टिकोण भागहरू प्रतिस्थापन गर्नु अघि सही विफलता लक्षण पहिचान गर्न हो।
हावा आपूर्ति र मेसिन गल्ती सूचकहरूसँग सुरु गर्नुहोस्। त्यसपछि टर्च उपभोग्य वस्तुहरू निरीक्षण गर्नुहोस्, सही एसेम्बली पुष्टि गर्नुहोस्, र कार्य क्ल्याम्प र बाह्य जडानहरू जाँच गर्नुहोस्।
यदि पायलट चाप सुरु हुन्छ तर स्थानान्तरण गर्दैन भने, विद्युतीय फिर्ती मार्ग, उचाइ काट्ने, र सञ्चालन अवस्थाहरूमा फोकस गर्नुहोस्।
यदि मेसिनमा हावा प्रवाह छ तर सही बाह्य अवस्थाहरूको बावजुद कुनै चाप छैन भने, नियन्त्रण वा आन्तरिक चाप-सुरु समस्यालाई व्यावसायिक निदान आवश्यक पर्दछ।
भरपर्दो प्लाज्मा काट्ने कुञ्जी भनेको ठीकसँग मिलाइएको टर्च, सही रूपमा स्थापित उपभोग्य वस्तुहरू, स्थिर वायु प्रवाह, ध्वनि विद्युतीय जडानहरू, र उपकरणको मूल्याङ्कन सीमा भित्र सञ्चालन हो।
उपकरण वितरकहरू, निर्माण कार्यशालाहरू, र औद्योगिक मर्मत टोलीहरूका लागि, यी सात सामान्य कारणहरू बुझ्दा अनावश्यक प्रतिस्थापन लागतहरू कम गर्न, समस्या निवारण दक्षता सुधार गर्न, र थप विश्वसनीय कटौती प्रदर्शनलाई समर्थन गर्न सकिन्छ।
यो वेबसाइटले कुकीहरू र समान प्रविधिहरू ('कुकीहरू') प्रयोग गर्दछ। तपाईंको सहमतिको अधीनमा, विश्लेषणात्मक कुकीहरू प्रयोग गर्नेछ जुन तपाइँको रुचि सामग्री ट्र्याक गर्न, र मार्केटिङ कुकीहरू रुचि-आधारित विज्ञापन प्रदर्शन गर्न। हामी यी उपायहरूको लागि तेस्रो-पक्ष प्रदायकहरू प्रयोग गर्छौं, जसले डेटालाई आफ्नै उद्देश्यका लागि पनि प्रयोग गर्न सक्छन्।
तपाईंले 'सबै स्वीकार गर्नुहोस्' क्लिक गरेर वा तपाईंको व्यक्तिगत सेटिङहरू लागू गरेर आफ्नो सहमति दिनुहुन्छ। तपाईंको डाटा त्यसपछि EU बाहिरका तेस्रो देशहरूमा पनि प्रशोधन गर्न सकिन्छ, जस्तै US, जसमा डाटा सुरक्षाको समान स्तर छैन र जहाँ, विशेष गरी, स्थानीय अधिकारीहरूले पहुँचलाई प्रभावकारी रूपमा रोक्न सक्दैनन्। तपाईं कुनै पनि समयमा तत्काल प्रभाव संग आफ्नो सहमति रद्द गर्न सक्नुहुन्छ। यदि तपाईंले 'सबै अस्वीकार गर्नुहोस्' मा क्लिक गर्नुभयो भने, केवल कडा रूपमा आवश्यक कुकीहरू प्रयोग गरिनेछ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių