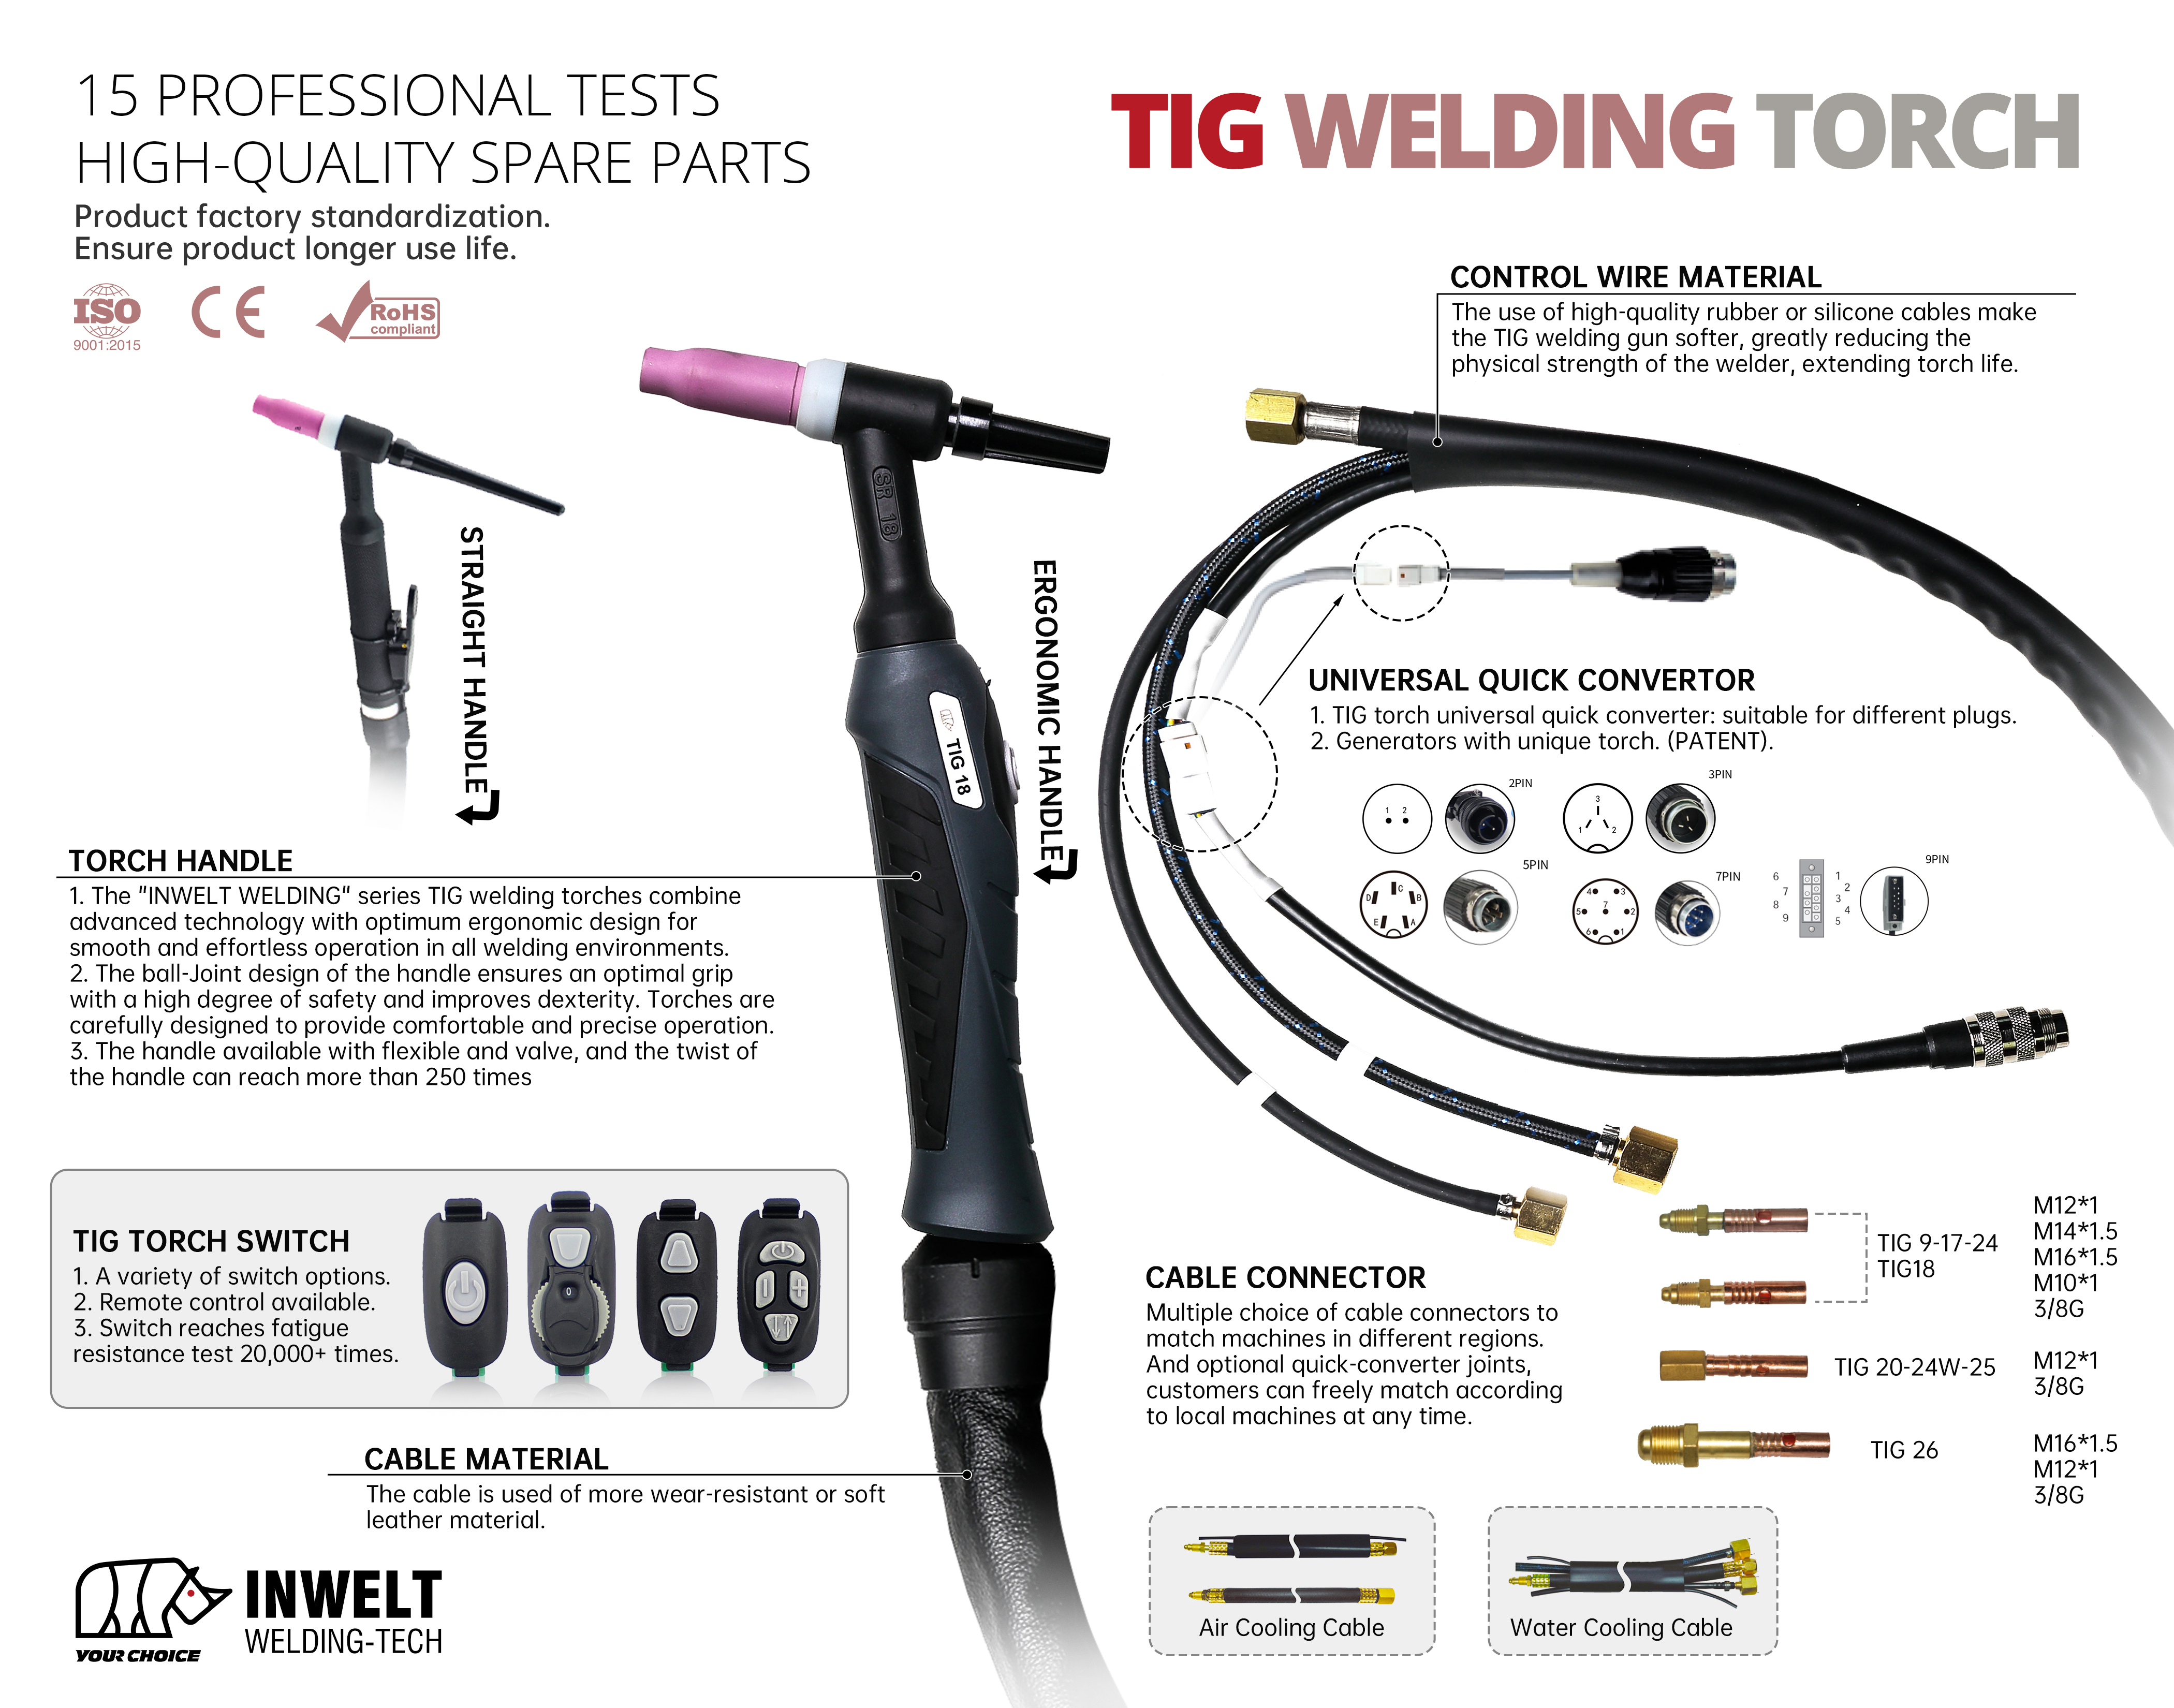
Pistoale de sudare TIG pentru sudare de precizie și industrială GTAW
Gama INWELT Pistolet de sudare TIG include pistolețe GTAW răcite cu gaz și răcite cu apă concepute pentru fabricarea de precizie, sudarea în producție, întreținerea și aplicațiile industriale.
Gama actuală include:
WP9 – lanternă compactă TIG răcită cu gaz
WP17 – lanternă de uz general răcită cu gaz TIG
WP18 – lanternă de curent înalt răcită cu apă TIG
WP26 – lanternă cu curent mai mare răcită cu gaz TIG
Aceste platforme de lanternă acoperă diferite intervale de curent, cicluri de funcționare, dimensiuni ale electrozilor de tungsten, metode de răcire și medii de lucru.
Lanterna TIG corectă trebuie selectată în funcție de:
curent de sudare AC sau DC
Ciclu de funcționare
Metoda de răcire
Diametrul electrodului de tungsten
Dimensiunea capului torței
Acces comun
Lungimea cablului
Cerințe pentru controlul torței
Conexiune curent/gaz
Aplicație de sudare
INWELT TIG Model de pistoletă Comparație
| model |
Răcire |
Valoare DC Valoare |
AC |
Ciclu de funcționare Gama |
de tungsten |
Lungime cablu |
| WP9 |
Răcit cu gaz |
110A |
95A |
35% |
Ø0,5–1,6 mm |
4 / 8 m |
| WP17 |
Răcit cu gaz |
140A |
125A |
35% |
Ø0,5–2,4 mm |
4 / 8 m |
| WP18 |
Răcită cu apă |
320A |
240A |
100% |
Ø0,5–4,0 mm |
4 / 8 m |
| WP26 |
Răcit cu gaz |
180A |
150A |
35% |
Ø0,5–4,0 mm |
4 / 8 m |
Acestea sunt specificațiile actuale ale produsului INWELT .
Lanternele denumite în mod similar WP -style TIG de la alți producători pot utiliza valori nominale de curent sau cicluri de funcționare diferite.
Utilizați întotdeauna specificația verificată INWELT când selectați o lanternă INWELT .
WP9 110A Pistolet de sudare TIG răcit cu gaz
INWELT WP9 este cea mai compactă lanternă din gama actuală WP Series .
Specificațiile actuale INWELT includ:
110A DC
95A AC
35% ciclu de lucru
Electrozi de tungsten Ø0,5–1,6 mm
Construcție răcită cu gaz
Ansambluri de cabluri de 4 m / 8 m
Configurații cu cap rigid și flexibil
Opțiuni multiple de comutator de lanternă
Configurații de conectare M12×1 disponibile
Capul pistoletului compact WP9 îl face deosebit de util acolo unde manipularea precisă a pistoletului și accesul la articulațiile restricționate sunt mai importante decât capacitatea de amperaj mare.
Aplicațiile tipice includ:
Fabricare subțire din oțel inoxidabil
Sudarea țevilor și țevilor
Componente de precizie
Reparatie auto
Componente pentru motorsport
Instrumentaţie
Lucrări metalice artistice
Articulații cu acces restricționat
WP17 140A Pistolet de sudare TIG răcit cu gaz
WP17 oferă mai multă capacitate de curent decât WP9 , rămânând în același timp suficient de compact pentru fabricarea și repararea generală.
Specificațiile actuale INWELT includ:
140A DC
125A AC
35% ciclu de lucru
Electrozi de tungsten Ø0,5–2,4 mm
Construcție răcită cu gaz
Opțiuni de cablu 4 m / 8 m
Configurații multiple de control-comutator
Opțiuni de cap rigid și flexibil în funcție de configurație
WP17 este o pistoletă practică de uz general TIG pentru sudori care necesită mai mult curent decât un WP9 dar nu au nevoie de WP26 mai mare sau de un sistem răcit cu apă.
Aplicațiile tipice includ:
Fabricație generală din metal
Sudare din oțel inoxidabil
Fabricare țevi și tuburi
Reparatie auto
Întreținerea utilajelor
Fabricare HVAC
Sudarea tablei
Atelier și reparații pe teren
WP26 180A Pistolet de sudare TIG răcit cu gaz
INWELT WP26 este modelul cu cel mai mare curent răcit cu gaz din categoria actuală.
Specificațiile actuale includ:
180A DC
150A AC
35% ciclu de lucru
Electrozi de tungsten Ø0,5–4,0 mm
Construcție răcită cu gaz
Ansambluri de cabluri de 4 m / 8 m
Versiuni cu cap rigid și flexibil
Opțiuni de control cu un singur buton, cu mai multe butoane și potențiometru
Mai multe formate de conectare la energie/gaz
Configurațiile curente ale conectorului pot include:
WP26 este potrivit acolo unde este necesar un curent de sudare mai mare, dar un răcitor de apă extern nu este practic.
Aplicațiile tipice includ:
WP18 320A Pistolet de sudare TIG răcit cu apă
INWELT WP18 este proiectat pentru sudarea continuă cu curent ridicat GTAW unde o pistoletă răcită cu aer ar acumula căldură excesivă.
Specificațiile actuale includ:
320A DC
240A AC
Ciclu de lucru 100%.
Electrozi de tungsten Ø0,5–4,0 mm
Construcție răcită cu apă
Ansambluri de cabluri de 4 m / 8 m
Opțiuni de cap rigid și flexibil
Configurații multiple de control al lanternei
Este necesar un răcitor de apă TIG compatibil.
Lichidul de răcire care circulă elimină căldura din capul pistoletului și ansamblul cablului, făcând WP18 deosebit de potrivit pentru timpi mai lungi de pornire a arcului și sudare cu curent ridicat.
Aplicațiile tipice includ:
WP9 vs. WP17 vs. WP26 : Ce lanternă TIG răcită cu gaz ar trebui să alegi?
Principalele diferențe sunt dimensiunea lanternei, capacitatea curentului și intervalul de tungsten.
| Caracteristica |
WP9 |
WP17 |
WP26 |
| Răcire |
Gaz |
Gaz |
Gaz |
| Evaluare DC |
110A |
140A |
180A |
| Evaluare AC |
95A |
125A |
150A |
| Ciclul de funcționare |
35% |
35% |
35% |
| Gama de tungsten |
0,5–1,6 mm |
0,5–2,4 mm |
0,5–4,0 mm |
| Dimensiunea Tortei |
Compact |
Mediu |
Mai mare |
| Poziționarea principală |
Precizie/acces |
Scop general |
Muncă cu curent mai mare |
Alegeți WP9 când dimensiunea compactă și accesul au cea mai mare prioritate.
Alegeți WP17 când aveți nevoie de o lanternă echilibrată de uz general TIG .
Alegeți WP26 când este necesară o capacitate de amperaj mai mare fără a adăuga un sistem de răcire cu apă.
WP18 vs. WP26 : răcit cu apă sau răcit cu gaz?
WP18 și WP26 ambele acceptă electrozi de tungsten de dimensiuni mai mari, dar deservesc condiții de operare diferite.
Alegeți WP26 Când
Ai nevoie de:
Simplitate răcită cu gaz
Curent de sudare intermitent mai mare
Fără răcitor de apă extern
Portabilitate mai bună
Utilizare pe teren sau întreținere
Alegeți WP18 Când
Ai nevoie de:
Curent continuu mai mare
Cicluri de sudare mai lungi
O mai bună îndepărtare a căldurii
Capacitate 100% de ciclu de lucru
Un cap de lanternă mai mic, cu curent ridicat, răcit cu apă
Alegerea finală ar trebui să se bazeze pe curentul de sudare și timpul de pornire a arcului, mai degrabă decât pe amperaj.
Torțe răcite cu gaz vs. răcite cu apă TIG
Metoda de răcire este unul dintre cei mai importanți factori de selecție a pistoletului TIG .
Torță TIG răcită cu gaz
O pistoletă TIG răcită cu gaz disipează căldura prin structura pistolului, cablu și mediul înconjurător.
Avantajele includ:
Configurare simplă
Nu este necesar un răcitor de apă
Mai puține furtunuri și conexiuni
Portabilitate mai bună
Complexitate redusă a sistemului
Modelele actuale INWELT răcite cu gaz includ:
Torță răcită cu apă TIG
O pistoletă răcită cu apă circulă lichidul de răcire prin ansamblul pistoletului și cablurilor.
Avantajele includ:
Capacitate de curent continuu mai mare
O mai bună îndepărtare a căldurii
Operare mai confortabilă în timpul sudurilor lungi
Design compact cu cap de lanternă cu curent ridicat
Model actual INWELT răcit cu apă:
Cum să alegeți corect Pistolet de sudare TIG
O lanternă TIG nu trebuie selectată numai după numărul de model.
Luați în considerare următorii parametri.
Curent de sudare
Selectați o pistoletă nominală pentru curentul real de sudare AC sau DC.
Nu depășiți valoarea nominală verificată a pistoletului.
Ciclul de funcționare
Ciclul de funcționare descrie cât timp poate funcționa lanterna la curentul declarat într-o perioadă de testare definită.
De exemplu:
Un număr de amperaj mai mare fără ciclu de funcționare reprezintă informații tehnice incomplete.
Sudare AC sau DC
Evaluările lanternei TIG pot diferi între AC și DC.
Utilizați întotdeauna valoarea corectă pentru procesul de sudare.
Diametru tungsten
Selectați o lanternă și consumabile frontale care acceptă diametrul electrodului de tungsten necesar.
Sistem de racire
Alegeți răcirea cu gaz pentru portabilitate și instalații mai simple.
Alegeți răcirea cu apă pentru sarcini termice continue mai mari.
Acces comun
Capete mai mici, cum ar fi WP9 pot oferi un acces mai bun la îmbinările strânse.
Lanternele mai mari oferă o capacitate de curent mai mare, dar pot reduce accesul în spații restrânse.
TIG Evaluări curente DC vs. AC ale lanternei
Actuala categorie INWELT specifică valori nominale separate DC și AC.
Acest lucru este important deoarece TIG încărcarea termică a pistolului poate diferi între funcționarea AC și DC.
Valorile curente sunt:
| Model |
DC |
AC |
| WP9 |
110A |
95A |
| WP17 |
140A |
125A |
| WP26 |
180A |
150A |
| WP18 |
320A |
240A |
Comparați întotdeauna evaluarea corectă cu procesul real de sudare.
TIG Ciclul de funcționare al pistolului explicat
Ciclul de funcționare trebuie afișat întotdeauna împreună cu valoarea nominală a curentului.
De exemplu:
180A DC la un ciclu de lucru de 35%.
nu inseamna:
180A continuu
De asemenea:
320A DC la un ciclu de lucru 100%.
reprezintă o condiție termică diferită de funcționare.
Temperatura reală a pistoletului poate fi, de asemenea, afectată de:
Temperatura mediului ambiant
Stare cablu torță
Debitul lichidului de răcire
Fluxul de gaz de protecție
Configurație cu cap de lanternă
Timp de pornire a arcului
Tehnica sudării
TIG Electrod de wolfram Selectarea mărimii
Diferite modele WP acceptă diferite game de electrozi de tungsten.
Intervalele INWELT actuale sunt:
WP9
Ø0,5–1,6 mm
WP17
Ø0,5–2,4 mm
WP18
Ø0,5–4,0 mm
WP26
Ø0,5–4,0 mm
Mărimea tungstenului trebuie selectată în funcție de:
Curent de sudare
Funcționare AC sau DC
Tip tungsten
Material de bază
Procedura de sudare
Colierul, corpul colțului și componentele lentilei de gaz trebuie să se potrivească cu diametrul de tungsten selectat.
TIG Cap rigid torță vs. cap flexibil
Diferite aplicații TIG necesită geometrii diferite ale capului pistoletului.
Cap rigid
Un cap rigid al pistolului oferă un unghi fix al electrodului.
Avantajele includ:
Cap flexibil
Un cap flexibil poate fi reglat pentru a îmbunătăți accesul în jurul articulațiilor dificile.
Poate fi util pentru:
Conducte
Colțuri interioare
Fabricare restricționată
Componente auto
Ansambluri complexe
Capetele flexibile trebuie îndoite numai în limitele de proiectare ale pistoletului specific.
Îndoirea excesivă repetă poate deteriora capul pistoletului.
TIG Opțiuni de control al torței
În funcție de configurație, lanternele INWELT TIG pot fi furnizate cu diferite sisteme de control al operatorului.
Configurațiile disponibile pot include:
Comutator de bază pentru lanternă
Comutator cu mai multe butoane
Control cu patru butoane
Controlul potențiometrului
Funcțiile exacte de control depind de sursa de putere de sudare.
Înainte de a comanda, confirmați:
TIG model de mașină
Conector declanșator/control
Numărul de pini de control
Cerință pentru controlul amperajului de la distanță
Configurația comutatorului
Un ștecher de control al lanternei care se potrivește fizic nu garantează automat compatibilitatea electrică.
TIG Opțiuni de conectare la torță
TIG aparatele de sudură folosesc diferite interfețe de putere, gaz și control.
Configurațiile actuale de produs INWELT includ mai multe formate de conector.
Exemplele includ:
Înainte de a comanda o lanternă de schimb TIG , furnizați:
Producator de aparate de sudura
Model de mașină
Model actual de lanternă
Fotografia conectorului de alimentare/gaz
Fotografia conectorului de control
Lungimea necesară a cablului
Acest lucru este mai fiabil decât selectarea unei torțe numai după numărul de model WP .
TIG Lungimea cablului pistoletului
Lanternele actuale INWELT WP Series sunt disponibile cu:
Lungimea cablului trebuie selectată în funcție de:
Ansamblurile de cabluri mai lungi oferă o rază de lucru suplimentară, dar pot crește greutatea și rezistența la manipulare.
Consumabile pentru pistolet TIG și piese de schimb
INWELT furnizează piese de schimb și consumabile pentru lanterne WP Series TIG .
În funcție de model, componentele pot include:
Consumabilele ar trebui să fie întotdeauna potrivite cu familia specifică de lanternă.
cleme și Corpuri de pensetă
Colierul prinde și poziționează electrodul de wolfram.
Corpul colțului susține manșonul și direcționează gazul de protecție către zona de sudură.
Selectați ambele componente în funcție de:
Utilizarea unei dimensiuni greșite a colțului poate avea ca rezultat:
TIG Lentilă de gaz vs. Corpul de pince standard
O lentilă de gaz folosește un difuzor sau un sistem de ecran pentru a îndrepta și a distribui fluxul de gaz de protecție.
Avantajele potențiale pot include:
Acoperire de gaz mai uniformă
Lipire mai mare din tungsten în aplicații adecvate
Acces îmbunătățit la unele articulații
Cu toate acestea, alegerea lentilelor de gaz ar trebui să depindă de:
Model torță
Dimensiunea cupei
Cerința de debit de gaz
Aplicație de sudare
Nu presupuneți că cea mai mare lentilă de gaz sau cea mai mare setare a fluxului de gaz este întotdeauna mai bună.
TIG Cupe ceramice și duze
Cupele ceramice direcționează gazul de protecție în jurul electrodului de tungsten și al bazinului de sudură.
Alegerea cupei depinde de:
O ceașcă de ceramică deteriorată sau contaminată trebuie înlocuită.
Inspectați pentru:
Crăpături
Stropi
Deteriorări mecanice
Deteriorarea firului
scaune slabe
TIG Capace posterioare
Capacul din spate ține ansamblul tungsten în poziție și etanșează partea din spate a capului pistoletului.
Lungimi diferite pot fi utile pentru diferite cerințe de acces.
Formatele comune pot include:
Șapcă lungă din spate
Capac spate mediu
Șapcă scurtă la spate
Capacele spate mai scurte sunt adesea utile acolo unde spațiul spate este limitat.
WP17 , WP18 și WP26 Relația consumabile
WP17 , WP18 și WP26 aparțin unei familii mai mari de lanterne TIG și pot partaja formatele de componente front-end selectate în funcție de configurația specifică.
Cu toate acestea, nu trebuie presupusă interschimbabilitatea completă.
Confirmați întotdeauna:
Colet
Corpul colțului
Lentila de gaz
Ceaşcă
Capac din spate
Cap de torță
Izolator
după numărul piesei înainte de a comanda.
WP9 folosește o platformă de lanternă mai mică și ar trebui tratată separat la selectarea consumabilelor.
Ce materiale pot Pistoale de sudare TIG sudare?
TIG / GTAW poate fi utilizat pe multe metale atunci când aparatul de sudură, gazul de protecție, wolfram și metalul de adaos sunt selectate corect.
Materialele comune includ:
Oţel inoxidabil
Oțel carbon
Oțel moale
Aluminiu
Magneziu
Titan
Aliaje de nichel
Aliaje de cupru
Lanterna TIG în sine nu determină dacă un material poate fi sudat cu succes.
Ce lanternă TIG este potrivită pentru sudarea aluminiului?
Sudarea aluminiului TIG utilizează în mod obișnuit echipamente TIG compatibile cu AC.
Alegerea pistoletului trebuie să se bazeze pe curentul AC și ciclul de lucru necesar.
Pentru lucrări de aluminiu cu curent mai scăzut, o pistoletă răcită cu gaz poate fi suficientă.
Pentru sudarea extinsă a aluminiului cu curent mai mare, un WP18 răcit cu apă poate oferi un management mai bun al căldurii.
Utilizați întotdeauna valoarea AC mai degrabă decât valoarea DC atunci când evaluați capacitatea pistoletului pentru sudarea AC a aluminiului.
Ce lanternă TIG este potrivită pentru oțel inoxidabil?
Sudarea din oțel inoxidabil TIG se realizează de obicei folosind D CE N.
În funcție de grosimea materialului și curentul de sudare:
WP9 se potrivește lucrărilor de precizie sau în secțiuni subțiri
WP17 se potrivește fabricației generale
WP26 se potrivește lucrărilor cu curent mai mare
WP18 se potrivește producției continue de curent ridicat
Selecția finală ar trebui să se bazeze pe curent și ciclul de funcționare.
Aplicații tipice de sudare TIG
INWELT WP Series poate suporta aplicații profesionale, inclusiv:
Fabricare din oțel inoxidabil
Fabricare din aluminiu
Sudarea țevilor și tuburilor
Vase sub presiune
Echipamente pentru prelucrarea alimentelor
Echipamente farmaceutice
Fabricare auto
Motorsport
Fabricare în domeniul aerospațial
Schimbatoare de caldura
Mașini
Întreținere și reparații
Confectii metalice de precizie
Selectarea reală a pistoletului ar trebui să se bazeze întotdeauna pe parametrii de sudare, mai degrabă decât pe numele industriei.
TIG Întreținere torță
Inspecția de rutină ajută la menținerea performanțelor electrice și de gaz stabile.
Inspectați tungstenul
Verificați pentru:
Contaminare
Eroziunea excesivă
Pregătire incorectă
Deteriora
Inspectați colțul
Înlocuiți clemele uzate sau distorsionate care nu mai țin tungstenul în siguranță.
Inspectați corpul colțului sau Lentilă de gaz
Verificați canalele de gaz pentru:
Contaminare
Deteriora
Blocaj
Inspectați Cupă ceramică
Înlocuiți paharele crăpate sau contaminate.
Inspectați Cap pistolet
Verificați pentru:
Daune termice
Scurgeri de gaze
Componente libere
Deteriorări mecanice
Inspectați Ansamblu de cabluri
Verificați pentru:
Întreținere pistoletă răcită cu apă TIG
Sistemele răcite cu apă necesită inspecții suplimentare.
Verifica:
Nivelul lichidului de răcire
Debitul lichidului de răcire
Furtunuri de apă
Racorduri pentru furtunuri
Funcționarea pompei
Stare răcitoare cu apă
Nu utilizați o pistoletă răcită cu apă fără o circulație adecvată a lichidului de răcire.
Debitul restricționat poate provoca supraîncălzirea rapidă a pistoletului.
Utilizați lichid de răcire aprobat pentru răcitorul de sudură și mediul de operare.
TIG Probleme obișnuite cu torța
Supraîncălzirea lanternei
Verifica:
Arc instabil
Verifica:
Acoperire slabă de gaz
Verifica:
Contaminarea tungstenului
Verifica:
Depanarea ar trebui să ia în considerare sistemul complet GTAW și nu numai lanterna.
OEM Pistolet de sudare TIG Fabricat de INWELT
INWELT furnizează TIG pistole de sudură și componente de schimb clienților profesioniști B2B, inclusiv:
TIG producători de mașini de sudură
Marci de echipamente de sudura
Importatori
Distribuitori
Angrosisti
Furnizori industriali
Firme de reparatii
Mărci de consumabile aftermarket
Configurațiile OEM și ODM pot fi dezvoltate în funcție de mașina de sudură țintă și de cerințele pieței.
OEM și Opțiuni de etichetă privată
Personalizarea poate include:
Brandingul clientului
Marcarea mânerului
Culoarea mânerului
Lungimea cablului
Cap de lanternă rigid sau flexibil
Comutator pentru controlul torței
Controlul potențiometrului
Conector de alimentare/gaz
Mufa de control
Husa cablu din piele
Truse consumabile
Ambalaj cu etichetă privată
Manuale de utilizare
Cerințe pentru coduri de bare și carton
Pentru proiectele OEM , furnizați modelul aparatului de sudură, intervalul de curent AC/DC, cerințele conectorilor, funcțiile de control și cantitatea estimată de achiziție.
De ce Sursa Pistoale de sudare TIG de la INWELT ?
Gama actuală INWELT TIG combină platforme compacte răcite cu gaz, de uz general, cu curent mai mare, răcite cu aer și cu curent ridicat, cu pistolete răcite cu apă într-un singur program de alimentare.
Categoria actuală include:
WP9
WP17
WP18
WP26
Clase de curent DC 110A–320A
Configurații răcite cu gaz și răcite cu apă
Opțiuni de ciclu de lucru 35% și 100%.
Acoperire totală de tungsten Ø0,5–4,0 mm
Opțiuni de cablu 4 m / 8 m
Capete de lanternă rigide și flexibile
Opțiuni multiple de control al lanternei
Conectori de mașină multiple
TIG consumabile și piese de schimb
OEM /aprovizionare cu etichetă privată
Pentru mărcile și distribuitorii de echipamente de sudură, aprovizionarea cu torțe complete TIG și consumabile potrivite de la un producător poate simplifica achiziția și asistența post-piață.
Întrebări frecvente despre Pistoale de sudare TIG
Ce modele de lanternă TIG oferă INWELT în prezent?
Intervalul principal actual WP Series include:
Ce lanterne INWELT TIG sunt răcite cu gaz?
Modelele actuale răcite cu gaz includ:
Ce lanternă INWELT TIG este răcită cu apă?
WP18 este modelul actual răcit cu apă din această categorie.
Care este evaluarea actuală WP9 ?
Specificație curentă INWELT :
110A DC
95A AC
35% ciclu de lucru
Care este evaluarea actuală WP17 ?
Specificație curentă INWELT :
140A DC
125A AC
35% ciclu de lucru
Care este evaluarea actuală WP26 ?
Specificație curentă INWELT :
180A DC
150A AC
35% ciclu de lucru
Care este evaluarea actuală WP18 ?
Specificație curentă INWELT :
320A DC
240A AC
Ciclu de lucru 100%.
Care lanterna TIG este cea mai bună pentru sudarea de precizie?
WP9 este cea mai compactă lanternă din gama actuală INWELT WP și este potrivită pentru lucrări de precizie și cu acces restricționat în limita sa actuală.
Care lanternă TIG este cea mai bună pentru fabricarea generală?
WP17 oferă o combinație echilibrată de dimensiune și capacitate curentă pentru multe aplicații generale TIG .
Care lanternă TIG răcită cu gaz are cea mai mare capacitate de curent?
Actualul WP26 are cea mai mare valoare nominală de curent dintre modelele INWELT , {[ WP9 WP17 și WP26 .
Ce lanterna TIG este potrivită pentru sudarea continuă cu curent ridicat?
WP18 este modelul actual răcit cu apă și este evaluat pentru 320A DC / 240A AC la un ciclu de funcționare de 100%.
Ce dimensiuni de tungsten sunt acceptate?
Intervalele de curent sunt:
WP9 : Ø0,5–1,6 mm
WP17 : Ø0,5–2,4 mm
WP18 : Ø0,5–4,0 mm
WP26 : Ø0,5–4,0 mm
Ce lungimi de cablu sunt disponibile?
Ansamblurile de cablu standard curente includ:
Pot INWELT TIG lanternele să sude aluminiu?
Da, atunci când este conectat la o sursă de alimentare AC TIG adecvată și este utilizat cu wolfram, gaz de protecție, metal de adaos și parametrii de sudare adecvați.
Pot INWELT TIG lanternele să sude oțel inoxidabil?
Da.
Oțelul inoxidabil GTAW este de obicei realizat folosind D CE N și un sistem adecvat de gaz de protecție și metal de umplutură.
Sunt toate evaluările lanternei WP -style TIG identice între producători?
Nu.
Lanternele cu nume similar TIG pot folosi diferite valori nominale de curent și condiții de testare pentru ciclul de funcționare.
Utilizați întotdeauna specificația tehnică publicată pentru lanterna efectivă achiziționată.
INWELT oferă OEM TIG torțe?
Da.
OEM/ODM , etichetarea privată, personalizarea cablurilor, configurarea comutatorului, personalizarea conectorului și opțiunile de kit de consumabile sunt disponibile pentru clienții B2B calificați.
Solicitați o cotație pentru INWELT Pistoale de sudare TIG
Pentru o selecție mai rapidă a modelului și confirmarea compatibilității, furnizați:
TIG producător și model de mașină de sudură
Proces de sudare AC sau DC
Curent de sudare necesar
Ciclu de lucru necesar
Diametru de wolfram
Model de lanternă existent
Fotografia conectorului de alimentare/gaz
Fotografie cu mufa de control
Lungimea necesară a cablului
Cerință de cap rigid sau flexibil
Comenzile torței necesare
Consumabile necesare
Cantitatea estimată de achiziție
INWELT sau branding privat
INWELT poate recomanda apoi configurația pistoletă adecvată WP9 , WP17 , WP18 sau WP26 TIG pentru sistemul dvs. de sudare.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







