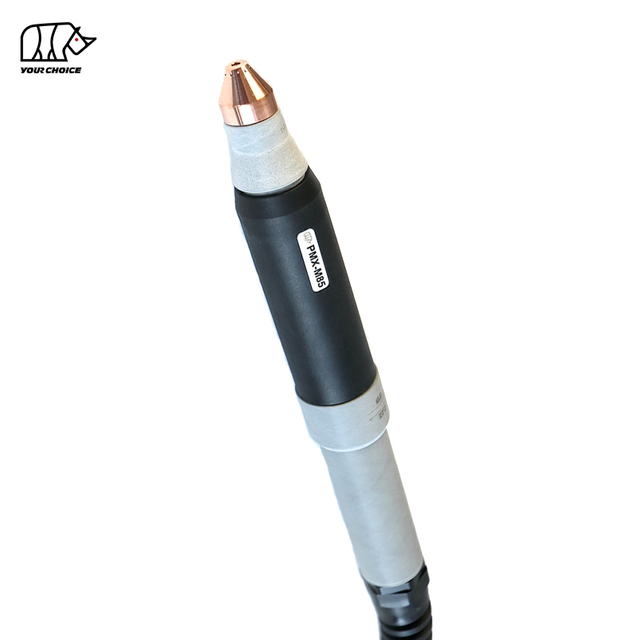
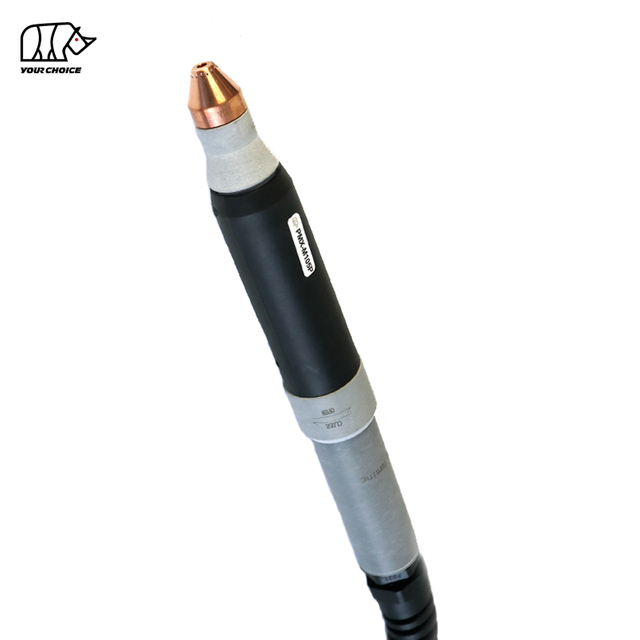
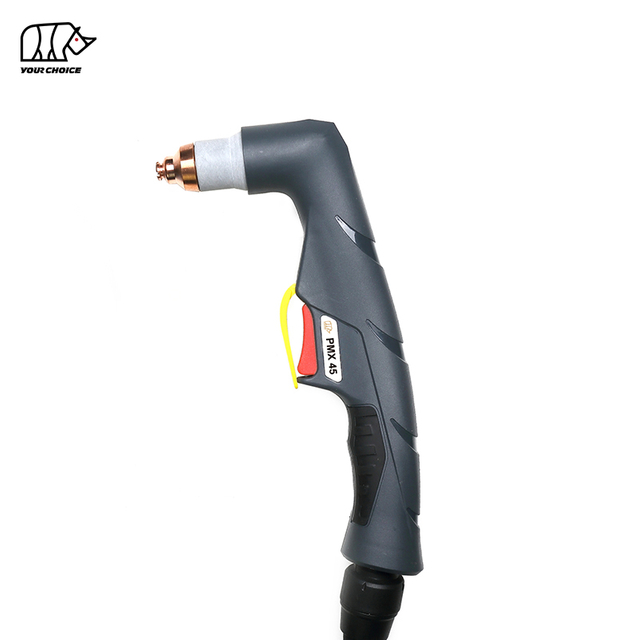
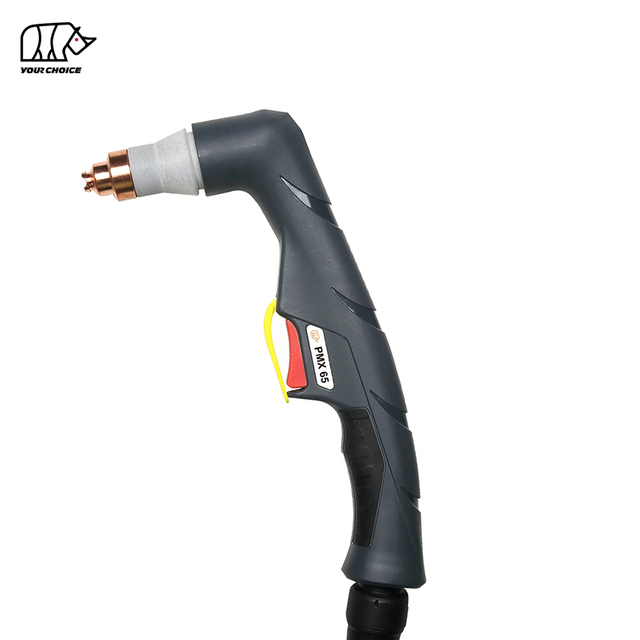
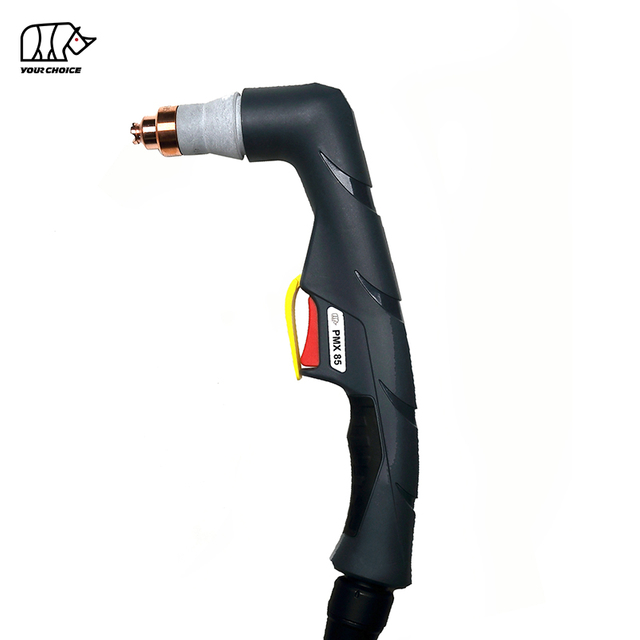
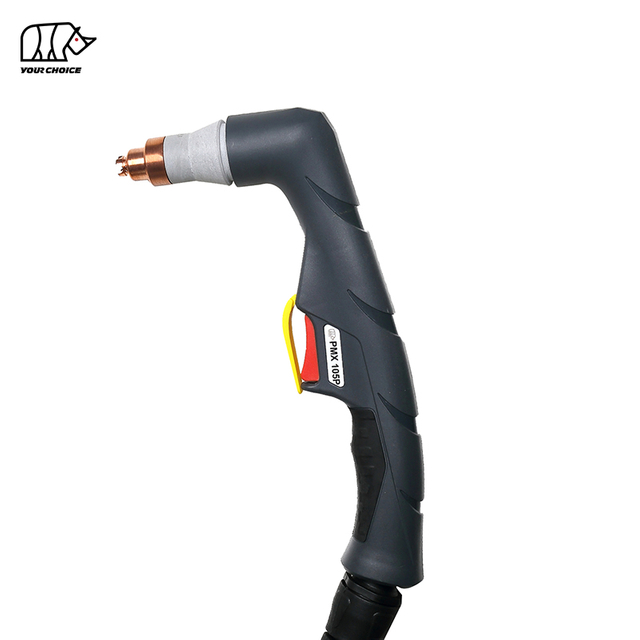
Lanterne de tăiere cu plasmă non-HF din seria PMX pentru tăiere manuală și CNC
Seria INWELT PMX este o familie de pistolete de tăiere cu plasmă, fără frecvență înaltă, răcite cu aer, concepute pentru tăiere manuală profesională și aplicații CNC mecanizate.
Gama actuală include două grupe principale de produse:
Torte manuale / portabile
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
Torte CNC / Mecanizate
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
Seria folosește aer/N₂ ca gaz de proces și acceptă mai multe niveluri de curent de tăiere, configurații de consumabile, ansambluri de cabluri și conexiuni din spate.
Lanternele manuale și de mașină ar trebui tratate ca configurații de produs separate, chiar și atunci când au în comun consumabile aferente.
Seria INWELT PMX Comparație
| model |
Funcționare Curent |
primar |
Ciclu |
de funcționare |
Gaz de pornire |
Standard Plumb |
| PMX45 |
Manual |
45A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX65 |
Manual |
65A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX85 |
Manual |
85A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX105 |
Manual |
105A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX-M45 |
CNC / Mașină |
45A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX-M65 |
CNC / Mașină |
65A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX-M85 |
CNC / Mașină |
85A |
60% |
Non-HF |
Aer / N₂ |
6 m |
| PMX-M105 |
CNC / Mașină |
105A |
60% |
Non-HF |
Aer / N₂ |
6 m |
Valorile de mai sus reprezintă poziționarea curentă primară a gamei curente INWELT PMX.
Variantele cu curent mai mare, cum ar fi PMX45P sau PMX105P, ar trebui tratate ca produse separate numai atunci când specificațiile lor tehnice au fost verificate independent.
Torțe de tăiere cu plasmă PMX manuale
Gama PMX portabilă este proiectată pentru fabricare, reparare, întreținere și tăiere manuală industrială cu plasmă.
Modelele actuale includ:
Lanternele manuale includ un mâner de mână, un declanșator și un sistem de consumabile frontal concepute pentru tăierea controlată de operator.
Selectați modelul în funcție de:
PMX45 45A Lanterna manuală de tăiere cu plasmă
PMX45 este modelul portabil cu cel mai mic curent din seria PMX actuală.
Specificațiile actuale INWELT includ:
curent nominal primar 45A
60% ciclu de lucru
Pornirea arcului non-HF
Aer/N₂ gaz de proces
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 160 L/min
Aproximativ. Post-flux recomandat de 60 de secunde
6 m cablu torță standard
Opțiuni multiple de conector din spate
Configurațiile curente de conectare pot include:
PMX45 este potrivit pentru fabricarea generală, repararea și aplicațiile de tăiere a metalelor cu curent mai scăzut atunci când este conectat la o sursă de alimentare cu plasmă compatibilă.
PMX65 65A Lanterna manuală de tăiere cu plasmă
PMX65 oferă o capacitate de curent suplimentară, păstrând în același timp același concept de platformă PMX non-HF.
Specificațiile actuale includ:
curent nominal 65A
60% ciclu de lucru
Pornire non-HF
Aer/N₂ gaz de proces
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 185 L/min
Aproximativ. Post-flux recomandat de 60 de secunde
6 m plumb standard
Platforma de consumabile PMX65 acceptă configurații de tăiere cu curent mai scăzut și cu putere completă, inclusiv vârfuri de tăiere de 45A și 65A.
Acest lucru permite configurarea pistoletului în funcție de curentul real de funcționare, mai degrabă decât utilizarea unei dimensiuni a duzei pentru fiecare aplicație.
PMX85 85A Lanterna manuală de tăiere cu plasmă
PMX85 este proiectat pentru tăierea manuală cu plasmă profesională cu curent mai mare.
Specificațiile actuale INWELT includ:
curent nominal 85A
60% ciclu de lucru
Pornirea arcului non-HF
Aer/N₂ gaz de proces
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 230 L/min
Aproximativ. Post-flux recomandat de 80 de secunde
6 m plumb standard
Familia actuală de consumabile acoperă:
Diametrele tipice corespunzătoare duzei sunt aproximativ:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Utilizați întotdeauna combinația verificată de vârf și scut pentru curentul selectat.
PMX105 105A Lanterna manuală de tăiere cu plasmă
PMX105 este modelul portabil standard cu cel mai înalt curent din seria PMX actuală.
Ar trebui să fie poziționat în primul rând ca un produs de 105A , separat de orice configurație PMX105P cu curent mai mare.
Specificațiile actuale INWELT includ:
curent nominal primar 105A
60% ciclu de lucru
Pornirea arcului non-HF
Aer/N₂ gaz de proces
Aproximativ. Presiunea gazului 5,0–5,5 bar
Aproximativ. Debit de gaz 255 L/min
Aproximativ. Post-flux recomandat de 120 de secunde
6 m plumb standard
Familia actuală de produse include consumabile de tăiere pentru mai multe game de curent până la 105A.
Un vârf de Ø1,5 mm este utilizat ca configurație curentă de tăiere cu putere completă de 105 A.
Nu tratați automat consumabilele legate de 125A ca evaluare standard PMX105.
PMX-M CNC și torțe de tăiere cu plasmă mecanizată
Modelele PMX-M sunt versiuni dedicate pentru mașină-lanternă concepute pentru:
Mese cu plasmă CNC
Tăiere automată a profilului
Sisteme de prelucrare a plăcilor
Fabricare mecanizata
Celule de tăiere de producție
Modelele actuale includ:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Lanternele de mașină folosesc o configurație cu corp drept destinată montării fixe, mai degrabă decât operațiunilor de mână.
PMX-M45 45A Torță de tăiere cu plasmă CNC
PMX-M45 este modelul mecanizat cu cel mai mic curent din gama actuală PMX-M.
Specificațiile actuale includ:
45A poziționarea produsului primar
60% ciclu de lucru
Pornirea arcului non-HF
Aer/N₂ gaz de proces
Aproximativ. Presiune de lucru 5,0 bar
Aproximativ. Debit de gaz 160 L/min
Aproximativ. Post-flux recomandat de 60 de secunde
6 m plumb standard
Configurație mașină / lanterna CNC
Configurațiile disponibile pentru lanterna completă includ în prezent:
Orice configurație PMX-M45P cu curent mai mare ar trebui să rămână separată, dacă nu este verificată din punct de vedere tehnic.
PMX-M65 65A Torță de tăiere cu plasmă CNC
PMX-M65 este proiectat pentru tăierea cu plasmă mecanizată de clasa 65A.
Specificațiile actuale INWELT includ:
curent nominal 65A
60% ciclu de lucru
Pornire non-HF
Aer / N₂
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 185 L/min
Aproximativ. Post-flux recomandat de 60 de secunde
6 m plumb standard
Consumabilele curente includ atât configurații de tăiere la mașină de 45A, cât și 65A.
Vârful 65A PRO cu ieșire completă folosește un orificiu de duză de aproximativ Ø1,1 mm în sistemul actual INWELT.
PMX-M85 85A Torță de tăiere cu plasmă CNC
PMX-M85 oferă o capacitate de tăiere mecanizată mai mare pentru mesele CNC și procesarea automată a plăcilor.
Specificațiile actuale INWELT includ:
curent nominal 85A
60% ciclu de lucru
Pornire non-HF
Aer / N₂
Aproximativ. Presiunea gazului de 5,0 bar
Aproximativ. Debit de gaz 230 L/min
Aproximativ. Post-flux recomandat de 80 de secunde
6 m plumb standard
Familia actuală de consumabile pentru mașini include:
45A – aproximativ Ø0,9 mm
65A – aproximativ Ø1,1 mm
85A – aproximativ Ø1,3 mm
Combinația exactă de vârf INWELT, scut și componente de reținere trebuie confirmată pentru fiecare nivel de curent.
PMX-M105 105A Torță de tăiere cu plasmă CNC
PMX-M105 este modelul CNC standard cu cel mai înalt curent din gama actuală PMX-M.
Ar trebui să fie poziționat în primul rând ca:
PMX-M105 = Torță de tăiere cu plasmă CNC non-HF 105A
Specificațiile actuale includ:
curent nominal primar 105A
60% ciclu de lucru
Pornire non-HF
Aer / N₂
Aproximativ. Presiunea gazului 5,0–5,5 bar
Aproximativ. Debit de gaz 255 L/min
Aproximativ. Post-flux recomandat de 120 de secunde
6 m plumb standard
Configurațiile legate de curent de tăiere includ:
Orice produs separat 125A PMX-M105P ar trebui să aibă propria sa entitate de produs și o pagină tehnică, în loc să fie amestecat în specificația standard PMX-M105.
Lanterna manuală PMX vs. PMX-M CNC: Care este diferența?
Principala diferență este modul în care este operată și montată lanterna.
| Caracteristică |
PMX Manual Torch |
PMX-M Machine Torch |
| Operațiunea |
De mână |
CNC / Mecanizat |
| Corpul Tortei |
Mâner operator |
Corpul mașinii drept |
| Porniți controlul |
Declanșator torță |
Controlul mașinii / CNC |
| Montare |
De mână |
Suport torță / axa Z |
| Înălțimea de tăiere |
Controlat de operator |
Mașină controlată |
| Modele tipice |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
Nu instalați o lanternă manuală ca înlocuitor pentru o lanternă de mașină dedicată fără a verifica cerințele complete ale sistemului.
Cum să alegeți clasa curentă PMX corectă
Clasa corectă de curent depinde de sursa de alimentare cu plasmă și de cerințele de tăiere.
PMX45 / PMX-M45
curent primar:
45A
PMX65 / PMX-M65
curent primar:
65A
PMX85 / PMX-M85
curent primar:
85A
PMX105 / PMX-M105
curent primar:
105A
O lanternă cu curent mai mare nu înseamnă automat că ar trebui utilizată la putere maximă pentru fiecare tăiere.
Duza, scutul și alte consumabile trebuie să fie adaptate la curentul de funcționare selectat.
Selectarea vârfului de tăiere din seria PMX în funcție de curent
Actualul sistem de consumabile INWELT PMX urmează o abordare a duzei specifică curentului.
Relațiile tipice cu curent complet includ:
| Curent de tăiere |
Diametru tipic vârfului |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
Numărul exact al piesei depinde de modelul lanternei, configurația manuală/mașină și familia de consumabile.
Nu selectați un vârf de tăiere cu plasmă numai după aspectul fizic.
De ce contează potrivirea curent-duză
Duza de tăiere restrânge arcul de plasmă.
Diametrul duzei afectează:
Utilizarea unei duze de curent scăzut la amperaj excesiv poate duce la:
Uzura rapidă a duzei
Orificiu mărit
Arc instabil
Sectură mai largă
Calitate slabă a tăierii
Utilizați duza specificată pentru curentul selectat.
Electrozi din seria PMX
Electrodul transferă energie electrică în arcul de plasmă.
Familia actuală PMX folosește electrozi înlocuibili, potriviți cu lanterna și platforma consumabilelor relevante.
Inspectați electrodul pentru:
Un electrod uzat excesiv poate accelera uzura duzei și poate reduce fiabilitatea pornirii arcului.
Inele turbionare din seria PMX
Inelul de turbionare controlează distribuția și rotația gazului de proces în jurul electrodului.
Turbarea corectă a gazului ajută la stabilizarea și restrângerea arcului de plasmă.
Diferitele clase de curent pot necesita configurații diferite de inele turbionare.
Nu presupuneți că un inel de turbion este corect pentru fiecare proces PMX45–105.
Utilizați relația verificată de consumabile INWELT.
Scuturi pentru mâini vs. Scuturi pentru mașini
Tăierea manuală și mecanizată cu plasmă poate necesita diferite configurații de scut frontal.
Scuturi pentru torțe de mână
Procesele manuale tipice pot include:
Tăiere prin glisare
Tăiere separată
Găsirea
Scuturi pentru lanternă pentru mașini
Procesele mecanizate pot necesita:
Nu instalați automat un scut de mână pe o lanternă de mașină sau un scut de mașină pe o lanternă manuală.
Consumabile pentru tăiere vs
Configurațiile PMX selectate pot suporta tăierea cu plasmă atunci când sunt instalate consumabilele corecte.
Tăiere
Consumabilele de tăiere sunt concepute pentru a crea un jet de plasmă îngust pentru separarea materialului.
Găsirea
Consumabilele de decupare creează un arc mai larg pentru îndepărtarea controlată a metalului.
Aplicațiile tipice de decupare includ:
Îndepărtarea sudurii
Îndepărtarea defectelor
Decuparea spatelui
Pregătirea comună
Reparație și reluare
Utilizați duza și scutul corect pentru curentul selectat.
Pornirea arcului cu plasmă non-HF
Seria actuală INWELT PMX este poziționată în jurul sistemelor de pornire a arcului fără frecvență înaltă.
Această distincție este importantă pentru proiectele de înlocuire.
O lanternă non-HF PMX nu ar trebui să înlocuiască automat:
Înainte de înlocuire, confirmați:
De ce este importantă pornirea non-HF pentru sistemele CNC
Sistemele cu plasmă CNC pot include electronice sensibile, cum ar fi:
Pornirea cu plasmă non-HF evită arhitectura convențională de aprindere de înaltă frecvență utilizată de sistemele cu plasmă cu pornire HF.
Cu toate acestea, funcționarea non-HF singură nu garantează compatibilitatea CNC.
Sursa de alimentare completă, lanterna și sistemul de control încă trebuie să se potrivească.
Cerințe pentru gazul de proces din seria PMX
Lanternele actuale INWELT PMX folosesc:
Aer / N₂
ca opțiunile de gaz de proces enumerate.
Valorile aproximative ale categoriei de curent sunt:
| Curent Clasa |
Presiune Debit |
de gaz |
| 45A |
~5,0 bar |
~160 l/min |
| 65A |
~5,0 bar |
~185 l/min |
| 85A |
~5,0 bar |
~230 l/min |
| 105A |
~5,0–5,5 bar |
~255 l/min |
Utilizați gaz de proces curat și uscat în conformitate cu cerințele sursei de alimentare cu plasmă.
Aerul comprimat contaminat sau încărcat cu umiditate poate afecta negativ durata de viață a consumabilelor și consistența tăierii.
Seria PMX recomandată după flux
Configurațiile curente INWELT listează diferite perioade recomandate de post-flux în funcție de clasa pistoletului.
| Clasa curentă |
recomandată după flux |
| 45A |
~60 sec |
| 65A |
~60 sec |
| 85A |
~80 sec |
| 105A |
~120 sec |
Post-flow ajută la îndepărtarea căldurii reziduale de pe lanternă și consumabile după tăiere.
Permiteți sursei de alimentare să își finalizeze ciclul normal de răcire ori de câte ori este posibil.
Opțiuni de cablu și conector din seria PMX
Gama PMX acceptă mai multe aranjamente de conectare din spate, în funcție de lanterna specifică.
Configurațiile disponibile pot include:
1/4G integrat
1/4G separat
Adaptor central
Adaptor personalizat
Comandă cu 2 fire
Control cu 4 fire
Cablu coaxial
Compatibilitatea nu trebuie să fie niciodată determinată doar din dimensiunea filetului sau aspectul conectorului.
Confirmați interfața completă.
Cum să verificați compatibilitatea cu dispozitivul de tăiere cu plasmă PMX
Nu selectați o lanternă de schimb doar pentru că dispozitivul de tăiere cu plasmă este etichetat 45A, 65A, 85A sau 105A.
Confirmați următoarele.
Curent nominal de ieșire
Sursa de alimentare trebuie să funcționeze în intervalul verificat al lanternei și consumabilelor selectate.
Sistem de pornire a arcului
Confirmați că aparatul utilizează o arhitectură compatibilă non-HF.
Circuit pilot-arc
Proiectarea arcului pilot poate diferi între sistemele cu plasmă.
Conector din spate
Verifica:
Fir
Adaptor central
Calea de alimentare/gaz
Conexiune pilot
Cablaj de control
Configurațiile manuale și ale mașinii pot utiliza diferite:
Firele de declanșare
Semnale de pornire
interfețe CNC
Gaz de proces
Confirmați cerințele de presiune și debit.
Cerințe de montare a pistoletului CNC PMX
Pentru pistoletele PMX-M pentru mașini, dimensiunile fizice de montare sunt critice.
INWELT ar trebui să publice desene de dimensiuni primare care să arate:
Diametrul corpului lanternei
Lungimea totală a lanternei
Lungimea zonei de prindere
Distanța de la duză la clemă
Ieșire cablu
Spațiul liber minim
Aceste dimensiuni ar trebui măsurate din pistoletele de producție INWELT reale.
Nu copiați desenul mașinii-lanterna altui producător.
Controlul înălțimii pistoletului PMX Machine și al pistoletului
Mesele cu plasmă CNC pot utiliza sisteme de control al înălțimii pistolului pentru a gestiona înălțimea de tăiere.
În funcție de sistemul complet de plasmă, controlul înălțimii poate implica:
Nu revendica compatibilitatea cu detectarea ohmică decât dacă exact:
Scut
Componentă de reținere
Conexiune electrică
Interfață CNC
a fost verificat pentru configurația INWELT.
Înălțimea de perforare vs. Înălțimea de tăiere
Tăierea cu plasmă mecanizată utilizează în mod obișnuit înălțimi diferite ale pistolului în timpul perforației și tăierii.
Înălțime de piercing
Lanterna rămâne mai departe de placă în timp ce materialul topit este expulzat în timpul penetrării arcului.
Înălțimea de tăiere
După perforare, lanterna se deplasează la înălțimea de tăiere programată.
Înălțimea incorectă poate contribui la:
Utilizați datele de proces verificate din sistemul complet de plasmă.
Cât de gros pot tăia torțele cu plasmă din seria PMX?
O lanternă cu plasmă singură nu definește o grosime de tăiere universală.
Capacitatea de tăiere depinde de:
Datele profesionale ar trebui să facă distincția între:
Tăiere recomandată
Tăiere productivă cu viteză acceptabilă și calitate a muchiei.
Tăiere maximă
Material mai gros care poate fi totuși tăiat la viteză mai mică.
Despărțirea
Grosimea maximă care poate fi separată, de obicei cu o calitate redusă a marginilor.
Nu publicați o singură cifră generică de grosime pentru toate lanternele PMX.
Construiți diagrame INWELT PMX Cut
Una dintre cele mai puternice îmbunătățiri viitoare SEO și GEO ar fi diagramele de tăiere INWELT verificate.
Câmpurile recomandate includ:
| parametri |
Date |
| Torță |
PMX45 / 65 / 85 / 105 |
| Operațiunea |
Mână/Mașină |
| Material |
Oțel moale / Inoxidabil / Aluminiu |
| Grosime |
mm |
| Actual |
O |
| Numărul piesei sfat |
Cod INWELT |
| Diametrul vârfului |
mm |
| Presiune |
bar |
| Fluxul de gaz |
L/min |
| Viteza de deplasare |
mm/min |
| Înălțimea Pierce |
mm |
| Înălțimea de tăiere |
mm |
| Pierce Delay |
sec |
| Lățimea tăieturii |
mm |
| Rezultat |
Recomandat/Maxim/Indemnizație |
Folosiți datele INWELT măsurate mai degrabă decât diagramele de tăiere ale concurenței.
Ce metale pot tăia torțele cu plasmă din seria PMX?
Atunci când sunt conectate la o sursă de energie cu plasmă compatibilă, lanternele din seria PMX pot tăia materiale conductoare electric, inclusiv:
Oțel moale
Oțel carbon
Oţel inoxidabil
Aluminiu
Cupru
Alamă
Otel galvanizat
Performanța reală de tăiere depinde de sistemul complet de plasmă.
Aplicații tipice pentru torțe manuale PMX
Lanternele PMX portabile pot fi utilizate pentru:
Fabricație generală
Repara
Întreţinere
Oțel de structură
Utilaje agricole
Utilaje de constructii
Fabricare auto
Ateliere de metal
Tăierea câmpului
Selectați lanterna în funcție de curentul necesar și compatibilitatea sursei de alimentare.
Aplicații tipice pentru pistoletele CNC PMX-M
Pantelele pentru mașini PMX-M sunt destinate:
Integrarea mașinii ar trebui să ia în considerare întotdeauna dimensiunile lanternei, conectorul, sistemul de pornire și interfața de control.
Consumabile din seria PMX pentru distribuitori
Familia PMX este potrivită în special pentru programele aftermarket, deoarece o familie de produse include atât lanterne complete, cât și piese de schimb recurente.
O gamă de distribuitori profesioniști poate include:
Maparea exactă a numărului de piesă ajută la reducerea erorilor de comandă.
Consumabilele manuale și cele ale mașinii ar trebui să fie clar separate
Unele configurații de mână și mașină PMX pot partaja consumabilele interne selectate.
Cu toate acestea, întregul sistem front-end nu trebuie tratat automat ca identic.
Distingeți clar:
Acest lucru este deosebit de important pe paginile de produse 45A, 65A, 85A și 105A.
Întreținere seria PMX
Inspectați electrodul
Înlocuiți electrozii înainte ca eroziunea excesivă să afecteze pornirea arcului.
Inspectați vârful de tăiere
Verificați pentru:
Deschidere mărită
Orificiu oval
Daune termice
Daune arsuri
Inspectați inelul rotativ
Înlocuiți componentele de distribuție a gazului crăpate sau deteriorate.
Inspectați scutul
Verificați pentru:
Deteriora
Blocaj
Instalare incorectă
Inspectați inelele O
Înlocuiți garniturile întărite sau deteriorate.
Inspectați cablul torței
Verificați pentru:
Abraziune
Daune termice
Coturi strânse
Fitinguri libere
Probleme comune de tăiere cu plasmă PMX
Pornire dificilă a arcului
Verifica:
Scoruri excesive
Verifica:
Viteza de deplasare
Actual
Înălțimea de tăiere
Stare consumabil
Fluxul de gaz
Teșire excesivă
Verifica:
Durată scurtă de viață a consumabilelor
Cauzele posibile includ:
Dimensiuni inconsistente de tăiere CNC
Verifica:
Producția de torțe cu plasmă din seria OEM PMX de către INWELT
INWELT furnizează pistolețe de tăiere cu plasmă din seria PMX și consumabile clienților profesioniști B2B, inclusiv:
Producători de surse de energie cu plasmă
Producători de mașini cu plasmă CNC
Marci de echipamente de sudura si taiere
Integratori de sisteme CNC
Importatori
Distribuitori
Angrosisti
Furnizori industriali
Mărci de consumabile aftermarket
Configurațiile OEM și ODM pot fi dezvoltate în funcție de sistemul de plasmă țintă.
Opțiuni OEM și Private-Label
Personalizarea poate include:
Brandingul clientului
Etichetele produselor
Configurare manuală sau automată a lanternei
Lungimea cablului
Conector din spate
Cablaj de control
Adaptor central
Adaptor personalizat
Truse consumabile
Ambalaj cu etichetă privată
Etichete tehnice
Coduri de bare și cutii de carton
Pentru proiectele OEM, furnizați modelul sursei de alimentare cu plasmă, curentul de ieșire, sistemul de pornire, conectorul, interfața de control și cantitatea estimată de achiziție.
De ce sursa torțe cu plasmă din seria PMX de la INWELT?
Seria INWELT PMX combină patru clase curente atât cu configurații portabile, cât și cu mașini CNC-torță.
Categoria actuală include:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Clase de curent primar 45A–105A
Pornire non-HF
Funcționare cu aer/N₂
6 m cabluri standard pentru lanternă
Consumabile manuale si mecanizate
Tăierea și tăierea componentelor
Opțiuni multiple de conector
Aprovizionare OEM și cu etichetă privată
Pentru producătorii și distribuitorii de echipamente, aprovizionarea cu torțe complete și consumabile aferente de la un producător poate simplifica achizițiile și suportul pieței de schimb.
Întrebări frecvente despre pistoletele de tăiat cu plasmă din seria PMX
Ce modele sunt incluse în seria INWELT PMX?
Gama actuală include:
Manual
CNC / Mașină
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Lanternele din seria PMX sunt HF sau non-HF?
Seria actuală INWELT PMX este poziționată ca o familie de lanterne cu plasmă non-HF.
Ce evaluări actuale sunt disponibile?
Principalele clase curente sunt:
Care este diferența dintre PMX și PMX-M?
Modelele PMX sunt lanterne portabile/manuale.
Modelele PMX-M sunt torțe CNC/mecanizate cu corp drept.
Ce gaz folosește seria PMX?
Lista actuală a configurațiilor INWELT:
Aer / N₂
ca opțiuni de gaz de proces.
Care este lungimea standard a pistoletului?
Configurațiile standard actuale utilizează aproximativ:
6 m
Ce vârf de tăiere este folosit pentru 45A?
O configurație curentă tipică PMX utilizează aproximativ:
Vârf Ø0,9 mm
Ce vârf de tăiere este folosit pentru 65A?
O configurație curentă tipică PMX utilizează aproximativ:
Vârf Ø1,1 mm
Ce vârf de tăiere este folosit pentru 85A?
O configurație curentă tipică PMX utilizează aproximativ:
Vârf Ø1,3 mm
Ce vârf de tăiere este folosit pentru 105A?
O configurație curentă tipică PMX utilizează aproximativ:
Vârf Ø1,5 mm
Numerele exacte ale piesei depind de configurația pistoletului și a procesului.
Un PMX105 poate fi operat la 125A?
PMX105 standard ar trebui tratat ca o lanternă din clasa 105A.
Componentele legate de PMX105P / 125A cu curent mai mare ar trebui tratate ca o configurație separată, dacă nu sunt verificate în mod explicit.
Un PMX45 poate fi operat la 65A?
PMX45 standard ar trebui tratat în primul rând ca un produs 45A.
Orice configurație PMX45P / 65A trebuie verificată și tratată separat.
Sunt consumabilele PMX de mână și de mașină interschimbabile?
Unele consumabile interne pot fi legate, dar scuturile de mână, scuturile de mașină și componentele frontale specifice procesului pot diferi.
Confirmați întotdeauna teancul complet de consumabile.
Lanternele PMX pot fi folosite pe orice dispozitiv de tăiere cu plasmă cu același amperaj?
Nu.
Sistemul de pornire, circuitul arc pilot, conectorul, cablurile de control și cerințele de gaz trebuie să se potrivească.
Pot lanternele din seria PMX să taie oțel inoxidabil?
Da, atunci când este utilizat cu o sursă de alimentare cu plasmă compatibilă și setări de proces adecvate.
Lanternele din seria PMX pot tăia aluminiul?
Da.
Aluminiul este conductor de electricitate și poate fi tăiat cu plasmă cu un sistem de plasmă adecvat.
Cât de gros poate tăia o lanternă PMX?
Nu există o grosime universală numai pentru lanternă.
Capacitatea de tăiere depinde de sistemul complet de plasmă, material, curentul de funcționare și parametrii procesului.
INWELT furnizează torțe cu plasmă OEM PMX?
Da.
Configurațiile OEM/ODM, etichetă privată, conector, cablu, interfață de control și kit de consumabile sunt disponibile pentru clienții B2B calificați.
Solicitați o cotație pentru pistoletele de tăiat cu plasmă din seria INWELT PMX
Pentru o selecție mai rapidă a produsului și confirmarea compatibilității, furnizați:
Producător de surse de energie cu plasmă
Model de mașină
Curent nominal de ieșire
Model de lanternă existent
Aplicație manuală sau CNC
Tip de sistem de pornire
Fotografia conectorului principal
Fotografie cu conectorul de control
Lungimea necesară a cablului
Cerință de tăiere sau tăiere
Consumabile necesare
Cantitatea estimată de achiziție
INWELT sau branding privat
INWELT vă poate recomanda apoi configurația potrivită de lanternă, cablu, conector și consumabile PMX sau PMX-M pentru sistemul dumneavoastră de tăiere cu plasmă.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių