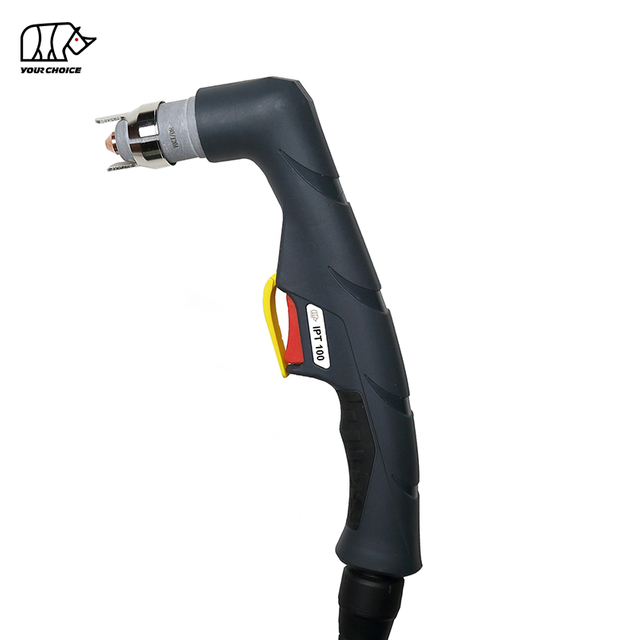
Máy cắt plasma không tạo ra hồ quang có thể làm gián đoạn quá trình sản xuất, trì hoãn các dự án chế tạo và tăng chi phí bảo trì. Cho dù máy cắt plasma của bạn hoàn toàn không bắn, thổi không khí mà không tạo ra hồ quang hoặc tạo ra hồ quang thí điểm không truyền được tới phôi thì việc xác định nguyên nhân thực tế là điều cần thiết.
Tại sao máy cắt plasma của bạn không hoạt động? Các nguyên nhân phổ biến nhất bao gồm áp suất không khí không đủ, vật tư mỏ hàn bị mòn, các bộ phận mỏ hàn được lắp đặt không chính xác, kết nối bàn ép kém, tín hiệu kích hoạt mỏ hàn bị lỗi, lỗi bảo vệ nguồn điện và các sự cố trong mạch hồ quang thí điểm.
May mắn thay, nhiều vấn đề khi khởi động hồ quang plasma có thể được xác định thông qua kiểm tra cơ bản bên ngoài trước khi cần thay thế các bộ phận đắt tiền.
Hướng dẫn này giải thích bảy nguyên nhân phổ biến gây ra lỗi hồ quang máy cắt plasma, cách nhận biết các triệu chứng của chúng và các bước khắc phục sự cố thích hợp. Nó cũng bao gồm các vấn đề về hồ quang thí điểm, yêu cầu cung cấp không khí, bảo trì phòng ngừa và khi cần bảo dưỡng chuyên nghiệp.
Điều đó có nghĩa là gì khi máy cắt plasma không hoạt động?
Máy cắt plasma sử dụng năng lượng điện và dòng khí nén, thường là không khí, để tạo ra hồ quang plasma nhiệt độ cao có khả năng cắt các vật liệu dẫn điện.
Tùy thuộc vào thiết kế của thiết bị, mỏ hàn có thể sử dụng hồ quang thí điểm, cơ cấu khởi động tiếp điểm hoặc hệ thống khởi động hồ quang khác.
Trong hệ thống hồ quang thí điểm, hồ quang ban đầu được thiết lập trong mỏ cắt trước khi hồ quang cắt chính chuyển tới phôi. Phôi sau đó trở thành một phần của mạch cắt điện.
Khi máy cắt plasma không tạo hồ quang, lỗi có thể xảy ra trong quá trình bắt đầu hồ quang, ổn định hồ quang thí điểm hoặc chuyển sang phôi.
Đây là những vấn đề khác nhau và có thể yêu cầu các giải pháp khác nhau.
Làm thế nào bạn có thể xác định loại lỗi hồ quang plasma?
Trước khi thay thế các bộ phận, hãy quan sát chính xác điều gì xảy ra khi bạn cố khởi động máy cắt plasma.
Triệu chứng máy cắt plasma
Nguyên nhân có thể
Kiểm tra đầu tiên được đề xuất
Không có luồng không khí và không có vòng cung
Mạch kích hoạt, bảo vệ máy, lỗi cấp khí hoặc điều khiển
Kiểm tra các chỉ báo lỗi, cung cấp không khí và kết nối đèn pin
Không khí chảy nhưng không xuất hiện vòng cung
Vật tư tiêu hao bị mòn, lắp ráp sai, khóa liên động an toàn hoặc mạch khởi động
Kiểm tra vật tư tiêu hao của mỏ hàn và nắp giữ
Vòng cung thí điểm bắt đầu nhưng không chuyển
Kết nối bàn kẹp kém, khoảng cách mỏ hàn quá xa hoặc thiết lập cắt không chính xác
Kiểm tra đường quay trở lại công việc và điểm dừng của mỏ hàn
Arc bắt đầu nhưng ngay lập tức dừng lại
Luồng khí không ổn định, vật tư tiêu hao hoặc hệ thống bảo vệ bị hư hỏng
Kiểm tra áp suất không khí chảy và các chỉ báo lỗi
Arc bắt đầu không liên tục
Kết nối mỏ hàn lỏng, linh kiện bị mòn hoặc nguồn điện không ổn định
Kiểm tra các kết nối bên ngoài và vật tư tiêu hao
Dừng hồ quang khi cắt liên tục
Hạn chế cung cấp không khí, chu kỳ làm việc quá mức hoặc điều kiện cắt
Kiểm tra lưu lượng không khí, cảnh báo nhiệt độ và giới hạn vận hành
Quan trọng: Không phải mọi máy cắt plasma đều được thiết kế để duy trì hồ quang dẫn hướng nhìn thấy được ngoài trời. Luôn làm theo hướng dẫn vận hành cho máy và mỏ hàn cụ thể của bạn.
Biện pháp phòng ngừa an toàn trước khi khắc phục sự cố
Thiết bị cắt plasma liên quan đến điện áp cao, khí nén, bức xạ hồ quang cường độ cao và kim loại nóng.
Trước khi tháo hoặc kiểm tra vật tư tiêu hao của mỏ hàn:
Tắt máy cắt plasma và ngắt kết nối khỏi nguồn điện.
Để đèn pin và các vật tư tiêu hao nguội hoàn toàn.
Làm theo hướng dẫn của nhà sản xuất để giải phóng áp suất không khí được lưu trữ.
Mang thiết bị bảo hộ thích hợp.
Không bao giờ bỏ qua khóa liên động an toàn của mỏ hàn hoặc công tắc bảo vệ.
Không mở vỏ máy hoặc chạm vào các bộ phận điện bên trong trừ khi bạn là kỹ thuật viên bảo trì có trình độ.
Một số máy cắt plasma có chứa các bộ phận điện có thể giữ lại điện áp nguy hiểm sau khi ngắt kết nối máy.
7 nguyên nhân phổ biến khiến máy cắt plasma không hoạt động và cách khắc phục
1. Áp suất không khí không đủ hoặc chất lượng không khí kém
Một trong những điều đầu tiên cần kiểm tra khi máy cắt plasma không bị phóng điện là nguồn cung cấp khí nén.
Cắt plasma đòi hỏi một luồng không khí khô, sạch ổn định để hỗ trợ hình thành hồ quang, làm mát các bộ phận của mỏ hàn và loại bỏ vật liệu nóng chảy khỏi khu vực cắt.
Nếu nguồn cung cấp không khí không đầy đủ hoặc không ổn định, máy có thể ngăn cản việc khởi động hồ quang hoặc tắt máy trong khi vận hành.
Triệu chứng thường gặp
Máy cắt plasma thổi không khí nhưng không tạo ra hồ quang.
Vòng cung thí điểm bắt đầu và nhanh chóng biến mất.
Máy hiển thị cảnh báo áp suất không khí.
Việc bắt đầu vòng cung trở nên không nhất quán.
Hiệu suất cắt giảm trong quá trình hoạt động liên tục.
Tại sao áp suất không khí thấp gây ra vấn đề về hồ quang?
Nhiều máy cắt plasma theo dõi áp suất không khí hoặc luồng không khí trước khi cho phép mỏ cắt hoạt động.
Nếu áp suất giảm xuống dưới phạm vi hoạt động cần thiết, máy có thể kích hoạt khóa liên động bảo vệ.
Áp suất không khí cũng có thể giảm khi mỏ hàn đang hoạt động, đặc biệt khi máy nén không thể duy trì đủ lưu lượng.
Điều này có nghĩa là bộ điều chỉnh hiển thị đủ áp suất khi không hoạt động không nhất thiết xác nhận rằng hệ thống có đủ không khí trong quá trình cắt.
Độ ẩm, dầu và các chất gây ô nhiễm khác có thể ảnh hưởng hơn nữa đến độ ổn định hồ quang và tăng tốc độ mài mòn tiêu hao.
Cách khắc phục
Kiểm tra xem máy nén khí có hoạt động tốt không.
Xác nhận rằng máy nén có thể cung cấp lưu lượng không khí cần thiết.
Kiểm tra ống dẫn khí xem có rò rỉ, hạn chế và phụ kiện bị hỏng không.
Kiểm tra bộ điều chỉnh và bộ lọc không khí.
Xác minh áp suất không khí trong điều kiện dòng chảy bằng quy trình được khuyến nghị của thiết bị.
Xả hơi ẩm tích tụ từ hệ thống không khí.
Thay thế các phần tử lọc bị ô nhiễm khi cần thiết.
Máy cắt plasma nên sử dụng áp suất không khí nào?
Không có áp suất không khí chính xác duy nhất cho mỗi máy cắt plasma.
Áp suất yêu cầu phụ thuộc vào kiểu thiết bị, thiết kế mỏ cắt, dòng điện cắt và điều kiện vận hành.
Luôn sử dụng các thông số kỹ thuật về áp suất và lưu lượng được cung cấp cho hệ thống cắt plasma cụ thể.
2. Vật tư tiêu hao cho đèn pin plasma bị mòn hoặc hư hỏng
Các bộ phận này hoạt động trong điều kiện nhiệt và điện cực cao và dần dần xuống cấp trong quá trình cắt thông thường.
Vật tư tiêu hao có thể ngăn máy cắt plasma khỏi hồ quang điện không?
Đúng.
Điện cực bị mòn nghiêm trọng, vòi phun bị hỏng hoặc bộ phận tiêu hao hoạt động không đúng cách có thể cản trở quá trình bắt đầu hồ quang.
Ví dụ, một điện cực bị mài mòn quá mức có thể không còn cung cấp các điều kiện điện và cơ như dự định để khởi động một cách đáng tin cậy.
Vòi phun bị hư hỏng cũng có thể làm gián đoạn đặc tính hồ quang và dòng khí.
Trong một số trường hợp, hư hỏng vật tư có thể khiến đèn pin khởi động không liên tục trước khi ngừng bắn.
Dấu hiệu vật tư tiêu hao của đèn pin plasma bị hư hỏng
Thành phần
Hao mòn hoặc hư hỏng thông thường
Hiệu ứng có thể có
Điện cực
Xói mòn quá mức, hạt dao bị hư hỏng hoặc mòn bất thường
Bắt đầu vòng cung khó khăn hoặc không nhất quán
vòi phun
Lỗ mở rộng hoặc bị biến dạng, cháy hoặc biến dạng
Hồ quang không ổn định và chất lượng cắt kém
Vòng xoáy
Các vết nứt, ô nhiễm hoặc lối đi bị chặn
Phân phối khí không đúng cách
Nắp giữ
Các vết nứt, ren bị hỏng hoặc chỗ ngồi không đúng
Các vấn đề về lắp ráp mỏ hàn hoặc phát hiện an toàn
Khiên
Sự bắn tung tóe, hư hỏng hoặc tắc nghẽn quá mức
Lưu lượng khí và hiệu suất cắt kém
Cách khắc phục
Ngắt kết nối nguồn và để đèn nguội trước khi kiểm tra bất kỳ vật tư tiêu hao nào.
Tháo vật tư tiêu hao theo hướng dẫn của nhà sản xuất đèn pin.
Kiểm tra điện cực xem có bị mòn quá mức không, vòi phun có bị hư hỏng không và vòng xoáy xem có vết nứt hoặc nhiễm bẩn không.
Thay thế các bộ phận bị hư hỏng bằng vật tư tiêu hao phù hợp với kiểu mỏ cắt và ứng dụng cắt.
Khi điện cực và vòi phun đều bị mài mòn đáng kể, việc thay thế chúng cùng nhau có thể giúp khôi phục hiệu suất cắt ổn định.
Tránh trộn lẫn các vật tư tiêu hao không được thiết kế để hoạt động cùng nhau.
Mẹo bảo trì: Lỗi khởi động hồ quang lặp đi lặp lại có thể làm hỏng thêm vật tư tiêu hao. Điều tra nguyên nhân thay vì liên tục nhấn cò súng.
3. Vật tư tiêu hao được lắp đặt không chính xác hoặc Sự cố liên động về an toàn của đèn pin
Máy cắt plasma có thể không tạo ra hồ quang ngay cả khi vật tư tiêu hao của nó còn tương đối mới.
Một lý do có thể là lắp ráp ngọn đuốc không chính xác.
Nhiều Mỏ cắt plasma sử dụng cơ chế an toàn để phát hiện xem các bộ phận nhất định của mỏ cắt có được lắp đặt đúng cách hay không.
Tùy thuộc vào thiết kế, hệ thống này có thể được gọi là hệ thống lắp đặt tại chỗ, cảm biến nắp hoặc khóa liên động an toàn mỏ hàn.
Nếu các bộ phận cần thiết bị thiếu hoặc được đặt không đúng cách, thiết bị có thể ngăn chặn sự hình thành hồ quang.
Các vấn đề cài đặt thường gặp
Nắp giữ không được đặt đúng cách.
Đã lắp sai điện cực hoặc vòi phun.
Vòng xoáy bị thiếu hoặc đặt sai vị trí.
Vật tư tiêu hao được lắp đặt không đúng trình tự.
Một bộ phận của đèn pin bị hỏng hoặc không vừa khít.
Cụm mỏ hàn không đáp ứng được hệ thống phát hiện an toàn của nó.
Tại sao máy cắt plasma ngừng phóng điện sau khi thay thế vật tư tiêu hao?
Nếu máy cắt plasma ngừng hoạt động ngay sau khi thay thế vật tư tiêu hao, việc lắp ráp không chính xác hoặc các bộ phận thay thế không tương thích sẽ là một trong những khả năng đầu tiên được điều tra.
Ngay cả khi các bộ phận riêng lẻ trông giống nhau thì kích thước và yêu cầu vận hành của chúng có thể khác nhau.
Các bộ phận không chính xác có thể khiến đèn pin không được lắp ráp chính xác hoặc hoạt động như dự kiến.
Cách khắc phục
Tắt và ngắt kết nối máy cắt plasma.
Loại bỏ các vật tư tiêu hao sau khi mỏ hàn đã nguội.
Xác nhận rằng mọi thành phần đều khớp với mẫu đèn pin.
Kiểm tra các thành phần xem có hư hỏng vật lý không.
Lắp lại các vật tư tiêu hao theo thứ tự đã chỉ định.
Cố định nắp giữ theo hướng dẫn của đèn pin.
Kiểm tra xem có còn cảnh báo nào liên quan đến mỏ hàn hay không khi khởi động lại máy.
Không ép các bộ phận vào vị trí hoặc siết quá chặt các bộ phận vượt quá yêu cầu quy định.
Quan trọng: Không bao giờ bỏ qua cảm biến nắp mỏ hàn hoặc khóa liên động an toàn khác để khiến máy cắt plasma bốc cháy.
Nếu hệ thống phát hiện an toàn tiếp tục báo lỗi sau khi lắp đúng, thì có thể cần phải kiểm tra chuyên nghiệp.
4. Kết nối kẹp làm việc kém hoặc mạch cắt không hoàn chỉnh
Kết nối bàn kẹp kém là nguyên nhân phổ biến gây ra sự cố chuyển hồ quang cắt.
Bàn ép cung cấp đường dẫn điện trở lại giữa phôi và nguồn điện cắt plasma.
Nếu kết nối này bị lỏng, bị nhiễm bẩn hoặc bị gián đoạn, hồ quang cắt chính có thể không được truyền chính xác hoặc vẫn ổn định.
Kẹp hoạt động kém có thể ngăn máy cắt plasma phóng điện hồ quang không?
Nó phụ thuộc vào hệ thống khởi động vòng cung.
Trên một số máy cắt plasma, đường quay lại phôi không phù hợp có thể ngăn cản quá trình bắt đầu hồ quang thành công.
Trên hệ thống hồ quang thí điểm, hồ quang thí điểm vẫn có thể bắt đầu, nhưng hồ quang cắt có thể không truyền được đến phôi.
Sự khác biệt này rất quan trọng khi chẩn đoán máy cắt plasma có vẻ như đang cháy nhưng sẽ không cắt.
Các vấn đề thường gặp về kẹp công việc
Kẹp được gắn vào bề mặt được sơn hoặc rỉ sét nặng.
Hàm kẹp tiếp xúc điện kém.
Cáp quay lại công việc bị hỏng.
Kết nối ở nguồn điện bị lỏng.
Kẹp được gắn vào một bộ phận có đường dẫn điện không đáng tin cậy đến phôi.
Cách khắc phục
Kiểm tra bàn kẹp và cáp hồi vị khi máy đã được ngắt kết nối.
Loại bỏ sơn, rỉ sét nặng hoặc chất bẩn cách điện khác khỏi khu vực tiếp xúc kẹp dự định.
Gắn bàn ép chắc chắn vào kim loại sạch và dẫn điện.
Khi thực tế, hãy kết nối nó trực tiếp với phôi thay vì dựa vào đường đi không chắc chắn qua bàn cắt hoặc vật cố định.
Kiểm tra cáp hồi lưu xem có hư hỏng rõ ràng không và thay thế các bộ phận bị lỗi.
Sau khi kết nối được khôi phục, hãy kiểm tra hệ thống bằng quy trình được nhà sản xuất khuyến nghị.
Khoảng cách ngọn đuốc có ảnh hưởng đến việc truyền hồ quang không?
Đúng.
Khoảng cách quá xa giữa mỏ hàn và phôi có thể cản trở việc truyền hồ quang thành công hoặc làm cho hồ quang cắt không ổn định.
Sử dụng chiều cao chuẩn hoặc chiều cao cắt chính xác cho cấu hình mỏ hàn và vật tư tiêu hao.
Nếu mỏ hàn yêu cầu kỹ thuật cắt kéo hoặc cắt cụ thể, hãy tuân theo yêu cầu đó thay vì áp dụng khoảng cách cắt phổ biến.
Nếu tín hiệu kích hoạt không đến được hệ thống điều khiển, máy có thể không bắt đầu các hoạt động khởi động bằng khí và hồ quang cần thiết.
Cáp và đầu nối đèn pin cũng có thể bị hư hỏng do bị uốn, kéo, tác động cơ học nhiều lần hoặc do tiếp xúc với điều kiện xưởng.
Các triệu chứng của sự cố kích hoạt đèn pin hoặc cáp
Không có gì xảy ra khi nhấn nút bấm mỏ hàn.
Ngọn đuốc hoạt động không liên tục.
Máy hiển thị lỗi kết nối đèn pin.
Việc khởi động hồ quang trở nên không đáng tin cậy sau khi cáp mỏ cắt được di chuyển.
Trình tự khởi động không khí và hồ quang không hoạt động như mong đợi.
Nguyên nhân gây ra sự cố kết nối đèn pin?
Các nguyên nhân có thể bao gồm công tắc kích hoạt bị hỏng, đầu nối lỏng, dây dẫn điều khiển bị hỏng hoặc cụm mỏ hàn được lắp đặt không đúng cách.
Các triệu chứng chính xác phụ thuộc vào thiết kế điều khiển của máy.
Một số hệ thống có thể kích hoạt luồng không khí mà không tạo ra hồ quang, trong khi những hệ thống khác có thể ngăn chặn toàn bộ trình tự cắt.
Cách khắc phục
Bắt đầu bằng việc kiểm tra trực quan bên ngoài.
Kiểm tra xem đầu nối mỏ hàn có được lắp đúng và chắc chắn không.
Tìm những hư hỏng có thể nhìn thấy ở vỏ cáp, vỏ đầu nối, cò súng và tay cầm đèn pin.
Tránh uốn cong mạnh dây cáp mỏ hàn gần tay cầm hoặc đầu nối nguồn điện.
Nếu đầu nối bị hỏng hoặc đèn pin tiếp tục hoạt động không liên tục, hãy ngừng sử dụng và sắp xếp để kiểm tra hoặc thay thế.
Không thử kiểm tra bộ kích hoạt hoặc mạch khởi động được cấp điện mà không có trình độ kỹ thuật và quy trình dịch vụ thích hợp.
Mẹo thực tế: Nếu máy cắt plasma liên tục không khởi động được và xuất hiện sự cố liên quan đến chuyển động của dây cáp mỏ hàn, thì cụm cáp hoặc đầu nối bị hỏng phải được kiểm tra trước khi thay thế các vật tư tiêu hao không liên quan.
6. Điều kiện cấp điện hoặc bảo vệ nhiệt không đúng
Thiết bị cắt plasma yêu cầu nguồn điện ổn định và điều kiện vận hành chính xác.
Nếu nguồn điện đầu vào nằm ngoài phạm vi cho phép, lỗi bảo vệ đang hoạt động hoặc máy đã vượt quá chu kỳ làm việc của nó, máy cắt plasma có thể từ chối bắt đầu tạo hồ quang.
Triệu chứng thường gặp
Máy bật nguồn nhưng không nổ.
Một cảnh báo lỗi hoặc nhiệt độ được hiển thị.
Máy cắt plasma dừng lại sau khi cắt kéo dài.
Thiết bị hoạt động không liên tục dưới khối lượng công việc lớn.
Việc khởi động hồ quang trở nên không đáng tin cậy khi các thiết bị khác hoạt động trên cùng nguồn điện.
Công suất đầu vào có thể ảnh hưởng đến việc khởi động hồ quang plasma như thế nào?
Máy cắt plasma cần nguồn điện đáp ứng các yêu cầu về điện áp, tần số, pha và dòng điện định mức.
Nguồn điện không đủ, cáp kéo dài không phù hợp hoặc kết nối không đúng có thể cản trở hoạt động bình thường.
Hệ thống bảo vệ cũng có thể vô hiệu hóa đầu ra cắt khi máy phát hiện tình trạng không an toàn.
Chu kỳ làm việc của máy cắt plasma là gì?
Chu kỳ hoạt động mô tả thời gian một máy có thể hoạt động ở công suất đầu ra xác định trong một khoảng thời gian xác định, thường là chu kỳ 10 phút.
Ví dụ, chu kỳ làm việc 60% ở đầu ra quy định thường chỉ ra rằng máy được đánh giá là hoạt động định mức trong sáu phút trong khoảng thời gian mười phút trong các điều kiện thử nghiệm xác định.
Yêu cầu làm mát thực tế phụ thuộc vào máy và môi trường vận hành.
Vượt quá chu kỳ làm việc định mức có thể kích hoạt tính năng bảo vệ nhiệt.
Cách khắc phục
Kiểm tra màn hình hiển thị hoặc các chỉ báo cảnh báo của máy.
Xác minh rằng nguồn cung cấp đầu vào và lắp đặt điện đáp ứng các thông số kỹ thuật của thiết bị.
Xác nhận rằng chế độ vận hành và cài đặt đã chọn phù hợp với quy trình cắt dự kiến.
Nếu cảnh báo nhiệt đang hoạt động, hãy dừng cắt và để máy nguội theo hướng dẫn vận hành.
Giữ các lỗ thông gió thông thoáng và duy trì đủ không gian xung quanh thiết bị.
Nếu nghi ngờ có vấn đề về nguồn điện, hãy nhờ thợ điện có trình độ kiểm tra việc lắp đặt.
Không đặt lại máy nhiều lần mà tiếp tục báo lỗi về điện hoặc nhiệt.
7. Hồ quang mồi Lỗi mạch hoặc linh kiện điện bên trong
Nếu nguồn cấp khí, vật tư mỏ hàn, bàn kẹp, cụm mỏ hàn và các điều kiện vận hành đều chính xác thì sự cố có thể liên quan đến lỗi điện bên trong.
Tùy thuộc vào thiết kế máy cắt plasma, hệ thống khởi động hồ quang có thể chứa mạch điều khiển, bộ phận chuyển mạch, cảm biến và các cụm điện khác.
Lỗi ở một trong những hệ thống này có thể khiến mỏ hàn không thể bắt đầu hoặc duy trì hồ quang.
Dấu hiệu của sự cố mạch điện Hồ quang mồi là gì?
Các triệu chứng có thể xảy ra bao gồm:
Không khí lưu chuyển bình thường nhưng không tạo ra hồ quang.
Máy liên tục báo lỗi khởi động hồ quang.
Các vật tư tiêu hao mới được lắp đặt đúng cách sẽ không khôi phục hoạt động.
Các kết nối mỏ hàn và điều kiện nguồn điện bên ngoài có vẻ bình thường.
Máy không thể bắt đầu hồ quang mặc dù đã vượt qua các bước kiểm tra bên ngoài thông thường.
Những triệu chứng này không chứng tỏ rằng một bộ phận bên trong đã bị lỗi. Họ chỉ ra rằng có thể cần phải chẩn đoán chuyên môn sâu hơn.
Cách khắc phục
Trước tiên hãy hoàn thành các cuộc kiểm tra bên ngoài được đề xuất.
Ghi lại model thiết bị, mã lỗi, tình trạng hoạt động và triệu chứng chính xác.
Hãy liên hệ với kỹ thuật viên dịch vụ có trình độ hoặc nhà sản xuất thiết bị để có quy trình chẩn đoán thích hợp.
Hệ thống khởi động hồ quang bên trong có thể liên quan đến điện áp nguy hiểm và năng lượng dự trữ.
Không mở nguồn điện, bỏ qua các mạch bảo vệ hoặc cố gắng sửa chữa điện bên trong mà không được đào tạo và trang bị phù hợp.
Thay thế nguồn điện không phải là bước khắc phục sự cố đầu tiên khi chưa loại trừ được các nguyên nhân bên ngoài đơn giản hơn.
Làm thế nào để bạn khắc phục sự cố máy cắt plasma không hoạt động?
Quy trình khắc phục sự cố có hệ thống giúp xác định sự cố mà không cần thay thế các bộ phận đắt tiền không cần thiết.
Sử dụng trình tự sau để thu hẹp nguyên nhân.
Bước 1: Xác định triệu chứng chính xác
Xác định xem máy:
Không có luồng không khí và không có hồ quang.
Tạo ra luồng không khí nhưng không có hồ quang.
Bắt đầu một vòng cung thí điểm không chuyển giao.
Tạo ra một vòng cung dừng lại ngay lập tức.
Bắt đầu không liên tục.
Quan sát ban đầu này có thể loại bỏ một số khả năng không liên quan.
Bước 2: Kiểm tra các chỉ báo lỗi của máy
Kiểm tra màn hình hiển thị và đèn cảnh báo.
Áp suất không khí, bảo vệ nhiệt, kết nối đèn pin và lỗi điện có thể được xác định bằng các chỉ báo cụ thể.
Sử dụng hướng dẫn vận hành để giải thích bất kỳ mã lỗi nào.
Bước 3: Xác minh nguồn cung cấp không khí
Xác nhận rằng máy nén, bộ điều chỉnh, bộ lọc và ống mềm đang hoạt động chính xác.
Kiểm tra áp suất và lưu lượng trong các điều kiện quy định cho thiết bị.
Đừng chỉ dựa vào số liệu áp suất không tải của bộ điều chỉnh.
Bước 4: Kiểm tra vật tư tiêu hao của đèn pin
Ngắt kết nối nguồn điện và để cho ngọn đuốc nguội.
Kiểm tra điện cực, vòi phun, vòng xoáy, nắp giữ và các bộ phận cần thiết khác.
Thay thế các vật tư tiêu hao bị hư hỏng hoặc không tương thích.
Lắp lại ngọn đuốc một cách chính xác.
Bước 5: Kiểm tra Kẹp làm việc và Cáp quay lại
Kiểm tra kẹp, cáp và các điểm kết nối.
Đảm bảo rằng kẹp tiếp xúc chắc chắn với kim loại sạch và dẫn điện.
Bước 6: Kiểm tra đèn pin và các kết nối bên ngoài
Kiểm tra cò súng, vỏ cáp và các đầu nối bên ngoài xem có hư hỏng rõ ràng không.
Đảm bảo đèn pin được kết nối chính xác với nguồn điện.
Bước 7: Xác nhận điều kiện hoạt động
Kiểm tra các yêu cầu về nguồn điện đầu vào, chế độ vận hành, dòng điện cắt, cảnh báo nhiệt và chu kỳ làm việc.
Khắc phục mọi sự cố được xác định bởi hệ thống bảo vệ của máy.
Bước 8: Yêu cầu dịch vụ chuyên nghiệp nếu cần thiết
Nếu máy cắt plasma vẫn không hoạt động sau khi kiểm tra bên ngoài, hãy ngừng khắc phục sự cố và sắp xếp dịch vụ bảo trì đủ tiêu chuẩn.
Không thử khởi động hồ quang lặp đi lặp lại khi máy hiển thị các lỗi liên tục.
Tại sao máy cắt plasma của tôi có không khí nhưng không có hồ quang?
Một trong những câu hỏi khắc phục sự cố phổ biến nhất là:
'Tại sao máy cắt plasma của tôi thổi khí nhưng không tạo ra tia lửa điện?'
Luồng khí không có hồ quang có nghĩa là ít nhất một phần của hệ thống khí nén đang hoạt động nhưng trình tự khởi động hồ quang chưa hoàn thành thành công.
Nguyên nhân có thể bao gồm:
Điện cực và vòi phun bị mòn hoặc hư hỏng.
Vật tư tiêu hao của đèn pin được lắp đặt không chính xác.
Một khóa liên động an toàn ngọn đuốc không hài lòng.
Kết nối mỏ hàn hoặc tín hiệu điều khiển bị hỏng.
Lỗi bảo vệ máy.
Một vấn đề trong mạch khởi động hồ quang.
Bắt đầu bằng cách kiểm tra các chỉ báo cảnh báo của máy.
Tiếp theo, ngắt kết nối nguồn và kiểm tra vật tư tiêu hao và cụm đèn pin.
Xác nhận rằng các bộ phận thay thế cho đèn pin là chính xác.
Nếu các bộ phận bên ngoài ở tình trạng tốt và máy vẫn thổi khí mà không tạo ra hồ quang thì có thể cần phải chẩn đoán điện chuyên nghiệp.
Lưu ý: Một số máy cắt plasma tiếp tục thổi khí trong thời gian ngắn sau khi cắt. Chu kỳ làm mát sau dòng chảy này là bình thường và không tự động được hiểu là lỗi.
Tại sao Hồ quang mồi khởi động nhưng không truyền được sang phôi?
Máy cắt plasma có thể tạo thành công hồ quang thí điểm nhưng không thể thiết lập hồ quang cắt chính.
Điều này thường được mô tả như một vấn đề chuyển hồ quang thí điểm.
Cung dẫn hướng và cung cắt chuyển tiếp thực hiện các chức năng khác nhau.
Hồ quang thí điểm hỗ trợ việc bắt đầu hồ quang, trong khi hồ quang được chuyển cung cấp đường cắt điện qua phôi.
Nếu có hồ quang thí điểm nhưng máy không cắt, hãy tập trung vào các điều kiện cần thiết để truyền hồ quang.
Nguyên nhân phổ biến của lỗi chuyển giao Hồ quang mồi
Nguyên nhân có thể
Tại sao nó quan trọng
Hành động được đề xuất
Kết nối bàn ép kém
Mạch cắt có thể không đầy đủ
Nối kẹp với kim loại sạch
Bế tắc ngọn đuốc quá mức
Vòng cung có thể không chuyển thành công
Sử dụng chiều cao cắt được chỉ định
Phôi bị bẩn hoặc có lớp phủ
Tiếp xúc điện có thể không đáng tin cậy
Làm sạch vùng tiếp xúc thích hợp
Vật tư tiêu hao không chính xác
Đặc điểm hồ quang có thể không phù hợp với ứng dụng
Lắp đúng bộ vật tư tiêu hao
Cài đặt vận hành không chính xác
Điều kiện cắt có thể không phù hợp
Xác minh chế độ và cài đặt đã chọn
Cung cấp không khí không ổn định
Sự hình thành và ổn định hồ quang có thể bị ảnh hưởng
Kiểm tra áp suất và lưu lượng trong điều kiện vận hành
Tránh bắn liên tục vòng cung thí điểm ra ngoài trời nhằm cố gắng chuyển giao.
Thực hiện theo các quy trình khởi động và kiểm tra được khuyến nghị của thiết bị.
Tại sao máy cắt plasma bắt đầu chạy hồ quang rồi dừng lại?
Máy cắt plasma khởi động bình thường nhưng dừng trong khi cắt có thể gặp sự cố khác với máy cắt không bao giờ khởi động.
Các nguyên nhân phổ biến bao gồm luồng không khí không ổn định, vật tư tiêu hao bị mòn, khoảng cách cắt quá mức, đường quay trở lại công việc kém hoặc bảo vệ nhiệt.
Thời điểm xảy ra lỗi cung cấp thông tin chẩn đoán hữu ích.
Nếu hồ quang dừng ngay sau khi khởi động , hãy kiểm tra vật tư tiêu hao, cụm mỏ hàn, nguồn cấp khí và bàn ép.
Nếu hồ quang dừng sau vài phút cắt , hãy kiểm tra các chỉ báo nhiệt độ của máy, chu kỳ hoạt động và khả năng cung cấp không khí.
Nếu hồ quang dừng khi di chuyển qua phôi , hãy kiểm tra chiều cao cắt, tình trạng cáp, đường quay trở lại phôi và các thông số cắt.
Đồng thời xác nhận rằng độ dày vật liệu và tốc độ cắt phù hợp với công suất định mức của thiết bị.
Vật tư tiêu hao cho đèn pin plasma mới có thể gây ra sự cố không có hồ quang không?
Đúng. Việc lắp đặt các vật tư tiêu hao mới không tự động đảm bảo việc bắt đầu hồ quang thành công.
Các bộ phận thay thế phải tương thích với đèn pin cụ thể và được lắp đặt đúng cách.
Các vấn đề tiềm ẩn bao gồm:
Kích thước điện cực không chính xác.
Thiết kế vòi phun không tương thích.
Đánh giá dòng điện cắt sai.
Vòng xoáy bị thiếu hoặc đặt sai vị trí.
Lắp đặt nắp giữ không đúng cách.
Linh kiện thay thế bị hư hỏng.
Một thành phần có thể trông giống với thành phần ban đầu nhưng có kích thước hoặc yêu cầu vận hành khác nhau.
Vì lý do này, khả năng tương thích của mô hình ngọn đuốc quan trọng hơn sự giống nhau về mặt hình ảnh.
Nếu máy cắt plasma ngừng phóng điện ngay sau khi thay thế vật tư tiêu hao, hãy kiểm tra các bộ phận mới được lắp đặt trước khi cho rằng nguồn điện bị hỏng.
Làm thế nào bạn có thể ngăn ngừa sự cố khởi động máy cắt plasma?
Bảo trì phòng ngừa có thể giảm thiểu tình trạng gián đoạn cắt không mong muốn, cải thiện tuổi thọ vật tư tiêu hao và hỗ trợ sản xuất ổn định hơn.
1. Duy trì nguồn cung cấp không khí khô, sạch
Thường xuyên kiểm tra máy nén, bộ lọc không khí, bộ điều chỉnh và hệ thống tách ẩm.
Xả nước tích tụ và thay thế các bộ phận lọc khi cần thiết.
Chất lượng không khí ổn định giúp bảo vệ các bộ phận của mỏ hàn và duy trì điều kiện cắt ổn định.
2. Kiểm tra vật tư tiêu hao trước khi cắt
Kiểm tra điện cực và vòi phun xem có bị mòn không.
Kiểm tra vòng xoáy và nắp giữ xem có bị hư hỏng không.
Thay thế các bộ phận theo tình trạng thực tế và khuyến nghị bảo trì của thiết bị.
3. Sử dụng đúng vật tư tiêu hao
Hãy kết hợp các vật tư tiêu hao với mẫu mỏ hàn, dòng điện vận hành và ứng dụng cắt.
Tránh kết hợp các bộ phận không được thiết kế để hoạt động cùng nhau.
4. Bảo vệ ngọn đuốc Cụm cáp
Ngăn chặn sự uốn cong, nghiền nát, kéo và mài mòn quá mức.
Luồn dây cáp mỏ ra khỏi các cạnh sắc và thiết bị di chuyển.
Kiểm tra các đầu nối và vỏ cáp thường xuyên.
5. Duy trì liên hệ kẹp làm việc đáng tin cậy
Giữ bàn kẹp sạch sẽ và kiểm tra cáp trở lại xem có bị hư hỏng không.
Kết nối kẹp với bề mặt dẫn điện phù hợp trước khi cắt.
6. Thực hiện theo chu kỳ làm việc định mức
Sử dụng máy trong giới hạn vận hành được chỉ định.
Duy trì hệ thống thông gió đầy đủ và ứng phó kịp thời với các cảnh báo về nhiệt độ.
7. Lưu giữ hồ sơ bảo trì
Đối với các xưởng sản xuất và người sử dụng công nghiệp, một hồ sơ bảo trì đơn giản có thể giúp xác định các lỗi tái diễn.
Thông tin hữu ích bao gồm:
Mục bảo trì
Những gì cần ghi lại
Mô hình ngọn đuốc
Model và bộ vật tư tiêu hao tương thích
Dòng cắt
Phạm vi hoạt động điển hình
Tình trạng tiêu hao
Độ mòn điện cực và vòi phun
Cung cấp không khí
Điều kiện áp suất, lưu lượng và bộ lọc
Triệu chứng lỗi
Không có hồ quang, hồ quang không liên tục hoặc truyền không thành công
Hành động khắc phục
Linh kiện được kiểm tra hoặc thay thế
Kết quả
Việc cắt bình thường có được khôi phục hay không
Một quy trình kiểm tra nhất quán có thể giúp các nhóm bảo trì phân biệt hao mòn tiêu hao thông thường với các sự cố thiết bị tái diễn.
Bạn nên kiểm tra những gì trước khi thay thế Mỏ cắt plasma ?
Nếu hiện có Mỏ cắt plasma bị hỏng hoặc liên tục gặp sự cố khởi động hồ quang thì việc lựa chọn một thiết bị thay thế tương thích là điều cần thiết.
Không nên chọn mỏ hàn thay thế chỉ dựa vào hình thức bên ngoài hoặc cường độ dòng điện được quảng cáo.
Trước khi mua, hãy kiểm tra các thông số kỹ thuật sau.
Yếu tố lựa chọn
Tại sao nó quan trọng
Mô hình máy cắt plasma
Xác định xem đèn pin có thể được sử dụng với nguồn điện hay không
Kiểu kết nối ngọn đuốc
Đảm bảo các kết nối điện, khí nén và điều khiển tương thích
Dòng cắt định mức
Phải đáp ứng các yêu cầu vận hành dự định
Hệ thống khởi động hồ quang
Phải phù hợp với thiết kế khởi động và điều khiển của thiết bị
Khả năng tương thích tiêu hao
Xác định điện cực, vòi phun và các bộ phận thay thế liên quan
Chiều dài cáp đèn pin
Ảnh hưởng đến cách bố trí và xử lý máy trạm
Ứng dụng thủ công hoặc cơ giới
Xác định cấu hình ngọn đuốc thích hợp
Yêu cầu về an toàn và kiểm soát
Đảm bảo hoạt động chính xác các chức năng bảo vệ của ngọn đuốc
Đối với các nhà phân phối thiết bị hàn, trung tâm sửa chữa và đội mua hàng công nghiệp, việc xác minh các chi tiết này trước khi đặt hàng có thể giảm bớt các vấn đề về khả năng tương thích và các khoản hoàn trả không cần thiết.
Khi yêu cầu đèn pin hoặc vật tư tiêu hao thay thế, hãy cung cấp mẫu đèn pin hiện có, mẫu máy, chi tiết đầu nối và dòng điện vận hành.
Hình ảnh của đèn pin ban đầu và các bộ phận tiêu hao cũng có thể giúp nhà cung cấp xác minh tính tương thích.
Câu hỏi thường gặp về vấn đề không có hồ quang của máy cắt plasma
1. Tại sao máy cắt plasma của tôi không bị hồ quang điện?
Máy cắt plasma có thể không tạo hồ quang do áp suất không khí không đủ, vật tư tiêu hao bị mòn, lắp ráp mỏ hàn không chính xác, tiếp xúc trở lại điện kém, sự cố kích hoạt, lỗi bảo vệ hoặc sự cố mạch khởi động hồ quang bên trong.
Bắt đầu bằng cách kiểm tra các chỉ báo lỗi, nguồn cấp khí, vật tư tiêu hao cho mỏ hàn và các kết nối bên ngoài.
2. Tại sao máy cắt plasma của tôi có không khí nhưng không có hồ quang?
Luồng khí không có hồ quang có thể cho thấy vật tư tiêu hao bị mòn, lắp ráp mỏ hàn không chính xác, khóa liên động an toàn không đạt yêu cầu, vấn đề về tín hiệu điều khiển hoặc lỗi khởi động hồ quang bên trong.
Kiểm tra các chỉ báo cảnh báo của máy và kiểm tra các bộ phận của mỏ hàn khi đã ngắt nguồn điện.
3. Tại sao Máy cắt Plasma của tôi Hồ quang mồi không hoạt động?
Hồ quang thí điểm có thể bị hỏng do vật tư tiêu hao bị hỏng, lắp ráp không đúng cách, cung cấp không khí không đầy đủ, lỗi kết nối mỏ hàn hoặc các vấn đề trong hệ thống khởi động.
Không phải tất cả các máy cắt plasma đều sử dụng cùng một thiết kế hồ quang thí điểm, do đó quy trình chẩn đoán thích hợp phụ thuộc vào thiết bị.
4. Tại sao Máy cắt Plasma của tôi Hồ quang mồi khởi động nhưng không cắt?
Nếu hồ quang thí điểm bắt đầu nhưng hồ quang cắt chính không di chuyển, hãy kiểm tra bàn ép, tiếp điểm phôi, điểm dừng mỏ hàn, vật tư tiêu hao và cài đặt vận hành.
Đường quay trở lại của phôi kém hoặc khoảng cách mỏ hàn quá xa có thể cản trở việc truyền hồ quang thành công.
5. Điện cực kém có thể khiến máy cắt plasma không cháy?
Đúng. Điện cực bị mòn hoặc hư hỏng nghiêm trọng có thể cản trở quá trình bắt đầu hồ quang đáng tin cậy.
Kiểm tra điện cực xem có bị xói mòn quá mức hoặc hư hỏng bất thường không và thay thế nó khi cần thiết.
Đồng thời kiểm tra vòi phun và các vật tư tiêu hao khác xem có bị mòn liên quan không.
6. Vòi phun bẩn có thể ngăn máy cắt plasma phóng điện hồ quang không?
Vòi phun bị ô nhiễm, bị tắc hoặc bị hỏng có thể ảnh hưởng đến dòng khí và hoạt động của hồ quang.
Tùy thuộc vào mức độ nghiêm trọng của sự cố và thiết kế mỏ hàn, điều này có thể góp phần dẫn đến việc khởi động không ổn định hoặc cắt không ổn định.
Kiểm tra và thay thế các vật tư tiêu hao bị hư hỏng theo thông số kỹ thuật của mỏ hàn.
7. Máy cắt plasma cần bao nhiêu áp suất không khí?
Áp suất không khí chính xác phụ thuộc vào kiểu máy cắt plasma và mỏ cắt.
Luôn tuân theo các yêu cầu về áp suất và lưu lượng quy định của thiết bị.
Kiểm tra nguồn cung cấp không khí trong điều kiện dòng chảy vì áp suất có thể giảm khi mỏ hàn hoạt động.
8. Kẹp hoạt động kém có thể khiến máy cắt plasma không cắt được không?
Đúng. Kết nối bàn ép kém có thể khiến vòng cung cắt chính không thể truyền đúng cách hoặc khiến quá trình cắt không ổn định.
Kết nối bàn kẹp một cách chắc chắn để làm sạch, dẫn điện kim loại và kiểm tra cáp hồi vị xem có bị hư hỏng không.
9. Tại sao máy cắt plasma của tôi ngừng phóng điện sau vài giây?
Các nguyên nhân có thể bao gồm luồng không khí không ổn định, vật tư tiêu hao bị hỏng, truyền hồ quang kém, lỗi điều khiển hoặc hệ thống bảo vệ đang hoạt động.
Nếu sự cố xảy ra sau khi cắt kéo dài, hãy kiểm tra cả các giới hạn về quá nhiệt và chu kỳ hoạt động.
10. Tại sao máy cắt plasma của tôi không bị phóng điện sau khi thay đổi vật tư tiêu hao?
Lựa chọn hoặc lắp ráp vật tư tiêu hao không chính xác có thể là nguyên nhân.
Xác nhận rằng điện cực, vòi phun, vòng xoáy và nắp giữ tương thích với đèn pin và được lắp đặt theo đúng thứ tự.
Kiểm tra xem máy có hiển thị cụm đèn pin hoặc lỗi liên quan đến an toàn hay không.
11. Làm sao để biết đèn pin plasma của tôi bị hỏng?
Các dấu hiệu có thể xảy ra bao gồm hư hỏng mỏ hàn có thể nhìn thấy, hoạt động kích hoạt không liên tục, cách điện cáp bị hỏng, lỗi kết nối lặp đi lặp lại hoặc sự cố khởi động hồ quang dai dẳng sau khi kiểm tra vật tư tiêu hao bên ngoài và điều kiện vận hành.
Những triệu chứng này không phải lúc nào cũng có nghĩa là toàn bộ mỏ hàn cần được thay thế.
Quá trình kiểm tra đủ tiêu chuẩn có thể giúp xác định xem sự cố chỉ xảy ra ở bộ phận có thể thay thế hay liên quan đến cụm mỏ hàn.
12. Khi nào tôi nên dừng khắc phục sự cố với máy cắt plasma?
Hãy ngừng sử dụng thiết bị nếu bạn nhận thấy cách điện bị hỏng, có mùi khét, tiếng ồn bất thường, lỗi bảo vệ lặp đi lặp lại hoặc các dấu hiệu khác của mối nguy hiểm về điện.
Dịch vụ bảo trì chuyên nghiệp cũng phù hợp khi máy tiếp tục bị hỏng sau các đợt kiểm tra bên ngoài được khuyến nghị.
Không bao giờ bỏ qua các thiết bị an toàn hoặc cố gắng sửa chữa không đủ tiêu chuẩn đối với các bộ phận điện áp cao bên trong.
Suy nghĩ cuối cùng: Cách khắc phục máy cắt plasma không hoạt động
Khi máy cắt plasma không bị phóng điện, cách tiếp cận hiệu quả nhất là xác định triệu chứng lỗi chính xác trước khi thay thế các bộ phận.
Bắt đầu với các đèn báo lỗi cấp khí và máy. Sau đó, kiểm tra vật tư tiêu hao của mỏ cắt, xác nhận việc lắp ráp chính xác và kiểm tra bàn ép cũng như các kết nối bên ngoài.
Nếu hồ quang thí điểm bắt đầu nhưng không chuyển, hãy tập trung vào đường hồi điện, chiều cao cắt và điều kiện vận hành.
Nếu máy có luồng không khí nhưng không có hồ quang mặc dù các điều kiện bên ngoài chính xác, thì vấn đề về bộ điều khiển hoặc khởi động hồ quang bên trong có thể cần được chẩn đoán chuyên nghiệp.
Chìa khóa để cắt plasma đáng tin cậy là ngọn đuốc phù hợp, vật tư tiêu hao được lắp đặt chính xác, luồng không khí ổn định, kết nối điện tốt và vận hành trong giới hạn định mức của thiết bị.
Đối với các nhà phân phối thiết bị, xưởng chế tạo và đội bảo trì công nghiệp, việc hiểu rõ bảy nguyên nhân phổ biến này có thể giảm chi phí thay thế không cần thiết, cải thiện hiệu quả xử lý sự cố và hỗ trợ hiệu suất cắt đáng tin cậy hơn.
Trải nghiệm cá nhân hóa ở mức kiểm soát hoàn toàn.
Trang web này sử dụng cookie và các công nghệ tương tự ('cookie'). Theo sự đồng ý của bạn, sẽ sử dụng cookie phân tích để theo dõi nội dung nào bạn quan tâm và cookie tiếp thị để hiển thị quảng cáo dựa trên sở thích. Chúng tôi sử dụng các nhà cung cấp bên thứ ba cho các biện pháp này, những người này cũng có thể sử dụng dữ liệu cho mục đích riêng của họ.
Bạn đồng ý bằng cách nhấp vào 'Chấp nhận tất cả' hoặc bằng cách áp dụng cài đặt cá nhân của bạn. Sau đó, dữ liệu của bạn cũng có thể được xử lý ở các quốc gia thứ ba ngoài EU, chẳng hạn như Hoa Kỳ, nơi không có mức độ bảo vệ dữ liệu tương ứng và đặc biệt là ở những nơi mà quyền truy cập của chính quyền địa phương có thể không được ngăn chặn một cách hiệu quả. Bạn có thể thu hồi sự đồng ý của mình với hiệu lực ngay lập tức bất kỳ lúc nào. Nếu bạn nhấp vào 'Từ chối tất cả', chỉ những cookie thực sự cần thiết mới được sử dụng.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių