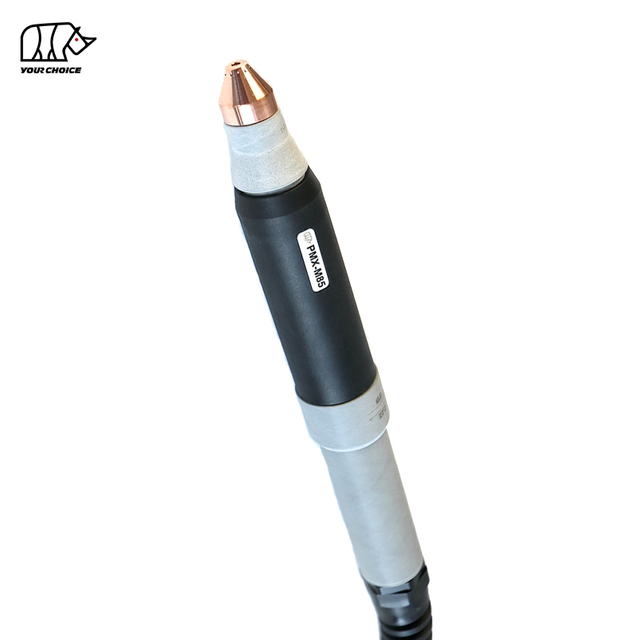
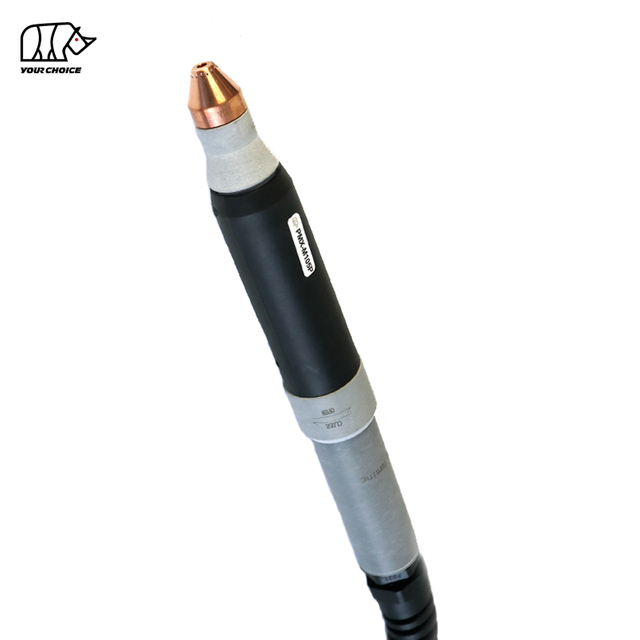
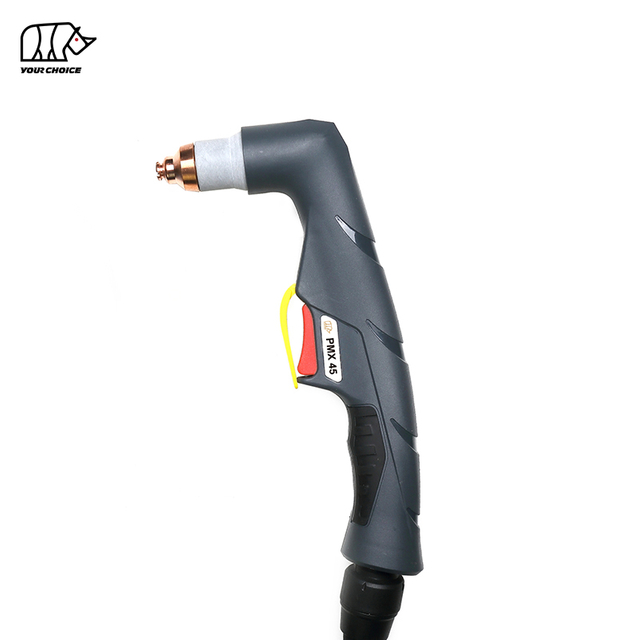
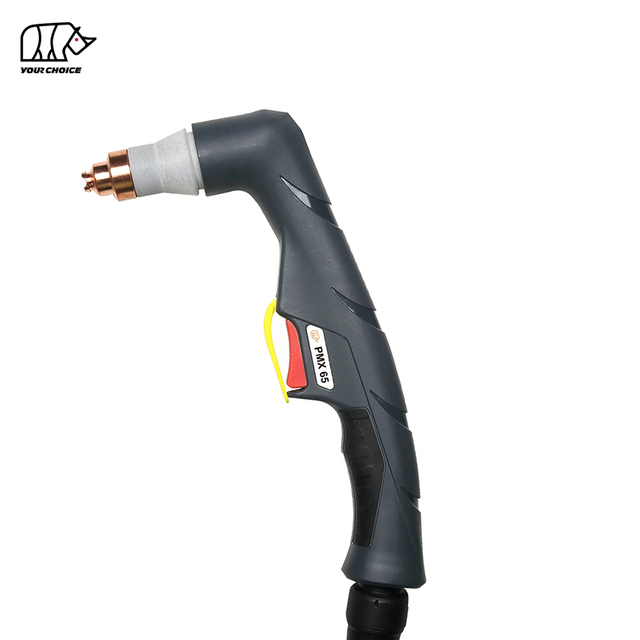
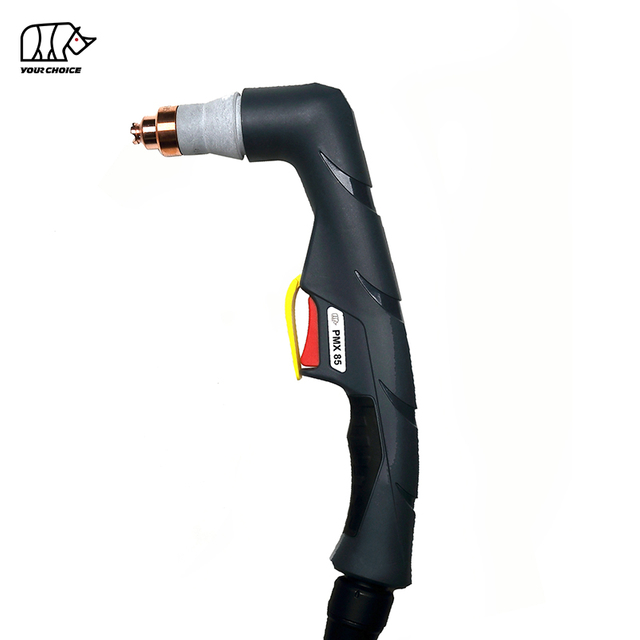
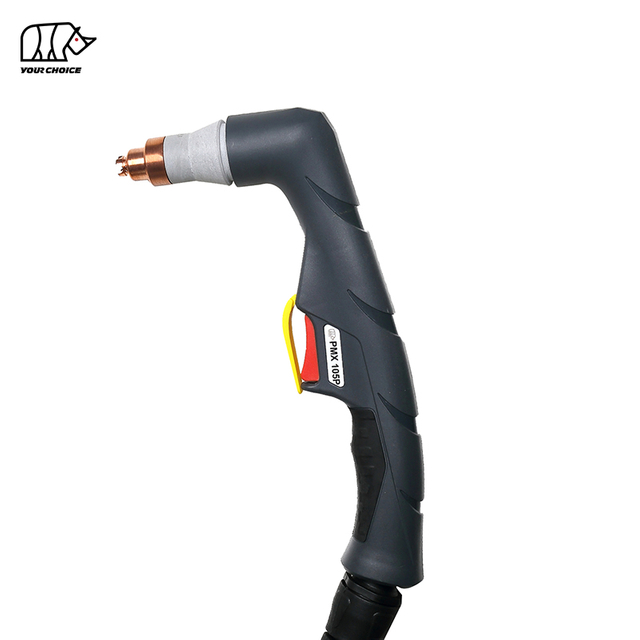
PMX Series Non-HF Mỏ cắt plasma để cắt thủ công và CNC
INWELT PMX Series là dòng đèn pin cắt plasma không tần số cao, làm mát bằng không khí, được thiết kế cho các ứng dụng cắt thủ công chuyên nghiệp và cơ giới hóa CNC .
Phạm vi hiện tại bao gồm hai nhóm sản phẩm chính:
Đèn pin cầm tay/bằng tay
PMX 45 – 45A
PMX 65 – 65A
PMX85 – 85A
PMX 105 – 105A
CNC / Đuốc cơ giới
PMX -M45 – 45A
PMX -M65 – 65A
PMX -M85 – 85A
PMX -M105 – 105A
Dòng sản phẩm này sử dụng Air/N₂ làm khí xử lý và hỗ trợ nhiều mức dòng điện cắt, cấu hình vật tư tiêu hao, cụm cáp và kết nối phía sau.
Đèn pin thủ công và máy phải được coi là cấu hình sản phẩm riêng biệt ngay cả khi chúng dùng chung các vật tư tiêu hao liên quan.
INWELT PMX Series So sánh
| mô hình Mô hình |
Vận hành |
Chu trình làm việc hiện tại |
Sơ cấp |
khởi động |
Khí |
Tiêu chuẩn |
| PMX 45 |
Thủ công |
45A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX 65 |
Thủ công |
65A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX85 |
Thủ công |
85A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX 105 |
Thủ công |
105A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX -M45 |
CNC / Máy |
45A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX -M65 |
CNC / Máy |
65A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX -M85 |
CNC / Máy |
85A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
| PMX -M105 |
CNC / Máy |
105A |
60% |
Non-HF |
Không khí / N₂ |
6 m |
Các giá trị ở trên thể hiện vị trí hiện tại chính của phạm vi INWELT PMX hiện tại.
Các biến thể có dòng điện cao hơn như PMX 45P hoặc PMX 105P chỉ nên được coi là sản phẩm riêng biệt khi thông số kỹ thuật của chúng đã được xác minh độc lập.
Hướng dẫn sử dụng PMX Mỏ cắt plasma
Dòng sản phẩm PMX cầm tay được thiết kế để chế tạo, sửa chữa, bảo trì và cắt plasma thủ công trong công nghiệp.
Các mô hình hiện tại bao gồm:
PMX 45
PMX 65
PMX85
PMX 105
Mỏ cắt thủ công bao gồm tay cầm, cò súng và hệ thống vật tư tiêu hao phía trước được thiết kế để người vận hành có thể điều khiển cắt.
Chọn mẫu theo:
PMX 45 45A Mỏ cắt plasma thủ công
PMX 45 là mẫu thiết bị cầm tay có giá thành thấp nhất hiện nay trong PMX Series .
Thông số kỹ thuật hiện tại của INWELT bao gồm:
Dòng điện định mức sơ cấp 45A
Chu kỳ thuế 60%
Bắt đầu cung Non-HF
Khí xử lý không khí / N₂
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 160 L/phút
Xấp xỉ. Luồng sau được đề xuất là 60 giây
Dây đèn pin tiêu chuẩn dài 6m
Nhiều tùy chọn kết nối phía sau
Cấu hình kết nối hiện tại có thể bao gồm:
PMX 45 phù hợp cho các ứng dụng chế tạo, sửa chữa thông thường và cắt kim loại có dòng điện thấp hơn khi được kết nối với nguồn năng lượng plasma tương thích.
PMX 65 65A Mỏ cắt plasma thủ công
PMX 65 cung cấp thêm công suất hiện tại trong khi vẫn giữ nguyên khái niệm nền tảng không phải HF PMX .
Thông số kỹ thuật hiện tại bao gồm:
Dòng điện định mức 65A
Chu kỳ thuế 60%
Non-HF bắt đầu
Khí xử lý không khí / N₂
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 185 L/phút
Xấp xỉ. Luồng sau được đề xuất là 60 giây
6 m chì tiêu chuẩn
Nền tảng tiêu hao PMX 65 hỗ trợ các cấu hình cắt dòng điện thấp hơn và toàn công suất, bao gồm các đầu cắt 45A và 65A.
Điều này cho phép cấu hình mỏ hàn theo dòng điện hoạt động thực tế thay vì sử dụng một kích thước vòi phun cho mọi ứng dụng.
PMX85 85A Mỏ cắt plasma thủ công
PMX85 được thiết kế để cắt plasma thủ công chuyên nghiệp với dòng điện cao hơn.
Thông số kỹ thuật hiện tại của INWELT bao gồm:
Dòng điện định mức 85A
Chu kỳ thuế 60%
Bắt đầu cung Non-HF
Khí xử lý không khí / N₂
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 230 L/phút
Xấp xỉ. Luồng sau đề xuất 80 giây
6 m chì tiêu chuẩn
Nhóm vật tư tiêu hao hiện tại bao gồm:
Đường kính vòi phun điển hình tương ứng là khoảng:
45A – Ø0,9mm
65A – Ø1,1mm
85A – Ø1,3 mm
Luôn sử dụng kết hợp đầu tip và tấm chắn đã được xác minh cho dòng điện đã chọn.
PMX 105 105A Mỏ cắt plasma thủ công
PMX 105 là mẫu thiết bị cầm tay tiêu chuẩn cao nhất hiện nay trong PMX Series .
Nó phải được định vị chủ yếu dưới dạng sản phẩm 105A , tách biệt khỏi mọi cấu hình 105P PMX hiện tại cao hơn.
Thông số kỹ thuật hiện tại của INWELT bao gồm:
Dòng điện định mức sơ cấp 105A
Chu kỳ thuế 60%
Bắt đầu cung Non-HF
Khí xử lý không khí / N₂
Xấp xỉ. Áp suất khí 5,0–5,5 bar
Xấp xỉ. Lưu lượng khí 255 L/phút
Xấp xỉ. Luồng sau đề xuất 120 giây
6 m chì tiêu chuẩn
Dòng sản phẩm hiện tại bao gồm vật tư cắt cho một số dòng điện lên đến 105A.
Đầu Ø1,5 mm được sử dụng làm cấu hình cắt toàn bộ đầu ra 105A hiện tại.
Không tự động coi các vật tư tiêu hao liên quan đến 125A là xếp hạng PMX 105 tiêu chuẩn.
PMX -M CNC và Cơ giới hóa Mỏ cắt plasma
Các mẫu PMX -M là phiên bản đèn pin máy chuyên dụng được thiết kế cho:
CNC bảng plasma
Cắt hồ sơ tự động
Hệ thống xử lý tấm
Chế tạo cơ giới
Tế bào cắt sản xuất
Các mô hình hiện tại bao gồm:
PMX -M45
PMX -M65
PMX -M85
PMX -M105
Đèn pin máy sử dụng cấu hình thân thẳng nhằm mục đích lắp cố định thay vì vận hành bằng tay.
PMX -M45 45A Mỏ cắt plasma CNC
PMX -M45 là mẫu cơ giới hóa có dòng điện thấp nhất trong dòng sản phẩm PMX -M hiện tại.
Thông số kỹ thuật hiện tại bao gồm:
Định vị sản phẩm chính 45A
Chu kỳ thuế 60%
Bắt đầu cung Non-HF
Khí xử lý không khí / N₂
Xấp xỉ. Áp suất vận hành 5,0 bar
Xấp xỉ. Lưu lượng khí 160 L/phút
Xấp xỉ. Luồng sau được đề xuất là 60 giây
6 m chì tiêu chuẩn
Cấu hình máy / ngọn đuốc CNC
Cấu hình đèn pin hoàn chỉnh hiện có bao gồm:
Mọi cấu hình PMX -M45P hiện tại cao hơn sẽ vẫn riêng biệt trừ khi được xác minh về mặt kỹ thuật.
PMX -M65 65A Mỏ cắt plasma CNC
PMX -M65 được thiết kế để cắt plasma cơ giới hóa loại 65A.
Thông số kỹ thuật hiện tại của INWELT bao gồm:
Dòng điện định mức 65A
Chu kỳ thuế 60%
Non-HF bắt đầu
Không khí / N₂
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 185 L/phút
Xấp xỉ. Luồng sau được đề xuất là 60 giây
6 m chì tiêu chuẩn
Vật tư tiêu hao hiện tại bao gồm cả cấu hình máy cắt 45A và 65A.
Đầu 65A PRO đầu ra đầy đủ sử dụng lỗ vòi phun khoảng Ø1,1 mm trong hệ thống INWELT hiện tại.
PMX -M85 85A Mỏ cắt plasma CNC
PMX -M85 cung cấp khả năng cắt cơ giới hóa cao hơn cho bàn CNC và xử lý tấm tự động.
Thông số kỹ thuật hiện tại của INWELT bao gồm:
Dòng điện định mức 85A
Chu kỳ thuế 60%
Non-HF bắt đầu
Không khí / N₂
Xấp xỉ. Áp suất khí 5,0 bar
Xấp xỉ. Lưu lượng khí 230 L/phút
Xấp xỉ. Luồng sau đề xuất 80 giây
6 m chì tiêu chuẩn
Nhóm vật tư tiêu hao của máy hiện tại bao gồm:
45A – khoảng Ø0,9 mm
65A – khoảng Ø1,1 mm
85A – khoảng Ø1,3 mm
Sự kết hợp chính xác của mẹo, lá chắn và thành phần giữ lại INWELT cho từng cấp độ hiện tại.
PMX -M105 105A Mỏ cắt plasma CNC
PMX -M105 là mẫu CNC tiêu chuẩn cao nhất hiện tại trong phạm vi PMX -M hiện tại.
Nó nên được định vị chủ yếu là:
PMX -M105 = 105A Non-HF Mỏ cắt plasma CNC
Thông số kỹ thuật hiện tại bao gồm:
Dòng điện định mức sơ cấp 105A
Chu kỳ thuế 60%
Non-HF bắt đầu
Không khí / N₂
Xấp xỉ. Áp suất khí 5,0–5,5 bar
Xấp xỉ. Lưu lượng khí 255 L/phút
Xấp xỉ. Luồng sau đề xuất 120 giây
6 m chì tiêu chuẩn
Các cấu hình dòng cắt liên quan bao gồm:
Bất kỳ sản phẩm 125A PMX -M105P riêng biệt nào cũng phải có thực thể sản phẩm và trang kỹ thuật riêng thay vì được trộn lẫn vào thông số kỹ thuật PMX -M105 tiêu chuẩn.
Hướng dẫn sử dụng PMX so với PMX -M CNC Torch: Sự khác biệt là gì?
Sự khác biệt chính là cách vận hành và lắp đặt ngọn đuốc.
| Tính năng |
PMX Đuốc thủ công |
PMX -M Đuốc máy |
| Hoạt động |
cầm tay |
CNC / Cơ giới hóa |
| Thân mỏ hàn |
Tay cầm vận hành |
Thân máy thẳng |
| Bắt đầu điều khiển |
Kích hoạt ngọn đuốc |
Điều khiển máy / CNC |
| gắn kết |
cầm tay |
Giá đỡ đèn pin / trục Z |
| Chiều cao cắt |
Người vận hành điều khiển |
Máy điều khiển |
| Mô hình tiêu biểu |
PMX 45/65/85/105 |
PMX -M45/65/85/105 |
Không lắp đặt mỏ cắt thủ công để thay thế cho mỏ cắt máy chuyên dụng mà không xác minh các yêu cầu hoàn chỉnh của hệ thống.
Cách chọn đúng lớp hiện tại PMX
Loại dòng điện chính xác phụ thuộc vào nguồn điện plasma và yêu cầu cắt.
PMX 45 / PMX -M45
Dòng điện sơ cấp:
45A
PMX 65 / PMX -M65
Dòng điện sơ cấp:
65A
PMX85 / PMX -M85
Dòng điện sơ cấp:
85A
PMX 105 / PMX -M105
Dòng điện sơ cấp:
105A
Mỏ cắt có dòng điện cao hơn không tự động có nghĩa là nó phải được sử dụng hết công suất cho mỗi lần cắt.
Vòi phun, tấm chắn và các vật tư tiêu hao khác phải phù hợp với dòng điện hoạt động đã chọn.
PMX Series Lựa chọn mẹo cắt theo dòng điện
Hệ thống tiêu hao INWELT PMX hiện tại tuân theo cách tiếp cận vòi phun dành riêng cho hiện tại.
Các mối quan hệ toàn dòng điển hình bao gồm:
| Dòng cắt |
Đường kính đầu điển hình |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1mm |
| 85A |
Ø1,3mm |
| 105A |
Ø1,5mm |
Số bộ phận chính xác phụ thuộc vào kiểu đèn pin, cấu hình máy/thủ công và dòng vật tư tiêu hao.
Không nên chọn đầu cắt plasma chỉ dựa vào hình dáng bên ngoài.
Tại sao việc kết hợp dòng điện với vòi phun lại quan trọng
Vòi cắt làm hạn chế hồ quang plasma.
Đường kính vòi phun ảnh hưởng đến:
Hình dạng tia plasma
Vận tốc khí
chiều rộng kerf
Công suất hiện tại
Nhiệt độ tiêu hao
Sử dụng vòi phun dòng điện thấp ở cường độ dòng điện quá cao có thể dẫn đến:
Vòi phun mòn nhanh
lỗ mở rộng
Vòng cung không ổn định
rãnh rộng hơn
Chất lượng cắt kém
Sử dụng vòi phun được chỉ định cho dòng điện đã chọn.
PMX Series Điện cực
Điện cực truyền năng lượng điện vào hồ quang plasma.
Dòng PMX hiện tại sử dụng các điện cực có thể thay thế phù hợp với đèn pin và nền tảng tiêu hao liên quan.
Kiểm tra điện cực xem:
Điện cực bị mòn quá mức có thể làm tăng tốc độ mài mòn của vòi phun và giảm độ tin cậy khi khởi động hồ quang.
PMX Series Vòng xoáy
Vòng xoáy kiểm soát sự phân phối và quay của khí xử lý xung quanh điện cực.
Dòng xoáy khí chính xác giúp ổn định và hạn chế hồ quang plasma.
Các lớp hiện tại khác nhau có thể yêu cầu các cấu hình vòng xoáy khác nhau.
Đừng cho rằng một vòng xoáy là đúng cho mọi quy trình PMX 45–105.
Sử dụng mối quan hệ tiêu dùng INWELT đã được xác minh.
Khiên tay so với Khiên máy
Cắt plasma thủ công và cơ giới có thể yêu cầu các cấu hình tấm chắn mặt trước khác nhau.
Khiên cầm đuốc
Các quy trình thủ công điển hình có thể bao gồm:
Kéo cắt
Cắt đứng
khoét lỗ
Khiên đèn pin máy
Quá trình cơ giới hóa có thể yêu cầu:
Không tự động lắp tấm chắn tay trên mỏ cắt máy hoặc tấm chắn máy trên mỏ cắt thủ công.
Vật phẩm cắt và khoét
Các cấu hình PMX đã chọn có thể hỗ trợ cắt plasma khi lắp đúng vật tư tiêu hao.
Cắt
Vật liệu cắt được thiết kế để tạo ra tia plasma hẹp để tách vật liệu.
khoét lỗ
Vật liệu cắt khoét tạo ra vòng cung rộng hơn để loại bỏ kim loại có kiểm soát.
Các ứng dụng khoét điển hình bao gồm:
Loại bỏ mối hàn
Loại bỏ khuyết tật
khoét lưng
Chuẩn bị chung
Sửa chữa và làm lại
Sử dụng vòi phun và tấm chắn phù hợp với dòng điện đã chọn.
Non-HF Khởi động hồ quang plasma
Dòng điện INWELT PMX Series hiện tại được đặt xung quanh các hệ thống khởi động hồ quang tần số không cao.
Sự khác biệt này rất quan trọng đối với các dự án thay thế.
Đèn pin không phải HF PMX sẽ không tự động thay thế:
Trước khi thay thế, hãy xác nhận:
Tại sao Non-HF Việc khởi đầu lại quan trọng đối với các hệ thống CNC
CNC hệ thống plasma có thể bao gồm các thiết bị điện tử nhạy cảm như:
Khởi động plasma Non-HF tránh được cấu trúc đánh lửa tần số cao thông thường được sử dụng bởi hệ thống plasma khởi động HF .
Tuy nhiên, chỉ hoạt động không phải HF không đảm bảo khả năng tương thích CNC .
Hệ thống nguồn điện, đèn pin và điều khiển hoàn chỉnh vẫn cần phải phù hợp.
PMX Series Yêu cầu về khí xử lý
Ngọn đuốc INWELT PMX hiện tại sử dụng:
Không khí / N₂
như các tùy chọn khí xử lý được liệt kê.
Các giá trị gần đúng của loại hiện tại là:
| loại hiện tại |
áp suất |
Dòng khí |
| 45A |
~5,0 thanh |
~160 L/phút |
| 65A |
~5,0 thanh |
~185 L/phút |
| 85A |
~5,0 thanh |
~230 L/phút |
| 105A |
~5,0–5,5 thanh |
~255 L/phút |
Sử dụng khí xử lý khô, sạch theo yêu cầu của nguồn năng lượng plasma.
Khí nén bị nhiễm bẩn hoặc chứa nhiều hơi ẩm có thể ảnh hưởng tiêu cực đến tuổi thọ vật liệu tiêu hao và tính ổn định của vết cắt.
PMX Series Luồng sau được đề xuất
Cấu hình INWELT hiện tại liệt kê các giai đoạn sau luồng được đề xuất khác nhau tùy theo loại mỏ cắt.
| Loại hiện tại |
được đề xuất sau luồng |
| 45A |
~60 giây |
| 65A |
~60 giây |
| 85A |
~80 giây |
| 105A |
~120 giây |
Dòng chảy sau giúp loại bỏ nhiệt dư từ mỏ cắt và vật tư tiêu hao sau khi cắt.
Cho phép nguồn điện hoàn thành chu trình làm mát bình thường bất cứ khi nào có thể.
PMX Series Tùy chọn cáp và đầu nối
Dòng sản phẩm PMX hỗ trợ nhiều cách bố trí kết nối phía sau tùy thuộc vào loại đèn pin cụ thể.
Các cấu hình có sẵn có thể bao gồm:
Tích hợp 1/4G
tách biệt 1/4G
Bộ điều hợp trung tâm
Bộ điều hợp tùy chỉnh
điều khiển 2 dây
điều khiển 4 dây
Cáp đồng trục
Khả năng tương thích không bao giờ chỉ được xác định từ kích thước ren hoặc hình thức đầu nối.
Xác nhận giao diện hoàn chỉnh.
Cách kiểm tra khả năng tương thích của máy cắt plasma PMX
Không chỉ chọn mỏ cắt thay thế vì máy cắt plasma được dán nhãn 45A, 65A, 85A hoặc 105A.
Xác nhận những điều sau đây.
Dòng điện đầu ra định mức
Nguồn điện phải hoạt động trong phạm vi đã được xác minh của đèn pin và vật tư tiêu hao đã chọn.
Hệ thống khởi động hồ quang
Xác nhận rằng máy sử dụng kiến trúc không tương thích HF .
Mạch hồ quang thí điểm
Thiết kế hồ quang thí điểm có thể khác nhau giữa các hệ thống plasma.
Đầu nối phía sau
Kiểm tra:
Chủ đề
Bộ điều hợp trung tâm
Đường dẫn điện/khí
Kết nối thí điểm
Kiểm soát hệ thống dây điện
Cấu hình thủ công và máy có thể sử dụng khác nhau:
Dây kích hoạt
Bắt đầu tín hiệu
giao diện CNC
Khí xử lý
Xác nhận yêu cầu về áp suất và lưu lượng.
PMX CNC Yêu cầu lắp đèn pin
Đối với mỏ hàn máy PMX -M, kích thước lắp đặt vật lý là rất quan trọng.
INWELT nên xuất bản các bản vẽ kích thước của bên thứ nhất hiển thị:
Các kích thước này phải được đo từ ngọn đuốc sản xuất INWELT thực tế.
Không sao chép bản vẽ mỏ hàn của nhà sản xuất khác.
PMX Kiểm soát chiều cao mỏ hàn và mỏ hàn máy
CNC bàn plasma có thể sử dụng hệ thống kiểm soát chiều cao mỏ cắt để quản lý chiều cao cắt.
Tùy thuộc vào hệ thống plasma hoàn chỉnh, việc kiểm soát chiều cao có thể bao gồm:
Không yêu cầu khả năng tương thích cảm biến ohmic trừ khi chính xác:
Khiên
Thành phần giữ lại
Kết nối điện
giao diện CNC
đã được xác minh cho cấu hình INWELT .
Chiều cao xỏ lỗ so với chiều cao cắt
Cắt plasma cơ giới hóa thường sử dụng các chiều cao ngọn đuốc khác nhau trong quá trình xuyên và cắt.
Chiều cao xỏ khuyên
Ngọn đuốc vẫn ở xa tấm hơn trong khi vật liệu nóng chảy bị đẩy ra ngoài trong quá trình xuyên hồ quang.
Chiều cao cắt
Sau khi xuyên, mỏ hàn di chuyển đến độ cao cắt đã lập trình.
Chiều cao không chính xác có thể góp phần vào:
Góc xiên quá mức
cặn bã
Hư hỏng vòi phun
Độ chính xác chiều kém
Giảm tuổi thọ tiêu hao
Sử dụng dữ liệu quy trình đã được xác minh từ hệ thống plasma hoàn chỉnh.
Đuốc plasma PMX Series có thể cắt dày đến mức nào?
Chỉ riêng mỏ cắt plasma không xác định được một độ dày cắt phổ biến.
Công suất cắt phụ thuộc vào:
Nguồn điện plasma
Hiện hành
Vật liệu
vòi phun
Áp suất khí
Dòng khí
Tốc độ di chuyển
Chiều cao xuyên thủng
Chiều cao cắt
Tình trạng tiêu hao
Yêu cầu chất lượng cắt
Dữ liệu chuyên nghiệp nên phân biệt giữa:
Cắt đề nghị
Cắt hiệu quả với tốc độ và chất lượng cạnh chấp nhận được.
Cắt tối đa
Vật liệu dày hơn vẫn có thể cắt ở tốc độ thấp hơn.
thôi việc
Độ dày tối đa có thể tách rời, thường có chất lượng cạnh giảm.
Không công bố một con số về độ dày chung cho tất cả ngọn đuốc PMX .
Xây dựng biểu đồ cắt INWELT PMX
Một trong những cải tiến SEO và GEO mạnh mẽ nhất trong tương lai sẽ được xác minh là biểu đồ cắt giảm INWELT .
Các trường được đề xuất bao gồm:
| tham số |
Dữ liệu |
| Ngọn đuốc |
PMX 45/65/85/105 |
| Hoạt động |
Tay/Máy |
| Vật liệu |
Thép nhẹ / Không gỉ / Nhôm |
| độ dày |
mm |
| Hiện hành |
MỘT |
| Số phần mẹo |
Mã INWELT |
| Đường kính đầu |
mm |
| Áp lực |
thanh |
| Dòng khí |
L/phút |
| Tốc độ di chuyển |
mm/phút |
| chiều cao xuyên thủng |
mm |
| cắt chiều cao |
mm |
| đâm chậm trễ |
giây |
| Chiều rộng Kerf |
mm |
| Kết quả |
Khuyến nghị / Tối đa / Mức độ thôi việc |
Sử dụng dữ liệu đo được INWELT thay vì biểu đồ cắt giảm của đối thủ cạnh tranh.
Đuốc plasma PMX Series có thể cắt được những kim loại nào?
Khi được kết nối với nguồn năng lượng plasma tương thích, đèn pin PMX Series có thể cắt các vật liệu dẫn điện bao gồm:
Thép nhẹ
Thép cacbon
Thép không gỉ
Nhôm
đồng
Thau
Thép mạ kẽm
Hiệu suất cắt thực tế phụ thuộc vào hệ thống plasma hoàn chỉnh.
Các ứng dụng điển hình cho đèn pin thủ công PMX
Đèn pin cầm tay PMX có thể được sử dụng để:
Chế tạo chung
Sửa
BẢO TRÌ
Kết cấu thép
Thiết bị nông nghiệp
Thiết bị xây dựng
Chế tạo ô tô
Xưởng kim loại
Cắt ruộng
Chọn đèn pin theo mức độ tương thích nguồn điện và dòng điện yêu cầu.
Các ứng dụng điển hình cho đèn pin PMX -M CNC
PMX -M mỏ hàn máy dành cho:
CNC bảng plasma
Cắt tấm tự động
Cắt hồ sơ
Sản xuất tấm kim loại
Chế tạo kết cấu
Linh kiện máy móc
Tế bào cắt sản xuất
Tự động hóa công nghiệp
Việc tích hợp máy phải luôn xem xét kích thước mỏ hàn, đầu nối, hệ thống khởi động và giao diện điều khiển.
PMX Series Vật tư tiêu hao dành cho Nhà phân phối
Dòng PMX đặc biệt phù hợp với các chương trình hậu mãi vì một dòng sản phẩm bao gồm cả đèn pin hoàn chỉnh và các bộ phận thay thế định kỳ.
Một phạm vi nhà phân phối chuyên nghiệp có thể bao gồm:
Ánh xạ số phần chính xác giúp giảm lỗi đặt hàng.
Vật tư tiêu hao bằng tay và máy nên được tách biệt rõ ràng
Một số cấu hình máy và tay PMX có thể dùng chung các vật tư tiêu hao bên trong đã chọn.
Tuy nhiên, hệ thống giao diện người dùng hoàn chỉnh sẽ không tự động được coi là giống hệt nhau.
Phân biệt rõ ràng:
Khiên tay
Lá chắn máy
Cấu hình kéo cắt
Cấu hình cơ giới hóa
Cấu hình khoét lỗ
Điều này đặc biệt quan trọng trên các trang sản phẩm 45A, 65A, 85A và 105A.
PMX Series Bảo trì
Kiểm tra điện cực
Thay thế các điện cực trước khi xói mòn quá mức ảnh hưởng đến việc bắt đầu hồ quang.
Kiểm tra đầu cắt
Kiểm tra:
Mở rộng mở rộng
lỗ hình bầu dục
Thiệt hại do nhiệt
Đốt cháy sát thương
Kiểm tra vòng xoáy
Thay thế các bộ phận phân phối khí bị nứt hoặc hư hỏng.
Kiểm tra tấm chắn
Kiểm tra:
Hư hại
Tắc nghẽn
Cài đặt không chính xác
Kiểm tra vòng chữ O
Thay thế các con dấu cứng hoặc bị hư hỏng.
Kiểm tra dây dẫn ngọn đuốc
Kiểm tra:
mài mòn
Thiệt hại do nhiệt
Những khúc cua chặt chẽ
Phụ kiện lỏng lẻo
Các vấn đề thường gặp về cắt plasma PMX
Bắt đầu vòng cung khó khăn
Kiểm tra:
Quá nhiều cặn bã
Kiểm tra:
Tốc độ di chuyển
Hiện hành
Chiều cao cắt
Tình trạng tiêu hao
Dòng khí
Góc xiên quá mức
Kiểm tra:
Góc ngọn đuốc
Mặc vòi phun
Chiều cao cắt
Độ vuông góc của mỏ hàn
Cuộc sống tiêu hao ngắn
Nguyên nhân có thể bao gồm:
Kích thước cắt không nhất quán CNC
Kiểm tra:
OEM PMX Series Sản xuất đèn pin plasma của INWELT
INWELT cung cấp PMX Series mỏ hàn plasma và các vật tư tiêu hao cho khách hàng B2B chuyên nghiệp, bao gồm:
Nhà sản xuất nguồn điện plasma
CNC nhà sản xuất máy plasma
Thương hiệu thiết bị hàn cắt
CNC nhà tích hợp hệ thống
nhà nhập khẩu
Nhà phân phối
Nhà bán buôn
Nhà cung cấp công nghiệp
Thương hiệu hàng tiêu dùng hậu mãi
Cấu hình OEM và ODM có thể được phát triển theo hệ thống plasma mục tiêu.
OEM và Tùy chọn nhãn riêng
Tùy chỉnh có thể bao gồm:
Xây dựng thương hiệu khách hàng
Nhãn sản phẩm
Cấu hình ngọn đuốc bằng tay hoặc máy
Chiều dài cáp
Đầu nối phía sau
Hệ thống dây điện điều khiển
Bộ điều hợp trung tâm
Bộ điều hợp tùy chỉnh
Bộ dụng cụ tiêu hao
Bao bì nhãn hiệu riêng
Nhãn kỹ thuật
Mã vạch và thùng carton
Đối với các dự án OEM , hãy cung cấp mô hình nguồn năng lượng plasma, dòng điện đầu ra, hệ thống khởi động, đầu nối, giao diện điều khiển và số lượng mua ước tính.
Tại sao lại lấy nguồn đèn pin plasma PMX Series từ INWELT ?
INWELT PMX Series kết hợp bốn lớp hiện tại với cả cấu hình đèn pin cầm tay và máy CNC .
Danh mục hiện tại bao gồm:
PMX 45
PMX 65
PMX85
PMX 105
PMX -M45
PMX -M65
PMX -M85
PMX -M105
Các lớp dòng điện sơ cấp 45A–105A
Non-HF bắt đầu
Vận hành không khí / N₂
Dây đèn pin tiêu chuẩn 6 m
Vật tư tiêu hao thủ công và cơ giới
Các thành phần cắt và khoét
Nhiều tùy chọn kết nối
OEM và cung cấp nhãn hiệu riêng
Đối với các nhà sản xuất và phân phối thiết bị, việc tìm nguồn cung ứng đèn pin hoàn chỉnh và các vật tư tiêu hao liên quan từ một nhà sản xuất có thể đơn giản hóa việc mua sắm và hỗ trợ hậu mãi.
Câu hỏi thường gặp về PMX Series Mỏ cắt plasma
Những mô hình nào được bao gồm trong INWELT PMX Series ?
Phạm vi hiện tại bao gồm:
Thủ công
PMX 45
PMX 65
PMX85
PMX 105
CNC / Máy
PMX -M45
PMX -M65
PMX -M85
PMX -M105
Ngọn đuốc PMX Series là HF hay không- HF ?
INWELT PMX Series hiện tại được định vị là dòng đèn pin plasma không phải HF.
Xếp hạng hiện tại có sẵn là gì?
Các lớp chính hiện nay là:
Sự khác biệt giữa PMX và PMX -M là gì?
Các mẫu PMX là đèn pin cầm tay/thủ công.
PMX -M mẫu là thân thẳng CNC /đuốc cơ giới.
PMX Series sử dụng khí gì?
Danh sách cấu hình INWELT hiện tại:
Không khí / N₂
như các lựa chọn khí xử lý.
Chiều dài dây dẫn mỏ hàn tiêu chuẩn là bao nhiêu?
Cấu hình tiêu chuẩn hiện tại sử dụng khoảng:
6 m
Đầu cắt nào được sử dụng cho 45A?
Cấu hình PMX hiện tại điển hình sử dụng khoảng:
Đầu Ø0,9 mm
Đầu cắt nào được sử dụng cho 65A?
Cấu hình PMX hiện tại điển hình sử dụng khoảng:
Đầu Ø1,1 mm
Đầu cắt nào được sử dụng cho 85A?
Cấu hình PMX hiện tại điển hình sử dụng khoảng:
Đầu Ø1,3 mm
Đầu cắt nào được sử dụng cho 105A?
Cấu hình PMX hiện tại điển hình sử dụng khoảng:
Đầu Ø1,5 mm
Số bộ phận chính xác phụ thuộc vào cấu hình ngọn đuốc và quy trình.
PMX 105 có thể hoạt động ở 125A không?
Tiêu chuẩn PMX 105 phải được coi là ngọn đuốc loại 105A.
Các thành phần liên quan đến 105P / 125A dòng điện cao hơn PMX phải được coi là một cấu hình riêng biệt trừ khi được xác minh rõ ràng.
PMX 45 có thể hoạt động ở 65A không?
Tiêu chuẩn PMX 45 phải được coi chủ yếu là sản phẩm 45A.
Mọi cấu hình PMX 45P / 65A đều phải được xác minh và xử lý riêng.
Các vật tư tiêu hao bằng tay và máy PMX có thể thay thế cho nhau được không?
Một số vật tư tiêu hao bên trong có thể liên quan nhưng tấm chắn tay, tấm chắn máy và các bộ phận mặt trước dành riêng cho quy trình có thể khác nhau.
Luôn xác nhận toàn bộ ngăn xếp tiêu hao.
Có thể sử dụng ngọn đuốc PMX trên bất kỳ máy cắt plasma nào có cùng cường độ dòng điện không?
KHÔNG.
Các yêu cầu về hệ thống khởi động, mạch hồ quang thí điểm, đầu nối, dây điều khiển và khí cũng phải phù hợp.
Ngọn đuốc PMX Series có thể cắt được thép không gỉ không?
Có, khi được sử dụng với nguồn năng lượng plasma tương thích và cài đặt quy trình phù hợp.
Ngọn đuốc PMX Series có thể cắt được nhôm không?
Đúng.
Nhôm có tính dẫn điện và có thể được cắt bằng plasma bằng hệ thống plasma thích hợp.
Ngọn đuốc PMX có thể cắt dày bao nhiêu?
Không có độ dày phổ quát chỉ dành cho ngọn đuốc.
Công suất cắt phụ thuộc vào toàn bộ hệ thống plasma, vật liệu, dòng điện vận hành và các thông số quy trình.
INWELT có cung cấp ngọn đuốc plasma OEM PMX không?
Đúng.
Các cấu hình OEM/ODM , nhãn riêng, đầu nối, cáp, giao diện điều khiển và bộ vật tư tiêu hao có sẵn cho khách hàng B2B đủ điều kiện.
Yêu cầu báo giá cho INWELT PMX Series Mỏ cắt plasma
Để lựa chọn sản phẩm nhanh hơn và xác nhận khả năng tương thích, hãy cung cấp:
Nhà sản xuất nguồn điện plasma
Model máy
Dòng điện đầu ra định mức
Mẫu đèn pin hiện có
Ứng dụng thủ công hoặc CNC
Loại hệ thống khởi động
Ảnh kết nối chính
Hình ảnh đầu nối điều khiển
Chiều dài cáp cần thiết
Yêu cầu cắt hoặc khoét
Vật tư tiêu hao cần thiết
Số lượng mua dự kiến
INWELT hoặc nhãn hiệu riêng
Sau đó, INWELT có thể đề xuất cấu hình đèn pin, cáp, đầu nối và vật tư tiêu hao PMX hoặc PMX -M thích hợp cho hệ thống cắt plasma của bạn.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių