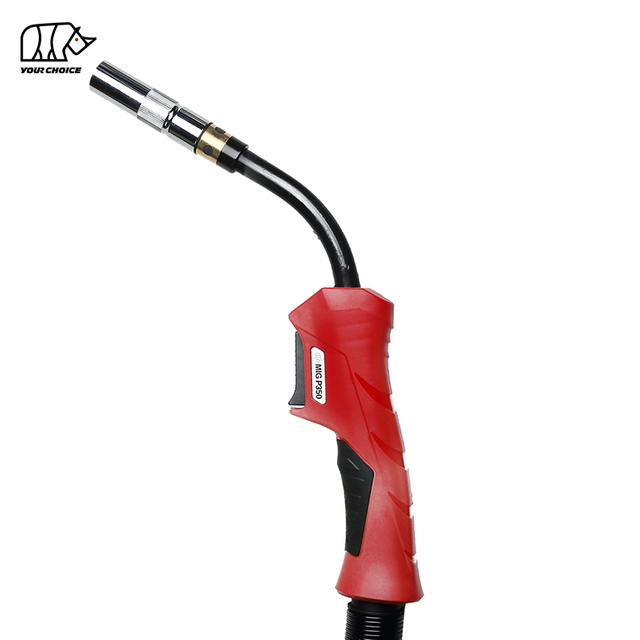
Ngọn đuốc MIG tiếp tục làm kẹt dây khi điện trở ở đâu đó giữa cuộn dây và đầu tiếp xúc trở nên lớn hơn mức mà bộ cấp dây có thể vượt qua một cách nhất quán. Các nguyên nhân phổ biến nhất là áp suất cuộn truyền động không chính xác, lớp lót bẩn hoặc quá nhỏ, cáp mỏ hàn bị uốn cong, đầu tiếp xúc sai, ống cuộn bị căng quá mức, dây hàn bị hỏng hoặc sự liên kết kém giữa bộ cấp liệu và mỏ hàn.
Kẹt dây không phải lúc nào cũng là lỗi đèn pin.
Sự cố có thể xảy ra ở ba điểm khác nhau:
bộ cấp dây → lót mỏ hàn → đầu tiếp xúc
Tìm chính xác vị trí hạn chế là cách nhanh nhất để khắc phục sự cố mà không cần thay thế những bộ phận không cần thiết.
Đối với hàn sản xuất, việc kẹt dây nhiều lần không bao giờ được coi là bình thường. Nó làm tăng thời gian ngừng hoạt động, tiêu hao đầu tiếp xúc, sự can thiệp của người vận hành, sự mất ổn định hồ quang và chi phí cho mỗi bộ phận hàn.
Tại sao dây MIG của tôi bị kẹt?
MIG dây thường bị kẹt do hệ thống cấp dây có điện trở quá lớn hoặc lực truyền động không ổn định.
Nguyên nhân chung
Chuyện gì xảy ra
Sửa chữa điển hình
Áp suất cuộn truyền động quá cao
Dây biến dạng hoặc tổ
Giảm áp lực
Áp suất cuộn truyền động quá thấp
dây trượt
Tăng dần áp lực
Rãnh dẫn động cuộn sai
Dây bị dập hoặc bị kẹp kém
Ghép cuộn với dây
Lớp lót bẩn hoặc không đúng
Ma sát tăng lên bên trong cáp mỏ hàn
Làm sạch hoặc thay thế lớp lót
Cáp đèn pin bị uốn cong mạnh
Dây kéo bên trong lớp lót
Làm thẳng cáp
Kích thước đầu tiếp xúc sai
Dây dính hoặc đi lang thang
Sử dụng mẹo đúng
Độ căng ống chỉ quá cao
Feeder cố gắng kéo dây
Giảm độ căng của phanh
Dây bị gỉ hoặc bị ô nhiễm
Các mảnh vụn đi vào lớp lót
Thay dây
Căn chỉnh hướng dẫn kém
Bắt dây trước khi lót
Căn chỉnh lại đường dẫn nguồn cấp dữ liệu
Điểm mấu chốt: Không tăng ngay áp lực cuộn truyền động khi dây MIG ngừng nạp. Áp lực quá mức có thể tạo ra hiện tượng chim làm tổ và khiến vấn đề trở nên tồi tệ hơn.
' MIG Kẹt dây' Thực sự có nghĩa là gì?
MIG kẹt dây là lỗi cấp dây trong đó dây điện cực không thể di chuyển trơn tru từ ống cuộn qua bộ cấp liệu, lớp lót, đầu tiếp xúc và vào hồ quang.
Thuật ngữ này có thể mô tả một số vấn đề khác nhau.
Kẹt mẹo liên lạc là gì?
Kẹt đầu tiếp xúc xảy ra khi dây chạm tới phía trước mỏ hàn nhưng không thể đi qua đầu tiếp xúc một cách trơn tru.
Các nguyên nhân phổ biến bao gồm:
kích thước đầu không chính xác;
lỗ khoan đầu bị hư hỏng;
đốt cháy lại;
ô nhiễm văng tung tóe;
đầu tiếp xúc quá nóng.
Làm tổ chim là gì?
Birdnesting là lỗi cấp dây trong đó dây hàn bị vênh và tạo thành một vòng rối gần bộ truyền động do bộ cấp dây tiếp tục đẩy trong khi dây không thể di chuyển qua mỏ hàn.
Làm tổ chim thường có nghĩa là:
Hạn chế nằm ở phía hạ lưu của cuộn truyền động.
Nguyên nhân có thể bao gồm:
lớp lót bị chặn;
kích thước lót sai;
cáp bị uốn cong mạnh;
tắc nghẽn đầu tiếp xúc;
áp lực cuộn ổ đĩa quá mức.
Trượt dây là gì?
Hiện tượng trượt dây xảy ra khi ổ đĩa quay nhưng không thể di chuyển dây một cách nhất quán.
Nguyên nhân điển hình bao gồm:
áp suất cuộn truyền động không đủ;
rãnh cuộn không đúng;
dây dầu;
cuộn truyền động bị mòn;
sức cản ống chỉ quá mức.
Ba vấn đề này—dính đầu, dính chim và trượt dây—có thể trông giống nhau trong quá trình hàn nhưng yêu cầu các giải pháp khác nhau.
Dây MIG thực sự bị kẹt ở đâu?
Trước khi thay đổi bất kỳ bộ phận nào, hãy xác định nơi xảy ra điện trở.
Nếu dây bị kẹt ở bộ nạp
Kiểm tra:
phanh ống chỉ;
ổ cuộn;
hướng dẫn đầu vào;
hướng dẫn đầu ra;
áp suất cuộn ổ đĩa;
căn chỉnh ống chỉ.
Nếu dây bị kẹt bên trong cáp đèn pin
Kiểm tra:
tình trạng lót;
uốn cong cáp;
kích thước lót;
lắp đặt lớp lót;
bụi bẩn hoặc các hạt kim loại.
Nếu dây bị kẹt ở đầu tiếp xúc
Kiểm tra:
lỗ khoan đầu tiếp xúc;
kích thước đầu;
đốt cháy lại;
bắn tung tóe;
mặt trước quá nóng.
Chẩn đoán dựa trên vị trí đơn giản này có thể tiết kiệm đáng kể thời gian xử lý sự cố.
Nguyên nhân 1: Áp suất cuộn truyền động quá cao hoặc quá thấp?
Áp suất cuộn truyền động không chính xác là một trong những nguyên nhân phổ biến nhất gây ra sự cố cấp dây MIG .
Các cuộn truyền động phải kẹp dây đủ chắc chắn để di chuyển nó qua mỏ cắt đồng thời tránh biến dạng quá mức.
Điều gì xảy ra nếu áp suất cuộn truyền động quá thấp?
Các cuộn có thể trượt trên dây.
Các triệu chứng bao gồm:
tốc độ dây không đều;
hồ quang tăng vọt;
cho ăn không nhất quán;
dây dừng khi tải;
vết đánh bóng có thể nhìn thấy trên dây.
Phản ứng tự nhiên thường là thắt chặt áp lực một cách đột ngột.
Điều đó có thể tạo ra vấn đề thứ hai.
Điều gì xảy ra nếu áp suất cuộn truyền động quá cao?
Áp lực quá mức có thể:
làm biến dạng dây;
tạo vảy kim loại;
làm hỏng bề mặt dây;
tăng ô nhiễm lớp lót;
góp phần vào việc nuôi chim.
Đối với dây mềm hơn, áp suất quá mức đặc biệt có vấn đề.
Cài đặt đúng là:
Đủ áp lực để cho ăn liên tục, nhưng không nhiều hơn mức cần thiết.
Nguyên nhân 2: Bạn đang sử dụng sai cuộn ổ đĩa?
Rãnh cuộn truyền động phải phù hợp với đường kính dây và vật liệu.
Các loại dây khác nhau yêu cầu đặc tính cấp dây khác nhau.
Loại dây
Đặc tính thức ăn
Rủi ro chính
Dây thép rắn
Tương đối cứng
Trượt nếu áp suất quá thấp
Dây thép không gỉ
Cứng nhưng nhạy cảm với bề mặt
Mặc và ăn không nhất quán
Dây lõi thông lượng
Cấu trúc hình ống
Nghiền nát nếu áp suất quá mức
Dây nhôm
Rất mềm
Biến dạng và làm tổ chim
Cuộn truyền động quá lớn so với dây có thể không được kẹp đúng cách.
Rãnh quá nhỏ có thể làm biến dạng dây.
Đối với dây mềm, áp suất truyền động mạnh hoặc hình dạng cuộn không phù hợp có thể tạo ra sự mất ổn định nghiêm trọng khi cấp dây.
Nguyên nhân 3: Lớp lót đèn pin MIG có bị bẩn, hư hỏng hoặc sai kích cỡ không?
Lớp lót bị chặn hoặc có kích thước không chính xác là một trong những lý do thường gặp nhất khiến Ngọn đuốc MIG cứ làm kẹt dây.
Lớp lót dẫn dây hàn xuyên qua cáp mỏ hàn.
Nó phải cung cấp đủ khoảng trống để nạp liệu trơn tru mà không cho phép dây di chuyển quá mức.
Điều gì xảy ra khi lớp lót quá nhỏ?
Lớp lót quá nhỏ sẽ tạo ra ma sát quá mức.
Điều này trở nên tồi tệ hơn khi:
chiều dài cáp tăng lên;
ngọn đuốc uốn cong;
bề mặt dây bị nhiễm bẩn;
dây hàn có đường kính thực tế lớn hơn.
Bộ nạp khi đó cần nhiều lực hơn để đẩy dây.
Sau cùng:
ma sát > lực nạp = kẹt dây
Điều gì xảy ra khi lớp lót quá lớn?
Lớp lót quá lớn có thể khiến dây chuyển động không đều.
Điều này có thể tạo ra:
cho ăn không ổn định;
rung động;
vị trí dây không nhất quán;
tăng tốc mặc.
Lớp lót chính xác phải được chọn theo đường kính dây và phạm vi vật liệu.
Sự nhiễm bẩn lớp lót gây ra kẹt giấy như thế nào?
Mỗi mét dây hàn đi vào mỏ hàn có thể mang theo một lượng nhỏ:
bụi;
dầu;
rỉ sét;
hạt kim loại;
vẽ dư lượng.
Những chất gây ô nhiễm này tích tụ bên trong lớp lót.
Theo thời gian, ma sát tăng lên.
Đây là lý do tại sao một ngọn đuốc được cấp điện hoàn hảo khi còn mới có thể dần dần gặp phải các vấn đề về nạp dây.
Nguyên nhân 4: Cáp đèn pin MIG có bị cong hoặc cuộn quá chặt không?
Bị uốn cong mạnh Cáp mỏ hàn MIG làm tăng ma sát giữa dây hàn và lớp lót và có thể gây kẹt dây gián đoạn hoặc liên tục.
Dây phải đi vài mét qua cáp trước khi chạm tới đầu tiếp xúc.
Mỗi lần uốn cong đều tăng sức đề kháng.
Tại sao uốn cong quá chặt lại gây ra sự cố khi nạp dây?
Khi cáp bị uốn:
dây ép vào tường lót;
diện tích tiếp xúc tăng lên;
ma sát tăng lên;
tải trung chuyển tăng lên.
Vấn đề trở nên nghiêm trọng hơn với:
cáp đuốc dài;
dây mềm;
lớp lót bị ô nhiễm;
khe hở lót nhỏ.
Cáp đèn pin MIG nên được định vị như thế nào?
Khi chẩn đoán kẹt dây:
Đặt cáp mỏ hàn thẳng nhất có thể.
Loại bỏ các vòng chặt chẽ.
Tránh xoắn cáp.
Nạp dây nữa.
Nếu việc cấp dữ liệu được cải thiện đáng kể thì việc định tuyến cáp sẽ góp phần gây ra vấn đề.
Để sản xuất chính xác, hãy chọn chiều dài cáp đủ dài cho ứng dụng nhưng không dài hơn mức cần thiết.
Nguyên nhân 5: Đầu tiếp xúc có làm dây bị dính không?
Đầu tiếp xúc quá nhỏ, bị mòn, quá nóng, bị nhiễm bẩn hoặc bị hỏng có thể làm dừng dây ở điểm cuối của đường cấp liệu.
Đây là một trong những vấn đề dễ chẩn đoán nhất.
Tháo đầu tiếp xúc và nạp dây.
Nếu dây đi trơn tru khi đầu đã được tháo ra nhưng bị kẹt sau khi lắp đầu vào thì có thể có vấn đề ở đầu tiếp xúc.
Điều gì xảy ra nếu đầu liên lạc quá nhỏ?
Dây có thể bị kẹt bên trong lỗ khoan.
Các triệu chứng có thể xảy ra bao gồm:
dây dừng ở phía trước ngọn đuốc;
đẩy trung chuyển và tổ chim;
dây di chuyển khi lạnh nhưng dính khi nóng;
hiện tượng cháy ngược xảy ra thường xuyên.
Đầu hàn phải phù hợp với đường kính dây hàn.
Nhiệt có thể tạo ra dây kẹt đầu tiếp xúc không?
Đúng.
Đầu tiếp xúc hoạt động rất gần với hồ quang hàn.
Tải nhiệt quá mức có thể ảnh hưởng đến đầu và các vật tư tiêu hao xung quanh.
Nếu một đầu bị hỏng hoặc dây cháy trở lại lỗ khoan, dây có thể tự hàn tạm thời vào đầu.
Điều này thường được gọi là burnback.
Burnback là gì và tại sao nó gây ra kẹt dây?
Hiện tượng cháy ngược xảy ra khi dây hàn nóng chảy trở lại vào đầu tiếp xúc thay vì duy trì khoảng cách chính xác giữa đầu dây và đầu tiếp xúc.
Sau khi ghi lại:
dây có thể dính vào đầu dây;
lỗ khoan đầu có thể bị hỏng;
lần nạp dây tiếp theo có thể thất bại;
máng ăn có thể tạo ra tổ chim.
Sự cháy lại nhiều lần không nên được xử lý đơn giản bằng cách thay thế các đầu tiếp xúc.
Kiểm tra:
tốc độ cấp dây;
quan hệ điện áp;
tình trạng đầu tiếp xúc;
tính nhất quán của nguồn cấp dây;
vị trí ngọn đuốc.
Nguyên nhân 6: Độ căng của ống cuộn có quá cao không?
Cuộn dây hàn cần có đủ lực phanh để ngăn chặn tình trạng quay không kiểm soát sau khi bộ cấp liệu dừng lại.
Nhưng lực phanh quá lớn khiến bánh lái phải làm việc vất vả hơn.
Cuộn dây bị căng quá mức có thể gây trượt dây, nạp không ổn định và gây kẹt mỏ hàn.
Điều gì xảy ra nếu độ căng của ống chỉ quá chặt?
Người cho ăn phải khắc phục:
Lực cản phanh ống + ma sát lót + ma sát đầu tiếp xúc
Nếu tổng điện trở trở nên quá cao, dây có thể:
trượt ở cuộn truyền động;
dừng lại không liên tục;
biến dạng;
yến sào.
Điều gì xảy ra nếu độ căng của ống chỉ quá lỏng?
Ống chỉ có thể tiếp tục quay sau khi bộ nạp dừng lại.
Điều này có thể khiến cuộn dây bị lỏng hoặc dây bị rối gần ống cuộn.
Cài đặt chính xác là đủ lực phanh để ngăn chặn tình trạng tràn ống cuộn mà không cản trở việc cấp dây một cách không cần thiết.
Nguyên nhân 7: Dây hàn bị bẩn, rỉ sét, hư hỏng?
Tình trạng dây ảnh hưởng trực tiếp MIG cấp nguồn cho ngọn đuốc vì mọi thứ trên bề mặt dây cuối cùng đều đi qua lớp lót và đầu tiếp xúc.
Tình trạng dây kém có thể nhanh chóng làm nhiễm bẩn một ngọn đuốc khỏe mạnh.
Kiểm tra:
rỉ sét;
bụi;
dầu;
ăn mòn;
cuộn dây bị hư hỏng;
dây nghiền;
các lớp ống chỉ chéo.
Rust đặc biệt có vấn đề.
Các hạt rỉ sét có thể tích tụ bên trong lớp lót và làm tăng đáng kể độ ma sát.
Thay lớp lót mà không thay dây bị nhiễm bẩn nặng có thể khiến vấn đề tương tự nhanh chóng quay trở lại.
Nguyên nhân 8: Các thanh dẫn dây và cuộn truyền động có bị lệch không?
Đường đi của dây phải thẳng và mượt nhất có thể từ ống cuộn vào ống lót mỏ hàn.
Việc căn chỉnh sai có thể khiến dây cọ xát vào:
hướng dẫn đầu vào;
các cạnh cuộn ổ đĩa;
hướng dẫn đầu ra;
lối vào lót.
Điều này tạo ra lực cản trước khi dây đi vào mỏ cắt.
Bạn nên kiểm tra những gì?
Xác minh rằng:
ống chỉ → dẫn hướng đầu vào → cuộn truyền động → dẫn hướng đầu ra → lớp lót
được căn chỉnh.
Dây hàn phải đi vào lớp lót mà không bị ép sang một bên.
Tại sao MIG nối dây thường xuyên hơn với nhôm?
Dây hàn nhôm dễ bị kẹt hơn vì nó mềm hơn và khả năng chịu nén, oằn kém hơn dây thép.
Điều này làm cho việc cấp nhôm đặc biệt nhạy cảm với:
áp suất cuộn ổ đĩa;
ma sát lót;
uốn cong cáp;
chiều dài cáp;
khoảng cách thức ăn.
Một lượng điện trở nhỏ không làm dây thép dừng lại có thể khiến dây nhôm mềm bị oằn gần bộ cấp liệu.
Bạn có thể cải thiện việc cấp dây bằng nhôm MIG như thế nào?
Đối với các ứng dụng dây mềm:
sử dụng lớp lót có độ ma sát thấp thích hợp;
tránh uốn cong cáp quá chặt;
giữ chiều dài cáp phù hợp;
sử dụng cuộn truyền động phù hợp với dây mềm;
tránh áp lực truyền động quá mức;
giữ dây sạch sẽ;
sử dụng đầu tiếp xúc có kích thước chính xác.
Đối với các ứng dụng đòi hỏi khắt khe, hệ thống cấp liệu được thiết kế để giảm khoảng cách mà dây mềm phải đẩy có thể mang lại tính nhất quán cao hơn.
Tại sao nguồn cấp dây vẫn ổn khi loại bỏ đầu tiếp xúc?
Đây là một trong những xét nghiệm chẩn đoán hữu ích nhất.
Nếu dây tiếp xúc trơn tru khi đầu tiếp xúc đã được tháo ra:
ống chỉ + cuộn truyền động + lớp lót có thể có khả năng cấp dây.
Sự hạn chế có thể xảy ra ở hoặc gần phần đầu của ngọn đuốc.
Thanh tra:
đầu liên lạc;
kích thước đầu;
đốt cháy lại;
người giữ tiền tip;
căn chỉnh mặt trước.
Nếu dây vẫn tiếp xúc kém khi đã tháo đầu tiếp xúc, hãy kiểm tra lớp lót, cáp, cuộn truyền động và ống cuộn.
Tại sao dây MIG lại bám vào tổ chim ở bộ nạp?
Việc lồng chim lặp đi lặp lại thường có nghĩa là bộ cấp dây đang đẩy dây nhanh hơn mức hệ thống mỏ hàn phía sau có thể chấp nhận được.
Các nguyên nhân phổ biến bao gồm:
lớp lót bị chặn;
lớp lót không đúng;
kẹt đầu tiếp xúc;
cáp bị uốn cong mạnh;
áp lực cuộn ổ đĩa quá mức;
uốn dây mềm.
Khi xảy ra hiện tượng tổ chim, đừng chỉ cắt bỏ phần dây rối và khởi động lại.
Hạn chế xuôi dòng phải được xác định trước tiên.
Nếu không, lần tổ chim tiếp theo có thể sẽ xảy ra lần nữa.
Bạn nên kiểm tra điều gì đầu tiên khi dây MIG ngừng cấp nguồn?
Sử dụng trình tự chẩn đoán nhanh này.
Bước chân
Kiểm tra
Nó nói gì với bạn
1
Xóa mẹo liên hệ
Tách các vấn đề về mẹo khỏi các vấn đề về đường dẫn nguồn cấp dữ liệu
2
Làm thẳng cáp đèn pin
Xác định lực cản liên quan đến uốn cong
3
Nạp dây bằng tay
Kiểm tra độ bền của lớp lót
4
Kiểm tra áp suất ổ lăn
Phát hiện trượt hoặc nghiền
5
Kiểm tra rãnh ổ lăn
Xác nhận khả năng tương thích dây chính xác
6
Kiểm tra độ căng của ống chỉ
Phát hiện lực cản phanh quá mức
7
Kiểm tra tình trạng dây
Xác định rỉ sét hoặc ô nhiễm
8
Kiểm tra lớp lót
Phát hiện tắc nghẽn hoặc kích thước sai
9
Kiểm tra căn chỉnh hướng dẫn
Phát hiện lực cản cơ học
Trình tự này hiệu quả hơn việc thay thế các bộ phận một cách ngẫu nhiên.
Bạn kiểm tra lớp lót đèn pin MIG bằng cách nào?
Thử nghiệm thực tế là tháo đầu tiếp xúc và dây cấp qua mỏ hàn với cáp được bố trí càng thẳng càng tốt.
Dây phải di chuyển trơn tru.
Nếu sức đề kháng đáng kể vẫn còn:
Tháo dây.
Kiểm tra lớp lót.
Kiểm tra ô nhiễm.
Xác minh kích thước lót.
Xác nhận chiều dài lớp lót và cách lắp đặt.
Thay lớp lót nếu lực cản vẫn còn quá mức.
Lớp lót là một thành phần mài mòn.
Nó nên được coi là một phần của việc bảo trì cấp dây định kỳ hơn là một thành phần trọn đời.
Lớp lót được lắp đặt không chính xác có thể gây ra kẹt dây không?
Đúng.
Ngay cả một lớp lót mới cũng có thể gây ra vấn đề về nạp liệu nếu nó được lắp đặt không đúng cách.
Các vấn đề cài đặt tiềm ẩn bao gồm:
lớp lót cắt quá ngắn;
lớp lót cắt quá dài;
chỗ ngồi kém ở phía trước;
chỗ ngồi kém ở kết nối phía sau;
gờ sắc ở đầu cắt;
đặc điểm kỹ thuật lót không chính xác.
Lớp lót được cắt tỉa kém có thể tạo ra khe hở giữa các bộ phận khiến dây hàn có thể mắc vào.
Sử dụng một vết cắt sạch và làm theo quy trình lắp đặt lớp lót chính xác của mỏ hàn.
Tại sao nguồn cấp dây MIG trở nên tệ hơn khi đèn pin nóng lên?
Nếu việc cấp dây ngày càng trở nên tồi tệ hơn trong thời gian hàn dài, hãy kiểm tra mặt trước.
Nhiệt có thể tăng tốc:
mòn đầu tiếp xúc;
tích tụ vết bẩn;
đốt cháy lại;
mở rộng thành phần;
thiệt hại tiêu hao.
Do đó, vấn đề có thể xuất hiện dưới dạng:
ngọn đuốc lạnh = cho ăn bình thường
theo sau là:
ngọn đuốc nóng = dây dính
Trong tình huống đó, hệ thống cấp dây có thể không phải là vấn đề duy nhất.
Cường độ dòng điện của mỏ hàn, chu kỳ làm việc, làm mát và tình trạng vật tư tiêu hao cũng cần được kiểm tra.
Chiều dài cáp ảnh hưởng đến việc cấp dây MIG như thế nào?
Cáp mỏ hàn dài hơn tạo ra đường đi cơ học dài hơn cho dây.
Độ dài dài hơn có nghĩa là có nhiều cơ hội hơn cho:
ma sát;
uốn cong;
ô nhiễm lót;
kéo dây.
Điều này không có nghĩa là dây cáp dài luôn có vấn đề.
Điều đó có nghĩa là hệ thống cấp liệu hoàn chỉnh phải được chọn theo chiều dài yêu cầu.
Đối với hàn sản xuất, tránh lựa chọn cụm mỏ hàn dài không cần thiết khi cáp ngắn hơn có thể thoải mái tiếp cận khu vực hàn.
Làm cách nào để khắc phục sự cố đèn pin MIG bị kẹt dây?
Sử dụng quy trình từng bước sau đây.
Bước 1: Xóa Mẹo liên hệ
Dây cấp liệu.
Nếu sự cố không còn nữa, hãy kiểm tra hoặc thay thế đầu tiếp xúc.
Bước 2: Làm thẳng cáp đèn pin
Loại bỏ các khúc cua và vòng lặp chặt chẽ.
Thử cho ăn lại.
Bước 3: Kiểm tra cuộn truyền động
Xác minh:
rãnh đúng;
đường kính chính xác;
bề mặt sạch sẽ;
sự sắp xếp hợp lý.
Bước 4: Điều chỉnh áp suất cuộn truyền động
Chỉ sử dụng đủ áp lực để cho ăn đáng tin cậy.
Không sử dụng áp lực để bù đắp cho lớp lót bị tắc.
Bước 5: Kiểm tra độ căng của ống phanh
Hãy chắc chắn rằng ống cuộn quay tự do mà không bị tràn không kiểm soát được.
Bước 6: Kiểm tra dây hàn
Thay thế dây bị rỉ sét, bị ô nhiễm hoặc bị hư hỏng.
Bước 7: Kiểm tra hoặc thay thế lớp lót
Sử dụng lớp lót chính xác cho đường kính dây và vật liệu.
Bước 8: Kiểm tra căn chỉnh hướng dẫn
Đảm bảo dây di chuyển trơn tru vào lớp lót.
Bước 9: Kiểm tra vật tư tiêu hao đầu cuối của Torch
Kiểm tra:
người giữ tiền tip;
bộ khuếch tán;
đầu liên lạc;
vòi phun;
tình trạng văng tung tóe.
MIG Bảng khắc phục sự cố về nguồn cấp dây
triệu chứng
Nguyên nhân có khả năng nhất
Hành động đầu tiên
Dây trượt ở cuộn truyền động
Áp suất thấp/điện trở cao
Kiểm tra áp suất và lớp lót
Tổ yến dây
Tắc nghẽn hạ lưu
Kiểm tra đầu và lớp lót
Chỉ bị kẹt dây khi cáp bị cong
Ma sát cáp/lớp lót
Làm thẳng cáp
Kẹt dây ở đầu tiếp xúc
Đầu sai/hư hỏng
Thay đầu tip đúng
Dây dẫn kém sau khi hàn lâu
Vấn đề về nhiệt/giao diện người dùng
Kiểm tra chu kỳ tip và nhiệm vụ
Dây cấp kém từ ống chỉ mới
Độ căng/căn chỉnh ống chỉ
Kiểm tra hệ thống ống chỉ
Các hạt kim loại mịn gần trung chuyển
Áp lực quá mức/cuộn sai
Điều chỉnh hệ thống truyền động
Lớp lót bên trong rỉ sét
Dây bị ô nhiễm
Thay thế dây và lớp lót
Dây nhôm bị thắt nhiều lần
Kháng thức ăn quá mức
Tối ưu hóa đường dẫn dây mềm
Arc dâng lên khi cho ăn
Giao hàng liên tục
Kiểm tra đường dẫn nguồn cấp dữ liệu hoàn chỉnh
Làm cách nào bạn có thể ngăn chặn tình trạng kẹt dây MIG ?
Phòng ngừa dễ dàng và rẻ hơn so với việc khắc phục sự cố nhiều lần.
Sử dụng đúng vật tư tiêu hao
Cuộc thi đấu:
dây điện;
cuộn ổ đĩa;
lót;
mẹo liên hệ.
Cả bốn phải hoạt động như một hệ thống.
Giữ cáp thẳng nhất có thể
Tránh các vòng lặp không cần thiết và các khúc cua sắc nét.
Giữ dây hàn sạch và khô
Bảo quản dây cách xa:
độ ẩm;
nghiền bụi;
dầu;
môi trường ăn mòn.
Thay thế lớp lót trước khi chúng bị ô nhiễm nghiêm trọng
Đừng đợi cho đến khi dây ngừng cấp điện hoàn toàn.
Kiểm tra mẹo liên hệ thường xuyên
Mẹo thay thế hiển thị:
đốt cháy lại;
lỗ khoan mở rộng;
hư hại;
ô nhiễm quá mức.
Đừng siết quá chặt các cuộn truyền động
Áp lực nhiều hơn không tự động có nghĩa là cho ăn tốt hơn.
Bạn nên chọn mỏ hàn MIG như thế nào để cấp dây đáng tin cậy?
MỘT Nên chọn ngọn đuốc MIG theo đường kính dây, vật liệu dây, chiều dài cáp, dòng điện hàn, chu kỳ hoạt động, loại ống lót và khả năng tương thích của vật tư tiêu hao.
Yếu tố lựa chọn ngọn đuốc
Tại sao nó quan trọng
Đường kính dây
Xác định kích thước đầu và lớp lót
Chất liệu dây
Xác định khó khăn khi cho ăn
Chiều dài cáp
Ảnh hưởng đến ma sát
Loại lót
Hướng dẫn dây điều khiển
Mẹo liên hệ
Kiểm soát đường dẫn dây cuối cùng
Dòng hàn
Ảnh hưởng đến nhiệt độ phía trước
Chu kỳ nhiệm vụ
Ảnh hưởng đến sự ổn định nhiệt
Tính linh hoạt của cáp
Ảnh hưởng đến việc định tuyến
Sự sẵn có của vật tư tiêu hao
Đơn giản hóa việc bảo trì
Đối với các nhà phân phối và người mua công nghiệp, cần đánh giá độ tin cậy của dây cấp trước khi chọn đèn pin chỉ bằng cường độ dòng điện hoặc giá cả.
Một ngọn đuốc có thể có đủ công suất điện trong khi vẫn chưa phù hợp với ứng dụng cấp dây khó khăn.
Câu hỏi thường gặp về việc gây nhiễu dây MIG
Tại sao dây MIG của tôi bị kẹt?
Dây MIG thường bị kẹt do điện trở quá lớn ở đâu đó giữa ống cuộn và đầu tiếp xúc. Các nguyên nhân phổ biến bao gồm lớp lót bẩn, áp suất cuộn dẫn động không chính xác, cáp mỏ hàn bị cong, đầu tiếp xúc sai, ống cuộn bị căng quá mức, dây bị bẩn hoặc căn chỉnh bộ nạp kém.
Tại sao dây MIG của tôi lại giữ được tổ chim?
Hiện tượng lồng chim xảy ra khi bộ nạp tiếp tục đẩy dây nhưng có một hạn chế ngăn cản dây di chuyển qua mỏ hàn. Kiểm tra đầu tiếp xúc, lớp lót, độ uốn của cáp, áp suất cuộn truyền động và tình trạng dây.
Tại sao dây MIG của tôi không đi qua súng?
Tháo đầu tiếp xúc và kiểm tra nguồn cấp dây. Nếu việc cho ăn được cải thiện, đầu tiếp xúc có thể gây ra hạn chế. Nếu dây vẫn tiếp tục kém, hãy kiểm tra lớp lót, cáp mỏ cắt, cuộn dẫn động, độ căng của ống cuộn và tình trạng dây.
Lớp lót xấu có thể gây ra hiện tượng kẹt dây MIG không?
Đúng. Lớp lót bẩn, hư hỏng, quá nhỏ, quá khổ hoặc được lắp đặt không đúng cách có thể làm tăng khả năng chống nạp dây và gây trượt, kẹt hoặc hỏng hoàn toàn khi nạp dây.
Áp suất cuộn truyền động quá lớn có thể gây ra kẹt dây không?
Đúng. Áp lực cuộn truyền động quá mức có thể làm biến dạng dây hàn, tạo ra các hạt kim loại, làm tăng ô nhiễm lớp lót và góp phần làm chim bị kẹt. Chỉ sử dụng áp lực vừa đủ để cấp dây một cách nhất quán.
Tại sao Nhôm MIG Dây bị kẹt thường xuyên hơn?
Dây hàn nhôm mềm hơn dây thép và dễ bị biến dạng hoặc cong vênh dưới lực nén. Nó đòi hỏi đường dẫn dây có điện trở thấp, cuộn truyền động phù hợp, lớp lót thích hợp, kích thước đầu chính xác và độ cong cáp tối thiểu.
Mẹo liên hệ có thể gây ra sự cố về nguồn cấp dữ liệu không?
Đúng. Đầu tiếp xúc không đúng, bị hỏng, quá nóng hoặc bị nhiễm bẩn có thể hạn chế chuyển động của dây. Burnback cũng có thể làm dây dính vào đầu dây và ngừng cấp nguồn hoàn toàn.
Tôi có nên thay đèn pin MIG nếu dây tiếp tục bị kẹt không?
Không phải ngay lập tức. Trước tiên, hãy kiểm tra đầu tiếp xúc, lớp lót, cuộn truyền động, độ căng của ống chỉ, định tuyến cáp, tình trạng dây và căn chỉnh. Chỉ thay thế cụm đèn pin hoặc cáp nếu vẫn còn hư hỏng, điện trở trong quá mức hoặc ứng dụng không khớp sau khi khắc phục sự cố thông thường.
Kết luận: Làm thế nào để bạn ngăn chặn ngọn đuốc MIG khỏi dây gây nhiễu?
Nếu bạn Ngọn đuốc MIG tiếp tục làm kẹt dây , hãy bắt đầu bằng cách tìm nơi xảy ra điện trở.
Các vấn đề phổ biến nhất là:
áp suất cuộn truyền động + lựa chọn cuộn truyền động + điện trở của lớp lót + uốn cáp + vấn đề về đầu tiếp xúc + độ căng của ống cuộn + dây bị nhiễm bẩn + căn chỉnh kém.
Nguyên tắc chẩn đoán quan trọng nhất là:
Không tăng áp lực cuộn truyền động cho đến khi bạn biết lý do tại sao dây chống chuyển động.
Hệ thống cấp dây MIG được cấu hình đúng cách sẽ cho phép dây điện cực di chuyển trơn tru từ ống cuộn đến hồ quang mà không cần dùng lực quá mức.
Để hàn sản xuất đáng tin cậy, hãy khớp các cuộn dẫn động, ống lót, đầu tiếp xúc , chiều dài cáp, đường kính dây và vật liệu dây như một hệ thống hoàn chỉnh.
Thiết lập chính xác giúp giảm hiện tượng lồng chim, kẹt dây, hao mòn vật tư, thời gian ngừng hoạt động và thay thế mỏ cắt không cần thiết.
Trải nghiệm cá nhân hóa ở mức kiểm soát hoàn toàn.
Trang web này sử dụng cookie và các công nghệ tương tự ('cookie'). Theo sự đồng ý của bạn, sẽ sử dụng cookie phân tích để theo dõi nội dung nào bạn quan tâm và cookie tiếp thị để hiển thị quảng cáo dựa trên sở thích. Chúng tôi sử dụng các nhà cung cấp bên thứ ba cho các biện pháp này, những người này cũng có thể sử dụng dữ liệu cho mục đích riêng của họ.
Bạn đồng ý bằng cách nhấp vào 'Chấp nhận tất cả' hoặc bằng cách áp dụng cài đặt cá nhân của bạn. Sau đó, dữ liệu của bạn cũng có thể được xử lý ở các quốc gia thứ ba ngoài EU, chẳng hạn như Hoa Kỳ, nơi không có mức độ bảo vệ dữ liệu tương ứng và đặc biệt là ở những nơi mà quyền truy cập của chính quyền địa phương có thể không được ngăn chặn một cách hiệu quả. Bạn có thể thu hồi sự đồng ý của mình với hiệu lực ngay lập tức bất cứ lúc nào. Nếu bạn nhấp vào 'Từ chối tất cả', chỉ những cookie thực sự cần thiết mới được sử dụng.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių