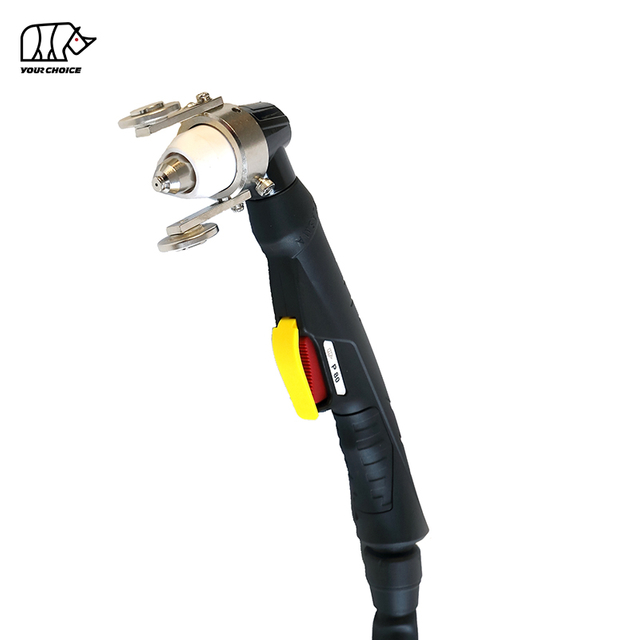
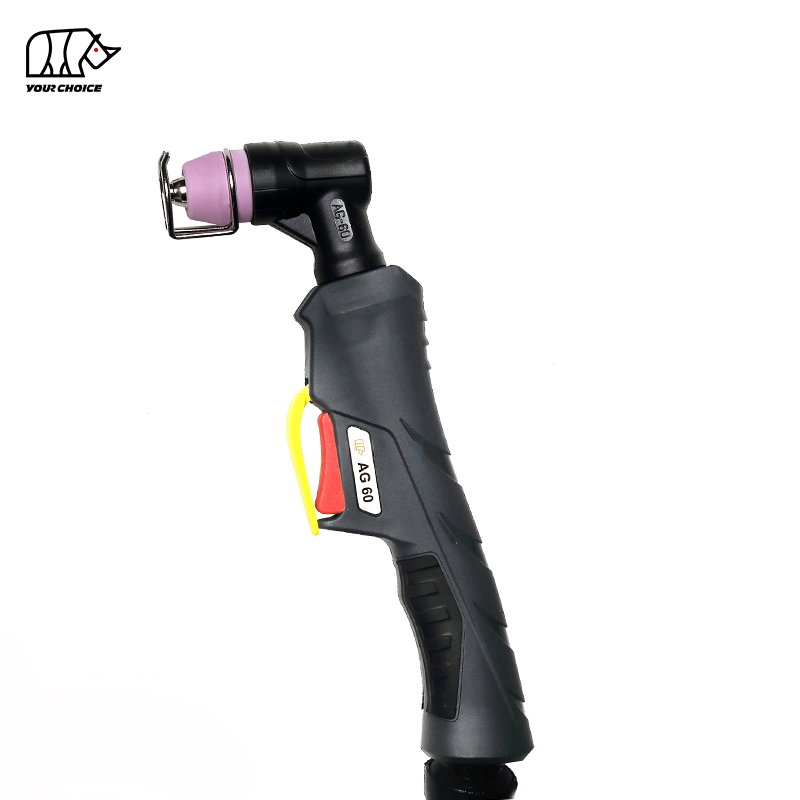
INWELT AG60是一款风冷手持式等离子割炬,专为专业金属制造、维修、维护和车间切割应用而设计。
INWELT配置的额定电流为 60A,占空比为 60% ,并使用高频 ( HF ) 点火来起弧。
其标准配置包括 5 m 电缆组件和 M16×1.5 后部连接,为兼容的等离子切割设备提供实用的替代和OEM解决方案。
割炬使用压缩空气作为工艺气体,指定工作压力约为 3.5–4.0 bar ,列出的气体流量约为 163 L/min.
INWELT还提供相应的电极、切割头、防护罩、割炬头、手柄、触发组件和电缆组件,使分销商和设备制造商能够从一家供应商处采购完整的割炬和替换零件。
| 规格 | INWELT AG60 |
|---|---|
| 产品类型 | 手持式等离子割炬 |
| 模型 | AG60 |
| 品牌 | INWELT |
| 完整的火炬代码 | IWU6641 |
| 额定电流 | 60A |
| 工作周期 | 60% |
| 冷却方式 | 风冷 |
| 工艺气体 | 压缩空气 |
| 推荐气压 | 3.5–4.0 巴 |
| 气体流量 | 大约。 163升/分钟 |
| 起弧 | 高频 ( HF ) |
| 推荐的后流程 | 大约。 40秒 |
| 标准电缆长度 | 5米 |
| 电缆导体 | 6毫米⊃2;配置 |
| 标准连接 | M16×1.5 |
| 割炬类型 | 手动/手持式 |
| 耗材系列 | AG60 /SG55型组件 |
| OEM / ODM | 可用的 |
| 自有品牌 | 可用的 |
订购前请确认等离子切割机的输出电流、启动系统、后部连接以及割炬控制接口。
等离子割炬与等离子电源、压缩空气系统和工作连接一起工作,产生集中的等离子射流。
INWELT AG60使用 HF点火.
在起弧过程中,兼容的等离子电源使用高频电能作为启动过程的一部分。
这样可以根据机器设计的启动顺序建立等离子弧。
由于等离子切割机使用不同的点火技术,因此不应将HF割炬自动视为可与反吹或其他非HF割炬互换。
压缩空气穿过割炬头和切割耗材。
电能使气体电离并形成高温等离子弧。
切割喷嘴将等离子流压缩成集中射流,熔化导电材料,同时高速气体从切口中去除熔融金属。
INWELT规范建议大约 40 秒的后流时间.
切割电弧停止后,持续的气流可以帮助去除割炬头和易损件上的热量。
除非等离子切割机制造商指示,否则请勿中断机器设计的后流周期。
AG60围绕AG60 60A 额定电流.
这为普通车间、维修和制造等离子切割应用提供了实用能力。
割炬额定值应始终与等离子电源相匹配,而不是假设任何视觉上相似的机器都兼容。
INWELT AG60指定为 60% 占空比.
工作循环表示在需要充分冷却之前在额定条件下在规定的测试时间内允许的操作量。
实际热性能还会受到环境温度、空气供应、耗材条件和切割技术的影响。
AG60不需要单独的水冷装置。
压缩空气参与等离子过程,同时还有助于管理火炬组件中的热量。
这简化了切割系统,并使割炬适用于便携式和车间等离子切割机。
标准INWELT AG60包括 5 m 电缆组件.
这为以下方面提供了有用的工作范围:
加工台
汽车维修
机械维修
钢结构
车间切割
一般金属加工
INWELT页面上列出的标准完整割炬使用 M16×1.5 连接.
然而,仅螺纹尺寸不足以确认机器兼容性。
还必须检查控制连接和起弧设计。
买家提出的最重要的问题之一是:
AG60割炬适合我的等离子切割机吗?
答案取决于几个因素。
INWELT AG60的额定电流为 60A.
等离子切割机应在割炬经验证的电流容量内运行。
不要假设 CUT50、CUT60 或 CUT70 型号名称会自动保证兼容性,因为制造商之间的机器命名约定有所不同。
等离子切割机必须使用与INWELT AG60 } 的HF配置兼容的起弧系统。
非HF机器可能需要不同的割炬系列。
更换前检查现有割炬连接器尺寸。
INWELT标准配置使用:
M16×1.5
但完整的电气和气动接口也必须匹配。
触发器/控制插头应与主割炬配件分开确认。
根据机器的不同,控制连接可能会有所不同:
引脚数量
插头直径
接线
触发电路
先导弧布置
对于替换申请,请向INWELT提供:
等离子切割机品牌
机器型号
最大切割电流
现有火炬型号
后连接器照片
控制插头照片
这比仅通过单词“CUT60”或“ AG60 ”选择替换更可靠。
当前的INWELT AG60部件列表包括也被标识为 SG55/ AG60 部件的多个组件。
这在商业上是有用的,因为AG60和 SG55 型替换耗材在售后市场得到了广泛认可。
然而,买家在混合不同制造商的组件之前仍应验证各个尺寸和零件编号。
INWELT代码:IJWC0097
电极在割炬内部传输电能,是正常磨损部件。
随着电极磨损,中心凹坑逐渐变深。
在过度磨损的电极开始影响电弧稳定性或损坏其他消耗品之前更换它们。
INWELT代码:IJWV091-10
切割尖端或喷嘴收缩并引导等离子射流。
加长的尖端可以提供额外的接触某些角落、凹陷区域或维修位置的机会。
喷嘴状况直接影响:
割缝宽度
圆弧方向
边缘质量
切削稳定性
浮渣形成
如果孔口变大、变形或损坏,请更换喷嘴。
INWELT列出了外部喷嘴配置,包括:
IJWT0087-01 – 外喷嘴 SG55/ AG60
和
IJWT0087 – 陶瓷外喷嘴 SG55
这些前端组件有助于正确定位和保护内部消耗品。
请勿在绝缘部件破裂或损坏的情况下操作割炬。
INWELT代码:IJTN0073
隔离弹簧可以帮助操作员在合适的切割配置中保持割炬喷嘴和工件之间更可控的关系。
INWELT代码:IJWA0045
割炬头包含核心导电、气流和易损件接口。
如果螺纹、绝缘层或内部组件损坏,请更换割炬头,而不是继续使用不安全的组件进行操作。
当前的INWELT AG60系统包括替换组件,例如:
| 组件 | INWELT代码 |
|---|---|
| 完整的AG60火炬/5 m/M16×1.5 | IWU6641 |
| 垫片弹簧 | IJTN0073 |
| 外喷嘴 SG55/ AG60 | IJWT0087-01 |
| 陶瓷外喷嘴 SG55 | IJWT0087 |
| 加长尖端 SG55/ AG60 | IJWV091-10 |
| 电极 SG55/ AG60 | IJWC0097 |
| 炬头 SG55/ AG60 | IJWA0045 |
| 扳机 | 伊吉克0735 |
| 等离子手柄 SG55 | IJHW0797 |
| 电缆组件AG60 / 6 mm⊃2; / 5 m / M16×1.5 | IJWO00706066-00 |
| 两孔连接器 | 伊吉尔0768 |
| 保护螺母 | 伊吉克0030 |
对于分销商和售后供应商来说,完整的割炬和易损件包可以简化采购和更换零件库存。
等离子切割专为导电材料而设计。
当连接到合适的等离子切割机并使用正确的参数进行操作时, AG60系统可用于处理以下材料:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
其他导电金属
割炬本身并不能决定特定厚度是否能够成功切割。
材料特性、机器产量和切削参数都会影响性能。
常见的搜索查询是:
AG60等离子割炬可以切割多厚?
没有适用于每个 60A AG60安装的单一厚度值。
实际切割能力取决于:
等离子切割机输出
材质类型
输入功率
耗材配置
气压和流量
空气质量
割炬至工件距离
行驶速度
所需的边缘质量
因此, 等离子切割机制造商的干净切割和切断切割规格 应作为切割厚度的主要参考。
60A 割炬额定值描述了割炬的电气容量;它本身并不能保证特定的材料厚度。
如果INWELT将来发布测试的厚度数据,最强的技术格式将包括:
材料
材料厚度
实际电流
气压
行驶速度
耗材零件号
明确或遣散定义
这创造了比通用的“10–15 mm”声明更有用的工程参考。
稳定的压缩空气输送对于等离子切割性能至关重要。
当前的INWELT AG60规范列出:
工艺气体: 空气
工作压力: 3.5–4.0巴
气体流量: 约163 L/min
建议的后流程: 大约 40 秒
受水分、压缩机油或颗粒污染的压缩空气会降低切割质量并缩短易损件寿命。
合适的空气处理系统应消除:
缩合
液态水
油污染
颗粒
无空气流动时测量的压力可能与实际工作压力不同。
过滤器、调节器、软管和配件的限制可能会导致切割时压力下降。
始终遵循等离子切割机自身的压力设置程序。
AG60专为额定容量内的专业手动切割应用而设计。
典型用途包括:
一般金属制造
钣金加工
汽车维修
排气管制造
农业设备维修
机械维修
施工现场维修
钢结构
暖通空调制造
金属艺术品
车间维修
工业维修
应根据等离子电源和切割要求而不是仅根据应用名称来选择正确的割炬。
选择正确的割炬尺寸有助于平衡便携性、耗材成本和切割能力。
等离子切割机的最大输出较低
薄板是主要工作量
需要较小的割炬
便携性是首要任务
该机器专为兼容 60A 级HF割炬而设计
M16×1.5连接符合所需接口
需要手动切割
AG60 /SG55消耗品优先
5 m 电缆提供足够的工作范围
切割输出超过AG60等级
定期加工较厚的板材
需要更长的连续切削周期
该机器专为更大的割炬平台而设计
请勿为了提高切割能力而将等离子切割机输出增加到超出割炬额定值。
在安装或更换等离子割炬之前,请断开等离子切割机的电源。
核实:
输出电流
HF起弧
主连接器
触发/控制连接
气源
确保:
电极安装正确
切割头未损坏
外部喷嘴固定
绝缘部件完好
根据电源制造商的程序安装 M16×1.5 连接。
请勿强行使用不兼容的螺纹或连接器。
确认触发器/控制连接与机器接线匹配。
在尝试切割之前,请验证清洁、干燥的空气和适当的工作压力。
在合适的废料上测试割炬。
确认:
可靠的起弧
正确的触发操作
气流稳定
稳定的等离子弧
无异常发热
无气体泄漏
如果割炬工作异常,请立即停止。
常规割炬检查可以提高切割一致性和易损件寿命。
查看:
电极磨损
喷嘴状况
HF - 启动系统
割炬连接
工作夹
压缩空气供应
可能的原因包括:
切割电流过大
被污染的空气
电极磨损
割炬高度不正确
重复起弧不当
耗材组合不正确
查看:
行驶速度
当前设置
气压
材料厚度
火炬高度
易损件磨损
熔渣并不总是由火炬造成的;切割速度过高和不足都会影响结果。
不对称磨损的喷嘴会使等离子射流偏转。
如果开口损坏或扩大,请检查并更换喷嘴。
可能的原因包括:
超过60A
引弧时间过长
气流受限
电缆损坏
电气连接松动
磨损的消耗品
让系统冷却并查明原因,然后再继续。
| 位置 | 代码 | 参考号 | 描述 | |
| 1 | IJTN0073 | AG60 隔离弹簧 | ||
| 2 | 外喷嘴 | |||
| 2.1 | IJWT0087-01 | 外喷嘴SG-55/AG60 | ||
| 2.2 | IJWT0087 | 外喷嘴/陶瓷/sg55 | ||
| 3 | IJWV091-10 | 加长头 SG-55/AG60 | ||
| 4 | IJWC0097 | 电极SG-55/AG60 | ||
| 5 | IJWA0045 | 等离子炬头SG-55/AG60 | ||
| 6 | 伊吉克0735 | 扳机 | ||
| 7 | IJHW0797 | 等离子手柄SG-55 | ||
| 8 | 伊吉克0871 | 小接头tig 9-17-20 | ||
| 9 | 伊吉克0879 | 适用于 tig 18-26 的大弹簧支架 | ||
| 10 | IJWO00706066-00 | 电缆组件/ag60/6mmq/5m M16*1,5 | ||
| 11 | 伊吉尔0768 | 连接器2孔 | ||
| 12 | 伊吉克0030 | 保护螺母 ch19 | ||
INWELT为全球专业 B2B 客户提供等离子割炬和耗材。
典型客户包括:
等离子切割机制造商
焊割设备品牌
进口商
经销商
批发商
工业供应公司
维修供应商
售后消耗品品牌
对于 B2B 客户, AG60可以作为完整的割炬以及相关的替换零件和消耗品提供。
定制可以评估:
客户品牌
产品标签
手柄打标
电缆组件
连接器配置
控制插头
耗材套件
自有品牌包装
使用说明书
散装包装
纸箱和条形码要求
对于OEM开发,提供等离子切割机规格、机器接口和预计采购量。
INWELT专门从事MIG /MAG、 TIG和等离子产品类别的焊接和割炬制造。
对于专业买家来说,从一家供应商处采购完整的等离子炬和相应的替换部件可以简化:
兼容性管理
采购
备件库存
私人标签
售后供应
产品系列开发
AG60页面包含完整割炬、电极、喷嘴、割炬头、手柄、触发器、电缆组件和连接器组件的实际INWELT零件号。
这为经销商和服务公司的长期更换零件规划提供了更清晰的基础。
INWELT AG60的额定电流为 60A,占空比为 60%.
等离子电源应在割炬的验证容量内运行。
是的。
本页的INWELT AG60使用 高频( HF )引弧.
等离子切割机必须使用兼容的启动系统。
AG60和 SG55 命名经常与替换零件市场中的类似消耗品系列相关联,并且确定了多个INWELT组件用于 SG55/ AG60 使用。
然而,完整的割炬兼容性仍应通过尺寸、零件号、连接器和机器接口来确认,而不仅仅是型号名称。
不。
CUT60 型号名称本身并不能保证兼容性。
等离子切割机还必须具有兼容的HF启动系统、M16×1.5 或适当的后部连接、触发器/控制接口和操作要求。
仅在技术兼容性得到确认后。
CUT50 和 CUT70 等型号名称并不遵循每个制造商的通用标准。
安装前检查实际输出电流、点火技术、连接器和控制接线。
INWELT列出的标准完整割炬使用 M16×1.5 连接 和 5 m 电缆组件。
控制插头兼容性也应单独验证。
当前的INWELT规格列出了大约 3.5–4.0 bar ,气流 大约为 163 L/min.
始终遵循完整等离子系统的设置要求。
典型的可更换组件包括:
电极
切割头/喷嘴
外喷嘴
垫片
火炬头
INWELT列出了在其自己的产品系统中与SG55/ AG60兼容的多个部件。
是的。
当使用适当的电流、空气供应、消耗品和行进速度时,兼容的等离子切割系统可以切割导电不锈钢。
是的。
铝具有导电性,可以使用合适的等离子电源和操作参数进行等离子切割。
不存在仅由割炬确定的通用厚度值。
请参考等离子电源的干净切割和切断额定值,因为机器输出、材料、气流、耗材和切割速度都会影响实际容量。
标准INWELT AG60组件使用 5 m 电缆.
是的。
目前的产品体系包括独立电极、喷嘴、外部喷嘴、炬头、手柄、触发组件、电缆组件和连接部件。
是的。
OEM/ODM和自有品牌选项可供合格的焊接和切割设备制造商、分销商、进口商和批发商使用。
正在寻找 60A HF等离子炬、 AG60替换组件、SG55/ AG60消耗品或OEM等离子炬供应商?
INWELT提供完整的AG60割炬组件以及替换电极、切割喷嘴、防护罩、割炬头、手柄和电缆组件。
为了更快地进行技术确认,请提供:
等离子切割机品牌
机器型号
最大输出电流
启动方式
现有火炬型号
主连接器照片
触发/控制连接器照片
所需电缆长度
耗材要求
预计订单数量
INWELT或自有品牌
请联系INWELT获取兼容性确认、样品、 OEM配置和批发报价。