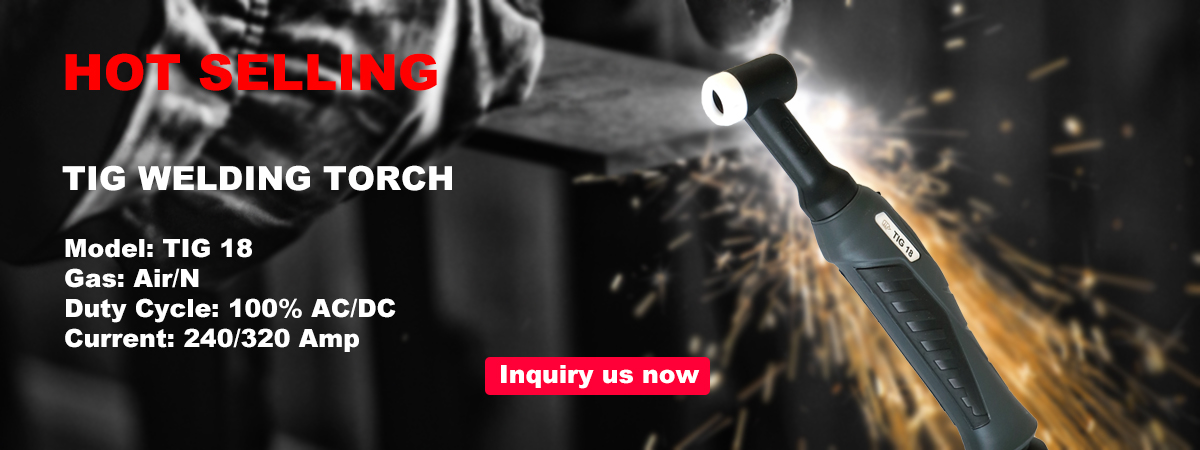
INWELT WP18 是一款水冷式 GTAW 焊枪,专为需要更高电流容量和更长起弧时间的严苛 TIG 焊接应用而设计。
INWELT 配置 在 100% 占空比下的额定电流为 320A DC 和 240A AC ,并支持 钨电极 Ø0.5 mm 至 Ø4.0 mm 的.
与气冷 TIG 焊枪不同,WP18 通过焊枪和电缆组件循环冷却剂,以持续去除焊枪头和电源电缆中的热量。这使得它特别适合生产焊接、铝制造、不锈钢焊接和其他涉及持续焊接电流的应用。
标准 4 m 和 8 m 电缆组件 可与刚性和柔性割炬头配置、多种开关控制选项和不同的连接布置一起使用。
对于焊接设备制造商、分销商和进口商,INWELT 还支持 OEM/ODM 配置、自有品牌和批量供应。
| 规格 | INWELT WP18 |
|---|---|
| 产品类型 | 水冷 TIG / GTAW 焊枪 |
| 模型 | WP18/TIG18 |
| 品牌 | 因韦尔特 |
| 冷却方式 | 水冷 |
| 额定电流 – 直流 | 320A |
| 额定电流 – 交流 | 240A |
| 工作周期 | 100% |
| 钨电极范围 | Ø0.5–4.0 毫米 |
| 标准电缆长度 | 4m/8m |
| 割炬头选项 | 刚性/柔性 |
| 灵活头模型 | WP18F / WP18FX 配置 |
| 开关选项 | 单键/双键/四键/电位器 |
| 耗材系列 | WP18/系列3型 |
| 连接选项 | M12×1、3/8G 以及根据型号的附加配置 |
| OEM/ODM | 可用的 |
| 自有品牌 | 可用的 |
订购前请务必确认 TIG 电源、水冷却器、电气连接、气体连接、割炬控制插头和电缆要求。
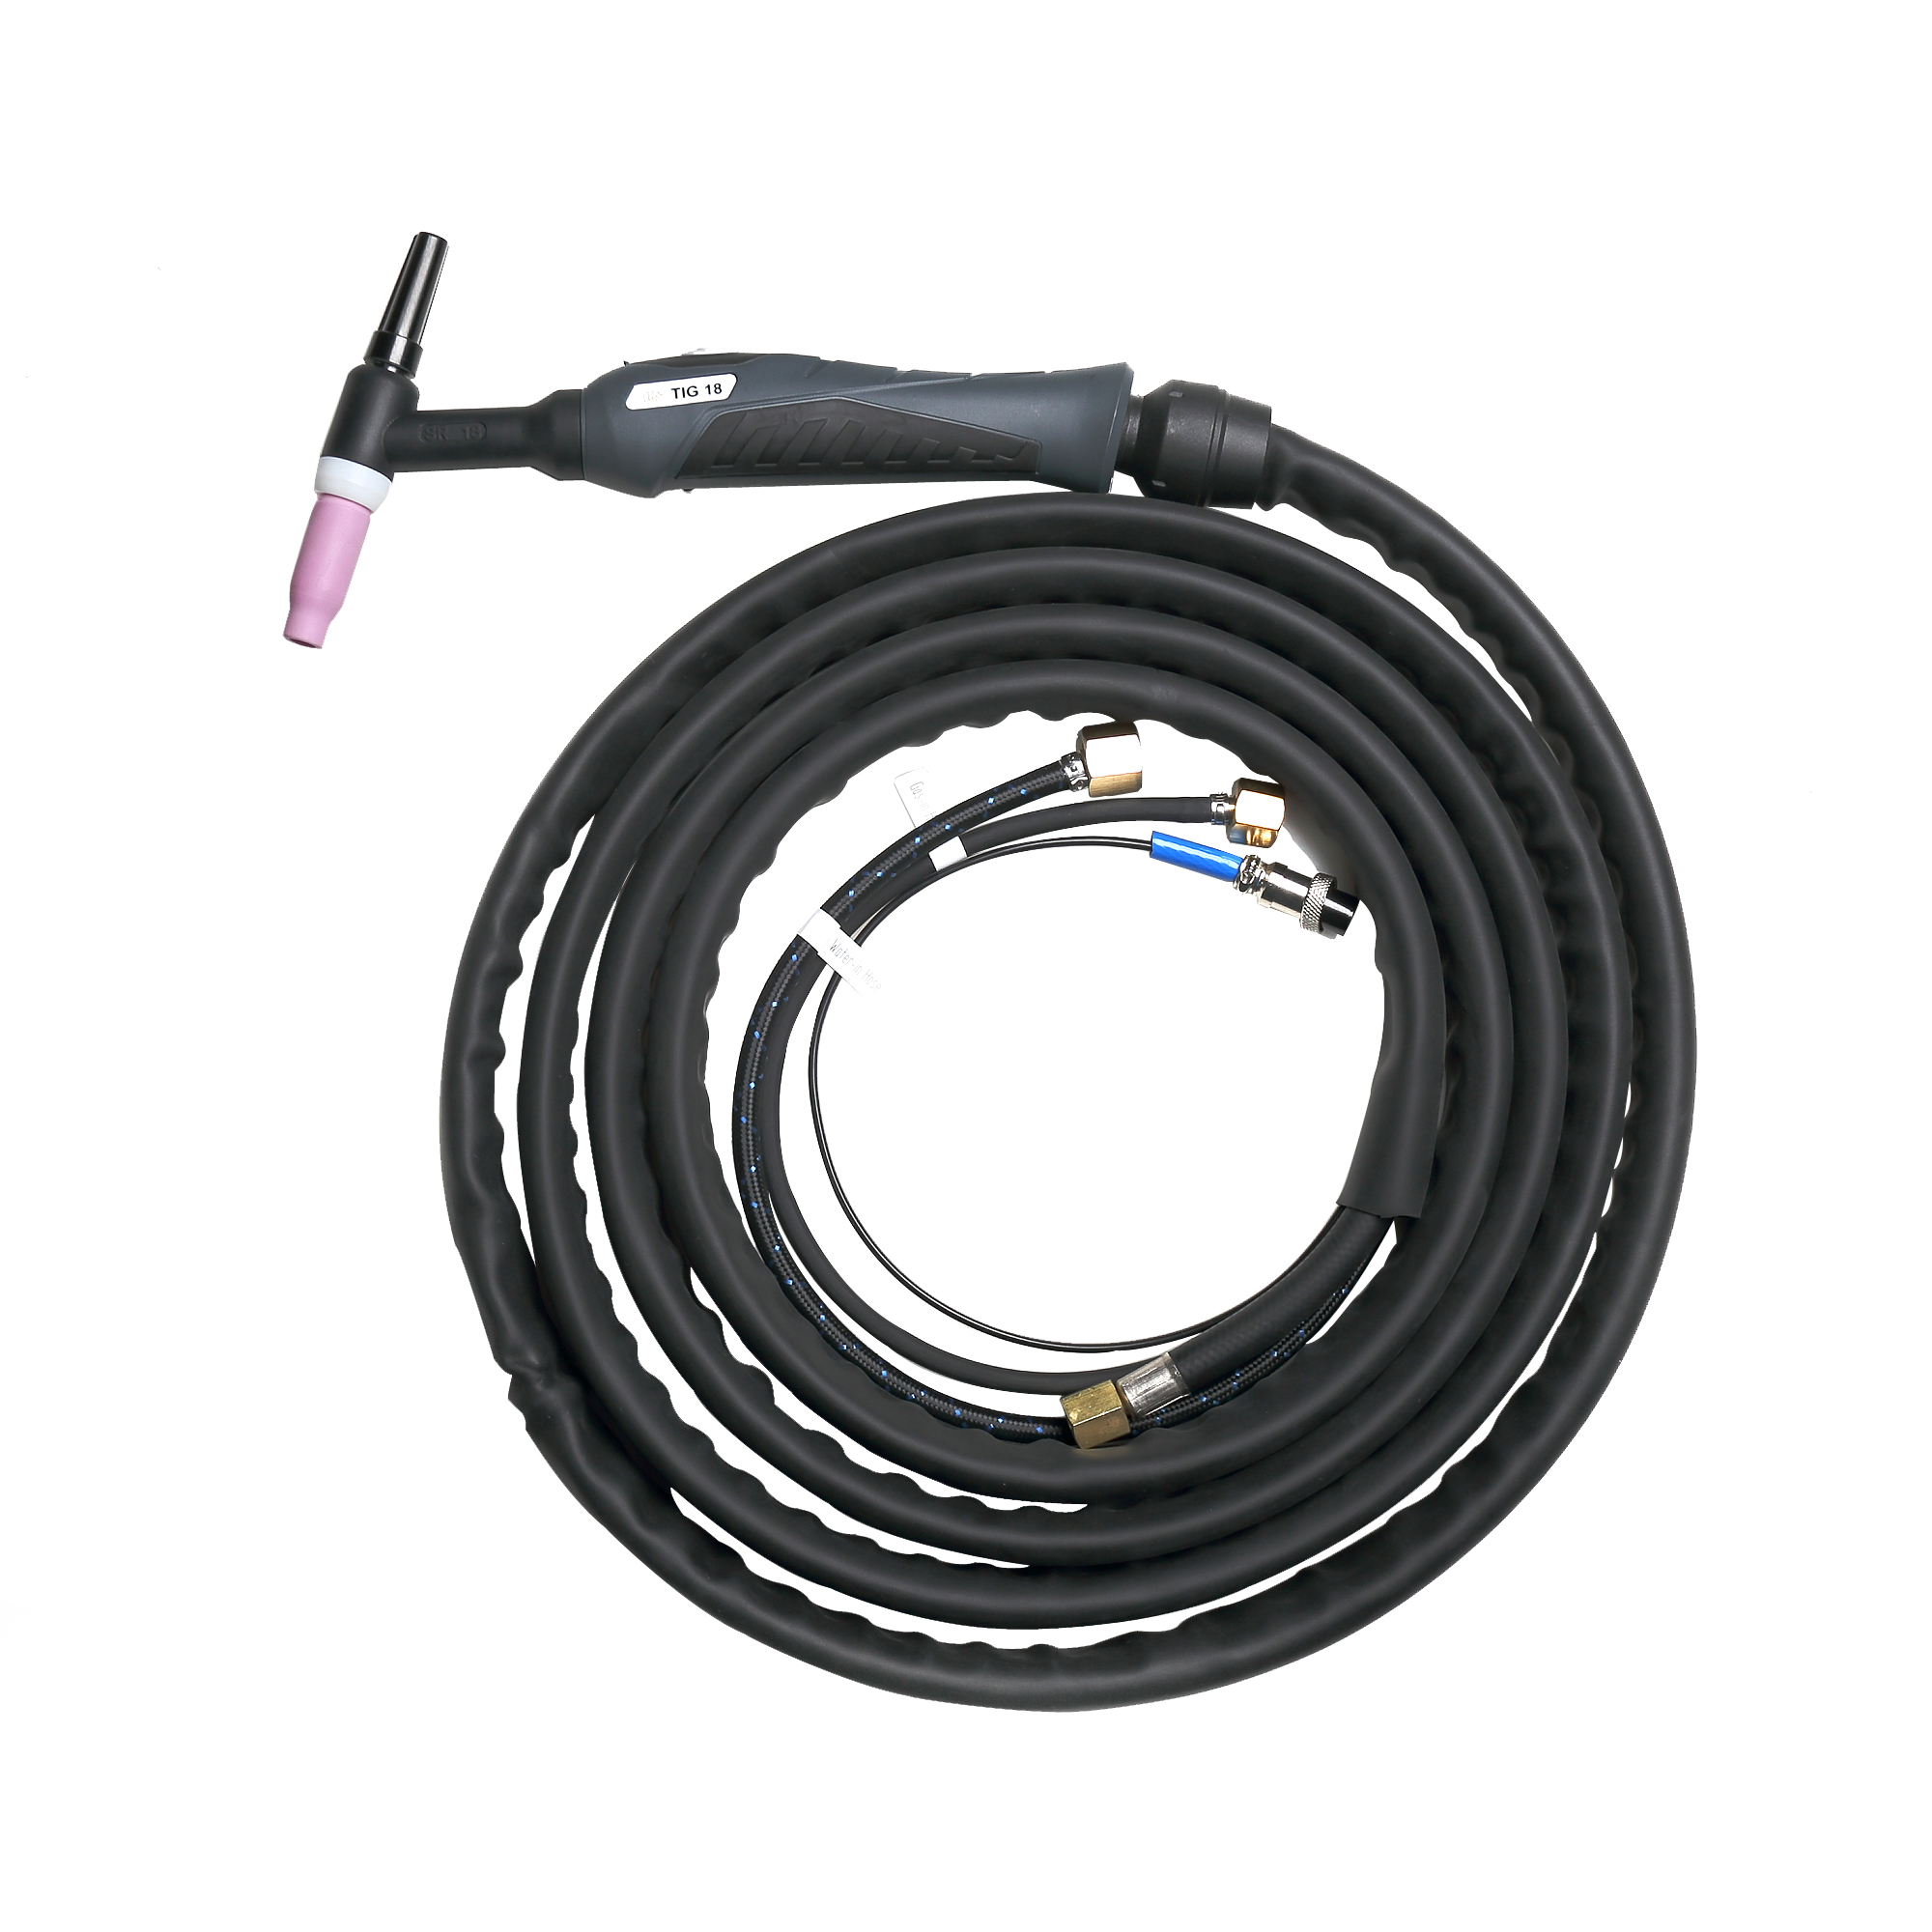
TIG 焊枪将焊接电流、保护气体和钨电极输送至焊接电弧。
在水冷系统中,冷却剂还通过焊枪组件循环,以控制大电流焊接过程中产生的热量。
电流通过焊炬电缆和导电部件到达钨电极。
钨在电极和工件之间产生 TIG 电弧,但不会成为填充金属。
氩气或其他合适的 TIG 保护气体流过焊炬体、夹头体或气体透镜和陶瓷杯。
保护气体保护热钨电极和熔融焊池免受大气污染。
在持续的高电流焊接过程中,大量的热量会传递到焊枪头和电缆组件中。
兼容的水冷却器使冷却剂在割炬中循环,以消除热量并将加热的冷却剂返回到冷却装置。
这使得 WP18 能够在比小型气冷 TIG 焊枪更高的连续焊接负载下运行。
WP18 平台的主要优势是能够将高电流容量与持续冷却相结合。
INWELT WP18 指定于:
320A直流
240A交流
100% 占空比
这使得焊枪适合涉及长焊缝、重复生产周期和较高焊接电流的应用。
应始终将工作循环与焊接电流、冷却剂性能、环境条件和焊枪配置一起考虑。
水冷却持续消除割炬头和电缆组件的热量。
与类似尺寸的气冷割炬相比,这可以帮助:
减少割炬过热
提高操作员舒适度
支持更长的起弧时间
保护割炬内部组件
减少消耗品和电缆的热应力
水冷设计可以处理大量焊接电流,而无需仅依靠非常大的焊枪本体进行散热。
对于专业生产焊接,这可以在电流容量和焊枪操作之间提供有用的平衡。
INWELT 可以提供带有刚性或柔性割炬头的 WP18 配置。
标准刚性头保持固定的割炬角度。
它适用于:
一般制造
长生产焊缝
台焊
管材与板材焊接
重复性的工业工作
固定头提供足够访问权限的应用
当优先考虑最大的简单性和机械耐用性时,通常优选刚性头。
灵活头版本允许操作员针对困难的接头几何形状调整割炬角度。
此配置可用于:
受限关节
管道组件
角球
内部结构
制造复杂
限制进入维修工作
应小心地重新定位柔性头。反复过度弯曲会缩短内部导电元件的寿命。
INWELT 提供标准 4 m 和 8 m WP18 割炬组件.
4 m 组件适用于距离焊机相对较近的焊接站。
优点包括:
降低电缆重量
减少阻力
更容易处理
更干净的工作站布局
更容易储存
8 m 组件为更大的制造区域提供了额外的工作范围。
它可用于:
大型焊件
造船
重型设备
固定电源装置
维修工作
大型制造车间
较长的电缆会增加操作员必须处理的软管和电缆的数量,因此应根据实际工作距离选择电缆长度。
INWELT WP18 支持 Ø0.5 mm 至 Ø4.0 mm的钨电极.
应根据钨直径和焊接应用选择正确的前端部件。
典型的 WP18 耗材包括:
钨电极
夹头
夹头体
气体透镜
陶瓷杯
隔热罩/绝缘体
后盖
O 形圈和密封件
WP18 属于较大的 TIG 焊炬易损件系列,通常与 WP17 和 WP26 型前端组件相关。
这使得许多常用的夹头、夹头主体、气体透镜和杯子能够共享相关的 3 系列尺寸。
但是,在混合不同制造商的耗材之前,请务必验证零件编号。
WP9 和 WP20 等小型 TIG 焊枪使用不同的易损件平台,不应假定使用相同的部件。
WP18 可以配置标准夹头体系统或兼容的气体透镜组件。
标准夹头主体提供简单的保护气体路径,适用于许多通用 TIG 焊接应用。
它提供:
组装简单
耗材供应范围广泛
良好的通用性能
具有成本效益的更换
气体透镜使用扩散器结构来帮助在钨周围产生更平滑的保护气体流。
根据焊接应用,它可以提供:
气体覆盖更均匀
改善更长钨丝延伸时的屏蔽性能
更好地接触凹陷的关节
在某些位置提供更好的焊池保护
气体透镜的性能仍然取决于气流、杯直径、钨丝延伸、炬管角度和周围气流。
当与适当的 TIG 焊机、保护气体、钨和填充金属一起使用时,WP18 可应用于多种可焊接材料。
典型材料包括:
铝
不锈钢
碳钢
低碳钢
镍合金
铜合金
钛
其他合适的 GTAW 金属和合金
割炬本身并不决定材料兼容性。
成功的焊接还取决于:
交流或直流电源能力
焊接电流
钨钢型
保护气体
填充材料
联合设计
材料厚度
焊接工艺
例如,铝通常使用交流电源进行 TIG 焊接,而碳钢和不锈钢则经常使用 DCEN 进行焊接。
WP18 特别适合涉及持续焊接电流或生产焊接的应用。
典型应用包括:
铝加工
不锈钢制造
管材焊接
压力容器制造
一般工业制造
造船
铁路设备
重型机械
汽车和赛车制造
能源设备
保养与维修
生产焊接站
对于较低电流下的轻量级精密工作,较小的 WP9 或 WP20 型割炬可能会更容易操作。
对于更高电流的连续焊接,WP18 水冷平台可提供更大的热容量。
WP18 和 WP26 均常用于较高电流的 TIG 焊接,但它们的冷却方法使它们适合不同的应用。
| 功能 | WP18 | WP26 |
|---|---|---|
| 冷却 | 水冷 | 气冷/风冷 |
| 连续大电流焊接 | 出色的 | 更有限 |
| 火炬电缆系统 | 水、气、电源电路 | 燃气/电力配置 |
| 外部水冷却器 | 必需的 | 不需要 |
| 高电流下操作员发热 | 通过适当的冷却降低 | 一般较高 |
| 典型应用 | 生产/持续大电流焊接 | 便携式/通用大电流焊接 |
| 耗材系列 | 系列3型 | 系列3型 |
| 系统复杂性 | 更高 | 降低 |
长时间大电流焊接
生产占空比很重要
提供兼容的水冷却器
铝或其他高热负荷焊接很常见
减少割炬热量是首要任务
没有水冷却器
便携性更重要
焊接是间歇性的
实际电流和占空比要求在 WP26 额定值范围内
是的。
WP18 专门设计为 水冷 TIG 焊枪 ,应连接到兼容的焊接冷却剂循环系统。
在冷却液流量不足的情况下操作水冷割炬可能会导致:
割炬过热
电源线过热
软管损坏
密封恶化
电气绝缘损坏
割炬过早失效
正确的冷却剂、流量要求和压力限制应遵循焊接电源、冷却器和焊枪系统的要求。
如果冷却剂循环中断,请勿操作割炬。
订购前,请确认完整的 TIG 焊接系统,而不是仅根据型号选择焊枪。
确认交直流焊接电流正常。
本页的 INWELT WP18 评级为:
100% 占空比时为 320A 直流/240A 交流。
如果您的应用超出了这些经过验证的额定值,请选择容量更高的系统。
确保焊接系统包括兼容的水冷却器或集成冷却剂回路。
查看:
冷却液供应
返回连接
软管接头
冷却液兼容性
流量监控(如果有)
不同的焊机使用不同的连接器和适配器系统。
根据所需的配置,INWELT 可以提供连接选项,例如:
M12×1
3/8G
其他机器特定配置
订购前请务必提供机器型号或现有连接的照片。
选择:
WP18 刚性头 用于标准生产焊接。
WP18F 柔性头 适用于限制接触焊接。
选择:
4米
8米
根据工作站布局。
可用的 INWELT 配置可能包括:
单开关
双开关
四按钮控制
电位器控制
必须确认任何安装在割炬上的远程控制功能的机器兼容性。
不同的TIG焊机使用不同的控制接口。
INWELT 可以根据项目要求为 WP18 割炬组件配置多种开关布置。
当正确连接到兼容的 TIG 电源时,标准开关可以提供焊接开始/停止控制。
多开关配置可以在焊接电源允许的情况下支持额外的机器功能。
兼容的焊枪安装电位计可以在支持的焊机上提供远程电流调节。
电阻值、引脚配置和连接器必须与特定电源匹配。
因此,决不能认为电位计焊炬是普遍兼容的。
由于冷却对于 WP18 操作至关重要,因此冷却剂系统维护应视为正常割炬维护的一部分。
保持冷却器制造商指定的冷却液液位。
冷却剂含量低会降低冷却性能并将空气引入回路。
检查软管:
泄漏
裂纹
破碎
奇克斯
配件松动
热损伤
冷却液流量受限会导致割炬快速过热。
使用推荐用于 TIG 焊接冷却系统的冷却剂。
汽车防冻剂或未经批准的冷却剂不应自动替换,因为电导率、添加剂和材料兼容性可能会有所不同。
冷却系统内部的污染物或沉积物会减少热传递。
遵守水冷却器和割炬系统的维护计划。
可能的原因包括:
冷却液不足
水流受限
冷却泵故障
软管损坏
焊接电流高于额定值
电气连接松动
冷却通道堵塞
停止焊接并检查冷却系统,然后再继续。
查看:
氩气流量
陶瓷杯
气体透镜或夹头体
火炬密封件
软管连接
钨延长线
焊接区域周围的草稿
过度增加气流并不总是正确的解决方案,因为湍流气流也会降低屏蔽质量。
验证夹头和夹头主体是否与钨钢直径匹配。
更换变形或过热的夹头。
检查:
钨状态
电气连接
工作夹
极性
焊机设置
保护气体
耗材状况
如果割炬头、手柄、配件或电缆连接周围出现冷却液,请立即停止使用割炬。
在割炬重新投入使用之前,请检查软管组件、密封件和割炬本体。
INWELT 向专业 B2B 客户提供 TIG 焊枪,包括:
焊接设备制造商
氩弧焊机品牌
焊接经销商
进口商
批发商
工业供应公司
维修和售后供应商
自有品牌焊接品牌
OEM 和 ODM 项目可以根据机器要求和目标市场规格进行配置。
可用的定制可能包括:
客户品牌
自有品牌包装
电缆长度
割炬手柄
刚性或柔性头
交换机配置
电位器控制
电源连接
水连接
燃气连接
电缆保护
产品标签
使用说明书
耗材套件
对于 OEM 项目,请提供焊机型号、技术接口、预期电流范围、电缆长度和预计订单数量。
| M12X1 1/4G 3/8G | 代码 | 描述 |
| 完整割炬-欧元 | IJPC6317-36 IJPC6917-36 IJPC7317-36 IJPC7917-36 |
割炬 sintig 18 8m M12X1 割炬 sintig 18 4m M12X1 割炬 dubtig 18 8m M12X1 割炬 dubtig 18 4m M12X1 |
| 3/8G | 代码 | 描述 |
| 完整火炬-英国 | IJPC6318-36 IJPC6918-36 IJPC7318-36 IJPC7918-36 |
割炬 sintig 18 8m 3/8G 割炬 sintig 18 4m 3/8G 割炬 dubtig 18 8m 3/8G 割炬 dubtig 18 4m 3/8G |
INWELT 专门从事 MIG/MAG、TIG 和等离子炬制造。
对于焊接设备品牌和经销商来说,采购完整的 TIG 焊枪以及兼容的耗材可以简化:
采购
产品开发
备件库存
售后支持
私人标签
连接器定制
长期产品供应
INWELT 可提供 WP18 割炬组件以及夹头、夹头主体、陶瓷杯、气体透镜、后盖、割炬主体、手柄、开关和其他相关替换零件。
是的。
INWELT WP18 是一款水冷 TIG/GTAW 焊枪,需要兼容的冷却剂循环系统。
当前的 INWELT 规格 为 100% 占空比时 320A DC 和 240A AC.
请务必根据实际焊接电流和操作条件选择焊枪。
INWELT WP18 支持 Ø0.5 mm 至 Ø4.0 mm的钨电极.
夹头和相关前端部件必须与钨钢直径相匹配。
是的。
WP18 不应在没有足够的冷却剂循环的情况下运行,因为割炬和电源线是围绕水冷操作而设计的。
是的,当连接到合适的交流 TIG 焊机并配置正确的钨、保护气体、填充金属和焊接参数时。
其高电流水冷设计使 WP18 特别适合许多铝生产应用。
WP18 通常指的是刚性割炬头。
WP18F 采用灵活的头部,可以重新定位以方便接触困难的关节。
WP18 是水冷的,而 WP26 一般是气/空冷的。
当有水冷却器时,WP18 更适合持续较高电流的焊接。 WP26 提供了一个更简单的系统,不需要外部水冷却。
许多 WP18 前端耗材与 WP17 和 WP26 组件属于相同的常用系列 3 系列。
但是,在混合来自不同割炬制造商的零件之前,请务必确认各个零件编号和尺寸。
INWELT 提供标准 4 m 和 8 m WP18 割炬组件。
可用配置包括 M12×1、3/8G 和其他机器特定的布置,具体取决于割炬组件。
发送TIG焊机型号或连接器照片以供确认。
是的,可以为兼容的焊接设备提供电位计和多功能开关版本。
连接器、接线和控制电阻必须与 TIG 电源匹配。
是的。
INWELT 支持焊机制造商、分销商、进口商和批发商的 OEM/ODM 和自有品牌 WP18 焊枪项目。
定制可以包括电缆组件、连接器、手柄、开关、包装和品牌。
正在寻找大电流水冷 TIG 焊枪、WP18F 柔性头版本、替换焊枪组件或 OEM TIG 焊枪制造商?
INWELT 为专业 B2B 客户提供完整的 WP18 焊枪组件和相关 TIG 耗材。
为了更快地进行技术确认,请包括:
氩弧焊机品牌及型号
正常直流/交流焊接电流
水冷式
所需割炬头
4 m 或 8 m 电缆
电源连接
水连接
燃气连接
割炬控制插头
电位器或开关要求
钨直径
订购数量
INWELT 或自有品牌
请联系 INWELT 以获取兼容性确认、样品、OEM 配置和批发报价。