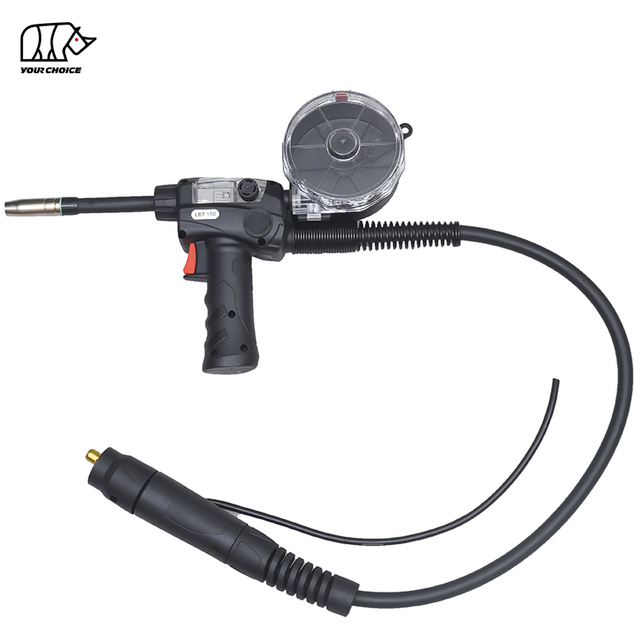
INWELT铝MIG焊枪系列包括 线轴焊枪和推拉式焊枪, 旨在改善软铝焊丝的送丝。
目前的产品范围包括:
LB150 – 150A级气冷MIG线轴枪
LB250 – 200A级气冷MIG线轴枪
LPA300 – 300A气冷推拉式MIG焊枪
尽管这三种产品主要用于铝MIG焊接和其他需要可靠送丝的应用,但送丝架构有所不同。
LB150 和 L250 将焊丝供应靠近焊枪,而 LPA300 使用专为更长电缆长度设计的推拉式送丝系统。
| 型号 | 喷枪类型 | 电流INWELT额定 | 工作周期 | 电线尺寸 | 电缆长度 |
|---|---|---|---|---|---|
| LB150 | 线轴枪 | 150A 二氧化碳 / 130A 混合气体 | 60% | 0.8–1.0 毫米 | 3 / 4 / 6 / 8 m |
| LB250 | 线轴枪 | 200A 二氧化碳 / 180A 混合气体 | 60% | 0.8–1.2 毫米 | 3 / 4 / 6 / 8 m |
| LPA300 | 推拉枪 | 300A 二氧化碳 / 270A 混合气体 | 60% | 1.2–1.6 毫米 | 6 / 8 / 10 / 12 m |
上述 CO2 和混合气体值是当前的INWELT火炬额定数据。
它们不应被解释为铝MIG焊接的保护气体建议。
对于铝MIG焊接,请使用焊接工艺和填充焊丝制造商指定的保护气体。纯氩气是许多铝MIG应用的最常见选择。
INWELT LB150 是一款紧凑型气冷式MIG线轴焊枪,主要设计用于可靠送丝较小直径的软焊丝。
当前的INWELT规格包括:
150A 二氧化碳割炬额定值
130A 混合气体割炬额定值
60% 占空比
0.8–1.0 毫米线径范围
气冷结构
3 m / 4 m / 6 m / 8 m 电缆选项
集成线轴进给机构
可更换导电嘴和气体喷嘴
OEM可以定制
LB150 特别适合需要较短送丝路径的应用。
典型应用包括:
铝制汽车修理
轻工制造
铝框
船舶修理
普通车间焊接
维护应用
与 LB150 相比,LB250 提供了额外的电流和线径容量。
当前的INWELT规格包括:
200A 二氧化碳割炬额定值
180A 混合气体割炬额定值
60% 占空比
0.8–1.2 毫米线径范围
气冷结构
3 m / 4 m / 6 m / 8 m 电缆选项
集成线轴枪送料系统
可更换的 M6 接触尖系统
气体扩散器和喷嘴
OEM/ODM选项
LB250 适用于需要更大线径或更高电流容量的中型铝制造。
典型应用包括:
铝制拖车制造
船舶制造
运输设备
通用铝结构
工业维修
中型制造
INWELT LPA300 与 LB150 和 LB250 不同,因为它使用 推拉式送丝系统, 而不是将完整的焊丝线轴直接安装在焊枪上。
当前的INWELT规格包括:
300A 二氧化碳割炬额定值
270A 混合气体割炬额定值
60% 占空比
1.2–1.6 毫米焊丝
风冷结构
6 m / 8 m / 10 m / 12 m 电缆选项
推拉式送丝架构
枪装线速控制
当前配置上的欧式后连接
OEM可以定制
LPA300 专为专业铝焊接应用而设计,在这些应用中,长电缆距离和可靠的软焊丝送丝非常重要。
典型应用包括:
铝结构
造船
轨道车辆
拖车和卡车
运输设备
重铝制造
工业制造
线轴枪和推拉式枪以不同的方式解决相同的基本问题。
当软铝线穿过长的传统MIG枪电缆时,可能会弯曲或形成鸟巢。
线轴枪将小型焊丝线轴直接放置在焊枪上或非常靠近焊枪。
这会在焊丝供应和导电嘴之间形成较短的馈送路径。
优点包括:
送丝路径短
减少喂食阻力
降低鸟筑巢的风险
简单的铝线设置
紧凑型集成进给机构
当前的INWELT示例:
LB150
LB250
推拉式焊枪使用来自主送丝机和焊枪电机的协调送丝力。
这种架构对于较长的枪电缆特别有用。
优点包括:
工作范围更长
在更长的电缆长度上稳定馈电
更大的中央电线供应
专业生产使用
减少软送丝阻力
当前INWELT示例:
LPA300
正确的焊枪取决于焊接应用、电流、焊丝直径、电缆长度和焊机接口。
您需要:
直至当前 LB150 当前等级
0.8–1.0 毫米线
紧凑的线轴枪结构
轻型到中型铝焊接
您需要:
比 LB150 更高的电流
0.8–1.2 毫米线
线轴枪送料
中型铝制造
您需要:
更高的电流容量
1.2–1.6 毫米电线
6–12 m 长电缆选项
推拉式送丝
专业生产或大型制造工作
铝焊丝比典型的碳钢MIG焊丝更软。
由于其柱强度较低,软线在穿过长电缆时更容易变形。
潜在的喂养问题包括:
筑巢
线材屈曲
线速不规则
导电嘴回烧
电弧不稳定
线轴枪缩短了送料路径。
推拉系统增加了喷枪的受控供弹力,同时主供弹器从后部推动。
如果配置正确,这两种系统都可以提高送丝可靠性。
当前的INWELT范围大约涵盖:
0.8毫米
0.9毫米
1.0毫米
1.2毫米
1.4毫米
1.6毫米
型号特定范围为:
| 型号 | 电流线范围 |
|---|---|
| LB150 | 0.8–1.0 毫米 |
| LB250 | 0.8–1.2 毫米 |
| LPA300 | 1.2–1.6 毫米 |
始终根据实际填充焊丝直径选择导电嘴、驱动组件和焊枪设置。
两种常见的铝MIG填料系列是 4043 和 5356。
正确的填充合金取决于:
贱金属合金
所需的机械性能
腐蚀要求
焊接工艺
服务环境
焊后精加工要求
请勿仅根据线轴枪型号选择填充焊丝。
焊接工艺和填充金属制造商的建议应决定最终焊丝的选择。
对于许多铝MIG焊接应用, 100% 氩气是最常用的保护气体.
氩/氦混合物也可用于需要额外热输入或渗透特性的选定应用。
避免认为MIG焊枪打印的 CO2 或混合气体电流额定值意味着应使用 CO2 进行铝焊接。
焊枪额定电流和焊接工艺保护气体建议是不同的规格。
始终遵循批准的焊接程序。
通常用于碳钢MIG焊接的含二氧化碳混合物并不是铝的标准保护气体选择。
对于铝MIG焊接,请使用:
适用于许多常见应用的 100% 氩气
根据程序要求使用适当的氩气/氦气混合物
选择气体时,请使用填充焊丝和焊机制造商的建议。
电流容量和占空比应始终一起考虑。
当前的INWELT范围包括 60% 占空比配置。
60% 的占空比并不意味着焊枪可以不间断地以其额定电流连续焊接。
实际热负荷取决于:
焊接电流
起弧时间
保护气体
环境温度
电缆状况
导电嘴状况
焊接工艺
请勿在超过其验证电流和占空比限制的情况下操作焊枪。
焊接铝时,电缆长度尤其重要。
当前的INWELT选项包括:
3米
4米
6米
8米
3米
4米
6米
8米
6米
8米
10米
12米
LPA300 的较长电缆选项是推拉式架构适用于较大工作区域的原因之一。
不应仅因为焊机具有相似的安培数额定值而选择线轴焊枪或推拉式焊枪。
兼容性取决于几个因素。
确认:
焊接电源类型
输出电流
喷枪连接器
触发/控制信号
电机控制电压
线速控制
燃气连接
馈线/控制箱要求
一些焊机支持直接线轴枪连接。
其他要求:
适配器一个
专用控制箱
特定的多针连接器
兼容的送丝机
除非已验证确切的机器接口,否则不要将线轴枪描述为通用即插即用型。
后部连接承载的不仅仅是焊接电流。
根据配置,它还可以提供:
触发控制
喷枪电机功率
线速控制
燃气连接
附加控制信号
对于替换订单和OEM订单,请提供:
焊机品牌
机器型号
现有枪型号
连接器照片
连接器针数
控制电压(如果已知)
所需电缆长度
这允许INWELT评估正确的接口。
推拉式焊枪通常是完整送丝系统的一部分。
焊枪电机必须与主送丝机配合运行。
安装 LPA300 之前,请确认:
主送丝机
推挽控制方式
电机电压
线速控制
后连接器
触发信号
电缆长度
线径
单独的欧式机械连接器并不能保证完全的推拉系统兼容性。
线轴容量是真正线轴枪的重要选择参数。
INWELT应发布 LB150 和 LB250 经验证的线轴规格,包括:
最大线轴直径
最大线轴重量
卷筒轴尺寸
线封装兼容性
线轴盖尺寸
此信息可帮助买家将 LB150 和 LB250 与其他专业线轴枪系统进行比较。
请勿复制其他制造商的线轴尺寸。
发布测量的INWELT数据。
送丝速度是铝制MIG焊枪的另一个重要的第一方规格。
对于 LB150、LB250 和 LPA300, INWELT应发布以下经过验证的数据:
送丝速度范围
进给电机电压
电机功率
驱动辊式
驱动辊直径
张力调节
线速调节范围
这些规范对于以下方面特别有价值:
焊机制造商
OEM项目
系统集成商
维修公司
专业经销商
应根据实际的焊丝类型和喷枪架构来选择驱动系统。
不要对每一根线轴喷枪或推拉式喷枪使用同一种通用驱动辊建议。
根据设计,喂食组件可能包括:
驱动辊
托辊
入口导轨
导丝器
张紧机构
喷枪马达
线轴轮毂
如果送丝变得不稳定,请检查这些部件。
导电嘴引导焊丝并传输焊接电流。
根据以下条件选择导电嘴:
线径
线材合金
接触尖螺纹
火炬型号
焊接电流
当前的INWELT示例包括 LB150 和 LB250 上的 M6 接触尖端系统。
磨损的导电嘴可能会导致:
电弧不稳定
烧返
电气接触不良
送丝不规则
根据实际磨损情况更换导电嘴。
气体喷嘴将保护气体引导至电弧和熔焊池周围。
扩散器通过割炬前端分配保护气体。
检查:
飞溅堆积
气孔堵塞
机械损坏
热损伤
螺纹松动
当MIG焊接铝时,正确的保护气体覆盖特别重要,因为铝焊缝对污染和孔隙率很敏感。
由于绕线枪将焊丝供应位置靠近割炬,因此焊丝路径比传统的MIG焊枪更短。
然而,短衬管和导丝器仍然需要正确选择和维护。
检查:
污染
毛刺
内径不正确
机械磨损
错位
不要自动为每种铝线配置使用钢线衬垫建议。

线轴枪最常与铝MIG焊接相关,因为它们有助于送入软铝丝。
根据焊枪、电源、焊丝和耗材的不同,线轴焊枪可以为其他焊丝送丝。
然而,对于传统的碳钢焊接,标准的MIG焊枪通常是更简单、更经济的解决方案。
因此, INWELT线轴枪类别的主要定位应保持不变:
铝MIG焊接和软焊丝送丝应用。
INWELT线轴和推拉式焊枪可支持的应用包括:
铝制汽车修理
拖车制造
卡车车身
船舶制造
船舶建造和修理
铁路设备
铝制水箱和框架
交通运输制造
农业装备
一般铝加工
工业维修
最终喷枪的选择应基于电流、线径、电缆长度和机器兼容性。
更换导致电气接触不良或送丝不良的磨损或损坏的尖端。
查看:
驱动辊
惰辊
张紧机构
电机操作
去除金属颗粒和污染物。
清除飞溅物并更换损坏的部件。
电源连接松动会导致发热和电弧性能不稳定。
检查:
磨损
削减
热损伤
急弯
控制线路损坏
查看:
线张力
驱动辊设置
导丝器对齐
导电嘴尺寸
线轴电阻
查看:
喷枪马达
控制电压
驱动辊
线轴张力
连接器引脚
查看:
导电嘴状况
线速
电压
坚持
进料稳定性
查看:
保护气体
气体流量
煤气泄漏
母材清洁度
填充焊丝清洁度
查看:
电流额定值
工作周期
电气连接
电缆状况
导电嘴磨损
标准的MIG焊枪将焊丝从送丝机推过整个焊枪电缆。
这可以很好地与钢丝配合使用,因为钢具有相对较高的柱强度。
软铝线更难长距离推动。
线轴枪通过将线轴定位在靠近导电嘴的位置来减少这个问题。
对于专业的长距离铝材应用,推拉式喷枪通过在喷枪上添加受控的进给力提供了另一种解决方案。
在以下情况下选择 线轴枪 :
首选紧凑型独立电源
该应用使用相对较小的线轴
需要简单的铝设置
产量适中
在以下情况下选择 推拉式喷枪 :
需要更长的电缆
首选较大的线包
生产焊接要求更高
长距离稳定喂食很重要
最终选择还应考虑焊接机和送丝机系统。
INWELT为专业B2B客户提供线轴焊枪和推拉焊枪,包括:
焊机制造商
焊接设备品牌
进口商
经销商
批发商
铝加工设备供应商
维修公司
工业用户
可以根据目标焊接系统开发OEM和ODM配置。
定制可能包括:
客户品牌
手柄设计
手柄颜色
产品标签
电缆长度
喷枪连接器
控制连接器
线速控制
触发配置
导电嘴尺寸
送丝组件
自有品牌包装
用户手册
条形码和纸箱要求
对于OEM项目,请提供焊机、电流范围、线径、连接器、电机/控制要求和预计订单数量。
当前的INWELT产品系列结合了两种铝线送丝技术。
该类别包括:
LB150线轴枪
LB250线轴枪
LPA300推拉式MIG枪
150A 至 300A 电流等级
总线径覆盖范围为 0.8–1.6 mm
全系列 3–12 m 电缆选项
可更换导电嘴
气体喷嘴
扩散器
火炬头
送丝组件
电缆组件
OEM/ODM定制
对于焊机品牌和分销商来说,通过一家制造商采购线轴焊枪、推拉焊枪和替换部件可以简化产品开发和售后供应。
线轴焊枪是一种MIG焊枪,其焊丝线轴位于焊枪上或靠近焊枪。
这缩短了送丝路径,对于软铝焊丝特别有用。
铝线相对较软,当穿过长的传统MIG枪缆时可能会弯曲。
线轴枪缩短了送丝路径并可以减少送丝问题。
线轴枪在枪上带有一个小线轴。
推拉式焊枪使用安装在焊枪上的送丝电机与主送丝机配合工作,可实现更长距离的可靠送丝。
目前的线轴枪型号有:
LB150
LB250
目前该类别中的推拉模型是:
LPA300
当前的INWELT LB150 规格列出:
0.8–1.0 毫米
当前的 LB250 规格列出:
0.8–1.2 毫米
当前的 LPA300 规格列出:
1.2–1.6 毫米
对于许多铝MIG应用, 100% 氩气是最常见的保护气体.
氩/氦混合物也可用于选定的应用。
请勿使用标准氩/二氧化碳钢焊接混合物作为默认铝MIG气体。
根据系统的不同,线轴焊枪可能会送入其他兼容的焊丝。
然而,它的主要优点是输送铝等软线。
对于普通钢MIG焊接,传统的MIG焊枪通常更简单。
不。
焊机必须支持焊枪的电源连接、触发/控制电路和进给电机要求。
有些机器需要专用适配器或控制接口。
不。
机械欧式连接并不自动意味着电机电压、速度控制和触发信号兼容。
当前的INWELT配置包括:
LB150:3 / 4 / 6 / 8 m
LB250:3/4/6/8m
LPA300:6 / 8 / 10 / 12 m
是的。
OEM/ODM ,私人标签、电缆定制、连接器配置、控制接口定制和包装选项可供合格的 B2B 客户使用。
为了更快地选择产品和确认兼容性,请提供:
焊机制造商及型号
所需焊接电流
铝填充焊丝合金
线径
现有枪型号
喷枪连接器照片
控制连接器照片
所需电缆长度
所需的线轴尺寸或线包
所需的送丝速度
OEM或INWELT品牌
预计采购数量
INWELT然后可以推荐适当的 LB150、LB250 或 LPA300 铝制MIG喷枪配置。