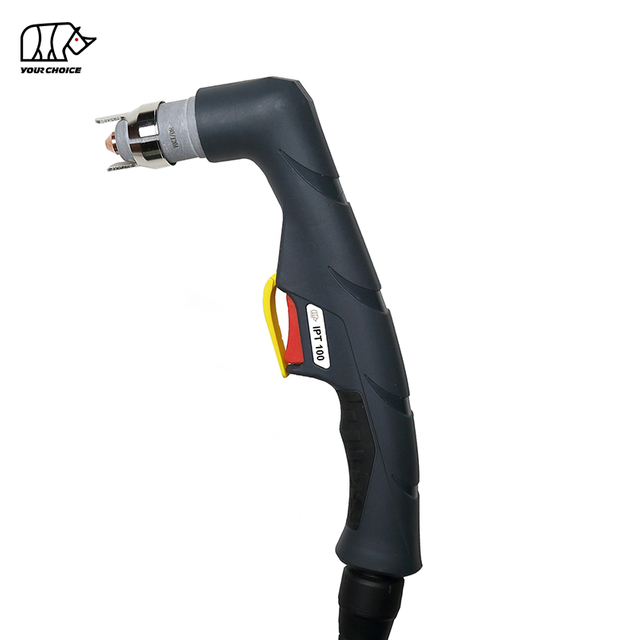
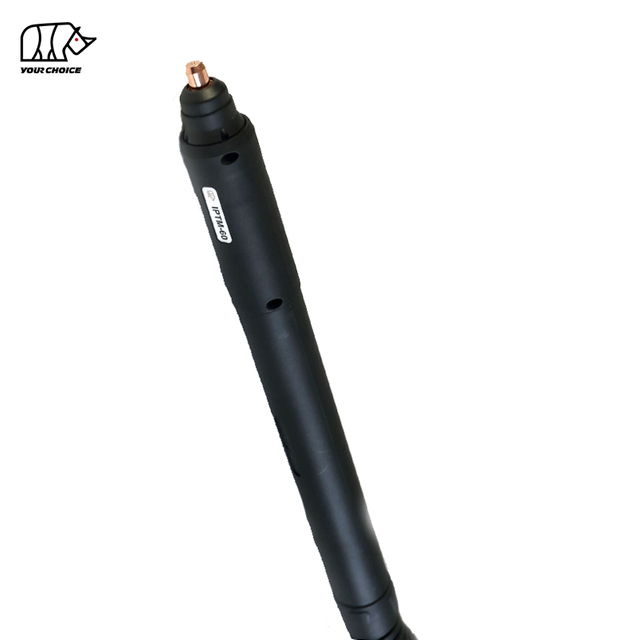
INWELT PT Series是一系列 风冷非高频等离子割炬, 专为手动和机械金属切割而设计。
目前的产品范围涵盖20A至100A的手持式PT割炬和CNC导向式PT M机用割炬。
目前的型号包括:
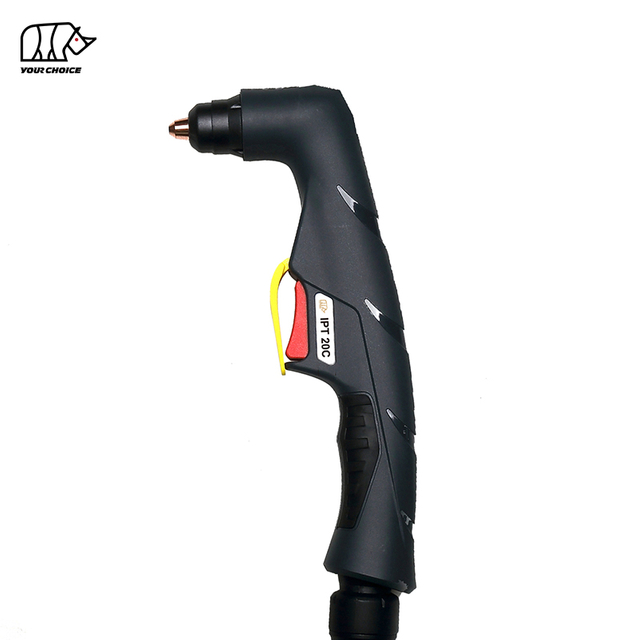
PT20 – 20A 手动等离子割炬
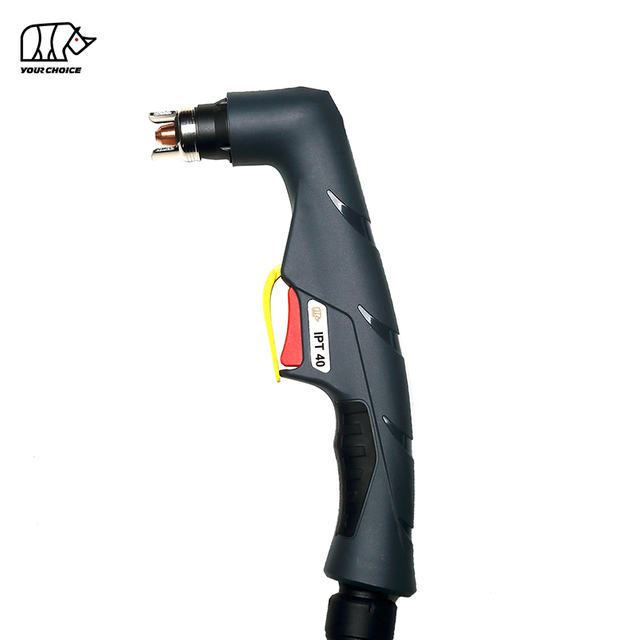
PT40 – 40A 手动等离子割炬
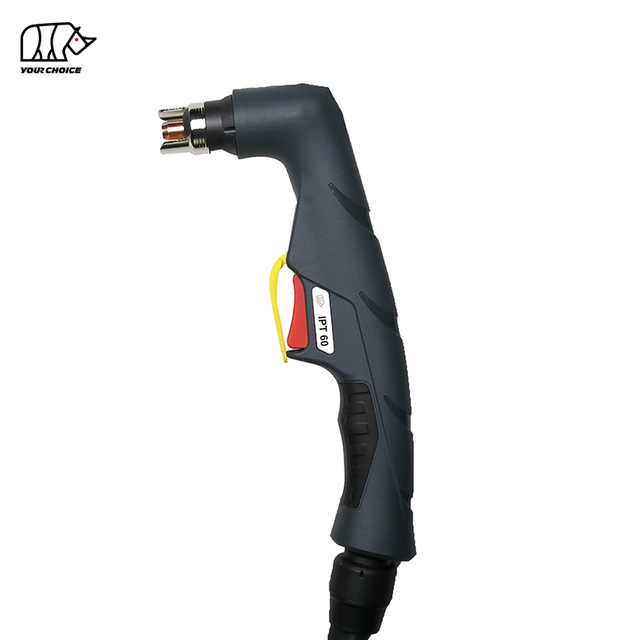
PT60 – 60A 手动引弧等离子割炬
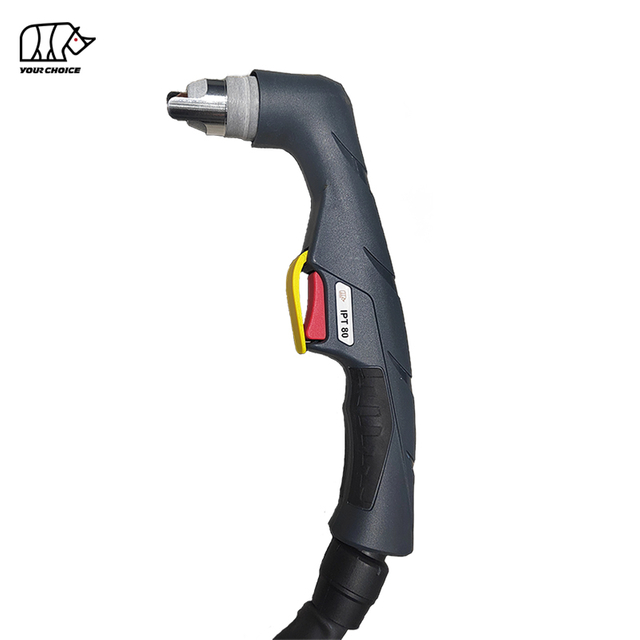
PT80 – 80A 手动等离子割炬
PT 100 – 100A 手动等离子割炬
PTM60 – 60A CNC等离子割炬
PTM100 – 100A CNC等离子割炬
PT Series是围绕 非HF起始架构设计的,而确切的引导弧、反击、控制线和易损件配置取决于各个割炬型号。
专业 B2B 客户可以使用多种完整的割炬组件、电缆长度、后连接器、控制装置和替换耗材。
| 模型 | 额定电流 | 运行 | 启动系统 | 工艺气体 | 典型领先 |
|---|---|---|---|---|---|
| PT20 | 20A | 手动/手持式 | Non-HF | 空气/氮气 | 4米 |
| PT40 | 40A | 手动/手持式 | Non-HF | 空气/氮气 | 4米 |
| PT60 | 60A | 手动/手持式 | Non-HF / 先导弧 | 空气/氮气 | 6米 |
| PT80 | 80A | 手动/手持式 | Non-HF / 反击 | 空气/氮气 | 6m/12m |
| PT 100 | 100A | 手动/手持式 | Non-HF / 反击 | 空气/氮气 | 6m/12m |
| PTM60 | 60A | CNC /机械化 | Non-HF / 反击 | 空气/氮气 | 6米 |
| PTM100 | 100A | CNC /机械化 | Non-HF / 反击 | 空气/氮气 | 6米 |
订购前请务必检查各个产品页面,因为占空比、气压、气流、后流、电缆配置和连接器选项因型号而异。
手动PT系列专为操作员控制割炬移动和切割距离的手持式切割应用而设计。
目前的手持型号包括PT20 、 PT40 、 PT60 、 PT80和PT 100。
PT20是当前PT Series中电流最低的手持型号。
当前配置包括:
20A额定电流
35% 占空比
Non-HF起弧
空气/氮气操作
大约。 2巴气压
大约。 30升/分钟气体流量
大约。建议 15 秒后流程
4 m 标准电缆
PT20专为兼容的低输出等离子系统和轻型手动切割而设计。
更广泛的零件系列中存在更高电流的易损件不应自动改变主PT20割炬的额定值。
PT40专为兼容的 40A 等离子切割系统而设计。
当前的INWELT规格包括:
40A额定电流
60% 占空比
Non-HF开始
空气/氮气操作
大约。 4.5–5.0 bar 工作压力
大约。 120–130 L/min 气体流量
大约。建议 35 秒的后流程
4 m 标准电缆
直接、1/4G 和中央适配器配置可采用不同的控制线布置。
PT60是一款 60A 手持式割炬,专为兼容的非HF引导弧等离子系统而设计。
目前的规格包括:
60A额定电流
60% 占空比
Non-HF引导弧启动
空气/氮气操作
大约。 4.5–5.0 巴气压
大约。 120–130 L/min 气体流量
大约。建议 55 秒的后流程
6 m 标准电缆
可用配置包括带有 2 线或 4 线控制选项的集成式、分离式和中央适配器布置。
PT80专为更高产量的手动切割应用而设计。
目前的规格包括:
80A额定电流
60% 占空比
Non-HF / 反击开始
空气/氮气操作
大约。 4.5–5.0 巴气压
大约。 120–130 L/min 气体流量
大约。建议 80 秒后流程
6 m 和 12 m 引线选项
PT80易损件平台支持多种切割电流范围以及接触切割和气刨配置。
PT 100 是目前包含在PT Series类别中的最高电流手持型号。
当前的产品平台围绕以下方面进行设计:
100A额定电流
60% 占空比
Non-HF / 反击开始
空气/氮气操作
大约。 4.5–5.0 巴气压
大约。 200升/分钟气体流量
大约。建议 100 秒后流程
6 m 和 12 m 引线配置
PT 100 系列包括多种切割尖端电流范围、接触式切割易损件、气刨相关零件和多种后部连接配置。
具体切割厚度应基于完整的等离子电源而不是单独的割炬。
PT M 型号设计用于固定安装在CNC等离子台和自动切割系统上。
与手动PT割炬不同,机用割炬采用直接面向机器的几何形状,并通过等离子电源和CNC系统进行控制。
PTM60专为兼容的 60A 机械化等离子系统而设计。
目前的规格包括:
60A额定电流
60% 占空比
Non-HF / 反击开始
空气/氮气操作
大约。 4.4–5.0 巴气压
大约。 120–130 L/min 气体流量
大约。建议 55 秒的后流程
6 m 标准割炬引线
PTM60应被视为机用割炬产品,而不是具有不同手柄的PT60手持割炬。
CNC买家在订购前应确认机头、割炬本体尺寸、后连接器和控制接口。
PTM100是当前 { CNC PT Series } 型号。
目前的规格包括:
100A额定电流
60% 占空比
Non-HF / 反击开始
空气/氮气操作
大约。 4.5–5.0 巴气压
大约。 200升/分钟气体流量
大约。建议 100 秒后流程
6 m 标准引线
根据配置,可提供集成式、独立式、中央适配器式和同轴电缆布置。
PTM100易损件系列还包括多种电流专用切割尖端、电极、扩散器和防护罩。
PT Series中最重要的区别是手持式PT割炬和PT M 机用割炬之间的区别。
| 功能 | PT手动割炬 | PT M 机用割炬 |
|---|---|---|
| 手术 | 手动/手持式 | CNC /机械化 |
| 火炬几何形状 | 手电筒 | 直机割炬 |
| 启动控制 | 操作员/电源控制 | CNC / 机器控制 |
| 安装 | 手持式 | 固定式割炬支架 |
| 火炬高度 | 操作员控制 | CNC / THC 控制 |
| 主要用途 | 手工制作和修复 | 自动化生产 |
| 当前型号 | PT20 / PT40 / PT60 / PT80 / PT 100 | PTM60 / PTM100 |
请勿仅根据安培数在PT和PT M 割炬之间进行选择。
PT60手持割炬和PTM60机用割炬可以共享相关的易损件架构,同时仍然使用不同的完整割炬头、主体和控制装置。
PT Series专为不依赖传统高频点火的兼容等离子切割系统而设计。
非HF系统避免了HF等离子炬使用的传统高频点火电路。
根据型号的不同, PT Series可以使用先导弧或后击启动装置。
Non-HF系统避免了传统高频炬产生的HF启动脉冲。
这可能与包含以下内容的切割环境相关:
CNC控制
电脑
电机驱动
电子测量系统
自动化设备
然而,非HF单独启动并不能保证与CNC机器的兼容性。
完整的电源和控制架构仍然必须匹配。
非HF PT割炬不应仅仅因为额定电流或连接器相似而取代HF割炬。
启动系统必须与等离子电源相匹配。
正确选择割炬需要的不仅仅是匹配的电流强度。
选择用于手持切割的 PT型号 。
选择 PT M 型号。 用于CNC或固定机切割的
当前的PT Series评级包括:
20A
40A
60A
80A
100A
选择经过验证的额定值与预期工作范围相符的割炬。
等离子电源必须支持特定的PT式启动架构。
启动技术因型号而异。
不要假设每个非HF PT火炬都使用完全相同的内部启动机制。
根据型号的不同,配置可以包括:
直接连接
1/4G
一体化连接
单独连接
中央适配器
OEM特定连接
同轴电缆
不同的PT模型和机器接口可以使用:
2线控制
4线控制
同轴布置
控制电路必须与等离子电源相匹配。
一些更高输出的PT和PT M 模型使用反向消耗架构。
在反向引弧焊炬中,电极和喷嘴之间的内部运动构成引导弧启动序列的一部分。
为了可靠运行,应将以下组件视为匹配系统:
电极
切割尖
扩散器
盾
火炬头
除非特定组合已得到验证,否则请勿将标准耗材与回击耗材组合使用。
PT Series最强大的技术特点之一是针对不同电流范围提供特定型号的切割尖端。
根据割炬型号, INWELT提供适用于较低电流和较高电流配置的切割喷嘴。
例如, PT80和PT 100相关耗材系列包括对应于不同工作电流范围的多个喷嘴直径。
最终的单个产品页面应标识:要发布的
| 数据字段 | 信息 |
|---|---|
| INWELT代码 | 确切的零件号 |
| 参考 | 交叉参考号 |
| 尖端直径 | 毫米 |
| 电流范围 | 一个 |
| 火炬型号 | PT / PT M 模型 |
| 过程 | 切割/接触切割/气刨 |
| 起始类型 | 标准/后击 |
此类第一方零件数据对于分销商和售后市场买家尤其有价值。
PT Series由广泛的替换耗材系统支持。
根据割炬型号的不同,可用组件包括:
标准电极
回击电极
延长电极
气体扩散器
旋流组件
标准切割提示
接触式切割技巧
扩展提示
外喷嘴
盾牌
气刨耗材
O 型圈
火炬头
精确的组件应始终与特定型号和电流范围相匹配。
某些PT Series型号支持多种等离子工艺。
标准切割使用适当的切割尖端和前端堆栈进行正常板材切割。
选定的PT平台包括接触式切割耗材。
仅使用专为接触操作设计的护罩和端头组合。
高电流PT系列可包含气刨组件,用于:
焊缝去除
背刨
缺陷去除
共同准备
修理和返工
等离子电源还必须支持所选工艺。
不同的等离子电源使用不同的割炬接口。
根据型号的不同, INWELT PT Series配置可以包括:
直接电缆组件
1/4G 连接
集成连接
单独的连接
中央适配器
2线控制
4线控制
同轴机炬电缆
4 m 引线
6 m 引线
12 m 引线
对于更换订单,请发送现有割炬连接器和控制插头的照片。
这比仅根据电流强度或外观来选择焊枪更可靠。
PT割炬不会自动与具有相同安培数额定值的每个等离子切割机兼容。
订购前请确认:
割炬应在其验证的电流范围内运行。
机器必须支持所需的非HF 、先导弧或反打击系统。
电源/燃气连接必须匹配。
手动和机用割炬可能使用不同的控制电路。
先导弧架构必须与电源兼容。
压力和流量在PT20 、 PT40 、 PT60 、 PT80和PT 100 之间变化很大。
不要将一种模型的气体规格应用于整个PT Series 。
PTM60和PTM100专为机器控制切割而设计。
对于CNC集成,请确认:
机用割炬本体尺寸
割炬安装直径
可用夹紧区域
引线路由
启动信号
电弧正常信号
割炬高度控制接口
等离子电源连接
INWELT应发布每个PT M 机用割炬的尺寸图,因为此第一方安装数据对于CNC机器制造商和系统集成商非常有用。
CNC等离子体系统可以使用自动炬高度控制。
可能的方法包括:
弧压THC
浮头传感
机械初始高度传感
其他兼容系统
确切的 THC 布置取决于等离子体电源和CNC控制器。
不要发布整个PT M 系列的通用电弧电压或切割高度设置。
当连接到兼容的等离子电源时, PT Series割炬可以切割导电材料,包括:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
实际切割速度、边缘质量和实际材料厚度取决于完整的等离子切割系统。
没有适用于整个PT Series单一切割厚度规范。
实际切割能力取决于:
等离子电源
火炬型号
输入功率
材料
切割电流
尖端直径
气体压力
气体流量
行驶速度
割炬高度或间距
耗材状况
所需的边缘质量
专业切割数据应区分:
可高效切割的材料厚度,并具有合适的边缘质量。
仍可以降低速度切割较厚的材料。
可分离的最大材料厚度,通常边缘质量较低。
使用特定型号的测试数据,而不是一种通用的PT Series厚度声明。
INWELT应为单独的割炬和等离子电源组合开发第一方切割图表。
推荐字段包括:要发布的
| 参数 | 数据 |
|---|---|
| 火炬型号 | PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| 材料 | 低碳钢/不锈钢/铝 |
| 厚度 | 测试厚度 |
| 当前的 | 实际电流 |
| 提示代码 | INWELT零件号 |
| 尖端直径 | 毫米 |
| 气体压力 | 酒吧 |
| 气体流量 | 升/分钟 |
| 切割速度 | 毫米/分钟 |
| 割炬高度/间距 | 毫米 |
| 结果 | 推荐/最大/遣散费 |
经过验证的第一方测试数据比有关削减能力的一般声明更有用。
PT20 、 PT40 、 PT60 、 PT80和PT 100 专为手动切割应用而设计,例如:
一般制造
金属修复
机械维修
汽车维修
农业装备
施工设备
车间切割
现场维护
板材切割
焊缝修复
应根据实际等离子电源及所需电流选择正确的型号。
PTM60和PTM100专为机械化应用而设计,例如:
CNC等离子切割台
自动型材切割
钣金生产
结构制造
机械零部件
农业设备零部件
金属家具
工业生产细胞
自动化金属加工
对于CNC使用,安装前应确认割炬安装、控制接口和电缆布线。
定期维护有助于保持可靠的启动和一致的切割。
在过度磨损的电极导致启动困难或喷嘴损坏之前更换它。
检查:
加大节流孔
椭圆形喷嘴开口
烧伤
污染严重
保持气体通道清洁。
更换损坏或热变形的部件。
更换破裂或烧毁的前端部件。
检查:
磨损
削减
热损伤
急弯
配件松动
对于PT M 型号,还应检查割炬支架、垂直度和电缆布线。
查看:
电极状况
切割尖
启动系统兼容性
气体压力
工作连接
后连接器
查看:
切削速度
当前的
材料厚度
气体流量
间距或割炬高度
耗材状况
查看:
切割尖
割炬角度或垂直度
切割高度
行驶速度
燃气分配
可能的原因包括:
潮湿或受污染的空气
喷嘴/电流组合不正确
过度刺穿
割炬距离不正确
电极磨损
故障排除应始终基于特定的PT或PT M 型号。
PT Series支持完整的火炬销售和经常性的售后市场需求。
专业经销商计划可以包括:
完整的手持式手电筒
完整的CNC机用割炬
切割技巧
电极
扩散器
盾牌
气刨耗材
火炬头
手柄
电缆组件
中央适配器
维修组件
耗材套件
准确的INWELT零件号可帮助分销商更准确地管理库存和更换兼容性。
INWELT向专业 B2B 客户提供PT Series等离子割炬和替换部件,包括:
等离子切割机制造商
CNC等离子机厂家
焊割设备品牌
CNC系统集成商
进口商
经销商
批发商
工业供应商
售后消耗品公司
OEM和ODM配置可以根据等离子体电源、启动系统、目标市场和所需接口进行评估。
定制可能包括:
客户品牌
产品标签
手柄打标
机用割炬配置
割炬引线长度
后连接器
控制接线
中央适配器
耗材套件
自有品牌包装
技术标签
条形码和纸箱要求
对于OEM项目,请提供目标等离子电源、所需电流、起始架构、连接器要求和预计订单数量。
INWELT PT Series在一个非HF产品系列中结合了多种电流额定值、手持式和机用割炬配置、更换耗材和连接选项。
当前类别涵盖:
20A手动电筒
40A手动手电筒
60A手动手电筒
80A手动割炬
100A手动手电筒
60A CNC机用割炬
100A CNC机用割炬
多种电缆和连接器布置
特定型号的耗材系列
选定型号上的接触式切割和气刨组件
OEM和自有品牌选项
对于设备制造商、分销商和进口商来说,通过一家供应商采购相关割炬型号和售后零部件可以简化采购、库存和技术支持。
PT Series是非HF等离子割炬系列,专为手动和CNC /机械化应用而设计。
目前的手动型号有:
PT20
PT40
PT60
PT80
PT 100
目前的机用割炬型号有:
PTM60
PTM100
当前的PT类别涵盖了大约 20A 至 100A 的火炬额定值.
检查每个产品页面以了解确切的工作周期和操作规范。
不。
当前的PT Series位于 非HF启动系统周围.
确切的先导弧或后击架构因型号而异。
不。
PT型号主要是手持式的,而PT M 型号则用于固定CNC或机械化操作。
某些易损件可能相关,但完整的割炬组件不能自动互换。
当前的PT型号使用空气/氮气配置。
气体压力和流量因型号而异。
根据型号的不同,当前配置包括 4 m、6 m 和 12 m 引线。
不。
仅安培数是不够的。
启动架构、后连接器、引弧电路、控制接线和气体要求也必须匹配。
是的,当与兼容的等离子电源和合适的参数一起使用时。
是的。
铝具有导电性,可以使用适当的等离子系统进行等离子切割。
整个系列没有一个厚度值。
切割能力取决于具体的割炬、电源、材料、电流、消耗品和切割参数。
是的。
INWELT为支持的PT Series配置提供切割尖端、电极、扩散器、防护罩、割炬头、电缆和相关替换组件。
是的。
OEM/ODM 、自有品牌、连接器、电缆和耗材套件配置可供合格的设备制造商、 CNC集成商、分销商和进口商使用。
为了更快地确认型号和兼容性,请提供:
等离子切割机厂家及型号
额定输出电流
现有火炬型号
手动或CNC应用程序
启动系统类型
主要连接器照片
先导弧或控制连接器照片
所需引线长度
所需耗材
预计采购数量
INWELT或自有品牌
然后, INWELT可以为您的等离子切割系统推荐适当的PT或PT M 割炬配置。