| 长度: | |
|---|---|
| 连接器: | |
| 数量: | |
{ INWELT PT40 是一款手持式等离子割炬,设计用于导电金属的轻型到中型切割。
割炬的额定为40A,占空比为 60% 电流,使用空气/N2 作为工艺气体,并在大约 4.5–5.0 bar的推荐工作压力和 的气体流量下运行 120–130 L/min.
与依赖于高频起弧的等离子炬不同, PT40专为兼容的 非HF启动系统而设计。这使得机器兼容性成为更换现有割炬时的一个重要考虑因素。
标准 4 m 电缆组件 可与多种后部连接配置一起使用,包括直接、1/4G 和采用 2 线或 4 线布置的中央适配器选项。
PT40适用于需要紧凑型 40A 等离子割炬和易于更换耗材的焊接和切割设备制造商、分销商、维修供应商、制造车间和工业用户。
| 规格 | INWELT PT40 |
|---|---|
| 产品类型 | 手持式等离子割炬 |
| 模型 | PT40 |
| 品牌 | INWELT |
| 产品代码 | IJWU02041 |
| 额定电流 | 40A |
| 工作周期 | 60% |
| 起弧 | Non-HF |
| 工艺气体 | 空气/氮气 |
| 推荐气压 | 4.5–5.0 巴 |
| 气体流量 | 120–130 升/分钟 |
| 推荐的后流程 | 大约。 35秒 |
| 标准电缆长度 | 4米 |
| 火炬风格 | 手持式 |
| 连接器选项 | 直通/1/4G/中央适配器 |
| 控制选项 | 2 线/4 线配置 |
| 耗材 | 电极、切割尖端、扩散器/涡流组件、护罩/固定组件 |
| OEM / ODM | 可用的 |
| 自有品牌 | 可用的 |
应根据等离子切割机的输出电流、起弧方式、后连接器、触发接线和气动接口来确认正确的割炬配置。
PT40作为完整等离子切割系统的一部分,由割炬、等离子电源、压缩气体供应和工作连接组成。
当等离子切割机启动时,电能被供应到割炬,同时压缩气体流过割炬头和切割喷嘴。
气体电离成等离子体并通过喷嘴孔加速,产生集中的高温等离子体射流。
该射流熔化金属,同时高速气体从切口中去除熔化的材料。
INWELT PT40指定用于 非高频启动系统.
这很重要,因为HF和非HF等离子炬不能自动互换。
在用PT40更换另一个割炬之前,请确认等离子切割机使用兼容的起弧系统和割炬接口。
火炬在物理上可能类似于PT40 ,但仍然使用不同的:
启动机制
触发电路
后连接器
先导弧布置
燃气配件
接线
耗材
因此,仅根据外观或电流强度选择替换割炬可能会导致安装不正确。
PT40围绕PT40 40A 额定工作电流.
这使得该产品适用于常见的轻型制造、维护和车间等离子切割应用。
实际切割性能取决于等离子电源和切割条件,而不仅仅取决于割炬电流强度。
INWELT PT40的额定 占空比为 60%.
占空比表示在割炬需要冷却之前在额定条件下规定的测试周期内允许的运行时间量。
对于频繁的生产切割,应考虑割炬和等离子电源的占空比。
非HF配置避免了对兼容机器中的高频点火电路的依赖。
然而,这并不意味着割炬将自动与所有非HF等离子切割机配合使用。
仍必须确认连接器和内部启动系统的兼容性。
PT40手柄采用了保护性触发器装置,旨在帮助减少操作过程中意外的开关激活。
操作员仍应遵守等离子切割机制造商规定的安全程序和工作场所要求。
紧凑的手持式设计为手动切割操作提供了实用的控制。
成型的聚合物手柄有助于将操作员与割炬热量隔离,并允许割炬沿着直线、弯曲和不规则的切割路径引导。
最重要的采购问题之一是:
这个PT40可以与我的等离子切割机配合使用吗?
答案不仅仅取决于电流强度。
本页的手电筒额定电流为 40A.
它最适合正常切割输出保持在经过验证的PT40割炬额定值范围内的等离子系统。
不要仅仅因为 50A、60A 或更高输出的机器的连接器看起来相似就认为它是合适的。
等离子切割机必须使用与非HF PT40配置兼容的启动系统。
如果现有机器使用高频割炬,则可能需要另一个割炬系列。
INWELT提供多种PT40电缆配置。
可用的安排包括:
直接连接
1/4G连接
集成1/4G配置
独立的1/4G配置
中央适配器
2线控制
4线控制
正确的后部接口必须与等离子切割机相匹配。
对于更换订单,请提供:
等离子切割机品牌
型号
额定切割电流
现有火炬型号
后连接器照片
触发插头照片
控制线数量
这使得INWELT能够在订购之前评估最合适的割炬组件。
INWELT为不同的机器接口提供了几个完整的PT40组件。
示例包括:
| INWELT代码 | 配置 |
|---|---|
| IJWU02041 | PT40 / 4 m / 直接 / 2 线 |
| IJWU02042 | PT40 / 4 m / 1/4G / 集成 / 2 线 |
| IJWU02043 | PT40 / 4 m / 1/4G / 独立 / 2 线 |
| IJWU02044 | PT40 / 4 m / 中央适配器 / 2 根电线 |
| IJWU020311 | PT40 / 4 m / 直接 / 4 线 |
| IJWU020341 | PT40 / 4 m / 中央适配器 / 4 根电线 |
购买前应确认可用性和准确接线。
对于OEM项目,可以根据机器设计和订单量评估定制电缆和连接器布置。
耗材状况对等离子弧稳定性、切割质量和运营成本有直接影响。
PT40使用可更换的前端组件,包括切割尖端、电极、屏蔽/固定组件和相关割炬部件。
INWELT为不同的电流范围提供多种喷嘴尺寸。
示例包括:
| 尖端尺寸 | 典型电流 |
|---|---|
| Ø0.6毫米 | 20A |
| Ø0.8毫米 | 30A |
| Ø0.9毫米 | 40A |
是 Ø0.9 mm / 40A 喷嘴 在接近额定电流的情况下操作割炬时的合理配置。
还可以提供不同的标准、扁平、接触式切割和加长尖端配置。
订购前务必验证零件号。
电极是等离子炬内部的主要磨损部件之一。
随着电极磨损,其内部凹坑变得更深,电弧性能可能会恶化。
过度磨损的电极可能会导致:
起弧困难
切割质量差
喷嘴磨损增加
等离子弧不稳定
根据磨损情况更换电极,而不是等到完全失效。
外部前端组件有助于定位和保护内部消耗品。
INWELT根据切割配置提供多种PT40防护/固定设计。
在操作割炬之前更换破裂、损坏或过热的部件。
间隔组件有助于在合适的切割设置中保持割炬和工件之间的受控距离。
圆形切割和滚轮导轨附件也可用于需要更一致的手动移动的应用。
不同的前端配置可用于不同的切割条件。
标准喷嘴为手动等离子切割提供了通用配置。
它适用于使用正常隔离技术的典型车间切割。
兼容的接触式切割配置允许根据易损件设计和机器要求使用割炬前端。
不要假设每个PT40消耗品都可以直接拖动到工件上。
始终使用正确的前端组合。
扩展提示可以改进对以下内容的访问:
角球
凹进部分
狭窄的开口
困难维修地点
扩展易损件的磨损可能与标准尖端不同,因此工作电流应与易损件额定值相匹配。
等离子切割适用于导电金属。
凭借兼容的等离子电源和正确的切割参数, PT40可用于切割以下材料:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
其他导电金属
材料类型影响切割速度、边缘质量、浮渣形成和实际切割厚度。
PT40是 40A 割炬,但割炬安培数本身并不能决定最大切割厚度。
实际切割能力取决于:
等离子切割机输出
材质类型
材料厚度
喷嘴直径
气压
空气质量
切削速度
割炬至工件距离
耗材状况
因此,购买者应使用 等离子切割机制造商的干净切割和切断切割规格 作为最大厚度的主要参考。
如果INWELT发布特定的 8-12 毫米性能数据,则理想情况下应得到定义的测试条件的支持,包括材料、机器输出、切割速度和可接受的切割质量标准。
这比为每种金属提供一个通用厚度数据在技术上更可靠。
正确的气体供应对于等离子切割性能至关重要。
INWELT PT40规范列出:
气体: 空气/氮气
压力: 4.5–5.0 巴
流量: 120–130 升/分钟
后流: 建议大约 35 秒
水分和油污染会降低等离子切割性能并缩短易损件寿命。
合适的空气处理系统应消除:
液态水
缩合
压缩机油
颗粒物污染过多
静态压力和工作压力可能不同。
在气体流动时检查系统,因为压力可能会下降:
长软管
小配件
过滤器
监管机构
受限制的航线
气流不足会导致切割不稳定并加速易损件磨损。
PT40适用于额定电流和占空比范围内的手动金属切削应用。
典型用途包括:
钣金制造
一般金属制造
汽车维修
排气管和支架工作
农业设备维修
机械维修
暖通空调制造
施工现场维修
车间维修
金属艺术品和标牌
轻型结构制造
废料和回收准备
对于更高电流的生产工作,请考虑使用更高容量的割炬,例如INWELT I PT60或IPT100系列。
PT40和PT60均属于INWELT的非HF等离子炬系列,但它们针对不同的输出要求。
| 特征 | PT40 | PT60 |
|---|---|---|
| 额定电流 | 40A | 60A |
| 工作周期 | 60% | 60% |
| 起弧 | Non-HF | Non-HF |
| 工艺气体 | 空气/氮气 | 空气/氮气 |
| 标准电缆 | 4米 | 6米 |
| 典型定位 | 轻/中切削 | 更高产量的切割 |
您的机器是围绕 40A 割炬设计的
需要紧凑型手持式切割
首选低电流消耗品
4 m 电缆就足够了
轻型到中型制造是典型的
等离子系统需要高达 60A 的炬管容量
需要更高的切削产量
更长的标准电缆很有用
该机器使用 I PT60兼容接口
请勿仅根据连接器外观将一个割炬更换为另一个割炬。
安装之前,请断开等离子切割机的电源。
验证机器的:
最大电流
启动系统
连接器
触发接线
空气连接
确保电极、切割尖端和固定部件安装正确且未损坏。
根据等离子切割机制造商的说明安装正确的后连接器。
切勿强行连接不合适的连接器。
确认清洁干燥的气体供应在适当的操作范围内。
安装后,在合适的废料上测试割炬。
查看:
起弧
气体流量
触发操作
切割方向
电弧稳定性
过度加热
漏气
如果割炬工作异常,请停止操作并检查安装。
例行检查可以提高切割一致性并减少计划外耗材的使用。
查看:
电极磨损
喷嘴状况
气压
触发电路
割炬连接
机器启动系统
可能的原因包括:
受污染的压缩空气
喷嘴尺寸不正确
电流过大
切割高度不当
电极损坏
起弧次数过多
查看:
行驶速度
当前的
气压
材料厚度
火炬高度
易损件磨损
移动太慢和太快都会影响切割质量。
喷嘴增大或不对称磨损会导致等离子射流以一定角度离开割炬。
更换磨损的易损件并确保割炬相对于工件正确固定。
查看:
工作电流
工作周期
空气流动
耗材状况
电气连接
请勿继续操作已损坏或过热的割炬。
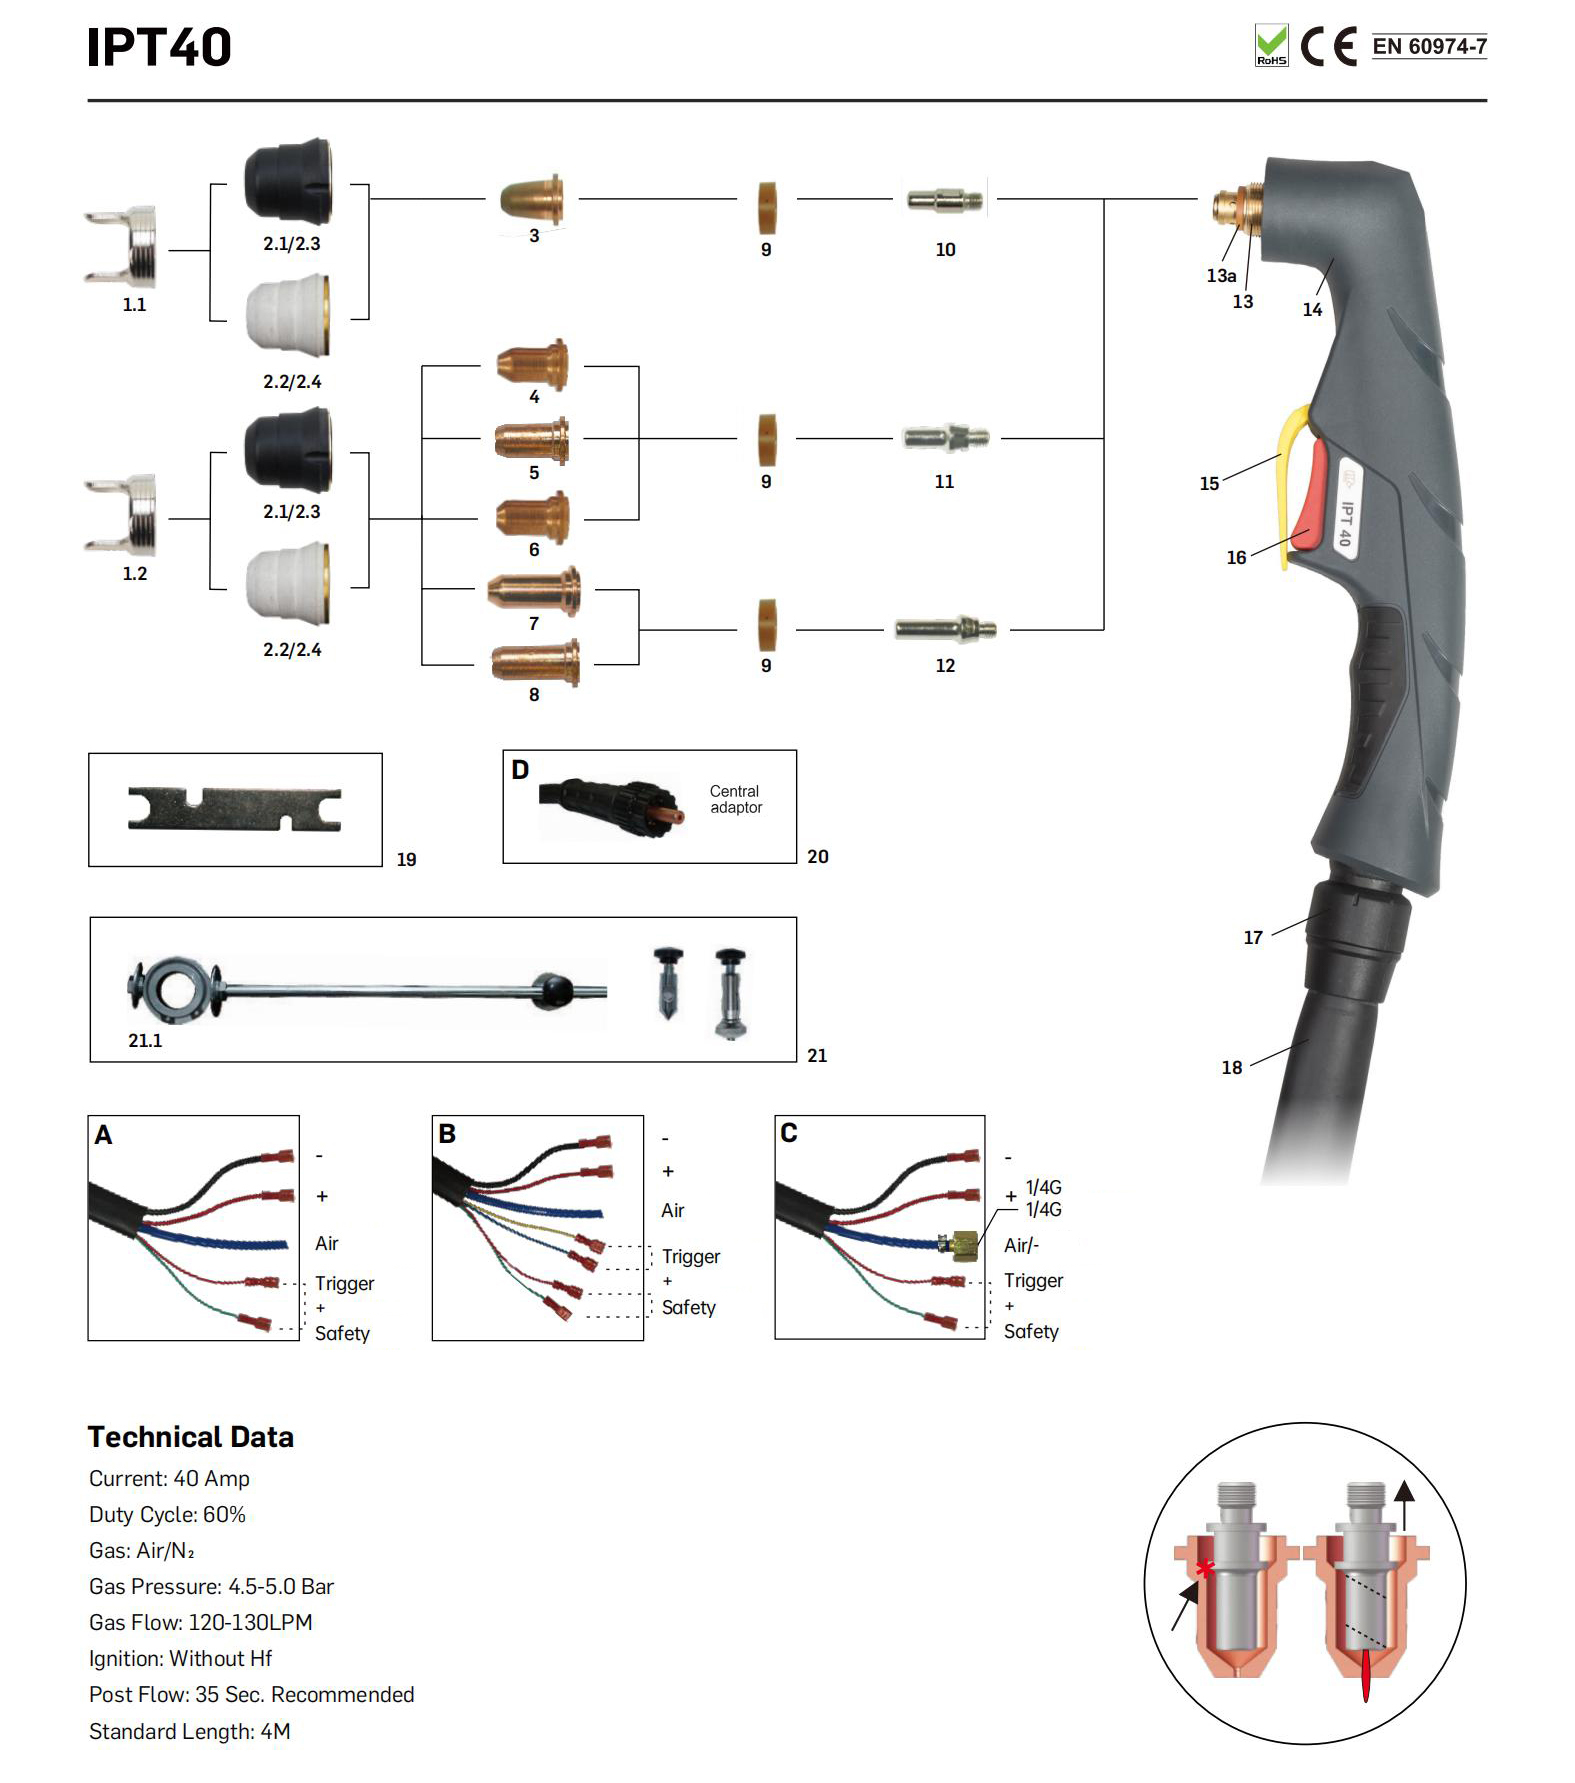
完整火炬 |
|||||||||||
| 代码 | 参考号 | 描述 | 代码 | 参考号 | 描述 | ||||||
| IJWU02041 | 等离子炬PT40 /4m/直接/2 线 |
D | IJWU02044 | 等离子炬PT40 /4m/中央适配器/2 根电线 | |||||||
| IJWU02041-00 | 等离子炬PT40 /4m/直接/2 线/背面 | D | IJWU02044-00 | 等离子炬PT40 /4m/中央适配器/2 根电线/背面 | |||||||
| B IJWU02042 | 等离子炬PT40 /4m 1/4G //2线 | 乙 | IJWU020311 | 等离子炬PT40 /4m/直接/4 线 | |||||||
| B IJWU02042-00 | 等离子炬PT40 /4m 1/4G/一体式/2 线/背面 | 乙 | IJWU020311-00 | 等离子炬PT40 /4m/直接/4 线/背面 | |||||||
| C IJWU02043 | 等离子炬PT40 /4m 1/4G/独立/2 线 | F | IJWU020341 | 等离子炬PT40 /4m/中央适配器/4 根电线 | |||||||
| C IJWU02043-00 | 等离子炬PT40 /4m 1/4G/独立/2 线/背面 | F | IJWU020341-00 | 等离子炬PT40 /4m/中央适配器/4 线/背面 | |||||||
| (带“●”为标准配置) | |||||||||||
| 职位代码 | 参考号 | 描述 | |||||||||
| 1 | 双尖垫片 | ||||||||||
| 1.1 | IJTN0009-01 | 双尖垫片/ PT40 | |||||||||
| 1.2 | IJTN0009 | 60432 | 双尖垫片/ PT40 /后击 | ||||||||
| 2 | 外喷嘴 | ||||||||||
| 2.1 | IJWT0672-03 | 60389 | 外喷嘴6孔PT40 /电木 | ||||||||
| 2.2 | IJWT1672-05 | 外喷嘴 6 孔PT40 /灰色玻璃细孔 | |||||||||
| 2.3 | IJWT0696-03 | 60389K4 | 外喷嘴 4 孔PT40 /模制 | ||||||||
| 2.4 | IJWT1696-05 | 外喷嘴 4 孔PT40 /灰色玻璃细孔 | |||||||||
| 3 | 提示 | ||||||||||
| 3.1 | IJWV0672-06 | PD0116-06 | 尖端 Φ0.6mm/20A PT40 | ||||||||
| 3.2 | IJWV0672-08 | PD0116-08 | 尖端 Φ0.8mm/30A PT40 | ||||||||
| 3.3 | IJWV0672-09 | PD0116-09 | 尖端 Φ0.9mm/40A PT40 | ||||||||
| 4 | 提示 | ||||||||||
| 4.1 | IJWV1671-06 | 51318.06 | 尖端Φ0.6mm/20A PT40 /后击 | ||||||||
| 4.2 | IJWV1671-08 | 51318.08 | 尖端Φ0.8mm/30A PT40 /后击 | ||||||||
| 4.3 | IJWV1671-09 | 51318.09 | 尖端Φ0.9mm/40A PT40 /后击 | ||||||||
| 4.4 | IJWV1671-10 | 尖端Φ1.0mm/50A PT40 /后击 | |||||||||
| 5 | IJWV1678-09 | 513129.09 | 尖端 Φ0.9mm/40A PT40 /接触切割/回击 | ||||||||
| 6 | 提示 | ||||||||||
| 6.1 | IJWV1679-06 | 平头 Φ0.6mm/20A PT40 /回击 | |||||||||
| 6.2 | IJWV1679-08 | 平头 Φ0.8mm/30A PT40 /回击 | |||||||||
| 6.3 | IJWV1679-09 | 513139.09 | 平头 Φ0.9mm/40A PT40 /回击 | ||||||||
| 6.4 | IJWV1679-10 | 513139.10 | 平头 Φ1.0mm/50A PT40 /回击 | ||||||||
| 7.1 | 51318L.06 | 加长头 Φ0.6mm/10-20A PT40 /回击 | |||||||||
| 7.2 | IJWV1610-06 | 51318L.08 | 加长头Φ0.8mm/20-30A PT40 /后击 | ||||||||
| 8.1 | IJWV1610-08 | 51314.09 | 加长刀尖 Φ0.9mm/30-40A PT40 /接触切割/回击 | ||||||||
| 8.2 | 加长刀尖 Φ1.0mm/40-50A PT40 /接触切割/回击 | ||||||||||
| 9 | IJWV1614-09 | 60028 | 扩散器PT20 CI PT60 | ||||||||
| 10 | IJWV1614-10 | 电极PT20 C-60 | |||||||||
| 11 | IJWG1612 | 52582 | 电极PT20 C-60/回击 | ||||||||
| 12 | IJWC0671 | PR0110 | 52583 | 电极PT20 C-60/回击 | |||||||
| 13 | IJWC1059 | IPX-45/60 手电筒头 | |||||||||
| 13a | IJWC1050 | 51620.60 | “O”形圈 Φ15XΦ18 PT20 -80 红色 SIL | ||||||||
| 14 | IJWA0087 | 等离子手柄手册/ PT20 -60/IPX 炬头 | |||||||||
| 15 | IJGU0710 | 保护部分/等离子/黄色 | |||||||||
| 16 | IJHW0049-01 | 07301.20 | 触发红色 | ||||||||
| 17 | 伊吉克0733 | 等离子关节/ PT20 -60 | |||||||||
| 18 电缆组件 | |||||||||||
| 18.1 IJWO01004051-22 电缆组件/ PT40 /4M/2 线/中心适配器 | |||||||||||
| 18.2 IJWO01004052-22 电缆组件/ PT40 /4M/2线/单独 | |||||||||||
| 18.3 IJWO01004053-22 电缆组件/ PT40 /4M/2 线/直接 | |||||||||||
| 18.4 IJWO01004054-22 电缆组件/ PT40 /4M/2线/集成 | |||||||||||
| 18.5 IJWO01004055-22 电缆组件/ PT40 /4M/4 线/直接 | |||||||||||
| 18.6 IJWO01004057-22 电缆组件/ PT40 /4M/4 线/中心适配器 | |||||||||||
| 19 IJDH6017 等离子扳手 | |||||||||||
| 20 IJAY0089 中心适配器割炬侧等离子 5 针 | |||||||||||
| 21 | IJTN0718 | 圆形切割附件 | |||||||||
| 21.1 IJTN0684 滚轮支架PT20 C-60 / 带扳手 | |||||||||||
INWELT为全球专业 B2B 客户提供等离子割炬和替换耗材。
典型客户包括:
等离子切割机制造商
焊割设备品牌
进口商
经销商
批发商
工业供应公司
维修供应商
售后消耗品品牌
可用的定制可能包括:
品牌标志
手柄打标
产品标签
自有品牌包装
后连接器
电缆组件
接线配置
耗材套件
使用说明书
纸箱设计
散装包装
对于OEM开发,请提供机器规格、连接器设计、启动方法、目标市场和预计采购量。
INWELT制造多个等离子炬系列以及相关的替换零件。
对于分销商和设备制造商来说,从同一供应商采购完整的割炬组件和消耗品有助于简化:
产品兼容性
采购
库存管理
自有品牌开发
售后零件供应
技术支援
PT40产品系列包括完整的割炬组件以及电极、喷嘴、防护罩、垫片、割炬头、手柄、电缆和连接器组件。
将这些制造商特定的零件号直接保留在产品页面上还可以使专业买家更轻松地识别正确的替换组件。
INWELT PT40的额定电流为 40A,占空比为 60%.
实际切割能力取决于等离子切割机、材料和操作参数。
否。本页上的INWELT PT40专 为非HF起弧系统而设计.
等离子切割机必须使用兼容的启动方法。
不是自动的。
尽管许多 40A 等离子系统可能使用PT40型割炬,但后连接器、触发接线、启动系统和气动接口也必须匹配。
订购前务必确认机器型号。
60A 机器不应自动与 40A 额定割炬配对。
应根据验证的电流容量和机器兼容性来选择割炬。
对于真正的 60A 系统,I PT60级火炬可能更合适。
INWELT规格列出的压力约为 4.5–5.0 bar ,气体流量约为 120–130 L/min.
标准INWELT PT40电缆长度为 4 m.
INWELT零件表包括 40A 的 Ø0.9 mm 喷嘴配置.
订购前请务必确认准确的喷嘴部件号和切割配置。
典型消耗品包括:
电极
切割喷嘴/尖端
扩散器或相关气体组件
屏蔽/固定组件
垫片
根据切割应用,可提供标准、加长和其他尖端配置。
是的。
当电源和切割参数合适时,等离子切割可用于不锈钢和铝等导电材料。
主要区别在于割炬的额定容量。
INWELT PT40的额定电流为 40A ,而 I PT60设计用于 60A 操作。
它们还使用不同的标准电缆配置,并且应与正确的等离子切割机相匹配。
是的。
INWELT支持制造商、分销商、进口商和批发商的OEM/ODM和自有品牌配置。
定制可以包括电缆、连接器、接线、包装和品牌。
正在寻找 40A 非HF等离子炬、替换PT40组件、消耗品或OEM等离子炬供应商?
INWELT可以提供完整的PT40焊炬组件以及匹配的电极、喷嘴、护罩、电缆和连接器配置。
为了更快地进行技术确认,请包括:
等离子切割机品牌
机器型号
最大切割电流
当前割炬型号
后连接器照片
触发连接器照片
2 线或 4 线要求
电缆长度
耗材要求
预计订单数量
INWELT或自有品牌
请联系INWELT获取兼容性验证、样品、 OEM配置和批发报价。