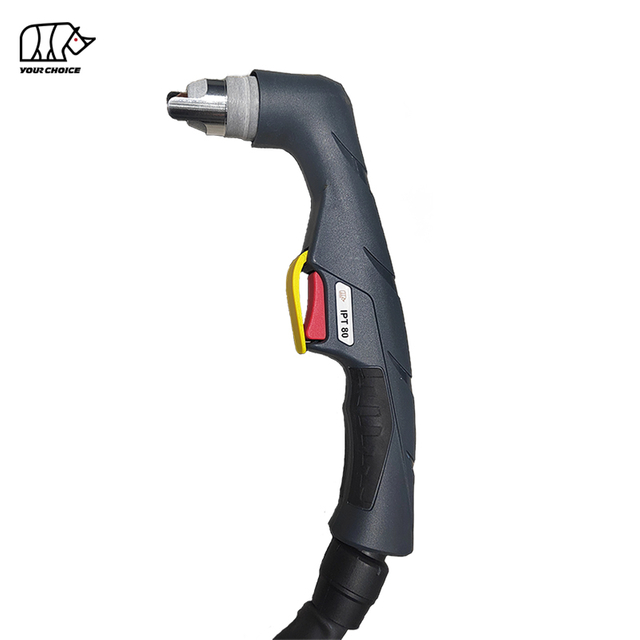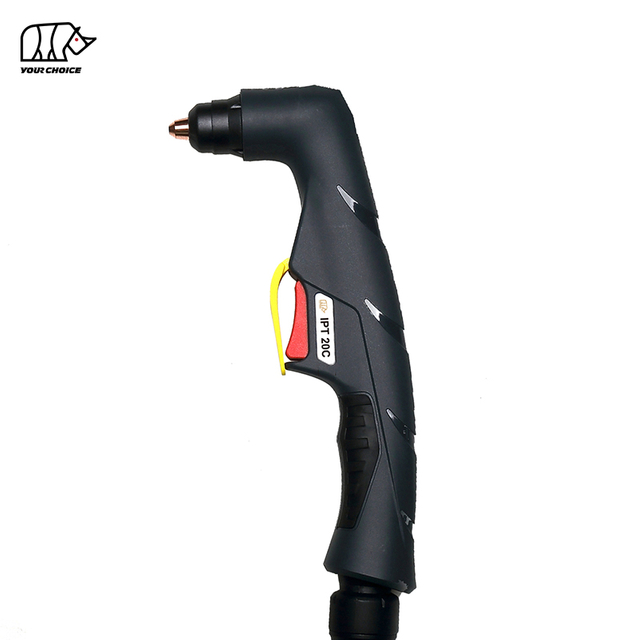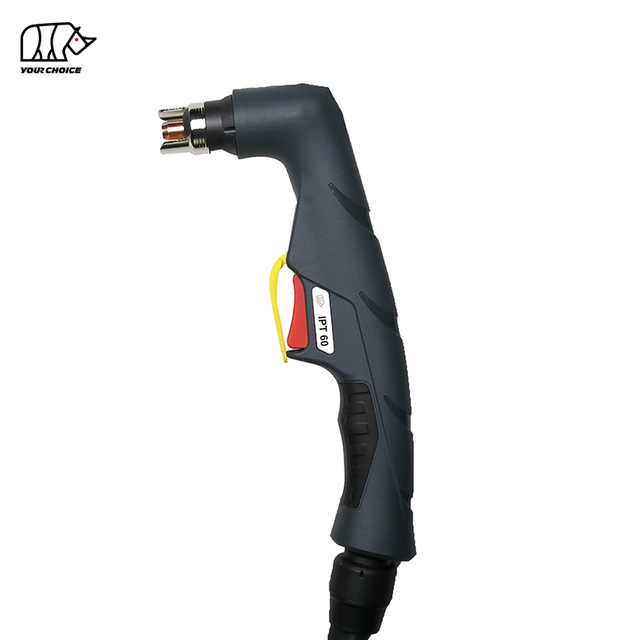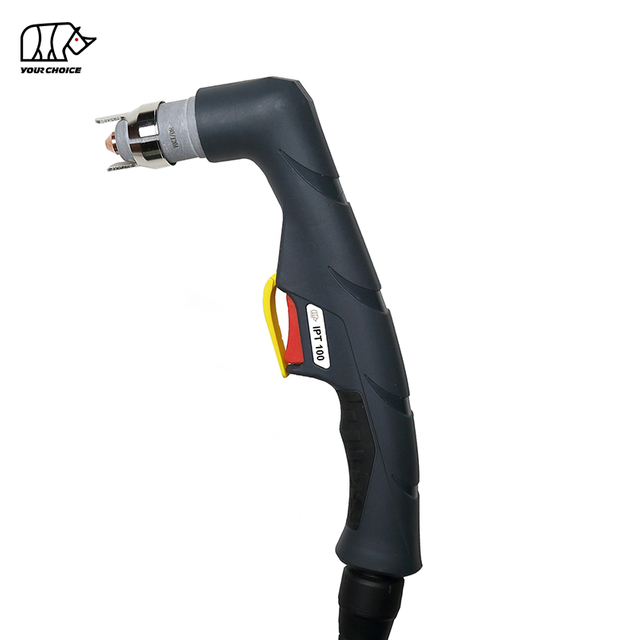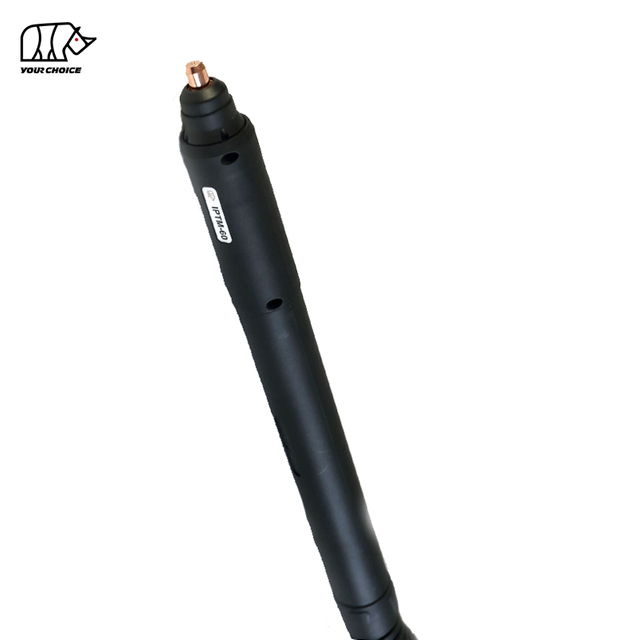
40A Non-HF หัวตัดพลาสมา สำหรับการตัดโลหะแบบมืออาชีพ
{ INWELT PT40 คือไฟฉายตัดพลาสมาแบบมือถือที่ออกแบบมาสำหรับการตัดโลหะที่เป็นสื่อกระแสไฟฟ้าในระดับเบาถึงปานกลาง
ให้คะแนนที่ 40A โดยมีรอบการทำงาน 60% คบเพลิงใช้อากาศ/N₂ เป็นก๊าซในกระบวนการ และทำงานด้วยแรงดันใช้งานที่แนะนำประมาณ 4.5–5.0 บาร์ และการไหลของก๊าซ 120–130 ลิตร/นาที.
ต่างจากคบเพลิงพลาสม่าที่ต้องอาศัยการเริ่มอาร์กความถี่สูง PT40 ได้รับการออกแบบมาสำหรับ ระบบสตาร์ทที่ไม่ใช่ HF ที่เข้ากัน ได้ ซึ่งทำให้ความเข้ากันได้ของอุปกรณ์ถือเป็นการพิจารณาที่สำคัญเมื่อเปลี่ยนคบเพลิงที่มีอยู่
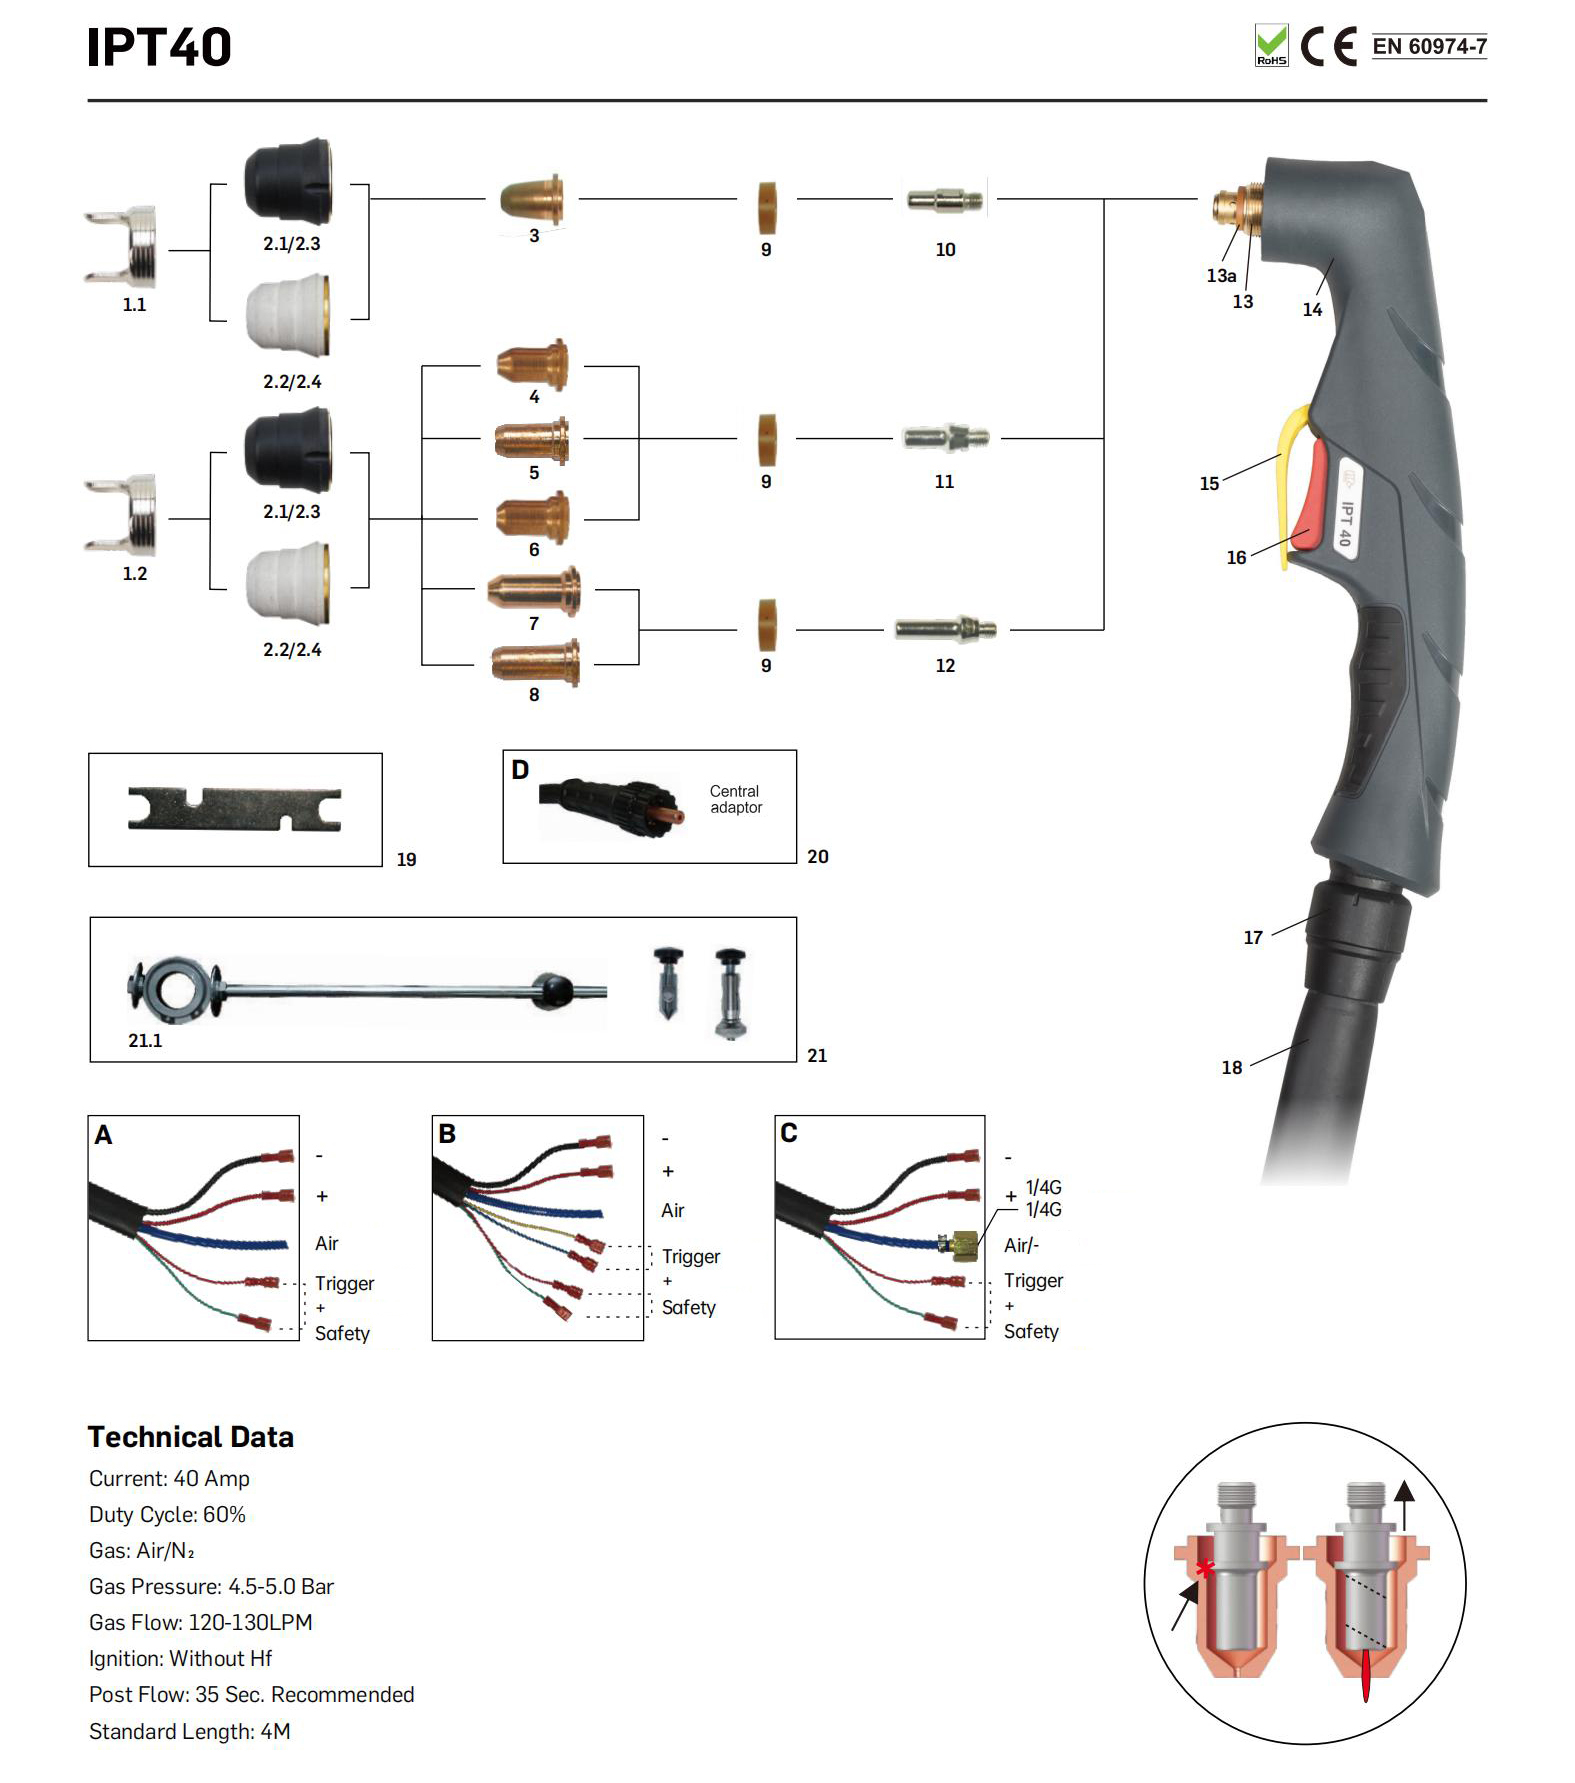
ชุดสายเคเบิล มาตรฐาน ยาว 4 ม. มีให้เลือกใช้งานพร้อมกับการกำหนดค่าการเชื่อมต่อด้านหลังหลายแบบ รวมถึงตัวเลือกโดยตรง 1/4G และอะแดปเตอร์ส่วนกลางที่มีการจัดเรียงแบบ 2 หรือ 4 สาย
PT40 เหมาะสำหรับผู้ผลิตอุปกรณ์เชื่อมและตัด ผู้จัดจำหน่าย ซัพพลายเออร์ซ่อมแซม โรงปฏิบัติงานด้านการผลิต และผู้ใช้ในอุตสาหกรรมที่ต้องการไฟฉายพลาสม่าขนาด 40A ขนาดกะทัดรัดพร้อมวัสดุสิ้นเปลืองที่เปลี่ยนได้ง่าย
INWELT PT40 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT PT40 |
| ประเภทสินค้า |
มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
PT40 |
| ยี่ห้อ |
INWELT |
| รหัสสินค้า |
IJWU02041 |
| จัดอันดับปัจจุบัน |
40 ก |
| รอบหน้าที่ |
60% |
| อาร์คเริ่มต้น |
Non-HF |
| แปรรูปแก๊ส |
อากาศ / N₂ |
| แรงดันแก๊สที่แนะนำ |
4.5–5.0 บาร์ |
| การไหลของก๊าซ |
120–130 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 35 วินาที |
| ความยาวสายเคเบิลมาตรฐาน |
4 ม |
| สไตล์คบเพลิง |
มือถือ |
| ตัวเลือกตัวเชื่อมต่อ |
ตรง / 1/4G / อะแดปเตอร์กลาง |
| ตัวเลือกการควบคุม |
การกำหนดค่า 2 สาย / 4 สาย |
| วัสดุสิ้นเปลือง |
อิเล็กโทรด, ปลายตัด, ส่วนประกอบดิฟฟิวเซอร์/หมุนวน, ชีลด์/ส่วนประกอบยึด |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ควรยืนยันการกำหนดค่าคบเพลิงที่ถูกต้องตามกระแสไฟเอาท์พุตของเครื่องตัดพลาสม่า วิธีการสตาร์ทอาร์ก ขั้วต่อด้านหลัง สายไฟทริกเกอร์ และอินเทอร์เฟซแบบนิวแมติก
ระบบตัดพลาสม่า PT40 Non-HF ทำงานอย่างไร
PT40 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสม่าที่สมบูรณ์ ซึ่งประกอบด้วยไฟฉาย แหล่งพลังงานพลาสม่า การจ่ายก๊าซอัด และการเชื่อมต่อการทำงาน
การก่อตัวของพลาสมาอาร์ค
เมื่อเปิดใช้งานเครื่องตัดพลาสม่า พลังงานไฟฟ้าจะถูกส่งไปยังไฟฉาย ในขณะที่ก๊าซอัดจะไหลผ่านหัวไฟฉายและหัวฉีดตัด
ก๊าซจะถูกแตกตัวเป็นไอออนเป็นพลาสมาและเร่งผ่านช่องหัวฉีด ทำให้เกิดเจ็ทพลาสม่าอุณหภูมิสูงที่มีความเข้มข้น
เจ็ทนี้จะละลายโลหะในขณะที่ก๊าซความเร็วสูงจะขจัดวัสดุที่หลอมละลายออกจากการตัด
Non-HF เริ่มต้นส่วนโค้ง
มีการระบุ INWELT PT40 สำหรับ ระบบสตาร์ทที่ไม่มีความถี่สูง.
สิ่งนี้สำคัญเนื่องจากคบเพลิงพลาสมา HF และที่ไม่ใช่ HF ไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
ก่อนที่จะเปลี่ยนคบเพลิงอันอื่นด้วย PT40 โปรดยืนยันว่าเครื่องตัดพลาสม่าใช้ระบบสตาร์ทอาร์กและอินเทอร์เฟซของคบเพลิงที่เข้ากันได้
เหตุใดการจับคู่เครื่องจักรที่ถูกต้องจึงมีความสำคัญ
คบเพลิงอาจมีลักษณะทางกายภาพคล้ายกับ PT40 แต่ยังคงใช้สิ่งอื่น:
ด้วยเหตุนี้ การเลือกคบเพลิงทดแทนตามลักษณะหรือกระแสไฟเท่านั้นจึงอาจส่งผลให้การติดตั้งไม่ถูกต้อง
คุณสมบัติที่สำคัญของ INWELT PT40
กระแสไฟตัดพิกัด 40A
PT40 ได้รับการออกแบบให้มี กระแสไฟในการทำงานพิกัด 40A.
ทำให้ผลิตภัณฑ์เหมาะสำหรับการผลิตแสงทั่วไป การบำรุงรักษา และการใช้งานตัดพลาสมาในโรงงาน
ประสิทธิภาพการตัดจริงขึ้นอยู่กับแหล่งพลังงานพลาสมาและสภาวะการตัด มากกว่าจำนวนแอมแปร์ของคบเพลิงเพียงอย่างเดียว
รอบการทำงาน 60%
INWELT PT40 ได้รับการจัดอันดับที่ รอบการทำงาน 60%.
รอบการทำงานระบุระยะเวลาการทำงานที่อนุญาตภายในระยะเวลาการทดสอบที่กำหนดในสภาวะที่กำหนดก่อนที่ไฟฉายจะต้องระบายความร้อน
สำหรับการตัดการผลิตบ่อยครั้ง ควรพิจารณาทั้งรอบการทำงานของไฟฉายและแหล่งพลังงานพลาสม่า
Non-HF ระบบเริ่มต้น
การกำหนดค่าที่ไม่ใช่ HF ช่วยหลีกเลี่ยงการพึ่งพาวงจรจุดระเบิดความถี่สูงในเครื่องที่เข้ากันได้
อย่างไรก็ตาม นี่ไม่ได้หมายความว่าคบเพลิงจะทำงานโดยอัตโนมัติกับเครื่องตัดพลาสม่าที่ไม่ใช่ HF ทุกตัว
ความเข้ากันได้ของตัวเชื่อมต่อและระบบสตาร์ทภายในจะต้องได้รับการยืนยัน
ทริกเกอร์ยามรักษาความปลอดภัย
ที่จับ PT40 รวมเอาการจัดเรียงทริกเกอร์ป้องกันที่ออกแบบมาเพื่อช่วยลดการเปิดใช้งานสวิตช์โดยไม่ได้ตั้งใจระหว่างการจัดการ
ผู้ปฏิบัติงานควรปฏิบัติตามขั้นตอนด้านความปลอดภัยที่กำหนดโดยผู้ผลิตเครื่องตัดพลาสมาและข้อกำหนดในสถานที่ทำงาน
การกำหนดค่ามือถือตามหลักสรีรศาสตร์
การออกแบบแบบมือถือขนาดกะทัดรัดช่วยให้สามารถควบคุมการทำงานตัดด้วยมือได้จริง
ด้ามจับโพลีเมอร์ที่มีรูปทรงช่วยแยกผู้ปฏิบัติงานออกจากความร้อนของคบเพลิง และช่วยให้คบเพลิงนำทางไปตามเส้นทางตัดตรง โค้ง และไม่สม่ำเสมอ
PT40 ความเข้ากันได้ของเครื่องตัดพลาสม่าและตัวเลือกตัวเชื่อมต่อ
คำถามในการซื้อที่สำคัญที่สุดประการหนึ่งคือ:
PT40 นี้จะใช้งานได้กับเครื่องตัดพลาสม่าของฉันหรือไม่
คำตอบขึ้นอยู่กับมากกว่าแอมแปร์
ตรวจสอบเอาท์พุตของเครื่องตัดพลาสม่า
ไฟฉายในหน้านี้ได้รับการจัดอันดับที่ 40A.
เหมาะที่สุดกับระบบพลาสมาซึ่งเอาท์พุตการตัดปกติยังคงอยู่ในระดับคบเพลิง PT40 ที่ตรวจสอบแล้ว
อย่าคิดว่าเครื่องที่มีเอาต์พุตขนาด 50A, 60A หรือสูงกว่านั้นเหมาะสมเพียงเพราะว่าขั้วต่อมีลักษณะคล้ายกัน
ยืนยัน Non-HF กำลังเริ่มต้น
เครื่องตัดพลาสม่าต้องใช้ระบบสตาร์ทที่เข้ากันได้กับการกำหนดค่าที่ไม่ใช่ HF PT40
หากเครื่องจักรที่มีอยู่ใช้ไฟฉายความถี่สูง อาจจำเป็นต้องใช้ไฟฉายตระกูลอื่น
ยืนยันการเชื่อมต่อด้านหลัง
INWELT มีการกำหนดค่าสายเคเบิล PT40 หลายแบบ
การเตรียมการที่มีอยู่ ได้แก่ :
การเชื่อมต่อโดยตรง
การเชื่อมต่อ 1/4G
การกำหนดค่า 1/4G ในตัว
แยกการกำหนดค่า 1/4G
อแดปเตอร์กลาง
การควบคุมแบบ 2 สาย
การควบคุม 4 สาย
อินเทอร์เฟซด้านหลังที่ถูกต้องต้องตรงกับเครื่องตัดพลาสม่า
ส่งรุ่นเครื่องหรือภาพถ่ายตัวเชื่อมต่อ
สำหรับคำสั่งซื้อทดแทน ให้ระบุ:
ยี่ห้อเครื่องตัดพลาสม่า
หมายเลขรุ่น
จัดอันดับกระแสตัด
รูปแบบคบเพลิงที่มีอยู่
ภาพถ่ายขั้วต่อด้านหลัง
ภาพถ่ายปลั๊กทริกเกอร์
จำนวนสายควบคุม
ซึ่งช่วยให้ INWELT สามารถประเมินชุดไฟฉายที่เหมาะสมที่สุดก่อนสั่งซื้อ
PT40 ตัวเลือกการกำหนดค่าคบเพลิงที่สมบูรณ์
INWELT มีชุดประกอบ PT40 ที่สมบูรณ์หลายชุดสำหรับอินเทอร์เฟซของเครื่องที่แตกต่างกัน
ตัวอย่างได้แก่:
| INWELT |
การกำหนด ค่าโค้ด |
| IJWU02041 |
PT40 / 4 ม. / ตรง / 2 สาย |
| IJWU02042 |
PT40 / 4 ม. / 1/4G / รวม / 2 สาย |
| IJWU02043 |
PT40 / 4 ม. / 1/4G / แยก / 2 สาย |
| IJWU02044 |
PT40 / 4 ม. / อะแดปเตอร์กลาง / 2 สาย |
| IJWU020311 |
PT40 / 4 ม. / ตรง / 4 สาย |
| IJWU020341 |
PT40 / 4 ม. / อะแดปเตอร์กลาง / 4 สาย |
ควรยืนยันความพร้อมใช้งานและสายไฟที่แน่นอนก่อนซื้อ
สำหรับโครงการ OEM สามารถประเมินการจัดสายเคเบิลและตัวเชื่อมต่อแบบกำหนดเองได้ตามการออกแบบเครื่องจักรและปริมาณการสั่งซื้อ
PT40 วัสดุสิ้นเปลืองและอะไหล่
สภาพวัสดุสิ้นเปลืองมีผลโดยตรงต่อความเสถียรของพลาสมาอาร์ก คุณภาพการตัด และต้นทุนการดำเนินงาน
PT40 ใช้ส่วนประกอบส่วนหน้าที่เปลี่ยนได้ รวมถึงปลายการตัด อิเล็กโทรด ส่วนประกอบโล่/ส่วนยึด และชิ้นส่วนไฟฉายที่เกี่ยวข้อง
เคล็ดลับการตัด / หัวฉีด
INWELT จ่ายหัวฉีดหลายขนาดสำหรับช่วงกระแสที่แตกต่างกัน
ตัวอย่างได้แก่:
| ขนาดปลาย |
กระแสไฟทั่วไป |
| Ø0.6 มม |
20 ก |
| Ø0.8 มม |
30 ก |
| Ø0.9 มม |
40 ก |
หัว ฉีด Ø0.9 มม. / 40A เป็นการกำหนดค่าที่เหมาะสมเมื่อใช้งานไฟฉายใกล้กับกระแสไฟที่กำหนด
อาจมีการกำหนดค่ามาตรฐาน แบน การตัดแบบสัมผัส และปลายแบบขยายที่แตกต่างกันออกไป
ตรวจสอบหมายเลขชิ้นส่วนก่อนสั่งซื้อเสมอ
อิเล็กโทรด
อิเล็กโทรดเป็นหนึ่งในองค์ประกอบการสึกหรอหลักภายในคบเพลิงพลาสม่า
เมื่ออิเล็กโทรดสึกหรอ หลุมภายในจะลึกขึ้นและประสิทธิภาพส่วนโค้งอาจลดลง
อิเล็กโทรดที่สึกหรอมากเกินไปสามารถส่งผลต่อ:
เปลี่ยนอิเล็กโทรดตามสภาพการสึกหรอ แทนที่จะรอให้เกิดความล้มเหลวโดยสิ้นเชิง
โล่/หัวฉีดด้านนอก
ส่วนประกอบส่วนหน้าด้านนอกช่วยค้นหาและปกป้องวัสดุสิ้นเปลืองภายใน
INWELT มีการออกแบบชีลด์/ยึด PT40 หลายแบบตามการกำหนดค่าการตัด
เปลี่ยนส่วนประกอบที่ร้าว เสียหาย หรือร้อนเกินไปก่อนใช้งานไฟฉาย
ตัวเว้นระยะและตัวกั้นการตัด
ส่วนประกอบตัวเว้นระยะช่วยรักษาระยะห่างที่ควบคุมได้ระหว่างคบเพลิงและชิ้นงานในการตั้งค่าการตัดที่เหมาะสม
อาจมีอุปกรณ์เสริมสำหรับการตัดวงกลมและตัวนำลูกกลิ้งสำหรับการใช้งานที่ต้องการการเคลื่อนที่ด้วยมือสม่ำเสมอมากขึ้น
เคล็ดลับการตัดแบบมาตรฐาน หน้าสัมผัส และแบบขยาย PT40
การกำหนดค่าส่วนหน้าที่แตกต่างกันจะมีประโยชน์สำหรับสภาพการตัดที่แตกต่างกัน
ปลายตัดมาตรฐาน
หัวฉีดมาตรฐานมีรูปแบบการใช้งานทั่วไปสำหรับการตัดพลาสมาแบบแมนนวล
เหมาะสำหรับการตัดทั่วไปในโรงงานที่ใช้เทคนิคการแยกส่วนตามปกติ
ปลายตัดหน้าสัมผัส
การกำหนดค่าการตัดหน้าสัมผัสที่เข้ากันได้ช่วยให้ส่วนหน้าของคบเพลิงสามารถใช้งานได้ตามการออกแบบวัสดุสิ้นเปลืองและข้อกำหนดของเครื่องจักร
อย่าคิดว่าวัสดุสิ้นเปลือง PT40 ทุกรายการสามารถลากไปบนชิ้นงานได้โดยตรง
ใช้ชุดค่าผสมส่วนหน้าที่ถูกต้องเสมอ
ปลายตัดแบบขยาย
เคล็ดลับเพิ่มเติมช่วยให้สามารถเข้าถึง:
วัสดุสิ้นเปลืองที่ขยายออกอาจสึกหรอแตกต่างจากปลายมาตรฐาน ดังนั้นกระแสไฟในการทำงานควรตรงกับพิกัดของวัสดุสิ้นเปลือง
คบเพลิงพลาสม่า PT40 สามารถตัดโลหะชนิดใดได้บ้าง
การตัดด้วยพลาสม่าเหมาะสำหรับโลหะที่เป็นสื่อกระแสไฟฟ้า
ด้วยแหล่งพลังงานพลาสม่าที่เข้ากันได้และพารามิเตอร์การตัดที่ถูกต้อง ทำให้สามารถใช้ PT40 สำหรับวัสดุต่างๆ เช่น:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
โลหะนำไฟฟ้าอื่นๆ
ประเภทของวัสดุส่งผลต่อความเร็วตัด คุณภาพของคมตัด การเกิดขี้เลื่อย และความหนาของการตัดในทางปฏิบัติ
ด้ามจับ PT40 มีความหนาในการตัดเท่าใด
PT40 เป็น ไฟฉายขนาด 40A แต่ค่ากระแสไฟของไฟฉายเพียงอย่างเดียวไม่ได้กำหนดความหนาสูงสุดของการตัด
ความสามารถในการตัดจริงขึ้นอยู่กับ:
ด้วยเหตุนี้ ผู้ซื้อจึงควรใช้ ข้อกำหนดการตัดแบบคลีนคัทและการตัดระยะตัดของผู้ผลิตเครื่องตัดพลาสม่า เป็นข้อมูลอ้างอิงหลักสำหรับความหนาสูงสุด
หาก INWELT เผยแพร่ตัวเลขประสิทธิภาพเฉพาะ 8–12 มม. ควรได้รับการสนับสนุนโดยเงื่อนไขการทดสอบที่กำหนดไว้ รวมถึงวัสดุ กำลังของเครื่องจักร ความเร็วตัด และมาตรฐานคุณภาพการตัดที่ยอมรับได้
ซึ่งมีความน่าเชื่อถือทางเทคนิคมากกว่าการแสดงค่าความหนาสากลเพียงค่าเดียวสำหรับโลหะทุกชนิด
อุปกรณ์จ่ายอากาศที่แนะนำสำหรับ PT40
การจ่ายก๊าซที่ถูกต้องถือเป็นสิ่งสำคัญต่อประสิทธิภาพการตัดพลาสมา
รายการข้อกำหนด INWELT PT40 :
ใช้อากาศอัดที่สะอาดและแห้ง
การปนเปื้อนของความชื้นและน้ำมันสามารถลดประสิทธิภาพการตัดพลาสมาและทำให้อายุการใช้งานของวัสดุสิ้นเปลืองสั้นลง
ระบบบำบัดอากาศที่เหมาะสมควรกำจัด:
ตรวจสอบแรงดันขณะตัด
แรงดันสถิตและแรงดันใช้งานอาจแตกต่างกัน
ตรวจสอบระบบในขณะที่แก๊สไหลเนื่องจากแรงดันอาจตกผ่าน:
ท่อยาว
อุปกรณ์ขนาดเล็ก
ตัวกรอง
หน่วยงานกำกับดูแล
สายการบินที่ถูกจำกัด
การไหลของก๊าซไม่เพียงพออาจทำให้การตัดไม่เสถียรและทำให้การสึกหรอของวัสดุสิ้นเปลืองเร็วขึ้น
แอปพลิเคชันทั่วไปสำหรับ PT40
PT40 เหมาะสำหรับการตัดโลหะแบบแมนนวลซึ่งอยู่ภายในพิกัดกระแสไฟและรอบการทำงาน
การใช้งานทั่วไปได้แก่:
การผลิตแผ่นโลหะ
การผลิตโลหะทั่วไป
ซ่อมรถยนต์
งานท่อไอเสียและขายึด
การบำรุงรักษาอุปกรณ์การเกษตร
ซ่อมเครื่องจักร
การผลิต HVAC
การซ่อมแซมสถานที่ก่อสร้าง
การบำรุงรักษาเชิงปฏิบัติการ
งานศิลปะจากโลหะและป้าย
การผลิตโครงสร้างเบา
การเตรียมเศษและการรีไซเคิล
สำหรับงานการผลิตในปัจจุบันที่สูงขึ้น ให้พิจารณาไฟฉายที่มีความจุสูงกว่า เช่น ซีรีส์ INWELT I PT60 หรือ IPT100
PT40 กับ PT60 : คุณควรเลือกคบเพลิงพลาสม่าแบบใด
ทั้ง PT40 และ PT60 อยู่ในกลุ่มคบเพลิงพลาสมาที่ไม่ใช่ {[t147 INWELT HF แต่มีไว้สำหรับความต้องการเอาต์พุตที่แตกต่างกัน
| คุณลักษณะ |
PT40 |
PT60 |
| จัดอันดับปัจจุบัน |
40 ก |
60 อ |
| รอบหน้าที่ |
60% |
60% |
| อาร์คเริ่มต้น |
Non-HF |
Non-HF |
| แปรรูปแก๊ส |
อากาศ / N₂ |
อากาศ / N₂ |
| สายเคเบิลมาตรฐาน |
4 ม |
6 ม |
| การวางตำแหน่งทั่วไป |
ตัดเบา/ปานกลาง |
การตัดที่ให้ผลผลิตสูงขึ้น |
เลือก PT40 เมื่อ:
เครื่องของคุณได้รับการออกแบบโดยใช้ไฟฉายขนาด 40A
จำเป็นต้องมีการตัดแบบมือถือขนาดกะทัดรัด
ควรใช้วัสดุสิ้นเปลืองกระแสไฟต่ำ
สายเคเบิลยาว 4 ม. ก็เพียงพอแล้ว
การผลิตงานเบาถึงปานกลางเป็นเรื่องปกติ
พิจารณา PT60 เมื่อ:
ระบบพลาสมาต้องการความจุคบเพลิงสูงสุด 60A
จำเป็นต้องมีกำลังการตัดที่สูงขึ้น
สายเคเบิลมาตรฐานที่ยาวกว่าก็มีประโยชน์
เครื่องใช้อินเทอร์เฟซที่เข้ากันได้กับ I PT60
อย่าเปลี่ยนคบเพลิงอันหนึ่งด้วยอันอื่นโดยขึ้นอยู่กับลักษณะของตัวเชื่อมต่อเท่านั้น
วิธีติดตั้งและตั้งค่าคบเพลิง PT40
ก่อนการติดตั้ง ให้ถอดเครื่องตัดพลาสม่าออกจากแหล่งจ่ายไฟ
1. ยืนยันความเข้ากันได้ของคบเพลิง
ตรวจสอบเครื่อง:
กระแสสูงสุด
ระบบสตาร์ท
ตัวเชื่อมต่อ
สายไฟทริกเกอร์
การเชื่อมต่ออากาศ
2. ตรวจสอบวัสดุสิ้นเปลือง
ตรวจสอบให้แน่ใจว่าอิเล็กโทรด ปลายตัด และส่วนประกอบยึดได้รับการติดตั้งอย่างถูกต้องและไม่เสียหาย
3. เชื่อมต่อคบเพลิง
ติดตั้งขั้วต่อด้านหลังที่ถูกต้องตามคำแนะนำของผู้ผลิตเครื่องตัดพลาสม่า
อย่าบังคับขั้วต่อที่ไม่พอดี
4. ตรวจสอบการจ่ายอากาศ
ยืนยันการจ่ายก๊าซที่สะอาดและแห้งภายในช่วงการทำงานที่เหมาะสม
5. ทำการทดสอบการตัดแบบควบคุม
หลังการติดตั้ง ให้ทดสอบคบเพลิงกับเศษวัสดุที่เหมาะสม
ตรวจสอบ:
อาร์คเริ่มต้น
การไหลของก๊าซ
การดำเนินการทริกเกอร์
ทิศทางการตัด
ความเสถียรของส่วนโค้ง
ความร้อนมากเกินไป
การรั่วไหลของอากาศ
หากไฟฉายทำงานผิดปกติ ให้หยุดการทำงานและตรวจสอบการติดตั้ง
PT40 การบำรุงรักษาและการแก้ไขปัญหา
การตรวจสอบตามปกติสามารถปรับปรุงความสม่ำเสมอในการตัดและลดการใช้วัสดุสิ้นเปลืองโดยไม่ได้วางแผน
การเริ่มต้นอาร์คแย่
ตรวจสอบ:
การสึกหรอของอิเล็กโทรด
สภาพหัวฉีด
ความกดอากาศ
วงจรทริกเกอร์
การเชื่อมต่อคบเพลิง
ระบบสตาร์ทเครื่อง
วัสดุสิ้นเปลืองสึกหรอเร็วเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
การตัดมีขี้เถ้ามากเกินไป
ตรวจสอบ:
ทั้งการเคลื่อนไหวช้าเกินไปและเร็วเกินไปอาจส่งผลต่อคุณภาพการตัด
การตัดกลายเป็นมุม
หัวฉีดที่ขยายใหญ่ขึ้นหรือสึกหรอไม่สมมาตรอาจทำให้พลาสมาเจ็ทหลุดออกจากคบเพลิงในมุมหนึ่งได้
เปลี่ยนวัสดุสิ้นเปลืองที่สึกหรอ และตรวจสอบให้แน่ใจว่าถือคบเพลิงอย่างถูกต้องโดยสัมพันธ์กับชิ้นงาน
คบเพลิงร้อนเกินไป
ตรวจสอบ:
การดำเนินงานในปัจจุบัน
รอบหน้าที่
การไหลของอากาศ
สภาพสิ้นเปลือง
การเชื่อมต่อไฟฟ้า
อย่าใช้งานไฟฉายที่เสียหายหรือร้อนเกินไปต่อไป
รายละเอียดอะไหล่:
คบเพลิงที่สมบูรณ์
|
|
| รหัส |
อ้างอิง |
คำอธิบาย |
|
รหัส |
อ้างอิง |
คำอธิบาย |
| A IJWU02041 |
คบเพลิงพลาสม่า PT40 /4ม./ไดเร็ก/2 สาย
|
ดี |
IJWU02044 |
ไฟฉายพลาสม่า PT40 /4 ม./อะแดปเตอร์ส่วนกลาง/สายไฟ 2 เส้น |
| A IJWU02041-00 |
คบเพลิงพลาสม่า PT40 /4ม./ตรง/2สาย/หลัง |
ดี |
IJWU02044-00 |
ไฟฉายพลาสม่า PT40 /4 ม./อะแดปเตอร์ส่วนกลาง/สายไฟ 2 เส้น/ด้านหลัง |
| บี ไอเจวู02042 |
ไฟฉายพลาสม่า PT40 /4 ม. 1/4G / /2 สาย |
อี |
IJWU020311 |
คบเพลิงพลาสม่า PT40 /4ม./ไดเร็ก/4 สาย |
| บี IJWU02042-00 |
ไฟฉายพลาสม่า PT40 /4ม. 1/4G/ในตัว/2สาย/หลัง |
อี |
IJWU020311-00 |
ไฟฉายพลาสม่า PT40 /4ม./ตรง/4สาย/หลัง |
| ค IJWU02043 |
ไฟฉายพลาสม่า PT40 /4 ม. 1/4G/แยก/2 สาย |
เอฟ |
IJWU020341 |
ไฟฉายพลาสม่า PT40 /4ม./อะแดปเตอร์ส่วนกลาง/สายไฟ 4 เส้น |
| ค IJWU02043-00 |
ไฟฉายพลาสม่า PT40 /4ม. 1/4G/แยก/2สาย/หลัง |
เอฟ |
IJWU020341-00 |
ไฟฉายพลาสม่า PT40 /4 ม./อะแดปเตอร์ส่วนกลาง/4 สาย/ด้านหลัง |
| (ด้วย ' ●' คือการกำหนดค่ามาตรฐาน) |
| รหัสตำแหน่ง |
|
อ้างอิง |
คำอธิบาย |
| 1 |
|
|
สเปเซอร์ปลายแหลมคู่ |
| 1.1 |
IJTN0009-01 |
|
|
สเปเซอร์ปลายแหลมคู่/ PT40 |
| 1.2 |
IJTN0009 |
|
60432 |
สเปเซอร์ปลายแหลมคู่/ PT40 /ตีกลับ |
| 2 |
|
|
หัวฉีดด้านนอก |
| 2.1 |
IJWT0672-03 |
|
60389 |
หัวฉีดด้านนอก 6รู PT40 /bakelite |
| 2.2 |
IJWT1672-05 |
|
|
หัวฉีดด้านนอก 6รู PT40 /แผ่นกระจกสีเทา |
| 2.3 |
IJWT0696-03 |
|
60389K4 |
หัวฉีดด้านนอก 4 รู PT40 / ขึ้นรูป |
| 2.4 |
IJWT1696-05 |
|
|
หัวฉีดด้านนอก 4 รู PT40 /แผ่นกระจกสีเทา |
| 3 |
|
|
เคล็ดลับ |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
|
ปลาย Φ0.6มม./20A PT40 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
|
ปลาย Φ0.8มม./30A PT40 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
|
ปลาย Φ0.9มม./40A PT40 |
| 4 |
|
|
เคล็ดลับ |
| 4.1 |
IJWV1671-06 |
|
51318.06 |
ส่วนปลาย Φ0.6มม./20A PT40 /กระแทกด้านหลัง |
| 4.2 |
IJWV1671-08 |
|
51318.08 |
ส่วนปลาย Φ0.8มม./30A PT40 /กระแทกด้านหลัง |
| 4.3 |
IJWV1671-09 |
|
51318.09 |
ส่วนปลาย Φ0.9มม./40A PT40 /กระแทกด้านหลัง |
| 4.4 |
IJWV1671-10 |
|
|
ส่วนปลาย Φ1.0มม./50A PT40 /กระแทกด้านหลัง |
| 5 |
IJWV1678-09 |
|
513129.09 |
ปลาย Φ0.9มม./40A PT40 /การตัดแบบสัมผัส/การกระแทกด้านหลัง |
| 6 |
|
|
เคล็ดลับ |
| 6.1 |
IJWV1679-06 |
|
|
ปลายแบน Φ0.6มม./20A PT40 /กระแทกด้านหลัง |
| 6.2 |
IJWV1679-08 |
|
|
ปลายแบน Φ0.8มม./30A PT40 /กระแทกด้านหลัง |
| 6.3 |
IJWV1679-09 |
|
513139.09 |
ปลายแบน Φ0.9มม./40A PT40 /กระแทกด้านหลัง |
| 6.4 |
IJWV1679-10 |
|
513139.10 |
ปลายแบน Φ1.0มม./50A PT40 /กระแทกด้านหลัง |
| 7.1 |
|
|
51318L.06 |
ปลายขยาย Φ0.6มม./10-20A PT40 /กระแทกด้านหลัง |
| 7.2 |
IJWV1610-06 |
|
51318L.08 |
ปลายขยาย Φ0.8มม./20-30A PT40 /กระแทกด้านหลัง |
| 8.1 |
IJWV1610-08 |
|
51314.09 |
ปลายขยาย Φ0.9มม./30-40A PT40 /การตัดหน้าสัมผัส/การกระแทกด้านหลัง |
| 8.2 |
|
|
|
ปลายขยาย Φ1.0มม./40-50A PT40 /การตัดหน้าสัมผัส/การกระแทกด้านหลัง |
| 9 |
IJWV1614-09 |
|
|
60028 |
ตัวกระจายลม PT20 CI PT60 |
| 10 |
IJWV1614-10 |
|
|
|
อิเล็กโทรด PT20 C-60 |
| 11 |
IJWG1612 |
|
|
52582 |
อิเล็กโทรด PT20 C-60/การกระแทกด้านหลัง |
| 12 |
IJWC0671 |
|
PR0110 |
52583 |
อิเล็กโทรด PT20 C-60/การกระแทกด้านหลัง |
| 13 |
IJWC1059 |
|
|
|
หัวไฟฉายมือ IPX-45/60 |
| 13ก |
IJWC1050 |
|
|
51620.60 |
'O'แหวน Φ15XΦ18 PT20 -80 RED SIL |
| 14 |
IJWA0087 |
|
|
|
หัวไฟฉายแบบด้ามจับพลาสม่าแบบแมนนวล/ PT20 -60/IPX |
| 15 |
IJGU0710 |
|
|
|
ส่วนป้องกัน/พลาสม่า/เหลือง |
| 16 |
IJHW0049-01 |
|
|
07301.20 |
ทริกเกอร์สีแดง |
| 17 |
อิจิค0733 |
|
|
|
ข้อต่อพลาสมา/ PT20 -60 |
| 18 การประกอบสายเคเบิล |
| 18.1 IJWO01004051-22 ชุดสายเคเบิล/ PT40 /สายไฟ 4M/2/อะแดปเตอร์ตรงกลาง |
| 18.2 IJWO01004052-22 ชุดสายเคเบิล/ PT40 /สายไฟ 4M/2/แยก |
| 18.3 IJWO01004053-22 ชุดสายเคเบิล/ PT40 /4M/2 สาย/โดยตรง |
| 18.4 IJWO01004054-22 ชุดสายเคเบิล/ PT40 / สายไฟ 4M/2/ แบบรวม |
| 18.5 IJWO01004055-22 ชุดสายเคเบิล/ PT40 /4M/4 สาย/โดยตรง |
| 18.6 IJWO01004057-22 ชุดสายเคเบิล/ PT40 /สายไฟ 4M/4/อะแดปเตอร์ตรงกลาง |
| 19 IJDH6017 ประแจสำหรับพลาสม่า |
| 20 IJAY0089 อแดปเตอร์กลางไฟฉายฝั่งพลาสมา 5 พิน |
| 21 |
IJTN0718 |
อุปกรณ์เสริมสำหรับตัดวงกลม |
|
| 21.1 IJTN0684 ขาตั้งลูกกลิ้ง PT20 C-60 / พร้อมประแจ |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
OEM PT40 หัวตัดพลาสมา ผลิตโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและวัสดุสิ้นเปลืองทดแทนให้กับลูกค้า B2B มืออาชีพทั่วโลก
ลูกค้าทั่วไปได้แก่:
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งที่มีอยู่อาจรวมถึง:
โลโก้แบรนด์
จัดการการทำเครื่องหมาย
ฉลากสินค้า
บรรจุภัณฑ์ฉลากส่วนตัว
ขั้วต่อด้านหลัง
ชุดสายเคเบิล
การกำหนดค่าสายไฟ
ชุดอุปกรณ์สิ้นเปลือง
คู่มือการใช้งาน
การออกแบบกล่อง
บรรจุภัณฑ์จำนวนมาก
สำหรับการพัฒนา OEM ให้ระบุข้อมูลจำเพาะของเครื่อง การออกแบบตัวเชื่อมต่อ วิธีการเริ่มต้น ตลาดเป้าหมาย และปริมาณการจัดซื้อโดยประมาณ
ทำไมต้องหาคบเพลิงและวัสดุสิ้นเปลือง PT40 จาก INWELT ?
INWELT ผลิตไฟฉายพลาสม่าหลายตระกูลพร้อมชิ้นส่วนอะไหล่ที่เกี่ยวข้อง
สำหรับผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์ การจัดหาชุดประกอบไฟฉายและวัสดุสิ้นเปลืองจากซัพพลายเออร์รายเดียวกันสามารถช่วยลดความซับซ้อน:
ตระกูลผลิตภัณฑ์ PT40 ประกอบด้วยชุดไฟฉายครบชุด เช่นเดียวกับอิเล็กโทรด หัวฉีด โล่ สเปเซอร์ หัวไฟฉาย ด้ามจับ สายเคเบิล และส่วนประกอบตัวเชื่อมต่อ
การเก็บหมายเลขชิ้นส่วนเฉพาะของผู้ผลิตเหล่านี้ไว้บนหน้าผลิตภัณฑ์โดยตรงยังช่วยให้ผู้ซื้อมืออาชีพระบุส่วนประกอบทดแทนที่ถูกต้องได้ง่ายขึ้น
คำถามที่พบบ่อยเกี่ยวกับ PT40 หัวตัดพลาสมา
INWELT PT40 คือเท่าใด
INWELT PT40 ได้รับการจัดอันดับที่ 40A โดยมีรอบการทำงาน 60%.
ความสามารถในการตัดจริงขึ้นอยู่กับเครื่องตัดพลาสมา วัสดุ และพารามิเตอร์การทำงาน
PT40 ใช้การจุดระเบิด HF หรือไม่
ไม่ INWELT PT40 ในหน้านี้ได้รับการออกแบบสำหรับ ระบบสตาร์ทที่ไม่ใช่ HF.
เครื่องตัดพลาสม่าจะต้องใช้วิธีการสตาร์ทที่เข้ากันได้
ฉันสามารถใช้ PT40 บนเครื่อง CUT40 ใด ๆ ได้หรือไม่
ไม่ใช่โดยอัตโนมัติ
แม้ว่าระบบพลาสมา 40A จำนวนมากอาจใช้ไฟฉายแบบ PT40 แต่ขั้วต่อด้านหลัง สายไฟทริกเกอร์ ระบบสตาร์ท และอินเทอร์เฟซแบบนิวแมติกก็ต้องตรงกันด้วย
ตรวจสอบรุ่นเครื่องก่อนสั่งซื้อเสมอ
สามารถใช้ PT40 กับเครื่องตัดพลาสม่า 60A ได้หรือไม่
ไม่ควรจับคู่เครื่อง 60A กับไฟฉายพิกัด 40A โดยอัตโนมัติ
ควรเลือกคบเพลิงตามความจุกระแสไฟที่ตรวจสอบแล้วและความเข้ากันได้ของเครื่อง
สำหรับระบบ 60A ที่แท้จริง คบเพลิงคลาส I PT60 อาจเหมาะสมกว่า
PT40 ต้องการความกดอากาศเท่าใด
ข้อมูลจำเพาะ INWELT แสดงรายการประมาณ 4.5–5.0 บาร์ โดยมีการไหลของก๊าซประมาณ 120–130 ลิตร/นาที.
ความยาวสายมาตรฐานเท่าไร?
ความยาวสายเคเบิลมาตรฐาน INWELT PT40 คือ 4 ม.
ควรใช้หัวฉีดอะไรที่ 40A?
ตารางชิ้นส่วน INWELT มี โครงร่างหัวฉีด Ø0.9 มม. สำหรับ 40A.
ตรวจสอบหมายเลขชิ้นส่วนหัวฉีดและการกำหนดค่าการตัดให้ถูกต้องทุกครั้งก่อนสั่งซื้อ
PT40 ใช้วัสดุสิ้นเปลืองอะไรบ้าง?
วัสดุสิ้นเปลืองทั่วไปได้แก่:
มีให้เลือกทั้งแบบมาตรฐาน แบบขยาย และแบบปลายอื่นๆ ขึ้นอยู่กับการใช้งานในการตัด
PT40 สามารถตัดเหล็กสแตนเลสและอลูมิเนียมได้หรือไม่
ใช่.
การตัดพลาสม่าสามารถใช้กับวัสดุนำไฟฟ้าได้ รวมถึงเหล็กสเตนเลสและอลูมิเนียม เมื่อแหล่งพลังงานและพารามิเตอร์การตัดมีความเหมาะสม
อะไรคือความแตกต่างระหว่าง PT40 และฉัน PT60 ?
ความแตกต่างหลักคือความจุของคบเพลิงที่กำหนด
INWELT PT40 ได้รับการจัดอันดับที่ 40A ในขณะที่ I PT60 ได้รับการออกแบบมาเพื่อ 60A การทำงาน
นอกจากนี้ยังใช้การกำหนดค่าสายเคเบิลมาตรฐานที่แตกต่างกัน และควรจับคู่กับเครื่องตัดพลาสม่าที่ถูกต้อง
INWELT มีคบเพลิง OEM PT40 หรือไม่
ใช่.
INWELT รองรับ OEM/ODM และการกำหนดค่าฉลากส่วนตัวสำหรับผู้ผลิต ผู้จัดจำหน่าย ผู้นำเข้า และผู้ค้าส่ง
การปรับแต่งอาจรวมถึงสายเคเบิล ขั้วต่อ สายไฟ บรรจุภัณฑ์ และการสร้างแบรนด์
ขอใบเสนอราคาสำหรับ INWELT PT40 หัวตัดพลาสมา
กำลังมองหาไฟฉายพลาสม่าที่ไม่ใช่ HF ขนาด 40A, ชิ้นส่วนทดแทน PT40 วัสดุสิ้นเปลือง หรือซัพพลายเออร์ไฟฉายพลาสม่า OEM อยู่ใช่ไหม
INWELT สามารถจัดหาชุดประกอบไฟฉาย PT40 ที่สมบูรณ์พร้อมกับอิเล็กโทรด หัวฉีด ชีลด์ สายเคเบิล และการกำหนดค่าตัวเชื่อมต่อที่เข้ากัน
เพื่อการยืนยันทางเทคนิคที่รวดเร็วยิ่งขึ้น ให้รวม:
ยี่ห้อเครื่องตัดพลาสม่า
รุ่นเครื่อง
กระแสไฟตัดสูงสุด
คบเพลิงรุ่นปัจจุบัน
ภาพถ่ายขั้วต่อด้านหลัง
ภาพถ่ายตัวเชื่อมต่อทริกเกอร์
ข้อกำหนด 2 สายหรือ 4 สาย
ความยาวสายเคเบิล
ข้อกำหนดด้านการบริโภค
ปริมาณการสั่งซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
ติดต่อ INWELT เพื่อยืนยันความเข้ากันได้ ตัวอย่าง การกำหนดค่า OEM และใบเสนอราคาขายส่ง
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių