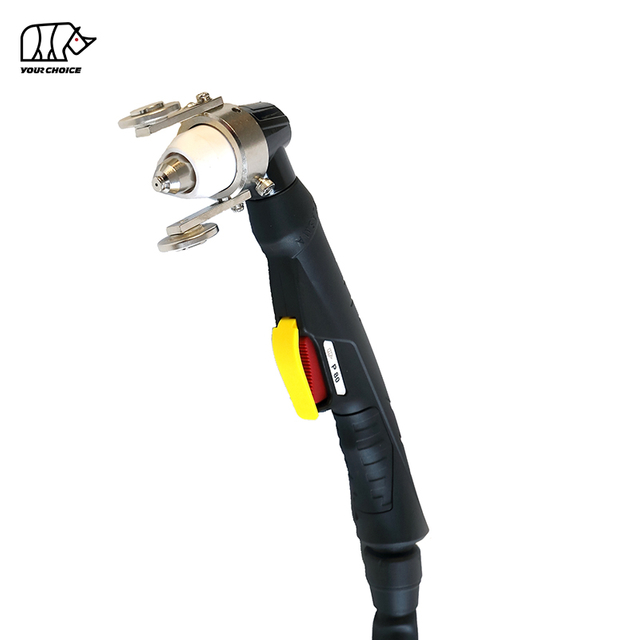
INWELT PM80是一款风冷 CNC机械化等离子割炬, 专为自动等离子台、轮廓切割系统和工业金属切割设备而设计。
PM80应定位为 占空比为 60% 的 100A 机用割炬 使用 高频反引弧起弧系统、.
其机器火炬架构包括:
100A额定电流
60% 占空比
HF起弧
回击耗材系统
风冷结构
大约。 4.5–5.0 bar 工作压力
5 m 割炬引线选项
CNC /机械化作业
多种后连接选项
PM80易损件系统支持从大约 40A 到 100A 的多种切割电流范围以及气刨相关组件。
仅在确认此PM80配置的最终INWELT工程规范后才应发布气体流量和后流量值。
| 规格 | INWELT PM80 |
|---|---|
| 产品类型 | CNC / 机械化等离子割炬 |
| 模型 | PM80 |
| 品牌 | INWELT |
| 额定电流 | 100A |
| 工作周期 | 60% |
| 冷却 | 空气 |
| 启动方法 | HF / 反击 |
| 气体压力 | 大约。 4.5–5.0 巴 |
| 手术 | CNC /机械化 |
| 引线长度 | 5米 |
| 切割耗材 | 大约。 40–100A |
| 气刨耗材 | 可用的 |
| 1/4G集成 | 可用的 |
| 1/4G 分离 | 可用的 |
| 中央适配器 | 可用的 |
| 同轴电缆 | 可用的 |
| OEM / ODM | 可用的 |
| 自有品牌 | 可用的 |
订购前,请确认等离子电源、输出电流、启动架构、气体规格、后连接器和机器控制接口。
PM80应被视为专用机用割炬产品,而不是通用的 100A 等离子割炬。
当前的机割炬易损件架构达到约 70–100A的主要切割范围。使用 Ø1.3 mm 背面冲击切割尖端,
这使得 100A 成为PM80平台技术上最一致的产品标识。
与手持式等离子割炬不同, PM80采用专为固定安装而设计的直机器导向割炬结构。
专用的CNC割炬有助于维护:
割炬垂直度
可重复的穿孔位置
控制切割高度
稳定的切缝几何形状
可重复的零件尺寸
PM80通过等离子电源和CNC系统控制,而不是通过手动触发器。
典型的CNC循环可以包括:
割炬定位
初始高度传感
等离子启动
冲孔
切割动作
割炬高度调节
停弧
PM80使用 HF反击系统.
这意味着火炬不依赖于传统的高频点火电路。
电极和切削刀尖之间的内部运动构成引导弧启动序列的一部分。
因此,以下组件应被视为匹配系统:
火炬头
电极
扩散器
切割尖
固定组件
供气
HF和HF割炬不应仅仅因为额定电流或连接器相似而互换。
CNC切割系统包含电子元件,例如:
CNC控制器
电机驱动
火炬高度控制系统
信号线
计算机接口
HF炬避免了HF等离子系统使用的传统高频点火脉冲。
然而,单独启动HF并不能保证兼容性。
等离子电源仍必须匹配:
回击架构
引弧电路
后连接器
启动/控制接线
气体需求
当前的PM80机用割炬系列包括多种完整的割炬配置。
可用于:
6 m 铅
12 m 铅
2线控制
回击启动系统
可用于:
6 m 铅
12 m 铅
2线控制
独立的接口排列
可用于:
6 m 铅
12 m 铅
2线控制
可用于:
6 m 同轴引线
12 m 同轴引线
在发布准确的完整 Torch SKU 表之前,请根据当前的INWELT ERP/BOM 验证代码格式,因为当前网页在表格单元格中分隔了多个代码。
PM80易损件平台针对不同的切割电流范围使用不同的刀尖直径。
INWELT代码:IJWV1681-10
参考:51311.10
规格:
Ø1.0 mm / 40–50A / 后击式
INWELT代码:IJWV1681-11
参考:51311.11
规格:
Ø1.1 mm / 50–60A / 后击式
INWELT代码:IJWV1681-12
参考:51311.12
规格:
Ø1.2 mm / 60–70A / 后击式
INWELT代码:IJWV1681-13
参考:51311.13
规格:
Ø1.3 mm / 70–80A / 后击式
这种 Ø1.3 mm 配置是 80A PM80产品页面最重要的全输出切割尖端。
PM80不应针对每种切割电流使用一种喷嘴尺寸。
正确选择喷嘴有助于保持:
稳定的电弧行为
正确的气体流量
合适的切缝宽度
更好的易损件寿命
切割更一致
在电流强度过高时使用低电流喷嘴会加速喷嘴磨损并降低切割稳定性。
对于分销商和服务公司来说,当前与喷嘴的关系应显着发布,而不是隐藏在备件表中。
当前的PM80消耗品系列包括:
INWELT代码:IJWV1686-16
参考:51311G.16
描述:
Ø1.6 mm / 80A 气刨刀尖 / 回击式
等离子气刨可去除金属,但不会完全切穿板材。
潜在的应用包括:
焊缝去除
缺陷去除
背刨
共同准备
维修工作
仅当等离子电源和自动切割系统支持所需工艺时才应使用气刨。
当前的PM80电极为:
INWELT代码:IJWC1670
参考号:52558
描述:
回击等离子电极
电极是起弧和等离子切割的重要组成部分。
定期检查电极并在过度磨损导致以下情况之前更换电极:
起弧困难
引导弧不稳定
加速喷嘴磨损
切割不一致
请勿研磨或机械修改严重磨损的电极。
目前的扩散器是:
INWELT代码:IJWG1676
参考号:60027
扩散器控制电极和喷嘴周围的工艺气体分布。
正确的气流有助于:
电弧稳定性
耗材冷却
等离子喷射形状
切割一致性
如果扩散器出现以下情况,请更换:
破裂
烧毁
变形
严重污染
目前标准的前端系统包括:
INWELT代码:IJWT1678-05
参考号:60510
描述:
灰色玻璃纤维外部喷嘴/固定组件
还提供单独的气刨外部喷嘴配置:
INWELT代码:IJWT1683-05
参考号:60511
使用正确的组件进行标准切割或气刨。
在未确认完整的易损件堆栈之前,请勿混合气刨和普通切割前端组件。
当前的机用割炬头是:
INWELT代码:IJWA0632
描述:
PM80 / PT M80 型机用割炬头
该机器专用割炬头应该是产品页面上显示的主要组件之一。
相关的炬头组件包括:
IJGU0710 / 51620.60 – O 形圈
和
IJAO0784 / 09800.42 – 空气/冷却管
这些部件应与机用割炬组件保持清晰的关联。
当前的机用割炬组件还包括:
INWELT代码:IJIK0121
描述:
等离子机手柄/机身套件
电缆支撑选项包括弹簧支撑组件,用于:
同轴电缆
EPDM 电缆配置
这些部件应被描述为 机身和电缆支撑部件,而不是符合人体工程学的操作手柄。
PM80机用割炬平台包括多种电缆布置。
目前的例子包括:
IJWO11210074-22
IJWO11210134-22
IJWO11210072-22
IJWO11210132-22
IJWO11210071-22
IJWO11210131-22
IJWO1121117C-22
IJWO1121123C-22
该电缆信息对于CNC机器制造商、改造项目和售后分销商非常有价值。
目前的产品系列包括:
INWELT代码:IJAY0089
描述:
5 针割炬侧中央适配器
中央连接器可以简化兼容等离子系统上的安装。
然而,仅物理连接器配合并不能确认兼容性。
始终验证:
引脚功能
等离子启动电路
先导弧布置
气体/电流接口
机器控制接线
不要仅因为机器标记为 CUT80 或 80A 而选择PM80 。
几个技术因素必须匹配。
电源必须支持兼容的 HF反光手电筒.
PM80定位为 80A机用割炬.
可用配置包括:
1/4G集成
1/4G分离
中央适配器
同轴中央适配器布置
检查所需的:
启动信号
引弧电路
控制接线
CNC接口
对于替换项目,请提供:
等离子电源制造商
机器型号
额定输出电流
现有火炬型号
主要连接器照片
控制连接器照片
CNC控制器信息
这比将许多机器品牌列为普遍兼容更可靠。
| 完整火炬 | ||||||||
| 代码 | 参考号 | 描述 | ||||||
| 一个 | IJWU13 | 062-00 | 等离子机 | 手电筒iptm80/6m/ 1/4g/一体式/2线/背面打击 | ||||
| 一个 | IJWU14 | 062-00 | 等离子机 | 手电筒iptm80/12m/ 1/4g/一体式/2线/背面打击 | ||||
| 乙 | IJWU13 | 063-00 | 等离子机 | 割炬iptm80/6m/ 1/4g/分离/2线/回击 | ||||
| 乙 | IJWU14 | 063-00 | 等离子机 | 割炬iptm80/12m/ 1/4g/分离/2线/回击 | ||||
| C | IJWU13 | 064-00 | 等离子机 | 手电筒 iptm80/6m/中央适配器/2 根电线/背面敲击 | ||||
| C | IJWU14 | 064-00 | 等离子机 | 手电筒 iptm80/12m/中央适配器/2 线/背面打击 | ||||
| D | IJWU13 | 065-00 | 等离子机 | 手电筒 iptm80/6m/中央适配器/同轴电缆/背面敲击 | ||||
| D | IJWU14 | 065-00 | 等离子机 | 手电筒 iptm80/12m/中央适配器/同轴电缆/背面敲击 | ||||
| 带“●”为标准配置) | ||||||||
| 位置 | 代码 | 参考号 | 描述 | |||||
| 1 | IJTN1075 | 60508 | 屏蔽帽/ipt80/气刨 | |||||
| 2● | IJWT1678-05 | 60510 | 外喷嘴ipt80/灰色玻璃纤维 | |||||
| 3 | IJWT1683-05 | 60511 | 外喷嘴 ipt80/气刨 | |||||
| 4 | 提示 | |||||||
| 4.1 | IJWV1681-10 | 51311.10 | 尖端 φ1.0mm 40-50a/ipt80/后敲击 | |||||
| 4.2 | IJWV1681-11 | 51311.11 | 尖端 φ1.1mm 50-60a/ipt80/后敲击 | |||||
| 4.3 | IJWV1681-12 | 51311.12 | 尖端 φ1.2mm 60-70a/ipt80/后敲击 | |||||
| 4.4 ● | IJWV1681-13 | 51311.13 | 尖端 φ1.3mm 70-80a/ipt80/后敲击 | |||||
| 5 | IJWV1686-16 | 51311G.16 | 刀尖 φ1.6mm/80a/ipt80/气刨/背面打击 | |||||
| 6● | IJWG1676 | 60027 | 扩散器 ipt80 | |||||
| 7● | IJWC1670 | 52558 | 等离子电极ipt80 | |||||
| 8 | IJWA0632 | 割炬头iptm80/ipxm82 | ||||||
| 8a | IJGU0710 | 51620.60 | “O”型圈 φ18x15mm ipt80 红硅胶 | |||||
| 8b | IJAO0784 | 09800.42 | 空气管/ipt80 | |||||
| 9 | 伊吉克0121 | 等离子机手柄套件 | ||||||
| 10 | 弹簧支撑 | |||||||
| 10.1 | 伊吉克0800 | 弹簧支架/pg21/等离子/同轴电缆 | ||||||
| 10.2 | IJIK0800-02 | 弹簧支架/pg21/等离子/EPDM | ||||||
| 11 | 电缆组件 | |||||||
| 11.1 | IJWO11210074-22 | 电缆组件/iptm80/6m/ 1/4g /2 线/集成 | ||||||
| 11.2 | IJWO11210134-22 | 电缆组件/iptm80/12m/ 1/4g /2 线/集成 | ||||||
| 11.3 | IJWO11210072-22 | 电缆组件/iptm80/6m/ 1/4g /2 线/分离 | ||||||
| 11.4 | IJWO11210132-22 | 电缆组件/iptm80/12m/ 1/4g /2 线/分离 | ||||||
| 11.5 | IJWO11210071-22 | 电缆组件/iptm80/6m/2 线/中心适配器 | ||||||
| 11.6 | IJWO11210131-22 | 电缆组件/iptm80/12m/2 线/中心适配器 | ||||||
| 11.7 | IJWO1121117C-22 | 电缆组件/iptm80/6m/中央适配器/同轴电缆 | ||||||
| 11.8 | IJWO1121123C-22 | 电缆组件/iptm80/12m/中央适配器/同轴电缆 | ||||||
| 12 | IJDH6017 | 等离子扳手 | ||||||
| 13 | IJAY0089 | 中心适配器炬边等离子 5 针 | ||||||
机用割炬尺寸对于CNC集成尤其重要。
INWELT应发布原始尺寸图,其中显示:
炬体直径
割炬总长度
可用夹紧区域
喷嘴至夹具距离
电缆出口
最小安装间隙
请勿复制其他PT M80 供应商的尺寸。
测量实际的INWELT PM80生产火炬并发布第一方数据。
这是您可以为 SEO、GEO 和 B2B 买家提供的最强大的技术补充之一。
CNC等离子台可以使用自动炬高度控制。
可能的系统包括:
弧压THC
浮头传感
机械初始高度传感
其他兼容的高度控制系统
建立切割电弧后,THC 系统可以使用电弧电压作为维持编程割炬高度的一部分。
正确的值取决于:
等离子电源
材料
板厚
当前的
尖端直径
切削速度
请勿发布PM80的通用 THC 电压。
机械化等离子切割在穿孔和连续切割过程中通常使用不同的高度。
当等离子弧穿透板时,熔融金属向上排出。
正确的穿孔高度可以减少熔融金属对喷嘴和固定部件的损坏。
穿孔完成后,割炬移动到编程的切割高度。
不正确的切割高度可能会导致:
斜角过大
宽切缝
重渣
易损件寿命缩短
尺寸重复性差
使用完整等离子电源和PM80炬管系统的测试参数。
当前网页显示切割能力高达 35 毫米.
这不应被视为仅适用于火炬的通用保证。
切割能力取决于:
等离子电源
输入功率
材料
切割电流
刀尖直径
气体压力
气体流量
行驶速度
刺穿高度
切割高度
耗材状况
所需的边缘质量
专业等离子规格应区分:
可高效切割且边缘质量合适的厚度。
仍可以降低速度切割较厚的材料。
可分离的最大材料厚度,通常边缘质量较低。
仅当有INWELT完整系统切割测试支持时,才发布具体的PM80厚度数据。
经过验证的第一方切割表将显着增强此页面对专业买家和搜索引擎的吸引力。
推荐字段包括:要发布的
| 参数 | 数据 |
|---|---|
| 材料 | 低碳钢/不锈钢/铝 |
| 厚度 | 测试厚度 |
| 当前的 | 40A/50A/60A/70A/80A |
| 提示代码 | INWELT零件号 |
| 尖端直径 | Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3 毫米 |
| 气体压力 | 酒吧 |
| 气体流量 | 升/分钟 |
| 行驶速度 | 毫米/分钟 |
| 刺穿高度 | 毫米 |
| 皮尔斯延迟 | 秒 |
| 切割高度 | 毫米 |
| 割缝宽度 | 毫米 |
| 结果 | 推荐/最大/遣散费 |
使用测量的INWELT切削数据而不是竞争对手的值。
PM80架构应使用经批准用于兼容等离子体电源的工艺气体规范。
在最终发布之前, INWELT应确认并发布:
工艺气体
工作压力
气体流量
流后时间
如果最终产品确认为80A HF回击PM80配置,则不应保留当前页面现有的100A/ HF /220L/min规格。
受污染的压缩空气会产生负面影响:
电弧稳定性
电极寿命
刀尖寿命
切割质量
使用适当的过滤和水分分离。
当连接到兼容的等离子电源时, PM80可以切割导电材料,包括:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
实际切割性能取决于完整的等离子系统。
PM80专为自动等离子切割应用而设计,包括:
CNC等离子切割台
自动型材切割
钣金制造
结构制造
机械零部件
农业装备零部件
施工设备部件
金属家具
标牌制作
工业生产细胞
最终的炬管配置应始终根据等离子体电源和CNC接口进行选择。
一致的耗材状况非常重要,因为磨损的部件会影响CNC系统生产的每个重复零件。
在过度磨损导致起弧不可靠或损坏喷嘴之前更换电极。
检查:
喷嘴开口加大
椭圆形孔口
烧伤
污染严重
保持气体通道清洁。
更换破裂或损坏的部件。
检查:
裂纹
烧伤
螺纹损坏
失真
如果发生气体泄漏,请更换损坏的密封件。
确保CNC运动不会:
拉伸电缆
粉碎领先
创建急弯
干扰龙门架或 Z 轴行程
查看:
回击电极
切割尖
气体压力
引弧电路
工作连接
启动系统兼容性
查看:
割炬垂直度
切割高度
喷嘴磨损
行驶速度
查看:
切削速度
当前的
材料厚度
气体流量
火炬高度
可能的原因包括:
被污染的空气
电流与喷嘴组合不正确
穿孔高度不正确
过度刺穿
电极磨损
检查:
割炬安装
切割高度
CNC反弹
割缝补偿
切削速度
耗材状况
并非所有尺寸问题都是由割炬引起的。
专业的PM80售后计划可以包括:
40–50A 切割头
50–60A 切割头
60–70A 切割头
70–80A 切割头
80A气刨刀头
回击电极
气体扩散器
固定组件
气刨防护罩
机用割炬头
O 型圈
空气管
电缆组件
中央适配器
发布准确的零件编号和当前范围有助于分销商减少更换错误并提高重复购买率。
INWELT向专业 B2B 客户提供机器等离子割炬和更换组件,包括:
CNC等离子机厂家
等离子电源制造商
CNC系统集成商
焊割设备品牌
进口商
经销商
批发商
工业供应商
售后消耗品公司
OEM和ODM配置可以根据目标等离子体电源和机器接口来开发。
定制可能包括:
客户品牌
产品标签
机用割炬配置
5 m 引线
1/4G综合连接
1/4G分离连接
中央适配器
同轴电缆
电缆支撑配置
耗材套件
自有品牌包装
技术文档
条形码和纸箱要求
对于OEM项目,请提供等离子电源规格、连接器布置、 CNC控制器和预计采购数量。
PM80平台将完整的CNC割炬配置与当前特定的替换耗材系统相结合。
目前的产品系列包括:
5m整机火炬
集成和分离的 1/4G 连接
中央适配器配置
同轴电缆配置
40–100A 切割头
100A气刨刀头
回击电极
气体扩散器
机用割炬头
多个电缆组件
5针中央适配器
对于设备制造商、分销商和进口商来说,从一家供应商处采购完整的割炬和售后组件可以简化采购和服务支持。
PM80应定位为 100A CNC / 机械化等离子割炬.
当前产品平台使用 60%的占空比.
是的。 PM80消耗品和机枪架构与 HF反击系统一致.
PM80是一个 CNC / 机械化机用割炬.
目前的切割系列包括:
Ø1.0 毫米/40–50A
Ø1.1 毫米/50–60A
Ø1.2 毫米/60–70A
Ø1.3 毫米/70–80A
目前的高输出标准尖端是:
IJWV1681-13 / 51311.13 – Ø1.3 mm / 70–80A / 后击式
当前电极为:
IJWC1670 / 52558
目前的扩散器是:
IJWG1676/60027
目前的机头是:
IJWA0632
目前的机用割炬系列包括:
5米
可用配置包括:
1/4G集成
1/4G分离
中央适配器
带同轴电缆的中央适配器
不。
启动架构、引弧系统、连接器、控制接线和气体要求也必须匹配。
它可以使用兼容的割炬高度控制设备集成到CNC系统中。
确切的 THC 配置取决于等离子体电源和CNC控制器。
是的,与兼容的等离子切割系统和适当的操作参数一起使用时。
是的。
铝具有导电性,可以使用适当的等离子系统进行等离子切割。
不存在仅由割炬决定的通用切割厚度。
使用来自完整等离子切割系统的经过验证的推荐数据、最大数据和中断数据。
当前的易损件系列包括 80A 气刨尖端和相关前端组件。
等离子电源和机器工艺也必须支持气刨。
是的。
OEM/ODM ,自有品牌、电缆、连接器和耗材套件配置可供合格的设备制造商、系统集成商、分销商和进口商使用。
为了更快地确认兼容性,请提供:
等离子电源厂家及型号
额定输出电流
现有火炬型号
启动系统类型
CNC控制器
主要连接器照片
控制界面照片
所需引线长度
所需切割电流
切割或气刨要求
耗材要求
预计采购数量
INWELT或自有品牌
然后, INWELT可以确认适合您的CNC PM80机用割炬、电缆、连接器和易损件配置。