| 长度: | |
|---|---|
| 连接器: | |
| 数量: | |

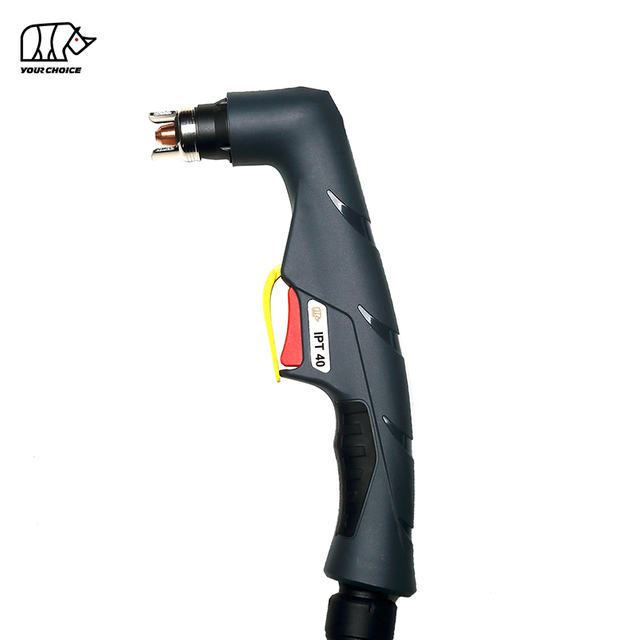
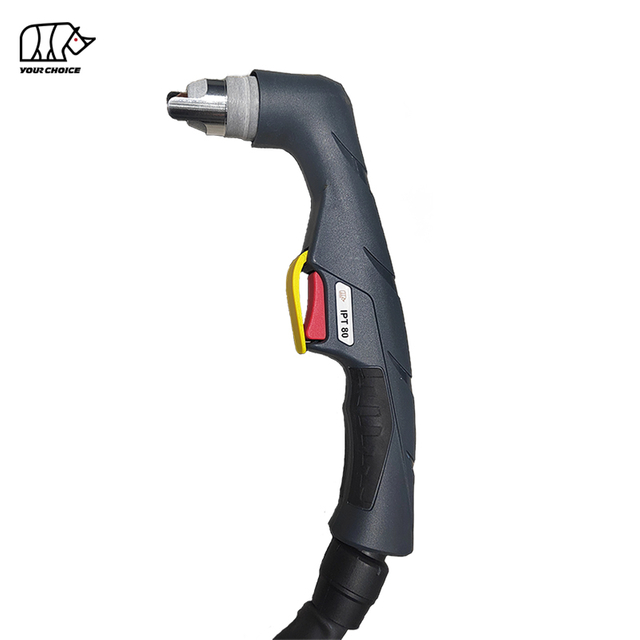
INWELT PT60 是一款风冷手持式等离子割炬,专为专业制造、维修、维护和一般金属切割应用而设计。
额定 电流为 60A,占空比为 60% ,采用PT60 的 非高频引导弧启动系统 ,并使用空气/N2 作为工艺气体。
标准割炬组件使用 6 m 电缆,同时提供多种后部连接配置,包括 1/4G 集成式、1/4G 独立式和带有 2 线或 4 线控制选项的中央适配器布置。
INWELT PT60 被设计为完整等离子切割系统的一部分。因此,订购前应根据电源、启动方式、连接器、触发接线和气体要求确认割炬兼容性。
INWELT 还为 OEM 和售后市场供应配套电极、切割头、扩散器、防护罩、割炬头、手柄、电缆组件和其他替换组件。
| 规格 | INWELT PT60 |
|---|---|
| 产品类型 | 手持式等离子割炬 |
| 模型 | PT60 |
| 品牌 | 因韦尔特 |
| 额定电流 | 60A |
| 工作周期 | 60% |
| 冷却/工艺气体 | 空气/氮气 |
| 起弧 | 非高频 |
| 引导弧 | 是的 |
| 气体流量 | 120–130 升/分钟 |
| 推荐的后流程 | 大约。 55秒 |
| 标准电缆长度 | 6米 |
| 连接器选项 | 1/4G 集成/1/4G 分离/集中适配器 |
| 控制选项 | 2线/4线 |
| 割炬类型 | 手动/手持式 |
| OEM/ODM | 可用的 |
| 自有品牌 | 可用的 |
应根据等离子切割机并确认 INWELT 系统规格来设置气压。请勿自动将其他制造商的压力值应用于此割炬。
PT60 与等离子切割电源、工艺气体和工作连接一起工作,产生集中等离子弧。
PT60采用 非高频启动系统.
与高频启动割炬不同,PT60 不依赖高频点火电路来启动切割序列。
这种区别很重要,因为高频和非高频等离子炬不能自动互换。
等离子切割机必须设计用于兼容的 PT60 型启动系统。
引导弧允许等离子系统在主切割电弧转移到工件之前建立电弧。
这在切割时很有用:
彩绘金属
生锈的表面
钢板网
穿孔材质
工件不平整
实际的引导弧行为取决于等离子电源和炬管配置。
空气或氮气流过割炬头和切割耗材。
电弧使气体电离,形成高温等离子流。
切割尖端收缩等离子射流,以便集中的热量熔化工件,同时气流从切口去除熔融金属。
当买家希望在不使用高频点火电路的情况下实现可靠的引弧启动时,通常会选择非高频等离子系统。
由于 PT60 不依赖于高频点火,因此它更适合包含敏感电子设备的环境。
当等离子切割设备在以下位置附近运行时,该特性尤其重要:
数控控制
电脑
自动化设备
电子测量系统
与数控设备的兼容性仍然取决于完整的等离子切割机和控制系统。
INWELT PT60 的额定电流为 60A.
这使得它适用于中等输出手动等离子切割,其中电源和切割要求保持在割炬经过验证的操作范围内。
割炬不需要单独的水冷却装置。
根据系统配置,使用空气/N2 作为工艺气体,从而降低整个切割设置的复杂性。
标准 6 m 割炬电缆 可实际触及:
制造车间
机械维修
汽车工作
农业装备
车间切割
一般工业维护
INWELT 提供多种适用于不同等离子切割机接口的 PT60 完整割炬配置。
| INWELT 代码 | 配置 |
|---|---|
| IJWU03052 | PT60 / 6 m / 1/4G / 一体式 / 2 线 |
| IJWU03052-00 | PT60 / 6 m / 1/4G / 集成 / 2 线 / 反击配置 |
| IJWU03053 | PT60 / 6 m / 1/4G / 独立 / 2 线 |
| IJWU03053-00 | PT60 / 6 m / 1/4G / 独立 / 2 线 / 回击配置 |
| IJWU03054 | PT60 / 6 m / 中央适配器 / 2 线 |
| IJWU03054-00 | PT60 / 6 m / 中央适配器 / 2 线 / 回击配置 |
| IJWU030441 | PT60 / 6 m / 中央适配器 / 4 线 |
| IJWU030441-00 | PT60 / 6 m / 中央适配器 / 4 线 / 回击配置 |
应根据目标等离子切割机而不是仅根据割炬外观来选择连接器和控制接线。
买家最重要的问题之一是:
这款 PT60 可以与我的等离子切割机配合使用吗?
仅 60A 机器额定值不足以确认兼容性。
机器必须使用与 PT60 的 非 HF 配置兼容的启动系统.
如果现有等离子切割机使用高频点火,则可能需要另一个割炬系列。
INWELT PT60 的额定电流为 60A.
日常操作割炬时请勿超出此验证额定值。
识别机器是否使用:
1/4G综合连接
1/4G分离连接
中央适配器
另一个机器特定的接口
INWELT 提供 2 线和 4 线 PT60 配置.
正确的接线必须与等离子电源相匹配。
对于更换订单,请提供:
等离子切割机品牌
机器型号
最大输出电流
现有火炬型号
主连接器照片
触发/控制插头照片
这比假设每台 CUT60 型机器都使用相同的割炬更可靠。
耗材状况直接影响等离子弧稳定性、切割质量和运营成本。
INWELT PT60 使用可更换的尖端、电极、气体分配组件和前端保护部件。
INWELT 提供多种 PT60 喷嘴配置。
| INWELT 代码 | 尖端尺寸 | 电流范围 |
|---|---|---|
| IJWV0672-06 | Ø0.6毫米 | 10–20 A |
| IJWV0672-08 | Ø0.8毫米 | 20–30 A |
| IJWV0672-09 | Ø0.9毫米 | 30–40 A |
| IJWV1671-10 | Ø1.0毫米 | 40–50 A |
| IJWV1679-11 | Ø1.1 mm 平头 | 50–60 A |
根据工作电流和割炬配置选择切割喷嘴。
使用超出预期电流范围的刀尖会降低切割质量并增加磨损。
不同的尖端格式可用于不同的访问要求。
标准刀尖适用于通用切割。
扩展提示可以改善对以下内容的访问:
角球
凹进部分
狭窄的开口
修复割炬间隙有限的区域
扩展消耗品仍应在其指定的电流范围内运行。
一些 PT60 易损件设计用于接触式或拖动式切割配置。
不要假设每个 PT60 喷嘴都可以直接放置在工件上。
应使用正确的喷嘴、垫片和护罩组合。
INWELT 代码:IJWC0671
参考号:PR0110
电极在割炬内部传输电能。
当磨损坑变得过多或电弧性能开始恶化时更换它。
INWELT 代码:IJWC1059
参考号:52582
该电极用于相应的反击配置。
在未确认兼容性的情况下,请勿混合标准零件和回击零件。
INWELT 代码:IJWC1050
参考号:52583
延长电极可用于兼容的延长消耗品设置。
INWELT 代码:IJWG1612
参考号:60028
扩散器有助于控制割炬内的工艺气体分布。
损坏或污染会影响等离子气体流量和电弧稳定性。
标准 INWELT 配置包括:
IJWT1672-05 – 6 孔外喷嘴,灰色玻璃纤维配置
运行前定期检查固定和绝缘部件并更换损坏部件。
INWELT 还为 PT60 维护和售后项目提供主要更换部件。
示例包括:
| 组件 | INWELT 代码 |
|---|---|
| 手电筒头 | IJWA0087 |
| O 型圈 | IJGU0710 |
| 手动等离子手柄 | IJHW0049-01 |
| 触发保护部分 | 伊吉克0733 |
| 扳机 | 伊吉尔0081 |
| 等离子接头 | 伊吉克0809 |
对于分销商和服务公司来说,从一家供应商处采购完整的割炬和维修零件可以简化库存和售后支持。
INWELT PT60 技术数据规定:
气体: 空气/氮气
气体流量: 120–130 L/min
建议后流: 约 55 秒
被水分、油或颗粒污染的空气会降低切割性能并缩短易损件寿命。
合适的空气处理系统应有助于消除:
缩合
压缩机油
水
颗粒物污染
市场上不同的 PT60 系统发布了不同的气流和压力要求。
根据等离子切割机制造商和经过验证的 INWELT 割炬配置设置压力,而不是复制其他供应商的规格。
后流有助于去除割炬头和易损件中的余热。
请勿不必要地中断机器的正常后流顺序。
等离子切割适用于导电材料。
凭借兼容的等离子切割电源和正确的操作参数,PT60 可用于切割以下材料:
低碳钢
碳钢
不锈钢
铝
铜
黄铜
镀锌钢
其他导电金属
割炬不能独立确定可切割的最大厚度。
PT60 的额定电流为 60A ,但没有适用于每个 PT60 系统的通用切割厚度数字。
实际切割能力取决于:
等离子切割机输出
材料
输入功率
切割电流
尖端尺寸
气体压力和流量
气体质量
行驶速度
割炬至工件距离
所需的边缘质量
因此,应以 等离子电源制造商的干净切割和切断规格 作为主要参考。
60A 割炬额定值描述的是割炬的电气容量,而不是保证的材料厚度结果。
如果 INWELT 发布切割厚度数据,理想情况下应包括材料、电流、切割速度、气体条件以及结果是否代表干净切割或切断切割。
正确的启动系统应与等离子切割机相匹配。
| 特点 | PT60 非高频系统 | 高频等离子炬 |
|---|---|---|
| 高频点火 | 不 | 是的 |
| 引导弧 | 可用的 | 取决于系统 |
| 高频电磁干扰 (EMI) | 减少 | 高频启动时较高 |
| CNC/电子环境 | 往往有利 | 需要适当的系统设计 |
| 机器兼容性 | 需要非高频电源 | 需要兼容 HF 的机器 |
| 可互换 | 不 | 不 |
这两个系统都不是普遍“更好”。
正确的选择取决于等离子切割机的电气设计和预期应用。
| 完整火炬 | 代码 | 描述 | ||||
| 一个 | IJWU03052 | 等离子 炬 IPT60/6M 1/4G/集成/2 线 | ||||
| 一个 | IJWU03052-00 | 等离子 炬 IPT60/6M 1/4G/集成/2 线/背面打击 | ||||
| 乙 | IJWU03053 | 等离子 炬 IPT60/6M 1/4G/独立/2 线 | ||||
| 乙 | IJWU03053-00 | 等离子 炬 IPT60/6M 1/4G/独立/2 圈/背面打击 | ||||
| C | IJWU03054 | 等离子 炬 IPT60/6M/中央适配器/2 根线 | ||||
| C | IJWU03054-00 | 等离子 炬 IPT60/6M/中央适配器/2 条线/背面敲击 | ||||
| D | IJWU030441 | 等离子 炬 IPT60/6M/中央适配器/4 线 | ||||
| D | IJWU030441-00 | 等离子 炬 IPT60/6M/中央适配器/4 线/背面敲击 | ||||
(带'●'为标准配置/带'●'为标准配置)
| 职位代码 | 参考号 | 描述 | |||||||
| 1 | 双尖垫片 | ||||||||
| 1.1 | IJTN0009-01 | 双尖垫片/IPT60 | |||||||
| 1.2 | IJTN0009 | 60432 | 双尖垫片/IPT60/支撑冲击 | ||||||
| 2● | 外喷嘴 | ||||||||
| 2.1 | IJWT0672-03 | 60389 | 外喷嘴6孔IPT60/电木 | ||||||
| 2.2 ● | IJWT1672-05 | 外喷嘴6孔IPT60/灰色玻璃纤维 | |||||||
| 3 | 提示 | ||||||||
| 3.1 | IJWV0672-06 | PD0116-06 | 尖端Φ0.6mm/10-20A IPT60 | ||||||
| 3.2 | IJWV0672-08 | PD0116-08 | 尖端Φ0.8mm/20-30A IPT60 | ||||||
| 3.3 | IJWV0672-09 | PD0116-09 | 尖端Φ0.9mm/30-40A IPT60 | ||||||
| 4 | 提示 | ||||||||
| 4.1 | IJWV1671-06 | 51318.06 | 尖端Φ0.6mm/10-20A IPT60/背面敲击 | ||||||
| 4.2 | IJWV1671-08 | 51318.08 | 尖端Φ0.8mm/20-30A IPT60/背面敲击 | ||||||
| 4.3 | IJWV1671-09 | 51318.09 | 尖端Φ0.9mm/30-40A IPT60/背面敲击 | ||||||
| 4.4 | IJWV1671-10 | 尖端Φ1.0mm/40-50A IPT60/背面敲击 | |||||||
| 5 | IJWV1678-09 | 51312P.09 | 尖端Φ0.9mm/30-40A IPT60/接触切割/回击 | ||||||
| 6 | 提示 | ||||||||
| 6.1 | IJWV1679-10 | 51313P.10 | 平头Φ1.0mm/40-50A IPT60/背衬冲击 | ||||||
| 6.2 | IJWV1679-11 | 51313P.11 | 平头Φ1.1mm/50-60A IPT60/背衬冲击 | ||||||
| 7● | 提示 | ||||||||
| 7.1 | IJWV1610-06 | 51318L.06 | 加长头Φ0.6mm/10-20A IPT60/背衬冲击 | ||||||
| 7.2 | IJWV1610-08 | 51318L.08 | 加长头Φ0.8mm/20-30A IPT60/背衬冲击 | ||||||
| 8 | |||||||||
| 8.1 | IJWV1614-09 | 51314.09 | 加长尖头Φ0.9mm/30-40A IPT60/接触切割/背衬打击 | ||||||
| 8.2 | IJWV1614-10 | 加长尖头 Φ1.0mm/40-50A IPT60/接触切割/背衬打击 | |||||||
| 9 | IJWG1612 | 60028 | 扩散器 IPT20C-IPT60 | ||||||
| 10 | IJWC0671 | PR0110 | 等离子电极 IPT20C-IPT60 | ||||||
| 11 | IJWC1059 | 52582 | 等离子电极 IPT20C-IPT60/背衬冲击 | ||||||
| 12 | IJWC1050 | 52583 | 加长电极 IPT20C-IPT60/背衬冲击 | ||||||
| 13 | IJWA0087 | IPX-45/60 手电筒头 | |||||||
| 13a | IJGU0710 | 51620.60 | “O”形圈 Φ15XΦ18 IPT60 红色 SIL | ||||||
| 14 | IJHW0049-01 | 等离子手柄手动/IPT20-60/PX炬头 | |||||||
| 15 | 伊吉克0733 | 保护部分/等离子/黄色 | |||||||
| 16 | 伊吉尔0081 | 07301.20 | 触发红色 | ||||||
| 17 IJIK0809 等离子接头/IPT20-60 | |||||||||
| 18 电缆组件 | |||||||||
| 18.1 IJWO011 06071-22 电缆组件/IPT60/6M/2 线/中心适配器 | |||||||||
| 18.2 IJWO011 06074-22 电缆组件/IPT60/6M/2 线/集成 | |||||||||
| 18.3 IJWO011 06077-22 电缆组件/IPT60/6M/4 线/中心适配器 | |||||||||
| 18.4 IJWO011 06072-22 电缆组件/IPT60/6M/2 线/PX 割炬头/独立 | |||||||||
| 19 IJDH6017 等离子扳手 | |||||||||
| 20 IJAY0089 中心适配器割炬侧等离子 5 针 | |||||||||
| 21 | IJTN0718 | 圆形切割附件 | |||||||
| 21.1 IJTN0684 滚轮支架 IPT20C-60 / 带扳手 | |||||||||
PT60在其额定容量内适合专业手动切割应用。
典型用途包括:
一般金属制造
钣金加工
汽车维修
排气管制造
农业设备维修
机械维修
施工现场维护
暖通空调制造
钢结构
金属艺术品
车间切割
工业维修
割炬选择应主要基于机器兼容性和当前要求,而不仅仅是应用程序名称。
更换或维修割炬之前请断开电源。
查看:
电流输出
非高频启动系统
割炬连接器
控制接线
供气
确认:
电极与割炬配置匹配
切割头与电流匹配
扩散器已正确安装
固定部件未损坏
根据机器接口安装正确的 1/4G 或中央适配器配置。
切勿强行使用不兼容的连接器。
验证是否使用了正确的 2 线或 4 线配置。
根据机器和割炬的要求确认清洁、干燥的空气/氮气流量。
查看:
引导弧启动
主弧转移
触发操作
气体流量稳定
稳定的切割弧
无异常发热
无泄漏
如果割炬工作异常,请停止操作。
查看:
电极磨损
切削刀尖状况
供气
割炬连接
触发电路
引导弧系统
工作连接
可能的原因包括:
切割电流不正确
喷嘴尺寸错误
被污染的空气
起弧次数过多
割炬高度不正确
电极磨损
耗材不匹配
查看:
切削速度
当前的
提示条件
材料厚度
火炬高度
气源
行驶速度过慢和过快都会影响浮渣的形成。
扩大或不对称磨损的喷嘴可能会使等离子射流偏转。
检查喷嘴头,如果孔口损坏则更换。
可能的原因包括:
工作电流60A以上
占空比过大
后流量不足
气体流量受限
电气连接松动
电缆损坏
磨损的消耗品
让割炬冷却并查明原因,然后再继续。
INWELT 为全球专业 B2B 客户提供等离子割炬和耗材。
典型客户包括:
等离子切割机制造商
焊割设备品牌
进口商
经销商
批发商
工业供应公司
维修供应商
售后消耗品品牌
定制可以评估:
客户品牌
产品标签
手柄打标
电缆组件
后连接器
2 线/4 线控制
耗材套件
自有品牌包装
使用说明书
散装包装
纸箱要求
对于 OEM 项目,提供等离子切割机规格、连接要求、目标市场和预期订单量。
INWELT 提供完整的等离子炬组件以及相应的替换部件。
对于 B2B 买家来说,这可以简化:
兼容性管理
采购
备件库存
自有品牌产品开发
售后供应
长期产品支持
PT60 系列包括多种完整的 6 m 割炬配置以及特定电流的切割尖端、电极、扩散器、防护罩、割炬头、手柄和电缆组件。
此第一方零件信息对于在首次火炬销售后需要为客户提供支持的经销商特别有用。
INWELT PT60 的额定电流为 60A,占空比为 60%.
不。
INWELT PT60 使用 非高频启动系统.
等离子切割机必须使用兼容的起弧架构。
是的。
PT60 平台专为使用兼容的等离子切割电源进行引导弧操作而设计。
不。
等离子切割机还必须符合 PT60 的启动系统、连接器、触发接线和气体要求。
相同的额定电流并不能保证兼容性。
INWELT PT60 使用 6 m 标准电缆组件.
INWELT 提供的配置包括:
1/4G集成
1/4G分离
中央适配器
2线控制
4线控制
INWELT 规范列出了 空气/氮气.
当前的 INWELT 规范列出了大约 120–130 L/min.
INWELT 指定 55 秒。 建议的后流时间约为
当前的 INWELT 零件系列包括 适用于 50–60A 操作的 Ø1.1 mm 扁平切割尖端.
订购前请务必确认确切的割炬配置和零件号。
是的。
当使用正确的电流、气体和切割参数时,兼容的等离子系统可以切割导电不锈钢。
是的。
铝具有导电性,可以使用合适的等离子切割系统进行等离子切割。
不存在仅由割炬决定的通用厚度。
请参阅完整等离子切割机的干净切割和切割等级。
是的。
根据配置提供电极、切割头、扩散器、外部喷嘴、割炬头、手柄和相关替换组件。
是的。
OEM/ODM 和自有品牌选项可供合格的设备制造商、分销商、进口商和批发商使用。
正在寻找 60A 非高频引导弧炬、替换 PT60 组件、消耗品或 OEM 等离子炬供应商?
INWELT 提供完整的 PT60 割炬组件以及配套的切割嘴、电极、扩散器、防护罩和替换组件。
为了更快地确认兼容性,请提供:
等离子切割机品牌
机器型号
最大输出电流
启动方式
现有火炬型号
主连接器照片
触发/控制连接器照片
2 线或 4 线要求
所需耗材
预计数量
INWELT 或自有品牌
请联系 INWELT 以获取兼容性确认、样品、OEM 配置和批发报价。