INWELT P180 松下式 MIG 焊枪 是一款气冷式 MIG/MAG 焊枪,专为手动和半自动焊接应用而设计。额定电流为200A,使用混合保护气体时额定电流为 160A 在 60% 占空比下,使用 CO2 保护气体时.
P180 支持 Ø0.8–1.2 mm 焊丝,并提供 3 m、4 m 和 5 m 电缆组件。其绝缘尼龙手柄和可更换的前端耗材使其成为焊接车间、金属制造公司、设备经销商和工业维护操作的实用选择。
作为 INWELT PANA 系列的一部分,P180 专为寻求松下式 MIG 焊枪配置以满足新设备安装或更换要求的买家提供。
INWELT 为批发、分销商和 OEM/ODM 项目提供完整的 P180 MIG 焊枪、配套耗材和替换部件。
以下规格基于标准 INWELT P180 产品配置。
| 规格 | P180 MIG 焊枪 |
|---|---|
| 品牌 | 因韦尔特 |
| 模型 | P180 / PAN180 |
| 产品类型 | 松下式 MIG 焊枪 |
| 焊接工艺 | 熔化极气体保护焊 (GMAW) |
| 冷却方式 | 气冷/风冷 |
| CO2 时的额定电流 | 200A |
| 混合气体额定电流 | 160A |
| 工作周期 | 60% |
| 焊丝直径 | Ø0.8–1.2 毫米 |
| 标准电缆长度 | 3m/4m/5m |
| 处理 | 绝缘尼龙手柄 |
| 联系 | 根据需要的设备接口确认 |
| 应用 | 手动和半自动 MIG/MAG 焊接 |
| 供应选项 | 批发/OEM/ODM |
电流额定值适用于规定的 60% 占空比。 操作适宜性应根据焊接电流、保护气体、焊接持续时间和适用的热条件进行评估。
订购替换割炬的客户应在购买前确认连接器类型和完整的电缆组件配置。
使用 CO2 保护气体操作时,P180 的额定电流为 200A,使用混合保护气体操作时的额定电流为 160A,两者的占空比均为 60%。
这些评级允许买家根据焊接工艺和生产要求评估焊枪。
不同的保护气体会影响 MIG 焊接的热条件。因此,电流额定值应始终与指定气体和占空比一起考虑。
P180 采用气冷(通常也称为风冷)割炬配置。
与水冷 MIG 焊枪不同,P180 不需要外部液体冷却回路。
这种结构适用于紧凑的焊枪配置和简单的电缆管理非常重要的焊接系统。
允许的焊接电流和工作持续时间必须保持在规定的额定值范围内。
INWELT 提供三种标准电缆长度:
3米
4米
5米
正确的电缆长度取决于焊接工作站、与送丝机的距离以及所需的操作员移动。
较短的电缆可以简化紧凑工作空间中的布线,而较长的电缆则可以提供更大的工作范围。
电缆的布线不应出现不必要的急弯,以帮助保持送丝的一致性。
P180 配备了专为手持式 MIG 焊接应用而设计的绝缘尼龙手柄。
手柄容纳扳机组件并提供用于在焊接过程中定位焊枪的抓握表面。
如需更换或维护,手柄和扳机应与相应的 P180 组件相匹配。
INWELT P180 在其指定焊接电流下的额定占空比为 60%。
工作周期描述了在指定的测试条件下,焊枪在标准的十分钟操作时间内可以在其额定负载下操作多长时间。
对于 60% 的占空比,这相当于在适用的额定条件下十分钟内焊接六分钟。
额定电流:200A
保护气体:CO2
占空比:60%
额定电流:160A
保护气体:混合气体
占空比:60%
不应仅根据最高电流值来选择焊枪。
实际适用性取决于焊接持续时间、保护气体、电缆和连接条件、环境温度和整体焊接设置。
如果焊接操作需要更高的电流或更严格的热性能,买家应将 P180 与 PANA 系列中更高容量的焊枪进行比较。
INWELT 为三种标准 P180 电缆长度提供单独的完整割炬产品代码。
| 完整的火炬代码 | 型号 | 电缆长度 |
|---|---|---|
| JDU6542-36 | P180 / PAN180 | 3米 |
| JDU6543-36 | P180 / PAN180 | 4米 |
| JDU6544-36 | P180 / PAN180 | 5米 |
这些型号代码可帮助经销商和采购团队在报价和重复订购期间区分完整的割炬组件。
根据焊接区域的布局和送丝机的位置选择电缆长度。
3 m P180 MIG 焊枪
适用于送丝机靠近焊接区域的相对紧凑的工作站。
4 m P180 MIG 焊枪
为制造工作台和一般车间应用提供了额外的范围。
5 m P180 MIG 焊枪
专为焊枪和送丝机之间需要较长工作距离的安装而设计。
对于所有电缆长度,验证所需的连接器配置和焊丝送丝条件。
P180 使用可更换组件来支持焊接电流传输、保护气体输送和焊丝送丝。
INWELT 提供 P180 备件参考列表,用于组件识别和更换订购。
| 组件 | INWELT 代码 | 参考 |
|---|---|---|
| P180 气体喷嘴 | IJDT0467 | 145.0100 |
| Ø0.8 mm E-Cu 导电嘴,M6 × 45 | IJDV0757-10 | 140.0242 |
| P180 割炬头 | IJDA0751 | 142.0001 |
| P180 MIG 手柄 | IJDW0806-01 | 004.0012 |
| MIG/PAN 触发开关 | 伊吉尔0197 | 003.0013 |
| 开关弹簧 | IJGU0871 | 400.0044 |
| 电缆支撑弹簧 | IJGU0836 | 185.0031 |
| 3 m 同轴电缆组件 | IJD00110-01 | 确认配置 |
| P180 气体接头 | 伊贾伊7076 | 确认配置 |
| Ø0.8–1.0 mm 绝缘钢衬里,3.1 m | IJJD0562 | 确认配置 |
这些参考资料描述了当前为 INWELT P180 列出的组件。对于替代电线尺寸、喷嘴配置或电缆长度,请在订购前确认相应的零件规格。
气体喷嘴将保护气体引向焊接区域并包围导电嘴和焊接电弧。
INWELT列出的标准P180喷嘴是:
产品名称: P180 燃气喷嘴
INWELT 代码:IJDT0467
参考号:145.0100
导电嘴将焊接电流传输至连续送入的焊丝。
列出的标准导电嘴是:
产品:P180 MIG 导电嘴
材质:E-Cu
线径:Ø0.8 毫米
螺纹及长度:M6×45
INWELT 代码:IJDV0757-10
参考号:140.0242
对于Ø1.0毫米或Ø1.2毫米焊丝应用,应根据实际焊丝直径和前端配置选择相应的导电嘴。
P180前端和手柄组件包括割炬头、触发开关和相关机械部件。
焊枪头支撑前端易损件并有助于在焊接过程中确定其正确位置。
手柄内装有用于操作焊枪的扳机机构。
更换这些组件时,请确认确切的型号和零件参考,而不是仅依赖视觉相似性。
送丝导管引导焊丝穿过焊枪电缆朝向导电嘴。
目前列出的 P180 标准衬管是绝缘钢衬管,适用于 3.1 m 长度的 Ø0.8–1.0 mm 焊丝。
对于其他线径或更长的焊枪电缆,必须确认匹配的衬管配置。
不正确的衬管直径或长度会导致送丝不良、摩擦力过大以及电弧性能不一致。
INWELT P180 是一款松下式 MIG 焊枪,旨在与适当配置的焊机和送丝机配合使用。
然而, 松下风格的名称并不能保证与每台松下或其他 MIG 焊机兼容.
不同的设备型号可能使用不同的电缆连接、电源端子、气体配件或触发控制装置。
购买前请确认:
现有焊枪型号
焊机生产厂家及型号
送丝机型号
电源连接器尺寸
保护气体连接
触发控制连接器
所需电缆长度
焊丝直径
前端耗材配置
当原始连接类型不确定时,提供照片、技术图纸或参考样品进行比较。
不同的 MIG 焊接系统可能使用不同的连接器设计。
对于涉及松下式或欧式接口的更换订单,应检查连接器的实际设备型号。
所需的电源、气体、送丝和触发器连接必须全部兼容。
INWELT 可以根据客户提供的信息讨论 OEM 或更换项目所需的连接规范。
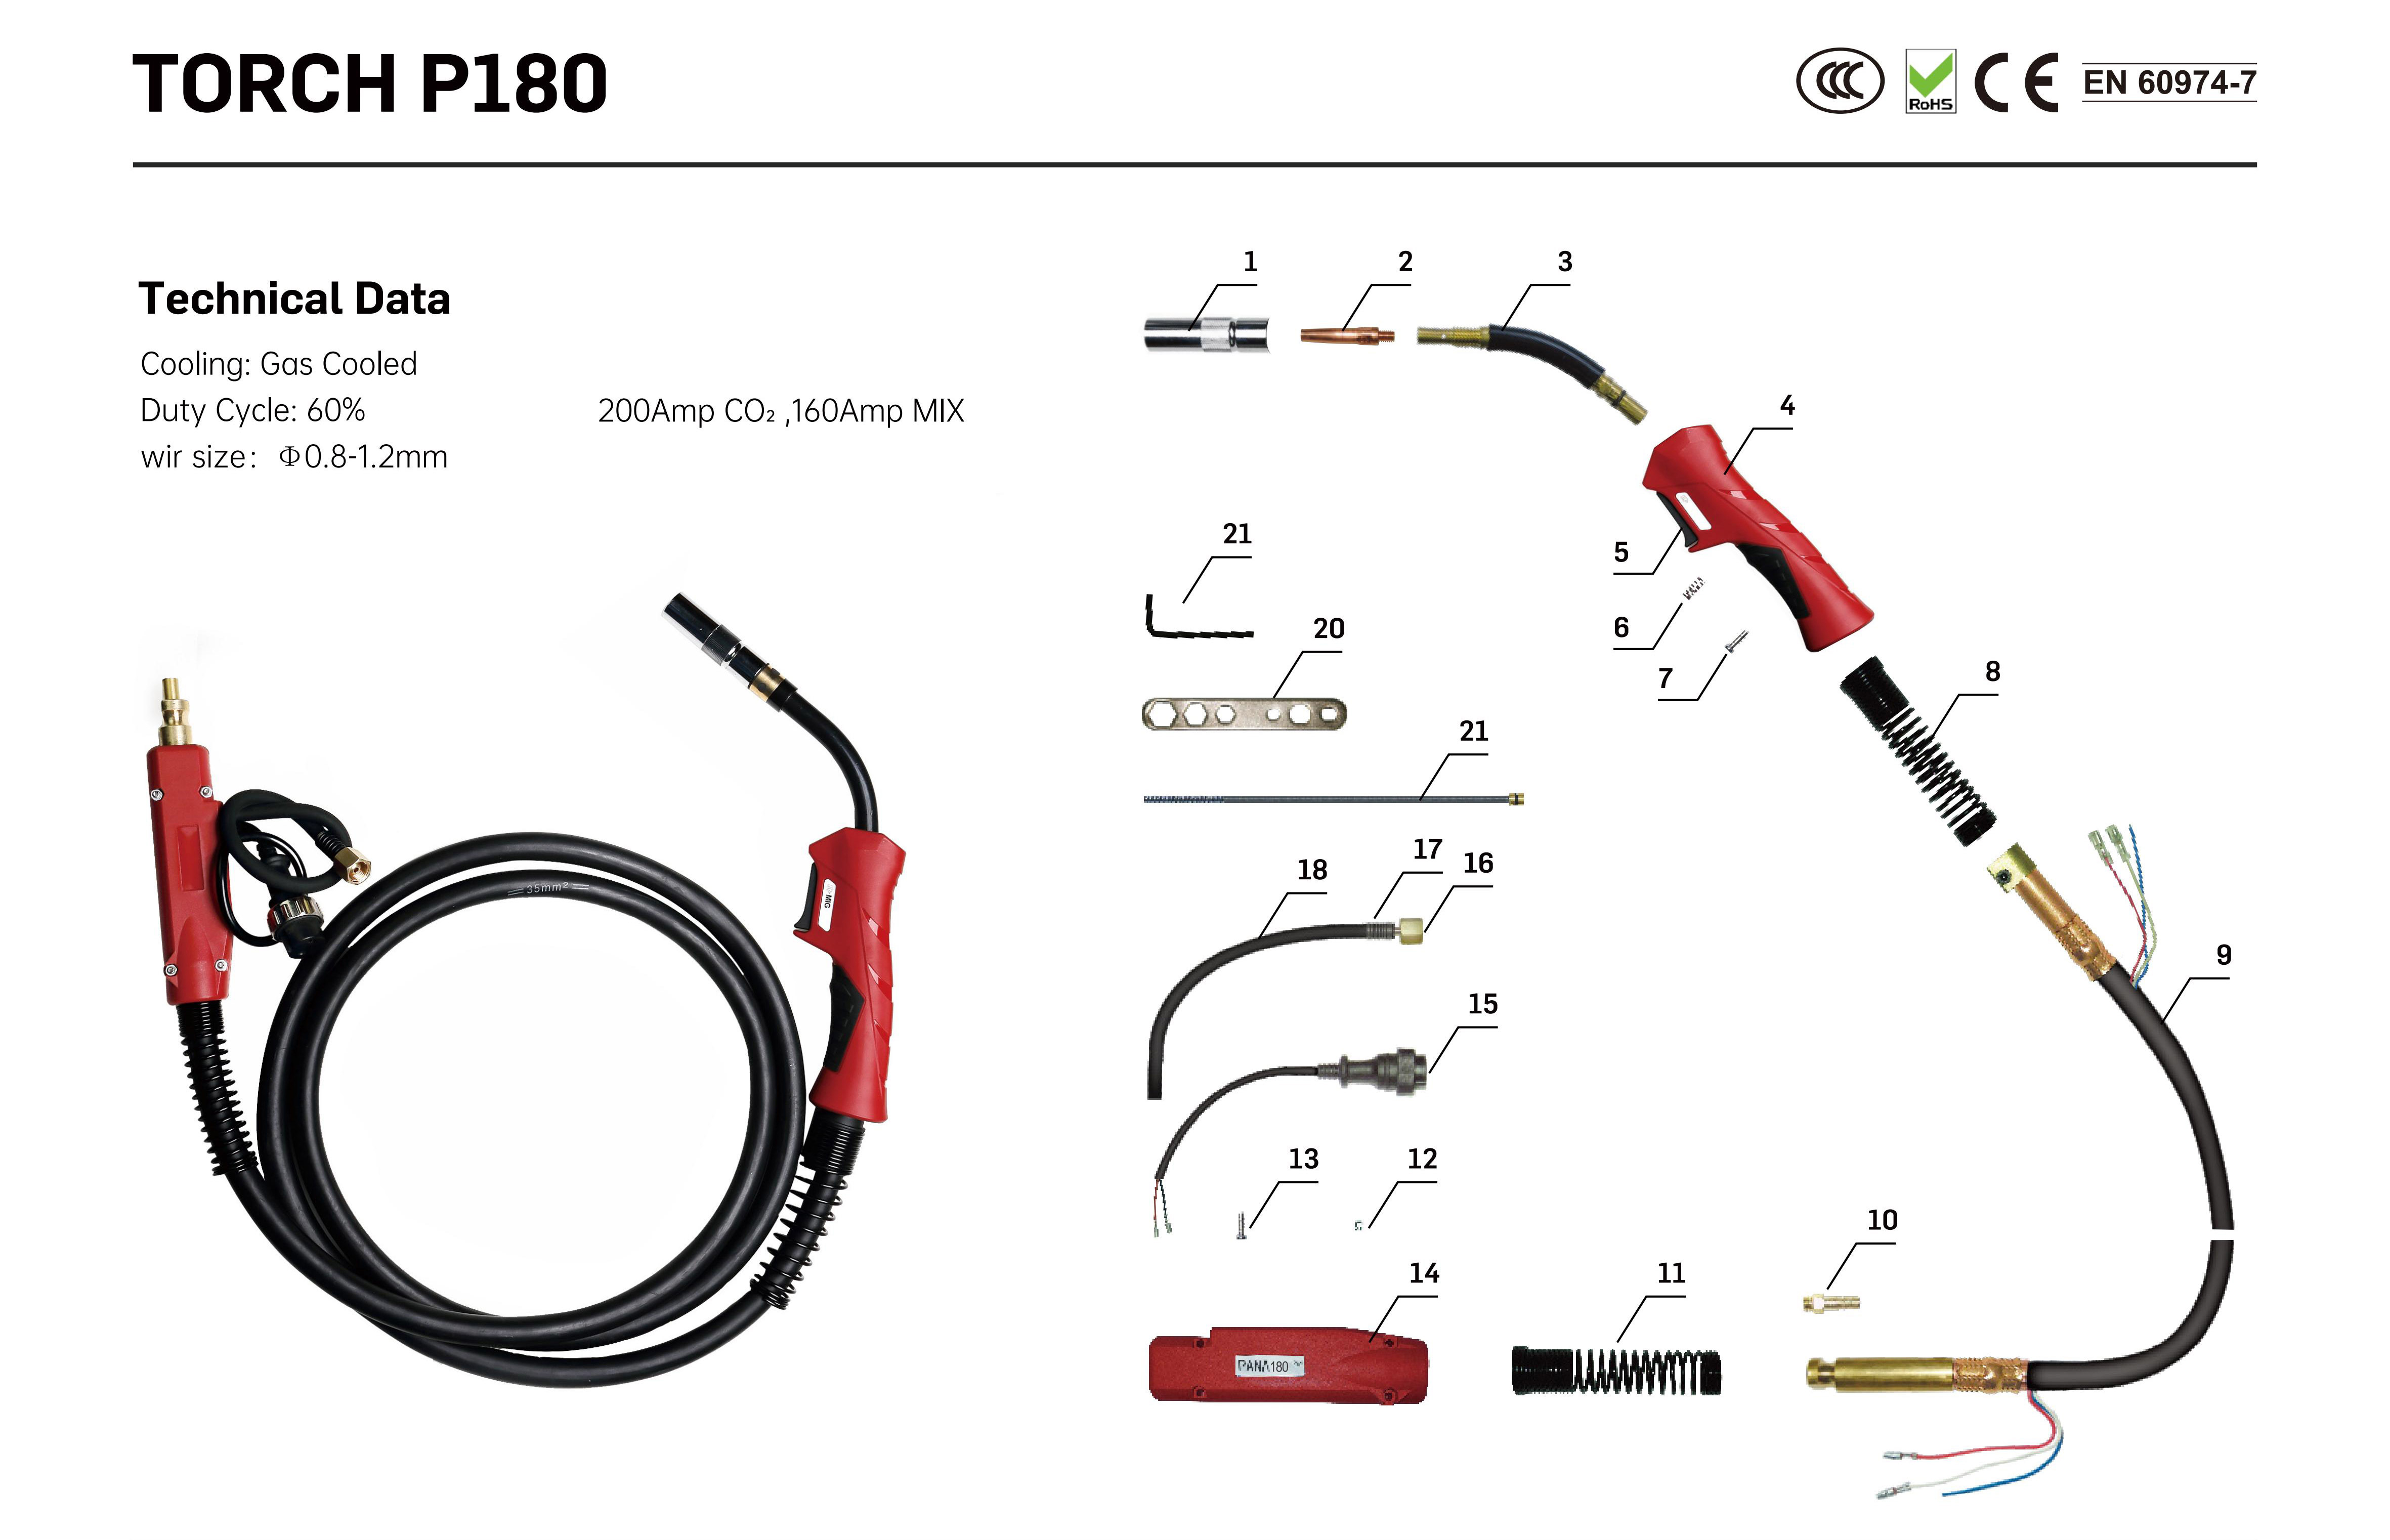
| 位置 | 代码 | 参考号 | 描述 |
| 1 | IJDT0467 | 145.0100 | 喷嘴 PAN 180 |
| 2 | IJDV0757-10 | 140.0242 | 导电嘴 Φ0.8mm E-CU/ M6x45 |
| 3 | IJDA0751 | 142.0001 | 割炬头 PAN 180 |
| 4 | IJDW0806-01 | 004.0012 | MIG 手柄 PAN180 |
| 5 | 伊吉尔0197 | 003.0013 | MIG/PAN 开关 |
| 6 | IJGU0871 | 400.0044 | 开关/PAN用弹簧 |
| 7 | IJGU0885 | 螺丝M3X8mm | |
| 8 | IJGU0836 | 185.0031 | 弹簧电缆支架 |
| 9 | IJD00110-01 | 同轴电缆组装/3m/PAN | |
| 10 | 伊贾伊7076 | MIG 焊炬/PAN 气体连接器 | |
| 11 | IJGU0832 | 弹簧电缆支架/PAN | |
| 12 | IJGU0031 | 螺母M4 | |
| 13 | IJGU0080 | 螺丝M4x20 | |
| 14 | 伊吉克0704 | PAN 手电筒后盒 | |
| 15 | IJIR0760 | 连接器 2 孔/带连接器/PAN | |
| 16 | IJAU9010 | 带六角螺母的连接器 9/16-18 | |
| 17 | IJGU0814 | 501.2155 | 燃气管弹簧 |
| 18 | IJLI0679 | 501.0082 | 三元乙丙管4.8x10M |
| 19 | IJJD0562 | 绝缘钢衬管Φ0.8-1.0mm/3.1m/黑色PAN180 | |
| 20 | IJDH6011 | 126.0021 | MIG 焊枪扳手 |
| 21 | IJDH6018 | 124.0026 | PAN 割炬扳手 |
| 完整火炬 | |||
| JDU6542-36 | MIG 180 割炬 3m PAN | ||
| JDU6543-36 | MIG 180 割炬 4m PAN | ||
| JDU6544-36 | MIG 180 割炬 5m PAN | ||
选择正确的 P180 焊枪不仅仅涉及匹配产品名称。
检查焊接应用是否在 P180 额定电流范围内运行。
标准 INWELT P180 在 60% 占空比下,二氧化碳额定电流为 200A,混合气体额定电流为 160A。
确认焊接过程是否使用二氧化碳或混合保护气体。
割炬等级根据气体类型而不同。
P180 支持 Ø0.8–1.2 mm 焊丝。
根据所需焊丝直径和类型选择相应的导电嘴和衬管。
根据所需工作范围选择3m、4m或5m。
根据现有焊机和送丝机检查完整的连接系统。
在下批量订单或更换订单之前,确定所需的导电嘴、喷嘴和衬管。
提供零件编号或参考样品有助于减少规格错误。
P180 Panasonic 型 MIG 焊枪适用于兼容的手动和半自动 MIG/MAG 焊接应用。
P180 可用于制造车间,在其额定工作条件下焊接钢制零件和装配式组件。
在所选焊接电流和焊丝直径合适的情况下,可以考虑将焊枪用于钣金制造和焊接部件的生产。
对于维护和维修应用,可以在焊机、连接系统和操作要求兼容的情况下对 P180 进行评估。
紧凑的风冷配置和多种电缆长度为一般车间布局和手持焊接操作提供了选择。
P180 可集成到合适的手动或半自动工业焊接工作站中。
对于焊接时间较长或焊接电流较高的应用,应在使用前评估焊枪的占空比和热极限。
P180 和 P350 属于 INWELT PANA 系列,但它们适用于不同的焊接电流要求。
| 规格 | P180 | P350 |
|---|---|---|
| 割炬类型 | 松下式 MIG | 松下式 MIG |
| 冷却 | 气冷式 | 气冷式 |
| CO2 额定电流 | 200A | 340A |
| 混合气体额定电流 | 160A | 320A |
| 工作周期 | 60% | 60% |
| 电线尺寸 | Ø0.8–1.2 毫米 | Ø0.8–1.6 毫米 |
| 应用 | 低电流 MIG/MAG 焊接 | 高电流 MIG/MAG 焊接 |
在以下情况下选择 P180:
所需焊接电流在 P180 额定值范围内
线径在Ø0.8-1.2毫米范围内
首选相对紧凑的手持式焊枪
需要 3 m、4 m 或 5 m 电缆
在以下情况下考虑 P350:
焊接应用需要更高的电流容量
需要最大 Ø1.6 mm 的焊丝
工作条件需要更高容量的割炬配置
始终比较指定保护气体和占空比下的相关电流额定值。
正确的焊枪维护和耗材选择有助于减少可避免的焊接中断。
| 问题 | 可能的原因 | 推荐的解决方案 |
|---|---|---|
| 割炬过热 | 超出电流或占空比 | 验证电流、气体和工作周期 |
| 导电嘴回烧 | 吸头尺寸不正确或进给问题 | 检查导电嘴、送丝和设置 |
| 送丝不良 | 衬里磨损或不正确 | 检查内衬尺寸、长度和状况 |
| 飞溅物堆积过多 | 焊接参数或保护气体问题 | 清洁喷嘴并检查焊接参数 |
| 气体覆盖率差 | 喷嘴堵塞或漏气 | 检查气体喷嘴和气体连接 |
| 焊接电弧不稳定 | 导电嘴磨损或电流传输不良 | 检查尖端、连接和送丝 |
| 触发器没有响应 | 触发开关或连接故障 | 检查触发器和控制连接器 |
| 电缆过热 | 导体损坏或连接松动 | 检查并更换损坏的部件 |
如果焊接电流或工作持续时间超过指定额定值,P180 焊枪可能会过热。
其他原因可能包括电气连接松动、电缆组件损坏或割炬组件电阻过大。
如果发生过热,请停止焊接,让设备冷却并检查相关部件。
当导电嘴磨损、衬管损坏或电缆布线过度弯曲时,可能会出现送丝问题。
检查导电嘴和衬管是否与焊丝直径匹配。
对于 Ø1.2 mm 电线,请确认安装的衬管合适,而不是假设可以使用标准 Ø0.8–1.0 mm 衬管。
定期检查有助于保持焊枪及其更换部件的状况。
检查导电嘴孔是否磨损、变形或过多飞溅。
当磨损影响电流传输或送丝时,请更换焊嘴。
使用合适的清洁方法清除气体喷嘴中堆积的过多飞溅物。
喷嘴堵塞会影响保护气体的覆盖范围。
当送丝不一致或观察到阻力过大时,请检查衬管。
更换受污染、损坏或尺寸不正确的内衬。
检查绝缘层是否损坏、过度弯曲、连接松动或其他磨损迹象。
验证扳机是否正常工作并检查手柄是否有明显损坏。
在维护或更换部件之前,断开焊接设备并让焊枪冷却。
INWELT 为焊接设备经销商、进口商、批发商和工业买家提供 P180 MIG 焊枪和替换部件。
P180 系列可以支持以下采购要求:
完整的 P180 MIG 焊枪
3 m、4 m 和 5 m 电缆选项
匹配消耗品和更换零件
基于模型的批量采购
经销商库存要求
OEM/ODM项目
自有品牌包装
连接器配置审查
批量订单前样品评估
对于 OEM 和分销商项目,INWELT 可以根据技术规格和订单要求审查定制请求。
定制讨论可能包括:
电缆长度
连接器配置
产品标签
包装设计
更换部件选择
技术文档
批量订购数量
对于非标准配置,请提供现有样品、技术图纸或详细的采购说明书。
INWELT专注于焊枪制造和B2B供应,包括MIG、TIG和等离子割炬及相关配件。
对于P180采购项目,客户可以指定所需的完整割炬型号、电缆长度、连接配置和备件,以支持一致的订购。
基于模型的替换组件的可用性还有助于买家计划耗材补充和售后支持。
P180 MIG 焊枪是 Panasonic 型焊枪类别中的一款气冷式 MIG/MAG 焊枪。 INWELT P180 的额定电流为 200A CO2 和 160A 混合气体,占空比为 60%。
P180 是型号名称。标准 INWELT P180 配置在使用 CO2 保护气体时的额定电流为 200A,在使用混合气体时的额定电流为 160A,两者的占空比均为 60%。
INWELT P180 在其规定的额定电流下具有 60% 的占空比。
INWELT P180 是一款风冷或气冷 MIG 焊枪。它不需要外部水冷系统。
P180 支持 Ø0.8–1.2 mm 焊丝。必须根据特定的焊丝直径选择导电嘴和衬垫。
INWELT 提供标准 3 m、4 m 和 5 m P180 完整割炬组件。
是的。 INWELT P180 指定了 CO2 和混合保护气体的额定值。两种条件下允许的焊接电流有所不同。
不应假定通用兼容性。订购前必须验证焊机接口、电源连接、气体连接、触发接线和前端耗材。
标准 INWELT 零件清单包括尺寸为 M6 × 45 的 E-Cu Ø0.8 mm 导电嘴,参考号 140.0242。其他尺寸的电线需要相应的兼容导电嘴。
INWELT P180 备件清单标识气体喷嘴参考号 145.0100,产品代码 IJDT0467。
焊枪支持 Ø1.2 mm 焊丝,但当前列出的标准衬管指定用于 Ø0.8–1.0 mm 焊丝。必须单独确认适用于 Ø1.2 mm 电线的衬管。
INWELT P180 的额定值为 200A CO2 和 160A 混合气体,而 P350 的额定值为 340A CO2 和 320A 混合气体。两者均以 60% 的占空比列出,但它们支持不同的焊接电流和焊丝尺寸要求。
是的。 INWELT 列出了 P180 的替换组件,包括气体喷嘴、导电嘴、割炬头、手柄、触发器、衬管和电缆组件。
INWELT 支持 P180 焊枪的 OEM/ODM 查询。买家可以提交电缆、连接器、标签和包装要求以供技术和商业审查。
是的。 INWELT 供应 P180 MIG 焊枪,以满足批发、分销商和工业采购需求。
正在寻找 P180 松下式 MIG 焊枪制造商或批发供应商?
INWELT 为国际 B2B 买家提供 P180 MIG 焊枪、配套替换零件和 OEM/ODM 供应选项。
如需准确报价,请提供:
产品型号:P180
所需电缆长度:3 m / 4 m / 5 m
焊机及送丝机型号
连接器配置
所需焊丝直径
所需订购数量
消耗品或备件要求
OEM/ODM 或自有品牌要求
目的地市场
请联系 INWELT 索取 P180 MIG 焊枪规格、样品、批量定价和 OEM/ODM 信息。