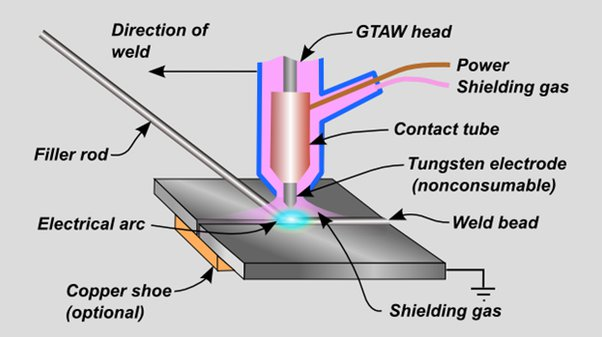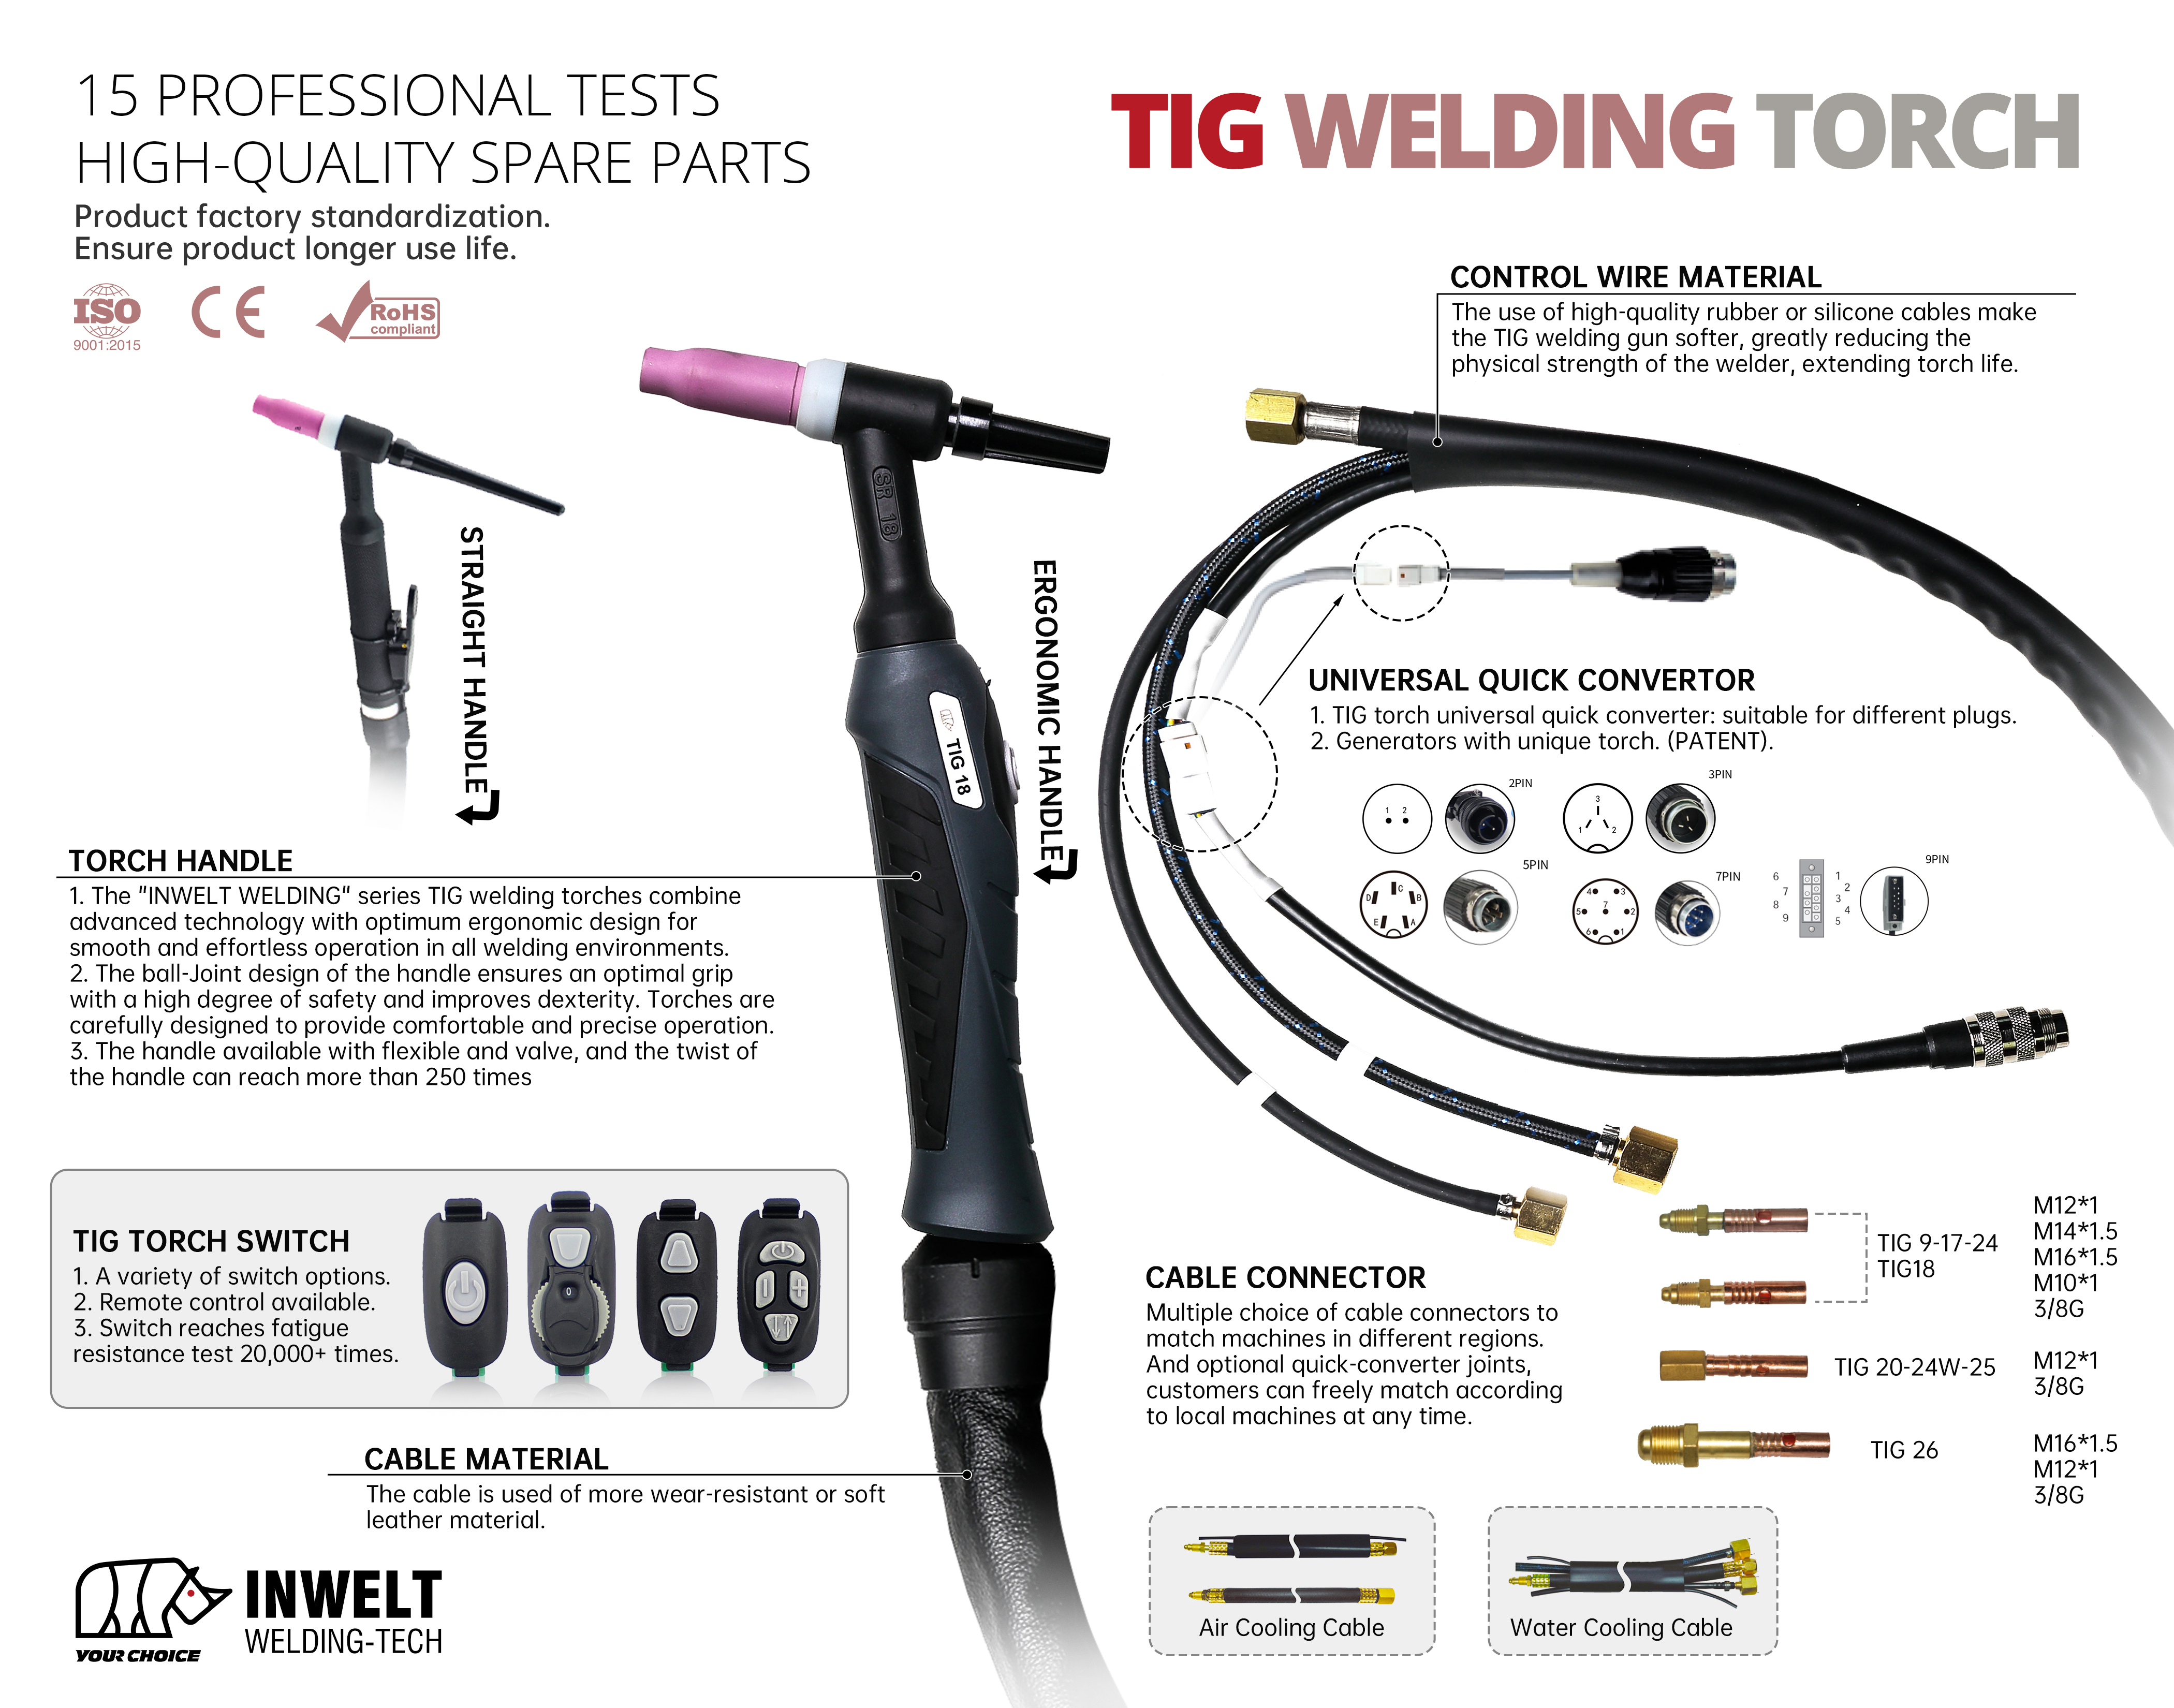
INWELT TIG 焊枪系列包括 气冷和水冷 GTAW 焊枪, 专为精密制造、生产焊接、维护和工业应用而设计。
目前的范围包括:
WP9 – 紧凑型气冷 TIG 焊枪
WP17 – 通用气冷 TIG 焊枪
WP18 – 大电流水冷TIG焊枪
WP26 – 高电流气冷 TIG 焊枪
这些割炬平台涵盖不同的电流范围、占空比、钨电极尺寸、冷却方法和工作环境。
应根据以下因素选择正确的 TIG 焊枪:
交流或直流焊接电流
工作周期
冷却方式
钨电极直径
割炬头尺寸
联合访问
电缆长度
火炬控制要求
电源/燃气连接
焊接应用
| 型号 | 冷却 | 直流额定值 | 交流额定值 | 占空比 | 钨丝范围 | 电缆长度 |
|---|---|---|---|---|---|---|
| WP9 | 气冷式 | 110A | 95A | 35% | Ø0.5–1.6 毫米 | 4 / 8 米 |
| WP17 | 气冷式 | 140A | 125A | 35% | Ø0.5–2.4 毫米 | 4 / 8 米 |
| WP18 | 水冷 | 320A | 240A | 100% | Ø0.5–4.0 毫米 | 4 / 8 米 |
| WP26 | 气冷式 | 180A | 150A | 35% | Ø0.5–4.0 毫米 | 4 / 8 米 |
这些是最新的 INWELT 产品规格。
其他制造商的类似名称的 WP 型 TIG 焊枪可能使用不同的额定电流或占空比。
选择 INWELT 割炬时,请务必使用经过验证的 INWELT 规格。
INWELT WP9 是当前 WP 系列中最紧凑的割炬。
目前的 INWELT 规格包括:
110A直流
95A交流
35% 占空比
Ø0.5–1.6 mm 钨电极
气冷结构
4 m / 8 m 电缆组件
刚性和柔性头配置
多个割炬开关选项
提供 M12×1 连接配置
紧凑型 WP9 割炬头在精确割炬操作和接触受限接头比高安培容量更重要的情况下特别有用。
典型应用包括:
薄型不锈钢制造
管材焊接
精密零件
汽车维修
赛车运动组件
仪器仪表
艺术金属制品
限制进入的关节
WP17 提供比 WP9 更多的电流容量,同时保持足够的紧凑性,适合一般制造和维修。
目前的 INWELT 规格包括:
140A直流
125A交流
35% 占空比
Ø0.5–2.4 mm 钨电极
气冷结构
4 m / 8 m 电缆选项
多种控制开关配置
根据配置提供刚性和柔性头选项
WP17 是一款实用的通用 TIG 焊枪,适用于需要比 WP9 更多电流但不需要更大 WP26 或水冷系统的焊工。
典型应用包括:
一般金属制造
不锈钢焊接
管道和管材制造
汽车维修
机械维修
暖通空调制造
钣金焊接
车间和现场维修
INWELT WP26 是当前类别中电流最高的气冷型号。
目前的规格包括:
180A直流
150A交流
35% 占空比
Ø0.5–4.0 mm 钨电极
气冷结构
4 m / 8 m 电缆组件
刚性头和柔性头版本
单按钮、多按钮和电位计控制选项
多种电源/燃气连接形式
当前的连接器配置可包括:
M12×1
3/8G
5/8-18UNF
WP26 适用于需要较高焊接电流但外部水冷却器不实用的情况。
典型应用包括:
机械制造
结构制造
工业维修
施工设备
农业装备
现场维护
通用高电流 GTAW 焊接
INWELT WP18 设计用于连续大电流 GTAW 焊接,其中风冷焊枪会积聚过多热量。
目前的规格包括:
320A直流
240A交流
100% 占空比
Ø0.5–4.0 mm 钨电极
水冷结构
4 m / 8 m 电缆组件
刚性和柔性头选项
多种割炬控制配置
需要兼容的 TIG 水冷却器。
循环冷却剂可消除焊枪头和电缆组件中的热量,使 WP18 特别适合较长的起弧时间和大电流焊接。
典型应用包括:
重型制造
压力容器
管道制造
工业制造
大电流铝TIG焊
生产焊接
焊接周期长
主要区别在于割炬尺寸、电流容量和钨丝范围。
| 功能 | WP9 | WP17 | WP26 |
|---|---|---|---|
| 冷却 | 气体 | 气体 | 气体 |
| 直流额定值 | 110A | 140A | 180A |
| 交流额定值 | 95A | 125A | 150A |
| 工作周期 | 35% | 35% | 35% |
| 钨系列 | 0.5–1.6 毫米 | 0.5–2.4 毫米 | 0.5–4.0 毫米 |
| 火炬尺寸 | 袖珍的 | 中等的 | 较大 |
| 主要定位 | 精度/访问 | 通用 | 高电流工作 |
请选择 WP9 。 当紧凑尺寸和访问是最高优先级时,
请选择 WP17 。 当您需要平衡的通用 TIG 焊枪时,
请选择 WP26 。 当需要更高的安培容量而不添加水冷系统时,
WP18 和 WP26 都支持更大的钨电极尺寸,但它们适用于不同的操作条件。
您需要:
气冷式简单
更高的间歇焊接电流
没有外部水冷却器
更好的便携性
现场或维护使用
您需要:
更高的连续电流
更长的焊接周期
更好的散热
100% 占空比能力
更小的大电流水冷炬头
最终选择应基于焊接电流和起弧时间,而不仅仅是安培数。
冷却方法是TIG焊枪选择最重要的因素之一。
气冷 TIG 焊枪通过焊枪结构、电缆和周围环境散热。
优点包括:
设置简单
无需水冷却器
更少的软管和连接
更好的便携性
降低系统复杂性
目前的 INWELT 气冷型号包括:
WP9
WP17
WP26
水冷割炬使冷却剂通过割炬和电缆组件循环。
优点包括:
更高的连续电流容量
更好的散热
长焊缝操作更舒适
紧凑型大电流炬头设计
目前INWELT水冷型号:
WP18
不应仅根据型号选择 TIG 焊枪。
考虑以下参数。
选择适合实际交流或直流焊接电流的焊枪。
请勿超过经验证的割炬额定值。
占空比描述了割炬在规定的测试时间内可以在指定电流下运行的时间。
例如:
WP9 / WP17 / WP26:当前 INWELT 评级为 35%
WP18:当前 INWELT 评级为 100%
没有占空比的较高安培数是不完整的技术信息。
交流和直流 TIG 焊枪的额定值可能有所不同。
始终为焊接过程使用正确的值。
选择支持所需钨电极直径的割炬和前端易损件。
选择气体冷却以实现便携性和更简单的安装。
对于较高的连续热负载,请选择水冷。
WP9 等较小的割炬头可以更好地接触紧密接头。
较大的割炬可提供更大的电流容量,但可能会减少有限空间内的进入。
当前的 INWELT 类别指定了单独的直流和交流额定值。
这一点很重要,因为交流和直流操作之间的 TIG 焊炬热负载可能不同。
额定电流为:
| 型号 | DC | AC |
|---|---|---|
| WP9 | 110A | 95A |
| WP17 | 140A | 125A |
| WP26 | 180A | 150A |
| WP18 | 320A | 240A |
始终将正确的额定值与实际焊接工艺进行比较。
占空比应始终与额定电流一起显示。
例如:
35% 占空比时为 180A 直流
并不意味着:
180A连续
同样地:
100% 占空比时为 320A 直流
代表不同的热工作条件。
实际割炬温度还会受到以下因素的影响:
环境温度
割炬电缆状况
冷却液流量
保护气体流量
割炬头配置
起弧时间
焊接技术
不同的 WP 型号支持不同的钨电极范围。
目前的 INWELT 系列有:
Ø0.5–1.6 毫米
Ø0.5–2.4 毫米
Ø0.5–4.0 毫米
Ø0.5–4.0 毫米
钨的尺寸应根据以下因素选择:
焊接电流
交流或直流操作
钨钢型
基材
焊接工艺
夹头、夹头主体和气体透镜组件必须与所选钨直径相匹配。
不同的 TIG 应用需要不同的炬头几何形状。
刚性炬头提供固定的电极角度。
优点包括:
结构简单
可重复的割炬几何形状
耐久性好
可以调节灵活的割炬头以改善困难关节周围的接触。
它可用于:
管道工程
内角
限制制造
汽车零部件
复杂的装配体
柔性头只能在特定割炬的设计限制内弯曲。
反复过度弯曲可能会损坏割炬头。
根据配置,INWELT TIG 焊枪可配备不同的操作员控制系统。
可用的配置可以包括:
基本手电筒开关
多按钮开关
四按钮控制
电位器控制
确切的控制功能取决于焊接电源。
订购前请确认:
氩弧焊机型号
触发/控制连接器
控制引脚数量
远程电流控制要求
交换机配置
物理上合适的割炬控制插头并不能自动保证电气兼容性。
TIG 焊机使用不同的电源、气体和控制接口。
当前的 INWELT 产品配置包括多种连接器格式。
示例包括:
M12×1
3/8G
5/8-18UNF
机器专用电源/气体连接器
专用割炬控制插头
在订购替换 TIG 焊枪之前,请提供:
焊机制造商
机器型号
当前割炬型号
电源/燃气连接器照片
控制连接器照片
所需电缆长度
这比仅通过 WP 型号选择割炬更可靠。
目前的 INWELT WP 系列割炬具有:
4 m 电缆组件
8 m 电缆组件
电缆长度应根据以下条件选择:
焊接工作站
机器位置
操作员动作
电线/电缆管理
水冷要求
较长的电缆组件可提供额外的工作范围,但会增加重量和操作阻力。
INWELT 为 WP 系列 TIG 焊枪提供替换零件和消耗品。
根据型号的不同,组件可以包括:
钨电极
夹头
夹头体
气体透镜
陶瓷杯
气体喷嘴
后盖
绝缘子
火炬头
手柄
开关
电源线
燃气软管
水管
电缆盖
连接器组件
易损件应始终与特定割炬系列相匹配。
夹头夹紧并定位钨电极。
夹头主体支撑夹头并将保护气体引导至焊接区域。
根据以下条件选择两个组件:
火炬型号
钨直径
标准或气体透镜设置
使用错误的夹头尺寸可能会导致:
钨丝夹紧不良
错位
燃气泄漏
电气接触问题
气体透镜使用扩散器或屏幕系统来矫直和分配保护气流。
潜在优势包括:
气体覆盖更均匀
在合适的应用中具有更大的钨突出度
改善了某些关节的接触
然而,气体透镜的选择应取决于:
火炬型号
罩杯尺寸
气体流量要求
焊接应用
不要认为最大的气体透镜或最高的气体流量设置总是更好。
陶瓷杯将保护气体引导到钨电极和焊池周围。
杯子的选择取决于:
钨直径
气体流量
关节几何形状
电极伸出
焊接电流
气体透镜配置
应更换损坏或污染的陶瓷杯。
检查:
裂纹
溅
机械损坏
螺纹损坏
座位不好
后盖将钨组件固定到位并密封割炬头的后部。
不同的长度可用于不同的访问要求。
常见的格式可以包括:
长后帽
中后盖
短后帽
当后部间隙有限时,较短的后盖通常很有用。
WP17、WP18 和 WP26 属于相关的较大 TIG 焊枪系列,可以根据具体配置共享选定的前端组件格式。
然而,不应假设完全可互换。
始终确认:
夹头
夹头体
气体透镜
杯子
后盖
火炬头
绝缘子
订购前按零件号。
WP9使用较小的割炬平台,在选择耗材时应单独对待。
当正确选择焊机、保护气体、钨和填充金属时,TIG/GTAW 可用于许多金属。
常见材料包括:
不锈钢
碳钢
低碳钢
铝
镁
钛
镍合金
铜合金
TIG 焊枪本身并不能确定材料是否可以成功焊接。
铝 TIG 焊接通常使用具有交流功能的 TIG 设备。
割炬的选择应基于所需的交流电流和占空比。
对于较低电流的铝加工,气冷焊炬可能就足够了。
对于长时间的高电流铝焊接,水冷 WP18 可以提供更好的热管理。
在评估交流铝焊接焊枪的容量时,始终使用交流额定值而不是直流额定值。
不锈钢 TIG 焊接通常使用 DCEN 进行。
取决于材料厚度和焊接电流:
WP9 适合精密或薄断面工作
WP17可满足一般制造
WP26可以适应更大电流的工作
WP18可适应连续大电流生产
最终选择应基于电流和占空比。
INWELT WP 系列可支持专业应用,包括:
不锈钢制造
铝加工
管道和管材焊接
压力容器
食品加工设备
制药设备
汽车制造
赛车运动
航空航天相关制造
热交换器
机械
保养与维修
精密金属制品
实际的焊枪选择应始终基于焊接参数,而不仅仅是行业名称。
例行检查有助于保持稳定的电气和气体性能。
检查:
污染
过度侵蚀
准备不正确
损害
更换不再牢固固定钨的磨损或扭曲的夹头。
检查气体通道:
污染
损害
堵塞
更换破裂或受污染的杯子。
检查:
热损伤
燃气泄漏
部件松动
机械损坏
检查:
削减
磨损
热损伤
配件松动
控制线路损坏
水冷系统需要额外检查。
查看:
冷却液液位
冷却液流量
水管
软管接头
泵操作
水冷却器状况
请勿在冷却剂循环不足的情况下操作水冷割炬。
流量受限会导致割炬快速过热。
使用经批准适合焊接冷却器和操作环境的冷却剂。
查看:
焊接电流
工作周期
冷却系统
电缆状况
水冷型号上的水流量
电气连接松动
查看:
钨状态
钨钢尺寸
工作连接
保护气体
割炬消耗品
焊机设置
查看:
气体流量
陶瓷杯
气体透镜/夹头体
燃气软管
泄漏
外部草稿
查看:
电极与熔池接触
填充焊丝接触
气体覆盖范围
后流
钨制备
故障排除应考虑整个 GTAW 系统,而不是单独考虑割炬。
INWELT 向专业 B2B 客户提供 TIG 焊枪和替换组件,包括:
氩弧焊机制造商
焊接设备品牌
进口商
经销商
批发商
工业供应商
维修公司
售后消耗品品牌
OEM 和 ODM 配置可根据目标焊机和市场要求进行开发。
定制可能包括:
客户品牌
手柄打标
手柄颜色
电缆长度
刚性或柔性割炬头
割炬控制开关
电位器控制
电源/燃气连接器
控制插头
皮革电缆套
耗材套件
自有品牌包装
用户手册
条形码和纸箱要求
对于 OEM 项目,请提供焊机型号、AC/DC 电流范围、连接器要求、控制功能和预计采购数量。
目前的 INWELT TIG 系列将紧凑型气冷式、通用型、高电流风冷式和高电流水冷式焊枪平台整合到一个供应计划中。
当前类别包括:
WP9
WP17
WP18
WP26
110A–320A 直流电流等级
气冷和水冷配置
35% 和 100% 占空比选项
Ø0.5–4.0 mm 钨总覆盖范围
4 m / 8 m 电缆选项
刚性和柔性割炬头
多种割炬控制选项
多机连接器
TIG 消耗品和更换零件
OEM/自有品牌供应
对于焊接设备品牌和经销商而言,从一家制造商采购完整的 TIG 焊枪和配套耗材可以简化采购和售后支持。
目前 WP 系列的主要产品包括:
WP9
WP17
WP18
WP26
目前的气冷型号包括:
WP9
WP17
WP26
WP18是目前该类别中的水冷型号。
当前 INWELT 规格:
110A直流
95A交流
35% 占空比
当前 INWELT 规格:
140A直流
125A交流
35% 占空比
当前 INWELT 规格:
180A直流
150A交流
35% 占空比
当前 INWELT 规格:
320A直流
240A交流
100% 占空比
WP9 是当前 INWELT WP 系列中最紧凑的割炬,非常适合在其额定电流范围内进行精密和限制性作业。
WP17 为许多通用 TIG 应用提供了尺寸和电流容量的平衡组合。
目前的 WP26 是 INWELT 气冷 WP9、WP17 和 WP26 型号中额定电流最高的。
WP18 是当前的水冷型号,100% 占空比时的额定电流为 320A DC / 240A AC。
当前范围是:
WP9:Ø0.5–1.6 毫米
WP17:Ø0.5–2.4 毫米
WP18:Ø0.5–4.0 毫米
WP26:Ø0.5–4.0 毫米
当前标准电缆组件包括:
4米
8米
是的,当连接到适当的交流 TIG 电源并使用适当的钨、保护气体、填充金属和焊接参数时。
是的。
不锈钢 GTAW 通常使用 DCEN 和适当的保护气体和填充金属系统进行。
不。
类似名称的 TIG 焊枪可以使用不同的额定电流和占空比测试条件。
始终使用针对实际购买的割炬发布的技术规格。
是的。
OEM/ODM、私人标签、电缆定制、交换机配置、连接器定制和耗材套件选项可供合格的 B2B 客户使用。
为了更快地选择型号和确认兼容性,请提供:
TIG焊机生产厂家及型号
交流或直流焊接工艺
所需焊接电流
所需的占空比
钨直径
现有火炬型号
电源/燃气连接器照片
控制插头照片
所需电缆长度
刚性或柔性头要求
所需的割炬控制
所需耗材
预计采购数量
INWELT 或自有品牌
然后,INWELT 可以为您的焊接系统推荐合适的 WP9、WP17、WP18 或 WP26 TIG 焊枪配置。