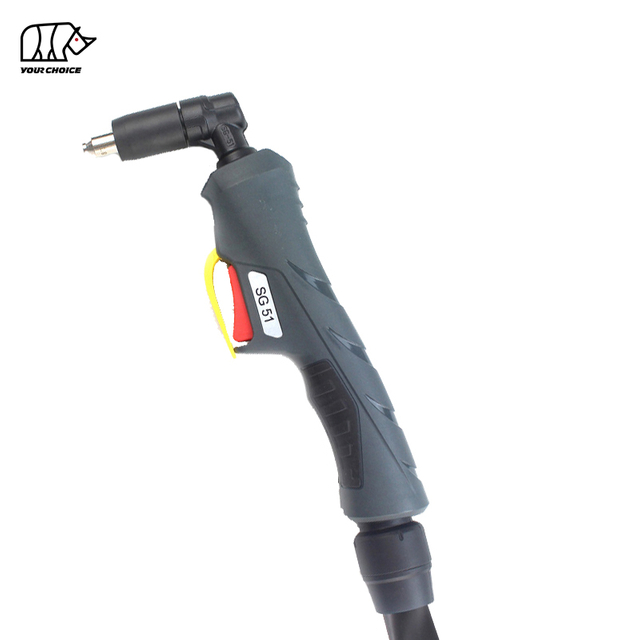
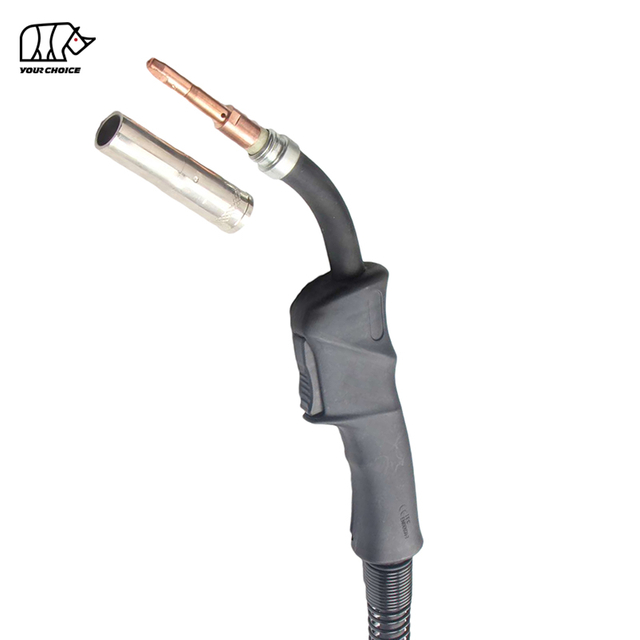
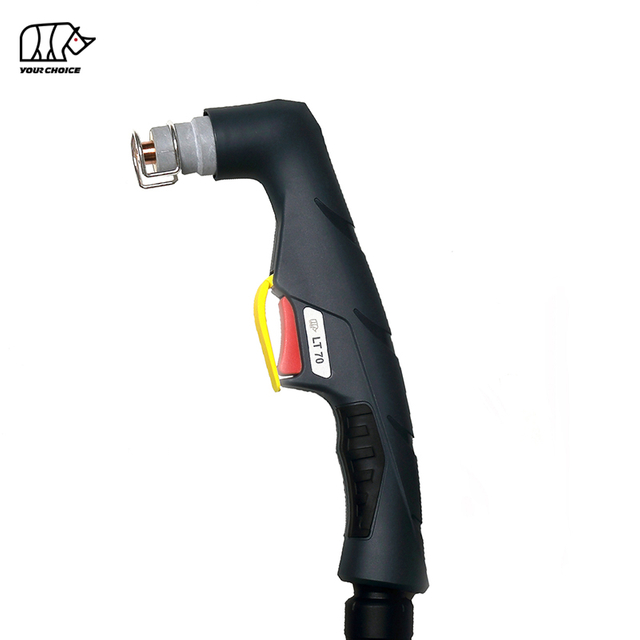
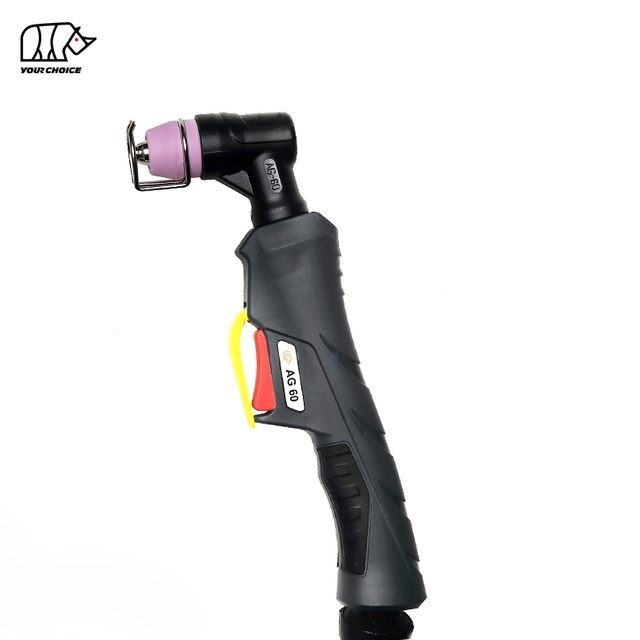
在INWELT的最先进的制造工厂探索创新,这里的MIG/TIG焊枪和等离子割炬将精度与工艺融为一体。
幕后花絮:
先进的生产线: 了解我们如何利用尖端的自动化和严格的质量控制来设计耐用、高性能的工具。
定制解决方案中心: 探索我们为OEM/ODM合作伙伴提供的定制服务,从原型设计到批量生产。
质量保证实验室: 见证测试流程(例如电弧稳定性检查、压力试验),确保 ISO 认证的可靠性。
为什么访问?
动手演示: 在我们的研讨会中测试工具并并排比较模型。
会见专家: 与我们的研发和工程团队讨论您的项目需求。
灵活的参观: 选择虚拟或现场参观——为分销商、批发商或工业客户量身定制。
立即安排您的参观,亲身体验为什么全球客户信任我们的卓越焊接!