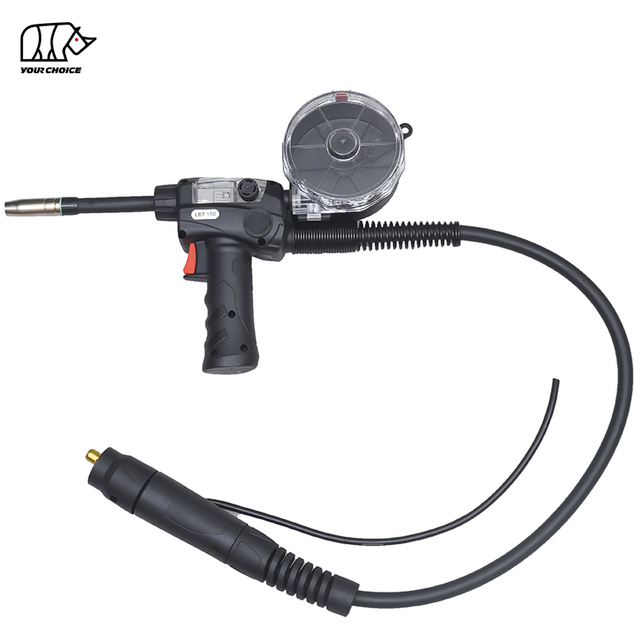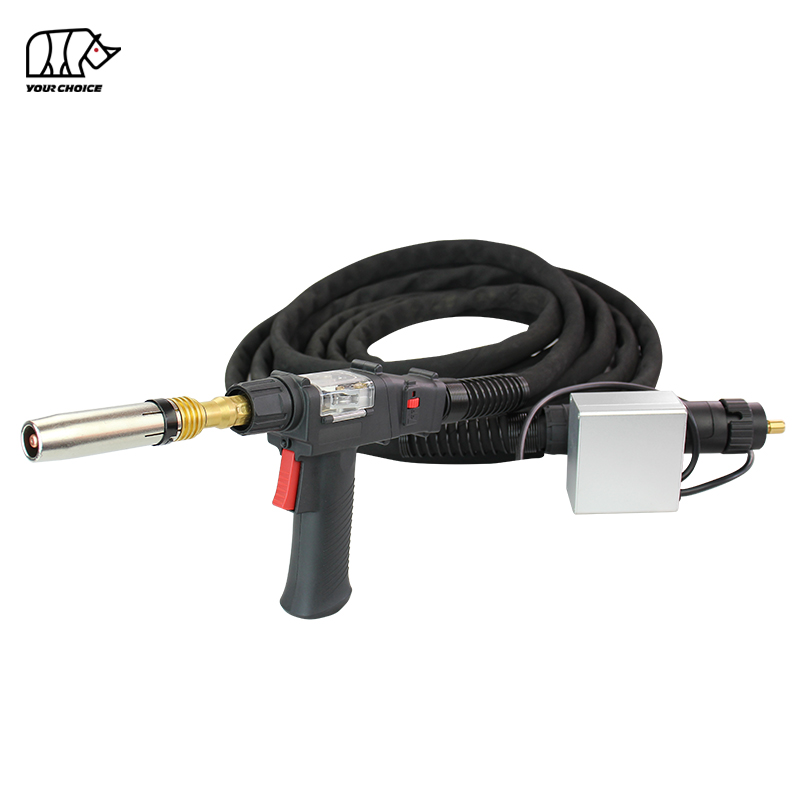
{ INWELT LPA300 气冷推拉式MIG焊枪 专为需要协调送丝和扩展工作范围的铝MIG焊接应用而设计。
与传统的仅推式MIG焊枪不同,推拉式焊接系统使用送丝机推动焊丝,同时焊枪中的电机帮助将焊丝拉过电缆组件。这种协调的馈电布置对于较软的铝焊丝特别有用,因为铝焊丝更难以通过长焊枪电缆馈电。
INWELT LPA300 支持 Ø1.2–1.6 mm 焊丝,并提供 6 m、8 m、10 m 和 12 m 电缆组件。
该产品在 60% 占空比下使用 CO2 时的额定电流为 300A,使用混合保护气体时的额定电流为 270A。对于使用氩气保护气体的铝焊接,应根据具体操作条件确认适用的额定电流。
INWELT为工业制造、焊接设备分销商、 OEM项目和批量采购需求提供 LPA300 推拉式焊枪。
| 规格 | INWELT LPA300 |
|---|---|
| 产品型号 | LPA300 |
| 产品类型 | 推拉式MIG焊枪 |
| 焊接工艺 | MIG / GMAW |
| 主要应用 | 铝MIG焊接 |
| 冷却方式 | 气冷/风冷 |
| CO2 时的额定电流 | 300A |
| 混合气体额定电流 | 270A |
| 工作周期 | 60% |
| 焊丝直径 | Ø1.2–1.6 毫米 |
| 标准电缆长度 | 6 / 8 / 10 / 12 m |
| 火炬头 | 倾斜炬头配置 |
| 列出的连接 | 欧洲中央连接器 |
| 送丝系统 | 推拉式 |
| 送丝控制 | 列出了割炬安装速度调节装置 |
| 品牌 | INWELT |
| 定制化 | 徽标、包装、电缆长度、 OEM/ODM |
上述电流额定值对应于INWELT LPA300 列出的条件。它们不应被解释为独立验证的纯氩电流额定值。
订购前,请确认焊接电源、送丝机、电机控制接口、电缆组件和耗材配置。
推拉式MIG焊枪使用两个协调的送丝动作将焊丝从供应线轴移动到焊接电弧。
主送丝器将焊丝推入焊枪电缆,同时安装在焊枪上的驱动机构将焊丝拉向导电嘴。
通过协调这些馈送力,推拉系统可以减少长电缆组件内的电线压缩和馈送不稳定性。
送丝侧驱动系统从主焊丝线轴供应焊丝。
焊枪侧驱动系统在焊接电弧附近提供额外的拉力。
为了稳定运行,两个系统都必须正确配置。
重要的设置因素包括:
驱动辊选择
驱动辊压力
线径
枪装电机控制
送料机电机协调
内衬状况
电缆布线
焊丝送丝速度
不正确的电机协调或过大的压力会损坏软焊丝并导致送丝问题。
铝焊丝通常比普通实心钢MIG焊丝更软且更容易变形。
当铝线穿过长电缆时,过大的阻力会导致电线弯曲、馈电中断和鸟巢现象。
正确配置的推拉系统有助于在电线穿过割炬电缆时支撑电线。
这使得推拉式送料对于需要更长电缆组件的工业铝MIG焊接应用非常有用。
然而,推拉机构并不能消除对正确的驱动辊、衬垫、接触尖端和进给调节的需要。

LPA300 具有以下额定电流:
300A,带 CO2 保护气
270A 带混合保护气体
60% 占空比
这些值描述了制造商发布的配置。
对于铝MIG焊接,通常使用纯氩气作为保护气体,而特定应用可以使用其他合适的氩基混合物。
在选择用于连续生产的焊枪之前,买家应确认预期铝焊接条件下的 LPA300 电流额定值。
LPA300 采用风冷割炬配置。
它不需要单独的液体冷却回路。
在评估焊接工艺的热要求时,必须考虑 60% 的占空比。
在指定的额定条件下,60% 的占空比相当于标准 10 分钟操作时间内的焊接时间为 6 分钟。
对于起弧时间较长或热负载较高的应用,应在安装前评估实际割炬操作限制。
INWELT提供四种列出的电缆长度:
| 电缆长度 | 典型选择注意事项 |
|---|---|
| 6米 | 紧凑型工业焊接站 |
| 8米 | 制造工作台和一般工业工作区域 |
| 10米 | 更大的工件和更长的工作范围 |
| 12米 | 需要从送料器进行更大移动的焊接站 |
较长的电缆组件提供了额外的工作范围,但也使送丝系统的选择和安装变得更加重要。
电缆布线应避免急剧弯曲、扭曲和机械损坏。
合适的电缆长度取决于生产布局、设备配置和焊接应用。
LPA300 产品说明列出了安装在割炬上的送丝速度调节功能。
这提供了一个操作界面,用于在兼容的系统配置中调整送丝设置。
但电气控制功能必须与所连接的电源和送丝机相匹配。
对于OEM和替换项目,确认:
送丝速度控制信号
电机电源电压
电机电流要求
控制连接器引脚排列
触发接线
馈线协调要求
仅匹配的机械连接器并不能保证枪装电机或速度控制器正常工作。
LPA300 使用成角度的焊枪头配置进行手动MIG焊接。
焊枪颈部的几何形状影响接头的接触、焊接位置以及导电嘴与工件之间的关系。
对于更换应用,请验证前端易损件尺寸和割炬头配置。
与其他割炬头系统的任何互换性都应通过实际零件参考或技术图纸进行确认。
LPA300 指定用于直径从 Ø1.2 毫米到 Ø1.6 毫米的焊丝。
导电嘴、导丝管和驱动辊必须根据实际铝丝直径和合金进行选择。
| 焊丝直径 | 选择要求 |
|---|---|
| Ø1.2毫米 | 匹配导电嘴、衬垫和驱动辊 |
| Ø1.4毫米 | 确认对应的耗材配置 |
| Ø1.6毫米 | 确认导电嘴、衬垫、驱动辊和送料能力 |
常见的铝MIG填充焊丝包括ER4043和ER5356。
合适的填充金属取决于基材、焊接工艺、机械要求和适用的焊接标准。
订购前应验证每种焊丝合金的 LPA300 喂料配置是否可用。
导电嘴将焊接电流传输至焊丝。
对于铝焊接,导电嘴尺寸调整需要注意焊丝直径和填充焊丝的热膨胀特性。
应使用所选消耗品规格确认正确的孔径和螺纹尺寸。
不正确的导电嘴可能会导致馈电阻力、电流传输不一致或回烧。
衬垫引导焊丝穿过电缆组件。
对于铝焊接,衬里材料、内径、长度和安装条件都会影响送丝。
应根据以下因素选择正确的衬管:
铝丝直径
线材合金
电缆长度
割炬配置
供料器要求
避免在未检查其对铝线的适用性的情况下安装未指定的钢丝衬里配置。
驱动辊必须提供足够的牵引力,而不会使软铝线过度变形。
U 形槽驱动辊通常用于铝MIG送丝应用。
确切的凹槽尺寸、辊尺寸和所需压力应与焊丝和枪装驱动系统相匹配。

LPA300 列出时带有 Euro Central 连接器配置。
然而,推拉式MIG焊枪需要的不仅仅是兼容的焊接电源连接器。
焊枪侧驱动电机必须接收正确的电源和控制信号,并且必须与主送丝机协调运行。
兼容安装可能需要以下连接:
| 系统组件 | 兼容性要求 |
|---|---|
| 焊接电源 | 正确的载流连接 |
| 保护气体 | 兼容的气体连接和流路 |
| 焊丝 | 正确的送丝入口和衬管配置 |
| 扳机 | 匹配控制电路 |
| 枪侧拉动电机 | 正确的电源电压和电流 |
| 送丝速度控制 | 兼容控制信号 |
| 送料器控制 | 协调推拉电机操作 |
| 电缆组件 | 适当的长度和连接器布置 |
标准欧洲连接器可以在某些系统中提供机械、焊接电源、气体和扳机连接,但它不会自动提供电动推拉式焊枪所需的所有控制功能。
可能需要额外的控制连接或兼容的馈线接口。
在购买INWELT LPA300 之前,请提供:
焊机生产厂家及型号
送丝机厂家及型号
现有焊枪类型
主要连接器照片
电机控制连接器类型
电机供电和控制规格
所需线径和合金
选定的电缆长度
所需的导电嘴和衬管配置
订购数量
对于更换项目,接线图或现有枪支样本特别有用。
INWELT可以在报价前查看所需的接口配置。

尽管所有三种类型的焊枪均可用于MIG焊接,但它们的送丝布置不同。
| 特点 | 推拉式MIG喷枪 线轴 | 喷枪 | 标准MIG喷枪 |
|---|---|---|---|
| 线轴位置 | 主供料器 | 枪上 | 主供料器 |
| 枪侧驱动电机 | 是的 | 是的 | 通常没有 |
| 主送料器推驱动 | 是的 | 不以同样的方式使用 | 是的 |
| 长电缆送铝 | 一个关键的应用 | 从焊枪线轴本地送丝 | 更依赖于设置 |
| 枪重量考虑 | 枪上没有大线轴 | 包括小线轴 | 通常更简单的枪组件 |
| 密钥兼容性检查 | 送料器和电机控制 | 线轴枪控制接口 | 标准割炬连接 |
在以下情况下考虑推拉系统:
铝线必须穿过延长的电缆组件
该应用程序使用远程线轴
工业生产需要协调的送丝系统
焊接电源和送丝机支持推拉操作
当枪上的局部线轴可接受并且设备支持该线轴枪配置时,线轴枪可能更合适。
线轴枪和推拉式枪不应被视为可互换产品。
正确的设置对于可靠运行至关重要。
验证焊接电源和送丝机是否可以支持电动推拉式焊枪。
检查电气接口、电机电源和控制要求。
根据焊丝直径和合金选择导电嘴、衬垫和驱动辊。
安装前检查电线路径。
根据批准的设备配置连接焊接电源、保护气体、触发器和推拉控制接口。
在未验证其电气要求之前,请勿连接不明的电机控制插头。
对所选铝线使用适当的驱动辊压力。
压力过大会使软焊丝变形,压力不足会导致打滑。
根据兼容的控制系统配置主送料器和枪装牵引电机。
目的是在不过度拉紧、压缩或打滑的情况下送丝。
铺设电缆时应平滑弯曲,避免不必要的扭曲。
开始生产前检查整个电缆长度。
根据焊机和送料机说明进行初始设置和验证。
检查送丝、扳机操作、保护气体和电弧稳定性。
仅在系统针对预期应用进行验证后才开始生产。
推拉式焊枪需要正确的电气协调和耗材选择。
| 问题 | 可能的原因 | 建议检查 |
|---|---|---|
| 铁丝鸟巢 | 推力过大或运动协调性差 | 检查送料器设置和牵引电机运行情况 |
| 电线打滑 | 驱动辊压力或凹槽不正确 | 检查辊、线直径和压力 |
| 送丝不规则 | 衬垫损坏或电缆弯曲 | 检查衬管和电缆布线 |
| 牵引电机不运转 | 控制接线或电机电源问题 | 验证电机接口和馈线兼容性 |
| 送丝太快或太慢 | 速度控制设置不正确 | 检查控制配置 |
| 导电嘴回烧 | 喂食中断或提示不正确 | 检查送丝、焊嘴和焊接参数 |
| 割炬过热 | 超出电流或占空比 | 检查热额定值和电气连接 |
| 保护气体覆盖率差 | 气体泄漏或喷嘴堵塞 | 检查气体供应和喷嘴 |
| 电弧不稳定 | 送料或电气接触不一致 | 检查饲喂系统和电流连接 |
如果主送丝器推动焊丝的速度快于焊枪侧系统所能容纳的速度,或者焊丝路径中的阻力过大,则可能会发生鸟巢现象。
检查送料器协调、驱动辊、衬管和电缆布线。
线打滑可能是由于驱动辊压力不足、凹槽尺寸不正确或驱动部件污染造成的。
根据焊丝和送料设备使用正确的驱动辊规格并调整压力。
可能的原因包括控制连接器不兼容、电机电源不正确、接线损坏或馈线不支持所需的推拉控制系统。
电气故障应由合格人员使用适用的设备文件进行诊断。
例行检查有助于维护 LPA300 的送丝和焊接功能。
检查驱动辊和送丝路径是否有磨损、污染或调整不正确。
请遵循制造商对电机和驱动机构的维护说明。
检查接触尖端是否有孔磨损以及气体喷嘴是否有过度飞溅或变形。
使用与 LPA300 割炬配置匹配的零件更换损坏的组件。
当送丝阻力增大或焊丝运动不一致时,请检查衬管。
确认已安装电缆组件的正确内衬直径和长度。
检查电源线、控制线和连接器是否有明显损坏。
应检查长电缆组件是否有磨损、扭曲和过度弯曲。
如果配备了安装在割炬上的速度调节装置,请验证控制器是否与匹配的送料系统一起正常运行。
维修焊枪之前,请断开焊接设备的连接,并遵循设备制造商的电气安全程序。
| 更换部件 | 信息 |
|---|---|
| 联系提示 | 线径、孔径、螺纹和长度 |
| 气体喷嘴 | 前端配置及尺寸 |
| 气体扩散器 | 割炬头兼容性 |
| 送丝机 | 电线类型、尺寸和电缆长度 |
| 驱动辊 | 沟槽类型、直径及安装尺寸 |
| 牵引电机 | 电气额定值和机械配置 |
| 触发开关 | 开关及接线布置 |
| 速度控制 | 控制类型及电气接口 |
| 火炬头 | 颈部尺寸和附件 |
| 电缆组件 | 长度、连接器和控制接线 |
提供样品、零件编号或技术图纸,以实现精确的替换零件匹配。
LPA300 适用于满足送丝、热和设备兼容性要求的铝MIG焊接应用。
推拉式送丝可以支持铝框架、型材和结构组件的制造。
实际适用性取决于焊接程序、材料厚度和操作要求。
拖车和商用车制造中使用的铝制部件可能需要延长割炬范围并控制送丝。
应根据接头设计、填充金属和生产条件来选择焊接系统。
铝制外壳、盖子、机柜和其他装配式组件的制造商可能会受益于需要延长电缆长度的推拉式设置。
推拉式MIG焊接系统用于需要可靠送入合适的铝填充焊丝的制造环境。
LPA300 可用于工业维护和维修工作,其中现有焊接设备支持所需的推拉控制系统。
INWELT为焊接设备经销商、 OEM客户、工业供应商和批量采购项目提供推拉式MIG焊枪。
列出的可用配置包括:
LPA300气冷推拉式MIG焊枪
Ø1.2–1.6 毫米线径范围
6 m 电缆组件
8 m 电缆组件
10 m 电缆组件
12 m 电缆组件
订购前应确认所有所需的电气接口和更换组件。
INWELT可以查看以下OEM/ODM要求:
电缆长度
连接器配置
控制接线
产品标签
手柄颜色
包装
自有品牌
耗材配置
批量订购规格
定制的可行性取决于技术要求和批准的产品配置。
对于经销商来说,完整的采购规范应包括喷枪型号、设备兼容性、电线尺寸、电缆长度和更换组件。
这有助于支持库存管理、重复订购和售后服务。
对于OEM项目, INWELT建议在批量生产之前检查连接图纸和样品要求。
推拉式MIG焊枪使用送丝侧电机推动焊丝,焊枪侧电机拉动焊丝。协调系统有助于通过更长的电缆送入合适的焊丝。
INWELT LPA300 是一款气冷推拉式MIG焊枪,专为铝焊接应用而设计。它支持 Ø1.2–1.6 mm 电线,并提供 6 m、8 m、10 m 和 12 m 电缆组件。
已发布的 LPA300 规格列出了 300A(二氧化碳)和 270A(混合气体),占空比为 60%。纯氩铝焊接的适当等级必须单独确认。
LPA300 是一款气冷式(也称为风冷式)推拉式MIG焊枪。
是的。推拉式MIG系统通常用于通过延长的焊枪电缆送入较软的铝焊丝。正确的系统设置和设备兼容性至关重要。
LPA300 指定用于 Ø1.2–1.6 mm 焊丝。导电嘴、衬垫和驱动辊必须与所选的焊丝直径和合金相匹配。
INWELT列出了 LPA300 的 6 m、8 m、10 m 和 12 m 电缆选项。
推拉式焊枪使用协调的送丝机侧和焊枪侧驱动电机,焊丝线轴通常位于主送丝机处。线轴枪直接在枪上携带一个小线轴。
不可以。仅靠机械连接器兼容性是不够的。焊机和送料机还必须支持所需的电机供电、速度控制和协调的推拉操作。
INWELT产品说明列出了安装在割炬上的送丝速度调节。必须验证该功能与所选馈线和电气控制系统的兼容性。
这些是常见的铝MIG填充焊丝。应针对所选合金和直径确认正确的驱动辊、衬里、导电嘴和进料配置。
不会。正确配置的推拉系统有助于管理软焊丝送入,但由于驱动压力不正确、衬垫损坏、电机协调不良或组件不合适,仍然可能会出现焊丝堵塞和其他问题。
检查焊机、送丝机、电源连接器、电机控制接线、焊丝直径、电缆长度、驱动系统和耗材规格。
INWELT支持OEM/ODM查询,涉及电缆长度、连接器规格、产品标签、包装和其他项目要求。
是的。 INWELT提供LPA300推拉式MIG焊枪供批发、分销商和工业采购查询。
寻找 用于铝焊接应用的推拉式MIG焊枪制造商?
INWELT为经销商、进口商、 OEM品牌和工业买家提供LPA300气冷推拉式MIG焊枪。
如需准确报价,请提供:
型号:LPA300
焊机生产厂家及型号
送丝机厂家及型号
所需焊丝直径和合金
电缆长度:6 / 8 / 10 / 12 m
连接器和电机控制要求
现有焊枪或样品详细信息
所需消耗品和备件
预计订单数量
OEM/ODM要求
目的地市场
请联系INWELT了解 LPA300 推拉式MIG焊枪规格、兼容性审查、批量定价和OEM/ODM供应。